
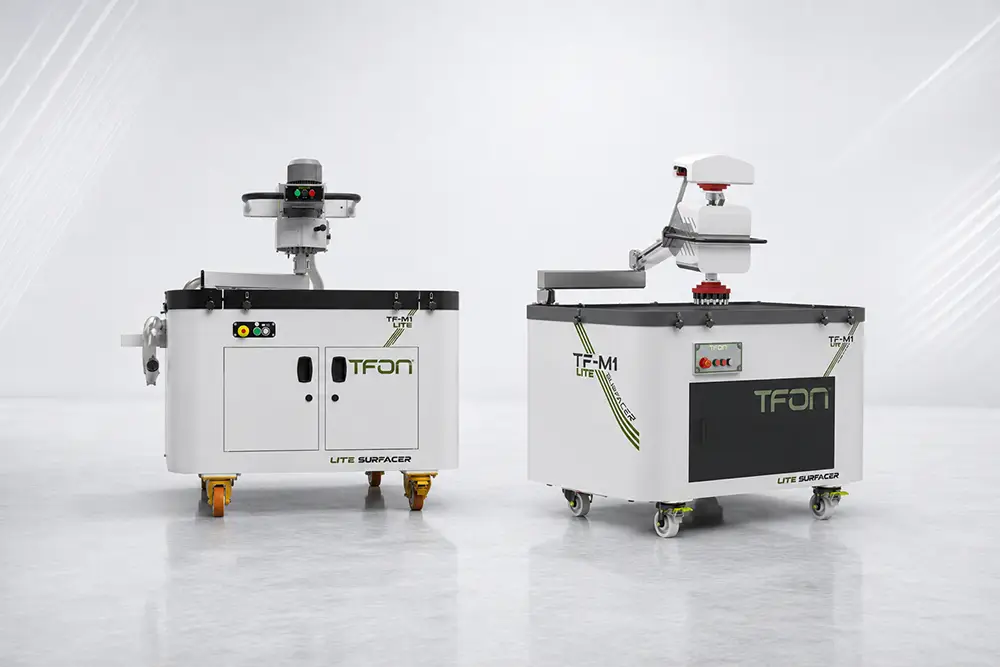
Lazer kesim sac işlemede hızlı ve hassas bir yöntemdir. Yine de kesimden çıkan parça her zaman bir sonraki işleme hazır değildir. Malzemeye, sac kalınlığına, lazer ayarlarına ve kesim gazına göre parçanın özellikle alt kenarında çapak, cüruf ya da keskin bölgeler kalabilir. Bunların doğru alınması montaj güvenliği, yüzey kalitesi, boya ve kaplamanın tutunması için önemlidir. Lazer kesim sonrası çapak alma ve kenar yuvarlamayı sac üretiminin tamamlayıcı bir adımı olarak görüyoruz.
Lazer kesimde yüksek enerjili ışın metali eritir ya da buharlaştırır ve kesim hattını açar. Kesim bölgesindeki eriyik yardımcı gazla tamamen üflenemezse parçanın alt tarafında çapak oluşur. Uygun olmayan kesim parametreleri, nozul yüksekliği, gaz basıncı, odak noktası ve sac yüzeyindeki farklılıklar da çapağı etkiler. Kesim gazının kenara etkisini lazer kesimde hangi gaz kullanılır rehberinde, çapağın türlerini çapak nedir yazısında anlattık.
Çapak yalnız görsel bir sorun değildir. Kenarda kalan sert ve keskin bölgeler parçayı taşırken el keser. Parçaların birbirine geçtiği, kaynaklandığı ya da vidayla birleştirildiği üretimlerde ölçü uyumunu bozar. Bu yüzden lazer kesim sonrası kenar hazırlığı, son ürünün kalitesini doğrudan etkileyen proseslerden biridir.
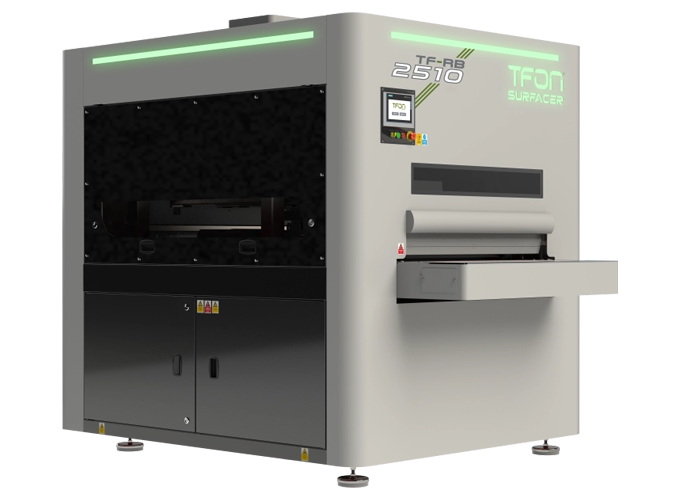
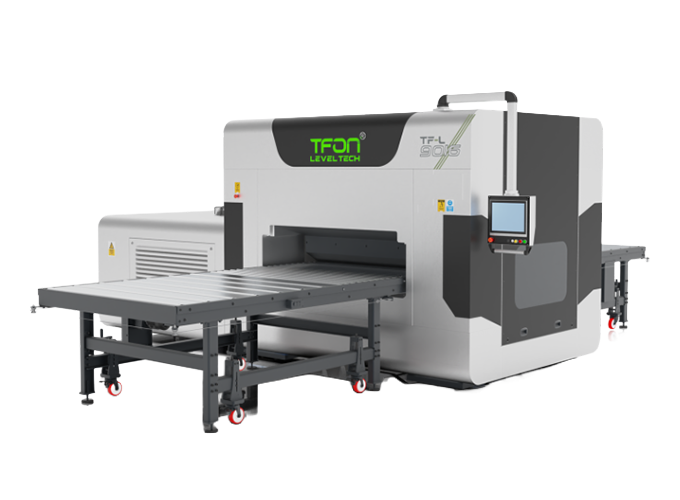
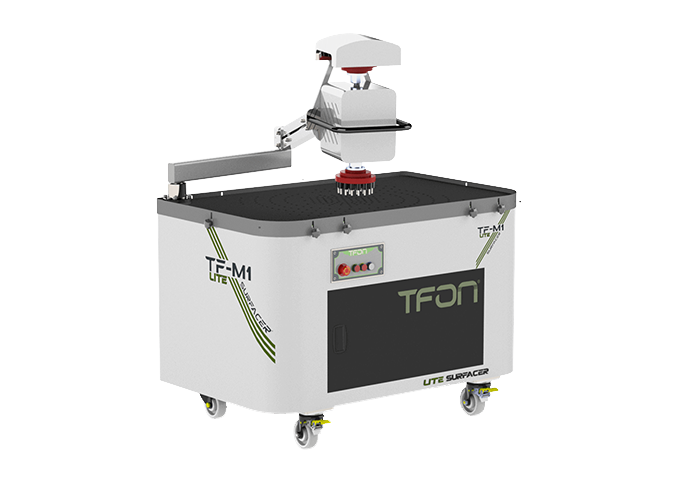
Çapak; taşlama makinesi, el aletleri ya da endüstriyel çapak alma makineleriyle alınabilir. Adedin düşük olduğu, parça geometrisinin sık değiştiği ya da farklı boyutta parçaların aynı hatta işlendiği durumlarda manuel sistemler esneklik sağlar. Manuel çapak alma makinesi, operatörün parçanın gereken bölgesine kontrollü müdahale etmesini ve aynı işlemde kenarın güvenli hale gelmesini sağlar.
Amaç yalnız görünen çapağı almak değildir. Kesimden sonra kalan keskin kenarın yuvarlanması da sonraki adımları kolaylaştırır; parçanın hatta taşınması, montajı ve yüzey işlemi için daha uygun bir kenar elde edilir.
Çapak Alma ve Kenar Yuvarlama Nasıl Planlanmalı?
Yöntemi seçerken önce parçanın geometrisine ve üretim adedine bakın. Büyük serilerde otomatik çapak alma makinesi yüksek kapasite sağlar; düşük ve orta adette ya da farklı geometrili parçada manuel işlem daha esnektir. Karmaşık konturlu, iç boşluklu ya da özel kenarları olan parçalarda manuel çapak alma makinesi operatöre kontrollü çalışma imkânı verir. Bütün yöntemleri tek tabloda çapak alma yöntemleri rehberinde karşılaştırdık.
Yalnız çapaklı bölgeyi temizlemek yetmeyebilir. Çapak tamamen alınsa bile kesim hattında kalan keskin kenar sonraki işlemlerde sorun çıkarır. Kenar yuvarlamayla bu bölgelere belirli bir radyüs verilir; parça elle güvenle tutulur ve kaplama kenarda daha iyi tutunur.
Toz boya, yaş boya ve galvaniz gibi yüzey işlemlerinde keskin kenar kritik bölgedir. Kaplama düz yüzeyde eşit bir tabaka oluştururken çok keskin köşede yeterli film kalınlığına ulaşamayabilir. Yuvarlatılmış kenar, kaplamanın yüzeye dengeli dağılmasını destekler. Radyüsün ne kadar olacağını sac kenar yuvarlama sayfasında anlattık.
Kaynak yapılacak parçada da çapak alınmalıdır. Kesim hattında kalan düzensiz metal, parçaların doğru konumlanmasını zorlaştırır. İki sacın birleştiği bölgede boşluk farkı oluşursa kaynağın tekrarlanabilirliği düşer. Kenarların kontrollü hazırlanması kaynak öncesi daha düzgün temas yüzeyleri verir.
Uygulanacak baskı ve zımpara seçimi malzemeye göre yapılır. İnce sacta fazla baskı kenarı gereğinden çok aşındırır ya da parçanın geometrisini bozar. Kalın malzemede yetersiz işlem sert çapakların kalmasına yol açar. Paslanmaz çelik, karbon çeliği ve alüminyum için ayrı işlem ayarı belirlenmelidir.
Parçanın yalnız dış çevresini değil, varsa iç kesim boşluklarını ve delik kenarlarını da kontrol edin. Lazerle açılan küçük açıklıklar ve karmaşık iç geometriler standart taşlama yöntemleriyle her zaman kolay işlenmez. Manuel sistemlerin önemli bir avantajı, operatörün işlem başlığını gereken bölgeye yönlendirebilmesidir.
Çapak alma, kesimden sonra rastgele yapılan bir düzeltme olarak görülmemelidir. Üretim standardının parçası haline geldiğinde parçalar arasında daha tutarlı kenar kalitesi elde edilir. Malzeme türü, sac kalınlığı, çapak seviyesi, istenen kenar radyüsü ve sonraki operasyonlar birlikte değerlendirilir.
Lazer kesimin hassasiyetini üretimin geri kalanına taşımak için kesim sonrası hazırlık da kontrollü yapılmalıdır. Hedefimiz parçayı kesimden çıktığı haliyle değil, kaynak, montaj, kaplama ya da son kullanıma uygun şekilde hazırlamaktır.