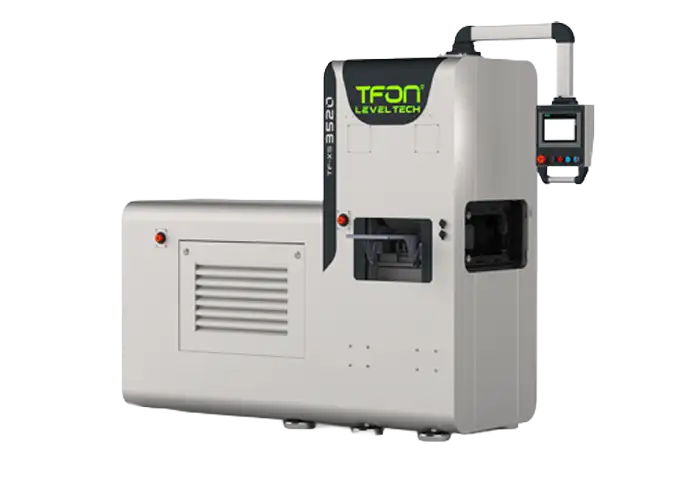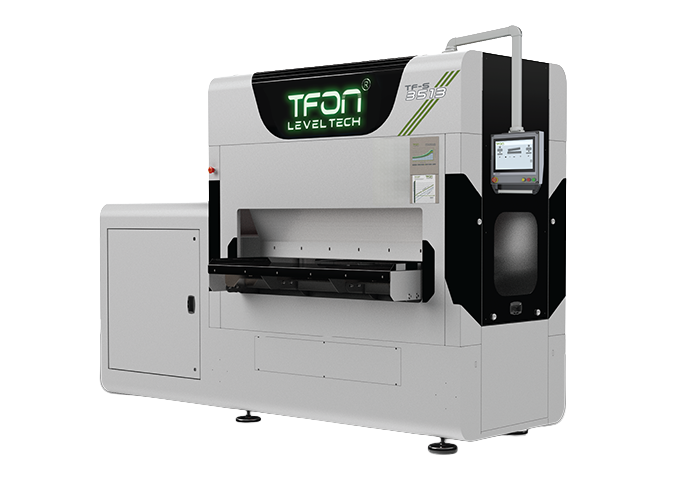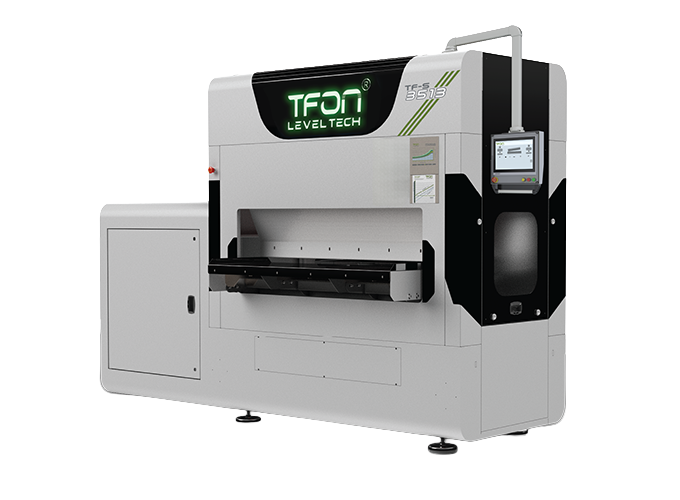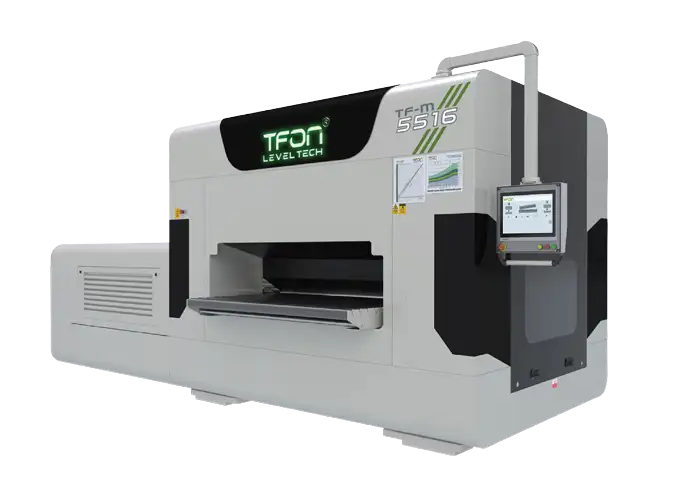
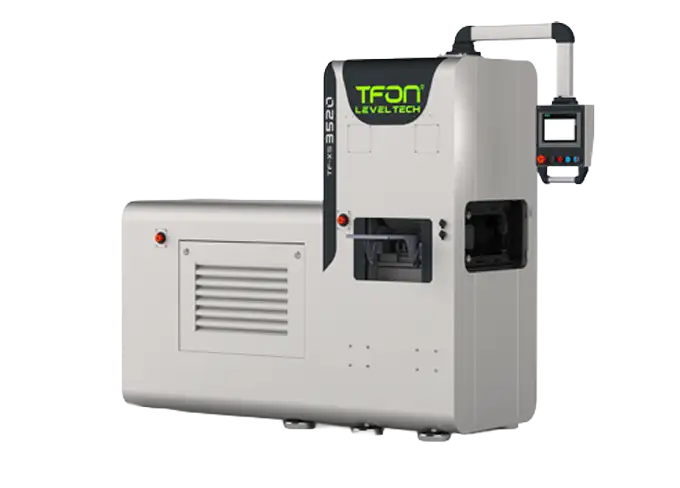
XS Serisi
Malzeme Kalınlığı0,3-5
Min. Malzeme Uzunluğu35
Konum Koruma AyarıServo Mekanik Kontrol
EkranDokunmatik
Rulo adedi17
Rulo Çapı35 mm
Otomatik Rulo çıkarma sistemiOpsiyonel
Sac, plaka ve kesilmiş parçalar için silindirli mekanik doğrultma
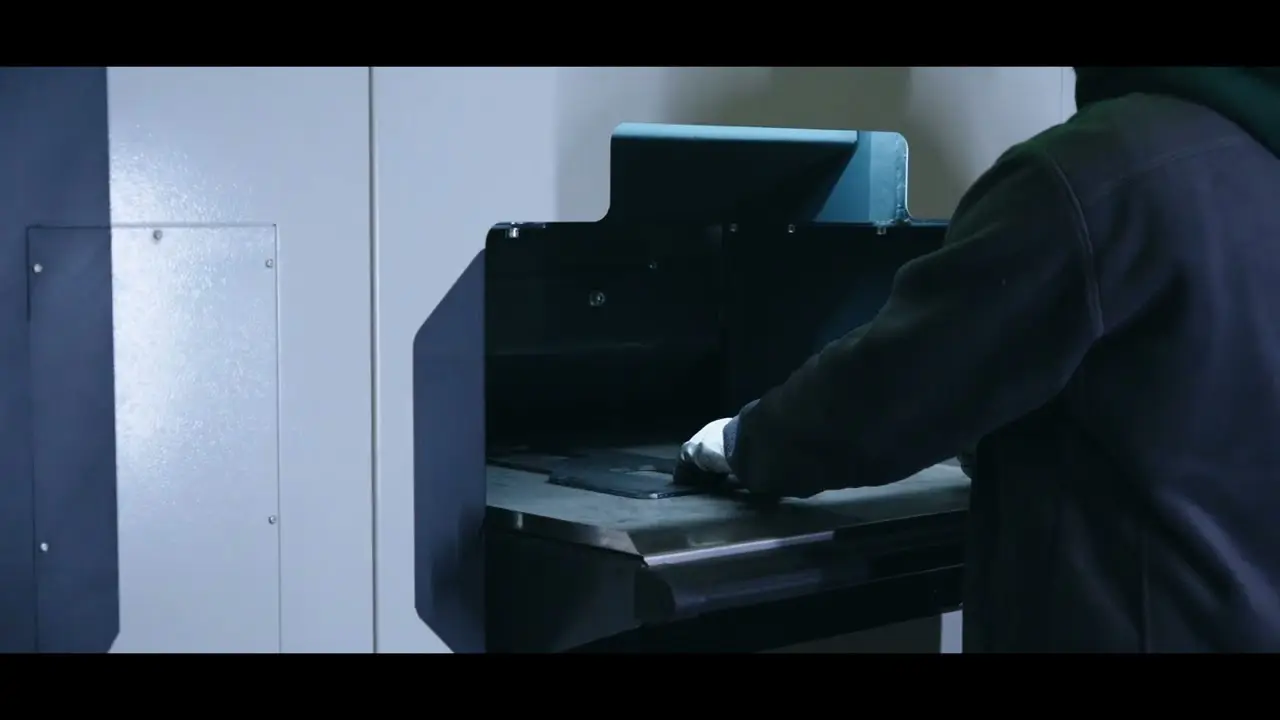
Silindirli doğrultmanın nasıl çalıştığını ve düz bir parçanın hangi ölçümlerle doğrulandığını öğrenin.
Yayınlanan çalışma genişliklerini ve kalınlık aralıklarını karşılaştırın. Son seçimde malzeme özellikleri, parça ölçüleri ve istenen düzlük de belirleyicidir.
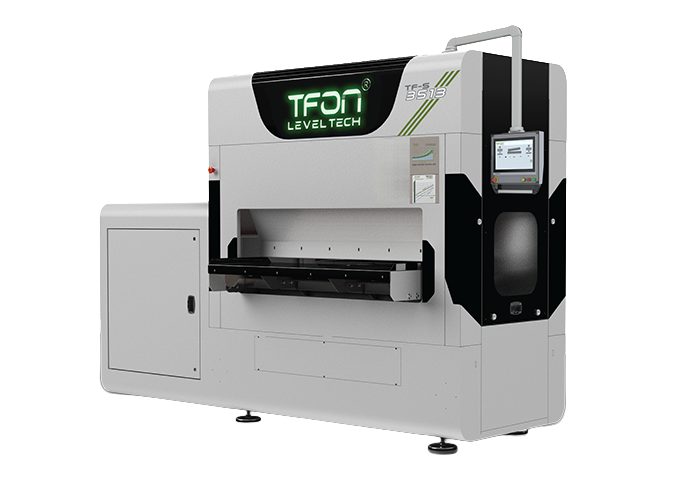
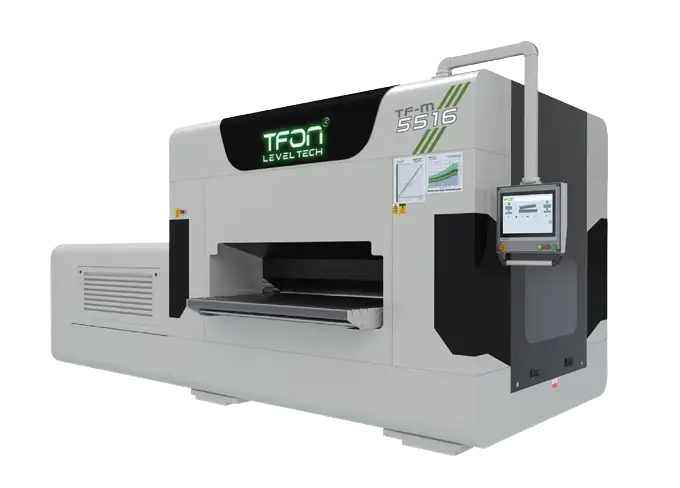
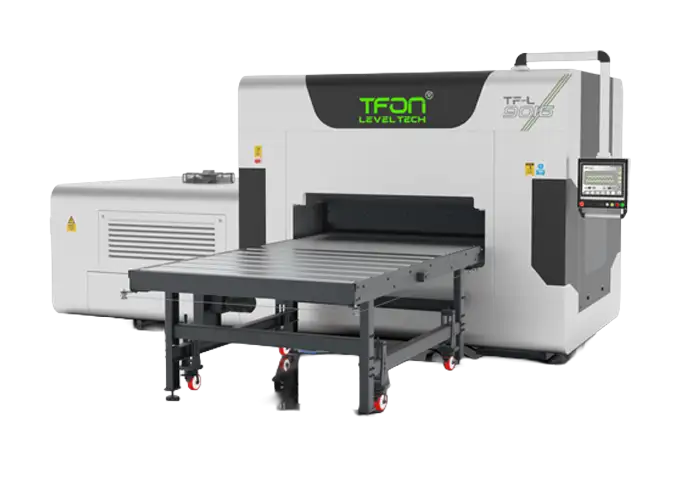
İhtiyacınıza Göre Özel Üretim Makineler
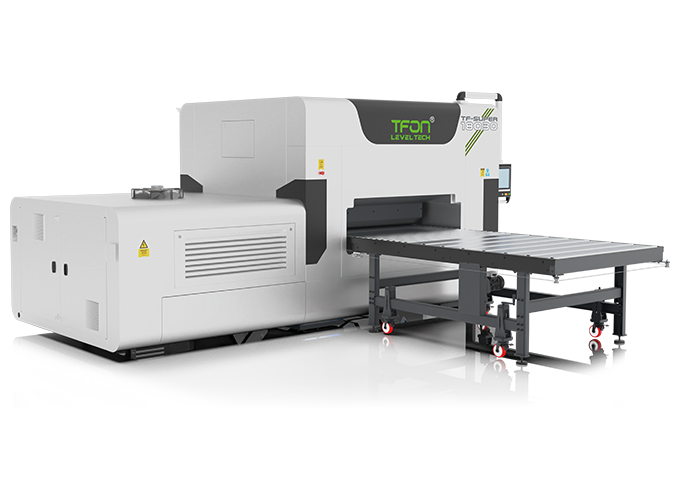
60mm’ye kadar hasar doğrultma imkânı

48mm’ye kadar hasar doğrultma imkânı
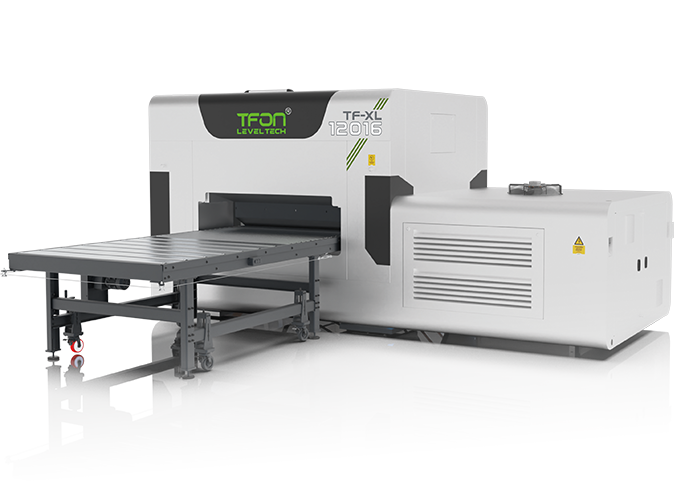
42mm’ye kadar hasar doğrultma imkânı
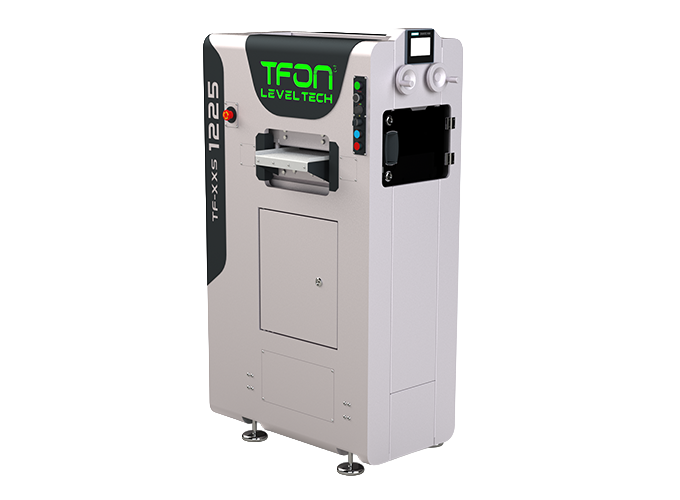
1.2mm’ye kadar hassas doğrultma imkânı
4 doğrusal kılavuz aracılığıyla konumlandırma
Makinemiz, düzleme boşluğunu yönetmek için dört bağımsız piston kullanır ve bu sayede yalnızca 0,1 mm'lik dar bir toleransla hassas sac işleme olanağı sağlar.
PC Kontrol
Makinenin beyni görevini üstlenen PC kontrollü dokunmatik ekran, tüm doğrultma sürecine genel bir bakış sağlar. Operatörlere tam kontrol sunan bu panel, kritik tüm detayları gerçek zamanlı olarak takip ederek makine performansının tek bir bakışta izlenmesine olanak tanır.
Servo-Hidrolik Sistem
Büyük makinelerde servo-hidrolik sistemler, mekanik sürücülerdeki aşınma ve boşluk sorunlarını ortadan kaldırarak üstün performans sağlar. Yüksek ve büyük yükler altında bile anlık tepki ve güçlü hassas kontrol sunarak geleneksel sistemlerin ötesinde bir verimlilik ve dayanıklılık sağlar.
Aşırı Yük Koruması
Bu özellik, rulolara hareket veren motor torkunu ve hidrolik basınç sensörlerini anlık olarak izleyerek çalışır. Sistem, genellikle hatalı kalınlık girişinden kaynaklanan bir uyumsuzluk tespit ederse, aşırı yüklenmeyi önlemek için anında müdahale eder, böylece makinenin yıllar boyunca en iyi durumda kalmasını sağlar.
Konum Koruma
Makine, düzleştirme boşluğunu yüksek hassasiyetle yöneten yüksek performanslı bir servo-hidrolik sistem donatılmıştır. Parça silindirleri arasından geçerken boşluğun tamamen sabit kalmasını sağlar ve esnemeyi önleyerek her parçada homojen bir doğruluk sunar.
Reçete Sistemi
Entegre reçete sistemi, operatörlerin her parça için özel işleme parametrelerini kaydetmesine ve yüklemesine olanak tanıyarak farklı partilerde tutarlı kalite sağlar. Bu ayarların otomatik hale getirilmesi, manuel veri giriş hatalarını ortadan kaldırır ve hatalı operatör müdahalelerinden kaynaklanabilecek olası makine hasarlarını önler.
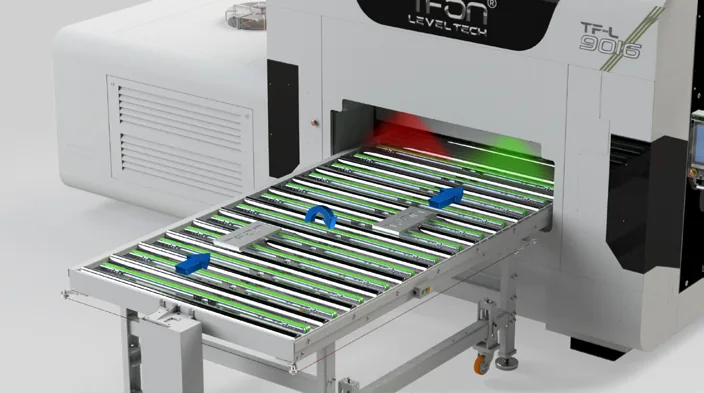
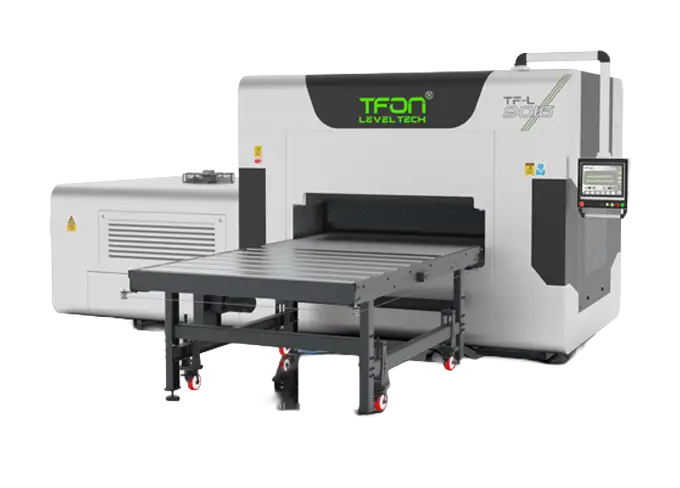
TFON Dengeli Besleme Aracı Makine içerisindeki ruloların genişlik boyunca eşit şekilde kullanılmasını sağlamak üzere tasarlanan bu mekanizma, parçaların sadece belirli bir hat üzerinde değil, tüm rulo genişliğine yayılmış şekilde işlenmesini mümkün kılar. Bu sayede rulolar üzerindeki yük dağılımı dengelenir, aşınma daha homojen gerçekleşir ve makinenin bakım aralıkları uzar. Opsiyonel olarak sunulan bu özellik, hem performansın sürekliliği hem de ekipman ömrü açısından önemli bir avantaj sağlar.
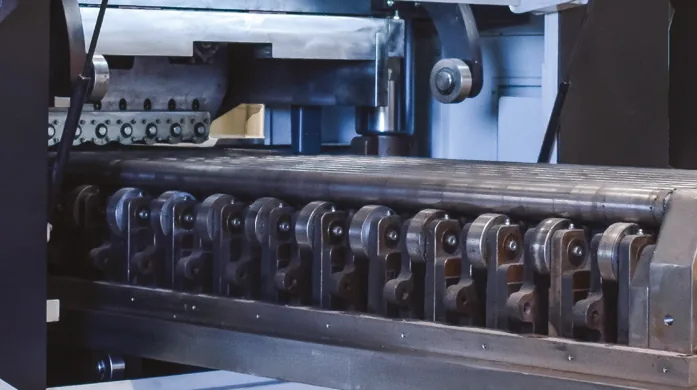
TFON Otomatik Rulo Çıkış Sistemi, doğrultma rulolarını otomatik olarak dışarı çıkararak temizlik, bakım, onarım ve yağlama süreçlerinde büyük kolaylık sağlar. Bu sayede iş güvenliği korunurken zaman verimliliği de artırılmış olur.
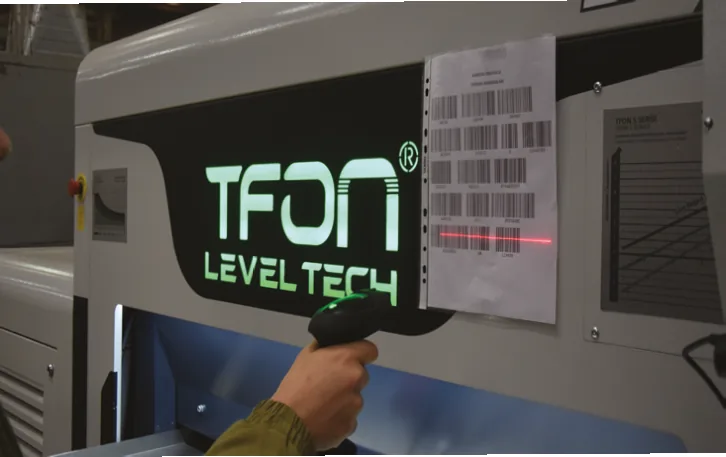
TFON Barkod Okuyucu Sistem, ScanSync, kullanıcıların hazırladığı ve parça veri sistemine tanımladığı barkodları tarayarak işlemeye hazırlık sürecini kısaltır. Barkodu okuyarak, makine arayüzündeki değerleri otomatik olarak ayarlayarak zamandan tasarruf eder ve operatörlerin yanlış değerler girmesini önler.
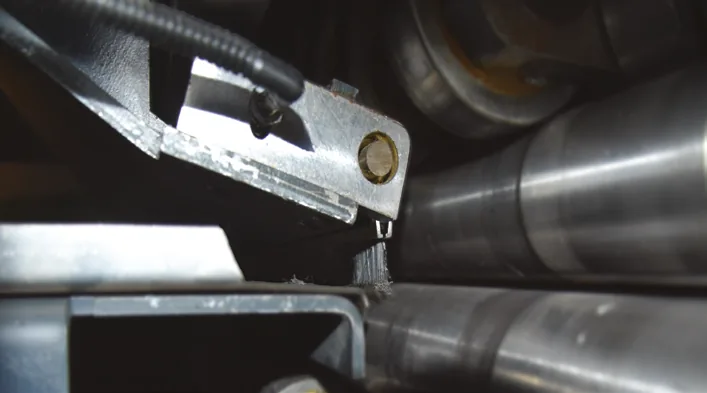
TFON Soft Touch sistemi, keskin kenarlı parçaların doğrultma sırasında ezilmesini önler.
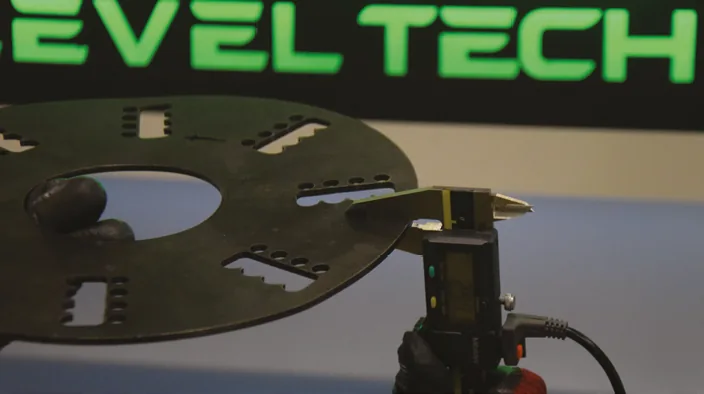
TFON Kumpas Okuyucu - Kumpaslı Kalınlık Ölçüm Sistemi CaliSync teknolojisi, doğru kalınlık değerlerinin hatasız olarak makineye aktarılmasını sağlayarak ölçü girişi sürecini hızlandırır ve operatörlerin yanlış veri girmesini önler.
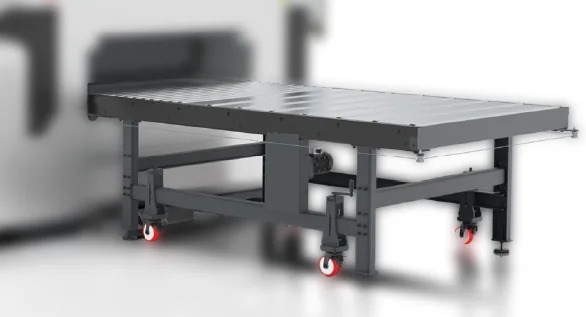
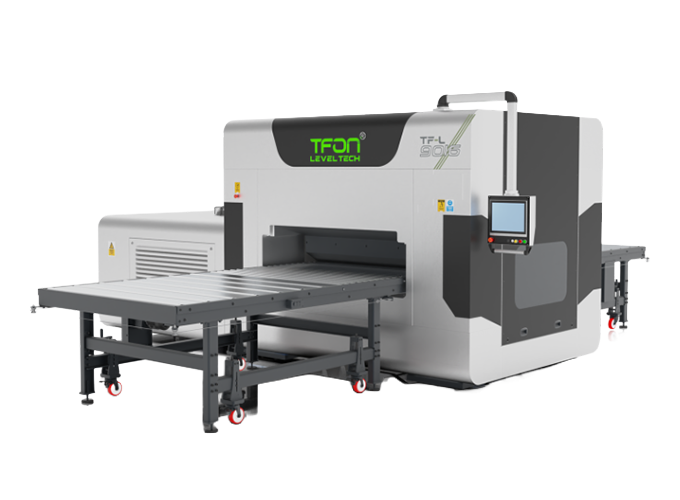
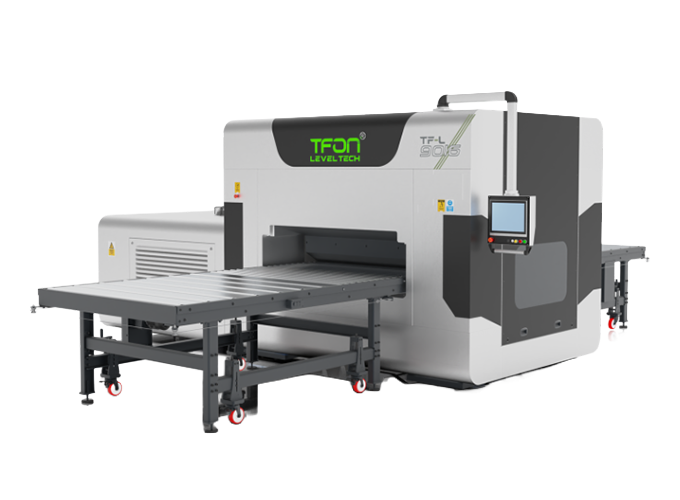
TFON Ön ve Arka Konveyör Opsiyonel olarak eklenebilen ön ve arka konveyör, makine ile senkronize hız ayarı sayesinde parçaların hızlı ve düzenli beslenmesini sağlar; ayrıca uzun parçaların aktarımı için de idealdir.
Sac doğrultma makinesi seçerken üç bilgiyle başlayın: malzemenin cinsi ve dayanımı, en ince ve en kalın parça, en geniş parça. Kalınlık aralığı seriyi, parça eni modeli belirler. Delikli ve büyük boşluklu parçalar aynı kalınlıktaki dolu parçadan farklı davrandığı için ayrıca değerlendirilir.
Silindirli doğrultmayı hidrolik pres ve alevle doğrultmayla karşılaştıran rehberimiz: sac doğrultma yöntemleri ve makine seçimi. Kaynaktan sonra iç gerilim sorunu varsa tav, titreşim ve doğrultmanın farkını kaynak sonrası gerilim giderme yöntemleri yazısında anlattık. Düzlemselliğin nasıl ölçüleceği silindirli sac doğrultma sayfasındadır.
TFON Leveltech® makineleri silindirli mekanik doğrultma yapar ve kesim ile ısı girdisinden kaynaklanan şekil bozukluğunu giderir. Bu işlem, ısıl gerilim giderme tavı ile aynı değildir; iyi bir düzlemsellik sonucu malzemenin gerilimsiz olduğunu belgelemez.
Hayır. Merdaneli doğrultma mekanik bir işlemdir ve parçanın şeklini düzeltir. Isıl gerilim giderme ise ayrı bir prosestir. Parçanın düz çıkması, malzemede iç gerilim kalmadığını kanıtlamaz. Teknik resminizde ısıl işlem şartı varsa bunu ayrı bir proses olarak planlayın.
Tolerans değeriyle birlikte ölçüm koşulu (serbest veya destekli), ölçüm alanı, kullanılan alet ve yöntem de yazılmalıdır. Bunlar olmadan aynı parça iki farklı sonuç verebilir. Parça, ölçülen değer teknik resimdeki sınırla karşılaştırılarak kabul edilir. Göz kararı değerlendirme kabul yöntemi değildir.
Çarpılabilir. Kaynağın verdiği ısı parçada yeni bir çarpılmaya yol açabilir. Bu yüzden ölçümü hem doğrultmadan sonra hem kaynaktan sonra alın. Sorunun hangi adımda çıktığını böylece görürsünüz.
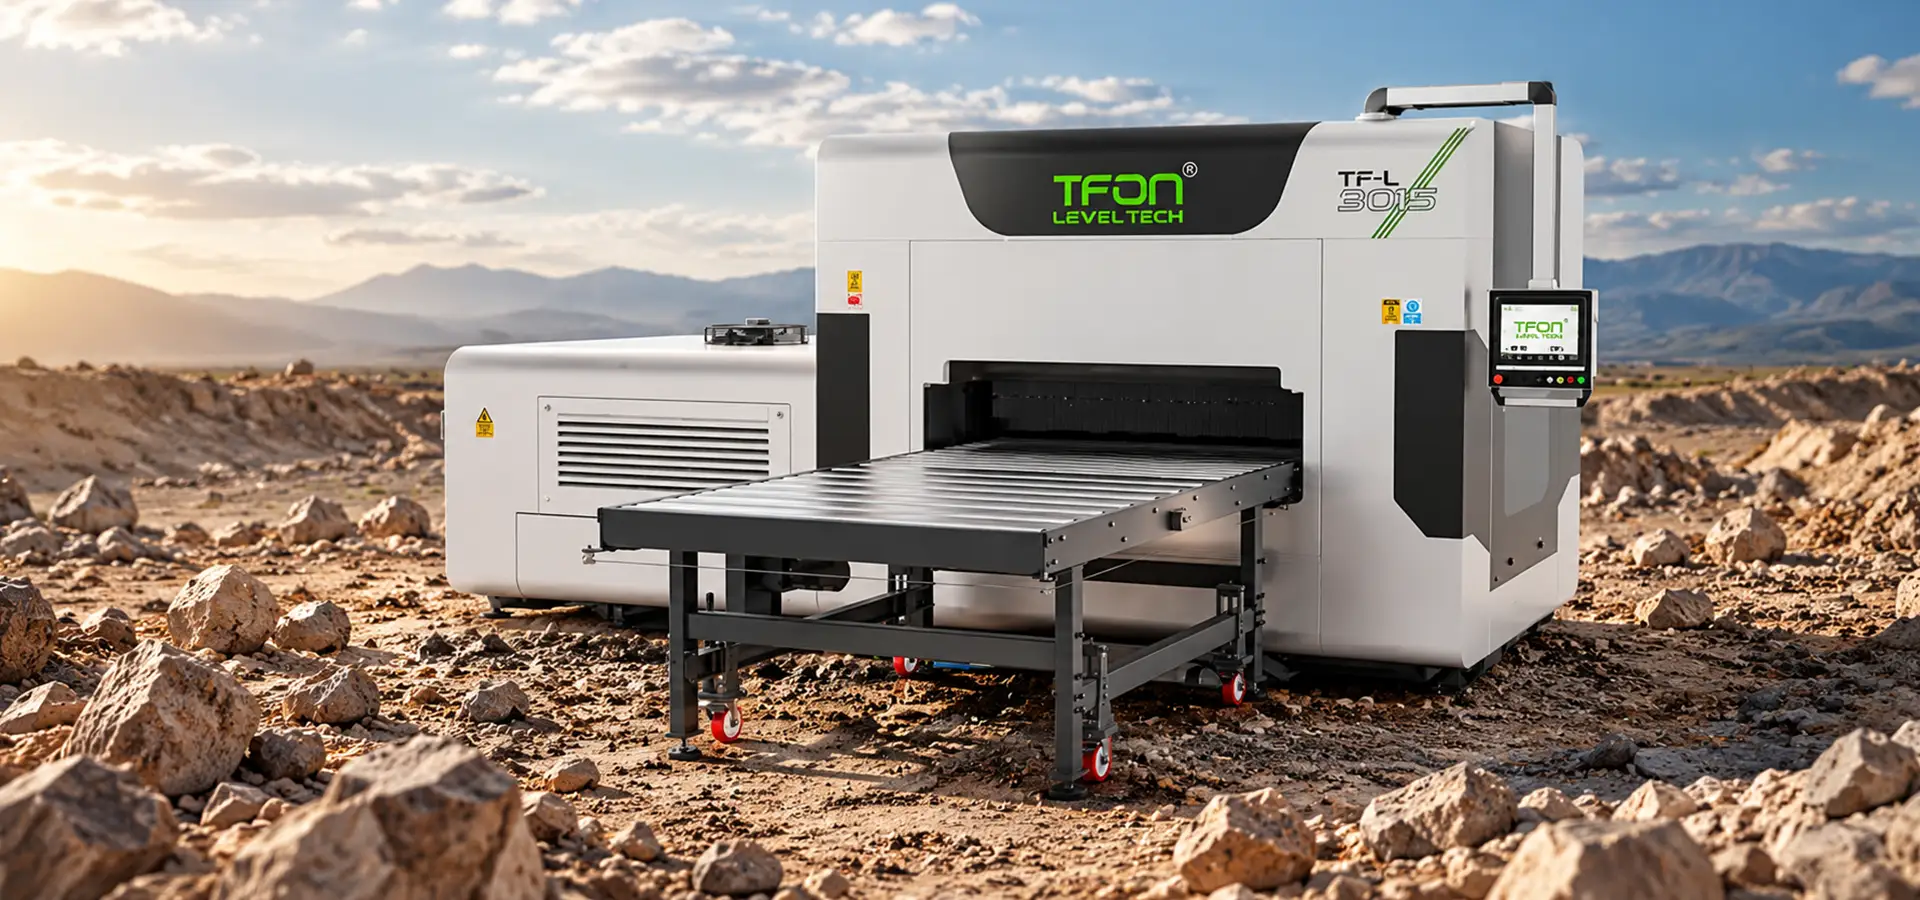
Seriler sac kalınlığı, çalışma genişliği ve doğrultma aralığının kontrol şekline göre ayrılır. XS ve TF-S serileri 0,3 - 5 mm sac kalınlığında çalışır ve servo mekanik kontrollüdür. TF-S modellerinde maksimum malzeme genişliği 600 - 1600 mm arasındadır. TF-M serisi 0,5 - 15 mm, TF-L serisi 1 - 30 mm kalınlıkta çalışır. İki seride de maksimum malzeme genişliği modele göre 600 - 2000 mm'dir ve kontrol servo hidrolik / PC'dir.
Evet, ancak büyük boşluklu bir parça aynı kalınlıktaki dolu bir parçadan farklı davranır. Dar ve dolu bir şerit ile büyük açıklıkları olan geniş bir parça, aynı kalınlıkta bile farklı tepki verir. Bu tür parçalar için numune testi öneririz.
Fiyatı önce sac kalınlığı ve çalışma genişliği belirler. TFON Leveltech® serileri 0,3-5 mm (XS ve TF-S), 0,5-15 mm (TF-M) ve 1-30 mm (TF-L) kalınlıkta çalışır; Çalışma genişliği XS-3520'de 200 mm, diğer serilerde modele göre 600 mm ile 2000 mm arasındadır. Kalınlık ve genişlik arttıkça gövde, silindirler ve tahrik büyür. Kontrol tipi (servo mekanik ya da servo hidrolik / PC), silindirler için hızlı değiştirme opsiyonu ve konveyörler de fiyatı etkiler.
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini bize yazın. Size uygun makineyi ve istasyon dizilimini önerelim.
İlgili Proses: Doğrultma