
Kaynaklı imalatta birleşimin dayanımını yalnız kaynak yöntemi, elektrot ya da tel seçimi belirlemez. Parçanın kaynaktan önce nasıl hazırlandığı da sonucu doğrudan etkiler. Kalın sac ve plakada kaynak ağzı geometrisi nüfuziyeti, dolgu miktarını, ısı girdisini ve birleşimin mekanik dayanımını belirler. Bu yüzden kaynak öncesi hazırlığı kaynak operasyonunun bir parçası olarak görüyoruz.
Kaynak Ağzı Neden Açılır?
Kaynak ağzı, kaynak metalinin ve arkın birleşimin köküne kadar ulaşması için açılır. İnce sacda iki düz kenar yan yana konup kaynatılabilir. Kalınlık arttıkça ark kök bölgesine ulaşamaz; tam nüfuziyet için kenara eğimli bir yüzey açmak gerekir. ISO 9692-1, çelikte tek taraftan yapılan küt alın kaynağını gaz, örtülü elektrot ve TIG kaynağında 4 mm kalınlığa kadar önerir. Bu kalınlığın üstünde tam nüfuziyet isteniyorsa kenara kaynak ağzı açılır.
Kaynak ağzı açısı, birleşecek iki kenar arasında açılan boşluğun açısıdır. Açı dar tutulursa kaynak metali köke zor ulaşır. Gereğinden geniş olursa daha fazla dolgu metali, daha uzun kaynak süresi ve daha yüksek ısı girdisi gerekir. Yeterli nüfuziyet olmayan kökte süreksizlik kalır ve birleşim yük altında beklenen dayanımı göstermez. Uygun açıyla hazırlanan kenar, kaynak banyosunun köke dengeli ulaşmasını sağlar.
Kaynak Ağzı Kaç Derece Açılır?
Kaynak ağzının tek bir doğru açısı yoktur. Açıyı sac kalınlığı, kaynak yöntemi, kaynak pozisyonu ve ağız tipi birlikte belirler; kesin değeri onaylı kaynak prosedür şartnamesi (WPS) verir. Başlangıç noktası olarak ISO 9692-1'in çelik için önerdiği tipik ölçüler kullanılır:
| Ağız tipi | Kalınlık t (mm) | Açı | Kök yüzü c (mm) | Kök aralığı b (mm) |
|---|---|---|---|---|
| V ağzı (tek taraflı) | 3 < t ≤ 10 | α 40°-60° | ≤ 2 | ≤ 4 |
| Y ağzı (geniş kök yüzlü V) | 5 ≤ t ≤ 40 | α yaklaşık 60° | 2-4 | 1-4 |
| Yarım V ağzı | 3 < t ≤ 10 | β 35°-60° | 1-2 | 2-4 |
| X ağzı (çift V) | t > 10 | α yaklaşık 60° (gazaltında 40°-60°) | ≤ 2 | 1-3 |
| K ağzı (çift yarım V) | t > 10 | β 35°-60° | ≤ 2 | 1-4 |
α toplam ağız açısıdır; β tek ağız yüzünün, plaka yüzeyine dik düzlemle yaptığı açıdır. Simetrik bir V ağzında her yüz 30° açıldığında toplam açı 60° olur. Açının hangi referanstan ölçüldüğünü teknik resimde yazın: plaka yüzeyinden ölçülen açı ile dik kenardan ölçülen açı aynı sayı değildir. J ve U ağızlarını, kaynak ağzı sembollerini ve bütün tipleri kaynak ağzı çeşitleri rehberinde anlattık.
Açı Dar ya da Geniş Olursa Ne Olur?
Geniş bir ağız, kaynakçının köke erişimini kolaylaştırır ama doldurulacak hacmi büyütür. Daha fazla kaynak metali, daha fazla tel ya da elektrot ve daha uzun kaynak süresi demektir. Paso sayısı arttıkça parçaya giren toplam ısı da artar. Ölçü hassasiyetinin önemli olduğu büyük sac konstrüksiyonlarda bu, çarpılma riskini büyütür.
Fark küçük değildir. Kök yüzü ve kök aralığı hesaba katılmadığında V ağzının kesit alanı t² × tan(α/2) ile büyür. Aynı kalınlıkta 60° açılmış bir ağız, 40° açılmış ağza göre yaklaşık 1,6 kat dolgu ister.
Çok dar bir açı ise başka sorunlar doğurur. Torç ya da elektrot köke ulaşamaz; yan duvarda ergime eksikliği ve eksik nüfuziyet gibi kaynak hataları çıkar. Bu yüzden hedef mümkün olan en geniş açıyı açmak değil, kaynak prosedürünün onayladığı açıyı parça boyunca aynı tutmaktır. Doğru açı kalite kadar üretim maliyetini de belirler.
Uzun Kenarda Açıyı Sabit Tutmak
Flex ile elle taşlamada açı operatörün eline bağlıdır. Aynı serideki bir parçada 30°'ye yakın bir ağız, bir sonrakinde farklı bir geometri çıkabilir. Uzun sac ve plakada başta doğru olan açı ilerleyen metrelerde değişebilir. Açı kenar boyunca dalgalandıkça kaynak banyosunun davranışı ve gereken dolgu da değişir; aynı kaynak parametresi her parçada aynı sonucu vermez.
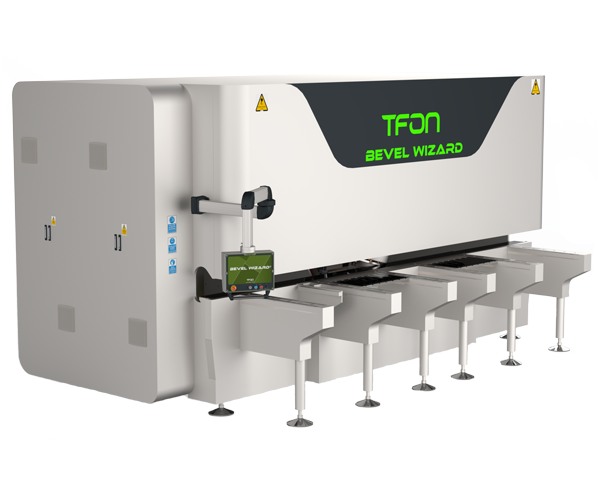
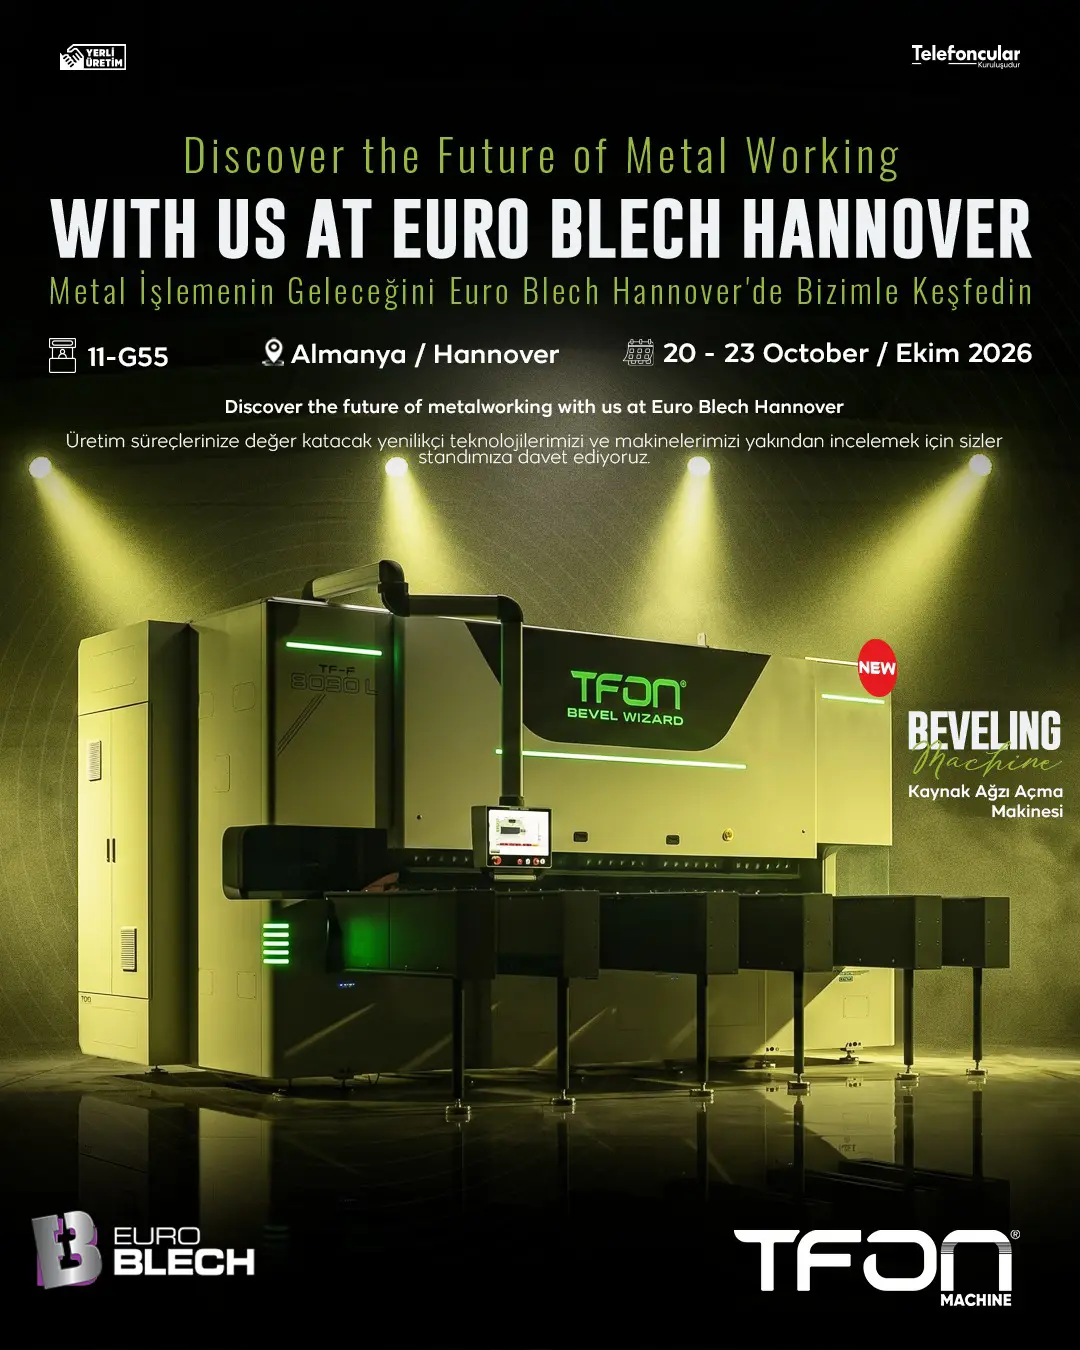
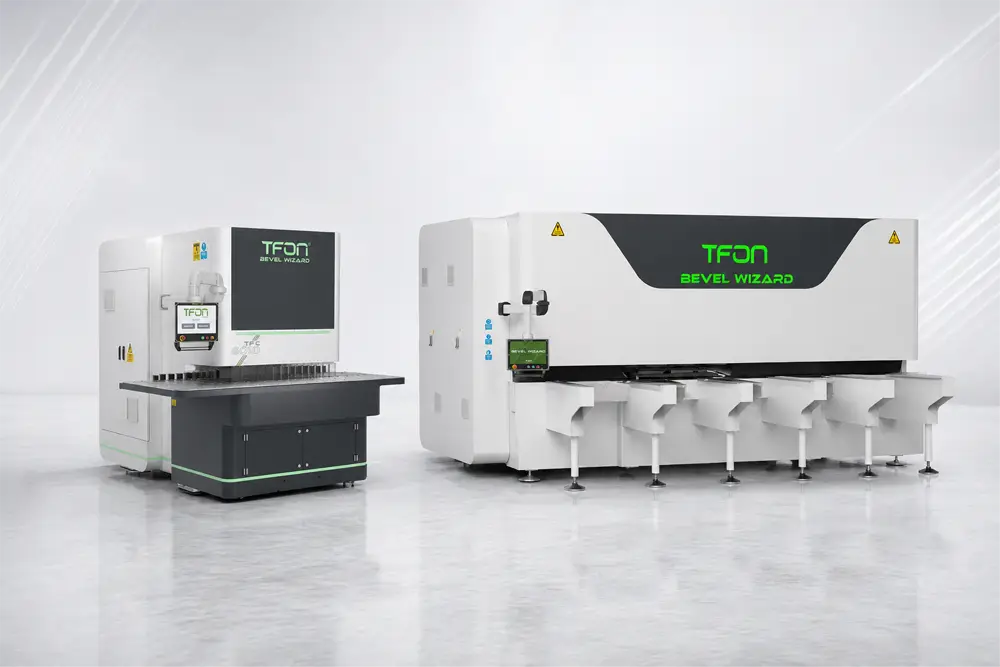
Tekrarlı üretimde bu yüzden kenar hazırlığını standart bir prosese çevirmenizi öneriyoruz. Bir kaynak ağzı açma makinesi, onaylanan açıyı ve kök yüzünü ilk parçadan son parçaya, kenarın başından sonuna kadar aynı tutar. TFON Bevel Wizard® 4-100 mm kalınlıkta, -30° / +80° çalışma açısı aralığında çalışır. Kayar tablalı TF-C 8010 L 12000 mm'ye kadar plakaları, sabit tablalı TF-F 8030 L 3000 mm'ye kadar parçaları işler. Plakada ağız hazırlığının ayrıntıları plakada kaynak ağzı açma sayfasındadır.
Kök Yüzü, Kök Aralığı ve Yüzey Temizliği
Açının yanında kök yüzü, kök aralığı ve ağız yüzeyinin düzgünlüğü de kaynak sonucunu etkiler. Kenar hazırlığında kalan düzensiz izler, çapak ve cüruf kaynağı bozabilir. Düzgün işlenmiş bir yüzey, kaynak öncesi temizliği ve parçaların konumlanmasını kolaylaştırır. Fikstürde iki kenar birbirine uyduğunda kök aralığı parça boyunca korunur.
ISO 9692-1, kök yüzü kenarlarının çapağının alınmasını ister ve bu kenarların 2 mm'ye kadar kırılabileceğini belirtir. Termal kesimle açılan ağızda kalan cürufun nasıl alınacağını cüruf nedir rehberinde anlattık.
Kalitenin önemli bir bölümü kaynak başlamadan oluşur: doğru kesim, temiz yüzey, uygun geometri ve bu geometrinin parça boyunca korunması. Her uygulamada aynı açı doğru değildir. Malzeme, sac kalınlığı, kaynak yöntemi, birleşim tipi ve uygulanan standart birlikte değerlendirilir.