
Doğru Makine Katalogdan Değil, Üretimdeki Sorundan Seçilir
Kesimden çıkan bir sac parça, bir sonraki operasyona hazır değildir. Lazer, plazma, oksijaz veya zımba kesimi; kenarda fazla malzeme, kesim yüzeyinde oksit tabakası, kalın plakada yapışmış cüruf ve serbest bırakıldığında ortaya çıkan bir şekil bozukluğu bırakabilir.
Bu yüzden makine seçimine katalogdan değil parçadan başlayın. Önce parçanın kesimden nasıl çıktığını belirleyin. Sonra bir sonraki operasyonun (kaynak, boya, kaplama, montaj) ne istediğini yazın ve makine ailesini seçin. Sırayı tersine çevirirseniz, kapasitesi fazlasıyla yeten bir makine alıp yine de istenen kaliteyi tutturamayabilirsiniz.
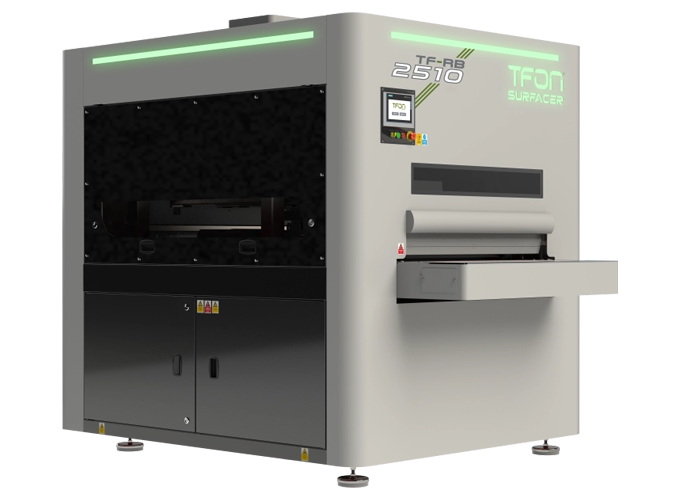
Çapak Alma & Kenar Yuvarlama Makineleri
Modelleri gör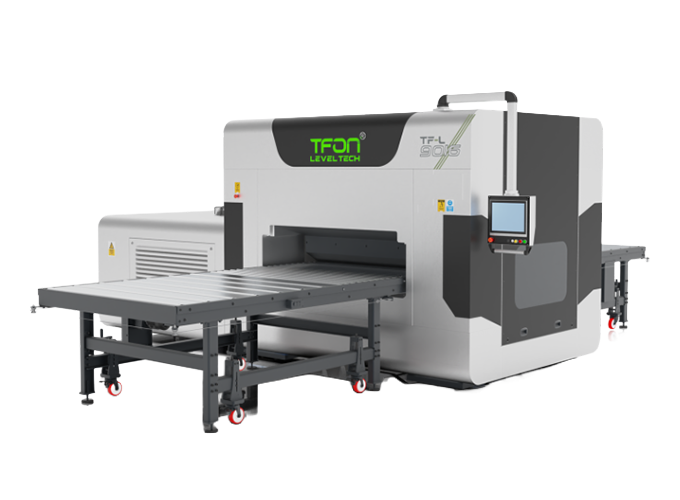
Doğrultma & Gerilim Giderme Makineleri
Modelleri gör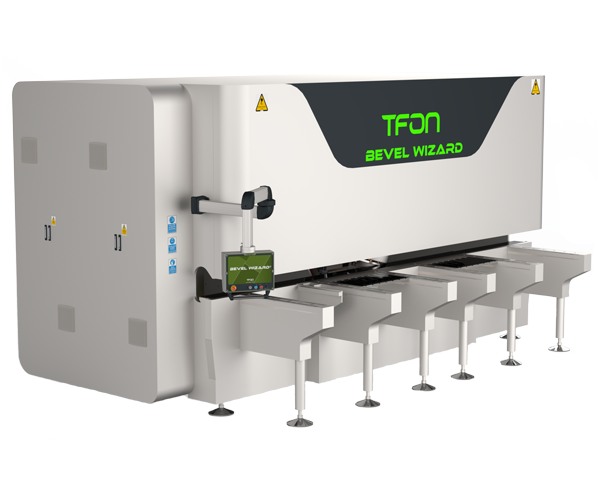
Kaynak Ağzı Açma Makineleri
Modelleri gör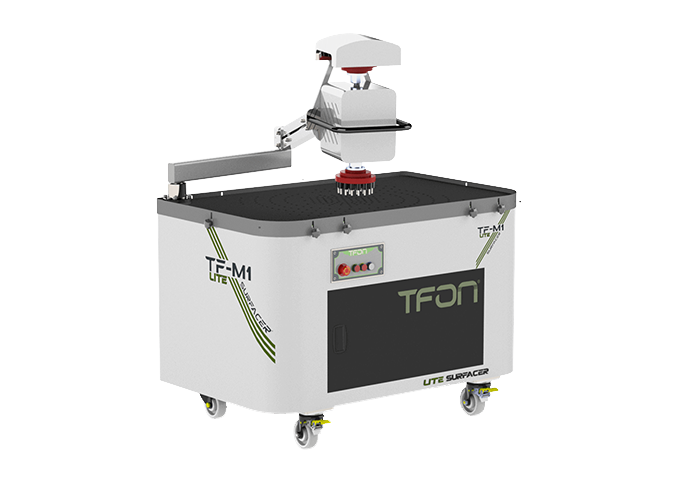
Manuel Çapak Alma ve Kenar Yuvarlama Makineleri
Modelleri gör
Seri Üretim için Otomatik Çapak Alma Makineleri
Modelleri gör
Sac Metal için Fırçalı Çapak Alma Makineleri
Modelleri gör
Alüminyum Çapak Alma ve Kenar Yuvarlama Makineleri
Modelleri gör
Paslanmaz Çelik Çapak Alma Makineleri
Modelleri görMakineden Önce Prosesi Seçin
Parçanızın çapak alma, kenar yuvarlama, oksit giderme veya doğrultma gibi hangi işleme ihtiyacı olduğunu belirleyin. Proses sayfalarında her işlemin ne işe yaradığını ve makine seçerken nelere bakmanız gerektiğini bulabilirsiniz.
Hangi TFON Makinesi Hangi İşi Yapar?
| Üretimdeki İhtiyaç | TFON Makine Ailesi | Seçimde Belirleyici Olan |
|---|---|---|
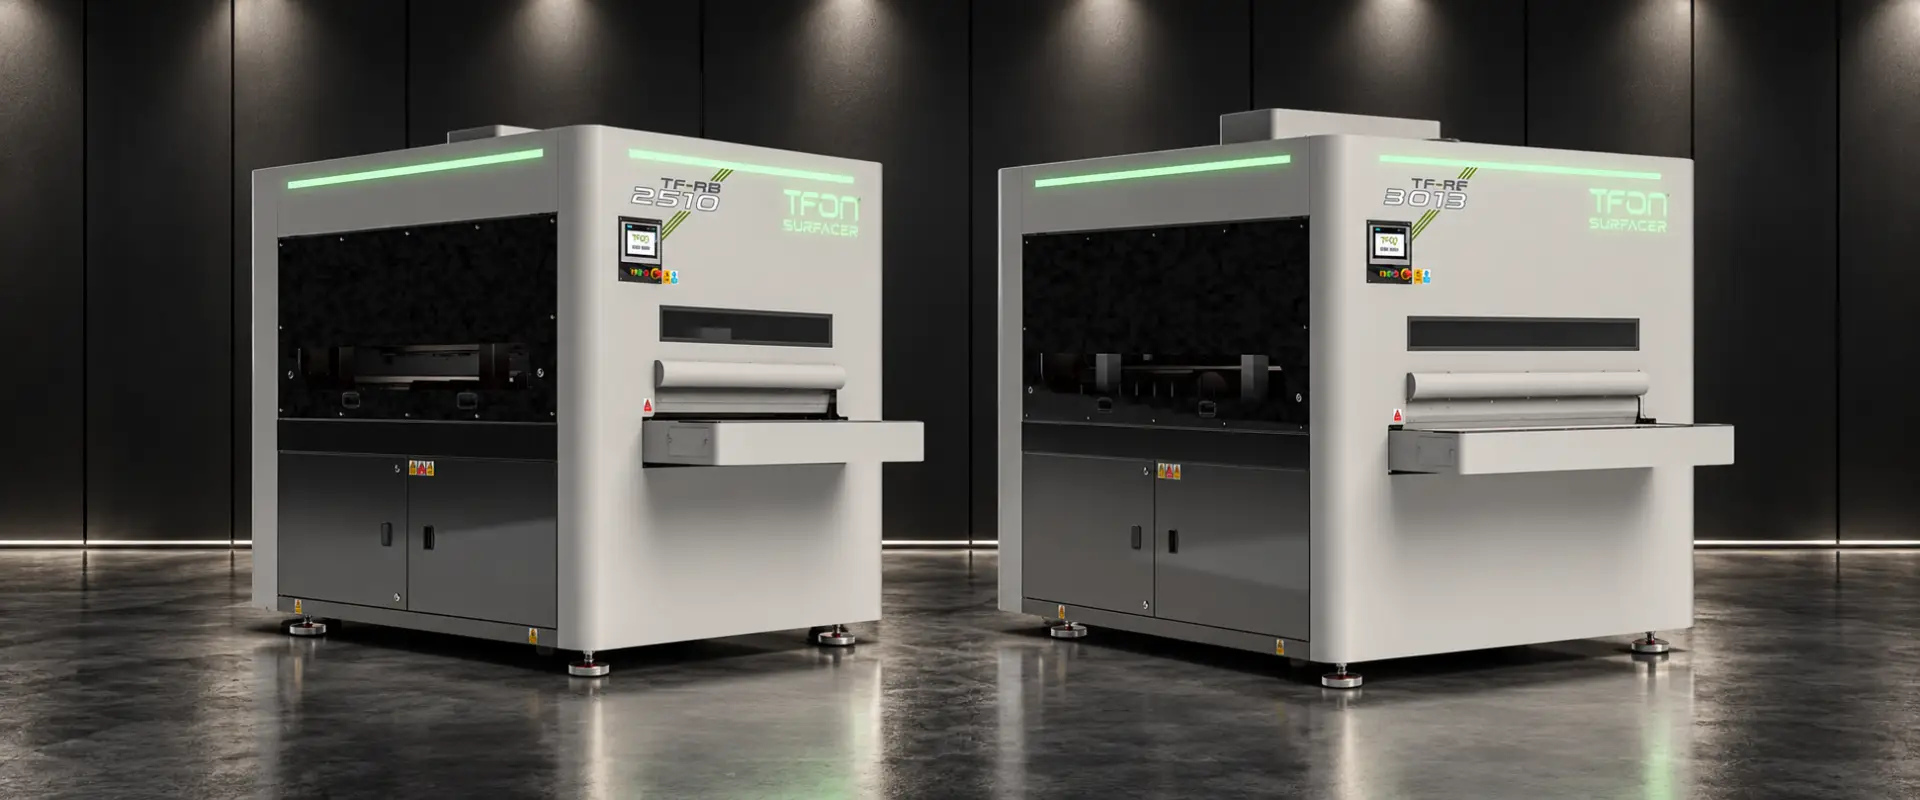
| Kesim kenarındaki çapağı almak | TFON Surfacer® (TF-RB, TF-RBF) | Sac kalınlığı, parça eni, çapağın hangi yüzde olduğu |
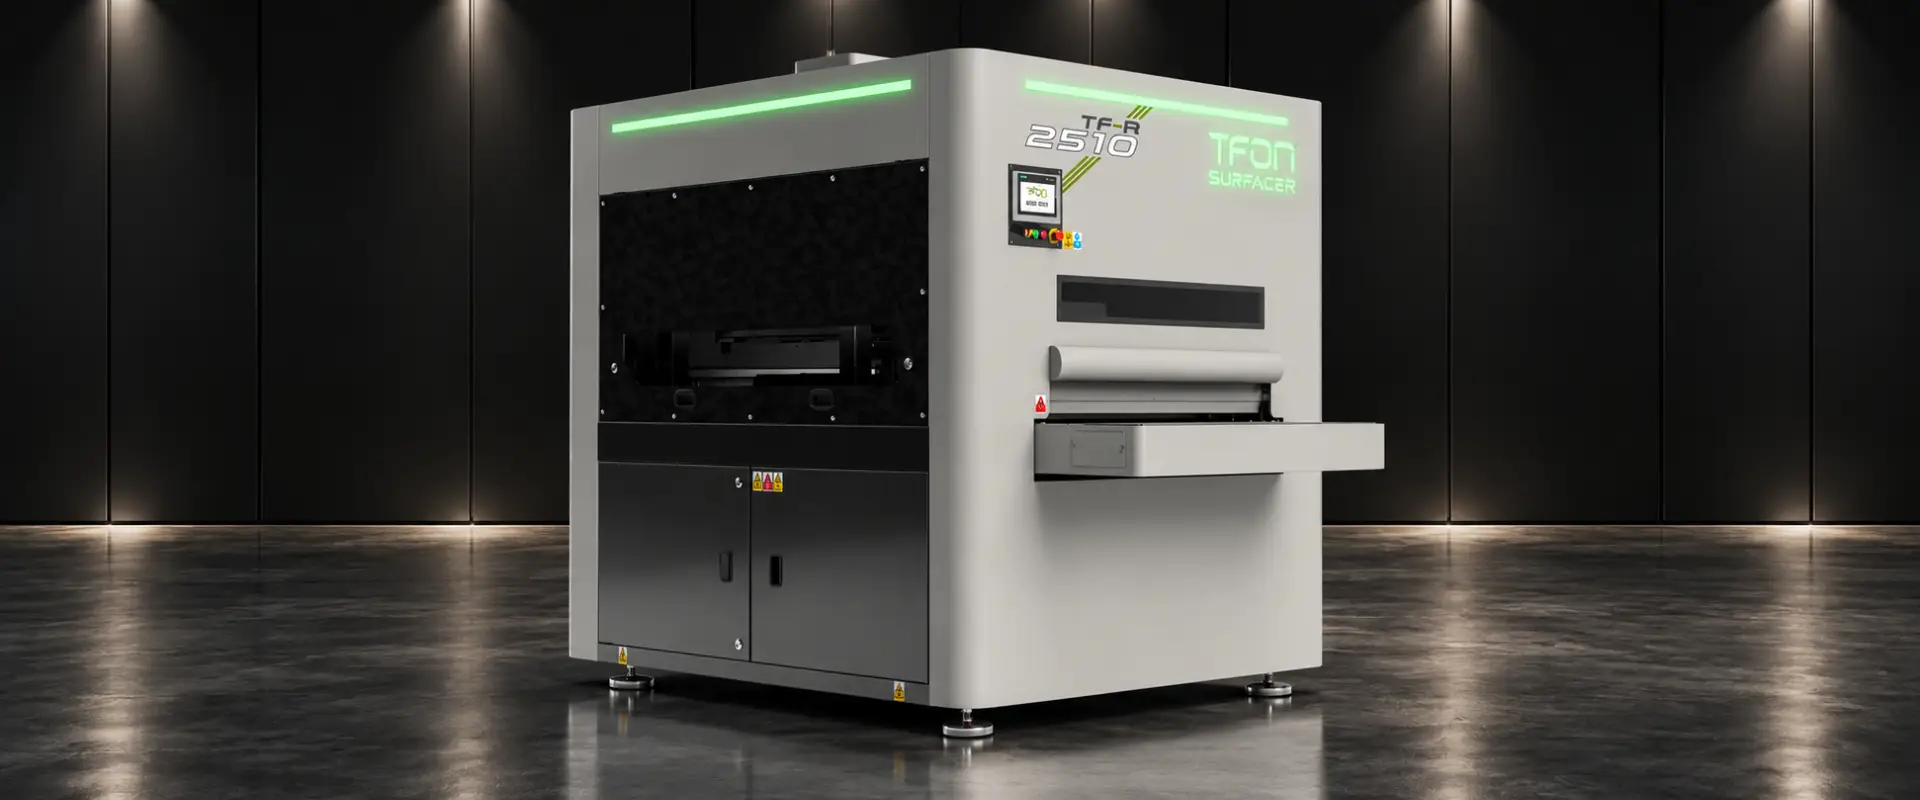
| Kenara ölçülebilir bir radyüs vermek | TFON Surfacer® (TF-R, TF-RB) | Teknik resimdeki kenar kırma veya radyüs şartı |
| Plazma ve oksijaz kesimde kalan ağır cüruf | TFON Surfacer® (TF-RBC) | Cürufun ne kadar yapıştığı, plaka ağırlığı |
| Lazer kesimde kalan oksit tabakası | TFON Surfacer® (TF-R, TF-RB) | Kesim gazı, boya veya kaplama öncesi istenen yüzey |
| Görünen yüzeyde düzgün doku, satine | TFON Surfacer® (TF-RF, TF-RBF) | Doku yönü, parçanın hangi yüzünün göründüğü |
| Sac ve plakada düzlük | TFON Leveltech® (XS, TF-S, TF-M, TF-L) | Sac kalınlığı, çalışma genişliği, ölçümün nasıl alınacağı |
| Kaynak öncesi kaynak ağzı | TFON Bevel Wizard® (TF-C, TF-F) | Kaynak prosedüründeki açı ve kök yüzü, parça boyu |
| Prototip, karışık parti, rötuş | TFON Lite Surfacer® (TF-M1 LITE) | Parça çeşidi, adet, atölyedeki yer |
Lazer, Zımba, Plazma ve Oksijaz Kesim Sonrası Çapak Alma
Her kesim yöntemi kenarda farklı bir iz bırakır. Zımbada çapak, takımın sacı kestiği tarafta ve genellikle tek yüzde oluşur. Lazer ve oksijaz kesim kenarda erimiş malzeme bırakır. Plazmayla kesilen kalın plakada ise standart bir çapak alma istasyonunun alamayacağı sertlikte cüruf birikebilir.
"Çapak alınsın" demek yetmez. Parçanın nasıl çıkması gerektiğini de tarif etmek gerekir.
Teknik resmi parçanın yanına koyun ve üç soruyu cevaplayın: Hangi yüzeyler işlenebilir? Hangi kenarlar keskin kalmalı? Hangi delik ve kanalların ölçüsü korunmalı? İstasyon dizilimini büyük ölçüde bu üç cevap belirler.
Çapak alma ile kenar yuvarlamayı ayrı kontrol edin. Çapak gittikten sonra alttaki köşe hâlâ keskin kalabilir; dıştan yuvarlatılmış bir köşe de delik çıkışlarının çapaksız olduğunu göstermez.
Seri Üretimde Otomatik Çapak Alma
Otomasyonun asıl kazandırdığı şey, tek bir parçanın işlenme süresi değil, ayar süresidir. TFON Surfacer® makinelerinde kaydedilmiş reçeteler ve servo kontrollü istasyon hareketi sayesinde operatör her partide yeniden ayar yapmaz; parça tipi seçilir, makine ayarını kendisi alır.
T-Servo, istasyonları 0,1 mm hassasiyetle konumlar. Parça çeşidi fazla olan üretimde reçete çağırma, otomatik kalınlık ölçümü ve barkodla ayar seçimi, konveyörü hızlandırmaktan çok daha fazla zaman kazandırır.
İstasyon seçenekleri ve hat entegrasyonu için Otomatik Çapak Alma Makineleri sayfasına bakın.
Delik, Kanal ve İç Konturlarda Fırçalı Çapak Alma
Düz bir zımpara bandı esas olarak üst yüzeye ve dış kontura temas eder. Deliklerin içi, dar kanallar ve iç konturlar esnek takım ister; fırça istasyonları bunun için vardır.
Pratikte fırça nadiren ilk istasyondur. Önce zımpara bandı veya disk fazla malzemeyi alır, ardından fırça bandın ulaşamadığı kenarları işler. Parçanın son kenar profilini de çoğu zaman bu istasyon belirler.
Ayrıntı için Fırçalı Çapak Alma Makineleri sayfasına bakın.
Alüminyum ve Paslanmaz Çelik Ayrı Proses İster
Alüminyum yumuşaktır. Zımpara yüzeyde iz bırakabilir, alüminyum tozu da ayrı bir toz emme çözümü gerektirir. Görünen bir alüminyum panelde asıl mesele çoğu zaman çapak değil, yüzeyin görünümüdür.
Paslanmazda asıl risk kirlenmedir. Karbon çeliğiyle aynı takımdan geçen paslanmaz parçaya demir partikülleri taşınır ve haftalar sonra pas lekesi olarak çıkar. Bu yüzden paslanmazda ayrı sarf malzeme kullanmak zorunludur.
Ayrıntı için Alüminyum Çapak Alma Makineleri ve Paslanmaz Çelik Çapak Alma Makineleri sayfalarına bakın.
Doğrultma, Isıl Gerilim Giderme Değildir
Kesim, zımbalama ve ısı girdisi malzemedeki iç gerilimleri açığa çıkarır; parça serbest kaldığında eğrilir. Silindirli doğrultma, sacı ardışık bükümlerden geçirerek bu şekil bozukluğunu giderir.
Sık karıştırılan bir nokta var: silindirli mekanik doğrultma, ısıl gerilim giderme tavı değildir. Parçanın düz çıkması, iç gerilimin ölçüldüğü ya da malzemenin gerilimsiz olduğu anlamına gelmez. Teknik resminizde ısıl işlem şartı varsa bu ayrı bir prosestir.
Doğrultma sonucunun tekrarlanabilmesi için dört bilgi kayda geçer: parçanın serbest mi desteklenmiş mi ölçüldüğü, ölçüm alanı, kullanılan alet ve yöntem, teknik resimdeki sınır ile ölçülen değer.
Kaynak Ağzı Açma Kenara Geometri Verir, Çapak Alma Malzeme Alır
Kaynak ağzı açma makinesi kenarda bilinçli olarak belirli açıda bir yüzey açar. Çapak alma ise istenmeyen malzemeyi alır. Biri diğerinin yerini tutmaz.
Ağız açarken üç ölçü ayrı ayrı tanımlanır: ağız açısı, kalan kök yüzü ve montajdaki kök aralığı. Hiçbiri yalnızca plaka kalınlığından çıkarılamaz. Açının hangi referansa göre verildiği de teknik resimde yazmalıdır; dik kenardan ölçülen açı ile plakanın geniş yüzeyinden ölçülen açı aynı sayı değildir.
Manuel Çapak Alma Makinesi Ne Zaman Daha Doğru Seçim?
Her üretim için geçişli otomatik hat gerekmez. Prototip, sürekli değişen küçük partiler, kaynak sonrası rötuş ve montaj öncesi düzeltme işlerinde manuel makine çoğu zaman daha doğru yatırımdır.
TFON Lite Surfacer® serisi tam bu iş için tasarlandı: 3-200 mm kalınlık aralığı, 800 × 1300 mm tabla ve vakumlu tutma. Yalnız şunu bilmek gerekir: manuel makinede sonuç operatöre bağlıdır ve otomatik hattaki gibi her parçada aynı çıkmaz. Her parçada aynı sonuç şartsa otomatik bir makine gerekir.
Malzeme, Kesim Yöntemi ve Sonraki Operasyon Neden Belirleyici?
Aynı nominal kalınlıktaki her parça aynı işlemi gerektirmez. Dar ve dolu bir şerit ile geniş boşlukları olan bir parça, 8 mm'de bile farklı davranır.
Bu yüzden numune için iki parça isteriz: sıradan bir üretim parçası ve en zor erişilen detayı taşıyan parça. Sadece kolay parçayla yapılan deneme, üretimdeki gerçek durumu göstermez.
Çalışma Genişliği ve Kalınlık Seçimde Yalnızca İlk Adımdır
Teknik özellik tabloları parçanın makineden geçip geçmeyeceğini gösterir. Parçanın geçmesi, istenen sonucun alınacağı anlamına gelmez.
Son kararı istasyon dizilimi, sarf malzeme tipi, tutma sistemi, besleme yöntemi ve birlikte belirlediğimiz kalite şartı verir.
Teklif İçin Bize Hangi Bilgileri Göndermelisiniz?
- Malzeme ve biliniyorsa kalitesi
- En küçük ve en büyük parça ölçüleri, sac kalınlığı aralığı
- Kesim yöntemi; lazerse kesim gazı
- Parçanın iki yüzünün fotoğrafı, zor erişilen delik ve konturların yakın çekimi
- Bir sonraki operasyon ve o operasyonda istenen kenar veya yüzey kalitesi
- Aylık parça adedi ve parça çeşidi sayısı
- Varsa koruyucu film bilgisi
Bu bilgilerle gelen taleplerde numune testini genellikle aynı hafta içinde planlıyoruz.
Sık sorulan sorular
TFON "sac metal işleme makinesi" derken hangi makineleri kastediyor?
Ürettiğimiz dört makine ailesini kastediyoruz: çapak alma ve kenar yuvarlama (Surfacer®), doğrultma ve gerilim giderme (Leveltech®), kaynak ağzı açma (Bevel Wizard®) ve manuel çapak alma (Lite Surfacer®).
Çapak alma ile kenar yuvarlama arasındaki fark ne?
Çapak alma, kesimde kenarda oluşan fazla malzemeyi alır. Kenar yuvarlama ise kalan keskin kenara ölçülebilir bir radyüs verir. Çapağı alınmış bir parçanın kenarı yuvarlanmış sayılmaz. İkisi ayrı ayrı kontrol edilir.
Doğrultma makinesi ile ısıl gerilim giderme aynı şey mi?
Hayır. Merdaneli doğrultma mekanik bir işlemdir ve şekli düzeltir. Isıl gerilim giderme ayrı bir prosestir. Parçanın düz çıkması, malzemede iç gerilim kalmadığını kanıtlamaz.
Kaynak ağzı açma makinesini nasıl seçmeliyim?
Seçimi iki şey belirler: kaynak prosedürünün istediği açı ve kök yüzü, bir de parçanın ölçüleri. Uzun plakalarda destek ve taşıma yöntemi makine seçimini doğrudan etkiler. TF-C 8010 L 12 metreye kadar, TF-F 8030 L ise 3 metreye kadar parça işler.
Manuel çapak alma makinesi hangi işler için yeterli?
Prototip, küçük adet, sürekli değişen parça çeşidi ve montaj öncesi rötuş için yeterlidir. Her parçada aynı sonucun yazılı olarak istendiği üretimlerde otomatik makine gerekir.
Aynı makinede karbon çeliği, paslanmaz ve alüminyum işleyebilir miyiz?
Evet, makine üçünü de işler, ancak sarf malzemelerini ayırmanız gerekir. Paslanmaz, karbon çeliğiyle aynı takımdan geçerse demir parçacıkları taşınır ve sonradan pas lekesi çıkabilir. Alüminyum ise ayrı bir toz emiş değerlendirmesi ve çoğunlukla daha hafif bir zımpara kademesi ister.
Makine seçmeden önce neden numune testi yapıyorsunuz?
Çünkü katalog değerleri parçanın makineden geçebileceğini gösterir, sonucun istediğiniz kalitede olacağını göstermez. Numune testiyle istenen kaliteyi ölçer ve yazılı hale getiririz.