
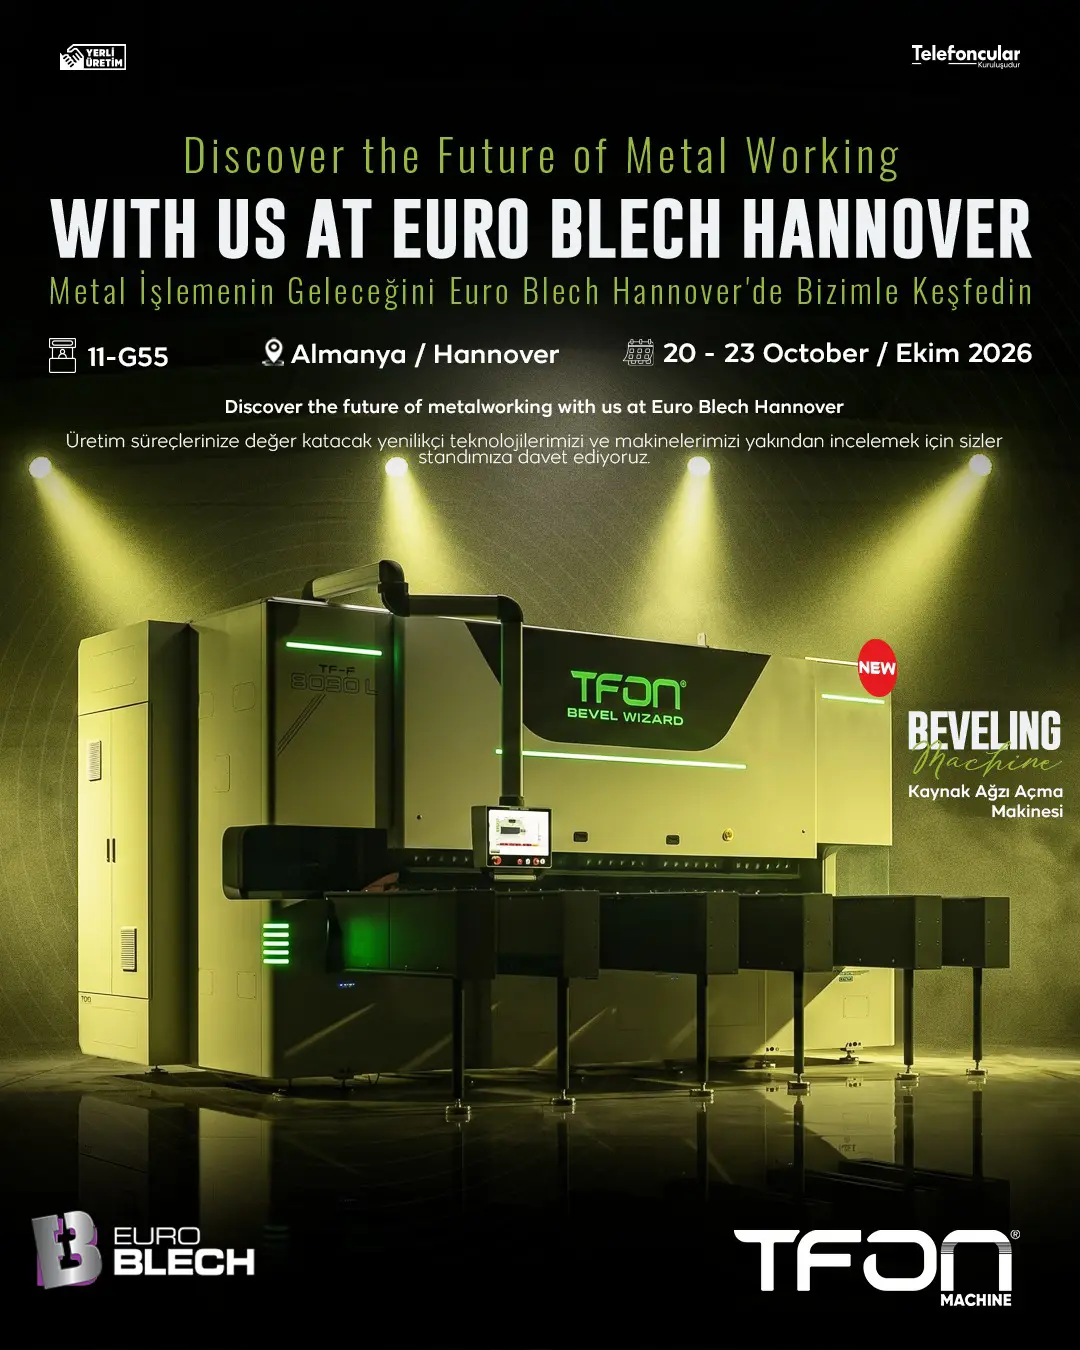
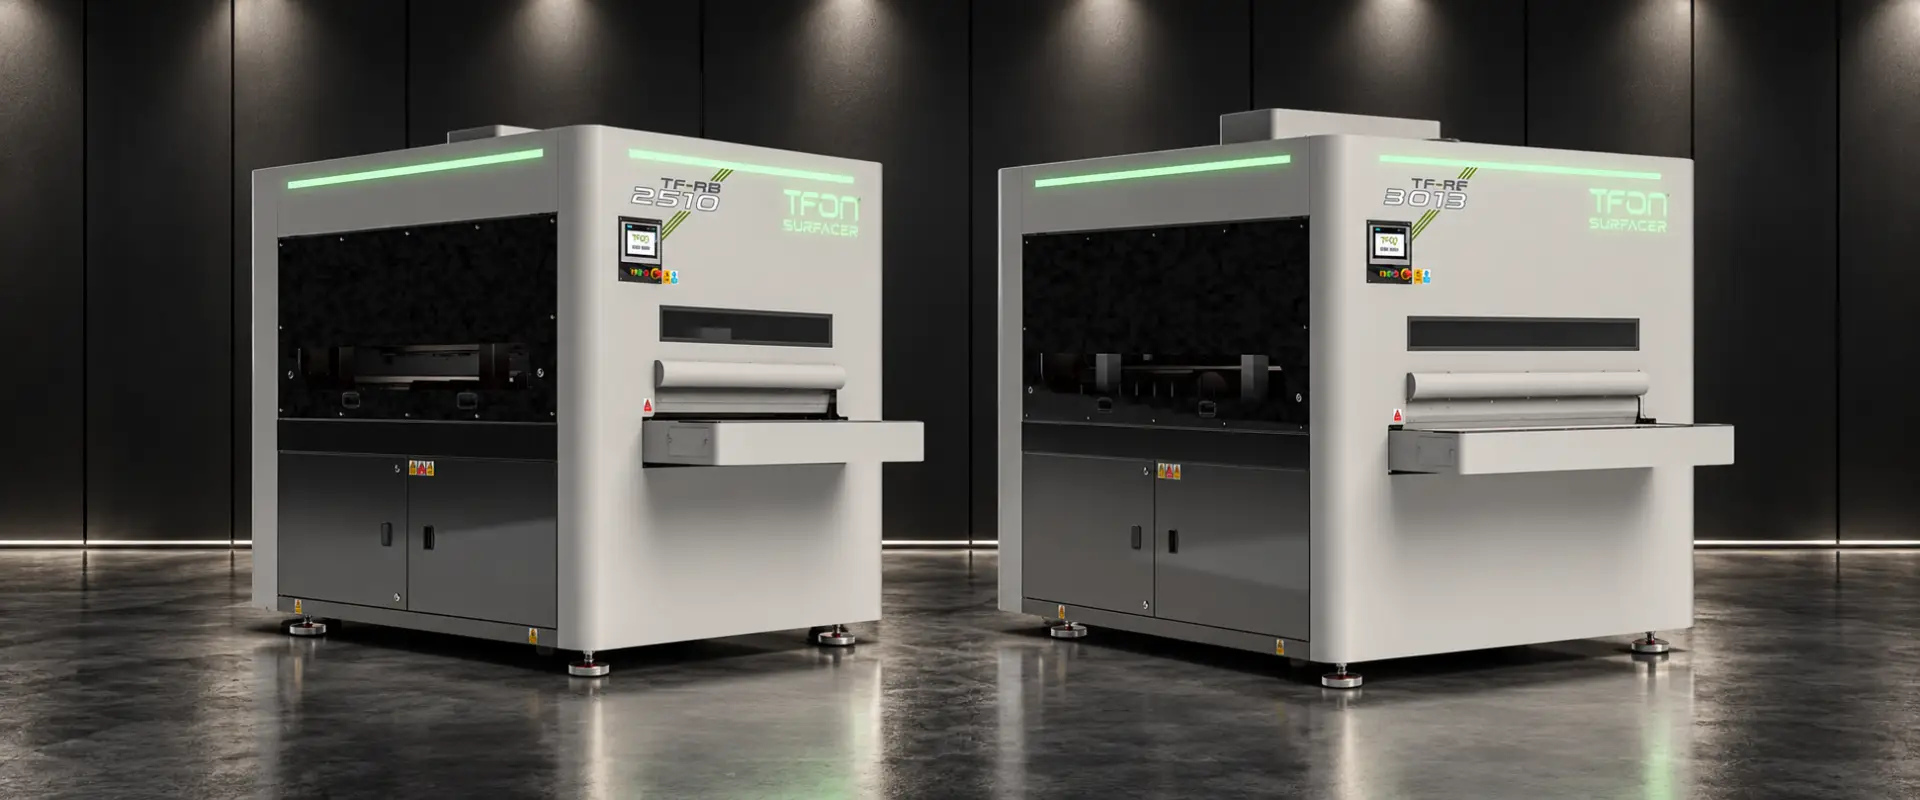
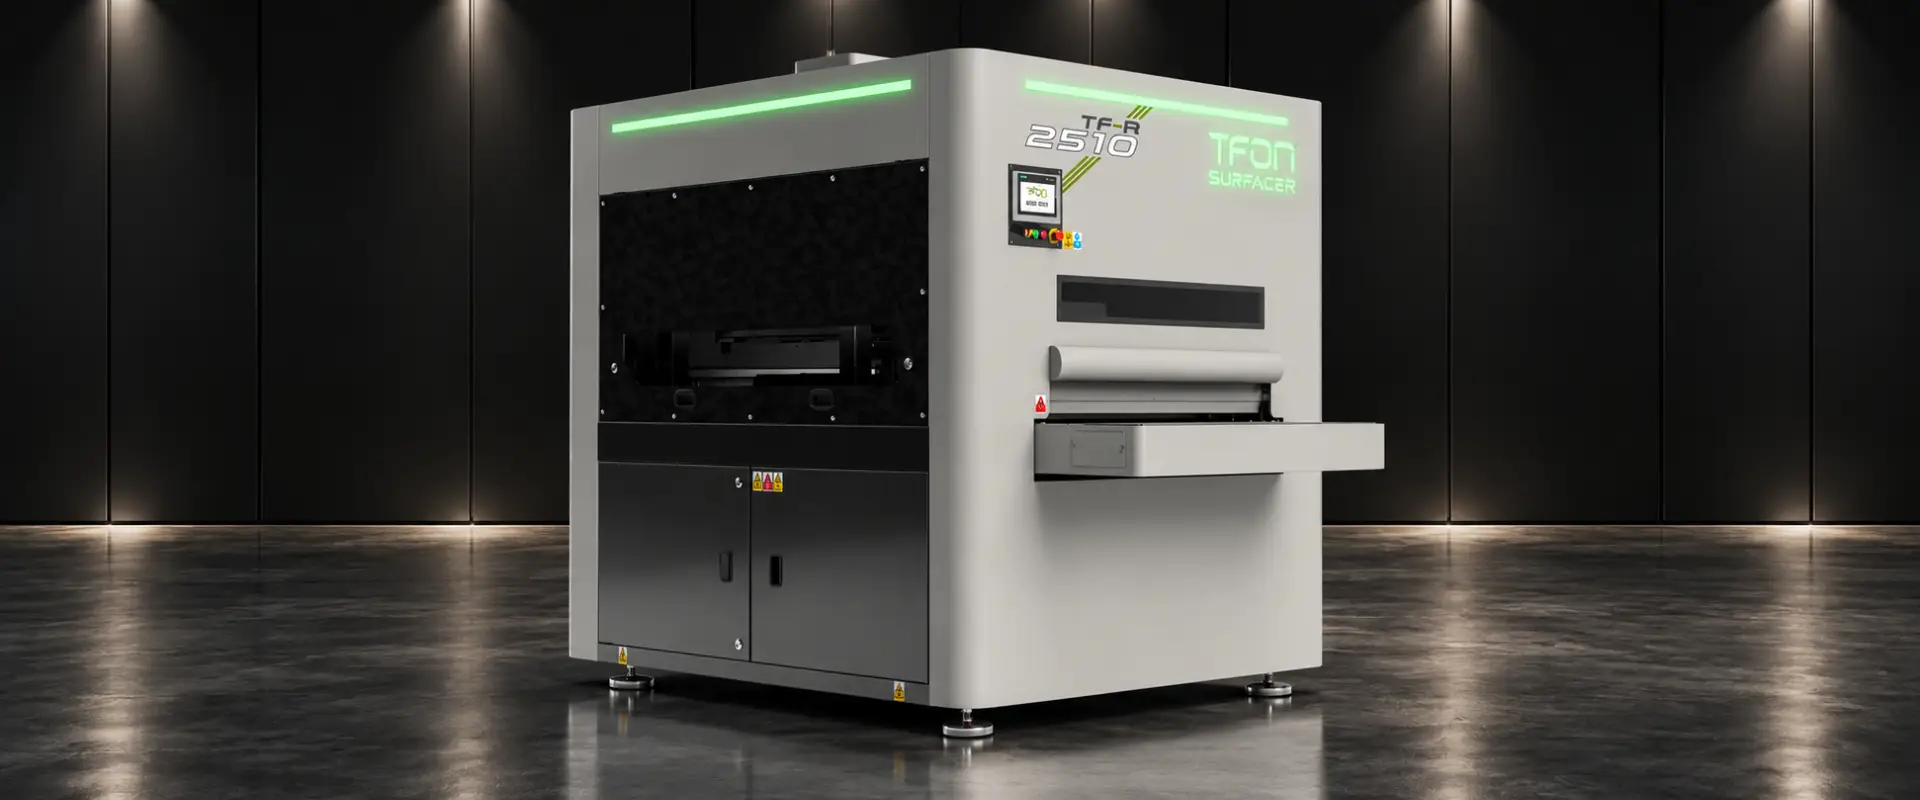
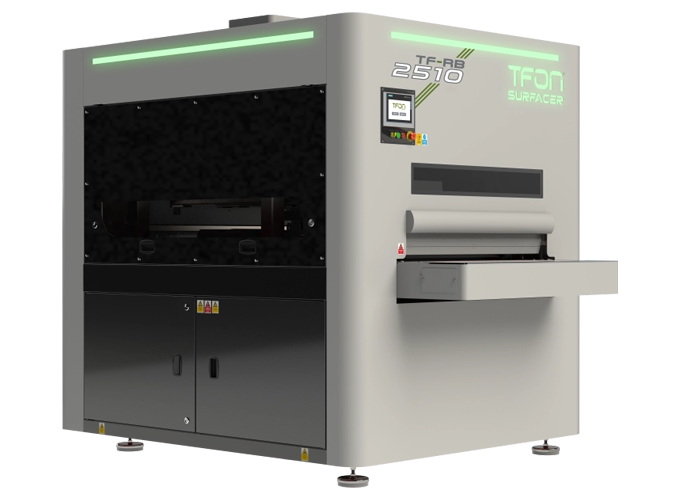
Entgrat- und Kantenverrundungsmaschinen
Modelle ansehen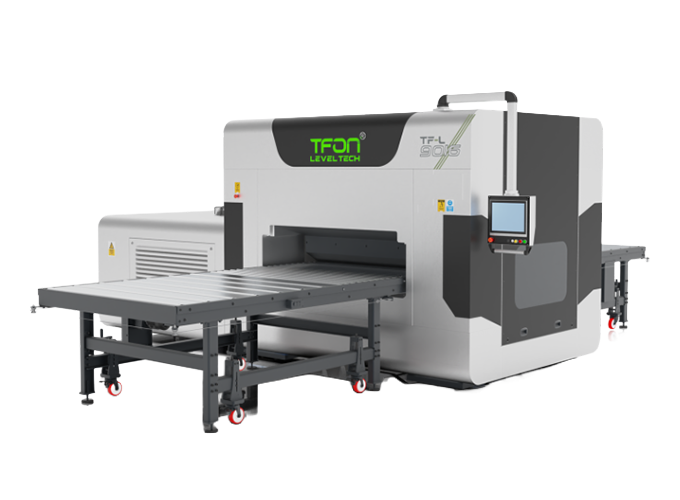
Richt- und Spannungsabbau-Maschinen
Modelle ansehen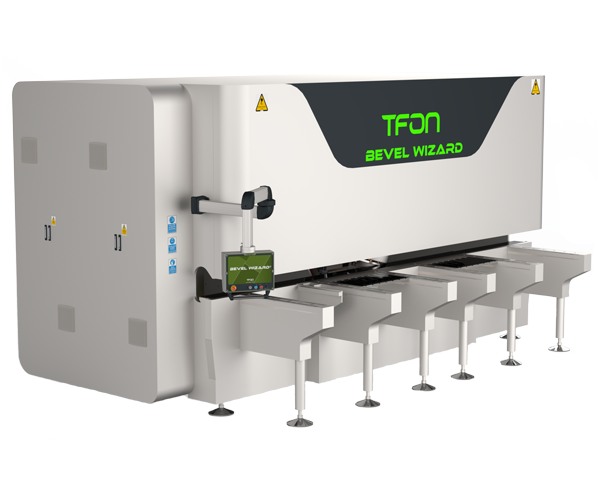
Platten- und Blech-Anfasmaschinen
Modelle ansehen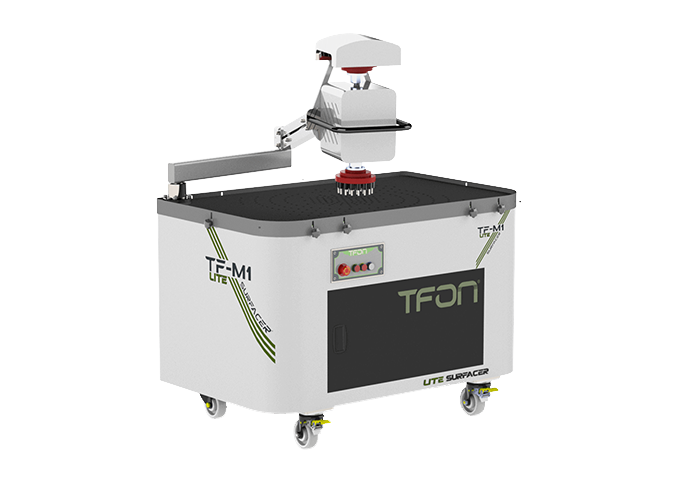
Manuelle Entgrat- und Kantenverrundungsmaschinen
Modelle ansehen
Automatische Entgratmaschinen für die Serienfertigung
Modelle ansehen
Bürsten-Entgratmaschinen für Blech
Modelle ansehen
Aluminium-Entgrat- und Kantenverrundungsmaschinen
Modelle ansehen
Edelstahl-Entgratmaschinen
Modelle ansehenErst das Verfahren, dann die Maschine
Entgraten, Kanten verrunden, Oxidschicht entfernen oder Richten: Klären Sie zuerst, welche Bearbeitung Ihre Teile brauchen. Auf den Verfahrensseiten finden Sie Zweck und Auswahlkriterien der einzelnen Bearbeitungen.
Blechbearbeitungsmaschinen nach Bearbeitungsziel auswählen
Laser-, Stanz-, Plasma- und Brennschneidteile sind nach dem Schnitt selten einbaufertig. Grat, scharfe Kanten, Schlacke, Oxidschicht und Verzug stören beim Schweißen, Abkanten, Beschichten, Bearbeiten und Montieren. Oft kommen Anforderungen an die Oberfläche hinzu. TFON Blechbearbeitungsmaschinen decken diese Aufgaben mit unterschiedlichen Verfahren ab.
Arbeitsbreite und Blechdicke allein reichen für die Auswahl nicht aus. Ebenso wichtig sind Schneidverfahren, Werkstoff, Grat oder Schlacke, Bauteilgeometrie, gewünschte Kante, Ebenheit, Schweißnahtvorbereitung, Stückzahl und Folgeprozess. Die zentrale Frage lautet deshalb: Was muss sich am Werkstück vor dem nächsten Arbeitsschritt ändern?
TFON Maschinenfamilien nach Anwendung
| Bearbeitungsaufgabe | TFON Maschinenfamilie | Auswahlkriterien |
|---|---|---|
| Grat, Schlacke oder Oxidschicht entfernen, scharfe Kanten verrunden | Entgrat- und Kantenverrundungsmaschinen | Schneidverfahren, Werkstoff, Blechdicke, Grat/Schlacke, gewünschte Kante und Stückzahl |
| Bleche, Platten und Zuschnitte richten | Richt- und Spannungsabbau-Maschinen | Werkstoff, Blechdicke, Breite, Länge, Ausgangsverzug und geforderte Ebenheit |
| Schweißfasen und definierte Fasen herstellen | Anfasmaschinen für Bleche und Platten | Zeichnung/WPS, Werkstoff, Blechdicke, Fasenwinkel, Steg, Kantenlänge und Handhabung |
| Prototypen, Mischteile, Kleinserien und Nacharbeit manuell bearbeiten | Manuelle Entgrat- und Kantenverrundungsmaschinen | Geometrie, Grat, Losgröße, Werkzeug, Werkstückaufnahme und Abnahmekriterium |
Entgraten und Kantenverrunden von Laser-, Stanz-, Plasma- und Brennschneidteilen
Unterschiedliche Schneidverfahren erzeugen unterschiedliche Kantenbedingungen. Ein kleiner Lasergrat ist eine andere Aufgabe als fest anhaftende Schlacke an plasma- oder autogengeschnittenen Blechen. Beim Entgraten wird unerwünschtes Material entfernt; beim Kantenverrunden wird die verbleibende scharfe Kante gezielt gebrochen oder verrundet.
Die Prozessfolge im TFON Surfacer® richtet sich deshalb nach dem realen Werkstück. Bei stark anhaftendem Material kann zuerst ein kräftigeres Abtragsaggregat nötig sein. Für Bohrungen, Schlitze und Innenkonturen eignen sich danach flexible Bürsten. Wird zusätzlich eine definierte Oberfläche verlangt, legen Sie diese Anforderung gesondert fest.
Mehr dazu finden Sie bei den TFON Entgrat- und Kantenverrundungsmaschinen.
Automatisches Entgraten in der Serienfertigung
Automatisierung zahlt sich dann aus, wenn ein freigegebener Prozess an denselben Bauteilen wiederholt abläuft. TFON Surfacer® Maschinen wenden über gespeicherte Rezepte und servogesteuerte Stationseinstellung immer dieselbe Einstellung an; der Bediener muss nicht bei jeder Charge neu justieren.
Der eigentliche Zeitgewinn liegt nicht in der Bearbeitungszeit pro Teil, sondern im Wegfall von Rüstzeiten. Bei vielen verschiedenen Teilen sparen Rezeptabruf, automatische Dickenmessung und Einstellungswahl per Barcode mehr Zeit als ein höherer Vorschub.
Bürstenentgraten von Bohrungen, Langlöchern und Innenkonturen
Ein Schleifband erreicht vor allem die Oberseite und die Außenkontur. Bohrungen, schmale Langlöcher und Innenkonturen brauchen ein flexibles Werkzeug. Dafür gibt es Bürstenaggregate.
In der Praxis ist die Bürste deshalb selten das erste Aggregat. Zuerst trägt ein Band- oder Scheibenaggregat das überstehende Material ab. Danach bearbeitet die Bürste die Kanten, die das Band nicht erreicht. Das Bürstenaggregat bestimmt auch das endgültige Kantenprofil.
Aluminium und Edelstahl brauchen eigene Prozessparameter
Aluminium und Edelstahl lassen sich nicht mit denselben Einstellungen bearbeiten wie Baustahl.
Aluminium ist weich; abrasiver Kontakt kann Spuren auf der Oberfläche hinterlassen, und Aluminiumstaub erfordert eine gesonderte Absaugbetrachtung. Bei einem sichtbaren Aluminiumpaneel ist das Abnahmekriterium häufig nicht der Grat, sondern das Erscheinungsbild der Oberfläche.
Bei Edelstahl ist die Verschleppung von Eisenpartikeln das eigentliche Problem. Laufen Edelstahlteile durch Werkzeuge, die vorher Baustahl bearbeitet haben, entsteht später Fremdrost. Getrennte Verbrauchsmaterialien für Edelstahl sind deshalb Pflicht.
Details zu Aggregaten und Linienintegration finden Sie unter automatische Entgratmaschinen und Bürsten-Entgratmaschinen; werkstoffspezifische Hinweise unter Aluminium-Entgratmaschinen und Edelstahl-Entgratmaschinen.
Richtmaschinen für Bleche, Platten und Zuschnitte
Schneiden, Stanzen und Wärmeeintrag können Eigenspannungen im Material neu verteilen. Zuschnitte zeigen dann Wellen, Bögen oder örtlichen Verzug. Beim Walzenrichten wird das Werkstück kontrolliert und wechselnd gebogen. So verbessert sich die Ebenheit.
Mechanisches Richten ist kein thermisches Spannungsarmglühen. TFON Leveltech® Systeme sind mechanische Richtmaschinen. Sie verbessern die Ebenheit und können verzugsbedingte Eigenspannungen abbauen oder umverteilen. Das Richten macht Teile aber nicht vollständig spannungsfrei und ersetzt keine Wärmebehandlung.
Ausgewählt wird nach Werkstoff, Blechdicke, Breite, Bauteillänge, Ausgangsverzug und der Ebenheit, die der Folgeprozess braucht. Vergleichen Sie dazu die TFON Richtmaschinen.
Anfasen und Entgraten: zwei verschiedene Prozesse
Beim Entgraten wird der Grat entfernt, der beim Schneiden oder Stanzen entsteht. Beim Anfasen entsteht dagegen gezielt eine definierte Kantengeometrie. Für die Schweißnahtvorbereitung können Fasenwinkel, Steg, Ober- und Unterseite sowie Kantenlänge vorgegeben sein.
Für die Auswahl eines TFON Bevel Wizard® brauchen wir deshalb eine Zeichnung oder Schweißanweisung (WPS). Werkstoff, Blechdicke, Bauteilgeometrie, Handhabung und Stückzahl betrachten wir zusammen mit der geforderten Fase.
Details finden Sie unter Anfasmaschinen für Bleche und Platten.
Wann lohnt sich eine manuelle Entgratmaschine?
Nicht jede Fertigung braucht eine vollautomatische Durchlaufanlage. Bei Prototypen, Kleinserien, wechselnden Geometrien und Nacharbeit zählen kurze Rüstzeiten und die direkte Kontrolle durch den Bediener. Eine manuelle Bearbeitungsstation bietet dafür definierte Werkzeuge und Werkstückaufnahmen. Nicht jedes Teil muss dann durch eine automatisierte Linie.
Die manuelle Bearbeitung ist deshalb nicht automatisch ein unkontrollierter Prozess. Werkzeug, Werkstückhaltung und Abnahmemuster müssen ebenfalls definiert werden; der Bediener bleibt jedoch ein stärkerer Bestandteil der Prozessführung.
Für diese Anwendungen stehen manuelle Entgrat- und Kantenverrundungsmaschinen zur Verfügung.
Werkstoff und Schneidverfahren bestimmen die Maschinenwahl
Stahl, Edelstahl und Aluminium verhalten sich beim Schleifen unterschiedlich. Laser, Stanze, Plasma und Brennschneiden erzeugen außerdem verschiedene Grate und Oberflächen. Bei der Prozessauswahl zählen deshalb Werkstoff und vorheriger Arbeitsschritt gemeinsam.
- Laser- und Stanzteile können kleinere Grate und komplexe Innenkonturen haben.
- Bei Plasma- und Brennschneidteilen kann zuerst ein kräftigerer Abtrag von Schlacke oder Grat nötig sein.
- Bei Edelstahl können Schutz vor Fremdrost und Schliffrichtung zum Abnahmekriterium gehören.
- Bei Aluminium können empfindliche Sichtflächen, Schutzfolie und der passende Anpressdruck entscheidend sein.
Technische Daten sind nur der erste Filter
Arbeitsbreite und Dickenbereich zeigen, welche Werkstücke eine Maschine grundsätzlich aufnehmen kann. Über die passende Prozessfolge sagen sie allein wenig aus. Zwei Teile mit gleicher Dicke können sich in Schneidverfahren, Geometrie, Grat, Oberfläche und Folgeprozess deutlich unterscheiden.
Für die Vorauswahl nutzt TFON deshalb geprüfte Maschinendaten. Die Prozessauswahl sichern wir mit repräsentativen Werkstücken oder Zeichnungen ab.
Welche Angaben braucht TFON für die technische Prüfung?
- Werkstoff und Werkstoffgüte, falls bekannt
- Minimale und maximale Blechdicke
- Bauteilbreite und -länge
- Vorprozess: Laser, Stanzen, Plasma, Brennschneiden oder anderes
- Fotos von Grat, Schlacke, Verzug oder gewünschter Kante
- Geforderte Kante, Oberfläche, Ebenheit oder Fasengeometrie
- Sichtflächen und Schutzfolie, falls vorhanden
- Folgeprozesse wie Schweißen, Abkanten, Beschichten, Bearbeiten oder Montage
- Losgröße, Teile pro Schicht oder Stückzahl
- Anforderungen an Fördertechnik, Rückführung, Automatisierung oder Verkettung
Häufig gestellte Fragen zu Blechbearbeitungsmaschinen
Welche Prozesse deckt TFON in der Blechbearbeitung ab?
Auf dieser Seite finden Sie TFON Maschinen zum Entgraten, Kantenverrunden, Richten und Anfasen sowie für die manuelle Kanten- und Oberflächenbearbeitung. CNC-Bearbeitungszentren, Drehmaschinen, Fräsmaschinen, Laserschneidanlagen und Abkantpressen sind hier nicht aufgeführt.
Sind Entgraten und Kantenverrunden dasselbe?
Nein. Beim Entgraten wird der Grat entfernt. Beim Kantenverrunden wird die verbleibende scharfe Kante gezielt gebrochen oder verrundet. Beide Prozesse lassen sich in einer Maschine kombinieren.
Ist Richten dasselbe wie Spannungsarmglühen?
Nein. Mechanisches Walzenrichten und Wärmebehandlung sind verschiedene Prozesse. Walzenrichten verbessert die Ebenheit und kann verzugsbedingte Eigenspannungen abbauen oder umverteilen.
Nach welchen Kriterien wählt man eine Anfasmaschine aus?
Neben Werkstoff und Blechdicke zählen Fasenwinkel, Steg, Kantenlänge, Fase oben oder unten, Bauteilgeometrie, Handhabung und Stückzahl. Bei Schweißanwendungen sollte eine Zeichnung oder WPS vorliegen.
Wann eignet sich eine manuelle Entgratmaschine?
Bei Prototypen, Nacharbeit, wechselnden Geometrien und Kleinserien kann eine manuelle Station sinnvoller sein als eine automatische Durchlaufanlage.
Können Stahl, Edelstahl und Aluminium auf derselben Maschine bearbeitet werden?
Eine passend ausgelegte Konfiguration kann mehrere Werkstoffe bearbeiten. Werkzeuge, Reinigung, Schutz vor Fremdrost, Oberflächenschutz und Absaugung müssen aber für den tatsächlichen Materialmix geprüft werden.
Warum lohnt sich ein Mustertest vor der Maschinenauswahl?
Maße allein beschreiben Grat, Geometrie, Oberflächenempfindlichkeit und Verzug nicht vollständig. Ein Test mit repräsentativen Teilen verbindet Maschinenkonfiguration und Werkzeug mit einem messbaren Abnahmekriterium.