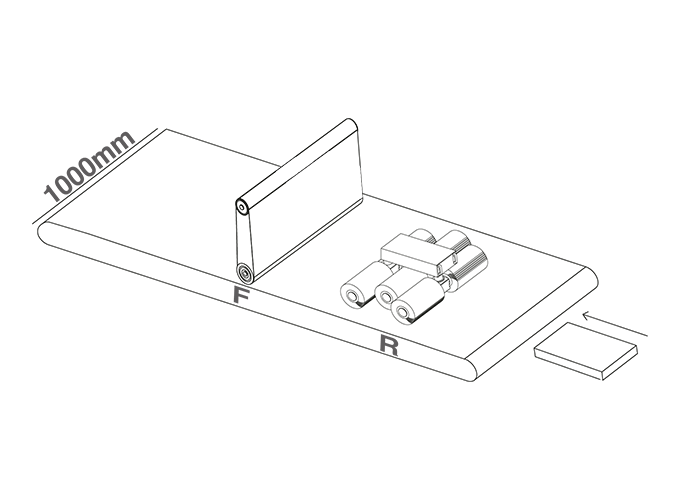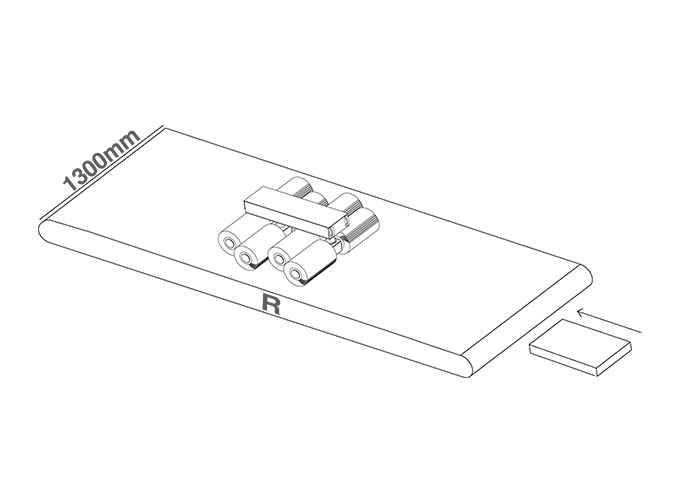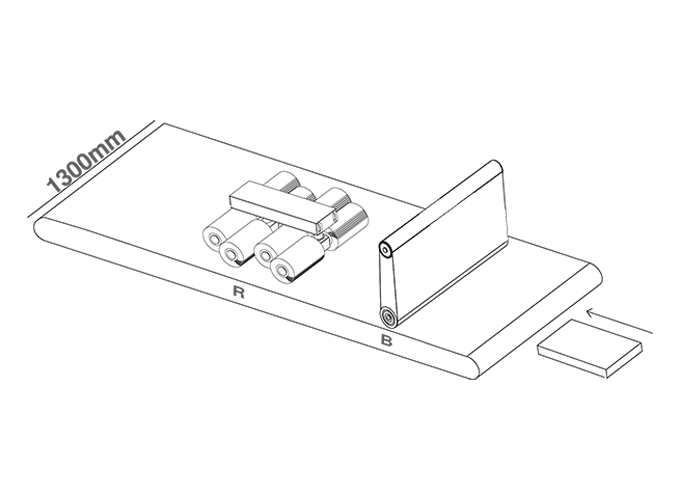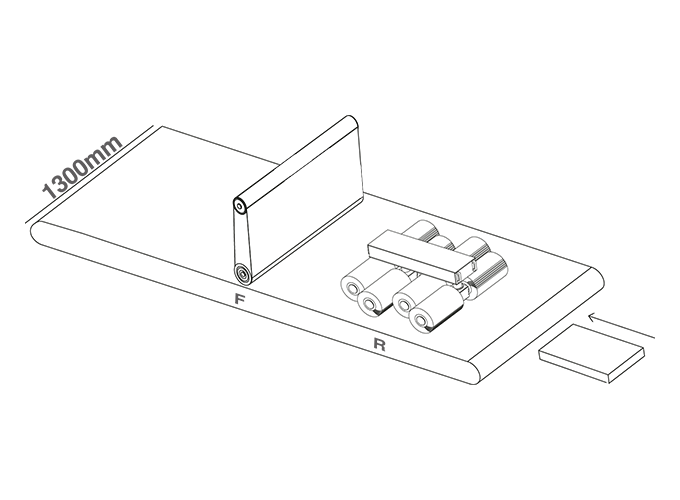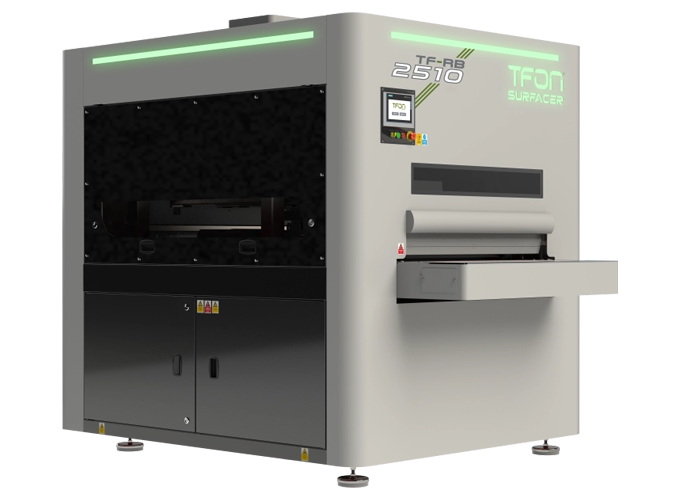


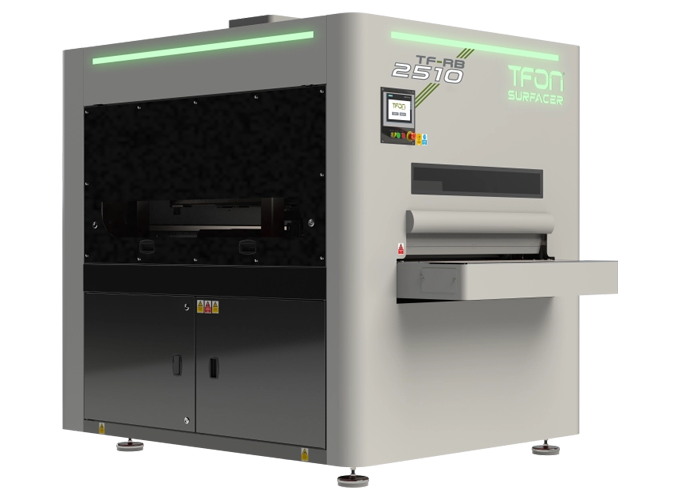
Serie 2510
Schleifbandbreite und -länge (mm)1030X1820
MaterialStahl, Aluminium und Edelstahl
Materialstärke0 - 120
Maximale Materialbreite1000
Mindestmaterialbreite (mm)50x50
Maximales Materialgewicht (kg)500
Tischbreite (mm)1000
TFON Surfacer® für Laser-, Plasma-, Brennschneid- und Stanzteile
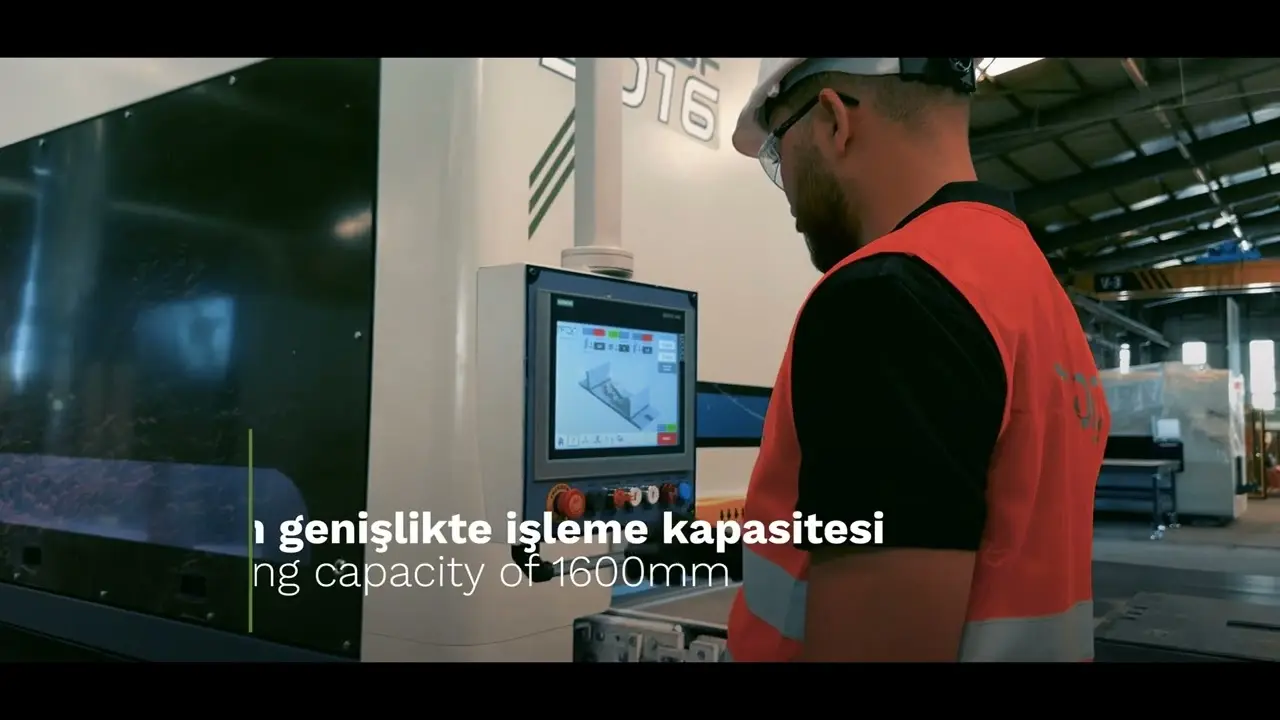
TFON ist ein Hersteller von Entgratmaschinen mit Sitz in Konya, Türkei. In unserem Werk in Konya fertigen wir die Baureihe TFON Surfacer® für Laser-, Plasma-, Brennschneid- und Stanzteile aus Stahl, Edelstahl und Aluminium.
Die Aggregate sitzen hintereinander im selben Maschinengestell: Schwerentgraten gegen starke Schlacke, Schleifband gegen den Grat, Bürstenaggregat für Kantenverrundung und Oxidschicht, Finishaggregat für das Schliffbild. Das Teil verlässt die Maschine in einem Durchlauf entgratet und mit gebrochener oder verrundeter Kante.
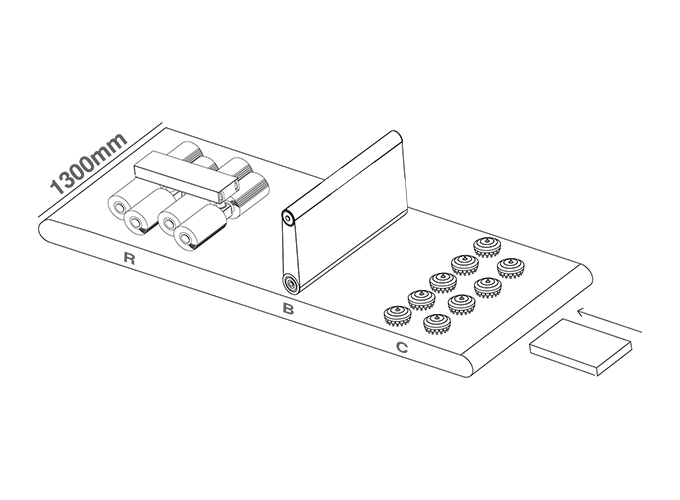
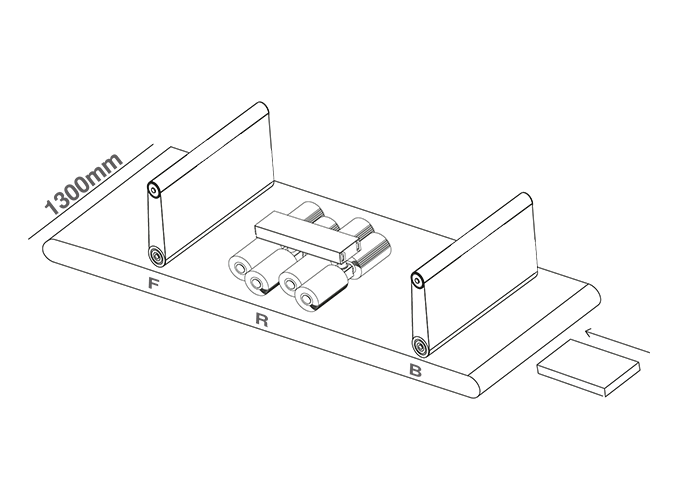
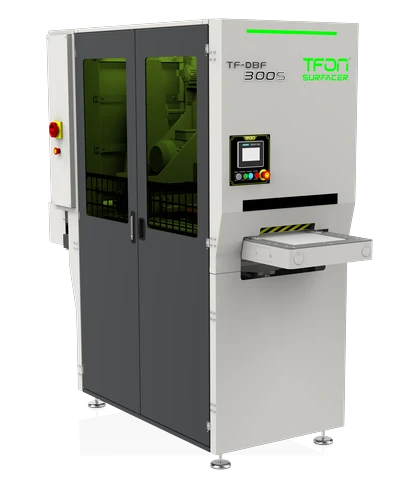
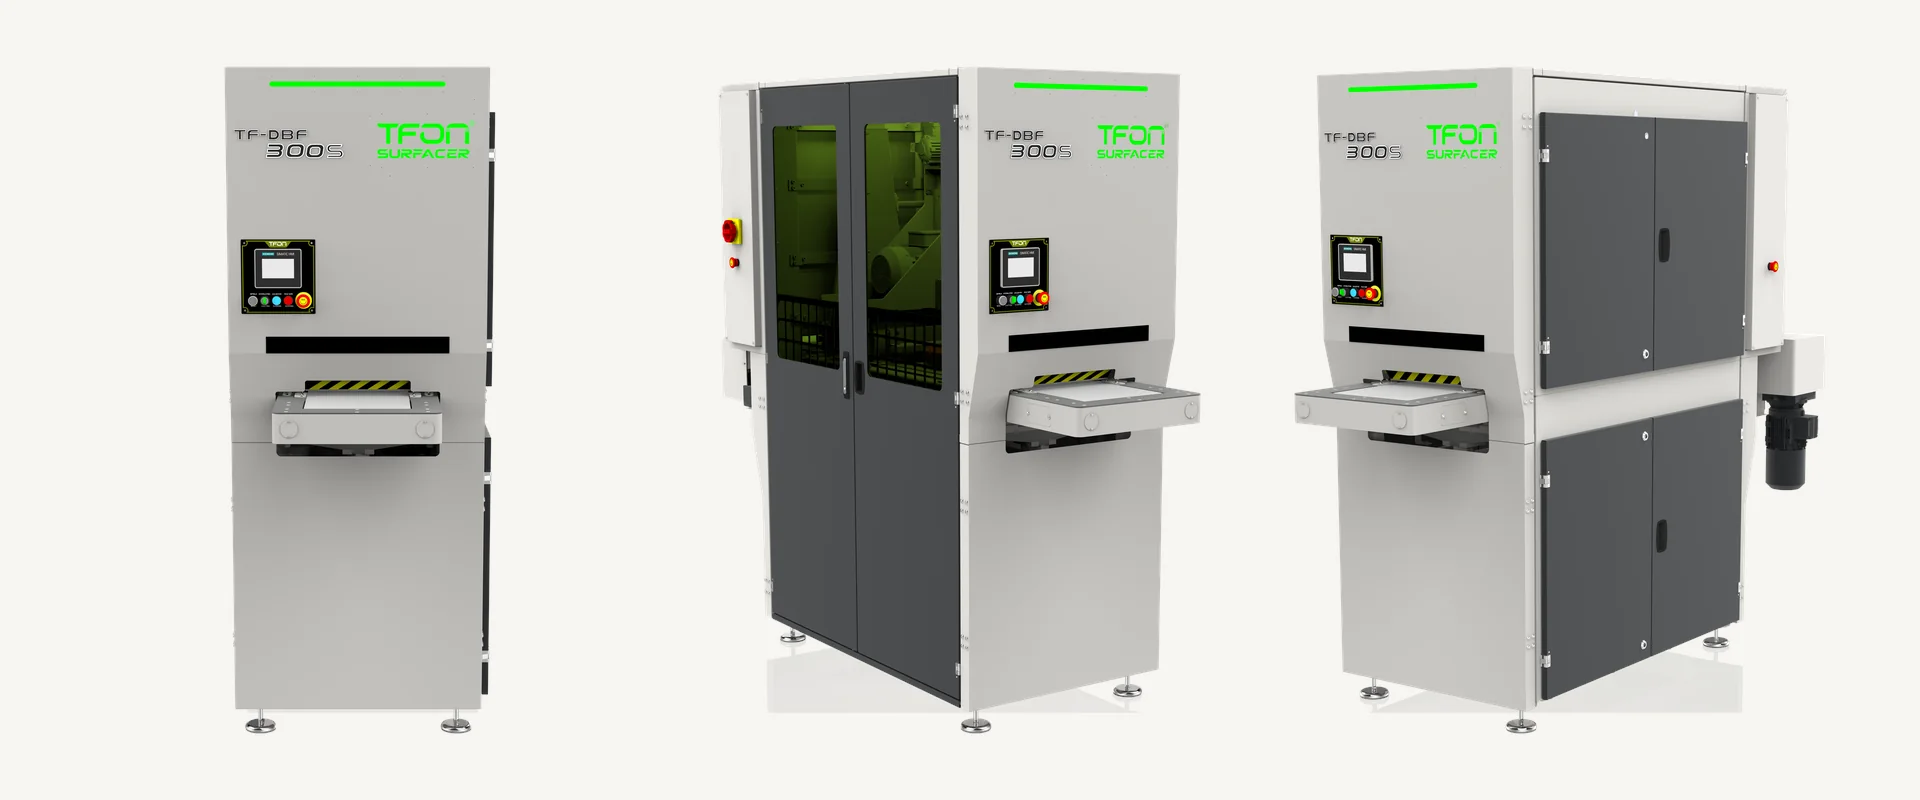
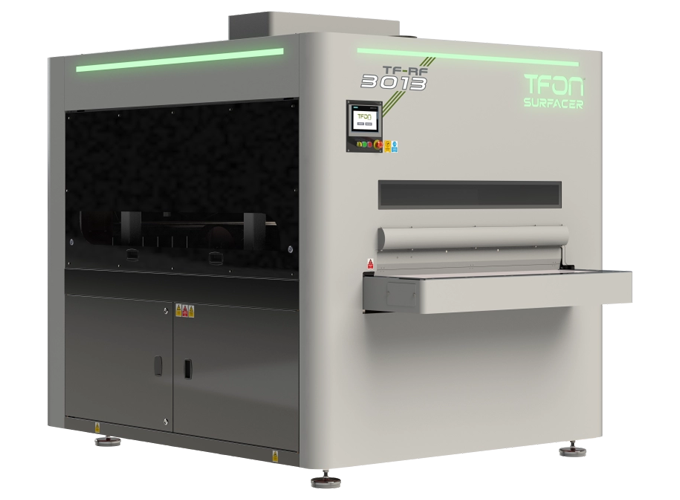
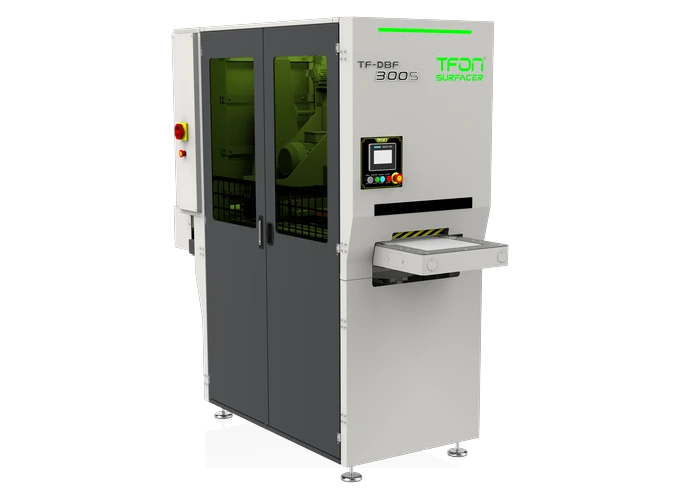
Zur Wahl stehen fünf Konfigurationen (TF-R, TF-RB, TF-RBC, TF-RBF und TF-RF) mit 1.000 oder 1.300 mm Arbeitsbreite. Die Teile werden per Vakuum, Magnet oder beidem gehalten und laufen mit 0,6–4,0 m/min durch die Maschine. Für kleine Teile gibt es die kompakte TF-DBF 300S mit 300 mm Arbeitsbreite, Vakuumaufnahme und 0,2–8,0 m/min Vorschub. Standardmäßig wird eine Seite bearbeitet, für die zweite Seite ist ein weiterer Durchlauf nötig.
Für Ihre Fertigung heißt das: weniger Nacharbeit mit dem Winkelschleifer, weniger Schnittverletzungen beim Handling und Kanten, die für Abkanten, Schweißen und Beschichten vorbereitet sind.
Informieren Sie sich über das Entgraten von Blechteilen und die Anforderungen an die Kantenverrundung, oder vergleichen Sie den Ablauf für Laser- und Stanzteile und Plasma- und Brennschneidteile.


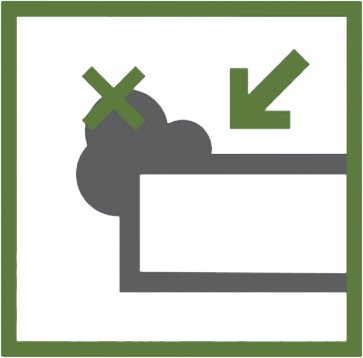
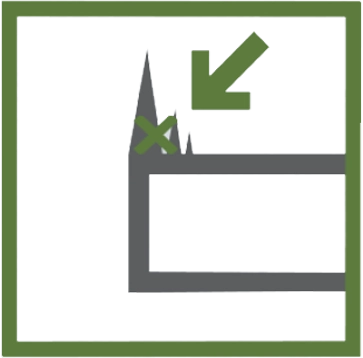
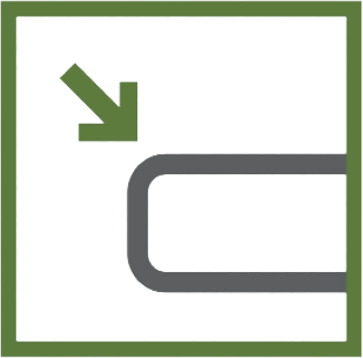
Vergleichen Sie die technischen Daten der Modelle und stimmen Sie die passende Aggregatkonfiguration mit TFON ab.
Maßgefertigte Maschinen, die Ihren spezifischen Bedürfnissen entsprechen.


Überlastschutz
Ausgestattet mit intelligentem Überlastschutz überwacht das System das Motordrehmoment, um abnormale Widerstände durch Schwankungen der Materialstärke sofort zu erkennen. Durch die Erfassung von Abweichungen zwischen dem tatsächlichen Material und den am Bildschirm eingegebenen Einstellungen schützt es das Schleifband und die Kontaktwalze vor Beschädigungen.
Elektropneumatische Schwingungssteuerung
Die elektropneumatische Oszillationssteuerung sorgt für eine gleichmäßige Schwingbewegung, die verhindert, dass das Schleifband von den Trommeln abläuft. Dieses System gewährleistet die Stabilität des Bandes und verlängert gleichzeitig die Lebensdauer der Verbrauchsmaterialien.
Unabhängige Stationsbewegungen
Das System der unabhängigen Stationsbewegung ist unser markantester technischer Vorteil. Im Gegensatz zu Wettbewerbern, die die Dickeneinstellung durch Bewegung des gesamten Förderbands vornehmen, verwendet unser System unabhängig servogesteuerte Stationen, die sich vertikal bewegen, während der Förderer auf einer festen Höhe bleibt. Diese Konstruktion gewährleistet maximale Stabilität und ermöglicht eine nahtlose Integration in automatisierte Produktionslinien.
Servo-Positionsregelung
Das Servo-Positionskontrollsystem gewährleistet eine hochpräzise Bewegung der Stationen mit einer Genauigkeit von 0,1 mm. Dieses Maß an Kontrolle garantiert gleichbleibende Ergebnisse über verschiedene Chargen hinweg und ermöglicht ultrafeine Einstellungen für ein perfektes Finish.
Rezeptsystem
Das PartTrack-Rezept-Speichersystem ist eine Lösung für Kunden mit einer großen Vielfalt an Werkstücken. Das System speichert die Bearbeitungsdaten der Teile im Maschinenspeicher und ermöglicht so einen einfachen Zugriff bei Bedarf. Anstatt Werte einzeln einzugeben, kann der Benutzer den Teilenamen mit nur einer Berührung auswählen, wodurch Bearbeitungsgeschwindigkeit und Effizienz erhöht werden.
Automatische Laserdickenmessung
Das automatische Laser-Dickenmesssystem erkennt die Materialstärke und aktualisiert die Maschineneinstellungen automatisch. Dadurch werden manuelle Messfehler vermieden und für jedes Werkstück eine schnelle, sichere und fehlerfreie Einrichtung gewährleistet.
Dickenfehler-Vermeidungssystem
Ausgestattet mit einem mechanischen Erfassungssystem erkennt der Überlastschutz mithilfe eines oberhalb der Druckwalze positionierten Endschalters Dickenabweichungen sofort. Wenn die Materialstärke den auf dem Bildschirm eingegebenen Wert überschreitet, stoppt das System den Prozess umgehend und schützt das Schleifband sowie die gummibeschichtete Trommel vor stoßbedingten Beschädigungen.
Touch-Screen
Das benutzerfreundliche Touchscreen-Bedienpanel ermöglicht die einfache Verwaltung aller Maschinenparameter von einer zentralen Stelle aus. Es erlaubt präzise Einstellungen von Stationshöhen und Fördergeschwindigkeiten und steigert gleichzeitig die betriebliche Effizienz durch Echtzeitüberwachung und Diagnosewarnungen.
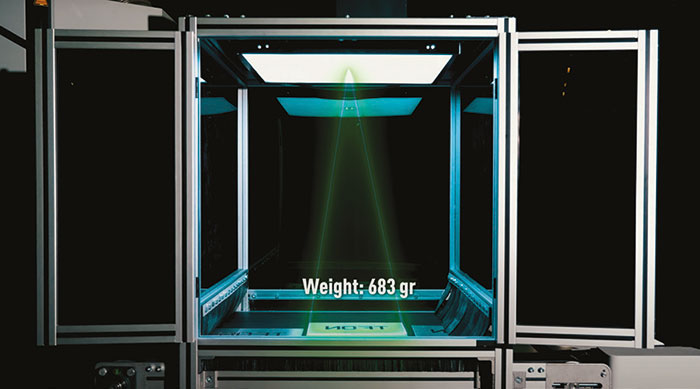
TFON Bildverarbeitungstechnologie — ausgestattet mit fortschrittlicher Bildverarbeitungstechnologie ermöglicht TFON Imagener® die sofortige Überwachung aller kritischen Daten in Ihren Produktionsprozessen. Wichtige Parameter wie Gewicht, Bearbeitungsfläche, Produktionseffizienz und Betriebsleistung können in Echtzeit verfolgt werden, wodurch Ihre Prozesse transparenter und leichter steuerbar werden. Dank seiner Infrastruktur, die sich nahtlos in ERP- und andere Produktionsüberwachungssysteme integrieren lässt, werden Daten automatisch auf digitale Plattformen übertragen, sodass Ihre Produktionsprozesse durchgängig überwacht werden können. Dadurch können Sie Ihre Abläufe effizienter steuern und fundiertere Entscheidungen treffen, indem Sie Ihre Produktionsleistung analysieren.
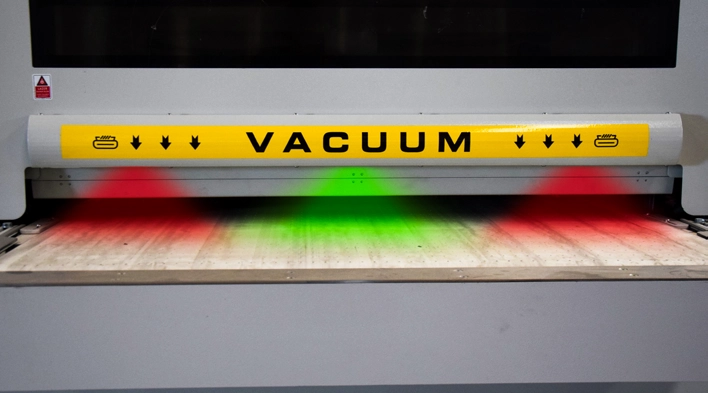
TFON Ausgewogene Zuführeinheit — dank der farbigen Leuchten, die am Einlauf des Maschinenförderers integriert sind, wird dem Bediener visuell angezeigt, von welcher Position aus das Werkstück für einen ausgewogenen Verbrauch der Verschleißmaterialien am besten zugeführt werden sollte. Dieses System sorgt insbesondere bei der Bearbeitung mehrerer Teile für eine gleichmäßige Verteilung des Verbrauchsmaterialeinsatzes, verhindert unnötigen Verschleiß und Materialverlust, optimiert den Arbeitsablauf und steigert die gesamte Produktionseffizienz.
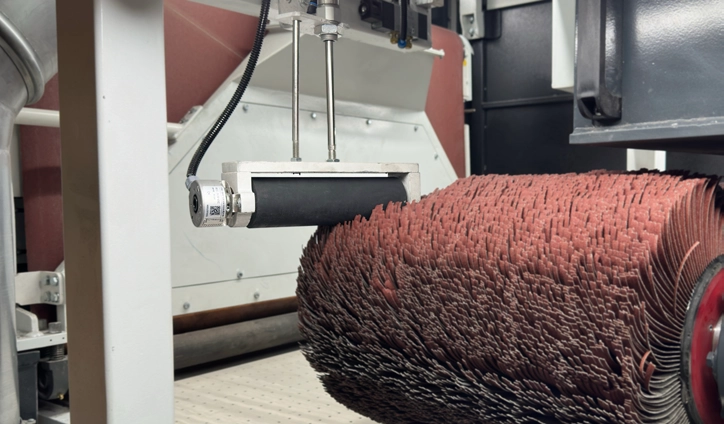
TFON Automatische Kalibrierung — das Präzisions-Kalibriersystem PreciFlap für die Lamellenradstation führt die Stationskalibrierung automatisch durch. Durch die Überwachung der Lebensdauer der Mop-Schleifmittel informiert es den Benutzer prozentual über die verbleibende Nutzungsdauer. Durch die kontinuierliche Überwachung der Länge der Mop-Bürsten in der Maschine werden kalibrierungsbezogene Probleme vermieden.
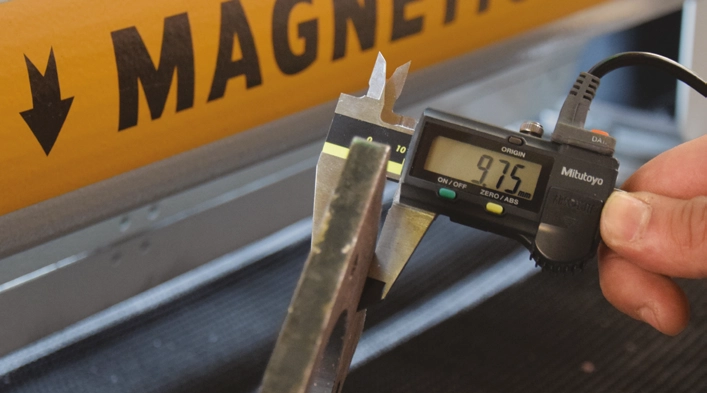
TFON Messschieber-Lesesystem — das messschiebergestützte Dickenmesssystem mit CaliSync-Technologie stellt sicher, dass die korrekten Dickenwerte fehlerfrei an die Maschine übertragen werden. Dadurch wird der Eingabeprozess der Messwerte beschleunigt und verhindert, dass Bediener falsche Daten eingeben.
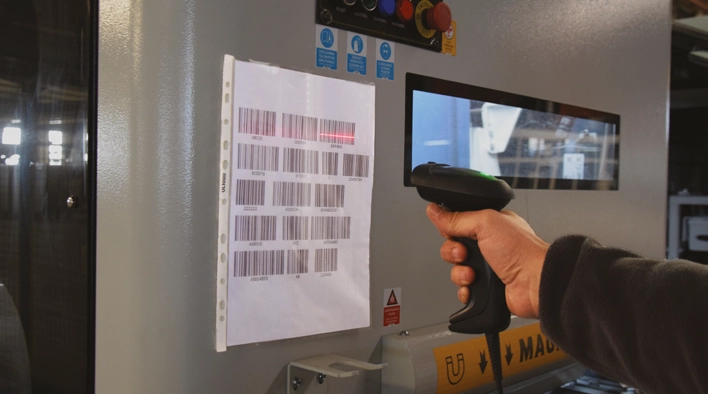
TFON Barcode-Scannersystem — ScanSync verkürzt die Vorbereitungszeit für die Bearbeitung, indem es die von den Benutzern für die Werkstücke vorbereiteten und im Teiledatensystem gespeicherten Barcodes scannt. ScanSync liest den Barcode aus und nimmt die erforderlichen Einstellungen der Werte an der Maschinenoberfläche automatisch vor. Dadurch wird Zeit gespart und verhindert, dass Bediener falsche Werte eingeben.
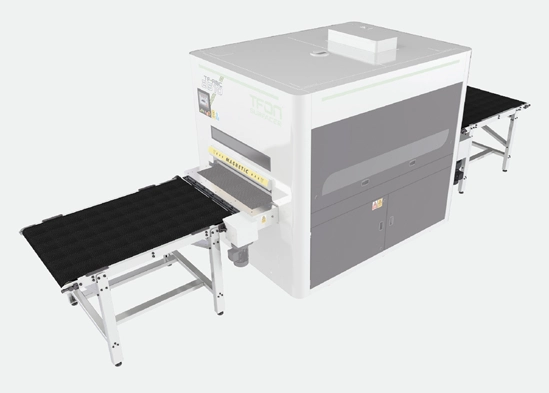
TFON Motorbetriebenes Zuführband — der motorisierte Zuführförderer wurde für die vollständige Integration mit der Maschine entwickelt und bietet Höhen- und Geschwindigkeitseinstellungen, die perfekt mit der Maschine synchronisiert sind. Es gibt insgesamt zwei Förderer, einen an der Vorderseite und einen an der Rückseite, jeweils mit einer Länge von 1500 mm. Die Fördererlänge kann je nach Produktionsanforderung erhöht oder reduziert werden.
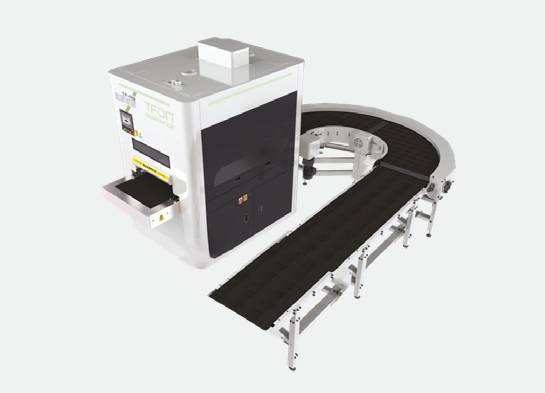
TFON Rückförderband — der Rückführförderer sorgt dafür, dass die Werkstücke nach der Bearbeitung sicher und geordnet zur Bedienerseite zurückgeführt werden. Höhen- und Geschwindigkeitseinstellungen arbeiten vollständig synchron mit der Maschine und ermöglichen einen unterbrechungsfreien Materialfluss. Er unterstützt die ergonomische Entnahme sowohl kleiner als auch mittelgroßer Werkstücke.
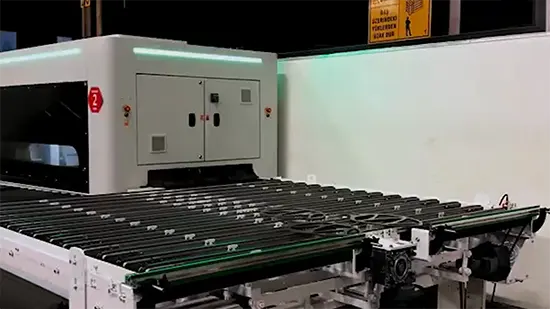
TFON Seitlich verfahrbarer Förderer — das seitlich verfahrbare Fördersystem transportiert bearbeitete Teile aus der Maschine. Sobald Sensoren das Eintreffen der Teile erfassen, wird das seitlich verfahrbare Förderband automatisch aktiviert. Anschließend werden die Teile auf den Rückführförderer übergeben und zur einfachen Entnahme zum Bediener zurückgeführt. Dieses System bietet eine effiziente Alternative zu U-förmigen Rückführförderern für Anlagenlayouts mit begrenzter Stellfläche, unterstützt einen reibungslosen Materialfluss, reduziert manuelle Eingriffe und erhöht den Bedienkomfort.
Eine Entgratmaschine entfernt mit Schleifband, Bürsten oder Lamellenschleifwalzen den Grat, der beim Laserschneiden, Stanzen, Plasma- oder Brennschneiden an der Schnittkante entsteht. In der Durchlaufmaschine transportiert ein Band die Blechteile unter den Aggregaten hindurch. Am Auslauf sind die Teile gratfrei, je nach Konfiguration auch mit verrundeter Kante und ohne Oxidschicht.
Welche Bauart zu Ihren Teilen passt und wovon die Kosten abhängen, lesen Sie im Ratgeber Entgratmaschine: Auswahl und Kosten. Ob sich der Umstieg vom Handwerkzeug lohnt, zeigt der Vergleich Handentgrater oder Entgratmaschine.
Eine Kantenverrundungsmaschine macht aus der scharfen Schnittkante ein gerundetes Profil. Im TFON Surfacer® übernimmt das ein Bürstenaggregat mit Lamellenschleifwalzen, das in jeder der fünf Konfigurationen verbaut ist. Die flexiblen Lamellen erreichen auch Bohrungen, Langlöcher und Innenkonturen, an die ein flaches Schleifband nicht herankommt.
Kommen die Teile gratfrei aus dem Schnitt, genügt die reine Kantenverrundungsmaschine. Sie verrundet die Kanten und entfernt mit Oxidbürsten die Oxidschicht aus dem Laserschneiden mit Sauerstoff:
Haben die Teile Grat, entfernt ihn beim TF-RB zuerst das Schleifband, danach verrundet das Bürstenaggregat die Kante. Welcher Radius sinnvoll ist und wie Sie ihn messen, beschreibt die Seite Kantenverrundung an Blechteilen.
TFON entwickelt und fertigt Entgratmaschinen in Konya, Türkei. TFON Makine wurde 2019 gegründet und brachte die Erfahrung der Telefoncular Group, die seit 1977 in der Metallbearbeitung tätig ist, in den Maschinenbau ein. Heute exportieren wir in über 20 Länder.
Neben dem automatischen TFON Surfacer® bauen wir den manuellen Lite Surfacer® für Prototypen und Nacharbeit, die Richtmaschinen TFON Leveltech® und die Anfasmaschinen TFON Bevel Wizard®. Richten, Entgraten und Anfasen kommen damit aus einer Hand.
Als Hersteller begleiten wir die Maschine über die gesamte Nutzungsdauer: Installation und Inbetriebnahme, Bedienerschulung, Wartung mit Ferndiagnose, Original-Ersatzteile passend zur Seriennummer und Verbrauchsmaterial wie Schleifbänder und Lamellenschleifwalzen. TFON ist nach ISO 9001 zertifiziert, die Maschinen tragen die CE-Kennzeichnung.
Wo der Grat sitzt und wie stark er ist, hängt vom Schneidverfahren ab. Danach richtet sich die Aggregatfolge der Entgratmaschine.
Nach dem Laserschneiden sitzt ein feiner Grat an der Unterkante, beim Schneiden mit Sauerstoff zusätzlich eine Oxidschicht an der Schnittfläche. TF-RB entgratet und verrundet, die Oxidentfernungsbürste im R-Aggregat reinigt die Schnittkante.
Stanzgrate an Bohrungen, Durchbrüchen und Außenkonturen entfernen Sie im selben Durchlauf. Die Lamellenschleifwalzen erreichen auch Innenkonturen, an die das Schleifband nicht herankommt.
Starke Schlacke an dicken Platten bricht das C-Aggregat des TF-RBC mit gummierten Stiftscheiben ab. Entgraten und Kantenverrunden folgen im selben Durchlauf.
An scharfen Kanten zieht sich Pulver- oder Nasslack zurück, die Schicht wird dort dünn und korrodiert zuerst. DIN EN ISO 8501-3 fordert deshalb im Vorbereitungsgrad P3 Kanten mit mindestens 2 mm Radius. Welcher Radius an Ihrem Teil erreichbar ist, klären wir am Musterteil.
Das Finish-Aggregat von TF-RBF und TF-RF erzeugt ein gleichmäßiges, gerichtetes Schliffbild. Edelstahl-Sichtflächen werden satiniert, Aluminiumteile für die Beschichtung vorbereitet. Aluminium und austenitischer Edelstahl sind nicht magnetisch und werden über Vakuum gehalten. Für Edelstahl setzen Sie eigene Schleifbänder und Lamellenschleifwalzen ein, damit kein Baustahlabrieb später Fremdrost verursacht.
Die Maschine bearbeitet standardmäßig die Oberseite. Beim Laserschneiden und Stanzen sitzt der Grat meist an der Unterseite. Sie legen das Teil deshalb mit der Gratseite nach oben auf. Muss auch die zweite Seite entgratet werden, wenden Sie das Teil und schicken es ein zweites Mal durch.
Nicht jedes Teil gehört auf eine Durchlauf-Entgratmaschine. Die Tabelle zeigt, welches Verfahren zu welchen Teilen passt.
| Verfahren | Arbeitsweise | Typische Teile |
|---|---|---|
| Manuelles Entgraten | Handentgrater, Feile oder Winkelschleifer bearbeiten jedes Teil einzeln. Ergebnis und Zeitbedarf hängen vom Bediener ab. | Einzelteile, Reparaturen, große Schweißbaugruppen |
| Entgraten im Durchlauf | Schleifband und Lamellenschleifwalzen entgraten und verrunden flache Blechteile auf dem Transportband. Gespeicherte Rezepte machen das Ergebnis reproduzierbar. | Laser-, Stanz-, Plasma- und Brennschneidteile in Serie und im Losgrößenmix |
| Schwerentgraten und Schlacke entfernen | Gummierte Stiftscheiben brechen Schlacke von der Schnittkante ab, bevor das Schleifband entgratet. | Dicke Platten, Plasma- und Brennschneidteile, Stahlbau |
| Gleitschleifen | Kleine Teile laufen mit Schleifkörpern im Behälter. Alle Kanten werden gleichzeitig bearbeitet, im Chargenbetrieb. | Kleine Massenteile, die für ein Transportband zu klein sind |
Den ausführlichen Vergleich lesen Sie in den Ratgebern Handentgrater oder Entgratmaschine und Gleitschleifen oder Durchlauf-Entgraten.
Der Preis einer Entgratmaschine ergibt sich aus der Konfiguration. Diese Punkte bestimmen ihn:
Wie Sie die Kosten pro Teil gegenrechnen, zeigt der Ratgeber Entgratmaschine auswählen.
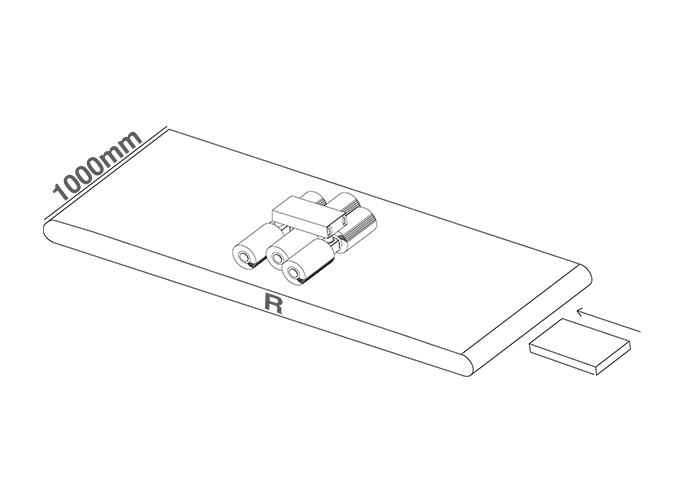
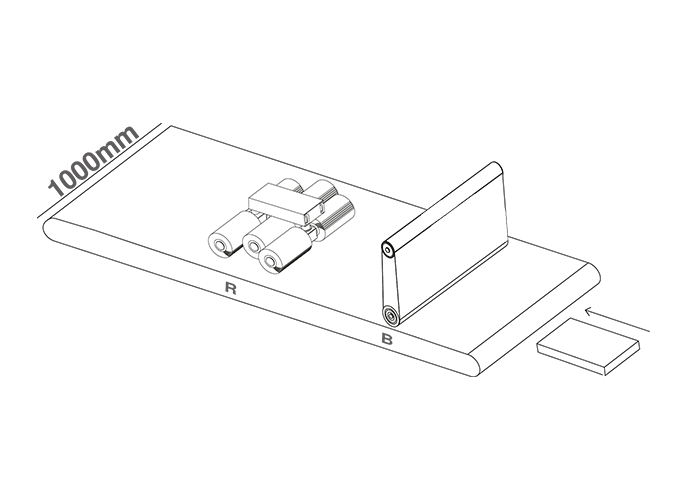
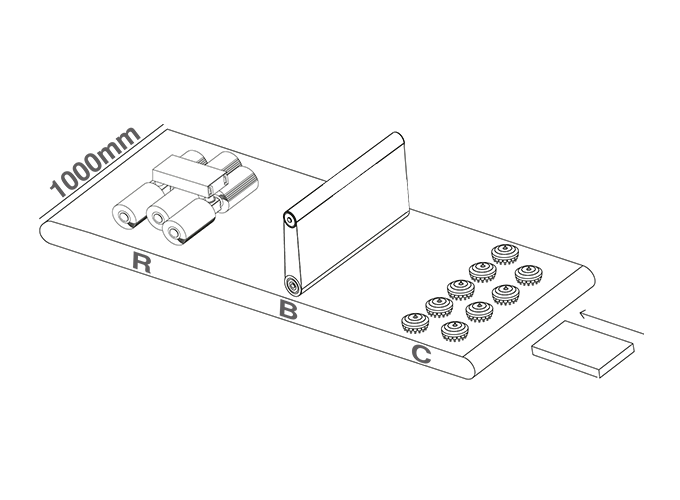
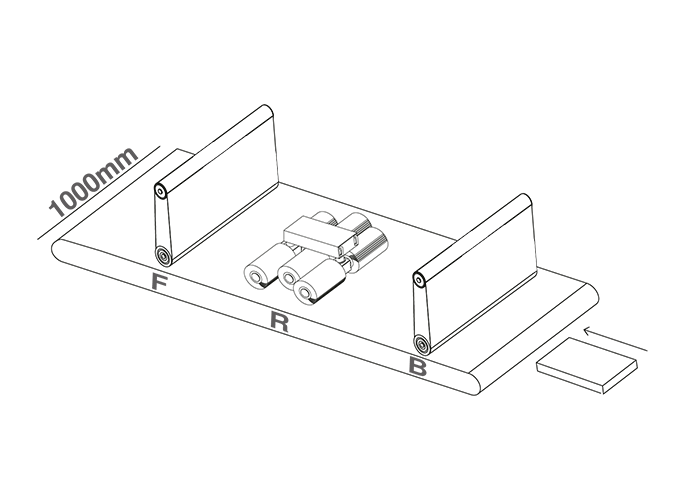
Die Buchstaben im Modellcode des TFON Surfacer® stehen für die Aggregate der Maschine: R = Kantenverrundung, B = Entgraten, C = Schwerentgraten, F = Satinieren, D = Scheibenaggregat. Die Ziffern geben das Maschinengestell an: 2510 mit 1000 mm, 3013 mit 1300 mm und das kompakte Gestell 300S mit 300 mm Arbeitsbreite.
| Modell | Aggregate | Bearbeitung |
|---|---|---|
| TF-R-2510 / TF-R-3013 | R | Kantenverrundung und Oxidschichtentfernung |
| TF-RB-2510 / TF-RB-3013 | R + B | Entgraten und Kantenverrundung |
| TF-RBC-2510 / TF-RBC-3013 | R + B + C | Schlacke entfernen, Entgraten und Kantenverrundung |
| TF-RBF-2510 / TF-RBF-3013 | R + B + F | Entgraten, Kantenverrundung und Satinieren |
| TF-RF-2510 / TF-RF-3013 | R + F | Kantenverrundung und Satinieren |
| TF-DBF 300S | D + B + F | Entgraten, Kantenverrundung und Satinieren kleiner Teile |
Ja. Beim TFON Surfacer® sitzen die Aggregate für Entgraten und Kantenverrundung hintereinander im selben Maschinengestell. Das Teil durchläuft beide Arbeitsschritte in einem Durchgang. Welche Aggregate in welcher Reihenfolge verbaut sind, hängt vom Modell ab.
Laserteile, Plasma- und Brennschneidteile sowie Stanzteile. Für starke Schlacke aus dem Plasma- und Brennschneiden brauchen Sie das Aggregat für schweres Entgraten der Baureihe TF-RBC.
Das Bandaggregat arbeitet auf der Oberfläche und an der Außenkontur und trägt überstehendes Material ab. Das Bürstenaggregat arbeitet flexibel: Es erreicht Bohrungen, Langlöcher und Innenkonturen und formt das Kantenprofil. Meist läuft zuerst das Band, danach die Bürste.
Nein. Der TFON Surfacer® bearbeitet standardmäßig einseitig. Für die Rückseite des Teils ist ein zweiter Durchgang nötig. Die passende Konfiguration für Ihre Anwendung legen wir in der technischen Beratung fest.
Werkstoff und Güte, kleinste und größte Teileabmessungen, Dickenbereich, Schneidverfahren, Fotos beider Teileseiten, den nächsten Arbeitsgang und dessen Abnahmekriterium.
Die Arbeitsbreite beträgt 1.000 mm (Baureihe 2510) oder 1.300 mm (Baureihe 3013), bei der kompakten TF-DBF 300S 300 mm. Die Blechdicke reicht je nach Anwendung bis 120 mm, das Teilegewicht bis 500 bzw. 600 kg. Die Mindestteilgröße liegt bei 50 × 50 mm und hängt von Werkstückaufnahme und Teilegeometrie ab; die TF-DBF 300S bearbeitet Teile ab 20 × 20 mm.
Ja. Baustahl, Edelstahl und Aluminium laufen auf dem Surfacer, nicht magnetische Teile hält der Vakuumtisch. Für Edelstahl nutzen Sie eigene Schleifbänder und Lamellenschleifwalzen, damit kein Baustahlabrieb Fremdrost verursacht.
Nein. TFON baut Durchlaufmaschinen für flache Blechteile, keine Gleitschleif- oder Trowalisieranlagen. Für sehr kleine Massenteile, die nicht sicher auf dem Transportband liegen, ist Gleitschleifen oft das passende Verfahren.
Die Buchstaben im Modellcode des TFON Surfacer® stehen für die Aggregate der Maschine: R = Kantenverrundung, B = Entgraten, C = Schwerentgraten, F = Satinieren, D = Scheibenaggregat. Die Ziffern geben das Maschinengestell an: 2510 mit 1000 mm, 3013 mit 1300 mm und das kompakte Gestell 300S mit 300 mm Arbeitsbreite. Der TF-RBF-3013 ist zum Beispiel die Maschine mit Aggregaten für Kantenverrundung, Entgraten und Satinieren und 1300 mm Arbeitsbreite.
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Wir empfehlen Ihnen die passende Maschine und Aggregatfolge.
Passendes Verfahren: Entgraten
Füllen Sie die unten stehenden Angaben aus, unser Team meldet sich bei Ihnen.