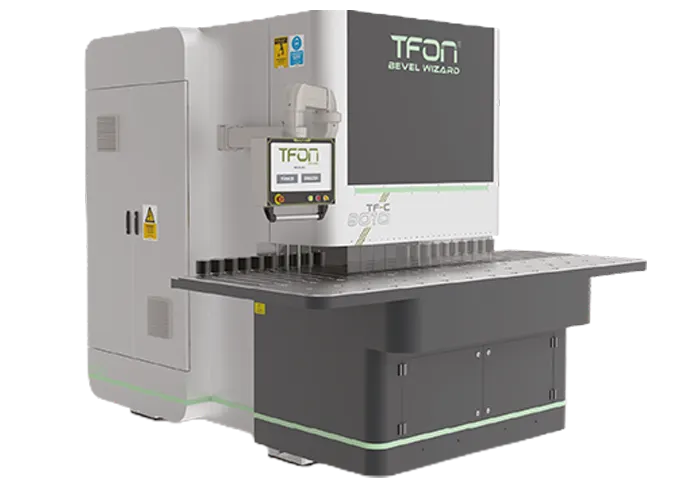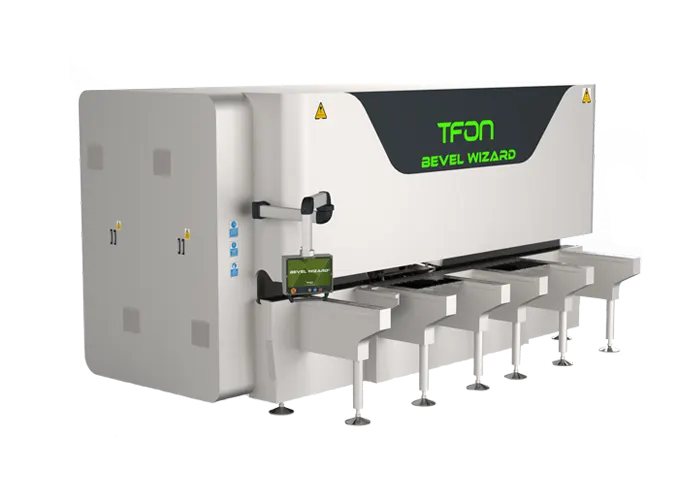
Serie C
Blechstärke, min.-max. (mm)4 - 100
Minimale Materiallänge (mm)400
Minimale Materialbreite (mm)250
Maximale Materiallänge (mm)12000
Maximale Materialbreite (mm)1250
Fasenwinkel (°)-30 / +80
Durchmesser der Schleifbandtrommel (mm)Ø 400
TFON Bevel Wizard® zur Schweißnahtvorbereitung an Platten und Blechen
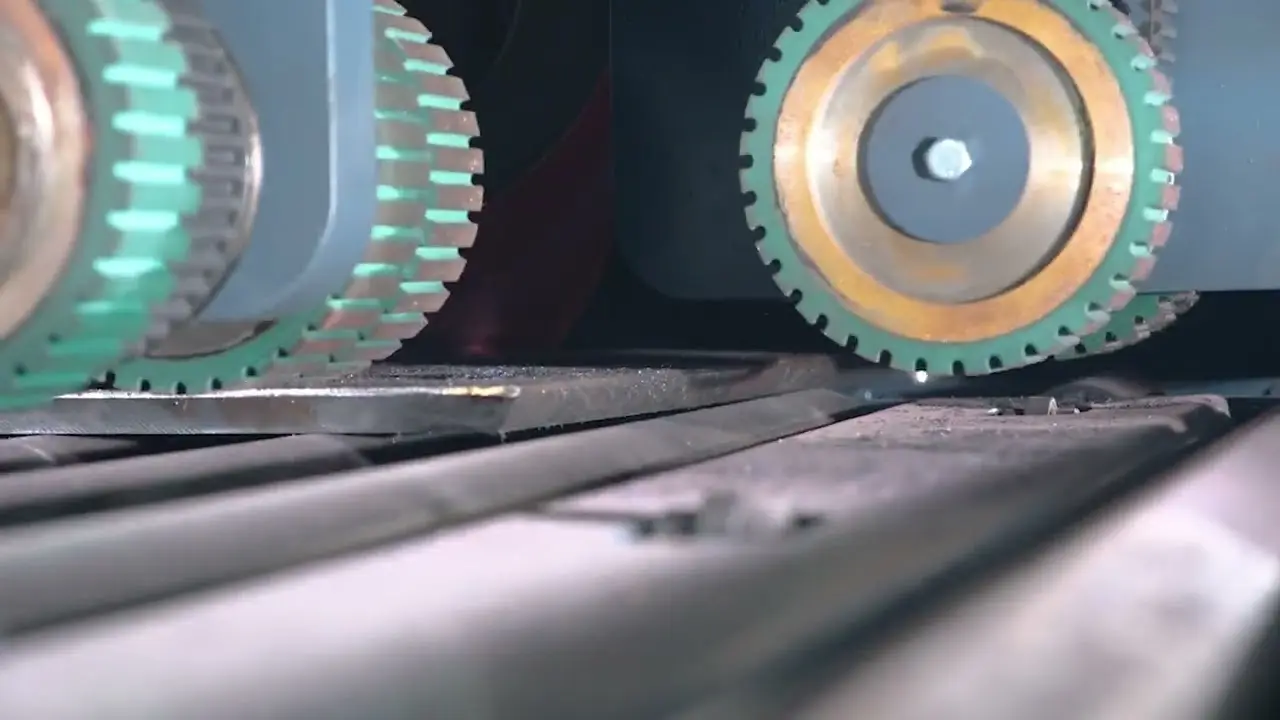
Lesen Sie mehr zum Anfasen zur Schweißnahtvorbereitung, bevor Sie Maschinenkonzepte vergleichen.
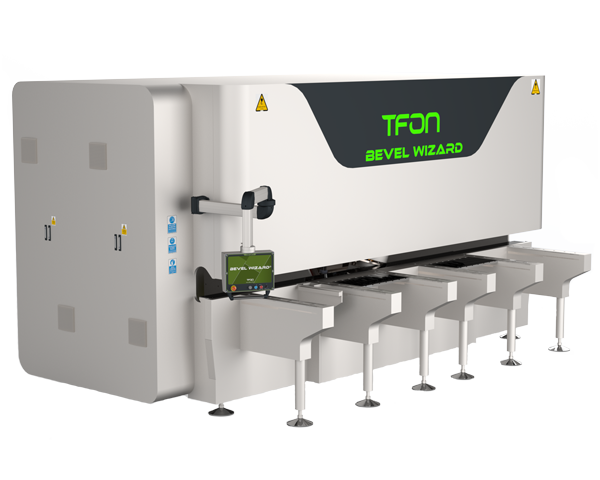
Ob Anfasmaschine, Kantenfräsmaschine, Blechkantenfräsmaschine oder Fasenfräsmaschine: Gemeint ist meist eine Maschine für die Schweißnahtvorbereitung an Blech- und Plattenkanten. Der TFON Bevel Wizard® bearbeitet Blechdicken von 4 - 100 mm mit einer Schleiftrommel Ø400 mm und erzeugt Fasenwinkel von -30° bis +80°. Der TF-C 8010 L ist für Bauteillängen bis 12 m ausgelegt, der TF-F 8030 L für kleine und mittlere Teile bis 3.000 mm. Fasenwinkel, Steghöhe und Wurzelspalt kommen aus der Schweißanweisung, nicht aus der Blechdicke.
Auf die Bezugsfläche, die in der Zeichnung angegeben ist. Ein Winkel, gemessen von der Schnittkante, ist nicht derselbe Wert wie ein Winkel, gemessen von der Blechoberfläche. Halten Sie den Bezug deshalb schriftlich fest.
Beide Werte kommen aus der Zeichnung oder der Schweißanweisung. Keiner lässt sich allein aus der Blechdicke ableiten. Die Steghöhe ist der nicht angefaste Bereich am Fuß der vorbereiteten Kante. Sie wird an festgelegten Stellen entlang der Kante geprüft, auch nahe den Enden. Der Wurzelspalt ist der Abstand zwischen den Teilen im zusammengebauten Zustand. Die Maschine bereitet nur die Kante vor. Der Wurzelspalt entsteht bei der Montage und wird in der Schweißanweisung gesondert festgelegt.
Beide Baureihen bearbeiten Blechdicken von 4 - 100 mm und Fasenwinkel von -30° bis +80°. Sie unterscheiden sich in der Bauteilgröße. Der TF-F 8030 L ist für kleine und mittelgroße Teile ausgelegt: maximal 3.000 mm Bauteillänge, mindestens 60 mm. Der TF-C 8010 L bearbeitet lange Platten bis 12.000 mm Bauteillänge. Ob Sie eine Kantenfräsmaschine, Blechkantenfräsmaschine oder Fasenfräsmaschine suchen: Beide Baureihen übernehmen dieselbe Aufgabe, die Schweißnahtvorbereitung an der Blechkante.
Die Platte muss über den gesamten Arbeitsweg abgestützt sein. Der TF-C 8010 L ist mit Schiebetischanordnung für lange gerade Kanten ausgelegt. Ein- und Auslaufabstützung sollten Sie bei der Layoutplanung berücksichtigen.
Bei TFON übernehmen das zwei Maschinen: der TFON Bevel Wizard® die Schweißnahtvorbereitung, der TFON Surfacer® das Entgraten und Kantenverrunden. Anfasen und Entgraten sind getrennte Arbeitsschritte, das eine ersetzt das andere nicht. Eine Anfasmaschine erzeugt gezielt eine Fase in einem definierten Winkel. Beim Entgraten wird dagegen unerwünschtes Material entfernt.
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Wir empfehlen Ihnen die passende Maschine und Aggregatfolge.
Passendes Verfahren: Anfasen