
Bir sac levha atölyeye düz gelebilir, ama kesimden sonra şekil değiştirebilir. Başka bir parça fikstüre düzgün oturduğu halde bağlantılar çözülünce burulabilir. Bu değişimler büküm, kaynak ve montajı zorlaştırır; ayar süresini ve yeniden işlemeyi artırır.
Sacda şekil bozukluğu, levhanın ya da kesilmiş parçanın istenen düz formunu kaybetmesidir. Çarpılmanın hangi aşamada oluştuğunu anlamak, doğru düzeltme yöntemini seçmenin ilk adımıdır. Sac ve plaka işlemede gelen malzemenin durumunu, bir sonraki üretim aşamasının şartlarıyla birlikte ele alıyoruz.
Sac Levhalar Düzlemselliğini Neden Kaybeder?
Çarpılmanın her zaman tek bir nedeni yoktur. Malzemenin üretim geçmişi, ısı girdisi, parça geometrisi ve taşıma koşulları son şekli etkiler.
Malzemedeki İç Gerilim
İç gerilim, dışarıdan hiçbir kuvvet uygulanmadığında bile malzemenin içinde bulunan gerilimdir. Haddeleme, soğutma ve şekillendirme gibi üretim işlemlerinde oluşur.
Bu gerilimler dengedeyken sac düz görünür. Kesim parçanın geometrisini değiştirerek bu dengeyi bozar ve parçanın eğilmesine ya da burulmasına yol açabilir. Aynı levhadan kesilen parçaların, şekline ve levhadaki yerine göre farklı davranmasının bir nedeni budur.
Uzun ve dar parçalar ile büyük boşaltmalı parçalar, gerilim dağılımındaki değişime özellikle duyarlıdır.
Kesim ve Kaynak Sırasında Düzensiz Isınma
Termal işlemler belirli bölgeleri ısıtırken çevredeki malzeme daha soğuk kalır. Isınan bölge genleşir, soğudukça büzülür. Çevresindeki malzeme bu hareketi engellediğinde kalıcı çarpılma oluşur.
Lazer ve plazma kesim, mevcut gerilimin yeniden dağılmasının yanında bölgesel ısıl etki de bırakır. Kaynakta ise düzensiz ısınma ve büzülme; açısal çarpılmaya, eğilmeye ya da burulmaya yol açabilir.
Sonuç malzeme özelliklerine, kalınlığa, geometriye, ısının dağılımına ve parçanın ne ölçüde tutulduğuna bağlıdır. Bu yüzden yalnız makine gücünü artırmak ya da kesim hızını değiştirmek her durumda çözüm olmaz.
Rulo Eğriliği ve Başlangıçtaki Düzlük Hataları
Bazı şekil hataları imalattan önce vardır. Rulo halinde gelen malzeme açıldıktan sonra boyuna eğriliğini koruyabilir. Sacta kenar dalgası ya da orta bölgede dalgalanma da görülebilir.
Bu durumlar malzeme giriş kontrolünde tespit edilmelidir. Aksi halde operatörler, malzemede zaten olan bir sorunu telafi etmek için sonraki makineleri ayarlamakla zaman kaybeder.
Taşıma ve Mekanik Yükler
Kaldırma, depolama ya da işleme sırasında yetersiz destek ince sacı eğebilir. Aşırı sıkma kuvveti ise çarpılmış bir parçayı geçici olarak düz tutar ve gerçek şeklini bağlantılar açılana kadar gizler.
Hasarlı destekler, dengesiz yükleme ve bölgesel darbeler yeni çarpılmalara neden olur. Bu yüzden sorunun incelenmesi kesim ve kaynağın yanında malzeme taşıma koşullarını da kapsamalıdır.
Sacda Şekil Bozukluğunun Nedeni Nasıl Belirlenir?
Önce şekil değişiminin hangi aşamada olduğunu bulun. Malzemeyi kesimden önce, kesim ve soğumadan sonra, kenar hazırlığından sonra ve kaynak varsa kaynaktan sonra karşılaştırın.
Parçaları uygun bir referans yüzey ve kontrol yöntemiyle ölçün. Teknik resimde ya da kontrol prosedüründe belirtilen destekleme koşulunu kullanın. Fikstürle düz tutulan bir parça, serbest bırakıldığında düzlemsellik şartını karşılamayabilir. Düzlemselliğin nasıl ölçüleceğini silindirli sac doğrultma sayfasında anlattık.
Şu bilgilerin kaydedilmesi değerlendirmeyi kolaylaştırır:
- Malzeme kalitesi, kalınlığı ve parti bilgisi.
- Parça ölçüleri, boşaltmalar ve dar kesitler.
- Kesim yöntemi ve işlem sırası.
- Çarpılmanın yeri ve yönü.
- İlgili işlemlerden önce ve sonra alınan düzlemsellik ölçümleri.
Bu karşılaştırma, malzemede baştan olan hatayı üretimin sonraki aşamalarında oluşan çarpılmadan ayırmayı sağlar.
Şekil Bozukluğunu Düzeltmek İçin Hangi Yöntemler Kullanılır?
Uygun düzeltme yöntemi malzemeye, geometriye, hatanın büyüklüğüne ve istenen toleransa göre seçilir.
Silindirli Doğrultma
Silindirli doğrultmada uygun sac ya da parçalar art arda ters yönlü bükülmelerden geçirilir. Doğru makine ve ayarla bu işlem düzlemselliği iyileştirir ve iç gerilimi yeniden dağıtır.
Makinenin uygunluğu malzeme dayanımına, kalınlığa, genişliğe ve parça geometrisine bağlıdır. Doğrultmanın bütün iç gerilimi yok ettiği ya da parçanın sonraki işlemlerde hiç şekil değiştirmeyeceği varsayılmamalıdır.
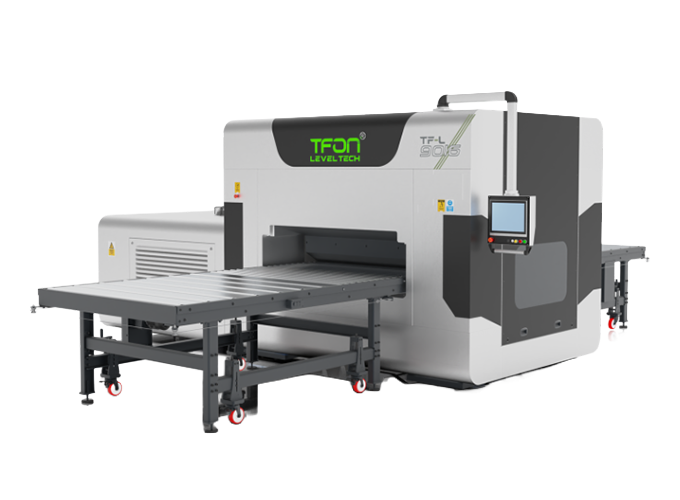
TFON Leveltech® doğrultma makineleri, sac, plaka ve kesilmiş parçaların düzlemselliğini sonraki işlemlerden önce düzeltmek için tasarlandı. Üretimi temsil eden numune denemeleri, uygun ayarı bulmaya ve alınabilecek sonucu doğrulamaya yarar. Silindirli doğrultmayı pres ve alevle doğrultmayla karşılaştıran sac doğrultma yöntemleri ve makine seçimi rehberine de bakın.
Bölgesel Mekanik Düzeltme
Bazı parçalarda kontrollü pres doğrultma bölgesel çarpılmayı düzeltebilir. Bu iş uygun destekler, dikkatle uygulanan kuvvet ve tekrarlanan ölçümler ister.
Kontrolsüz bükme ya da çekiçleme yüzeyde iz bırakır ve yeni hatalar doğurabilir. Seçilen yöntem kritik ölçüleri ve parçanın işlevini korumalıdır.
Uygun Durumlarda Isıl İşlem
Bazı uygulamalarda mühendislik değerlendirmesiyle belirlenmiş bir ısıl gerilim giderme işlemi gerekir. Bu işlemin uygunluğu alaşıma, malzemenin durumuna ve üretim şartlarına bağlıdır.
Isıl işlem ile mekanik doğrultma farklı amaçlara hizmet eder. Bir ısıl işlem çevriminin düzlemselliği kendiliğinden düzelteceği varsayılmamalı, işlemden sonraki ölçü değişimleri kontrol edilmelidir. İki yöntemin farkını kaynak sonrası gerilim giderme yöntemleri rehberinde anlattık.
Kenar Hazırlığı Üretimin Neresinde Yer Alır?
Parça istenen düzlemselliğe ulaştığında sıradaki iş kaynak için kenar hazırlığı olabilir. Kararlı konumlama ve tutarlı kaynak ağzı geometrisi bu aşamayı tekrarlanabilir kılar.
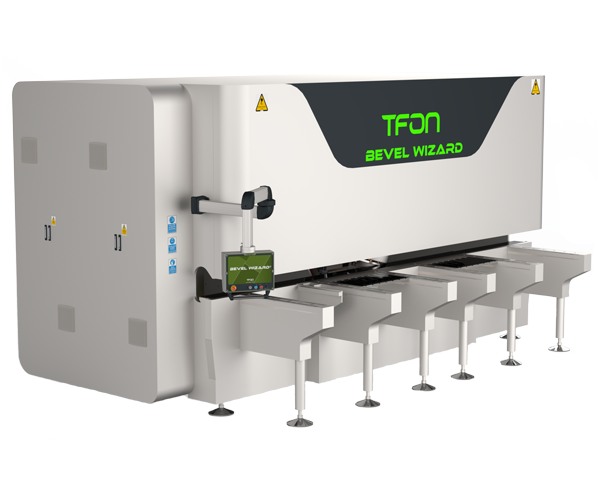
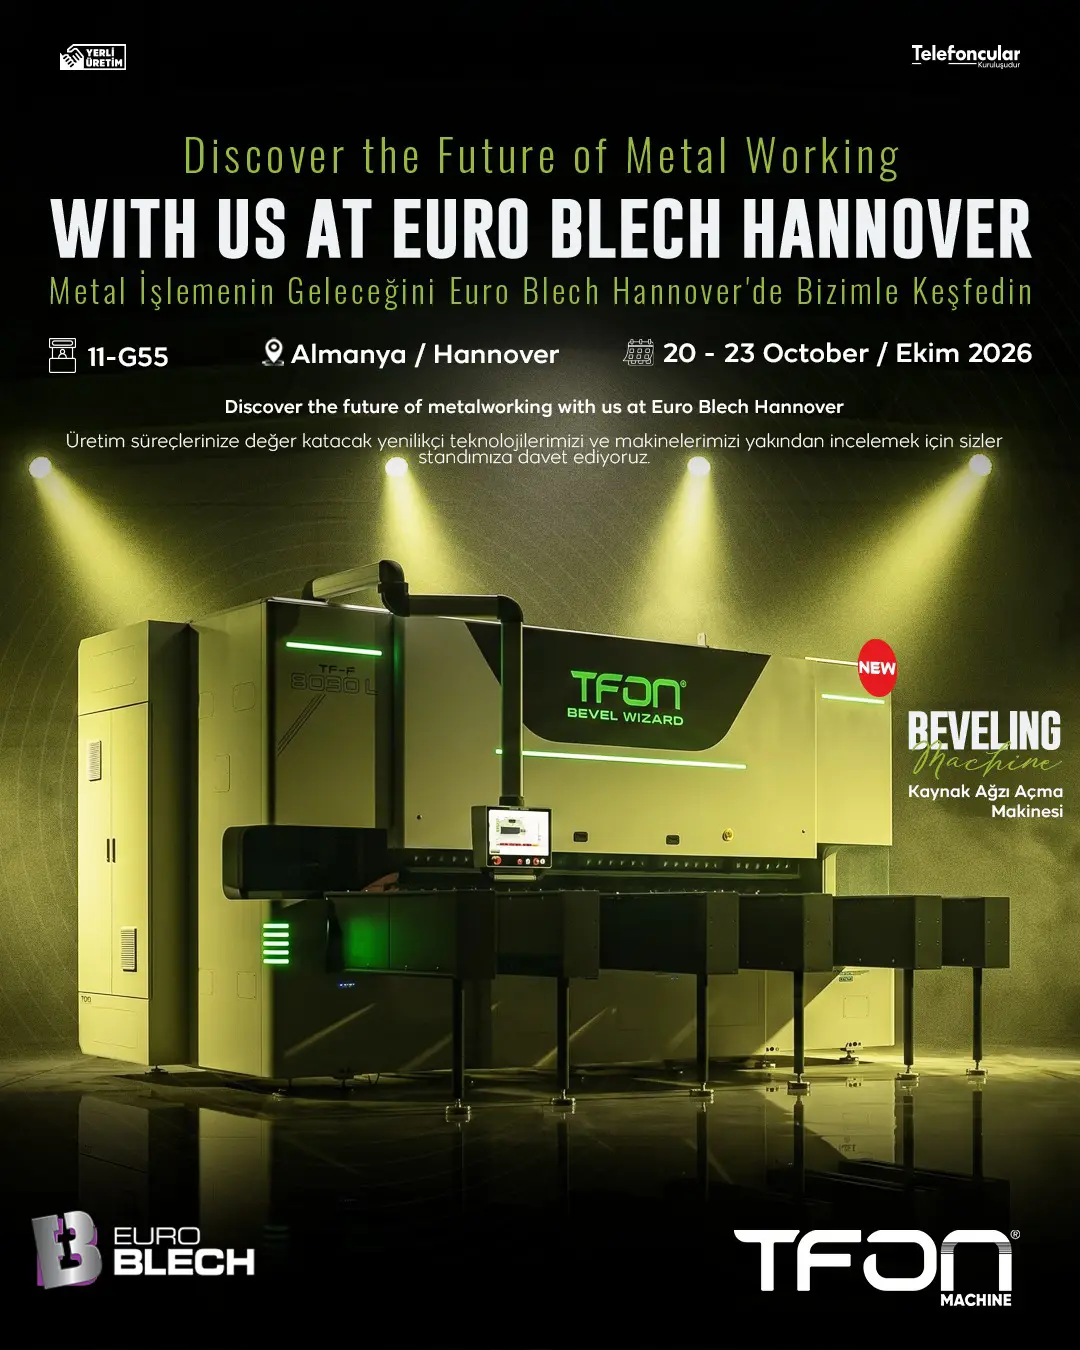
Düz kenarlı parçalar için TFON Bevel Wizard® TF-F 8030 L kaynak ağzı açma makinesi sabit tablalı bir yapı kullanır. Parça mekanik olarak sabitlenir, hareketli zımpara ünitesi kaynak ağzını açar. Ürün özelliklerinde 4-100 mm malzeme kalınlığı ve en fazla 3000 mm işleme uzunluğu belirtilir.
Makinenin görevi kontrollü kaynak hazırlığıdır. Gelen parçada çarpılma varsa düzlemsellik sorunu ayrı bir işlemle çözülür. Kaynak ağzı açısı, kök yüzü ve diğer birleşim detayları teknik resme ve kaynak prosedürüne uygun olmalıdır.
Doğru kenar hazırlığı, parçaların kaynak öncesinde tutarlı biçimde bir araya gelmesini destekler. Sonraki çarpılmayı yönetmek için kaynak sırasının ve ısı girdisinin de kontrol edilmesi gerekir.
Tekrarlayan Sorunlar Nasıl Azaltılır?
Sacda şekil bozukluğu riskini azaltmak, üretimin tamamına dikkat etmeyi gerektirir. Gelen malzemeyi kontrol edin, parçaları uygun şekilde destekleyin ve gerilimin yeniden dağılabileceği ya da ısı girdisinin şekli değiştirebileceği aşamalarda düzlemselliği ölçün.
Kesim sırasını ve bölgesel ısı birikimini proses ekibiyle birlikte değerlendirin. Kaynaklı montajlarda prosedüre uygun birleşim hazırlığı, parça konumlaması ve kaynak uygulaması kullanın. Daha güçlü sıkmanın tek başına sorunu çözeceğini varsaymayın; şekil değişimi ancak bağlantılar çözülünce görünür olabilir.
Başarılı ayarları kaydedin. Malzeme partisi, parça geometrisi ya da işlem koşulları değiştiğinde ölçümleri tekrarlayın.
Düzeltme Planını Gerçek Parçaya Göre Kurun
Sacda şekil bozukluğu kontrolü, nedenin bulunması ve her düzeltme adımının sonucunun doğrulanmasıyla başlar. Bir kalınlık ya da geometri için uygun olan proses, başka bir parçada ayar isteyebilir.
Uygun üretim sırasını birlikte değerlendirmek için teknik resim ya da numune parçanın yanında malzeme bilgilerini, mevcut düzlemsellik ölçümlerini ve sonraki işlem şartlarını hazırlayın. Bu bilgiler doğrultma, kenar hazırlığı ve sonraki imalat aşamalarını birlikte planlamak ve önlenebilir yeniden işlemeyi azaltmak için sağlam bir temel verir.