
Paslanmaz çelik parçalar lazer kesim, plazma kesim ya da delmeden sonra ek kenar işlemine ihtiyaç duyabilir. Çapak montajı zorlaştırır, keskin kenar parçanın güvenle taşınmasını güçleştirir. Ancak bu kusurları gereğinden sert yöntemlerle almak yüzeyde çizik, ölçü değişikliği ya da dekoratif görünümün bozulmasıyla sonuçlanabilir.
Paslanmaz çelikte çapak almanın amacı, istenmeyen malzemeyi temizlerken teknik resimdeki yüzey ve geometri şartlarını korumaktır. Proses seçimine parçanın kesim yöntemi, malzeme kalınlığı, kenar durumu ve istenen yüzey kalitesiyle başlıyoruz.
Yöntem Seçmeden Önce Kenarın Durumunu Belirleyin
Her keskin kenar aynı işlemden geçirilmez. Takım ya da makine ayarı seçmeden önce parçayı inceleyin.
Çapak, kesim ya da işleme sonrasında kenarda kalan istenmeyen malzemedir. Cüruf ise termal kesimde eriyen malzemenin yeniden katılaşıp parçaya yapışmasıyla oluşur. Temiz kesilmiş bir kenarda bu kusurların hiçbiri olmasa bile kenar keskin kalabilir.
Bu farklar işlem sırasını belirler. Yoğun birikinti, ince kenar işleminden önce ayrı bir temizleme adımı isteyebilir. Temiz ama keskin bir parçada ise öncelikli ihtiyaç kontrollü kenar yuvarlamadır.
Dış kenarları, delikleri ve iç konturları ayrı ayrı kontrol edin. Hangi yüzeylerin görsel olarak önemli olduğunu, hangi ölçülerin kritik olduğunu ve teknik resimde kenar radyüsü verilip verilmediğini belirleyin. Böylece şartı zaten karşılayan bölgelere gereksiz işlem yapmazsınız.
Zımparayı Malzemeye ve İstenen Yüzeye Göre Seçin
Paslanmaz çelikte çapak alma için zımpara seçimi yalnız kum numarasından ibaret değildir. Zımparanın türü, takımın esnekliği, temas basıncı ve kesim kenarının durumu da sonucu etkiler.
Kaba kumlu bir zımpara belirgin çapağı hızlı alır, ama ek yüzey işlemi gerektiren çizikler bırakabilir. Gereğinden ince kumlu bir zımpara ise malzemeyi yavaş alır ve operatörü fazla baskı uygulamaya iter.
Paslanmaz çeliğe ve mevcut çapak yapısına uygun bir takımla başlayın. İstenen sonucu her seferinde veren ve malzemeye olabildiğince az müdahale eden kombinasyonu seçin. Ardından ayrı bir yüzey finisajı adımına ihtiyaç olup olmadığına bakın. Görünür yüzeyde pürüzlülük şartı varsa Ra ve Rz değerlerinin ne anlattığını yüzey pürüzlülüğü Ra ve Rz rehberinde anlattık.
Fırçalanmış ya da parlatılmış parçalarda işlemin görünür yüzeye etkisini deneyin. Kenar doğru yuvarlanmış olsa bile çevresindeki yüzey deseni istenen görünüme uymuyorsa parça reddedilebilir.
Basıncı, Hızı ve Parça Desteğini Kontrol Edin
Aşırı basınç planlanandan fazla malzeme alınmasına, düzensiz kenara ve bölgesel ısınmaya yol açar. Tutarlı sonuç için takım hızı, temas derinliği ve ilerleme hızı birlikte değerlendirilir.
Her paslanmaz kalitesine ve kalınlığına uyan tek bir ayar yoktur. İnce bir bağlantı braketi ile kalın bir plaka aynı takım altında farklı davranır.
Üretimi temsil eden bir numuneyle başlayın ve her seferinde yalnız bir parametreyi değiştirin. İşlemi sertleştirmeden önce sonucu inceleyin. Ek geçiş gerekiyorsa bu geçişlerin ölçülere ve görünüme toplam etkisini değerlendirin.
Parçanın desteklenmesi de önemlidir. Küçük ya da ince parçalar geometrisine ve malzemesine uygun bir sabitleme ister. İşlem sırasında hareket eden parça düzensiz temas ve istenmeyen iz verir. Alt yüzeyin çizilmemesi için destek yüzeylerini temiz tutun.
Karbon Çeliği Bulaşmasını Önleyin
Yüzeyi korumak, kirlenmeyi kontrol etmeyi de kapsar. Daha önce karbon çeliğinde kullanılan takımlar paslanmaza demir parçacıkları taşır ve pas lekelerine yol açar.
Paslanmaz çelik için ayrı zımpara ve fırça kullanın. Çalışma masalarını, fikstürleri ve taşıma alanlarını temiz tutun. Malzeme değişiminde uygun bir temizlik prosedürü uygulayın.
Temizlik yükleme, boşaltma ve depolama dahil bütün üretim akışını kapsar. Özenle işlenmiş bir parça bile kirli destekler ya da taşıma ekipmanı yüzünden yeniden kirlenebilir.
Çapak Alma ve Kenar Yuvarlamayı Doğru Aşamada Uygulayın
Güvenilir bir paslanmaz çelikte çapak alma prosesi, belirgin çapağın alınmasını ve son kenar geometrisinin verilmesini ayrı ihtiyaçlar olarak ele alır.
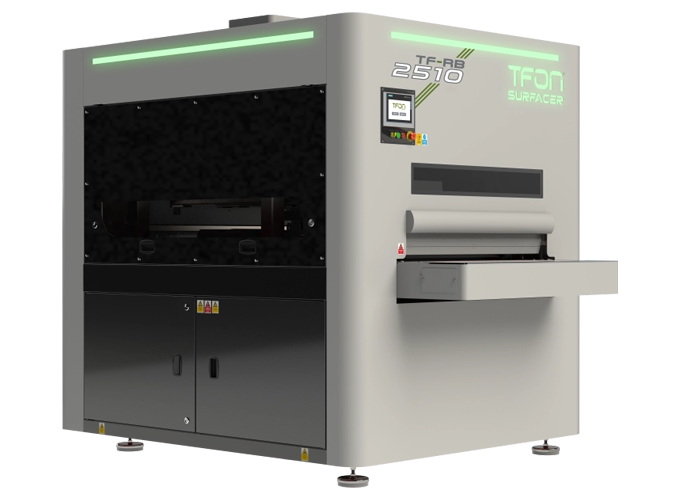
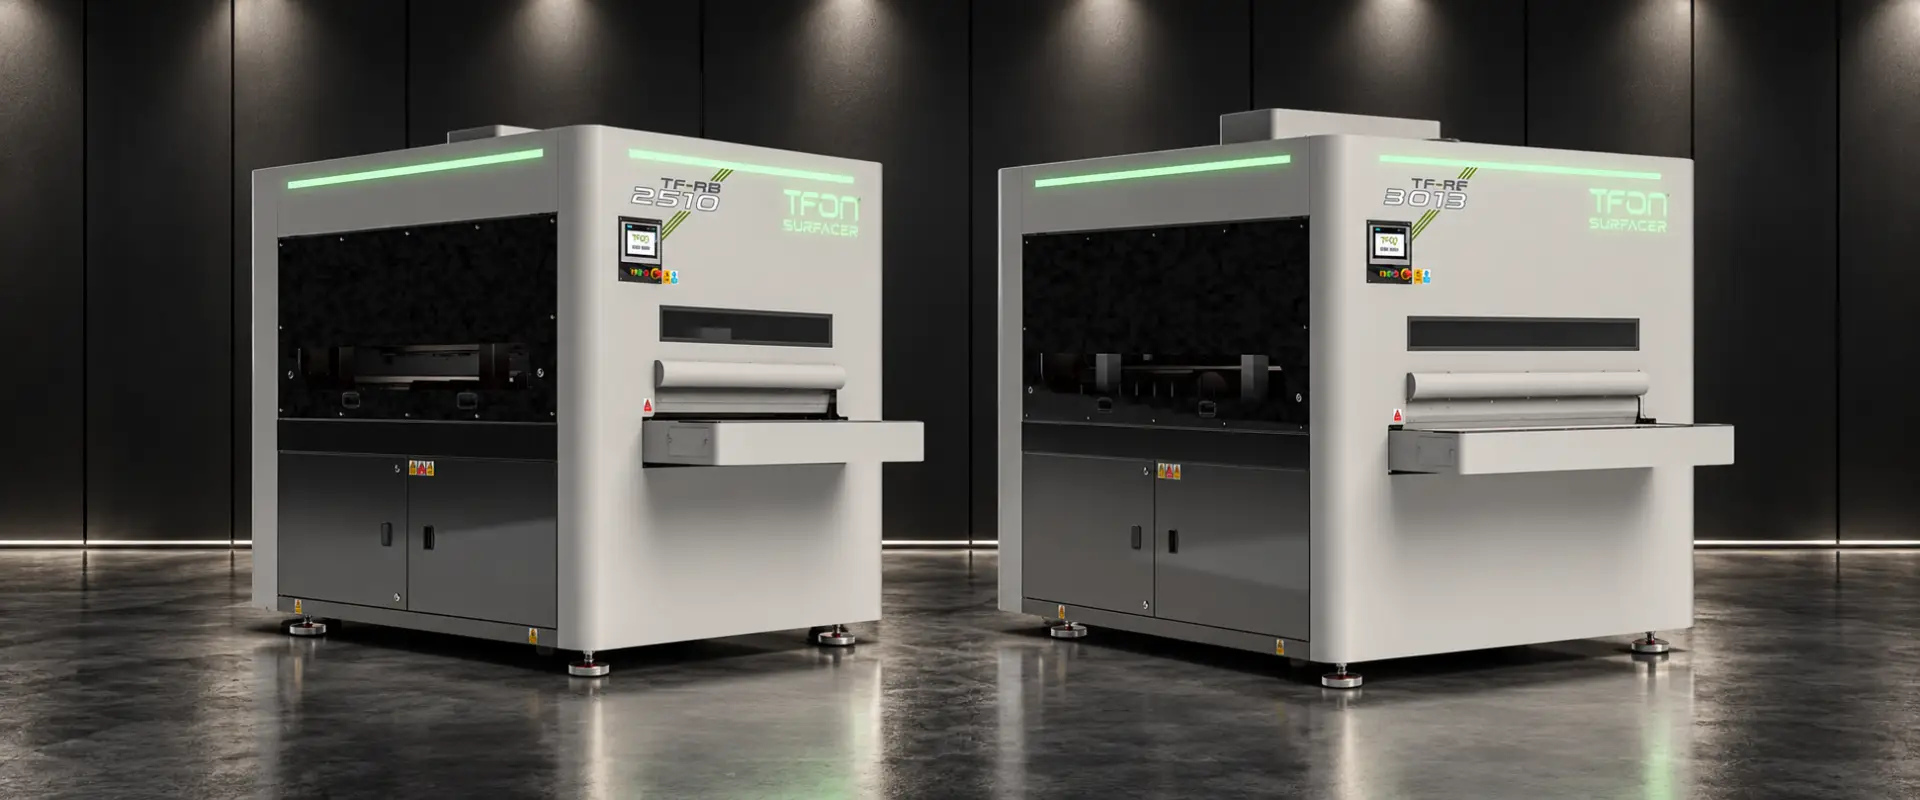
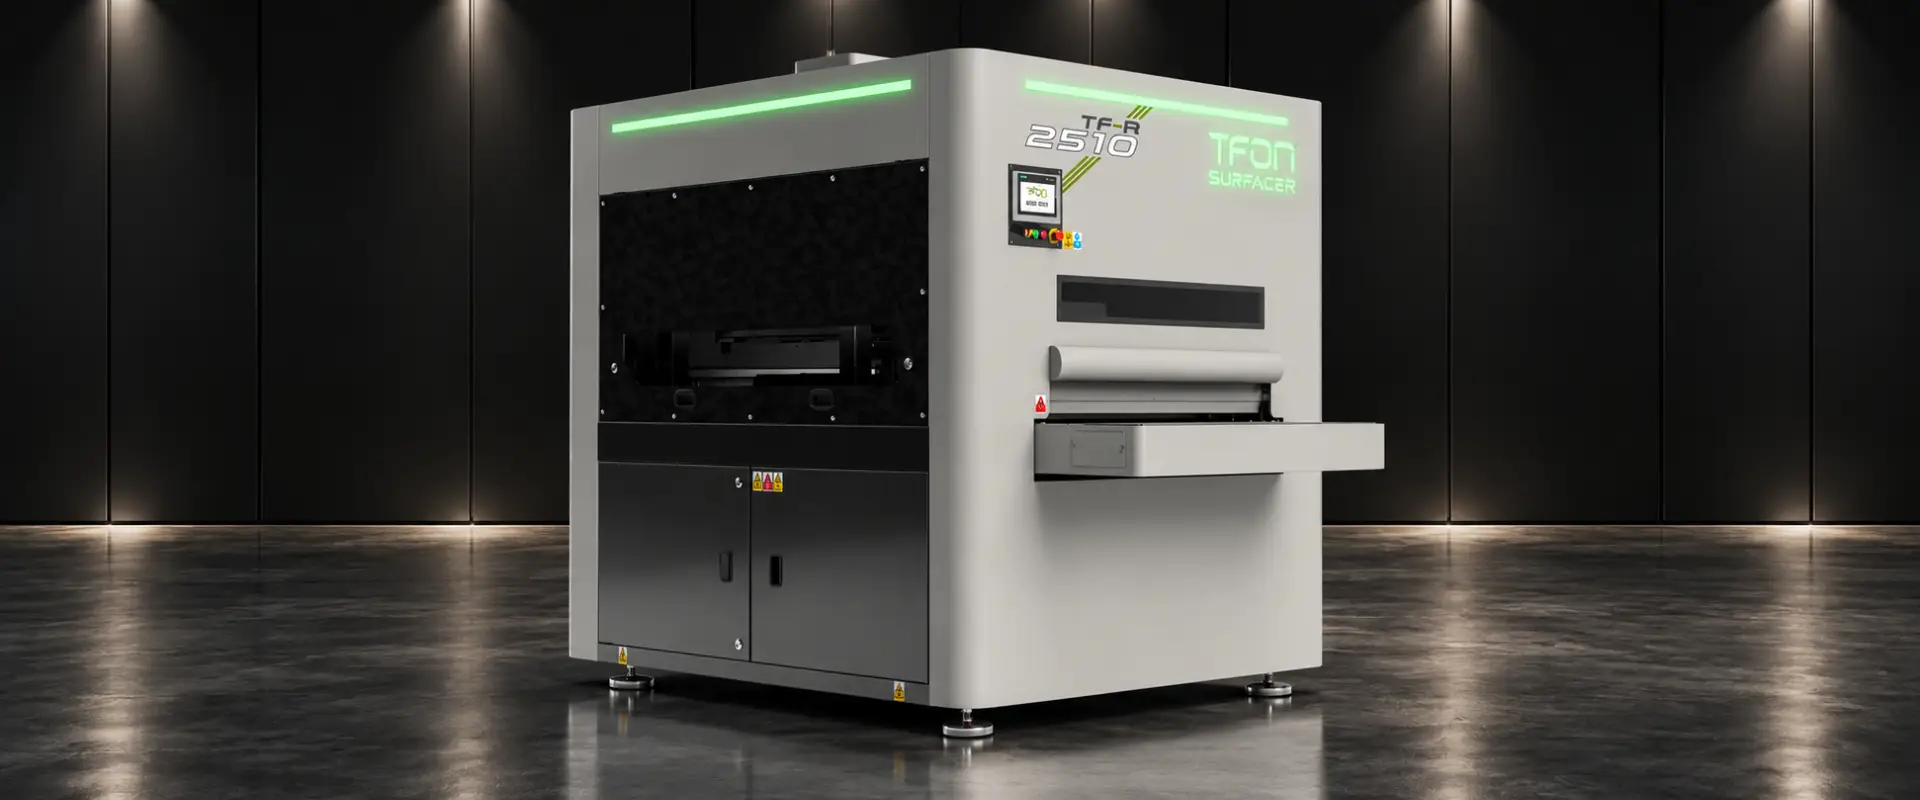
Kesimden çapaksız ama keskin kenarlı parçalar çıkıyorsa TFON Surfacer® TF-R-3013 kenar yuvarlama makinesi bu kenarların işlenmesi için değerlendirilebilir. Ürün bilgilerinde paslanmaz çelik işlenen malzemeler arasında yer alır ve maksimum malzeme genişliği 1300 mm'dir.
Model, çapaksız kesimden sonra kontrollü kenar yuvarlama için konumlandırılmıştır. Yoğun çapak ya da yapışmış cüruf olan parçalar ise uygun bir ön işlem açısından değerlendirilmelidir. Paslanmaz parçalar için makine seçeneklerini paslanmaz çelik çapak alma makinesi sayfasında topladık.
Makine seçerken parçanın mevcut kenar durumu ile istenen sonuç birlikte ele alınır; uygunluk, üretimi temsil eden numune denemeleriyle doğrulanır.
Yalnız Kenarı Değil, Parçanın Tamamını İnceleyin
Bir üretim ayarını onaylamadan önce şu noktaları kontrol edin:
- Dış ve iç konturlardaki çapağın alınıp alınmadığı.
- Kenar radyüsünün ya da kenar kırmanın teknik resme uygunluğu.
- Görünür yüzeydeki çizikler, renk değişimi ve doku farkları.
- Kritik ölçüler, delikler ve dar geometrik detaylar.
- Alt yüzeyde ya da temas bölgelerinde oluşan izler.
Keskin kenarı çıplak elle kontrol etmek yerine uygun ölçüm ve kontrol araçları kullanın. Onaylanan ayarı malzeme kalitesi, kalınlık ve zımparanın durumuyla birlikte kaydedin. Sarf malzeme aşındıkça sonucu yeniden kontrol edin.
Yüzey Kalitesini Prosesin Bir Parçası Hâline Getirin
Başarılı bir paslanmaz çelikte çapak alma uygulaması; kusurun doğru tarif edilmesine, uygun takım seçimine ve kontrollü malzeme almaya dayanır. Yüzey kalitesi, ilk numune denemesinden itibaren istenen kalite şartları arasında yer almalıdır.
Uygun işlem sırasını birlikte değerlendirmek için numune parça ya da teknik resmin yanında malzeme kalitesini, kesim yöntemini, kalınlığı ve istenen yüzey özelliklerini hazırlayın. Bu bilgiler, parçanın görünümünü ve işlevini koruyarak temiz kenar elde etmek için sağlam bir başlangıç verir.