İşlem rehberi
Silindirli Sac Doğrultma
Düzlemsellik, bir yüzeyin tam düz bir düzlemden ne kadar saptığını gösterir. ISO 1101'e göre düzlemsellik toleransı, yüzeyin bütün noktalarının arasında kalması gereken iki paralel düzlem arasındaki mesafedir. Silindirli sac doğrultma, çarpılmış sacı ve kesilmiş parçayı bu toleransa getirmek için yapılır. Aparatta düz duran bir parça serbest bırakılınca yeniden çarpılabilir.
- Yeşil çizgi, sacın silindirler arasında art arda bükülmesini gösterir.
- Bu bir prensip çizimidir; herhangi bir modelin silindir dizilimini göstermez.
Çarpılmanın Tipini Belirleyin
Boydan boya kavis, kenar dalgası ve burulma farklı sorunlardır. Parçaları desteksiz hâlde fotoğraflayın ve makineleri karşılaştırmadan önce çarpılmanın yönünü belirleyin. Çarpılmanın kesimden sonra mı, depolamadan sonra mı, yoksa başka bir işlemden sonra mı ortaya çıktığını not edin. Çarpılmanın nedenlerini sacda şekil bozukluğu neden oluşur yazısında anlattık.
Bir bağlama aparatı, serbest hâldeki şeklini değiştirmeden parçayı yerine oturtabilir. Toleransın parça bağlıyken mi, belirli noktalardan desteklenmişken mi, yoksa serbest hâlde mi geçerli olduğunu yazın. Bu üç durumun sonuçlarını birbiriyle karşılaştırmak yanıltır.
Silindirler Arasında Doğrultma
Silindirli doğrultmada sac, silindirler arasında art arda bükülür; bunu silindir dizilimi ve ayarları kontrol eder. Amaç parçanın şeklini düzeltmektir. Malzemenin mukavemeti, kalınlığı ve geometrisi, gereken kuvveti ve sonucu etkiler.
Makinenin yayınlanmış kalınlık ve genişlik sınırları seçim için bir ön bilgidir, her malzemede düzlemsellik garantisi değildir. Dar ve dolu bir şerit ile geniş ve büyük boşluklu bir parça, aynı kalınlıkta farklı davranır.
Silindirli doğrultmayı hidrolik pres ve alevle doğrultmayla karşılaştıran, makine seçerken bakılacakları sıralayan rehberimiz: sac doğrultma yöntemleri ve makine seçimi.
Düzlemselliği Her Seferinde Aynı Şekilde Ölçün
| Kayda geçin | Neden |
|---|---|
| Parçanın durumu ve nasıl desteklendiği | Serbest hâldeki şekli, aparatın etkisinden ayırır |
| Ölçüm alanı ya da aralığı | Sonucun parçanın hangi bölgesi için geçerli olduğunu gösterir |
| Ölçü aleti ve yöntem | Sonraki ölçümlerle karşılaştırmayı mümkün kılar |
| Teknik resimdeki sınır ve ölçülen değer | Onayı göz kararından ayırır |
Mastar ve boşluk kontrolü, üzerinde anlaşılmış bir yöntemle yapılırsa işe yarar; ama tam bir geometrik düzlemsellik ölçümünün yerini tutmaz.
Teknik resimde düzlemsellik, ISO 1101'e göre paralelkenar sembolü ve tolerans değeriyle verilir. Sıcak haddelenmiş plakada ise sapmayı ürün standardı tarif eder. 3 mm ve üstü plakalar için EN 10029, düzlük sapmasını plakaya dayanan 1000 mm ya da 2000 mm'lik bir cetvelle ölçer. Standart normal (N) ve özel (S) olmak üzere iki tolerans sınıfı verir. Gelen plakanın hangi sınıfta olduğunu bilmek, doğrultmadan ne beklendiğini netleştirir.
Sonraki Operasyon Şekli Yeniden Bozabilir
Kaynak, talaşlı imalat ve şekillendirme, doğrultulmuş parçanın şeklini değiştirebilir. Sorun bu adımlardan sonra çıkıyorsa, hem o noktada hem de doğrultmadan hemen sonra ölçüm alın.
Silindirli mekanik doğrultma, ısıl gerilim giderme tavından farklıdır. İyi bir düzlemsellik sonucu iç gerilimi ölçmez ve malzemenin gerilimsiz olduğunu göstermez.
Tav, titreşim ve doğrultmanın farkını kaynak sonrası gerilim giderme yöntemleri rehberinde karşılaştırdık.
TFON Leveltech® Serileri ve Ölçü Aralıkları
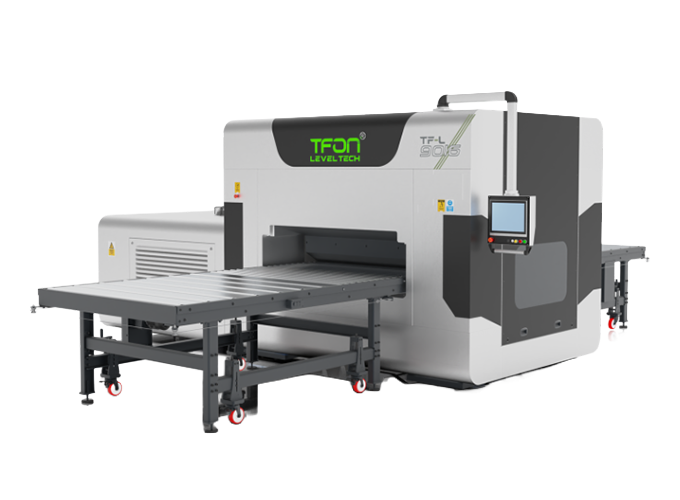
TFON Leveltech® ailesi dört seriden oluşur. Seriler kalınlık aralığı, minimum parça boyu ve konum koruma ayarıyla ayrılır; aynı serideki modeller çalışma genişliğine göre değişir.
| Seri | Sac kalınlığı | Min. parça boyu | Maks. çalışma genişliği | Konum koruma ayarı |
|---|---|---|---|---|
| TF-S (3560, 3511, 3513, 3516) | 0,3 - 5 mm | 35 mm | 600 - 1600 mm | Servo mekanik kontrol |
| TF-M (5560, 5511, 5513, 5516, 5520) | 0,5 - 15 mm | 110 mm | 600 - 2000 mm | Servo hidrolik / PC kontrol |
| TF-L (9060, 9011, 9013, 9016, 9020) | 1 - 30 mm | 160 mm | 600 - 2000 mm | Servo hidrolik / PC kontrol |
XS-3520 de TF-S serisi gibi 0,3 - 5 mm kalınlık aralığında, 35 mm minimum parça boyuyla ve servo mekanik kontrolle çalışır.
Bu tablo seçim için bir ön elemedir. Parçanın serinin kalınlık ve genişlik aralığına girmesi, istenen düzlemselliğin elde edileceğini göstermez. Sonucu numune testinde, ölçüm koşuluyla birlikte kayda alarak doğruluyoruz.
Serilerin tamamı ve teklif formu sac doğrultma makinesi kategorisindedir.
İlgili Makineler
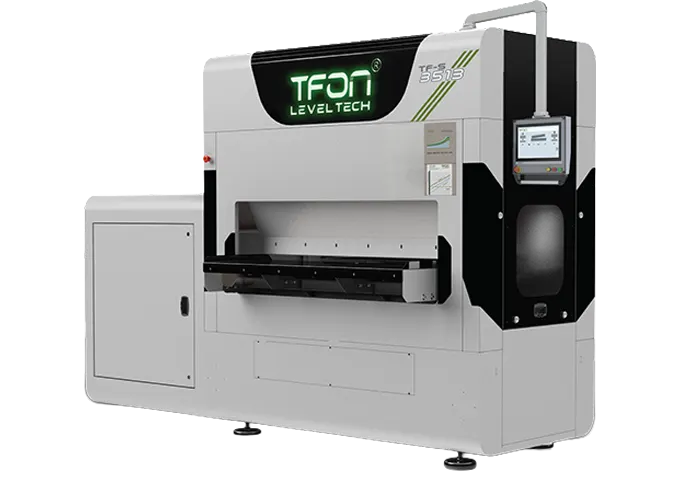
TFON Leveltech® TF-S 3513
TF-S 3513, servo mekanik doğrultma aralığı kontrolüyle çalışır; yayınlanmış ölçü aralığını malzeme ve parça geometrisiyle birlikte değerlendirin.
- Maksimum malzeme genişliği
- 1300 mm
- Yayınlanmış kalınlık aralığı
- 0,3 - 5 mm
- Doğrultma aralığı kontrolü
- Servo mekanik
Yayınlanmış model verisidir. Sonuç malzemeye, parça geometrisine ve makinenin donanımına göre değişir; bu değerler bir sonucu ya da üretim hızını garanti etmez.
Teknik ÖzelliklerUygun TFON Modelleri
- TFON Leveltech® TF-L 9020
- TFON Leveltech® TF-L 9016
- TFON Leveltech® TF-L 9013
- TFON Leveltech® TF-L 9011
- TFON Leveltech® TF-L 9060
- TFON Leveltech® TF-M 5520
- TFON Leveltech® TF-M 5516
- TFON Leveltech® TF-M 5513
- TFON Leveltech® TF-M 5511
- TFON Leveltech® TF-M 5560
- TFON Leveltech® XS-3520
- TFON Leveltech® TF-S 3516
- TFON Leveltech® TF-S 3513
- TFON Leveltech® TF-S 3511
- TFON Leveltech® TF-S 3560
Sık Sorulan Sorular
Doğrultma ile ısıl gerilim giderme aynı şey mi?
Hayır. Silindirli doğrultma mekanik bir işlemdir ve parçanın şeklini düzeltir. Isıl gerilim giderme ayrı bir prosestir. İyi bir düzlemsellik sonucu, malzemenin gerilimsiz olduğunu göstermez.
Düzlemsellik toleransını nasıl belirtmeliyim?
Tolerans değerinin yanına ölçüm koşulunu (serbest ya da desteklenmiş), ölçüm alanını ve ölçüm yöntemini de yazın. Bunlar olmadan aynı parçadan iki farklı sonuç çıkabilir.
Doğrultulmuş parça kaynaktan sonra yine çarpılır mı?
Çarpılabilir. Kaynağın verdiği ısı yeni bir çarpılmaya yol açabilir. Bu durumda hem doğrultmadan sonra hem kaynaktan sonra ölçüm alın; sorunun hangi adımda çıktığı böylece ortaya çıkar.
Parçanızı Birlikte Değerlendirelim
Malzemeyi, teknik resmi ve parçanın kesimden çıktığı hâli gönderin; hangi kenarın ya da yüzeyin işlenmesi gerektiğini de yazın.