İşlem rehberi
Sac Metal Çapak Alma
Çapak alma, kesim ya da delme sonrası parça kenarında kalan istenmeyen malzemenin zımpara bandı, fırça veya mopla alınmasıdır. Lazer, plazma ve zımba kesim parçada çapak çoğunlukla alt kenarda ve delik çıkışlarında kalır. Temiz görünen bir parçada bile deliğin içinde çapak kalmış olabilir. İş kesim kenarında başlar, kritik kenarlar kontrol edilince biter.
- Sağ altta dışarı taşan malzeme çapaktır.
- Kesikli çizgi, olması gereken kesim kenarını gösterir.
Zımparayı Seçmeden Önce Kenara Bakın
Çapak, parçanın olması gereken kenarından dışarı taşan malzemedir. Kesim boyunca sürekli bir çıkıntı olarak oluşabilir; yalnızca delme noktasında, bir köşede ya da zımbalanmış bir delikte de çıkabilir. Çapağın yeri, boyutu kadar önemlidir. Zımba, lazer ve plazma kesimde çapağın nasıl oluştuğunu çapak nedir ve nasıl oluşur rehberinde anlattık.
Teknik resmi parçanın yanına koyun ve üç şeyi işaretleyin: işlenebilecek yüzeyler, keskin kalması gereken kenarlar, ölçüsü korunacak delik ve kanallar.
“Tüm kenarların çapağı alınsın” talimatı yalnızca bir başlangıçtır. Parçanın nasıl kontrol edileceğini söylemez.
Zımpara Parçanın Neresine Değer?
Zımpara bandı, parçaya değdiği yerde malzeme alır. Temas süresini ya da baskıyı artırmak işlemi seçici yapmaz; çapakla birlikte çevresindeki yüzeyi de değiştirir.
Esnek takımlar kenarlara farklı şekilde ulaşır. Ne kadar ulaşacakları açıklığın ölçüsüne, takımın şekline ve parçanın altındaki desteğe bağlıdır. Kenarda ağır ve sıkı yapışmış bir birikinti varsa, ince kenar işlemine geçmeden önce onu ayrı bir kademede almak gerekir.
Deneme için iki parça gönderin: normal bir üretim parçası ve en zor erişilen bölgeye sahip parça.
Çapak Alma ve Kenar Yuvarlama Ayrı Kontrol Edilir
Çapak alındıktan sonra alttaki kenar hâlâ keskin kalabilir. Dıştan yuvarlatılmış bir kenar da delik çıkışlarında çapak kalmadığını göstermez. İkisini ayrı kontrol kaydında tutun.
Göz Kontrolünde Atlanan Yerler
İki yüzü, dış konturu, delikleri ve kanalları kontrol edin. Işığı ve büyütmeyi sabit tutun; farklı ışıkta bakılan iki parça karşılaştırılamaz. İşlemden sonra kritik delik ve kanal ölçülerini yeniden ölçün, korunması gereken yüzeyde yeni iz olup olmadığına bakın, parça yönünü ve geçiş sayısını not edin.
Konveyör hızı, saatte çıkan işlenmiş parça sayısıyla aynı şey değildir.
Yöntemi Adede ve Parçaya Göre Seçin
Birkaç parçada raspa, eğe ya da flex işi görür. Adet arttığında ve her parçada aynı kenar istendiğinde el işçiliği yavaşlar, sonuç operatörden operatöre değişir. Hangi noktada makineye geçileceğini çapak alma aleti mi, makine mi yazısında adet, parça boyu ve iş güvenliğine göre karşılaştırdık.
Küçük ve kalın gövdeli parçalar vibrasyonlu tamburda toplu işlenebilir; düz sac parçada ise bantlı ve fırçalı makine öne çıkar. İki yöntemin farkını vibrasyonlu ve bantlı çapak alma farkı rehberinde, bütün yöntemleri tek tabloda çapak alma yöntemleri yazısında bulabilirsiniz.
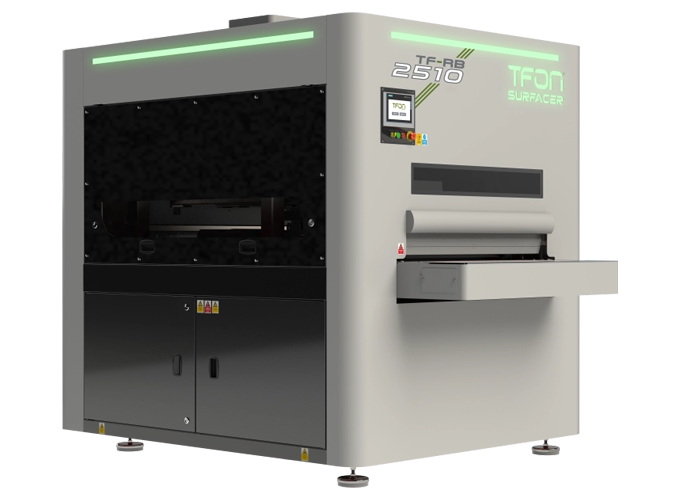
Makineye karar verdiyseniz fiyatı çalışma genişliği, istasyon dizilimi ve parça tutma sistemi belirler. Ayrıntılar çapak alma makinesi seçimi ve fiyatı rehberinde. TFON Surfacer® modellerinin tamamı çapak alma makinesi ve kenar yuvarlama makineleri sayfasındadır.
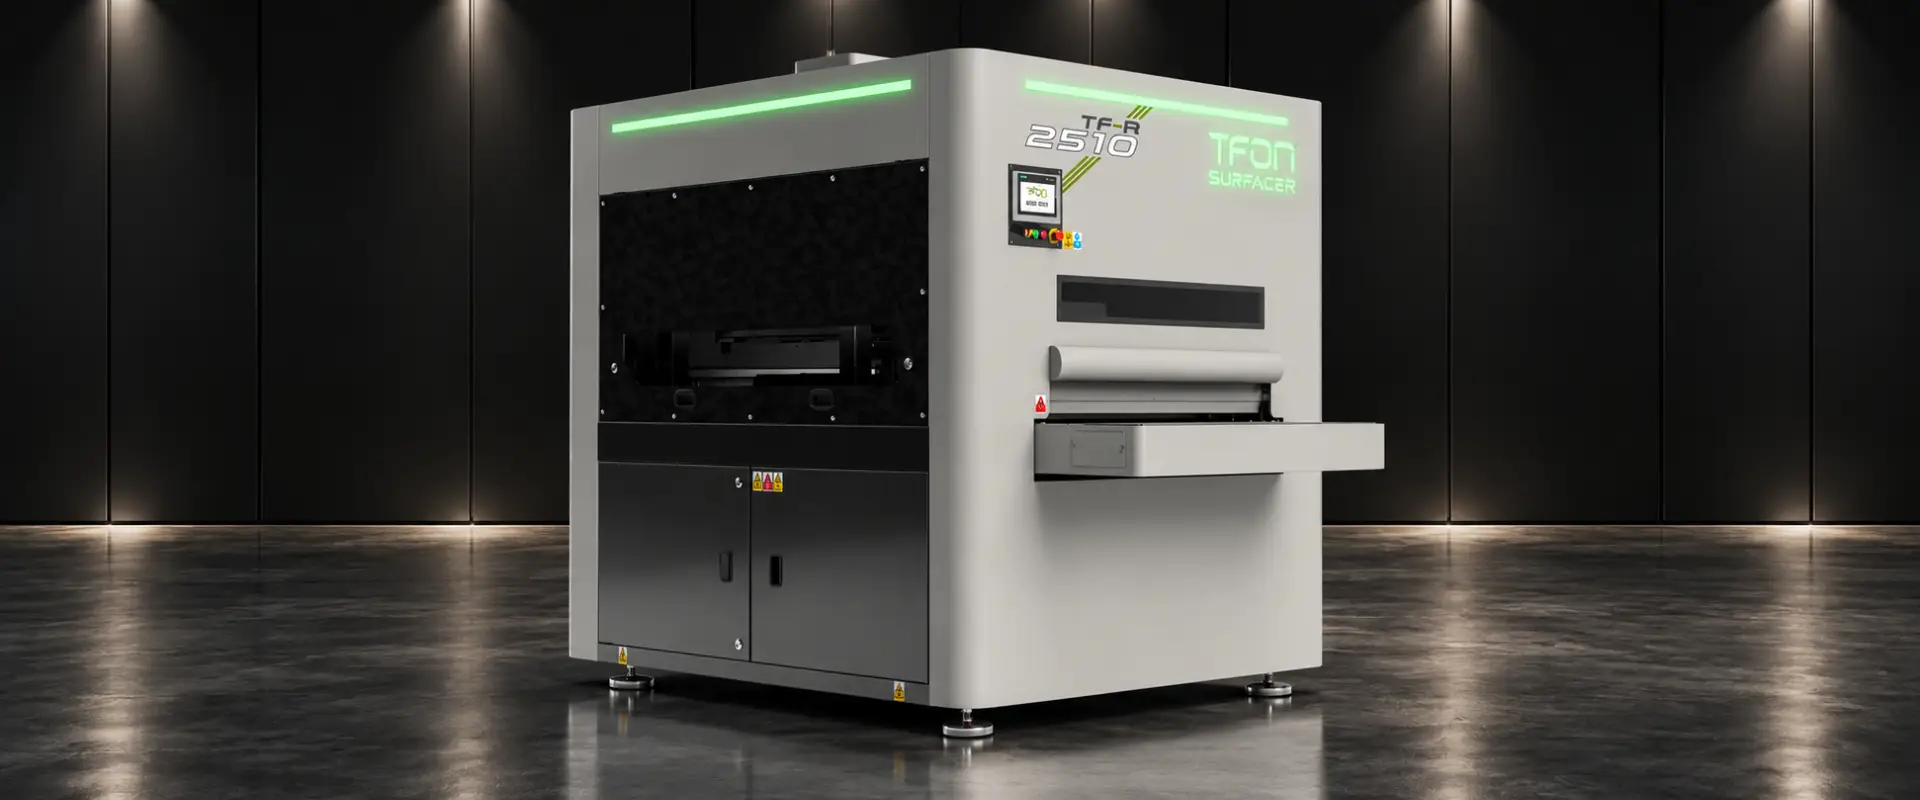
Çapak Alma İstasyonlu TFON Surfacer® Modelleri
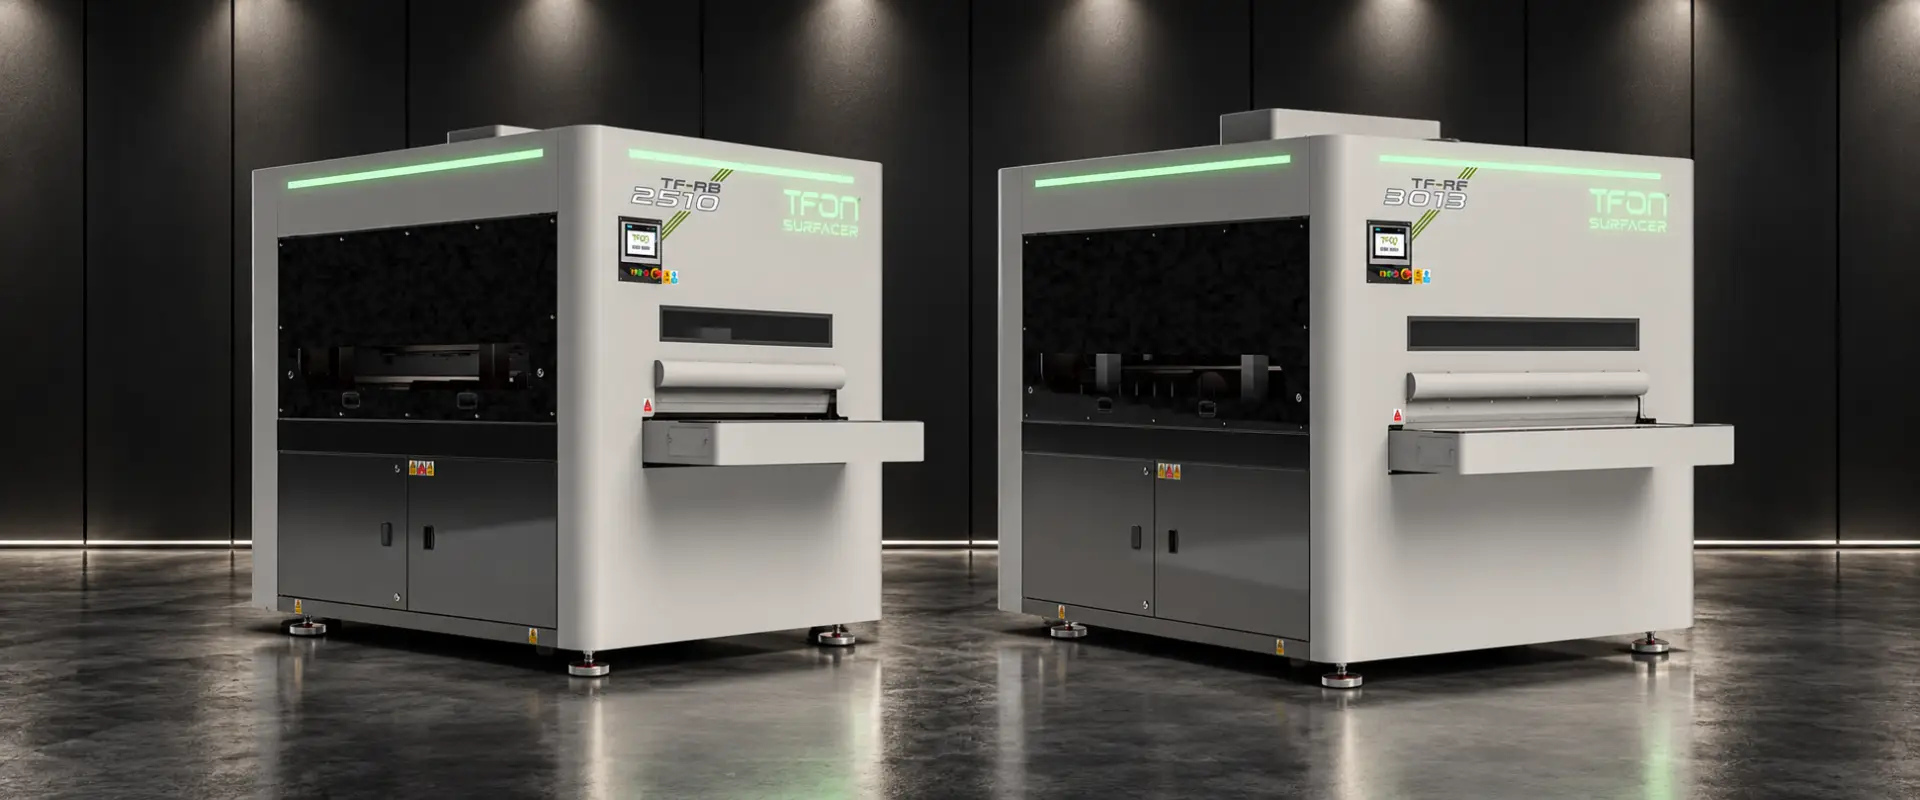
TFON Surfacer® serisinde çapak alma istasyonu üç konfigürasyonda bulunur. İstasyon sırası modele göre değişir.
| Model | İşlev |
|---|---|
| TF-RB-2510 / TF-RB-3013 | Çapak alma ve kenar yuvarlama |
| TF-RBC-2510 / TF-RBC-3013 | Ağır cüruf, çapak alma ve kenar yuvarlama |
| TF-RBF-2510 / TF-RBF-3013 | Çapak alma, kenar yuvarlama ve satine |
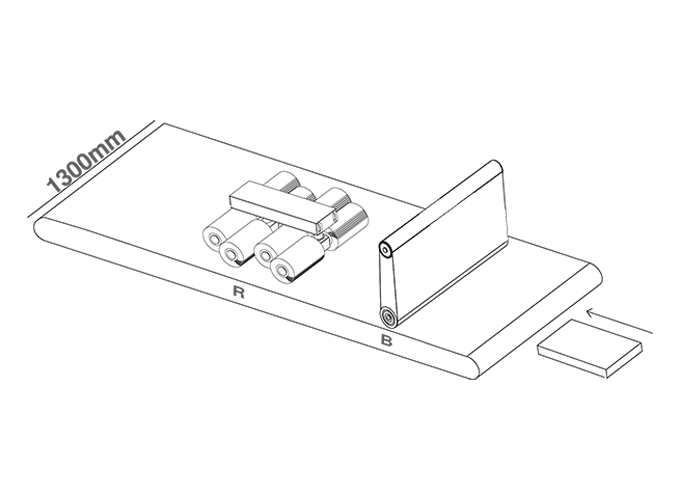
Maksimum çalışma genişliği 2510 gövdede 1000 mm, 3013 gövdede 1300 mm'dir. İki gövdede de bant hızı 0,6 - 4,0 m/dk, minimum parça ölçüsü 50 × 50 mm'dir. Parçayı vakum ve/veya manyetik masa tutar.
Zımpara bandı istasyonu üst yüzeye ve dış kontura temas eder, fazla malzemeyi alır. Fırça istasyonu esnektir; delik içlerine, kanallara ve iç konturlara ulaşır ve kenar profilini verir. Çoğu uygulamada önce bant, sonra fırça çalışır.
Standart işlem tek yüzdendir; parçanın diğer yüzü için ikinci geçiş yapılır. Size uygun konfigürasyonu teknik değerlendirmede birlikte belirliyoruz.
İlgili Makineler
TFON Surfacer® TF-RB-3013
TF-RB, çapak kaldıran bant istasyonunu kenar yuvarlama istasyonuyla aynı gövdede birleştirir.
- Maksimum malzeme genişliği
- 1300 mm
- Bant hızı
- 0,6 - 4,0 m/dk
- Mop istasyonu
- 8 mop, Ø350 mm
Yayınlanmış model verisidir. Sonuç malzemeye, parça geometrisine ve makinenin donanımına göre değişir; bu değerler bir sonucu ya da üretim hızını garanti etmez.
Teknik ÖzelliklerUygun TFON Modelleri
Sık Sorulan Sorular
Çapak alma ile kenar yuvarlama aynı işlem mi?
Hayır. Çapak alma, kenardan dışarı taşan malzemeyi temizler. Kenar yuvarlama ise kalan keskin kenara ölçülebilir bir radyüs verir. Çapağı alınmış bir parçanın kenarı yuvarlatılmış sayılmaz.
Deliklerin içindeki çapak nasıl alınır?
Esnek fırça takımıyla. Düz zımpara bandı esas olarak üst yüzeye ve dış kontura temas eder; delik içleri ve kanallar için fırça gerekir. Fırçanın ne kadar ulaşacağı açıklığın ölçüsüne, fırçanın şekline ve parçanın nasıl desteklendiğine bağlıdır.
Deneme için hangi parçaları göndermeliyiz?
İki parça gönderin: normal bir üretim parçası ve en zor erişilen bölgeye sahip parça. Sadece kolay parçayla yapılan deneme, üretimdeki gerçek durumu göstermez.
Parçanızı Birlikte Değerlendirelim
Malzemeyi, teknik resmi ve parçanın kesimden çıktığı hâli gönderin; hangi kenarın ya da yüzeyin işlenmesi gerektiğini de yazın.