İçeriğe geç

Sac Metal için Fırçalı Çapak Alma Makineleri

  • Temas Basıncı Kontrolü

    Kenardaki sonucu takım, temas ayarı, besleme hızı ve geçiş sayısı belirler. Bu değerleri onaylanan sonuçla birlikte kaydedin. Tek başına basınç ayarı kenarın nasıl çıkacağını belirlemez.

  • Delik Kenarları ve İç Kesimler

    Esnek takımlar, ulaşılabilen kontur kenarlarına düz banttan farklı şekilde temas eder. Erişim açıklığa, takımın şekline ve parçanın nasıl desteklendiğine bağlıdır. Delik ağzını ve kesim duvarını ayrı ayrı kontrol edin.

  • Kaplama Öncesi Oksit Tabakası

    Uygun takım kesim yüzeyine ulaşıyorsa ayrı bir temizleme istasyonu kesim kenarındaki oksidi alabilir. Temizliği ve kaplama sonucunu belirlediğiniz kontrol yöntemine göre doğrulayın.

  • Tekrar Eden Parçalar için Reçete

    Kayıtlı ayarlar tekrar işlerde başlangıç noktası olur. Malzeme, takım durumu veya gelen kenar kalitesi değişirse sonucu kontrol edin. Reçete çağırmak kontrolün yerini tutmaz.

Gelişmiş filtreler
Maks. malzeme genişliği (mm)
Prosesler

Fırçalı Kenar İşleme için TFON Modelleri

2510 Serisi

2510 Serisi

Zımpara Bandı Genişliği ve Uzunluğu (mm)1030X1820
MalzemeÇelik, Alüminyum ve Paslanmaz
Malzeme Kalınlığı (mm)0 - 120
Maksimum Malzeme Genişliği (mm)1000
Minimum Malzeme Genişlik (mm)50x50
Maksimum Malzeme Ağırlığı (kg)500
Tabla Genişliği (mm)1000
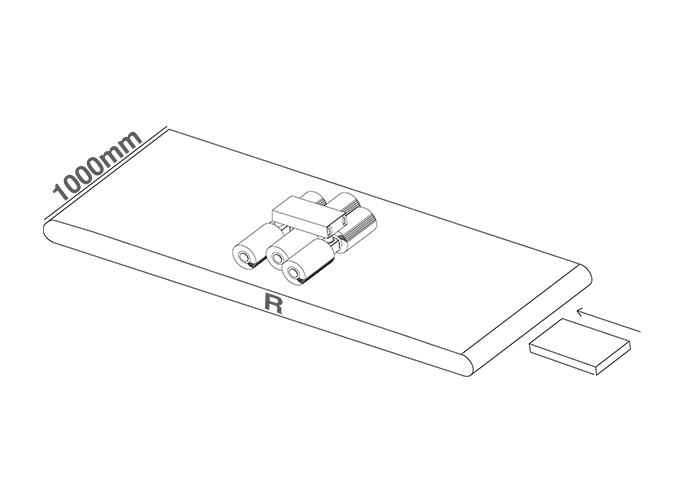
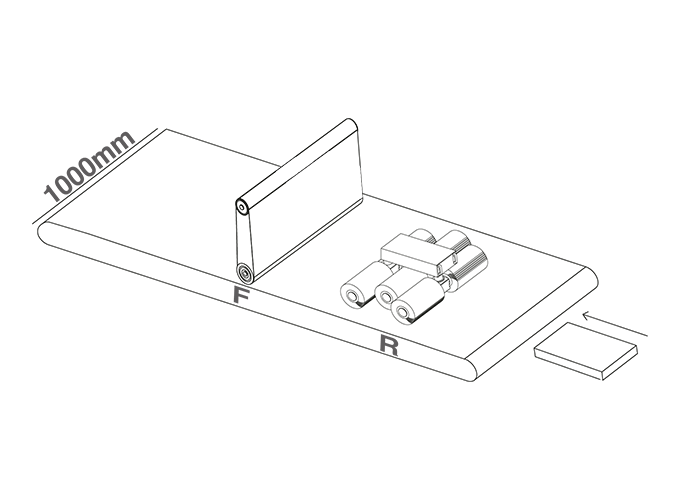
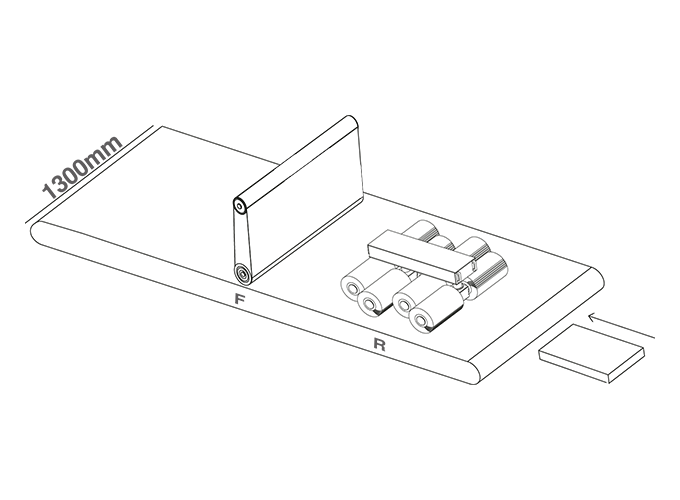
TFON Surfacer® TF-R-2510

TFON Surfacer® TF-R-2510

2510 Serisi
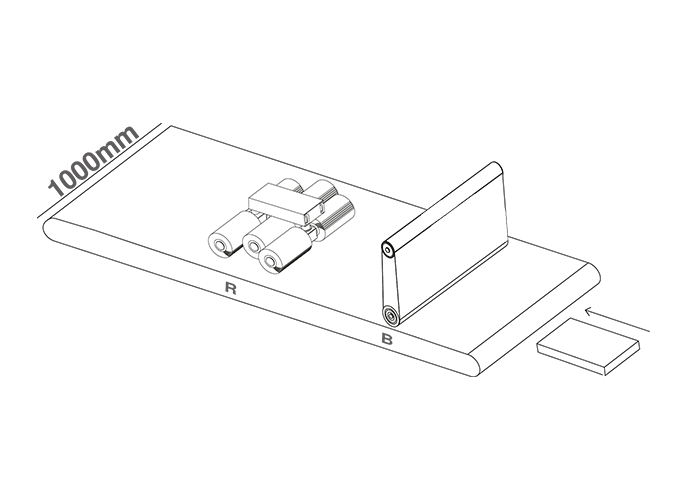
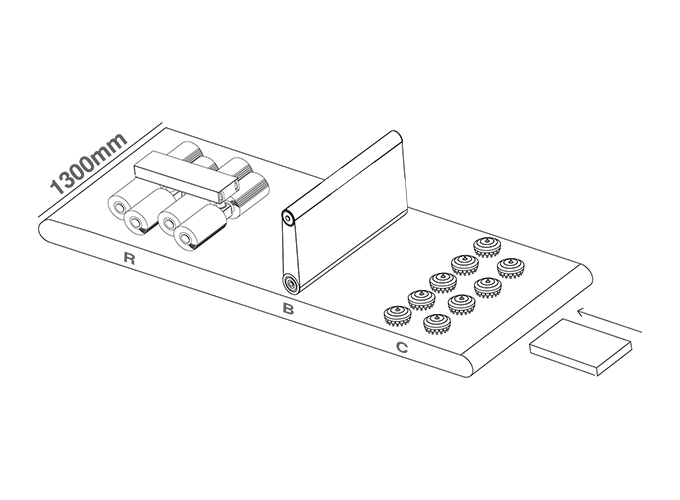
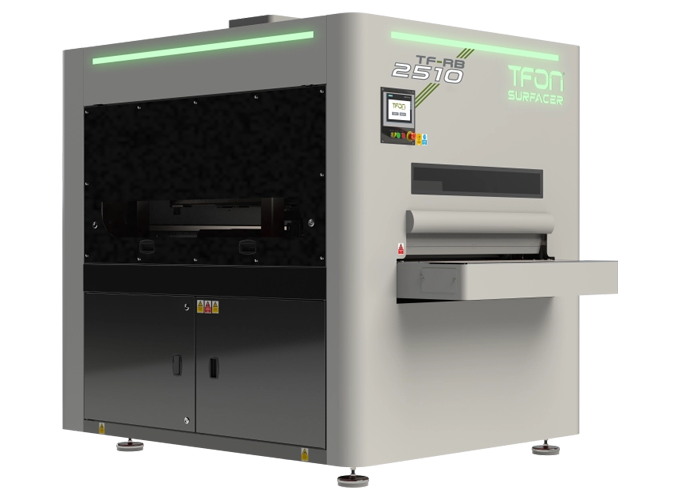
TFON Surfacer® TF-RB-2510

TFON Surfacer® TF-RB-2510

2510 Serisi
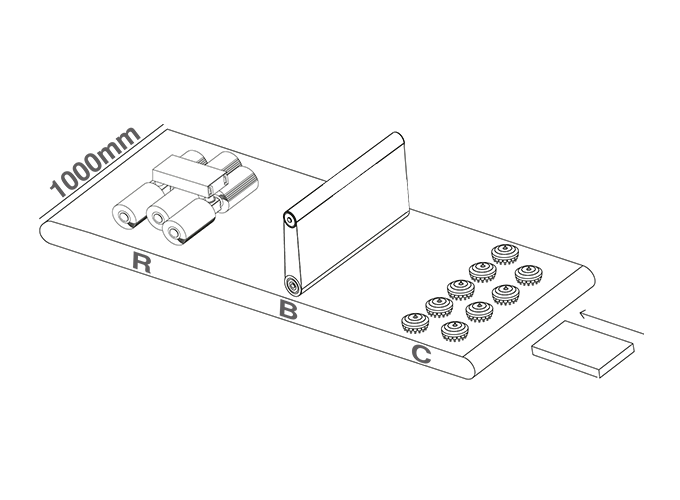
TFON Surfacer® TF-RBC-2510

TFON Surfacer® TF-RBC-2510

2510 Serisi
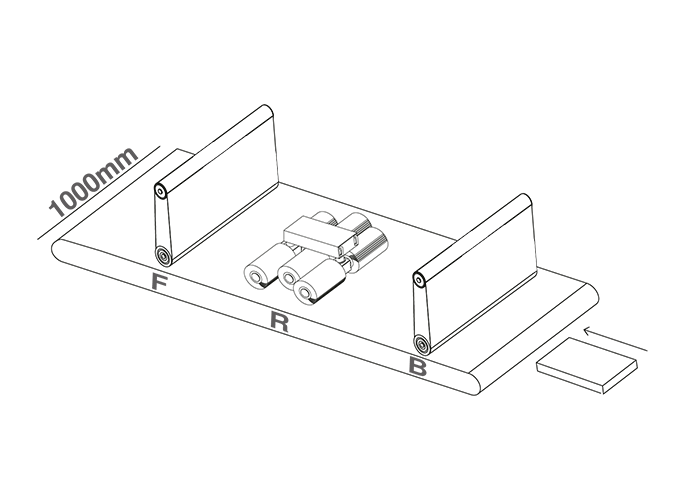
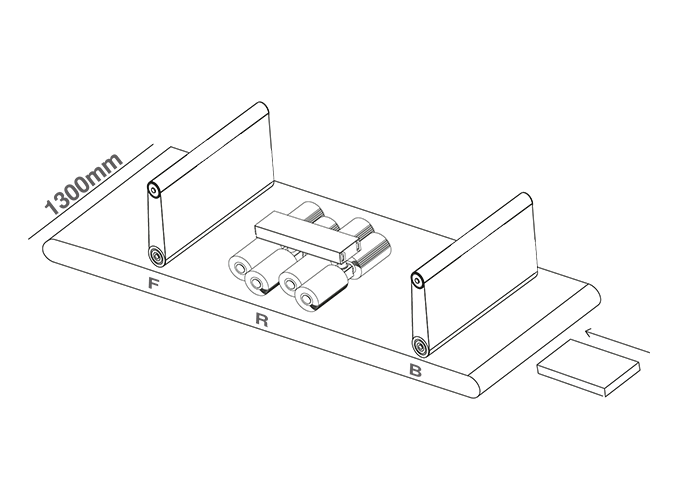
TFON Surfacer® TF-RBF-2510

TFON Surfacer® TF-RBF-2510

2510 Serisi
TFON Surfacer® TF-RF-2510

TFON Surfacer® TF-RF-2510

2510 Serisi
3013 Serisi

3013 Serisi

Zımpara Bandı Genişliği ve Uzunluğu (mm)1330x1820
MalzemeÇelik, Alüminyum ve Paslanmaz
Malzeme Kalınlığı (mm)0 - 120
Maksimum Malzeme Genişliği (mm)1300
Minimum Malzeme Genişlik (mm)50x50
Maksimum Malzeme Ağırlığı (kg)600
Tabla Genişliği (mm)1300
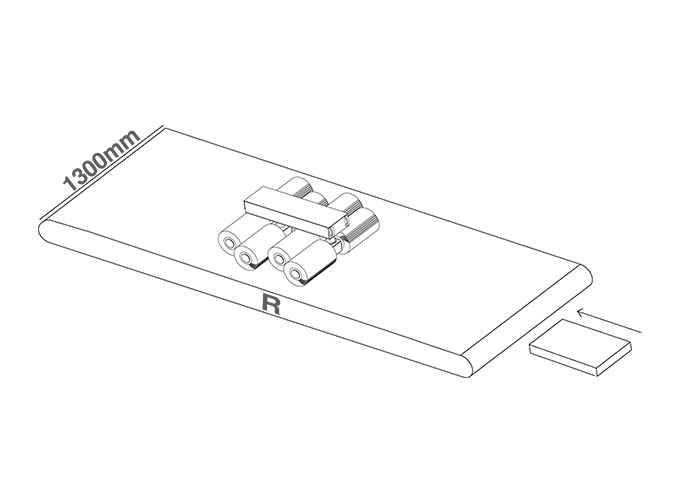
TFON Surfacer® TF-R-3013

TFON Surfacer® TF-R-3013

3013 Serisi
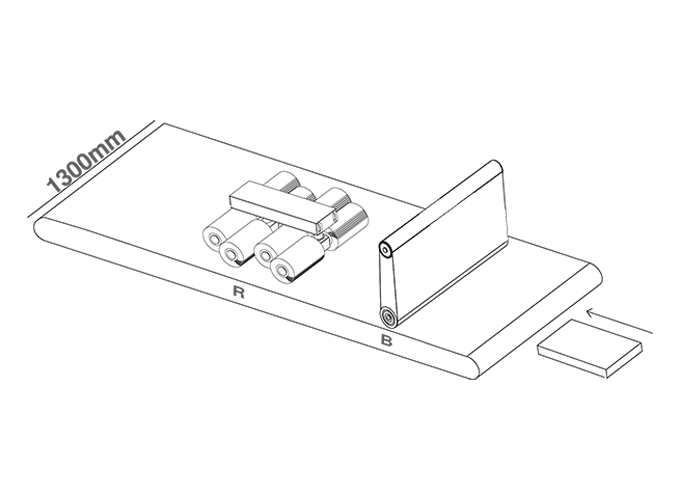
TFON Surfacer® TF-RB-3013

TFON Surfacer® TF-RB-3013

3013 Serisi
TFON Surfacer® TF-RF-3013

TFON Surfacer® TF-RF-3013

3013 Serisi
TFON Surfacer® TF-RBC-3013

TFON Surfacer® TF-RBC-3013

3013 Serisi
TFON Surfacer® TF-RBF-3013

TFON Surfacer® TF-RBF-3013

3013 Serisi

Fırçalı Çapak Alma Nasıl Çalışır?

Fırçalı çapak alma, uygun kenarları, delikleri ve iç konturları esnek takımlarla işler. Sonucu fırça tipi, aşındırıcı seçimi, parça geometrisi ve temas ayarı belirler. Aynı makinede bant ve fırça istasyonları farklı görevler üstlenebilir.

Pratikte fırça nadiren ilk istasyondur. Parça belirgin bir lazer ya da zımba çapağıyla geliyorsa çapak önce bant veya ağır çapak alma istasyonunda azaltılır. Ardından fırça kalan kenarı işler ve kırılmış ya da yuvarlanmış kenar profili bu aşamada oluşur. Fırçadan iki işi birden beklemek çoğu zaman yavaş üretim, hızlı sarf malzeme aşınması ve düzensiz kenar demektir.

Parçanın son görünümünü ve sonraki işlemlerdeki davranışını da fırça takımı belirler. Kaplanacak parçada oksit giderme ya da boya öncesi yüzey hazırlığı gerekiyorsa bu iş, Surfacer® istasyon sırasındaki fırça veya finisaj istasyonunda yapılır. Takımı, sizin malzemenizde test edilmiş seçenekler arasından belirleriz.

Bant ve fırça birbirinin alternatifi değil, tamamlayıcısıdır. Asıl soru hangisinin daha iyi olduğu değil, parçadaki çapağa göre hangi sırayla çalışacaklarıdır.

TFON çapak alma ve kenar yuvarlama makinelerinin tüm gamını inceleyin ya da otomatik çapak alma ve hat entegrasyonu seçeneklerine göz atın.

Kenar yuvarlama ve lazer oksit giderme işlemlerini ayrı takım ve ayrı kalite şartlarıyla ele alın.

Bant ve Fırça ile Çapak Alma Karşılaştırması

Surfacer® istasyon sırasında çapak alma ve kenar işlemenin ayrı görevleri.

İşlem Ne Yapar Tipik Uygulamalar
Önce bant kademesi Gelen çapağı sert ve düz zımpara temasıyla azaltır Fırçanın sadece parlatacağı belirgin lazer, plazma veya zımba çapakları
Ardından fırça kademesi Kalan kenarı, delik kenarlarını ve konturları esnek temasla işler Kenar kırma, kontura erişim ve kaplama öncesi hazırlık
Sadece fırça kademesi Alınacak çapak az ya da hiç yoksa hafif kenar işleme İnce sac, ikincil işlemler ve çapağı alınmış parçalar

Fırçalı Çapak Alma Kullanım Alanları

Düz zımpara bandının tam temas edemediği kenarlar, delikler ve konturlar.

  • Delik Kenarları ve İç Kesimler

    Esnek takımlar ulaşılabilen açıklık kenarlarına temas eder. İçeride kalan kesim duvarına erişim açıklığa, takımın şekline ve parça desteğine bağlıdır. Delik ağzını ve duvarı ayrı ayrı kontrol edin.

  • Kontrollü Kenar Kırma

    Gelen çapak azaltıldıktan sonra keskin kesim kenarları her parçada aynı kırılmış ya da yuvarlanmış profile getirilir.

  • Kaplama Öncesi Oksit Tabakası

    Uygun takım, ulaşılabilen kesim kenarındaki oksidi alabilir. Temizliği kontrol edin, kaplama sonucunu belirlenen kalite şartına göre değerlendirin.

  • İkinci Kademe Finisaj

    Çapak alındıktan sonra kenar işleme istasyonu kalan profil üzerinde çalışabilir. İstenen sonucun tek geçişte çıkıp çıkmadığını ya da ek işlem gerekip gerekmediğini kontrol edin.

Fırça Aşınması, Temas Basıncı ve Proses Kontrolü

Fırçanın her parçada aynı sonucu verip vermediğini fırça aşınması, temas basıncı ve istasyon yüksekliği belirler.

  • Fırça Aşınma Telafisi

    Takım aşındıkça çalışma konumunu ve onaylanan kenar profilini kontrol edin. Ayar ihtiyacı takıma, makine konfigürasyonuna ve uygulamaya göre değişir.

  • Temas Basıncı Kontrolü

    Temas basıncı, besleme hızı, takım durumu ve geçiş sayısı alınan malzeme miktarını etkiler. Ayarları kontrol edilen kenar sonucuyla birlikte kaydedin. Profili tek başına basınç belirlemez.

  • İstasyon Sıralaması

    İstasyonları gelen çapağa ve istenen kenar ya da yüzey sonucuna göre seçin. Önerilen konfigürasyonda istasyon sırasını kontrol edin.

  • Tekrar Eden Parçalar için Reçete

    Kayıtlı reçete onaylanmış başlangıç ayarını geri getirir. Malzeme, gelen kenar durumu veya takım aşınması değişirse tekrar eden parçaları kontrol edin.

TFON İşleme Örnekleri

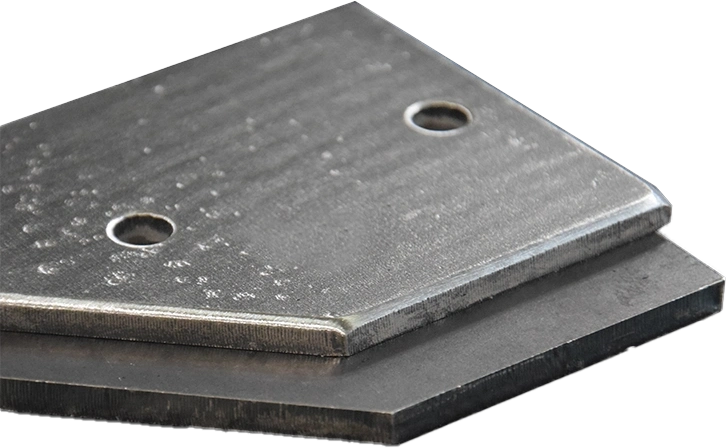
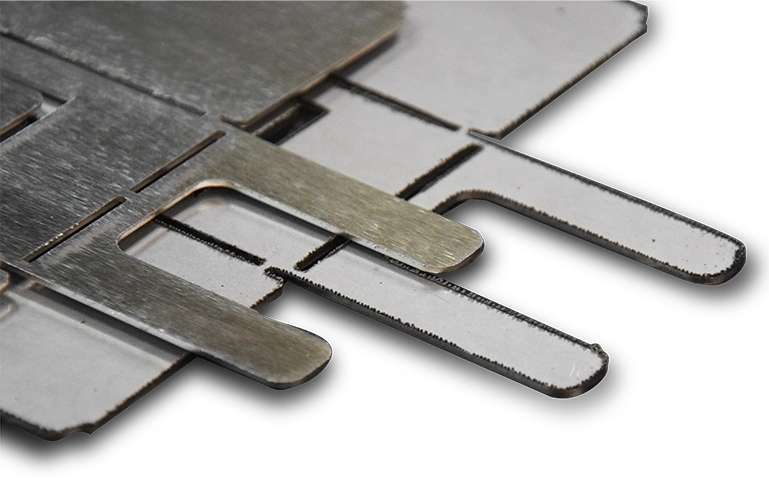
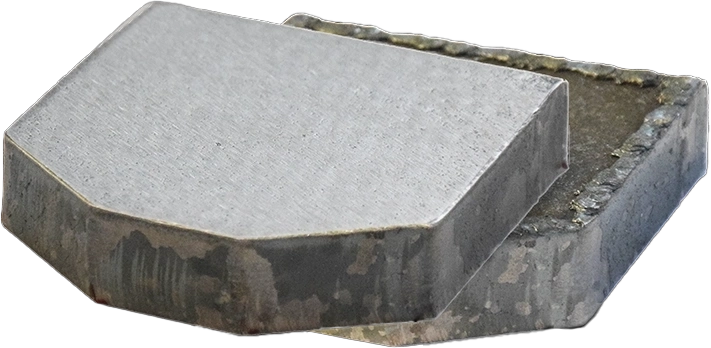
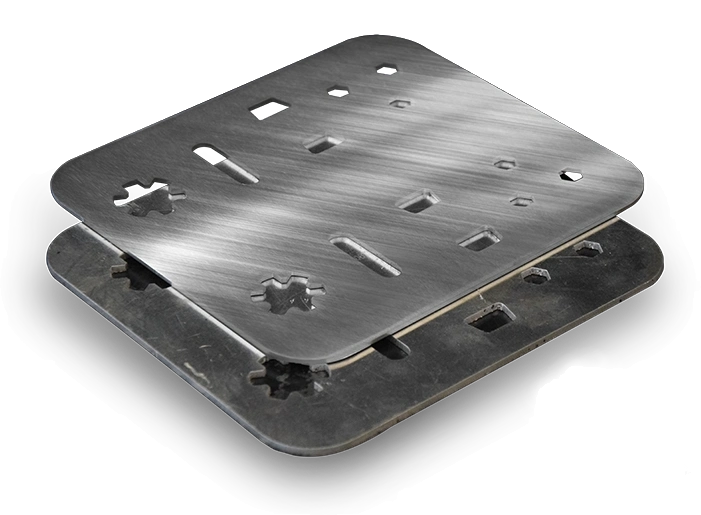
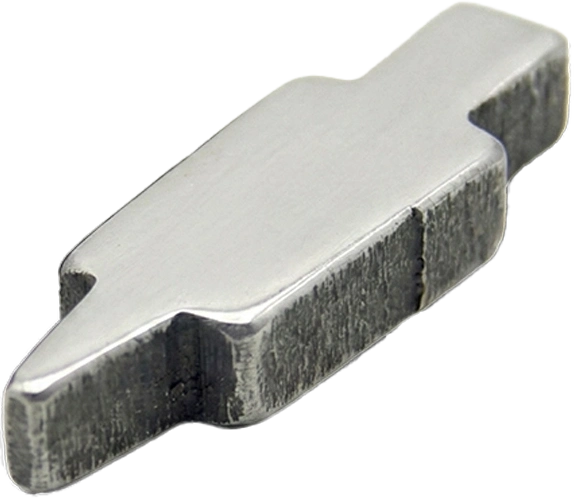
Görseller TFON makinelerinde işlenmiş parçalardan örneklerdir. Sizin parçanız için malzeme, takım ve sonucu numune testiyle netleştiririz.

Sonra
TFON metal part processing example 1, before and after
Önce
Sonra
TFON metal part processing example 2, before and after
Önce
Sonra
TFON metal part processing example 3, before and after
Önce
Sonra
TFON metal part processing example 4, before and after
Önce
Sonra Metal part after processing, example 5
Önce Metal part before processing, example 5
Sonra Metal part after processing, example 6
Önce Metal part before processing, example 6

Fırçalı Çapak Alma Makinesi Fiyatını Ne Belirler?

Fiyatı gövdeden çok fırça takımı, istasyon sayısı ve çalışma genişliği belirler.

  • Çalışma genişliği: fırça çapı, motor gücü ve gövde boyutu işlemek istediğiniz en geniş parçaya göre büyür.
  • Fırça istasyonu sayısı: tek istasyon tek bir kenar durumunu işler, birden fazla istasyon çapak azaltma ile kenar işlemeyi birlikte yapar.
  • Fırça teli seçimi: numune testinde seçilen aşındırıcı tipi ve kum numarası hem sonucu hem sarf malzeme bütçesini belirler.
  • Fırçadan önce bant veya ağır çapak alma istasyonu gerekip gerekmediği: gerekiyorsa makine tek istasyonlu yapıdan çok istasyonlu sisteme geçer.
  • Aşınma telafisi ve servo konumlandırma: fırçanın vardiyadan vardiyaya aynı sonucu vermesini bunlar sağlar.
  • Toz emiş ihtiyacı: fırçalama toz çıkarır ve bu toz işlenen malzemeye göre ele alınmalıdır.

Fırçalı Çapak Alma Hakkında Sık Sorulan Sorular

Fırça tek başına ağır cürufu alır mı?

Hayır, bu işi fırçaya vermeyin. Ağır cüruf için sert zımpara temaslı, daha güçlü bir ilk istasyon gerekir. Arkasına konan fırça kalan kenarı işler. Cürufu yoğun parçalarda fırçayı tek istasyon olarak kullanmak telleri hızla aşındırır ve düzensiz sonuç verir.

Neden ikinci bir bant yerine fırça seçiliyor?

Çünkü esnek takımlar, ulaşılabilen konturlara düz banttan farklı şekilde temas eder. Bant açıktaki delik ağzına dokunabilir, ancak içeride kalan kesim duvarını temizlemez. Takımı işlenecek detaya göre seçin ve işlemden sonra o detayı kontrol edin.

Fırça ile belirli bir kenar radyüsü elde edilir mi?

Radyüs; fırça teli seçimine, temas basıncına, besleme hızına, malzemeye ve geçiş sayısına bağlıdır. Bu yüzden radyüs değerini genel bir makine özelliği olarak vermiyoruz. Sadece numune testinde sizin parçalarınızda doğrulanan konfigürasyon için bildiriyoruz.

Fırça sarf malzemeleri ne kadar dayanır?

Sabit bir süre yoktur. Fırça teli ömrü malzemeye, çapağın yoğunluğuna, temas basıncına ve çalışma saatine bağlıdır. Bu yüzden ömrü testten sonra uygulamaya göre bildiriyoruz. Burada aşınma telafisi önemlidir: konumu düzeltilmeyen aşınmış fırça, gözle fark edilmeden önce sonucu değiştirir.

Fırça ve bant istasyonları aynı makinede olabilir mi?

Evet. Zımpara bandı ile kenar işlemeyi aynı makinede birleştiren konfigürasyonlarımız var. İki istasyonun da gerekip gerekmediği ve tek geçişin yeterli olup olmadığı gelen parçaya ve istenen sonuca bağlıdır.

Numune parçalarınızı gönderin, istediğiniz kenar için uygun fırça sırasını birlikte netleştirelim.

Teklif İste