








İşlem rehberi
Sac Metal Yüzey Finisajı
Finisaj yalnızca zımpara numarası değildir. Dokunun yönü, kalan çizikler ve parçanın nasıl kontrol edildiği sonucu birlikte belirler.
- Yatay çizgiler doku yönünü gösterir.
- Çapraz iz, daha derin bir çiziktir.
Müşterinin Göreceği Yüzeyi Belirleyin
Görünür yüzeyi teknik resimde işaretleyin. Doku yönünü sabit bir referansa göre verin (örneğin uzun kenara paralel). Temas izine izin verilmeyen bölgeleri ayrıca belirtin.
Görünüm önemliyse saklanan bir fiziksel referans numune kullanın. Numuneyi ve üretim parçasını aynı ışıkta ve aynı yönde karşılaştırın. Parçayı doksan derece çevirmek, yüzey aynı kalsa da görünümü değiştirebilir.
Her Kademe Öncekinin İzini Taşır
İnce bir finisaj kademesi, daha önceki aşamalarda oluşmuş derin çizikleri kendiliğinden gidermez. Son zımparayı seçmeden önce gelen yüzeye bakın.
Kayda alınması gereken yalnızca son takım değil, sıranın tamamıdır: parça yönü, zımparanın durumu, temas ve ilerleme hızı proses kaydına girer.
Pürüzlülük Değeri Ölçüm Yöntemiyle Anlam Kazanır
Ra, profil sapmalarının ortalamasını verir; görünümün her yönünü ya da tek tek derin çizikleri göstermez. Teknik resimde pürüzlülük değeri varsa birimini, ölçüm yönünü ve ölçüm/filtre ayarlarını kayda geçirin. Yönlü bir dokuda doku boyunca ve dokuya dik alınan ölçümler birbirinin yerine kullanılamaz.
Zımpara numarası tek başına belirli bir Ra değerini garanti etmez.
Taşımadan Sonra Tekrar Kontrol
Çapraz çiziklere, düzensiz bant izlerine ve temas izlerine bakın; parçayı makineden alıp istifledikten sonra tekrar kontrol edin. Finisajdan sonra oluşan hasar, makineden kaynaklanıyormuş gibi görünebilir.
Paslanmaz ve karışık malzeme işlenen üretimlerde sarf malzeme seçimi ve temizlik, bulaşma riskine göre belirlenir. Dekoratif bir finisaj tek başına hijyen uygunluğunu, korozyon direncini ya da herhangi bir sertifikayı belgelemez.
Yüzey Finisajı İçin TFON Surfacer® Modelleri
Satine istasyonu iki konfigürasyonda bulunur. Seçimi doku yönü ve parçanın hangi yüzünün göründüğü belirler.
| Model | İşlev |
|---|---|
| TF-RF-2510 / TF-RF-3013 | Kenar yuvarlama ve satine |
| TF-RBF-2510 / TF-RBF-3013 | Çapak alma, kenar yuvarlama ve satine |
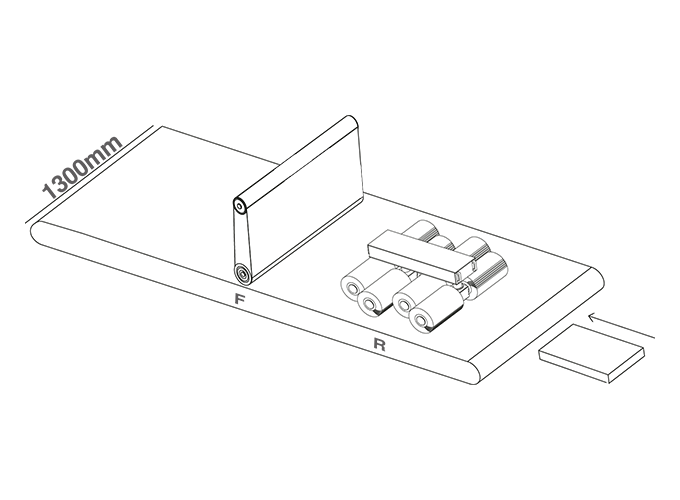
Parça kesimden çapaksız geliyorsa TF-RF, önce çapak alınması gerekiyorsa TF-RBF serisine bakın. Maksimum çalışma genişliği 2510 gövdede 1000 mm, 3013 gövdede 1300 mm; bant hızı iki gövdede de 0,6 - 4,0 m/dk'dır.
Standart işlem tek yüzdendir. Parçanın iki yüzü de görünüyorsa ikinci yüz için ikinci geçiş gerekir; bu geçişi taşıma planına ekleyin.
Alüminyum yumuşaktır, zımpara teması yüzeyde iz bırakabilir. Görünür bir alüminyum panelde asıl ölçüt çoğu zaman çapak değil, yüzeyin görünümüdür.
İlgili Makineler
TFON Surfacer® TF-RF-3013
TF-RF, çapaksız kesimden gelen parçalarda kenar yuvarlamayı bir finiş istasyonuyla birleştirir.
- Maksimum malzeme genişliği
- 1300 mm
- Bant hızı
- 0,6 - 4,0 m/dk
Yayınlanmış model verisidir. Sonuç malzemeye, parça geometrisine ve makinenin donanımına göre değişir; bu değerler bir sonucu ya da üretim hızını garanti etmez.
Teknik ÖzelliklerUygun TFON Modelleri
Sık Sorulan Sorular
Hangi zımpara numarası hangi finisajı verir?
Zımpara numarası tek başına finisajı belirlemez. Sonuç; zımparanın durumuna, temas basıncına, ilerleme hızına ve malzemeye göre değişir. İstenen yüzeyi referans numuneyle ya da ölçülmüş pürüzlülük değeriyle tarif edin.
Doku yönü neden önemli?
Yönlü bir dokuda parçayı çevirdiğinizde görünüm değişir. Montajda yan yana duran iki parçanın doku yönü farklıysa, yüzeyler aynı olsa bile fark göze batar. Yönü teknik resimde sabit bir referansa göre belirtin.
Aynı makinede paslanmaz ve karbon çeliği işleyebilir miyiz?
Evet, ama sarf malzemeleri ayrı tutulmalı. Karbon çeliğinden bulaşan demir tozları, paslanmaz yüzeyde sonradan pas lekesi yapabilir.
Parçanızı Birlikte Değerlendirelim
Malzemeyi, teknik resmi ve parçanın kesimden çıktığı hâli gönderin; hangi kenarın ya da yüzeyin işlenmesi gerektiğini de yazın.