İşlem rehberi
Sac ve Metal Kenar Yuvarlama
Kenar yuvarlama, kesim ve çapak almadan sonra kalan keskin kenara ölçülebilir bir radyüs verme işlemidir. Seri üretimde bu iş mop ve fırça istasyonlu bir kenar yuvarlama makinesinde yapılır; tek tük parçada el aletiyle de yapılabilir. Amaç, her parçada aynı çıkan ve kontrol edilebilen bir kenar profilidir.
- Solda keskin kenar.
- Sağda yuvarlatılmış profil; kesikli çizgi ilk kenarı gösterir.
Kenar Kırma ile Radyüs Aynı Şey Değil
Teknik resimdeki “kenar kırma” notu küçük bir pah ya da düzensiz bir yumuşatmaya izin verebilir; radyüs şartı ise yuvarlak bir profil ister. İkisi aynı kalite şartı değildir. Üst ve alt kenarları ayrı ayrı belirtin, delik ve kanalları da kenar listesine ekleyin.
Kenar Yuvarlama Radyüsü Ne Kadar Olmalı?
Radyüsü teknik resim, boya ya da kaplama şartnamesi belirler. Her parça için geçerli tek bir değer yoktur; radyüs, kenarın ne işe yaradığına göre seçilir.
Boyanacak çelik parçada kenar hazırlığı için başvurulan standart ISO 8501-3'tür. Standart, boya öncesi kenar hazırlığını P1, P2 ve P3 olarak üç sınıfa ayırır. P1 ve P2 sınıfında zımba, makas, testere ya da delmeyle oluşan kenarın hiçbir yeri keskin kalmaz ve kenarda çapak bulunmaz. En sıkı sınıf olan P3, kenarın en az 2 mm radyüsle yuvarlanmasını ister. Hangi sınıfın uygulanacağını kaplama şartnamesi söyler.
| Kenar tipi | P1 | P2 | P3 |
|---|---|---|---|
| Haddelenmiş kenar | Hazırlık gerekmez | Hazırlık gerekmez | En az 2 mm radyüs |
| Zımba, makas, testere ya da delmeyle oluşan kenar | Keskin yer ve çapak kalmaz | Keskin yer ve çapak kalmaz | En az 2 mm radyüs |
| Termal kesim kenarı | Cüruf ve gevşek tufal kalmaz | Düzensiz profil kalmaz | Kesim yüzeyi alınır, en az 2 mm radyüs |
Kaplanmayan parçada amaç çoğu zaman güvenli tutmadır; küçük bir kenar kırma yeterli olabilir. Kenarın tam şekli önemli değilse teknik resimde ISO 13715 gösterimi kullanılır. Dış kenarda eksi (-) işareti kenardan malzeme alınmasını ister ve çapağa izin vermez; yanındaki değer bu payın sınırıdır. Artı (+) işareti ise sınırlı bir çapağa izin verir.
Gereğinden büyük bir radyüs istemek işlem süresini ve sarf malzemeyi boşa harcar; nedenini aşağıdaki hesapta gösterdik.
Büyük Radyüs Daha Fazla Malzeme Alır
İdeal bir dik köşe r yarıçaplı çeyrek daireye yuvarlatıldığında, kaldırılan kesit alanı (1 − π/4) × r² kadardır. Yani r iki katına çıkınca kaldırılan alan teoride dört katına çıkar.
Bu geometrik bir örnektir, makine performansı tahmini değildir. İşlem süresinin ya da sarf maliyetinin tam dört katına çıkacağı anlamına gelmez.
Teknik resmin ya da kaplama şartnamesinin istediği radyüsü kullanın. Her TFON uygulaması için geçerli tek bir radyüs değeri yoktur.
Aynı Parçada Farklı Çıkan Kenarlar
Temas; takımın geliş yönüne, kenarın çevresindeki boşluğa ve parçanın altındaki desteğe göre değişir. Açıkta duran bir dış köşe ile içeride kalan bir iç kontur aynı şekilde işlenmez. Giriş ve çıkış kenarını ayrı ayrı, kanalların içini de ayrıca kontrol edin. Parça yönünü deneme kaydına yazın.
Kenar Yuvarlama Nasıl Ölçülür?
Kenar profili üç yolla ölçülür. Hangisinin kullanılacağını tolerans ve kenarın şekli belirler.
- Radyüs mastarı: Mastar kenara dayanır, aradaki ışık boşluğuna bakılır. Hızlıdır; küçük radyüslerde ve düzensiz profillerde okumak zorlaşır.
- Kontur ya da optik ölçüm: Temaslı kontur ölçüm cihazı ya da optik profil ölçer kenarın kesitini çıkarır. Radyüs, kenar kırma ve pah ayrı ayrı okunur. Dar toleranslarda bu yöntem gerekir.
- Kalıp (replika) yöntemi: Delik içi ve kanal gibi erişilmesi zor kenarlarda kenarın kalıbı alınır, ölçüm kalıp üzerinde yapılır.
Ölçüm yerlerini baştan belirleyin: aynı dış köşe, aynı iç kontur, aynı delik çıkışı. Her seferinde bu kenarları ölçün ve parça yönünü kayda geçirin. Üst ve alt kenarı ayrı ölçün; standart işlem tek yüzden yapıldığı için alt yüzün kenarı ikinci geçişte işlenir.
Yuvarlatılmış bir kenarın fotoğrafı, kaplamanın iyi tutacağını kanıtlamaz. Kaplamanın kenardaki davranışını kaplama sisteminin kendi testi gösterir.
Kenar Yuvarlama İçin TFON Surfacer® Modelleri
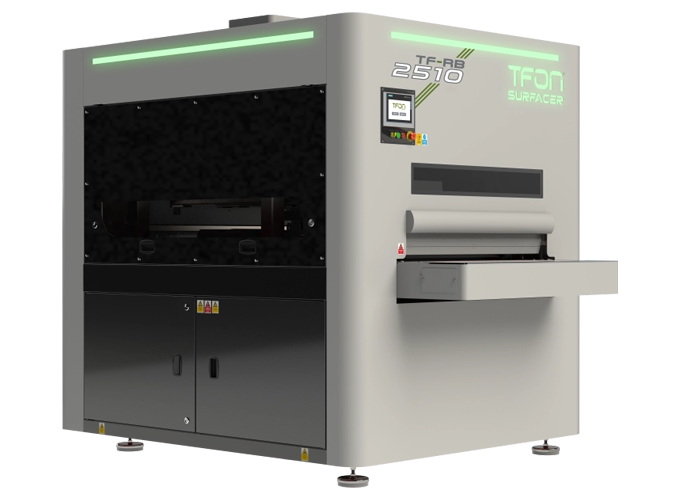
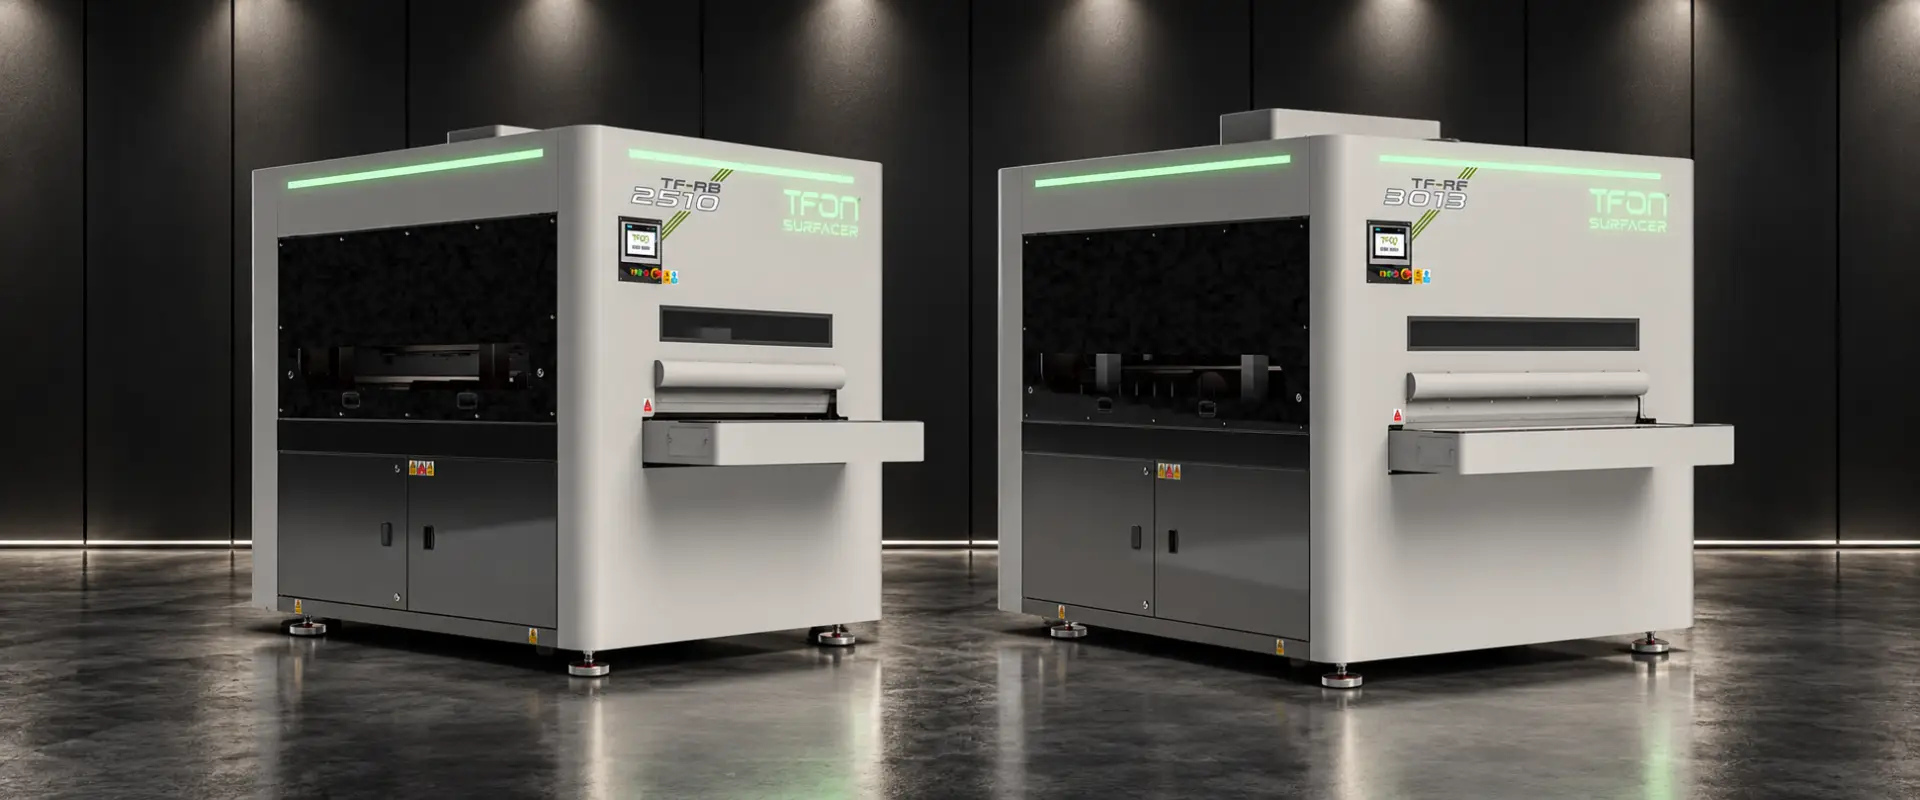
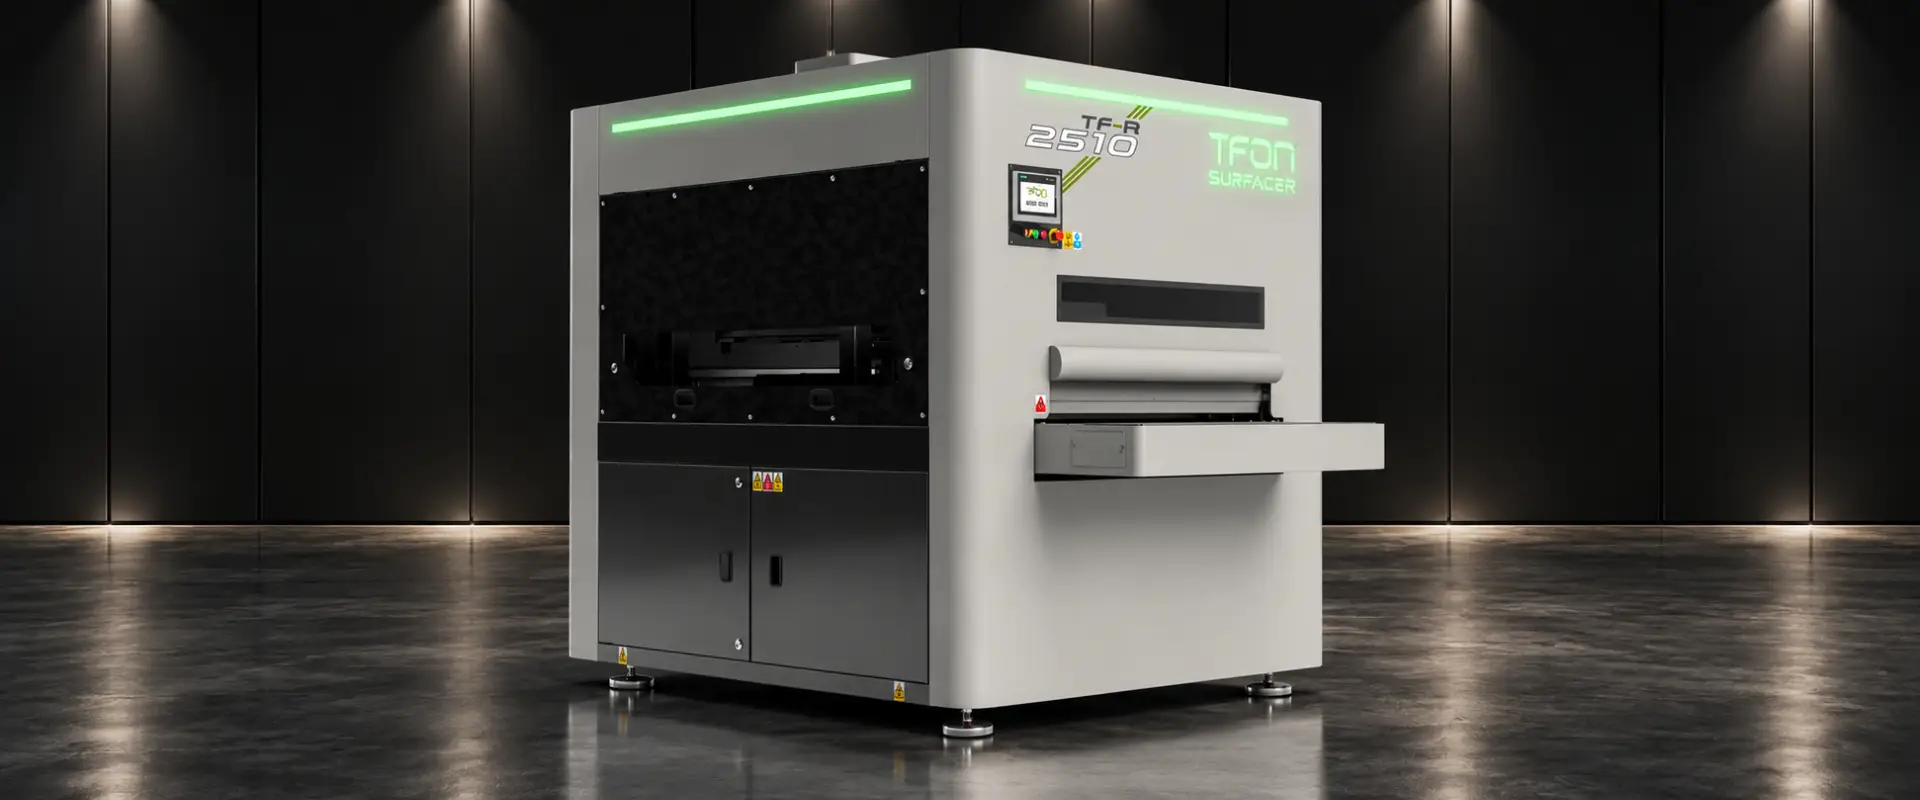
Seri üretimde bu işi bir TFON Surfacer® kenar yuvarlama makinesi yapar. Kenar yuvarlama istasyonu, TFON Surfacer® serisinin tüm konfigürasyonlarında var. Kesimden çapaksız çıkan parçalar için TF-R-2510 ve TF-R-3013 yalnızca kenar yuvarlama istasyonuyla çalışır. Önce çapak alınması gerekiyorsa TF-RB-2510 ve TF-RB-3013 aynı gövdeye çapak alma bant istasyonu ekler.
| Özellik | 2510 gövde | 3013 gövde |
|---|---|---|
| Maksimum çalışma genişliği | 1000 mm | 1300 mm |
| Mop sayısı / çapı / boyu | 6 / Ø300 / 400 mm | 8 / Ø350 / 490 mm |
| Bant hızı | 0,6 - 4,0 m/dk | 0,6 - 4,0 m/dk |
| Minimum parça ölçüsü | 50 × 50 mm | 50 × 50 mm |
Mop sayısı ve çapı radyüs değerini belirlemez. Elde edilen profil, numune testinde teknik resimdeki şarta göre ölçülür.
Fırça istasyonu esnektir; delik içlerine, kanallara ve iç konturlara ulaşır. Parçanın son kenar profilini de çoğu zaman bu istasyon verir. Bu yüzden önce bant fazla malzemeyi alır, ardından fırça bandın ulaşamadığı kenarları işler.
Kenar yuvarlamanın satine, fırçalı ve taşlanmış yüzeylerle nerede birleştiğini metal yüzey işlem türleri rehberinde anlattık. Çapak alındıktan sonra neden keskin kenar kaldığı çapak nedir yazısındadır.
İlgili Makineler
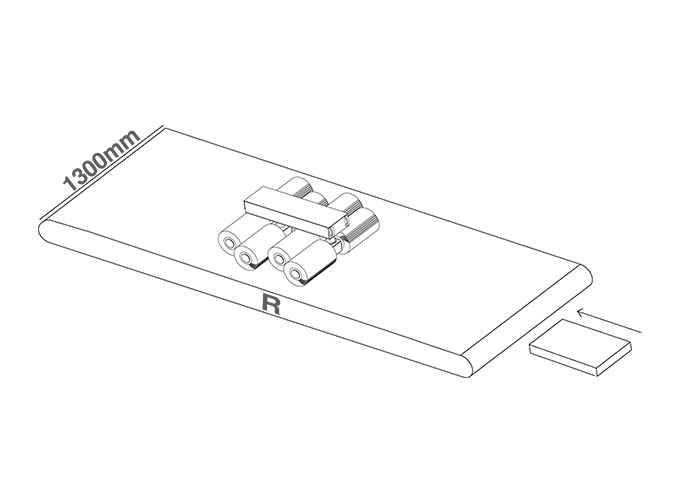
TFON Surfacer® TF-R-3013
TF-R, çapaksız kesimden sonra kenar işlemi için konumlandırılmıştır.
- Maksimum malzeme genişliği
- 1300 mm
- Bant hızı
- 0,6 - 4,0 m/dk
Yayınlanmış model verisidir. Sonuç malzemeye, parça geometrisine ve makinenin donanımına göre değişir; bu değerler bir sonucu ya da üretim hızını garanti etmez.
Teknik ÖzelliklerUygun TFON Modelleri
Sık Sorulan Sorular
TFON hangi radyüsü öneriyor?
Standart bir değer önermiyoruz. Radyüs, teknik resimden ya da kaplama şartnamesinden gelir. İstenen değere ulaşılıp ulaşılmadığını numune testinde ölçerek doğruluyoruz.
Parçanın iki yüzündeki kenarlar tek geçişte yuvarlanır mı?
Hayır. TFON Surfacer® makinelerinde standart işlem tek yüzdendir ve üst yüzün kenarları işlenir. Alt yüzün kenarları için parça çevrilir ve makineden ikinci kez geçirilir. İki yüzün de yuvarlanması gereken işlerde bu ikinci geçişi üretim planına ve taşıma düzenine baştan ekleyin.
Kenar yuvarlama kaplamanın tutunmasını garanti eder mi?
Hayır. Yuvarlatılmış kenar kaplama için genellikle gerekir ama tek başına yeterli değildir. Kaplamanın performansını, kaplama sisteminin kendi yapışma testi gösterir.
Parçanızı Birlikte Değerlendirelim
Malzemeyi, teknik resmi ve parçanın kesimden çıktığı hâli gönderin; hangi kenarın ya da yüzeyin işlenmesi gerektiğini de yazın.