








İşlem rehberi
Lazer Kesimde Oksit Giderme
Asıl işlenmesi gereken yer sacın üst yüzeyi değil, dik kesim yüzeyi olabilir. Üst yüzeyin parlak olması, kenarın hazır olduğunu göstermez.
- Sacın geniş yüzeyi üstte.
- Yeşil çizgi, kesim yüzeyindeki oksidi gösterir.
Kesim Yüzeyindeki Tabakayı Tanıyın
Oksijenle yapılan lazer kesim, kesim kenarında oksit tabakası bırakabilir. Bir işlem seçmeden önce kesim gazını öğrenin ve kenarın kendisine bakın. Parçanın yan yüzündeki koyu çizgi, altındaki taşan çapaktan farklı bir sorundur.
Tabakanın nerede olduğunu not edin: dış konturlar, delikler ve kanallar farklı şekilde kontrol edilir. Yalnızca “lazer kesim” demek, temizleme takımının hangi durumla karşılaşacağını anlatmaz.
Takımın Kesim Yüzeyine Ulaşması Gerekir
Üst yüzeyi işlemek ile dik kesim yüzeyini temizlemek aynı iş değildir. Takımın o yüzeye ulaşması ve yüzeyin derinliği boyunca yeterli temas kurması gerekir.
Numunede en zor erişilen delik ya da kanal bulunsun. Bu açıklığın yalnızca üst kenarına değil, iç duvarına da bakın. Öncesi ve sonrası fotoğraflarını aynı yönden çekin.
Temizlik İşlerini Birbirinden Ayırın
| Durum | Nereye bakılır |
|---|---|
| Dışarı taşan çapak | Olması gereken kenarın dışına taşan malzeme |
| Kesim yüzeyinde oksit | Delik duvarları dahil açıkta kalan kesim yüzeyi |
| Yağ ya da yüzey kirliliği | Temizlik şartnamesinde belirtilen yüzeyler |
| İstenen görünüm (finisaj) | Görünür yüzey olarak belirlenen alan |
Tek bir işlem sırası bu durumların birkaçını çözebilir. Ama parçanın makineden bir kez geçmesi, dördünün de çözüldüğünü göstermez.
Kenarı Sonraki Operasyona Göre Onaylayın
Kenarın ne kadar temiz olması gerektiğini boya ya da kaplama sorumlusuyla birlikte belirleyin. Kaplama yüzeyi kapatmadan önce zor konturları kontrol edin. Kaplama bittikten sonra şartnamenin istediği yapışma testini yapın. Kaynak yapılacaksa kaynak prosedürünün hazırlık ve temizlik şartlarını esas alın. Mekanik oksit giderme, diğer temizlik ve hazırlık adımlarının yerini tutmaz.
Oksit Giderme İçin TFON Surfacer® Seçimi
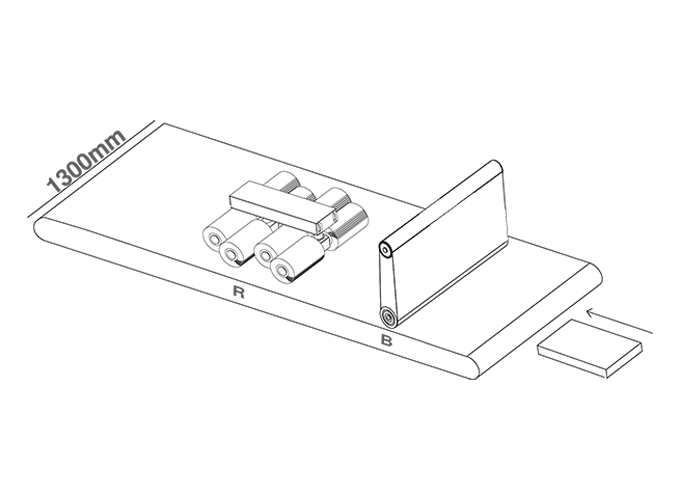
TFON Surfacer® TF-R konfigürasyonu kenar yuvarlama ve oksit giderme için tasarlandı; oksit alma fırçaları kenar yuvarlama istasyonunda kullanılabilir. TF-RB-3013 aynı gövdeye çapak alan bant istasyonunu ekler. Kesim kenarında hem çapak hem oksit olan parçalarda iki iş aynı makinede yapılabilir, ama ikisi yine ayrı kontrol edilir.
Kesimden çapaksız çıkan ve yalnızca kesim yüzeyinin temizlenmesi gereken parçalar için TF-R-3013 modeline bakın. İki modelin 3013 gövdesinde maksimum çalışma genişliği 1300 mm, bant hızı 0,6 - 4,0 m/dk'dır.
Seçimi iki bilgi belirler: kesim gazı ve boya ya da kaplama öncesi istenen temizlik. Fırçanın dik kesim yüzeyine ve delik iç duvarlarına ne kadar ulaştığını, en zor erişilen açıklığı taşıyan numune üzerinde kontrol ediyoruz.
İlgili Makineler
TFON Surfacer® TF-RB-3013
Oksit kaldırma fırçaları kenar yuvarlama istasyonunda kullanılabilir; TF-RB bu istasyonu çapak kaldıran bant istasyonuyla aynı gövdede birleştirir.
- Maksimum malzeme genişliği
- 1300 mm
- Bant hızı
- 0,6 - 4,0 m/dk
Yayınlanmış model verisidir. Sonuç malzemeye, parça geometrisine ve makinenin donanımına göre değişir; bu değerler bir sonucu ya da üretim hızını garanti etmez.
Teknik ÖzelliklerUygun TFON Modelleri
Sık Sorulan Sorular
Her lazer kesim parçada oksit giderme gerekir mi?
Hayır. Oksit tabakası esas olarak oksijenle yapılan kesimde oluşur. Azotla kesilen parçalarda durum farklıdır. Önce kesim gazını öğrenin.
Oksit giderme ile çapak alma aynı işlem mi?
Hayır. Çapak, kenardan dışarı taşan malzemedir; oksit ise kesim yüzeyindeki tabakadır. İkisi aynı geçişte alınabilir ama ayrı kontrol edilir.
Oksit alındıktan sonra boya tutması garanti mi?
Hayır. Yüzey hazırlığı gerekli bir adımdır, ama boya ya da kaplamanın performansını kaplama sisteminin kendi testi gösterir.
Parçanızı Birlikte Değerlendirelim
Malzemeyi, teknik resmi ve parçanın kesimden çıktığı hâli gönderin; hangi kenarın ya da yüzeyin işlenmesi gerektiğini de yazın.