İçeriğe geç

Paslanmaz Çelik Çapak Alma Makineleri

  • Kirlenme Kontrolü

    Ortak takımlardan taşınan karbon çeliği parçacıkları paslanmazda pas lekesi yapar. Bu yüzden sarf malzemeleri ayırmak iyi bir alışkanlık değil, prosesin şartıdır.

  • İstenen Yüzey Finisajı

    Parçada belirli bir doku yönü ya da yüzey görünümü isteniyorsa proses buna göre çalışmalıdır. Bu da kullanılabilecek istasyonları ve sarf malzemelerini sınırlar.

  • Numuneye Göre Onay

    Onaylanan ayarlarla test edilen kurulumu tekrar uygularsınız. Yine de malzeme farkları, takım aşınması ve parça yönü, onaylanan kenar ve yüzeye göre kontrol edilmelidir.

Gelişmiş filtreler
Maks. malzeme genişliği (mm)
Prosesler

Paslanmaz Çelik için TFON Modelleri

Bu modeller TFON Surfacer gamındandır. Konfigürasyon seçmeden önce paslanmaz parçalarınız için takımı, temizlik şartlarını ve istenen yüzey kalitesini netleştirin.

2510 Serisi

2510 Serisi

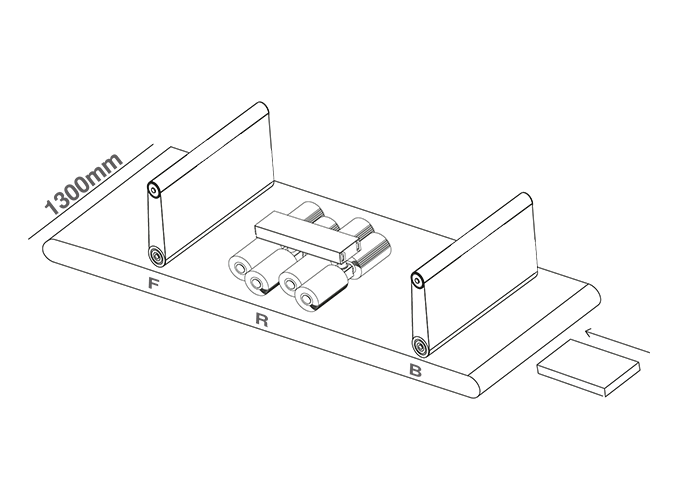
Zımpara Bandı Genişliği ve Uzunluğu (mm)1030X1820
MalzemeÇelik, Alüminyum ve Paslanmaz
Malzeme Kalınlığı (mm)0 - 120
Maksimum Malzeme Genişliği (mm)1000
Minimum Malzeme Genişlik (mm)50x50
Maksimum Malzeme Ağırlığı (kg)500
Tabla Genişliği (mm)1000
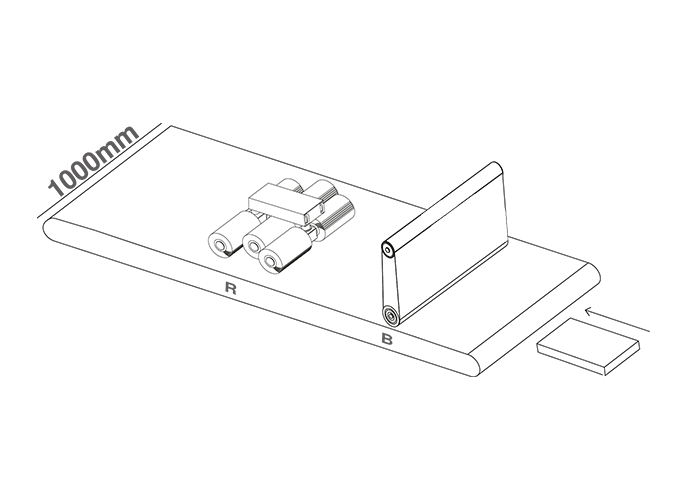
TFON Surfacer® TF-R-2510

TFON Surfacer® TF-R-2510

2510 Serisi
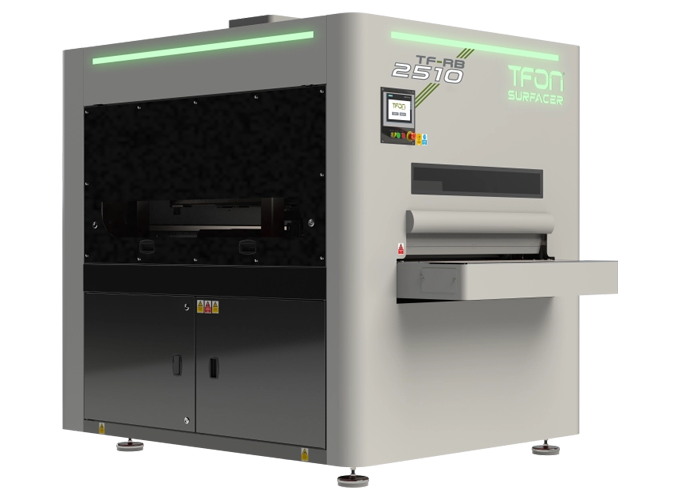
TFON Surfacer® TF-RB-2510

TFON Surfacer® TF-RB-2510

2510 Serisi
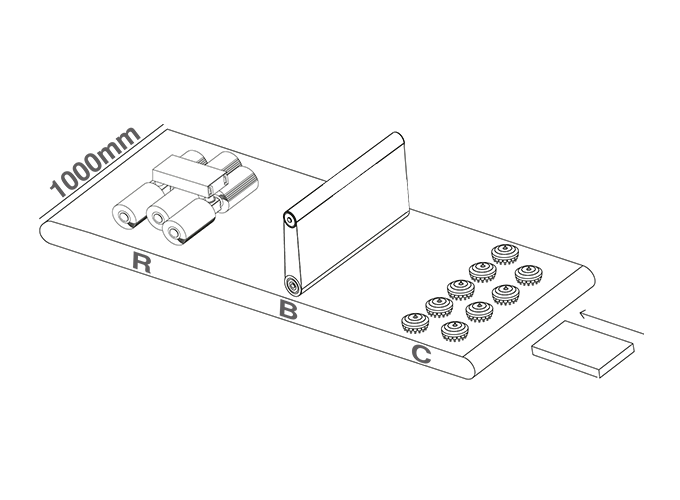
TFON Surfacer® TF-RBC-2510

TFON Surfacer® TF-RBC-2510

2510 Serisi
TFON Surfacer® TF-RBF-2510

TFON Surfacer® TF-RBF-2510

2510 Serisi
TFON Surfacer® TF-RF-2510

TFON Surfacer® TF-RF-2510

2510 Serisi
3013 Serisi

3013 Serisi

Zımpara Bandı Genişliği ve Uzunluğu (mm)1330x1820
MalzemeÇelik, Alüminyum ve Paslanmaz
Malzeme Kalınlığı (mm)0 - 120
Maksimum Malzeme Genişliği (mm)1300
Minimum Malzeme Genişlik (mm)50x50
Maksimum Malzeme Ağırlığı (kg)600
Tabla Genişliği (mm)1300
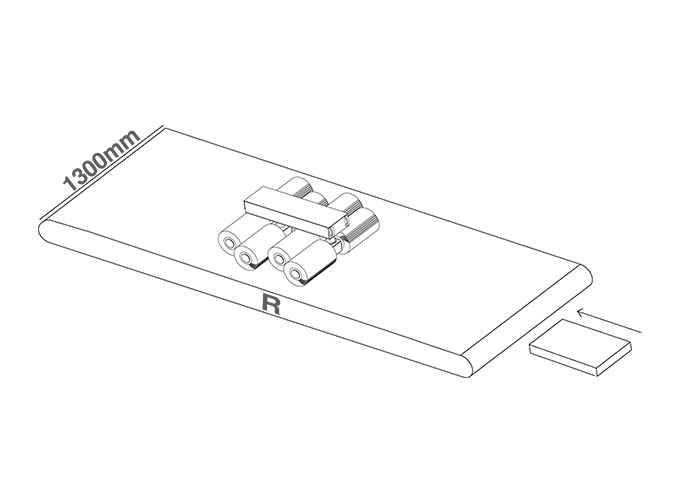
TFON Surfacer® TF-R-3013

TFON Surfacer® TF-R-3013

3013 Serisi
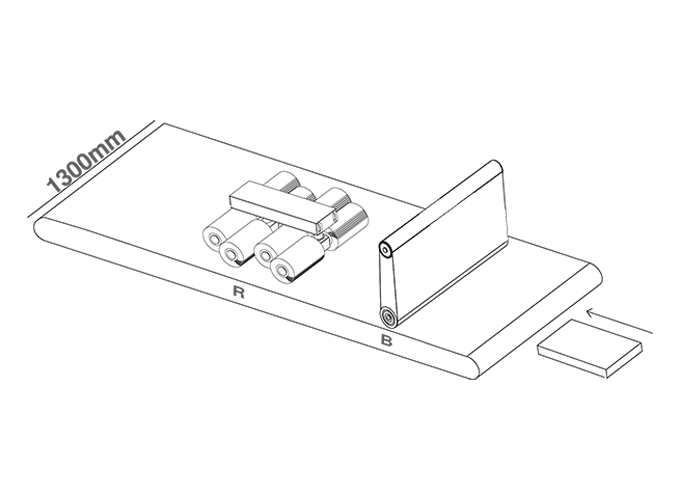
TFON Surfacer® TF-RB-3013

TFON Surfacer® TF-RB-3013

3013 Serisi
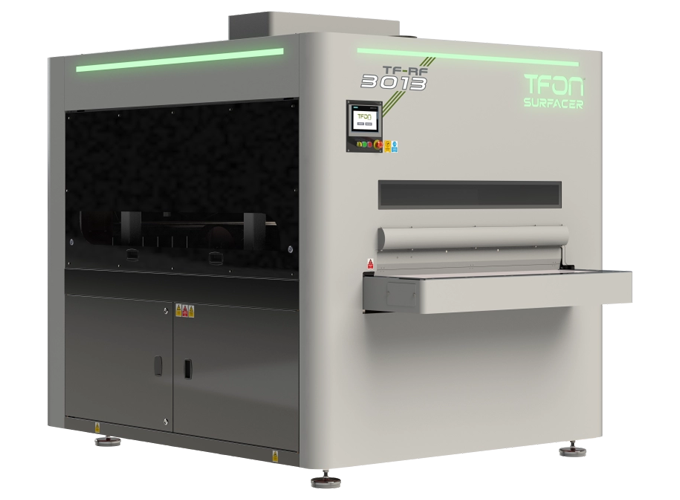
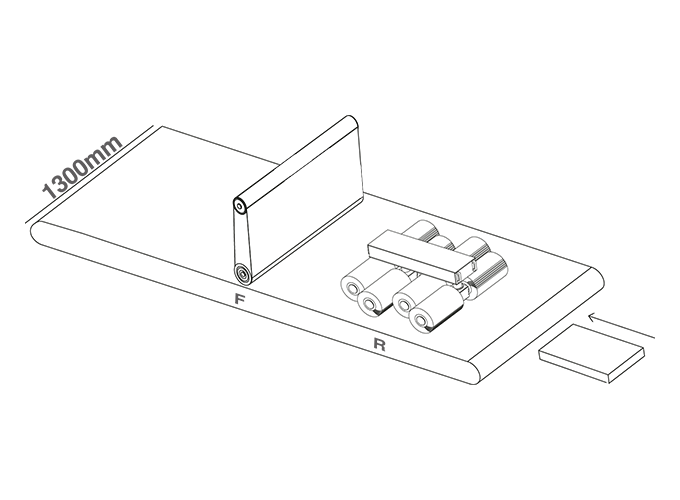
TFON Surfacer® TF-RF-3013

TFON Surfacer® TF-RF-3013

3013 Serisi
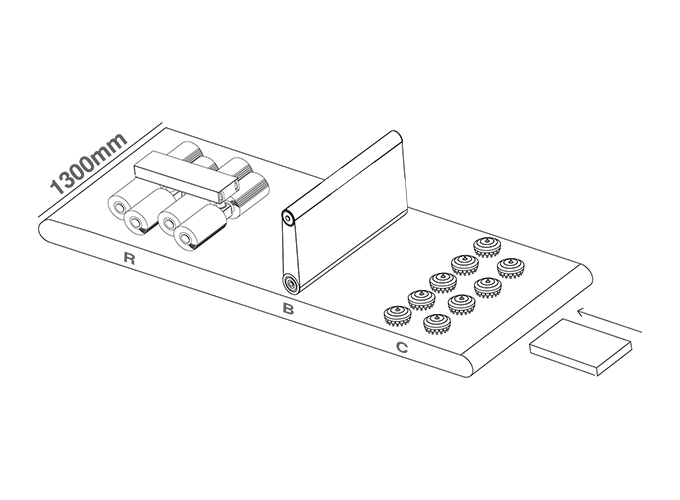
TFON Surfacer® TF-RBC-3013

TFON Surfacer® TF-RBC-3013

3013 Serisi
TFON Surfacer® TF-RBF-3013

TFON Surfacer® TF-RBF-3013

3013 Serisi

Paslanmaz Çelikte Çapak Alma ve Yüzey Finisajı

Paslanmaz çelikte çapak alma; çapak, kenar kalitesi ve yüzey durumunun birlikte ele alınmasını gerektirir. Proseste malzeme kalitesi, gelen kesim kenarı, takım temizliği ve istenen finisaj hesaba katılmalıdır. Numune testi, gerçek parçalarınızda kabul edilebilir sonucu netleştirir.

En çok hafife alınan risk kirlenmedir. Paslanmaz, daha önce karbon çeliği işlemiş takımlardan geçerse yüzeye demir parçacıkları gömülür. Fabrikadan temiz görünerek çıkan parçada haftalar sonra pas lekesi çıkabilir. Bunu önlemek için paslanmaza ayrılmış sarf malzemeleri ve düzenli temizlik gerekir. İkisi de sadece makinenin teknik şartnamesinde değil, hattın günlük işleyişinde yer almalıdır.

İkinci konu yüzey yönüdür. Belirli bir doku yönü ya da finisaj görünümü istenen parça, çapağı en hızlı alan istasyon sırasından geçirilemez. Makineden çıkan yüzey, müşterinin onayladığı yüzeyle aynı olmalıdır. Bu hedef göründüğünden daha dardır.

Bu nedenle paslanmaz uygulamalarını test edilmiş numunelere ve birlikte belirlediğimiz kalite şartlarına göre yapılandırıyoruz. Çapak alma, kenar işleme ve finisaj ayrı sonuçlardır. Bir parça bunlardan birine ya da üçüne birden ihtiyaç duyabilir.

Çapak alma ve kenar yuvarlama makinelerinin tüm gamını inceleyin, uygun konturlar ve yüzey şartları için fırçalı kenar işlemeyi karşılaştırın.

Paslanmaz çelik parçalarınızda yüzey finisajı şartlarını gereken kenar profiliyle birlikte ele alın.


Paslanmaz Çelikte İşlem Sırası Seçimi

Paslanmaz sacda çapak alma, kenar işleme ve finisaj yönü birbirine uygun olmalıdır.

İşlem Ne Yapar Tipik Uygulamalar
Çapak azaltma Kesim veya zımba çapağını izin verilen yüzey toleransı içinde alır Yüzeyi kontrol edilen lazer ve zımba kesim paslanmaz parçalar
Kenar işleme Kenarı taşıma, kaynak veya kaplama için belirlenen profile göre kırar Sac imalat montaj grupları ve operatörün elle taşıdığı parçalar
Finisaj kademesi Belirlenen yüzey görünümünü veya doku yönünü verir Görünür paslanmaz paneller ve belirli mimari finisajlar

Paslanmaz Çelik Sac Uygulamaları

Yüzey durumunun en az çapak kadar önemli olduğu kesilmiş paslanmaz parçalar.

  • Yüzeye Zarar Vermeden Çapak Alma

    Kesim veya zımba çapağını, çoğu zaman asıl sınırı çizen yüzey şartının izin verdiği ölçüde alın.
  • Doku Yönü İstenen Parçalar

    Finisaj yönü önemliyse istasyon sırası malzemeyi en hızlı almaya göre değil, bu yönü verecek şekilde kurulmalıdır.

  • Gıda, Medikal ve Mimari Uygulamalar

    Yüzey durumunun kontrol edildiği ve kirlenmenin kabul edilmediği işler. Bu yüzden sarf malzeme ayrımı varsayılmaz, doğrulanır.

  • Kaynak Öncesi Kenar Hazırlığı

    Kenarı sonraki kaynak veya montaja uygun şekilde kontrol edin. Bunun için genel bir kenar şartı yerine numune testinde birlikte belirlenen kriterleri kullanın.

Yüzey Finisajı ve Kirlenme Kontrolü

Paslanmaza ayrılmış sarf malzemeleri, düzenli temizlik ve kayıtlı ayarlar, sonucu her partide aynı tutar.

  • Paslanmaza Ayrılmış Sarf Malzemeleri

    Karbon çeliğine değmiş takım paslanmazda tekrar kullanılmaz. Bu ayrım operatörün hafızasına değil, hattın kurulumuna dayanır.

  • Kontrollü Isı Girdisi

    Aşırı zımpara ısısı paslanmazda renk değişimi yapar. Besleme hızı ve temas basıncı bu sınırın altında kalacak şekilde ayarlanır. Sonra her seferinde tahmin edilmez, reçeteden çağrılır.

  • Finisaj Yönünde Tutarlılık

    Doku yönü isteniyorsa istasyon sırası ve parça yönü reçetede sabitlenir. Böylece tekrar siparişler onaylı numuneyle aynı çıkar.

  • Kayıtlı Onay Ayarları

    Kayıtlı ayarlar onaylanan kurulumu tekrar uygular. Sipariş tekrarlarında takım durumunu, parça yönünü ve elde edilen finisajı onaylı numuneyle karşılaştırın.

TFON İşleme Örnekleri

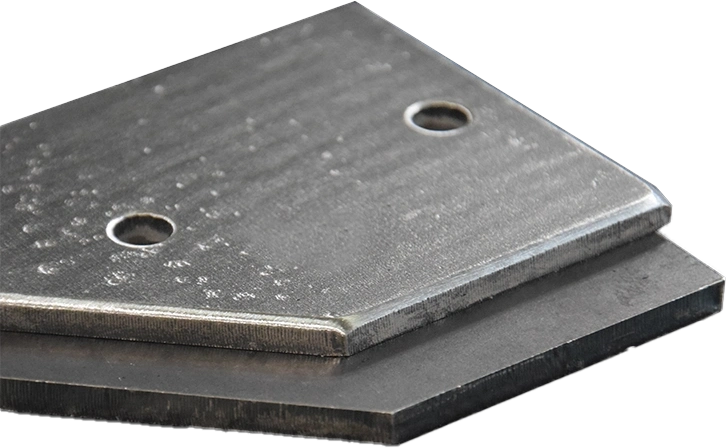
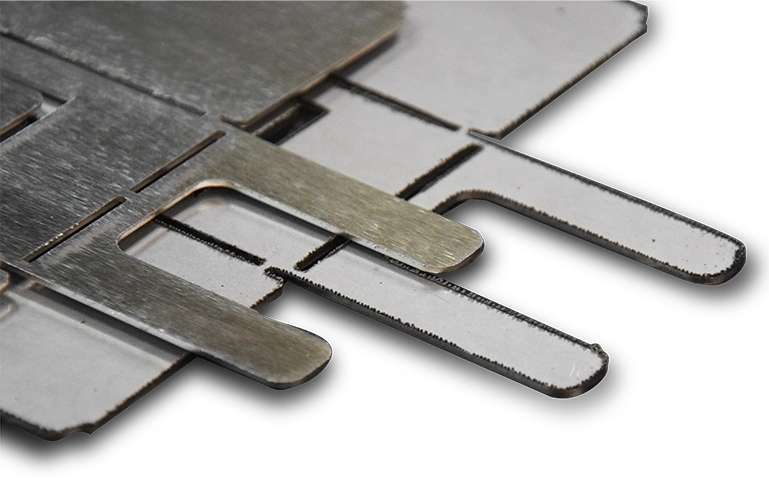
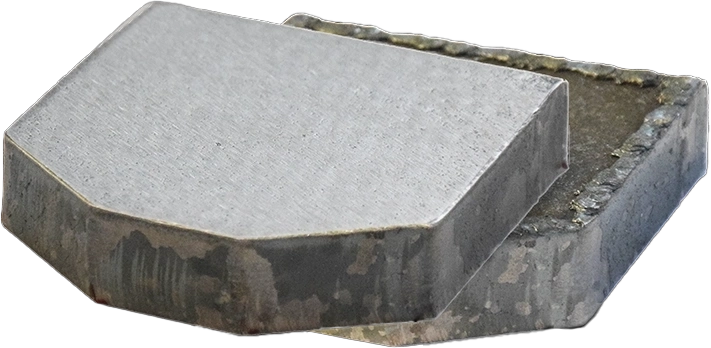
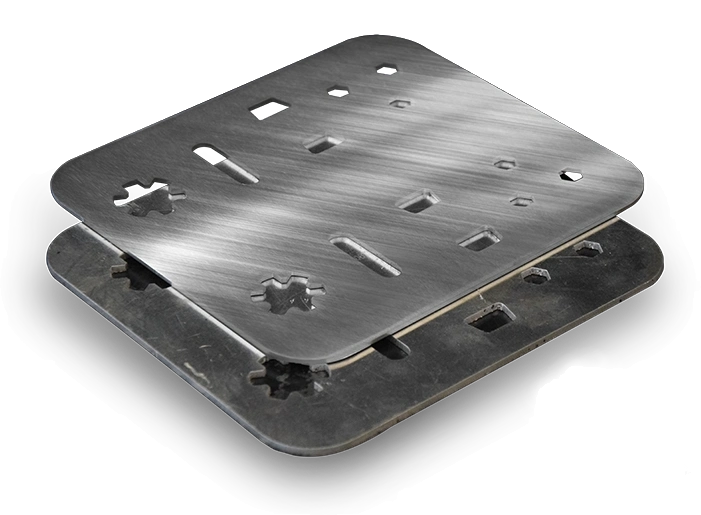
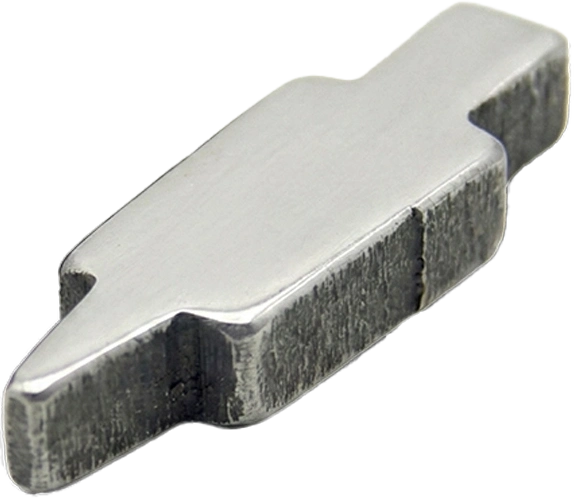
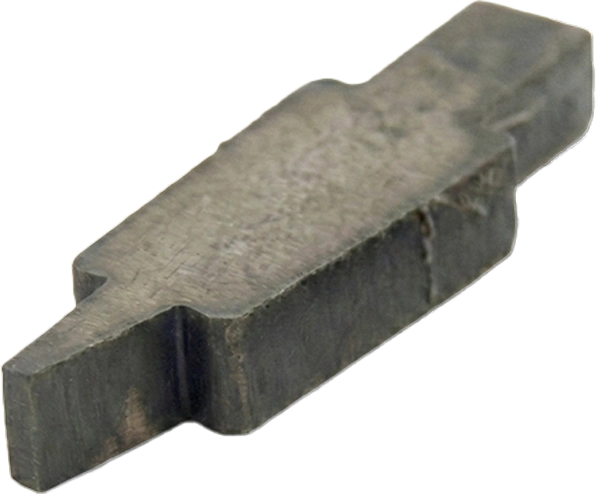
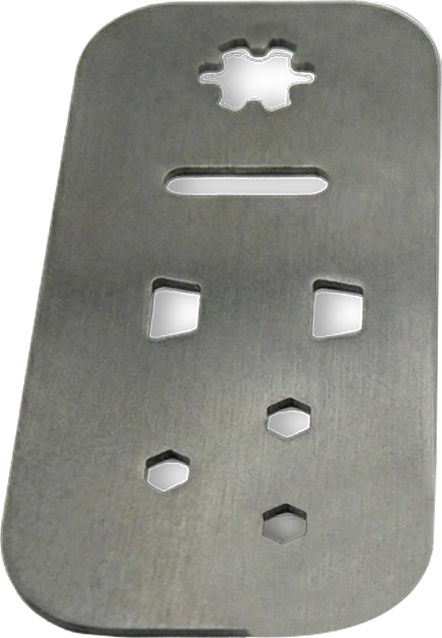
Görseller TFON makinelerinde işlenmiş parçalardan örneklerdir. Sizin parçanız için malzeme, takım ve sonucu numune testiyle netleştiririz.

Sonra
TFON metal part processing example 1, before and after
Önce
Sonra
TFON metal part processing example 2, before and after
Önce
Sonra
TFON metal part processing example 3, before and after
Önce
Sonra
TFON metal part processing example 4, before and after
Önce
Sonra Metal part after processing, example 5
Önce Metal part before processing, example 5
Sonra Metal part after processing, example 6
Önce Metal part before processing, example 6

Paslanmaz Çelik Çapak Alma Makinesi Fiyatını Ne Belirler?

Paslanmazda konfigürasyonu çoğunlukla finisaj seviyesi, kirlenme kontrolü ve istasyon sayısı belirler.

  • İstenen finisaj seviyesi: en büyük maliyet kalemidir, çünkü görünür paslanmaz yüzey fonksiyonel bir kenardan daha fazla istasyon gerektirir.
  • Kirlenme kontrolü: ayrılmış sarf malzemeleri ve düzenli temizlik, baştan açıkça fiyatlandırılması gereken bir işletme maliyeti getirir.
  • Çalışma genişliği ve kalınlık aralığı: paslanmaza özel her karardan önce gövde, tahrik ve besleme sistemini belirler.
  • Finisaj yönünün verilmesi ve tekrarlanması gerekip gerekmediği: bu, istasyon sırasını ve kullanılabilecek takımları sınırlar.
  • İşlemek istediğiniz malzeme kaliteleri ve adetler için toz emiş ve temizlik ihtiyacı.
  • Numune testinde belirlenen kaliteye ulaşmak için gereken istasyon sayısı.

Paslanmaz Çelik Çapak Alma Hakkında Sık Sorulan Sorular

Paslanmaz ve karbon çeliğinde aynı sarf malzemeyi kullanabilir miyiz?

Hayır, yüzeyin önemli olduğu işlerde kullanmayın. Paslanmaz yüzeye gömülen karbon çeliği parçacıkları, parça sevk edildikten çok sonra pas lekesi olarak çıkabilir. Standart çözüm ayrılmış sarf malzemeleri ve düzenli temizliktir. Uygulamayı sizin malzeme kalitelerinize göre netleştiriyoruz.

Makine istenen finisajı koruyabilir mi?

Evet, ancak sadece test edilmiş şartlarda. İstenen finisaj veya doku yönü, fiyat verilmeden önce onaylı sarf malzemeleri ve ayarlarla gerçek parçalar üzerinde denenir.

Paslanmazda ısı neden önemli?

Çünkü aşırı zımpara ısısı yüzeyde renk değişimi yapar. Paslanmazda renk değişimi çoğu zaman görünüm şikâyeti değil, ret sebebidir. Besleme hızı ve temas basıncı bu sınırın altında kalacak şekilde ayarlanır ve reçeteyle tekrarlanır.

Çapak alma ile finisaj aynı şey mi?

Hayır. Çapak alma çıkıntı yapan malzemeyi alır, kenar işleme kenar profilini değiştirir, finisaj ise yüzeyi işler. Bir parça bunlardan birine ya da birkaçına ihtiyaç duyabilir. Gereken takım, istasyon ve geçiş sayısı gelen parçaya ve istenen kaliteye bağlıdır.

Paslanmaz parçalar için size ne göndermeliyiz?

Gerçek parça numuneleri, biliniyorsa malzeme kalitesi, kalınlık ve ölçüler, mevcut yüzey finisajı, çapak durumu, hangi yüzeylerin görünür kaldığı, sonraki operasyon ve beklenen adet. Ardından testleri yapar, birlikte belirlediğimiz kaliteye göre bir işlem sırası öneririz.

Paslanmaz numunelerinizi gönderin, teklif öncesinde istenen kaliteyi birlikte netleştirelim.

Teklif İste