








Bilgi Merkezi
Sac İşleme ve Yüzey İşlem Terimleri Sözlüğü
Sac işleme terimleri sözlüğü, kesim, çapak alma, kenar yuvarlama, doğrultma, kaynak ağzı açma ve yüzey finisajında kullanılan kavramları kısa ve net tanımlarla açıklar. Her terimde tanım, atölyedeki kullanımı ve konuyu ayrıntılı anlatan sayfanın bağlantısı yer alır. Terimler Türkçe alfabeye göre sıralanmıştır ve TFON'un işlem ve makine sayfalarıyla aynı kelimeleri kullanır.
Bu İş İçin TFON Makineleri
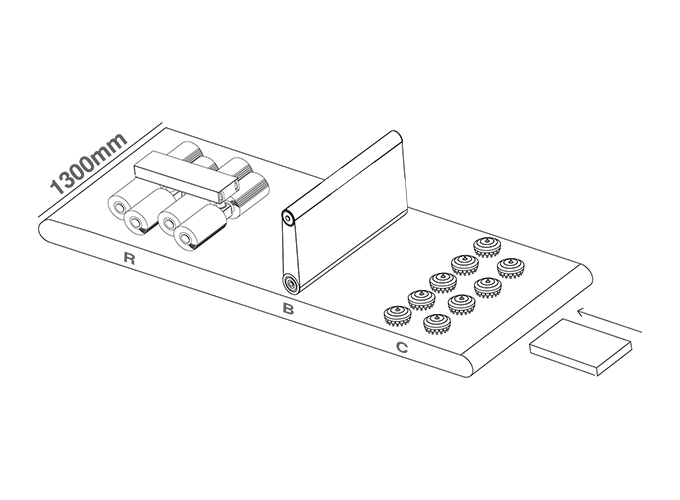
- TFON Surfacer® TF-RBC-3013 1300 mm çalışma genişliği; ağır cüruf alma, çapak alma ve kenar yuvarlama aynı gövdede, tek geçişte Teknik Özellikler Teklif İsteyin
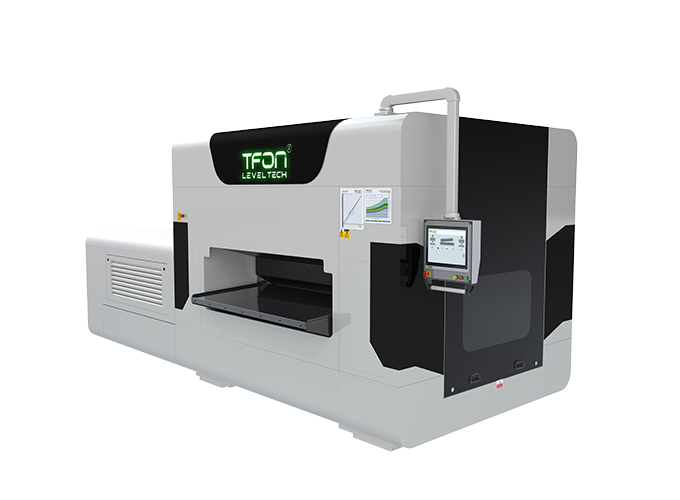
- TFON Leveltech® TF-M 5513 0,5-15 mm sac ve plaka, 1300 mm çalışma genişliği; servo hidrolik, PC kontrollü silindirli doğrultma Teknik Özellikler Teklif İsteyin
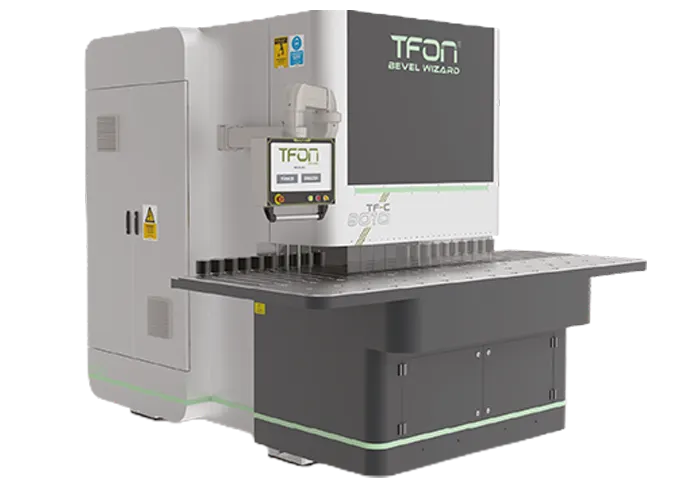
- TFON Bevel Wizard® TF-C 8010 L 4-100 mm plaka, 400-12000 mm parça boyu; -30° / +80° çalışma açısıyla kaynak ağzı açma Teknik Özellikler Teklif İsteyin
Sözlük Nasıl Kullanılır?
Bu sözlük, sac işleme atölyesinde her gün kullanılan terimleri kısa tanımlarla bir araya getirir. Kesim, çapak ve cüruf alma, kenar yuvarlama, doğrultma, kaynak ağzı açma ve yüzey finisajı ile ilgili kavramlar alfabetik sıradadır. Her tanımın sonunda, konuyu ayrıntılı anlatan işlem sayfasının, makine sayfasının ya da Bilgi Merkezi yazısının bağlantısı bulunur.
Tanımlarda atölyede gerçekten kullanılan kelimeleri seçtik: çapak, cüruf, merdane, flex, fason, fire. Bir kavramın başka adları varsa tanımın içinde verdik; örneğin kalıntı gerilim iç gerilim başlığında, spiral flex başlığında yer alır. Standart numaraları ve sayısal değerler, adıyla anılan standarttan ya da TFON'un yayımlanmış teknik verisinden gelir.
Terimleri üç grupta düşünebilirsiniz:
- Kenar ve kesim: çapak, cüruf, oksit tabakası, kenar kırma, kenar yuvarlama, radyüs.
- Kaynak hazırlığı ve gerilim: kaynak ağzı, kök yüzü, kök aralığı, nüfuziyet, iç gerilim, doğrultma.
- Yüzey ve sarf: Ra, Rz, satine, finisaj, mop zımpara, zımpara bandı, kum numarası.
Aradığınız terimi bulamazsanız ya da parçanıza hangi işlemin gerektiğinden emin değilseniz, parça çiziminizi veya fotoğrafınızı bize gönderin; size uygun prosesi ve makineyi birlikte belirleyelim.
A
- Alevle doğrultma
Alevle doğrultma, çarpılmış çelik parçanın belirli bölgelerini alevle ısıtıp soğurken oluşan büzülmeyle şeklini düzeltme yöntemidir. Kaynaklı konstrüksiyonlarda, kirişlerde ve büyük panellerde kullanılır. Çelik yapı kaynağı için yazılan AWS D1.1, sıcaklığın su verilmiş ve temperlenmiş çeliklerde 600 °C'yi, diğer çeliklerde 650 °C'yi aşmamasını ister. Diğer yöntemlerle karşılaştırması sac doğrultma yöntemleri yazısındadır.
- Alın kaynağı
Alın kaynağı, iki parçanın kenarları karşı karşıya getirilerek yapılan kaynaktır. İnce sacda kenarlar düz bırakılabilir; kalın kesitte tam nüfuziyet için kenarlara kaynak ağzı açılır. Ağız tiplerini kaynak ağzı çeşitleri yazısında bulabilirsiniz.
- Alüminyum oksit zımpara
Alüminyum oksit zımpara, en yaygın aşındırıcı tanelerden biriyle kaplanmış genel amaçlı zımpara bandıdır. TFON'un alüminyum oksit bantları 40-400 kum aralığında sunulur ve 32 saate kadar ömre sahiptir. Diğer bant türleriyle karşılaştırmak için zımpara bandı sayfasına bakın.
- Azotla kesim
Azotla kesim, lazer kesimde azotun yardımcı gaz olarak kullanıldığı ergitme kesimidir. Azot metalle tepkimeye girmez; kesim yüzeyi oksitsiz ve parlak kalır. Paslanmaz çelik ve alüminyumda yaygındır. Gazların kenara etkisini lazer kesimde kesim gazı ve oksit yazısında anlattık.
B
- Besleme hızı
Besleme hızı, parçanın makinenin içinden geçiş hızıdır ve m/dk ile verilir. Hız düştükçe parça takımla daha uzun temas eder; hem sonuç hem kapasite değişir. TFON Bevel Wizard kaynak ağzı açma makinelerinde parça ilerleme hızı 1,0-4,0 m/dk'dır. Modeller için kaynak ağzı açma makineleri sayfasına bakın.
- Burulma
Burulma, sac parçanın çapraz köşelerinin ters yönlerde kalktığı şekil bozukluğudur. Kesim ve haddeleme gerilimi ya da dengesiz kaynak sırası burulmaya yol açar. Silindirli doğrultmayla nasıl düzeltildiğini sac doğrultma sayfasında anlattık.
C
- Cubitron zımpara
Cubitron zımpara, keskin kenarlı seramik taneli, uzun ömürlü bir zımpara bandıdır. Taneler kırıldıkça yeni keskin kenarlar açılır ve bant daha soğuk keser. TFON'un Cubitron bantları 24-400 kum aralığında sunulur ve 80 saate kadar ömre sahiptir. Seçenekler zımpara bandı sayfasındadır.
- Cüruf
Cüruf, plazma ve oksijaz kesimde kesim ağzının alt kenarına yapışan katılaşmış eriyik ve oksit artığıdır. Kaynakta ise dikişin üstünü örten tabakaya cüruf denir. Kesim cürufu büküm, kaynak ve boyadan önce alınmalıdır. Oluşumunu cüruf nedir yazısında anlattık.
Ç
- Çalışma genişliği
Çalışma genişliği, makinenin tek geçişte işleyebildiği en geniş parça ölçüsüdür. TFON Surfacer 2510 gövdede 1000 mm, 3013 gövdede 1300 mm çalışma genişliğine sahiptir; Leveltech serilerinde bu değer 200-2000 mm arasındadır. Modelleri çapak alma ve kenar yuvarlama makineleri sayfasında karşılaştırabilirsiniz.
- Çapak
Çapak, kesim, delme ya da zımbalama sonrası parçanın kenarında kalan istenmeyen malzeme çıkıntısıdır. Keskin çapak el keser, boyanın kenarda tutunmasını bozar ve montajı zorlaştırır. Nasıl oluştuğunu çapak nedir yazısında anlattık.
- Çapak alma
Çapak alma, kenardaki çapağı zımpara bandı, fırça, mop ya da el aletiyle temizleme işidir. Seri üretimde parça konveyörle makineden geçer ve çapak alma ile kenar yuvarlama aynı geçişte yapılabilir. Yöntemleri çapak alma yöntemleri yazısında, işlem adımlarını çapak alma sayfasında bulabilirsiniz.
- Çapak yüksekliği
Çapak yüksekliği, çapağın parça yüzeyinden ya da kenardan ne kadar taştığıdır ve mm ile ifade edilir. Kumpas, mikrometre ya da komparatörle ölçülür; izin verilen değer teknik resimde yazılır. Ölçüm yöntemini çapak nedir yazısında ele aldık.
- Çarpılma
Çarpılma, sac parçanın düzlüğünü kaybederek eğilmesi, dalgalanması ya da burulmasıdır. Haddeleme gerilimi, kesim ve kaynak ısısı başlıca nedenlerdir. Nedenlerini ve düzeltme yollarını sacda şekil bozukluğu yazımızda anlattık.
D
- Doğrultma
Doğrultma, çarpılmış sac ya da parçayı istenen düzlüğe getirme işidir. Seri üretimde silindirli doğrultma kullanılır; sac silindirler arasında art arda ters bükülür. Doğrultma parçanın şeklini düzeltir, ısıl gerilim giderme tavının yerini tutmaz. Makineler için doğrultma ve gerilim giderme makineleri sayfasına bakın.
- Doku yönü
Doku yönü, zımparalanmış, satine ya da fırçalı yüzeydeki çizgilerin yönüdür. Yönlü bir yüzeyde parça çevrildiğinde görünüm değişir; bu yüzden yön teknik resimde sabit bir kenara göre verilir. Ayrıntılar yüzey finisajı sayfasındadır.
- Düzlemsellik
Düzlemsellik, bir yüzeyin geometrik bir düzleme ne kadar yakın olduğudur. ISO 1101'e göre tolerans, yüzeyin tüm noktalarını içine alan iki paralel düzlem arasındaki mesafe olarak verilir. Ölçüm koşulu da toleransla birlikte yazılmalıdır. Ölçüm adımları sac doğrultma sayfasındadır.
F
- Fason
Fason, bir işin başka bir firmaya sipariş üzerine yaptırılmasıdır; sac sektöründe fason kesim, fason büküm ve fason çapak alma yaygındır. Fason işte kesim gazı, kenar şartı ve yüzey şartı iş emrine yazılmalıdır. Kesim sonrası adımları lazer ve zımba kesim parçalar sayfasında bulabilirsiniz.
- Finisaj
Finisaj, parçanın yüzeyine verilen son işlemdir; metal işlemede çoğunlukla satine, fırçalı ya da taşlanmış yüzey anlamına gelir. Finisaj ile çapak alma ayrı işlerdir, ama aynı makinede sırayla yapılabilir. Türlerini metal yüzey işlem türleri yazısında karşılaştırdık.
- Fire
Fire, üretimde kullanılamaz hâle gelen ve hurdaya ayrılan malzeme ya da parçadır. Sac işlemede elle çapak alırken kenarın fazla alınması, çarpılmış parçanın bükümde ölçü tutmaması ve yanlış açılan kaynak ağzı fireyi artırır. Makine yatırımında fire kalemini çapak alma makinesi seçimi yazısında ele aldık.
- Flex
Flex, atölyede açılı taşlama makinesine verilen addır; spiral de denir. Çapak alma, kaynak dikişi taşlama ve elle kaynak ağzı açmada kullanılır. Sonuç operatöre bağlıdır ve uzun kenarda tutarlı değildir. Alet ile makine arasındaki farkı çapak alma aleti mi makine mi yazısında anlattık.
G
- Gerilim giderme tavı
Gerilim giderme tavı, parçayı dönüşüm sıcaklığının altında ısıtıp bekleterek ve yavaşça soğutarak iç gerilimi azaltan ısıl işlemdir. Karbon ve düşük alaşımlı çeliklerde yaygın aralık 550-650 °C'dir. Titreşim ve doğrultmayla karşılaştırması gerilim giderme yöntemleri yazısındadır.
H
- Hidrolik presle doğrultma
Hidrolik presle doğrultma, parçanın iki destek arasına konup çarpılmanın tersi yönde bastırılmasıdır. Kalın plaka, profil ve kaynaklı parçalarda yerel düzeltme için kullanılır; seri üretimde yavaştır. Diğer yöntemlerle karşılaştırması sac doğrultma yöntemleri yazısındadır.
I
- Isıdan etkilenen bölge
Isıdan etkilenen bölge, kaynak ya da ısıl kesim sırasında erimeden ama yapısı değişecek kadar ısınan ana metal bölgesidir. Türkçe kaynaklarda ITAB (ısı tesiri altındaki bölge) olarak da geçer. Bu bölgede sertlik ve tokluk değişebilir; bazı kaynak prosedürleri ısıl kesim kenarının taşlanmasını ister. Ayrıntılar plaka ve boru kaynak ağzı açma farkı yazısındadır.
İ
- İç gerilim
İç gerilim, parçaya dışarıdan yük gelmediği hâlde malzemenin içinde kalan gerilimdir; kalıntı gerilim de denir. Haddeleme, kesim ve kaynak iç gerilim bırakır ve parçanın çarpılmasına yol açar. Azaltma yollarını gerilim giderme yöntemleri yazısında karşılaştırdık.
K
- Kaynak ağzı
Kaynak ağzı, kalın parçaların kenarına kaynağın köke ulaşması için açılan eğimli yüzey ve bu yüzeylerin oluşturduğu oluktur. V, X, Y, K, J ve U başlıca tiplerdir; ölçüleri teknik resim ya da kaynak prosedürü belirler. Türleri kaynak ağzı çeşitleri yazısında, plakada açılışını kaynak ağzı açma sayfasında anlattık.
- Kaynak ağzı açısı
Kaynak ağzı açısı, ağız açılan yüzeyin referans yüzeye göre yaptığı açıdır. Tek ağız açısı ile iki ağzın birlikte oluşturduğu toplam açı farklıdır; dik kenardan 30° açılan iki ağız 60° toplam açı verir. TFON Bevel Wizard -30° / +80° çalışma açısı aralığında çalışır. Açının kaynağa etkisini kaynak ağzı açısının etkisi yazımızda anlattık.
- Kaynak kökü
Kaynak kökü, kaynak ağzının en dip bölgesi ve kaynak metalinin buraya ulaşan ilk bölümüdür; bu bölgeye atılan ilk pasoya kök pasosu denir. Kökte erime eksikliği ve yetersiz nüfuziyet, kaynak kontrolünde aranan başlıca hatalardır. Bu yüzden kök yüzü ve kök aralığı ölçüye göre hazırlanır. Kök bölgesinin hazırlığını plakada kaynak ağzı açma sayfasında anlattık.
- Kenar kırma
Kenar kırma, keskin kenarın hafifçe alınarak el kesmeyecek hâle getirilmesidir. Küçük bir açılı yüzey ya da küçük bir radyüsle yapılır ve kaynak ağzı açmadan tamamen farklı bir iştir. Belirli bir radyüs istenen kenarlar için kenar yuvarlama sayfasına bakın.
- Kenar yuvarlama
Kenar yuvarlama, kesimden çıkan keskin kenarın belirli bir radyüse getirilmesidir. Boyanın kenarda kalınlığını korur, iş güvenliğini artırır ve görünümü düzeltir. TFON Surfacer'da mop zımparayla R istasyonunda yapılır. Ayrıntılar kenar yuvarlama sayfasındadır.
- Kesim gazı
Kesim gazı, lazer kesimde eriyiği kesim ağzından üfleyen yardımcı gazdır; başlıcaları oksijen, azot ve basınçlı havadır. Seçilen gaz, kesim yüzeyinde oksit oluşup oluşmayacağını belirler. Karşılaştırması lazer kesimde kesim gazı yazısındadır.
- Konveyör
Konveyör, parçayı makinenin içinden sabit hızla taşıyan bant ya da tabla sistemidir. Otomatik çapak alma makinelerinde parça konveyör üzerinde vakum ya da mıknatısla tutulur ve istasyonların altından geçer. Örnekler için otomatik çapak alma makinesi sayfasına bakın.
- Kök aralığı
Kök aralığı, alın kaynağında birleştirilen iki parçanın kök bölgesindeki boşluktur. Montajda oluşur; makine yalnız kenarı hazırlar. Değeri kaynak prosedürü verir; örneğin ISO 9692-1, 3-10 mm plakada tek taraflı V ağzı için en çok 4 mm önerir. Ayrıntılar kaynak ağzı çeşitleri yazısındadır.
- Kök yüzü
Kök yüzü, ağız açılan kenarın altında işlenmeden bırakılan düz bölümdür. Kökün erimesini kontrol eder; çok ince olursa kök delinir, çok kalın olursa nüfuziyet yetmez. Boru uçlarında ASME B16.25, 1,6 ± 0,8 mm kök yüzü verir. Plaka ve boru farkını plaka ve boru kaynak ağzı açma farkı yazısında anlattık.
- Kum numarası
Kum numarası, zımparadaki aşındırıcı tanelerin boyutunu gösterir; numara büyüdükçe tane küçülür ve iz incelir. Zımpara bantlarında genelde FEPA P ölçeği kullanılır. Kum numarası tek başına belirli bir Ra değeri garanti etmez. İlişkiyi yüzey pürüzlülüğü yazısında anlattık.
L
- Lazer kesim
Lazer kesim, odaklanmış lazer ışınıyla metali eritip kesim gazıyla ağızdan atarak yapılan ısıl kesimdir. Kenarda çapak, keskin kenar ve oksijenle kesimde oksit tabakası kalabilir. Kesim sonrası işlem sırası lazer ve zımba kesim parçalar sayfasındadır.
M
- Manyetik tabla
Manyetik tabla, çelik parçayı mıknatıs kuvvetiyle konveyöre ya da tablaya sabitleyen tutma sistemidir. Alüminyum ve östenitik paslanmaz mıknatısa tutunmadığı için bu malzemelerde vakumlu tabla kullanılır. TFON Surfacer'da vakum ve/veya manyetik tutma seçilebilir. Modeller çapak alma ve kenar yuvarlama makineleri sayfasındadır.
- Merdane
Merdane, doğrultma ve haddeleme makinelerinde saca temas eden silindirlere atölyede verilen addır. Silindirli doğrultmada sac, kademeli dizilmiş merdaneler arasında art arda bükülür. Çalışma prensibini sac doğrultma yöntemleri yazısında anlattık.
- Mop zımpara
Mop zımpara, bir göbeğe ışınsal dizilmiş zımpara lamellerinden oluşan döner aşındırıcıdır. Çapak alma, kenar yuvarlama ve satinede kullanılır. TFON mop zımparaları 60-400 kum aralığında, Ø270x250, Ø300x400 ve Ø350x490 mm ölçülerinde sunulur ve kullanıma bağlı olarak 1500 saate kadar dayanır. Seçenekler mop zımpara sayfasındadır.
N
- Nüfuziyet
Nüfuziyet, kaynak metalinin ana metale ne kadar derin işlediğini, yani erimenin derinliğini anlatır; penetrasyon da denir. Tam nüfuziyet, erimenin birleşimin tüm kalınlığı boyunca sağlandığı durumdur. Kalın kesitte tam nüfuziyet için kenarlara kaynak ağzı açılır. Ağız tipleri kaynak ağzı çeşitleri yazısındadır.
O
- Oksijaz kesim
Oksijaz kesim, çeliğin alevle tutuşma sıcaklığına ısıtılıp oksijen jetiyle yakılarak kesilmesidir; alevli kesim de denir. Karbon ve düşük alaşımlı çeliklerde çalışır ve kalın plakada yaygındır. Kenarda ağır cüruf ve oksit kalır. İşlem sırası plazma ve oksijaz kesim parçalar sayfasındadır.
- Oksit kaldırma fırçası
Oksit kaldırma fırçası, esnek telli yapısıyla parçanın kenar yüzeylerindeki oksidi temizleyen döner sarf malzemedir. TFON Surfacer'ın R istasyonunda kullanılır ve 250 saate kadar ömre sahiptir. Seçenekler disk ve fırça sayfasındadır.
- Oksit tabakası
Oksit tabakası, oksijenle lazer kesimde kesim yüzeyinde oluşan ince, koyu renkli demir oksit kabuğudur. Çeliğe sıkı yapışmadığı için boyayla birlikte pul pul kalkabilir ve kaynakta gözenek riskini artırır. Temizleme yöntemleri oksit giderme sayfasındadır.
P
- Plazma kesim
Plazma kesim, iyonlaşmış gaz arkıyla metali eritip kesen ısıl kesim yöntemidir. Orta ve kalın sacda hızlıdır; kenarda cüruf, çapak ve ısıdan etkilenen bölge kalır. Cüruf almayı cüruf giderme sayfasında anlattık.
- Profilometre
Profilometre, yüzey profilini tarayarak Ra ve Rz gibi pürüzlülük değerlerini ölçen cihazdır. Temaslı tiplerde elmas uçlu bir iğne yüzeyde çekilir; temassız tipler ışıkla ölçer. Ölçüm ayarlarını yüzey pürüzlülüğü yazısında anlattık.
R
- Ra
Ra, yüzey profilinin ortalama çizgiden sapmalarının aritmetik ortalamasıdır ve µm ile verilir. En yaygın pürüzlülük parametresidir, ama tek tek derin çizikleri gizler. Eski çizimlerdeki N sınıflarının Ra karşılıklarını Ra ve Rz yazısında tablo hâlinde verdik.
- Radyüs
Radyüs, yuvarlatılmış bir kenarın eğrilik yarıçapıdır ve mm ile verilir. Sac parçada kenar radyüsü boya kalınlığını, iş güvenliğini ve görünümü etkiler. İstenen radyüs teknik resimde ya da kaplama şartnamesinde yazılır. Ölçümünü kenar yuvarlama sayfasında anlattık.
- Rulo hafızası
Rulo hafızası, rulodan açılan sacın rulodaki kavsin bir kısmını koruyarak boydan boya bombeli kalmasıdır. Rulo açma hatlarındaki doğrultma ünitesi bu kavsi büyük ölçüde giderir. Kesilmiş parçada kalan dalgalanma için silindirli doğrultma gerekir.
- Rz
Rz, yüzey profilinin en yüksek tepesi ile en derin çukuru arasındaki yüksekliktir ve genelde beş örnekleme uzunluğunun ortalaması olarak verilir. Derin çizikleri Ra'dan daha iyi yakalar. ISO 4287'nin 1984 baskısındaki on nokta tanımı bugünkü Rz'den farklıdır. Ayrıntılar Ra ve Rz yazısındadır.
S
- Satine
Satine, metal yüzeye ince, düzenli ve tek yönlü çizgilerle ipeksi mat görünüm veren zımparalama işlemidir. Paslanmaz ve alüminyumda yaygındır; EN 10088-2'de 2K, ASTM A480'de No. 4 yüzeyi karşılığıdır. TFON Surfacer'da F istasyonunda yapılır. Ayrıntılar metal yüzey işlem türleri yazısındadır.
- Scotch zımpara
Scotch zımpara, aşındırıcı tanelerin dokusuz bir elyaf ağına gömüldüğü esnek bir zımpara türüdür. Satine ve finisajda düzgün ve ince bir doku verir. TFON'un scotch bantları kaba, orta, ince ve çok ince olarak sunulur ve 64 saate kadar ömre sahiptir. Seçenekler scotch zımpara sayfasındadır.
- Seramik zımpara
Seramik zımpara, sert ve keskin seramik taneli, ağır talaş kaldırmaya uygun bir zımpara bandıdır. Paslanmaz ve sert çeliklerde daha soğuk keser. TFON'un seramik bantları 40-400 kum aralığında sunulur ve 64 saate kadar ömre sahiptir. Seçenekler zımpara bandı sayfasındadır.
T
- Taşlama
Taşlama, aşındırıcı taş ya da kaba kum bantla yüzeyden talaş kaldırma işlemidir. Tufal ve kaynak dikişi almak, kaynak ağzı açmak ya da satine öncesi ilk kademeyi oluşturmak için yapılır. TFON Bevel Wizard, kaynak ağzını Ø400 mm zımpara tamburuyla açar. Modeller kaynak ağzı açma makineleri sayfasındadır.
- Titreşimle gerilim giderme
Titreşimle gerilim giderme, parçayı ısıtmadan, rezonansa yakın titreşimle iç gerilimi azaltma yöntemidir; VSR olarak da bilinir. Talaşlı işlem öncesi boyut kararlılığı için kullanılır. Basınçlı ekipman kodları onu ısıl işlemin yerine kabul etmez. Karşılaştırması gerilim giderme yöntemleri yazısındadır.
- Tufal
Tufal, çeliğin sıcak haddeleme ya da ısıl işlem sırasında yüzeyinde oluşan demir oksit kabuğudur. Boya ve kaynaktan önce kumlama, taşlama ya da asitle temizlenir. Lazer kesimdeki oksit tabakasıyla farkını lazer kesimde kesim gazı ve oksit yazısında anlattık.
V
- Vakumlu tabla
Vakumlu tabla, parçayı alttan emerek konveyöre ya da tablaya sabitleyen tutma sistemidir. Alüminyum, paslanmaz ve küçük parçalarda kullanılır; parçanın düz olması tutmayı kolaylaştırır. TFON Lite Surfacer modelleri vakumlu tutucuyla çalışır. Modeller manuel çapak alma ve kenar yuvarlama makineleri sayfasındadır.
- Vibrasyonlu çapak alma
Vibrasyonlu çapak alma, küçük parçaların aşındırıcı taşlarla birlikte titreşen bir kazanda hareket ettirilerek çapağının alınmasıdır; tambur ya da vibrasyon olarak da bilinir. Küçük ve toplu parçalarda kullanılır; TFON vibrasyon makinesi üretmez. Bantlı ve fırçalı yöntemle farkını vibrasyonlu ve bantlı çapak alma farkı yazısında anlattık.
Y
- Yüzey pürüzlülüğü
Yüzey pürüzlülüğü, yüzeydeki kısa aralıklı tepe ve çukurların ölçüsüdür; Ra ve Rz ile µm cinsinden verilir. Boya tutunmasını, görünümü ve sızdırmazlığı etkiler. İmalat yöntemine göre değerler tablosu yüzey pürüzlülüğü yazısındadır.
Z
- Zımpara bandı
Zımpara bandı, esnek bir taşıyıcıya aşındırıcı tanelerin yapıştırıldığı sonsuz banttır. Otomatik çapak alma makinelerinde çapak alma ve taşlama için kullanılır. TFON bantları 680x1820, 1030x1820, 1330x1820 ve 1630x1820 mm ölçülerinde sunulur. Türler zımpara bandı sayfasındadır.
- Zirkonyum zımpara
Zirkonyum zımpara, zirkonya alümina taneli, dayanıklı bir zımpara bandıdır. Çelik ve paslanmazda orta ve ağır talaş kaldırmada kullanılır. TFON'un zirkonyum bantları 40-400 kum aralığında sunulur ve 32 saate kadar ömre sahiptir. Seçenekler zımpara bandı sayfasındadır.
Bu İş İçin TFON Makineleri
-
TFON Surfacer® TF-RBC-3013
1300 mm çalışma genişliği; ağır cüruf alma, çapak alma ve kenar yuvarlama aynı gövdede, tek geçişte
Teknik Özellikler Teklif İsteyin -
TFON Leveltech® TF-M 5513
0,5-15 mm sac ve plaka, 1300 mm çalışma genişliği; servo hidrolik, PC kontrollü silindirli doğrultma
Teknik Özellikler Teklif İsteyin -
TFON Bevel Wizard® TF-C 8010 L
4-100 mm plaka, 400-12000 mm parça boyu; -30° / +80° çalışma açısıyla kaynak ağzı açma
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Nüfuziyet ne demek?
Nüfuziyet, kaynakta erimenin ana metale ne kadar derin işlediğini anlatır; penetrasyon da denir. Tam nüfuziyet, erimenin birleşimin tüm kalınlığı boyunca sağlanmasıdır. Kalın kesitte tam nüfuziyet için kenarlara kaynak ağzı açılır ve kök yüzü ile kök aralığı kaynak prosedürüne göre hazırlanır.
Kaynak kökü nedir?
Kaynak kökü, kaynak ağzının en dip bölgesi ve kaynak metalinin buraya ulaşan ilk bölümüdür. Bu bölgeye atılan ilk pasoya kök pasosu denir. Kökte erime eksikliği ve yetersiz nüfuziyet, kaynak kontrolünde aranan başlıca hatalardır; bu yüzden kök bölgesi ölçüye göre hazırlanır.
Kök yüzü ile kök aralığı arasındaki fark nedir?
Kök yüzü, ağız açılan kenarın altında işlenmeden kalan düz bölümdür ve kenar hazırlanırken oluşur. Kök aralığı ise iki parça birleştirildiğinde kök bölgesinde kalan boşluktur ve montajda oluşur. İkisinin değerini de teknik resim ya da kaynak prosedürü verir.
Kenar kırma ile kenar yuvarlama aynı şey mi?
Hayır. Kenar kırma, keskin kenarın hafifçe alınarak el kesmeyecek hâle getirilmesidir ve ölçüsü genelde gevşek tutulur. Kenar yuvarlama ise kenarın belirli bir radyüse getirilmesidir; boya kalınlığını korumak ve görünümü düzeltmek için teknik resimde ölçüyle istenir.
Merdane ne demek?
Merdane, doğrultma ve haddeleme makinelerinde saca temas eden silindirlere atölyede verilen addır. Silindirli doğrultmada sac, alt ve üst sırada kademeli dizilmiş merdaneler arasında art arda ters bükülür ve düzlüğe getirilir. Merdane çapı ve aralığı, makinenin doğrultabileceği kalınlığı belirler.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.