
Ratgeber Verfahren
Oberflächenschliff von Blech
Oberflächenschliff bedeutet, die Sichtfläche eines Blechteils mit Schleifband, Vlies oder Bürste so zu bearbeiten, dass ein gleichmäßiges Schliffbild in festgelegter Richtung entsteht. Ein Finish ist dabei mehr als eine Körnung. Schliffrichtung, verbleibende Kratzer und die Prüfmethode entscheiden gemeinsam über die Abnahme.
- Die waagerechten Linien zeigen die Schliffrichtung.
- Die diagonale Markierung steht für einen tieferen Kratzer.
Sichtfläche festlegen
Markieren Sie die Sichtfläche in der Zeichnung. Legen Sie die Schliffrichtung zu einer festen Bezugskante fest, zum Beispiel parallel zur Längskante. Kennzeichnen Sie außerdem Bereiche, in denen keine Kontaktspuren zulässig sind.
Gehört das Aussehen zur Abnahme, arbeiten Sie mit einem aufbewahrten Referenzmuster. Beurteilen Sie Muster und Serienteil bei gleicher Beleuchtung und in gleicher Lage. Ein um neunzig Grad gedrehtes Teil kann anders aussehen, obwohl die Oberfläche gleich ist.
Schliffrichtung und Schliffbild
Das Schliffbild ist das sichtbare Muster der Schleifriefen auf der Oberfläche. Die Schliffrichtung gibt an, wie diese Riefen zu einer Kante des Teils verlaufen. Ein gerichteter Schliff wirkt je nach Blickwinkel und Lichteinfall heller oder dunkler. Deshalb fallen zwei Teile mit unterschiedlicher Schliffrichtung in einer Baugruppe sofort auf.
Schliffrichtung in der Zeichnung angeben
Schreiben Sie die Richtung eindeutig in die Zeichnung, zum Beispiel „Schliff parallel zur Längskante“. Im Oberflächensymbol nach DIN EN ISO 21920-1 (früher DIN EN ISO 1302) steht dafür das Zeichen für die Rillenrichtung: „=“ für Riefen parallel und „⊥“ für Riefen senkrecht zur Projektionsebene der Ansicht. Fehlt die Angabe, entscheidet am Ende die Teilelage beim Einlegen.
Schliffrichtung in der Durchlaufmaschine
Im Finishaggregat läuft das Schleifband in Vorschubrichtung. Die Riefen liegen deshalb parallel zur Transportrichtung. Welche Kante des Teils parallel zum Schliff liegt, legt der Bediener beim Einlegen fest. Halten Sie die Teilelage im Rezept oder in der Arbeitsanweisung fest, sonst weicht die Schliffrichtung bei Wiederholaufträgen ab.
Ein feines, gleichmäßiges Schliffbild auf Edelstahl und Aluminium erzeugen Vlies-Schleifmittel. Wie sich geschliffene, satinierte und gebürstete Oberflächen unterscheiden, erklärt der Ratgeber Oberflächenfinish bei Blech. Warum Rauheitswerte längs und quer zum Schliff verschieden ausfallen, zeigt Rauheit Ra und Rz.
Jede Schleifstufe erbt die Spuren der vorherigen
Eine feine Finishstufe entfernt tiefere Kratzer aus früheren Arbeitsschritten nicht automatisch. Prüfen Sie die Oberfläche im Anlieferungszustand, bevor Sie das letzte Schleifmittel wählen.
Dokumentieren Sie nicht nur das letzte Werkzeug, sondern die gesamte Abfolge: Teilelage, Zustand des Schleifmittels, Anpressdruck und Vorschub gehören ins Prozessprotokoll.
Rauheitswert nur mit Messmethode angeben
Ra ist der Mittelwert der Profilabweichungen. Er beschreibt weder das Aussehen vollständig noch einzelne tiefe Kratzer. Fordert die Zeichnung einen Rauheitswert, halten Sie Einheit, Messrichtung sowie Mess- und Filtereinstellungen fest. Messungen längs und quer zum Schliffbild sind nicht austauschbar.
Eine Körnung garantiert keinen bestimmten Ra-Wert.
Nach Entladen und Stapeln erneut prüfen
Prüfen Sie auf Querkratzer, ungleichmäßige Streifen und Kontaktspuren. Prüfen Sie nach dem Entladen und Stapeln noch einmal. Schäden, die erst nach dem Schleifen entstehen, hält man leicht für ein Maschinenproblem.
Bei Edelstahl und gemischten Werkstoffen richten sich Wahl der Verbrauchsmaterialien und Reinigung nach den Anforderungen des Auftrags an Fremdkontamination. Ein dekoratives Finish belegt für sich genommen weder Hygienetauglichkeit noch Korrosionsbeständigkeit noch eine Zertifizierung.
TFON Surfacer® Konfigurationen für den Oberflächenschliff
Zwei Konfigurationen haben ein Satinieraggregat. Die Auswahl richtet sich nach der Schliffrichtung und danach, welche Seite des Teils sichtbar ist.
| Modell | Funktion |
|---|---|
| TF-RF-2510 / TF-RF-3013 | Kantenverrunden und Satinieren |
| TF-RBF-2510 / TF-RBF-3013 | Entgraten, Kantenverrunden und Satinieren |
Kommt das Teil gratfrei aus dem Schnitt, kommt der TF-RF infrage. Muss vorher entgratet werden, ist es der TF-RBF. Die maximale Materialbreite beträgt 1.000 mm bei Baugröße 2510 und 1.300 mm bei Baugröße 3013. Der Vorschub liegt bei beiden Baugrößen bei 0,6–4,0 m/min.
Standardmäßig wird eine Seite bearbeitet. Sind beide Seiten Sichtflächen, braucht die zweite Seite einen weiteren Durchlauf. Planen Sie diesen bei der Handhabung ein.
Aluminium ist weich, Schleifkontakt kann Spuren auf der Oberfläche hinterlassen. Bei sichtbaren Aluminiumpaneelen ist deshalb oft nicht der Grat das Abnahmekriterium, sondern das Aussehen der Oberfläche.
Passende Maschine
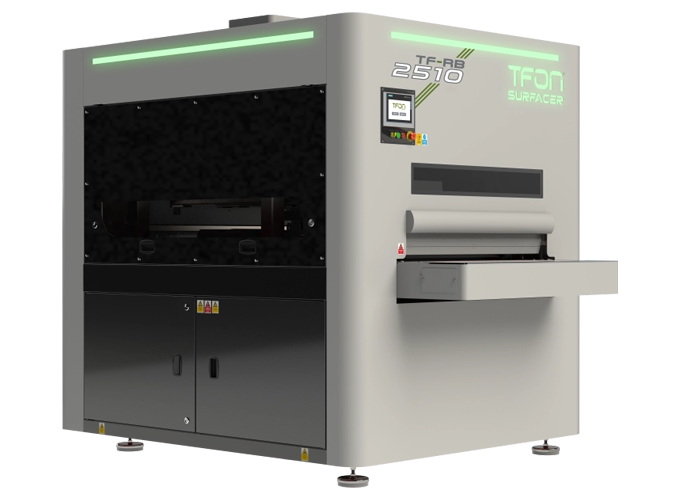
TFON Surfacer® TF-RF-3013
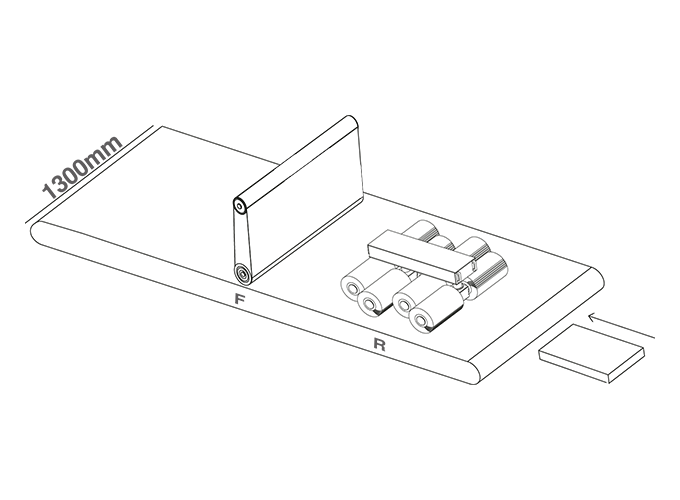
Der TF-RF kombiniert bei Teilen aus gratfreiem Schnitt die Kantenverrundung mit einer Finishstation.
- Maximale Materialbreite
- 1.300 mm
- Vorschub
- 0,6 - 4,0 m/min
Veröffentlichte Modelldaten. Ob ein Modell passt, hängt von Werkstoff, Geometrie und Konfiguration ab. Die Werte sind keine Zusage für ein Ergebnis oder eine Stückleistung.
Technische DatenPassende TFON Modelle
Häufig gestellte Fragen
Welche Körnung ergibt welches Finish?
Die Körnung allein legt das Finish nicht fest. Das Ergebnis hängt auch von Zustand des Schleifmittels, Anpressdruck, Vorschub und Werkstoff ab. Abgenommen wird über ein Referenzmuster oder einen gemessenen Rauheitswert.
Warum ist die Schliffrichtung wichtig?
Weil sich das Aussehen eines gerichteten Schliffbilds mit der Teilelage ändert. Liegen zwei Teile mit unterschiedlicher Schliffrichtung in der Baugruppe nebeneinander, sieht man den Unterschied, auch wenn die Oberflächen identisch sind.
Kann man Edelstahl und Baustahl auf derselben Maschine schleifen?
Ja, die Maschine kann beides bearbeiten. Die Verbrauchsmaterialien müssen Sie aber getrennt halten. Eisenpartikel vom Baustahl können auf Edelstahl später Rostflecken verursachen.
Sprechen Sie mit uns über Ihre Teile
Senden Sie uns Werkstoff, Zeichnung und Anlieferungszustand. Markieren Sie die Kante oder Fläche, die bearbeitet werden soll.