








Ratgeber Verfahren
Walzenrichten von Blechteilen
Ein Teil, das in der Vorrichtung eben aufliegt, kann nach dem Ausspannen zurückfedern. Messen Sie die Form in dem Zustand, in dem das Teil verwendet wird.
- Der grüne Verlauf zeigt die Wechselbiegung zwischen den Richtwalzen.
- Prinzipskizze, keine modellspezifische Walzenanordnung.
Art des Verzugs bestimmen
Längsbogen, Randwelligkeit und Verwindung sind unterschiedliche Befunde. Fotografieren Sie die Teile ohne Abstützung und bestimmen Sie die Richtung des Verzugs, bevor Sie Maschinen vergleichen. Halten Sie fest, ob der Verzug nach dem Schneiden, nach der Lagerung oder nach einem anderen Arbeitsschritt aufgetreten ist.
Eine Vorrichtung kann ein Teil in Position ziehen, ohne seine freie Form zu ändern. Legen Sie fest, ob das Abnahmekriterium im gespannten, im definiert abgestützten oder im freien Zustand gilt. Wer Ergebnisse aus diesen drei Zuständen vergleicht, zieht falsche Schlüsse.
Was zwischen den Richtwalzen passiert
Beim Walzenrichten wird das Material zwischen den Richtwalzen wechselnd gebogen. Walzenanordnung und Einstellungen steuern diese Wechselbiegung. Ziel ist eine bessere Form. Festigkeit, Dicke und Geometrie des Werkstoffs bestimmen die nötige Richtkraft und das Ergebnis.
Die veröffentlichten Dicken- und Breitenbereiche einer Maschine sind Auswahlkriterien, keine Ebenheitsgarantie für jeden Werkstoff. Ein schmaler, voller Streifen und ein breites Teil mit großen Ausschnitten verhalten sich bei gleicher Nenndicke unterschiedlich.
Ebenheit reproduzierbar messen
| Dokumentieren | Warum |
|---|---|
| Zustand und Abstützung des Teils | Trennt die freie Form von der Spannwirkung der Vorrichtung |
| Messbereich oder Messlänge | Legt fest, wofür das Ergebnis gilt |
| Messmittel und Methode | Macht spätere Messungen vergleichbar |
| Toleranz laut Zeichnung und Messwert | Trennt die Abnahme vom optischen Eindruck |
Eine Prüfung mit Haarlineal und Fühlerlehre kann als vereinbartes Verfahren sinnvoll sein. Eine vollständige geometrische Ebenheitsmessung ist sie aber nicht automatisch.
Folgeprozesse können die Form wieder verändern
Schweißen, Zerspanen und Umformen können gerichtete Teile wieder verformen. Treten Probleme erst nach diesen Schritten auf, messen Sie dort und direkt nach dem Richten.
Mechanisches Walzenrichten ist etwas anderes als thermisches Spannungsarmglühen. Ein gutes Ebenheitsergebnis misst keine Eigenspannungen und sagt nichts darüber aus, wie spannungsarm der Werkstoff ist.
TFON Leveltech® Baureihen und Größenbereiche
Die TFON Leveltech® Familie umfasst vier Baureihen. Sie unterscheiden sich in Dickenbereich, Mindestmateriallänge und Positionsregelung. Innerhalb einer Baureihe unterscheiden sich die Modelle in der maximalen Materialbreite.
| Baureihe | Materialdicke | Min. Materiallänge | Max. Materialbreite | Positionsregelung |
|---|---|---|---|---|
| TF-S (3560, 3511, 3513, 3516) | 0,3–5 mm | 35 mm | 600–1.600 mm | Servomechanisch |
| TF-M (5560, 5511, 5513, 5516, 5520) | 0,5–15 mm | 110 mm | 600–2.000 mm | Servohydraulisch / PC-gesteuert |
| TF-L (9060, 9011, 9013, 9016, 9020) | 1–30 mm | 160 mm | 600–2.000 mm | Servohydraulisch / PC-gesteuert |
Der XS-3520 arbeitet wie die Baureihe TF-S im Dickenbereich 0,3–5 mm, mit einer Mindestmateriallänge von 35 mm und servomechanischer Regelung.
Die Übersicht dient als Auswahlfilter. Liegt ein Teil im Dicken- und Breitenbereich einer Baureihe, ist die geforderte Ebenheit damit noch nicht belegt. Das Ergebnis wird im Musterversuch unter dem dokumentierten Messzustand nachgewiesen.
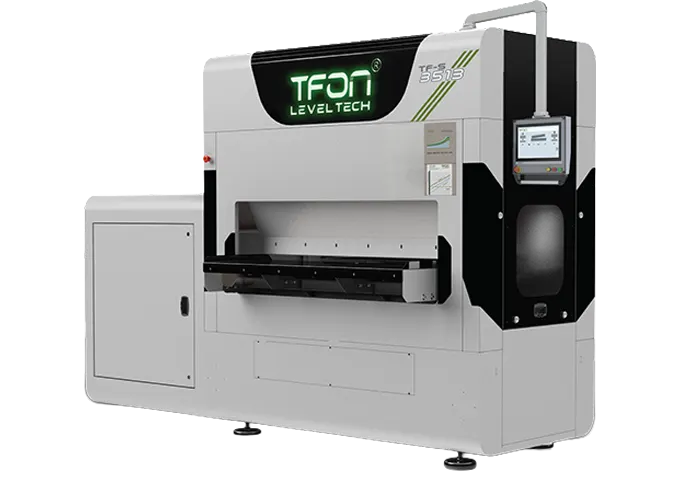
Passende Maschine
TFON Leveltech® TF-S 3513
Der TF-S 3513 arbeitet mit servomechanischer Richtspaltregelung; bewerten Sie den veröffentlichten Größenbereich zusammen mit Werkstoff und Bauteilgeometrie.
- Maximale Materialbreite
- 1.300 mm
- Veröffentlichter Dickenbereich
- 0,3 - 5 mm
- Richtspaltregelung
- Servomechanisch
Veröffentlichte Modelldaten. Ob ein Modell passt, hängt von Werkstoff, Geometrie und Konfiguration ab. Die Werte sind keine Zusage für ein Ergebnis oder eine Stückleistung.
Technische DatenPassende TFON Modelle
- TFON Leveltech® TF-L 9020
- TFON Leveltech® TF-L 9016
- TFON Leveltech® TF-L 9013
- TFON Leveltech® TF-L 9011
- TFON Leveltech® TF-L 9060
- TFON Leveltech® TF-M 5520
- TFON Leveltech® TF-M 5516
- TFON Leveltech® TF-M 5513
- TFON Leveltech® TF-M 5511
- TFON Leveltech® TF-M 5560
- TFON Leveltech® XS-3520
- TFON Leveltech® TF-S 3516
- TFON Leveltech® TF-S 3513
- TFON Leveltech® TF-S 3511
- TFON Leveltech® TF-S 3560
Häufig gestellte Fragen
Ist Richten dasselbe wie Spannungsarmglühen?
Nein. Walzenrichten ist ein mechanisches Verfahren zur Formkorrektur. Spannungsarmglühen ist ein eigener, thermischer Prozess. Ein gutes Ebenheitsergebnis sagt nichts über die Eigenspannungen im Werkstoff aus.
Wie gibt man eine Ebenheitstoleranz richtig an?
Mit Toleranzwert, Messzustand (frei oder abgestützt), Messbereich und Messmethode. Fehlen diese Angaben, kann dasselbe Teil zwei verschiedene Ergebnisse liefern.
Kann sich ein gerichtetes Teil beim Schweißen wieder verziehen?
Ja. Der Wärmeeintrag beim Schweißen kann neuen Verzug erzeugen. Messen Sie dann nach dem Richten und nach dem Schweißen, um die Ursache zu finden.
Sprechen Sie mit uns über Ihre Teile
Senden Sie uns Werkstoff, Zeichnung und Anlieferungszustand. Markieren Sie die Kante oder Fläche, die bearbeitet werden soll.