
Ratgeber Verfahren
Kantenverrundung an Blechteilen
Kantenverrundung bedeutet, die scharfe Schnittkante eines Blechteils so abzutragen, dass ein gerundetes Profil mit definiertem Radius entsteht. Nach dem Entgraten bleibt zunächst eine scharfe Kante, erst die Verrundung macht daraus ein prüfbares Profil. Wer Blechkanten verrunden will, legt deshalb zuerst den Radius fest, den Zeichnung oder Beschichtung fordern.
- Links: scharfe Kante.
- Rechts: verrundetes Profil. Die gestrichelte Kontur zeigt die ursprüngliche Kante.
Kantenbruch ist kein definierter Radius
„Kanten brechen“ lässt eine kleine Fase oder einen ungleichmäßigen Bruch zu. Eine Radiusangabe beschreibt dagegen ein gekrümmtes Profil. Das sind zwei verschiedene Abnahmekriterien. Legen Sie Ober- und Unterkante getrennt fest und nehmen Sie Bohrungen und Langlöcher in die Kantenübersicht auf.
Welcher Kantenradius ist sinnvoll?
Den Kantenradius bestimmt der Folgeprozess, nicht die Maschine. In der Praxis kommen drei Anforderungen am häufigsten vor:
| Anforderung | Typische Vorgabe | Quelle der Vorgabe |
|---|---|---|
| Sicheres Handling und Montage | Kante gratfrei und gebrochen | Zeichnung, z. B. Kantenangabe nach DIN ISO 13715 |
| Korrosionsschutz durch Beschichtung bei hoher Belastung | Radius mindestens 2 mm (Vorbereitungsgrad P3) | DIN EN ISO 8501-3 in Verbindung mit DIN EN ISO 12944-3 |
| Pulverbeschichtung oder Lack mit definierter Schichtdicke an der Kante | Radius laut Beschichtungsspezifikation | Beschichter oder Kundenspezifikation |
DIN ISO 13715 regelt, wie Kanten mit unbestimmter Form in der Zeichnung angegeben werden. An einer Außenkante steht ein Minuswert für Abtrag, also eine gratfreie Kante. Ein Pluswert lässt einen Grat bis zum angegebenen Maß zu. Einen bestimmten Radius legt diese Angabe nicht fest.
Für den Korrosionsschutz von Stahlbauteilen fordert DIN EN ISO 8501-3 im Vorbereitungsgrad P3 Kanten mit mindestens 2 mm Radius. Welcher Vorbereitungsgrad gilt, ergibt sich aus Korrosivitätskategorie und Schutzdauer nach DIN EN ISO 12944. Legen Sie Ober- und Unterkante getrennt fest und nehmen Sie Bohrungen in die Vorgabe auf.
Warum ein Teil unterschiedliche Kanten bekommt
Der Werkzeugkontakt ändert sich mit der Anlaufrichtung, dem Freiraum um die Kante und der Abstützung unter dem Teil. Eine frei liegende Außenecke wird anders bearbeitet als eine zurückliegende Innenkontur. Prüfen Sie Einlauf- und Auslaufkante getrennt, ebenso die Innenseite von Langlöchern. Halten Sie die Teilelage im Versuchsprotokoll fest.
Mehr Radius bedeutet mehr Materialabtrag
Wird eine ideal rechtwinklige Kante zu einem Viertelkreis mit Radius r verrundet, beträgt die abgetragene Querschnittsfläche (1 − π/4) × r². Doppelter Radius heißt also vierfache abgetragene Fläche.
Das ist eine geometrische Veranschaulichung, keine Aussage zur Maschinenleistung. Bearbeitungszeit und Werkzeugkosten steigen nicht genau um den Faktor vier.
Verwenden Sie den Radius, den Zeichnung oder Beschichtungsspezifikation fordern. Einen Radius, der für jede TFON Anwendung gilt, gibt es nicht.
Kantenverrundung messen
Ein Radius lässt sich nur prüfen, wenn Messmittel und Messstellen vorher feststehen. Je nach Toleranz kommen drei Methoden infrage:
- Radiuslehre: Vergleich von Hand, schnell und für Radien im Millimeterbereich geeignet. Das Ergebnis ist eine Gut-Schlecht-Aussage, kein Messwert.
- Taktile Konturmessung: Ein Konturmessgerät tastet das Kantenprofil ab und liefert den Radius als Messwert, meist an Musterteilen.
- Optische Messung: 3D-Messgeräte oder Mikroskope erfassen das Profil berührungslos, auch bei engen Radien und komplexen Profilen.
Prüfen Sie eine festgelegte Auswahl von Außen- und Innenkanten, auch an Bohrungen sowie an Einlauf- und Auslaufkante. Halten Sie Messmethode, Messstellen und Toleranz gemeinsam schriftlich fest. Ein Foto einer verrundeten Kante belegt nicht, dass die Beschichtung hält.
Wie verrundete und gebrochene Kanten zum Oberflächenfinish gehören, beschreibt der Ratgeber Oberflächenfinish bei Blech. Den Unterschied zwischen Grat und scharfer Kante erklärt Was ist ein Grat?
TFON Surfacer® Konfigurationen zum Kantenverrunden
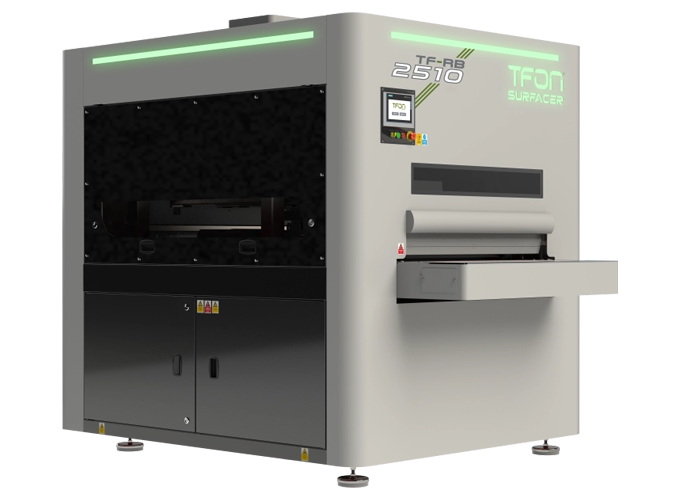
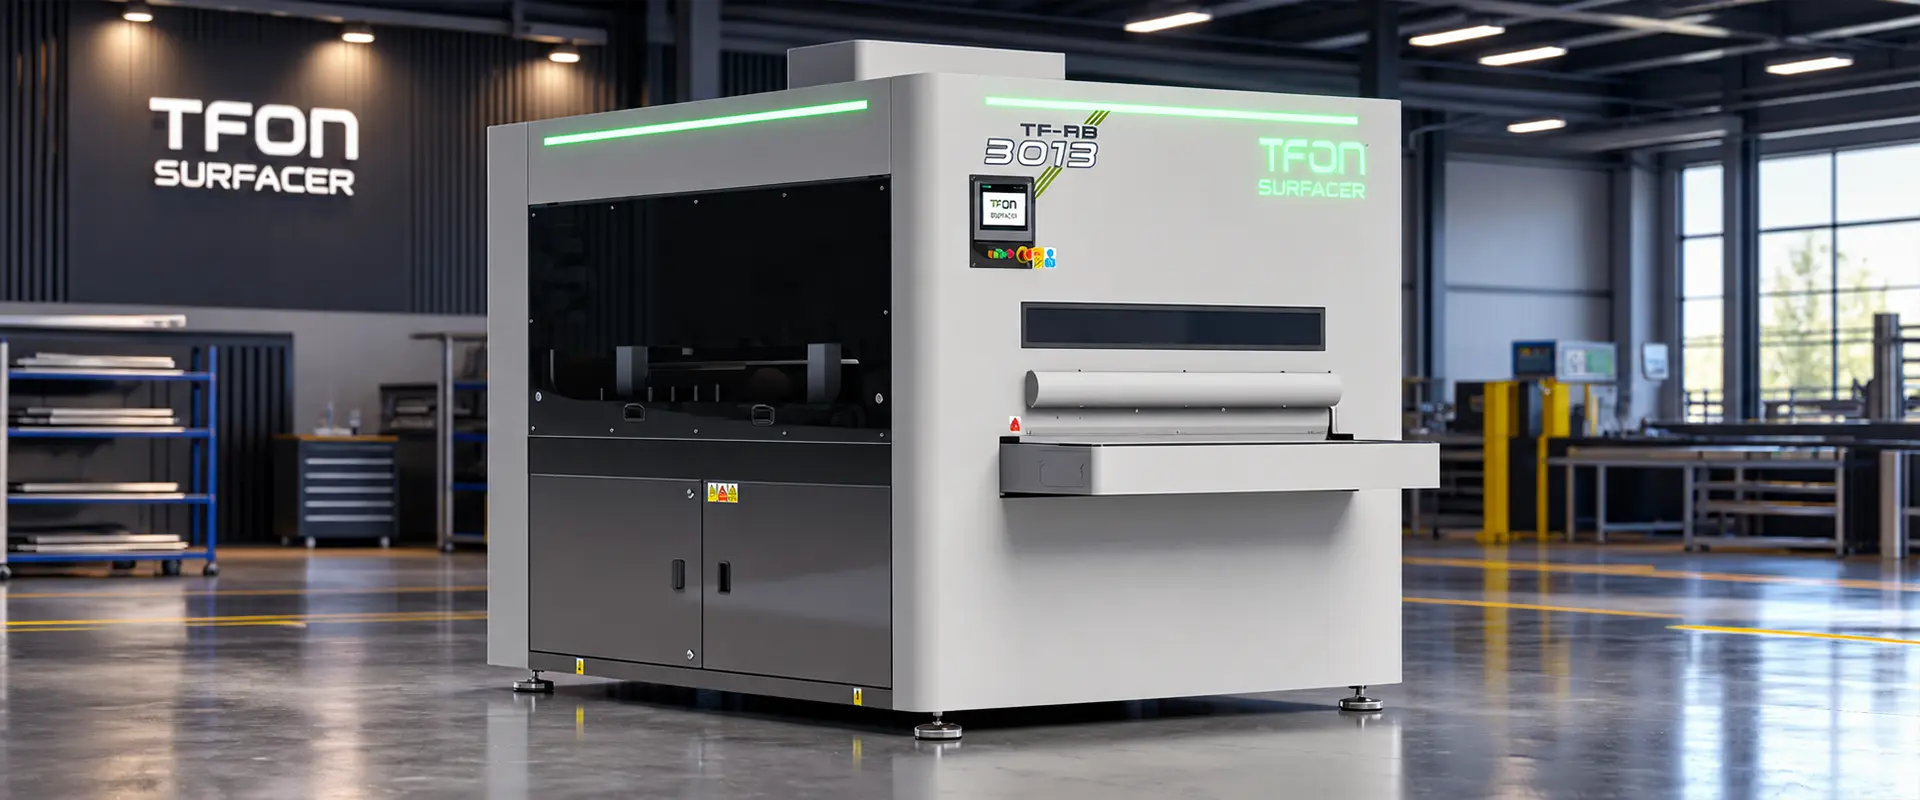
Jede Konfiguration der TFON Surfacer® Baureihe hat ein Kantenverrundungsaggregat. Für gratfrei geschnittene Teile arbeiten TF-R-2510 und TF-R-3013 nur mit dem Kantenverrundungsaggregat. Müssen die Teile vorher entgratet werden, haben TF-RB-2510 und TF-RB-3013 im selben Maschinengestell zusätzlich ein Bandaggregat zum Entgraten.
| Technische Daten | Baugröße 2510 | Baugröße 3013 |
|---|---|---|
| Max. Materialbreite | 1.000 mm | 1.300 mm |
| Anzahl / Durchmesser / Länge der Schleiflamellen | 6 / Ø300 / 400 mm | 8 / Ø350 / 490 mm |
| Vorschub | 0,6–4,0 m/min | 0,6–4,0 m/min |
| Mindestteilegröße | 50 × 50 mm | 50 × 50 mm |
Anzahl und Durchmesser der Schleiflamellen legen keinen Radius fest. Das erreichte Profil wird im Musterversuch gegen die Zeichnungsvorgabe gemessen.
Das Bürstenaggregat ist flexibel und erreicht Bohrungen, Langlöcher und Innenkonturen. Es bestimmt oft das endgültige Kantenprofil. Deshalb entfernt zuerst das Band den Grat, danach bearbeitet die Bürste die Kanten, die das Band nicht erreicht.
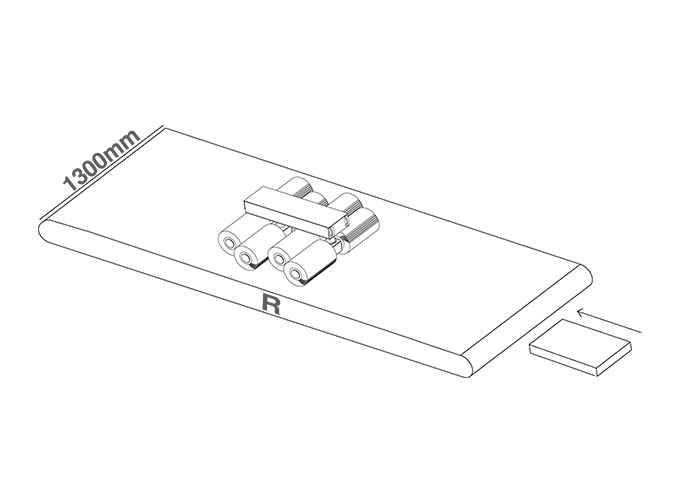
Passende Maschine
TFON Surfacer® TF-R-3013
Der TF-R ist für die Kantenbearbeitung nach gratfreiem Schnitt vorgesehen.
- Maximale Materialbreite
- 1.300 mm
- Vorschub
- 0,6 - 4,0 m/min
Veröffentlichte Modelldaten. Ob ein Modell passt, hängt von Werkstoff, Geometrie und Konfiguration ab. Die Werte sind keine Zusage für ein Ergebnis oder eine Stückleistung.
Technische DatenPassende TFON Modelle
Häufig gestellte Fragen
Welchen Radius empfiehlt TFON?
Keinen Standardwert. Der Radius ergibt sich aus der Zeichnung oder der Beschichtungsspezifikation. Im Musterversuch wird gemessen, ob der geforderte Wert erreicht wird.
Wie misst man den Kantenradius?
Wo es passt, mit einer Radiuslehre im Vergleich. Bei engen Toleranzen oder komplexen Profilen ist eine optische Messung nötig. Halten Sie die Messmethode zusammen mit der Toleranz schriftlich fest.
Garantiert Kantenverrundung die Haftung der Beschichtung?
Nein. Eine verrundete Kante ist für die Beschichtung oft notwendig, reicht allein aber nicht aus. Ob die Beschichtung hält, zeigt die Haftprüfung des jeweiligen Beschichtungssystems.
Sprechen Sie mit uns über Ihre Teile
Senden Sie uns Werkstoff, Zeichnung und Anlieferungszustand. Markieren Sie die Kante oder Fläche, die bearbeitet werden soll.