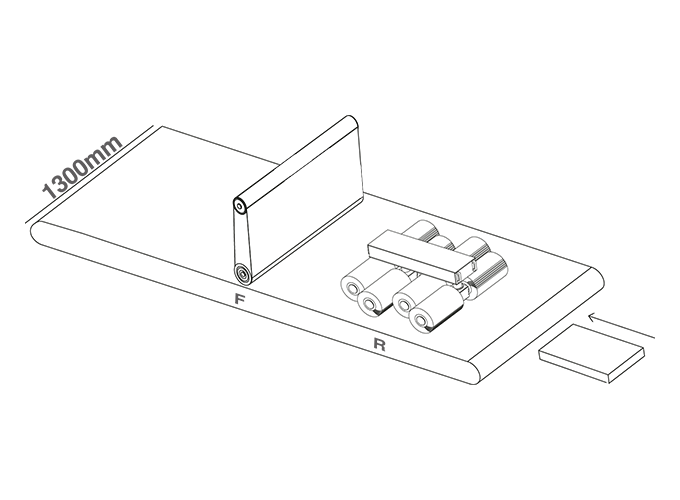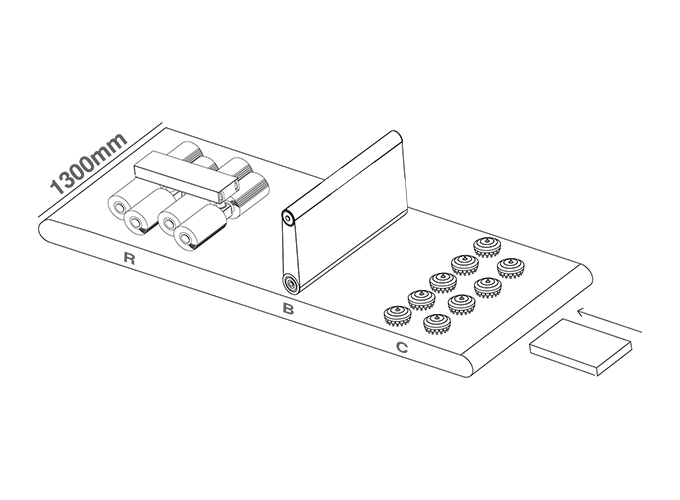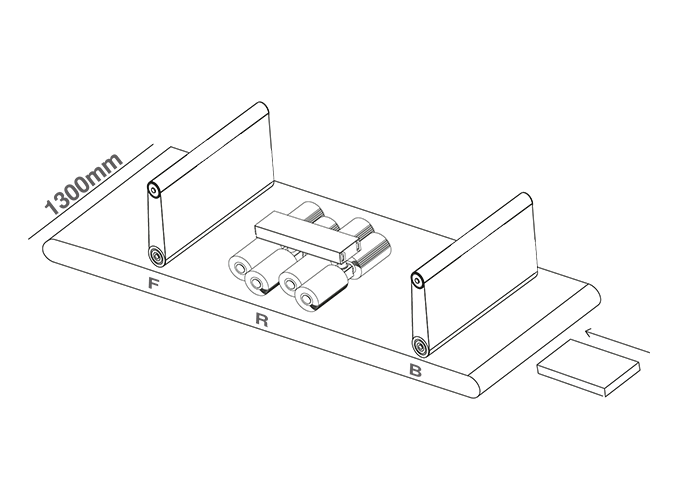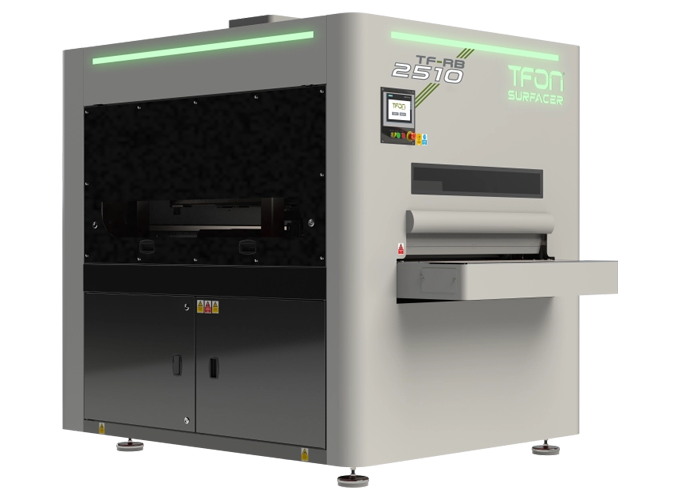
Serie 2510
Schleifbandbreite und -länge (mm)1030X1820
MaterialStahl, Aluminium und Edelstahl
Materialstärke0 - 120
Maximale Materialbreite1000
Mindestmaterialbreite (mm)50x50
Maximales Materialgewicht (kg)500
Tischbreite (mm)1000
Das Ergebnis an der Kante hängt von Werkzeug, Zustellung, Vorschub und Anzahl der Durchgänge ab. Dokumentieren Sie diese Werte zusammen mit dem abgenommenen Ergebnis. Die Druckeinstellung allein definiert die fertige Kante nicht.
Flexible Werkzeuge erreichen zugängliche Konturkanten anders als ein flaches Schleifband. Wie gut, hängt von Öffnung, Werkzeugform und Abstützung des Teils ab. Prüfen Sie Bohrungsrand und Schnittfläche getrennt.
Wo geeignete Werkzeuge die Schnittfläche erreichen, kann ein eigener Reinigungsschritt die Oxidschicht an der Schnittkante bearbeiten. Prüfen Sie Sauberkeit und Beschichtungsergebnis nach der festgelegten Abnahmemethode.
Gespeicherte Einstellungen sind der Ausgangspunkt für Wiederholaufträge. Ändern sich Werkstoff, Werkzeugzustand oder Qualität der Schnittkante, prüfen Sie das Ergebnis erneut. Ein abgerufenes Rezept ersetzt keine Prüfung.
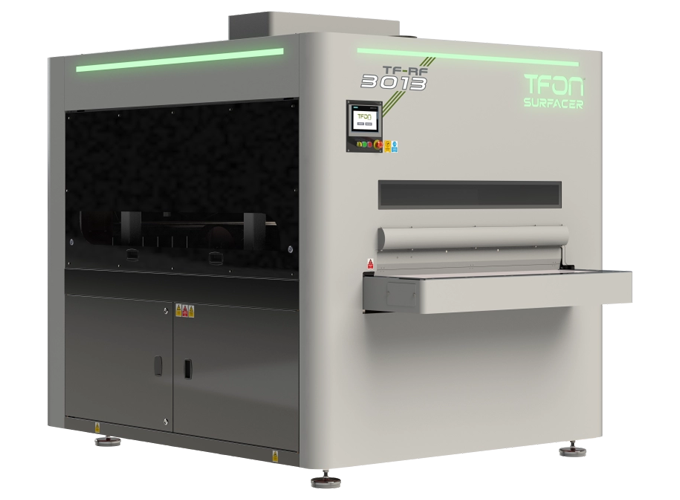
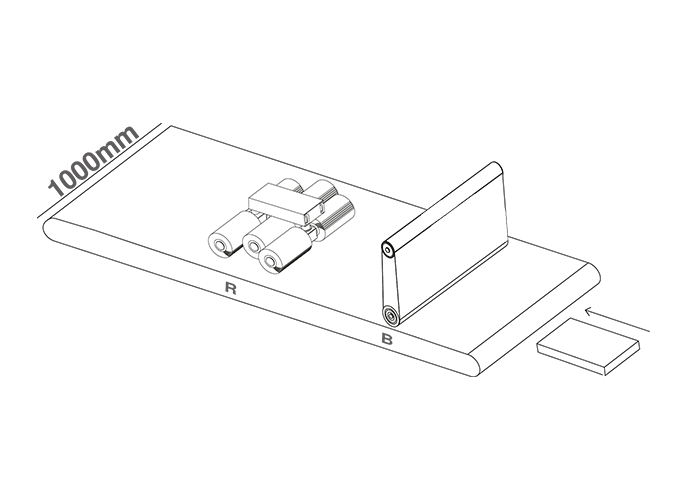
Beim Bürsten-Entgraten bearbeiten flexible Werkzeuge zugängliche Kanten, Bohrungen und Innenkonturen. Das Ergebnis hängt von Bürstentyp, Schleifmittel, Teilegeometrie und Zustellung ab. Band- und Bürstenaggregate übernehmen in derselben Maschine unterschiedliche Aufgaben.
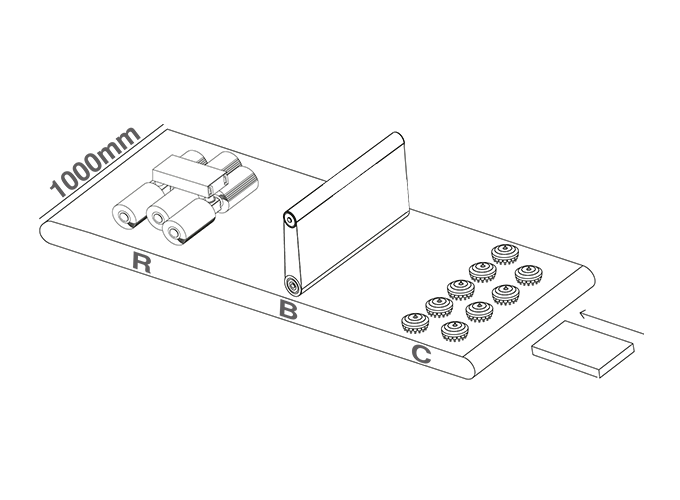
In der Praxis steht die Bürste deshalb selten am Anfang. Einen ausgeprägten Laser- oder Stanzgrat reduziert zuerst ein Band- oder Schwerentgrataggregat. Die Bürste bearbeitet danach die verbleibende Kante und erzeugt ein definiert gebrochenes oder verrundetes Profil. Soll eine Bürste beides gleichzeitig leisten, sinkt meist der Durchsatz, die Verbrauchsmaterialien verschleißen schnell und die Kante wird ungleichmäßig.
Das Bürstenaggregat bestimmt auch, wie das Teil danach aussieht und sich im Folgeprozess verhält. Muss vor dem Beschichten die Oxidschicht entfernt oder die Oberfläche für das Lackieren vorbereitet werden, übernimmt das ein Bürsten- oder Finishaggregat im Surfacer®. Die Werkzeuge wählen wir aus Varianten, die an Ihrem Werkstoff getestet wurden.
Band und Bürste ergänzen sich. Entscheidend ist nicht, welches Verfahren besser ist, sondern in welcher Reihenfolge beide für den vorliegenden Gratzustand laufen.
Weitere Informationen: das gesamte TFON Programm an Entgrat- und Kantenverrundungsmaschinen und automatisches Entgraten und Linienintegration.
Betrachten Sie Kantenverrundung und Oxidschichtentfernung getrennt. Beide stellen eigene Anforderungen an Werkzeug und Abnahme.
Wie sich Band- und Bürstenaggregat im Surfacer® die Arbeit teilen: Entgraten und Kantenbearbeitung.
| Prozess | Funktion | Typische Anwendungen |
|---|---|---|
| Zuerst das Band | Reduziert den Grat mit starrem, flächigem Schleifkontakt | Ausgeprägte Laser-, Plasma- oder Stanzgrate, die eine Bürste nur polieren würde |
| Danach die Bürste | Bearbeitet die verbleibende Kante, Bohrungskanten und Konturen mit flexiblem Kontakt | Kanten brechen, Konturen erreichen, vor dem Beschichten vorbereiten |
| Nur Bürste | Leichte Kantenbearbeitung bei wenig oder keinem Grat | Dünnblech, Folgearbeitsgänge, bereits entgratete Teile |
Kanten, Bohrungen und Konturen, die ein gerades Schleifband nicht sauber erreicht.
Flexible Werkzeuge erreichen zugängliche Kanten an Öffnungen. Ob sie auch die innenliegende Schnittfläche erreichen, hängt von Öffnung, Werkzeugform und Abstützung ab. Prüfen Sie Rand und Schnittfläche getrennt.
Ist der Grat reduziert, bringt die Bürste scharfe Schnittkanten reproduzierbar auf ein gebrochenes oder verrundetes Profil.
Geeignete Werkzeuge bearbeiten zugängliche Oxidschichten an der Schnittkante. Prüfen Sie die Sauberkeit und bewerten Sie die Beschichtung nach den festgelegten Abnahmekriterien.
Nach dem Entgraten kann ein Aggregat für die Kantenbearbeitung das verbleibende Profil bearbeiten. Klären Sie, ob das geforderte Ergebnis in einem Durchgang erreichbar ist oder ob weitere Bearbeitung nötig ist.
Ob das Bürstenergebnis reproduzierbar bleibt, entscheiden Bürstenverschleiß, Anpressdruck und Höheneinstellung des Aggregats.
Prüfen Sie mit zunehmendem Bürstenverschleiß die Arbeitsposition und das abgenommene Kantenprofil. Wie oft nachgestellt werden muss, hängt von Werkzeug, Maschinenkonfiguration und Anwendung ab.
Anpressdruck, Vorschub, Werkzeugzustand und Anzahl der Durchgänge beeinflussen den Abtrag. Dokumentieren Sie die Einstellungen zusammen mit dem geprüften Kantenergebnis. Der Druck allein definiert das Profil nicht.
Wählen Sie die Bearbeitungsschritte nach dem Grat und dem geforderten Kanten- oder Oberflächenergebnis. Klären Sie, welche Reihenfolge die vorgeschlagene Maschinenkonfiguration zulässt.
Ein gespeichertes Rezept stellt eine freigegebene Grundeinstellung wieder her. Prüfen Sie Wiederholteile, wenn sich Werkstoff, Zustand der Schnittkante oder Werkzeugverschleiß ändern.
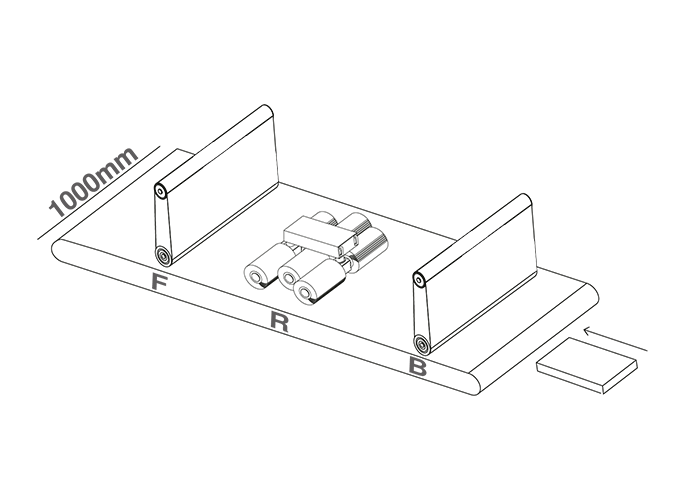
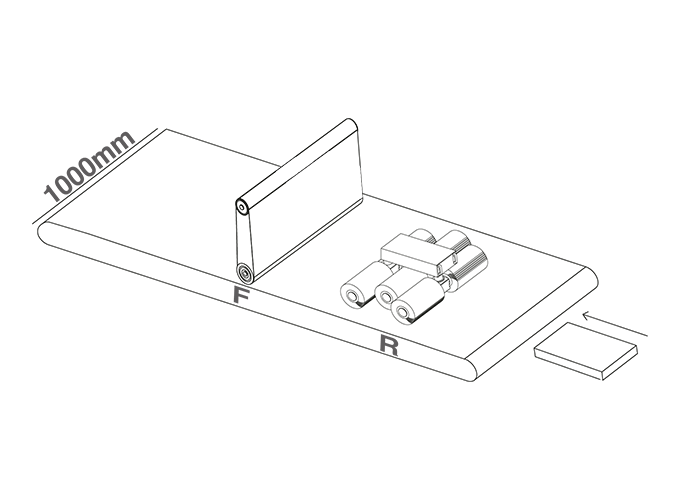
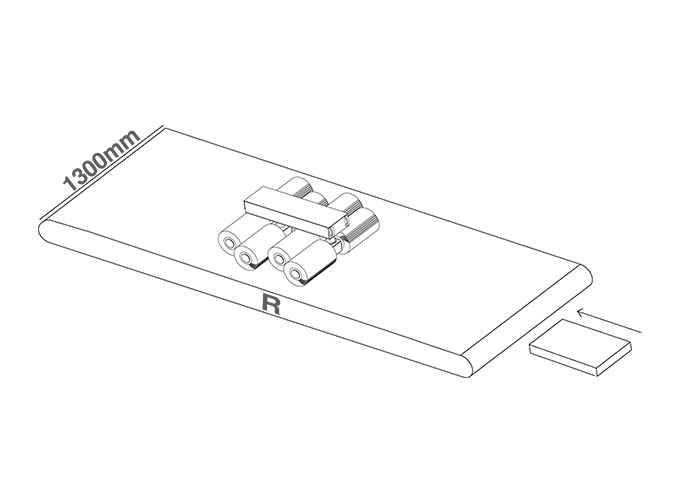
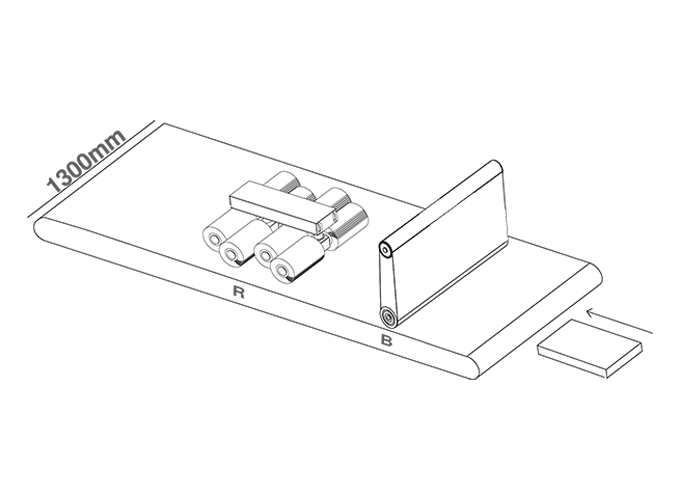
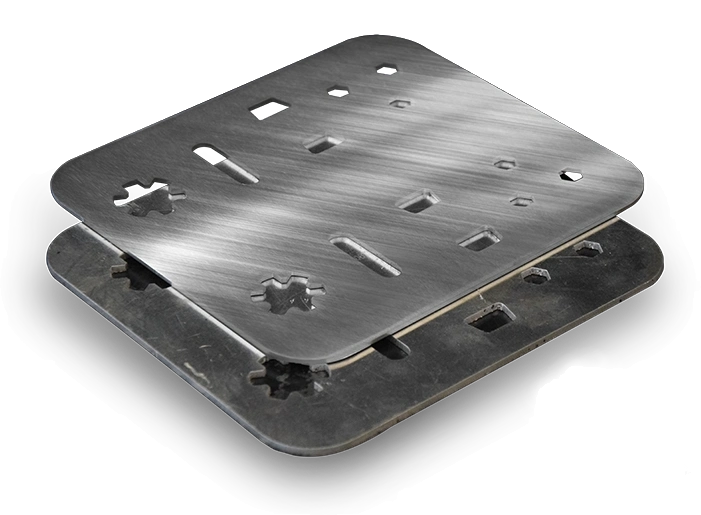
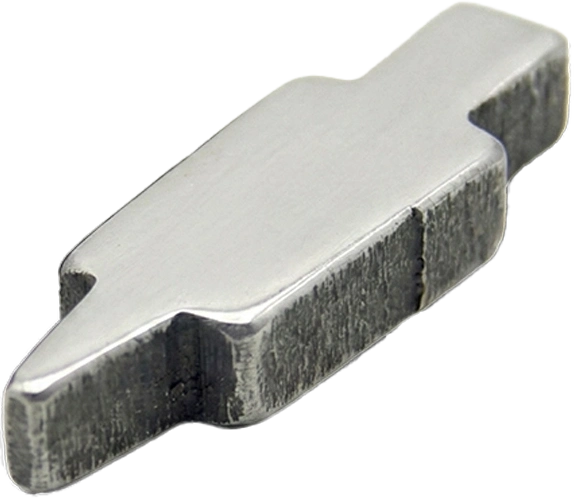
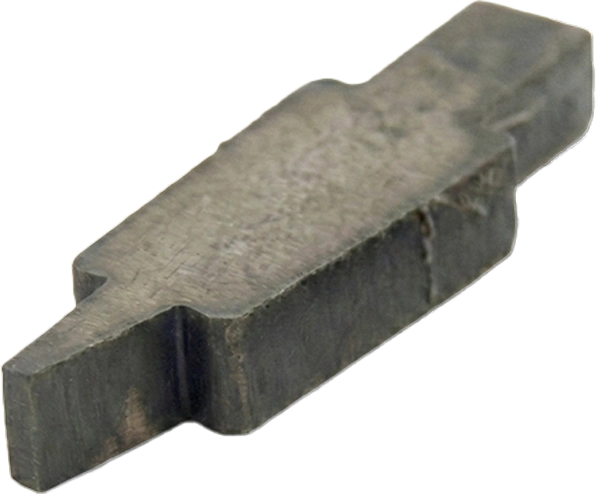
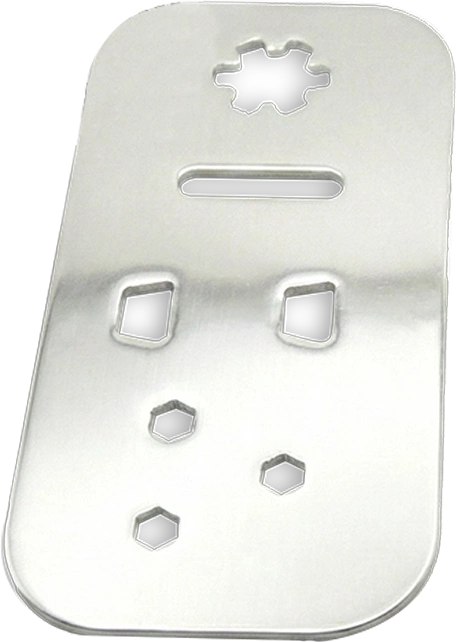
Die Bilder zeigen Bearbeitungsbeispiele von TFON. Werkstoff, Werkzeuge und Ergebnis für Ihre Anwendung bestätigen wir mit einem Mustertest.
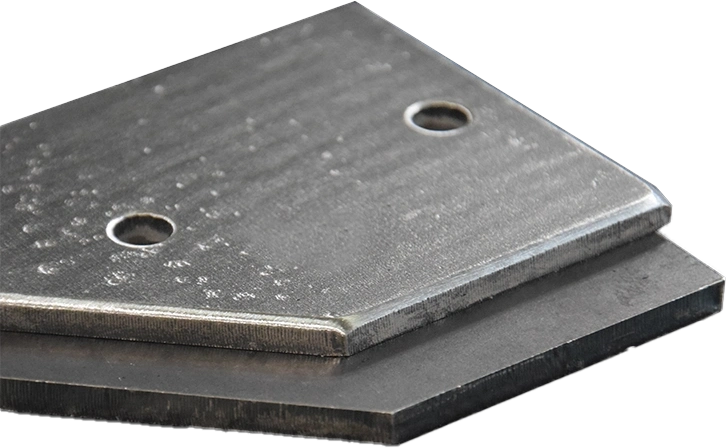
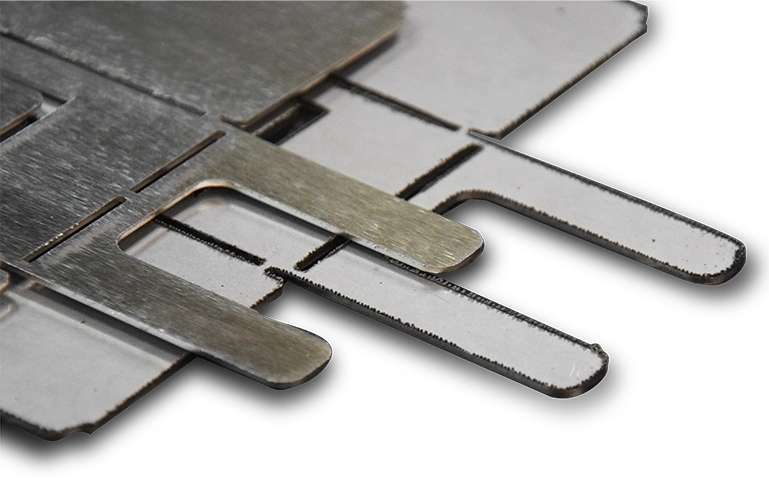
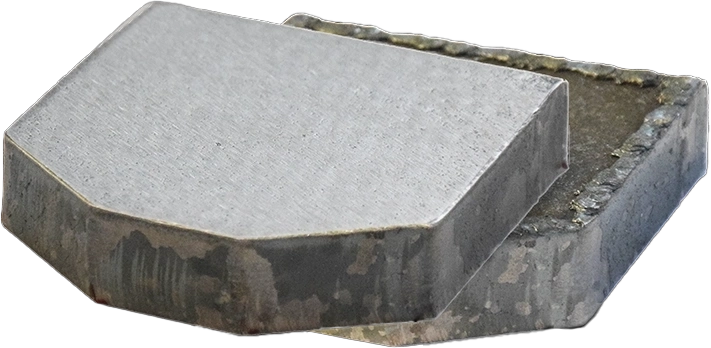
Bürstenwerkzeuge, Anzahl der Aggregate und Arbeitsbreite beeinflussen die Kosten stärker als das Maschinengestell selbst.
Senden Sie uns Musterteile. Wir bestätigen Ihnen, welche Bürstenfolge zu Ihrer Kantenanforderung passt.
Beratung anfragen