








Ratgeber Verfahren
Anfasen zur Schweißnahtvorbereitung
Die Maschine bereitet die Kante vor, geschweißt wird aber eine Naht. Halten Sie beide Geometrien auseinander, wenn Sie die Fase festlegen.
- Grüne Linien zeigen die Fasenflächen.
- Die kurzen senkrechten Abschnitte sind die Stege (Steghöhe), der Abstand dazwischen ist der Wurzelspalt.
Erst die Naht verstehen, dann den Winkel festlegen
Eine Fase ist eine gezielt hergestellte Schrägfläche. Ihre Geometrie ergibt sich aus Zeichnung oder Schweißanweisung. Fasenwinkel, Steghöhe und Wurzelspalt im zusammengebauten Zustand sind unterschiedliche Merkmale. Keines davon lässt sich allein aus der Blechdicke ableiten.
Geben Sie an, auf welche Bezugsfläche sich der Winkel in der Zeichnung bezieht. Zur Schnittkante gemessen ergibt sich ein anderer Zahlenwert als zur Plattenoberfläche gemessen.
Fasenwinkel und Öffnungswinkel unterscheiden
Bei einer symmetrischen V-Naht bilden zwei Fasen zusammen den Öffnungswinkel. Hat jede Fase 30° zur Schnittkante, ergibt sich ein Öffnungswinkel von 60°. Das ist ein Rechenbeispiel, keine empfohlene Schweißnahtvorbereitung.
Die Steghöhe ist der nicht angefaste Teil am Fuß der Kante. Der Wurzelspalt ist der Abstand zwischen den Teilen im zusammengebauten Zustand. Eine korrekt ausgeführte Fase legt den Wurzelspalt nicht fest. Arbeiten Sie nach der für den Auftrag qualifizierten Schweißanweisung. Eine engere Naht ist nicht automatisch besser.
Tischausführung passend zum Teil wählen
Lange Platten brauchen Abstützung entlang des Arbeitswegs. Kleinere Teile brauchen eine stabile Positionierung und Spannung. Prüfen Sie die nutzbare gerade Kante, die Spannstellen, Ausschnitte und den Zugang an beiden Enden, bevor Sie sich für einen beweglichen oder festen Tisch entscheiden.
Bauteillänge und Kantenlänge sind nicht immer gleich. Ein fester Tisch bedeutet nicht automatisch, dass die Maschine einer Kontur folgen kann.
Die Fase über die ganze Länge prüfen
Prüfen Sie Winkel und Steghöhe an festgelegten Stellen, auch nahe den Enden. Kontrollieren Sie die Fasenfläche auf Unterbrechungen und Beschädigungen. Stellen Sie sicher, dass die Kante die Zeichnungsmaße weiterhin einhält. Halten Sie Bezugsfläche und Messmittel fest.
Auch eine gleichmäßig aussehende Fase kann auf die falsche Bezugsfläche bemessen sein oder eine ungleichmäßige Steghöhe haben. Die Abnahme der Schweißnaht bleibt eine eigene Prüfung.
Baureihen TF-C und TF-F im Vergleich
Beide Baureihen arbeiten im Dickenbereich 4–100 mm und mit einem Arbeitswinkel von -30° / +80°. Sie unterscheiden sich in der Teilegröße. Der TF-F 8030 L ist mit einer maximalen Bauteillänge von 3.000 mm und einer Mindestlänge von 60 mm für kleine und mittlere Teile ausgelegt. Der TF-C 8010 L ist mit einer maximalen Bauteillänge von 12.000 mm für lange Platten ausgelegt.
| Technische Daten | TF-C 8010 L | TF-F 8030 L |
|---|---|---|
| Materialdicke | 4–100 mm | 4–100 mm |
| Min. / max. Materiallänge | 400 / 12.000 mm | 60 / 3.000 mm |
| Min. / max. Materialbreite | 250 / 1.250 mm | 100 / 1.250 mm |
| Arbeitswinkel | -30° / +80° | -30° / +80° |
| Vorschub | 1,0–4,0 m/min | 1,0–4,0 m/min |
Zwei Dinge bestimmen die Auswahl: Fasenwinkel und Steghöhe laut Schweißanweisung und die Abmessungen des Teils. Bei langen Platten beeinflussen Abstützung und Handhabung die Maschinenwahl direkt. Der Arbeitswinkelbereich ist keine Empfehlung für eine Schweißnahtvorbereitung. Winkel und Bezugsfläche legt die Zeichnung fest.
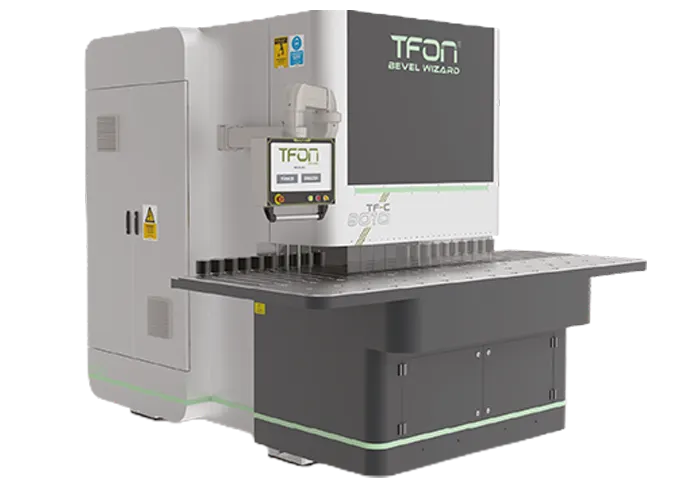
Passende Maschine
TFON Bevel Wizard® TF-C 8010 L
Der TF-C 8010 L arbeitet mit Schiebetischanordnung für lange gerade Kanten.
- Maximale Bauteillänge
- 12.000 mm
- Veröffentlichter Dickenbereich
- 4 - 100 mm
- Arbeitswinkel
- -30° / +80°
- Tischanordnung
- Schiebetisch
Veröffentlichte Modelldaten. Ob ein Modell passt, hängt von Werkstoff, Geometrie und Konfiguration ab. Die Werte sind keine Zusage für ein Ergebnis oder eine Stückleistung.
Technische DatenPassende TFON Modelle
Häufig gestellte Fragen
Worauf bezieht sich der Fasenwinkel?
Auf die Bezugsfläche, die in der Zeichnung angegeben ist. Zur Schnittkante gemessen ergibt sich ein anderer Wert als zur Plattenoberfläche. Halten Sie die Bezugsfläche deshalb schriftlich fest.
Legt die Anfasmaschine den Wurzelspalt fest?
Nein. Die Maschine bereitet die Kante vor. Der Wurzelspalt entsteht beim Zusammenbau und wird in der Schweißanweisung separat festgelegt.
Wie stützt man eine 12 m lange Platte beim Anfasen ab?
Entlang des gesamten Arbeitswegs. Der TF-C 8010 L ist mit Schiebetisch für lange gerade Kanten ausgelegt. Planen Sie die Abstützung im Ein- und Auslauf im Maschinenlayout mit ein.
Sprechen Sie mit uns über Ihre Teile
Senden Sie uns Werkstoff, Zeichnung und Anlieferungszustand. Markieren Sie die Kante oder Fläche, die bearbeitet werden soll.