
Ratgeber Verfahren
Entgraten: Verfahren und Kriterien
Entgraten bedeutet, den Grat an einem Werkstück zu entfernen: das Material, das nach Laserschneiden, Stanzen, Plasma- oder Brennschneiden über die Soll-Kante hinaussteht. An Blechteilen geschieht das von Hand, mit dem Winkelschleifer oder in einer Entgratmaschine mit Schleifband und Bürsten. Abgeschlossen ist das Entgraten erst, wenn alle maßgeblichen Kanten geprüft sind.
- Unten rechts steht der Grat über.
- Die gestrichelte Linie zeigt die Soll-Schnittkante.
Warum entgraten?
Ein Grat ist mehr als ein Schönheitsfehler. Er wirkt sich auf jeden Arbeitsschritt nach dem Schneiden aus:
- Arbeitsschutz: Scharfe Grate verursachen Schnittverletzungen beim Greifen, Stapeln und Montieren.
- Beschichten: An scharfen Kanten zieht sich Pulver oder Nasslack zurück. Die Schicht wird dort dünn, und die Korrosion beginnt an der Kante.
- Schweißen: Grat und Schlacke stören den Fügespalt und können in die Naht geraten.
- Abkanten und Montage: Überstehendes Material stört die Anlage an Anschlägen, Bohrungen und Passflächen.
Wie ein Grat entsteht und welche Gratarten es gibt, erklärt der Ratgeber Was ist ein Grat?
Erst die Kante beurteilen, dann das Schleifmittel wählen
Ein Grat ist Material, das über die Soll-Kante des Teils hinaussteht. Er kann als durchgehender Wulst entlang des Schnitts auftreten oder nur an einer Einstichstelle, einer Ecke oder einer Stanzöffnung. Die Lage des Grats ist dabei ebenso wichtig wie seine Größe.
Legen Sie die Zeichnung neben das Teil und markieren Sie drei Dinge: Flächen, die bearbeitet werden dürfen, Kanten, die scharf bleiben müssen, und Bohrungen oder Langlöcher, deren Maß erhalten bleiben muss. „Alle Kanten entgraten“ ist ein Anfang, aber noch kein vollständiges Abnahmekriterium.
Entgratverfahren im Überblick
Welches Verfahren passt, hängt von Teilegröße, Stückzahl und gefordertem Kantenergebnis ab. Die Tabelle zeigt die gängigen Verfahren für Blechteile.
| Verfahren | Typische Teile | Grenzen |
|---|---|---|
| Handentgrater und Feile | Einzelteile, Prototypen | bedienerabhängig, bei Serien zu langsam |
| Winkelschleifer | Schlacke und starker Grat an Einzelteilen | ungleichmäßige Kante, Kratzer, Staub und Vibration |
| Gleitschleifen | kleine Teile in großer Menge | für große, flache Blechteile wenig geeignet |
| Manuelle Entgratmaschine | Mischchargen, Nacharbeit | Ergebnis hängt vom Bediener ab |
| Durchlauf-Entgratmaschine mit Schleifband und Bürsten | Laser-, Stanz- und Plasmateile in Serie | eine Seite pro Durchlauf |
Die Verfahren im Detail vergleicht der Ratgeber Metall entgraten: Methoden im Überblick. Ob Handwerkzeug oder Maschine wirtschaftlicher ist, zeigt Handentgrater oder Entgratmaschine. Die Abgrenzung zum Trommel- und Vibrationsverfahren beschreibt Gleitschleifen oder Durchlauf-Entgraten.
Worauf es bei der Maschinenwahl ankommt, fasst Entgratmaschine: Auswahl und Kosten zusammen. Wie Sie Blech entgraten und die Kanten im selben Durchlauf verrunden, zeigt die Seite zur Blech-Entgratmaschine.
Was Band und Bürste erreichen
Das Schleifband trägt dort Material ab, wo es das Werkstück berührt. Mehr Kontaktfläche oder mehr Anpressdruck entfernt nicht gezielt nur den Grat. Auch die angrenzende Fläche kann sich verändern.
Flexible Werkzeuge wie Bürsten erreichen Kanten auf andere Weise. Wie gut, hängt von Öffnungsgröße, Werkzeugform und Abstützung unter dem Teil ab. Bei schweren, festhaftenden Ablagerungen kann ein eigener Abtragsschritt nötig sein, bevor sich eine feinere Kantenbearbeitung lohnt.
Senden Sie für einen Versuch ein normales Serienteil und das Teil mit der am schwersten zugänglichen Stelle.
Entgraten und Kantenverrunden getrennt prüfen
Nach dem Entgraten kann die Kante darunter noch scharf sein. Umgekehrt beweist eine außen gebrochene Kante nicht, dass die Bohrungsaustritte gratfrei sind. Dokumentieren Sie beide Punkte getrennt.
Die Stellen prüfen, die man leicht übersieht
Prüfen Sie beide Seiten, die Außenkontur, Bohrungen und Langlöcher. Arbeiten Sie mit gleichbleibender Beleuchtung und Vergrößerung. Messen Sie kritische Öffnungsmaße nach der Bearbeitung nach. Kontrollieren Sie geschützte Flächen auf neue Spuren. Dokumentieren Sie Teilelage und Anzahl der Durchläufe. Der Vorschub allein sagt nichts über die Stückzahl fertiger Teile.
TFON Surfacer® Konfigurationen zum Entgraten
Drei Konfigurationen der TFON Surfacer® Baureihe haben ein Entgrataggregat. Die Aggregatfolge unterscheidet sich je nach Modell.
| Modell | Funktion |
|---|---|
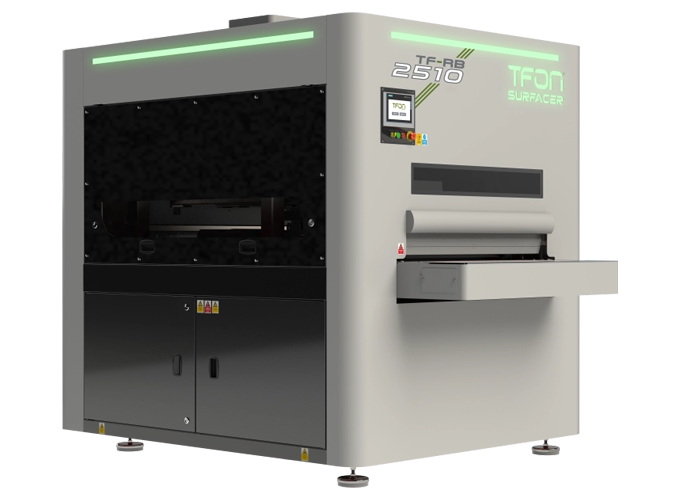
| TF-RB-2510 / TF-RB-3013 | Entgraten und Kantenverrunden |
| TF-RBC-2510 / TF-RBC-3013 | Schwere Schlacke entfernen, Entgraten und Kantenverrunden |
| TF-RBF-2510 / TF-RBF-3013 | Entgraten, Kantenverrunden und Satinieren |
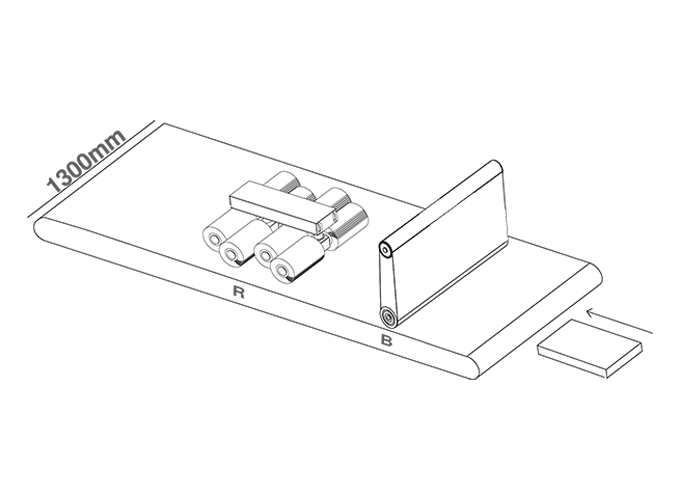
Die maximale Materialbreite beträgt 1.000 mm bei Baugröße 2510 und 1.300 mm bei Baugröße 3013. Beide Baugrößen arbeiten mit einem Vorschub von 0,6–4,0 m/min und verarbeiten Teile ab 50 × 50 mm. Die Teile werden per Vakuum und/oder Magnet gehalten.
Das Bandaggregat bearbeitet die Oberseite und die Außenkontur und entfernt den Grat. Das Bürstenaggregat ist flexibel, erreicht Bohrungen, Langlöcher und Innenkonturen und erzeugt das Kantenprofil. In den meisten Anwendungen arbeitet zuerst das Band, danach die Bürste.
Standardmäßig wird eine Seite bearbeitet. Für die zweite Seite ist ein weiterer Durchlauf nötig. Welche Konfiguration zu Ihrer Anwendung passt, klären wir in der technischen Beratung.
Passende Maschine
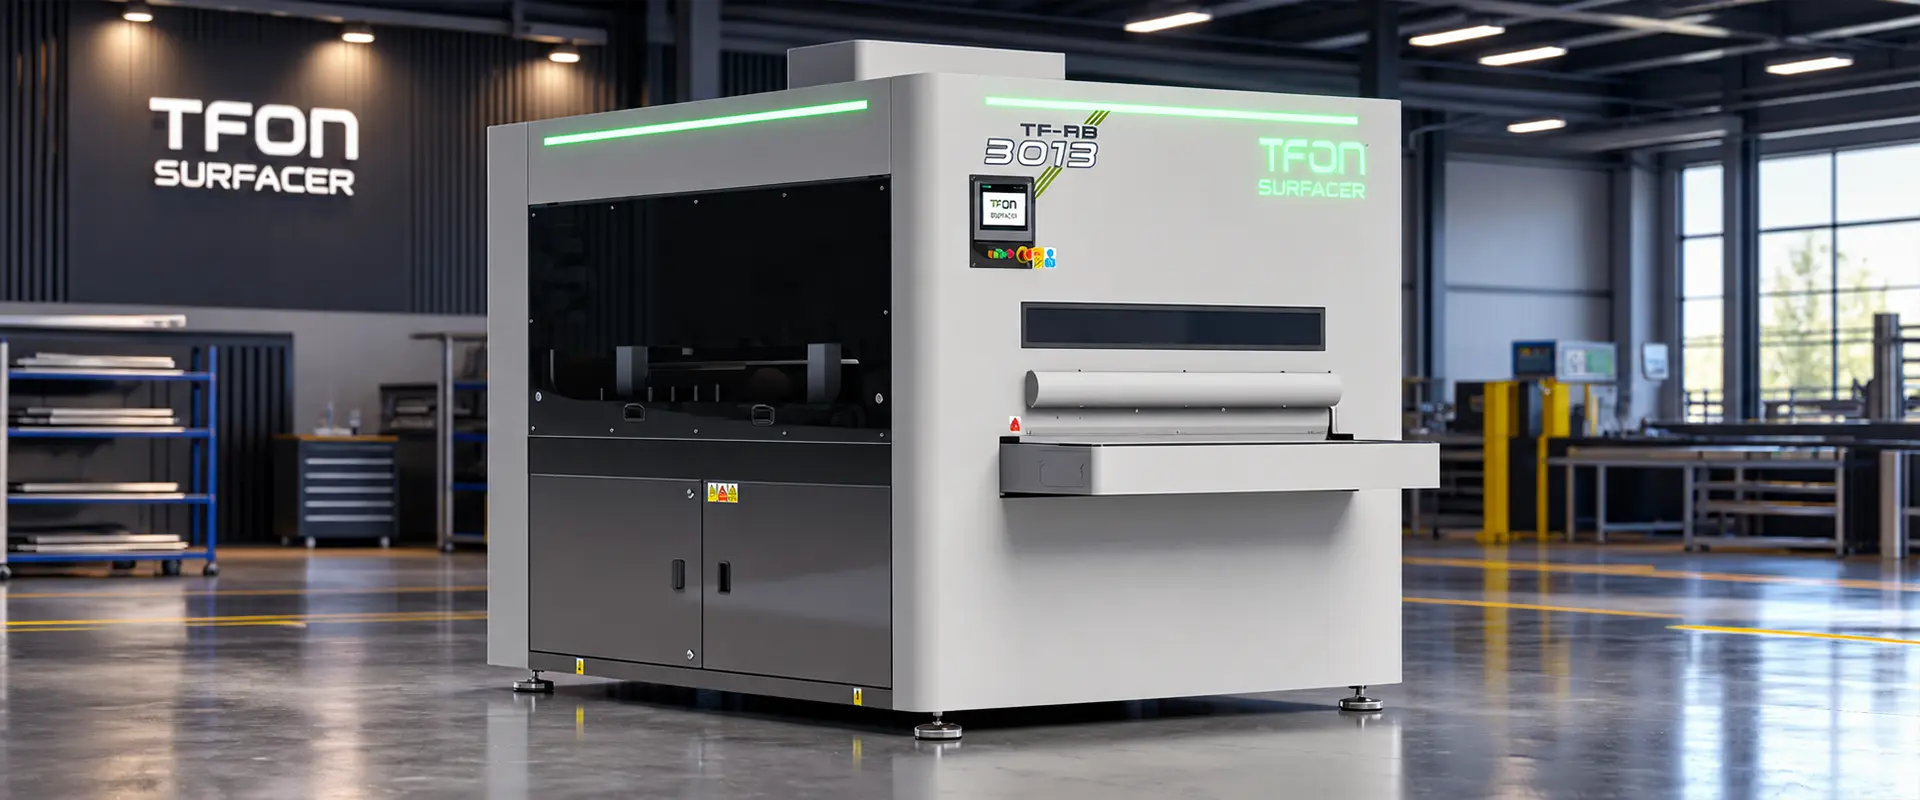
TFON Surfacer® TF-RB-3013
Der TF-RB kombiniert ein Bandaggregat zum Gratabtrag mit einer Kantenverrundungsstation.
- Maximale Materialbreite
- 1.300 mm
- Vorschub
- 0,6 - 4,0 m/min
Veröffentlichte Modelldaten. Ob ein Modell passt, hängt von Werkstoff, Geometrie und Konfiguration ab. Die Werte sind keine Zusage für ein Ergebnis oder eine Stückleistung.
Technische DatenPassende TFON Modelle
Häufig gestellte Fragen
Sind Entgraten und Kantenverrunden dasselbe?
Nein. Beim Entgraten wird der Grat an der Kante entfernt. Beim Kantenverrunden erhält die verbleibende Kante ein messbares Profil. Ein entgratetes Teil hat deshalb nicht automatisch verrundete Kanten.
Wie entgratet man Bohrungen?
Mit flexiblen Bürsten. Ein flaches Schleifband erreicht im Wesentlichen nur die Oberseite und die Außenkontur. Ob die Bürste in die Bohrung kommt, hängt von Öffnungsgröße, Werkzeugform und Abstützung ab.
Welche Musterteile sollte man einsenden?
Zwei Teile: ein normales Serienteil und das Teil mit der am schwersten zugänglichen Stelle. Ein Versuch nur mit dem einfachen Teil bildet die Serie nicht ab.
Sprechen Sie mit uns über Ihre Teile
Senden Sie uns Werkstoff, Zeichnung und Anlieferungszustand. Markieren Sie die Kante oder Fläche, die bearbeitet werden soll.