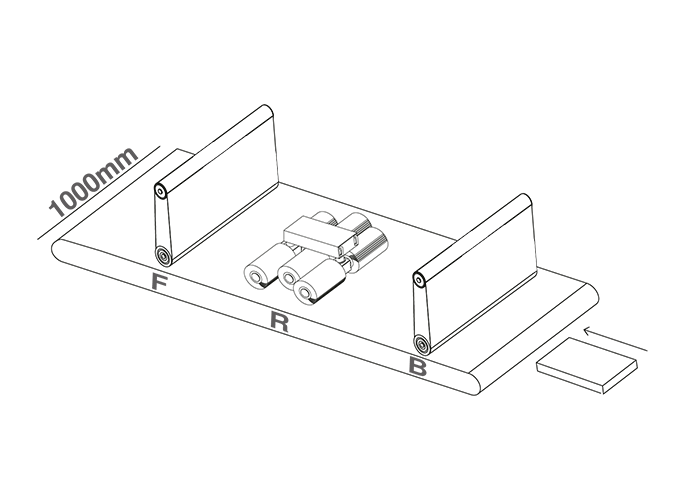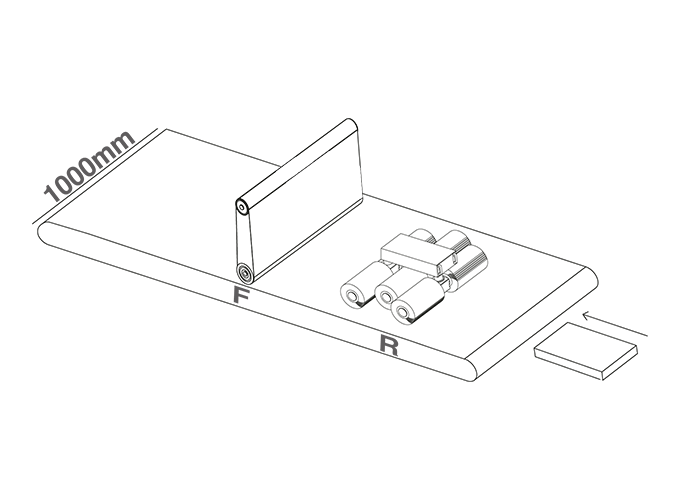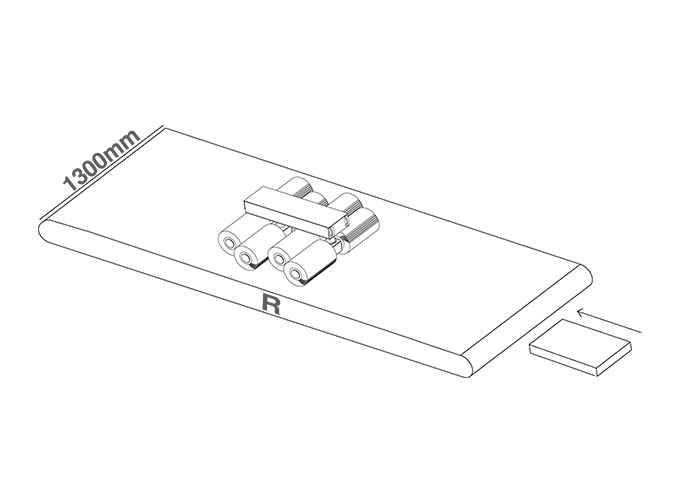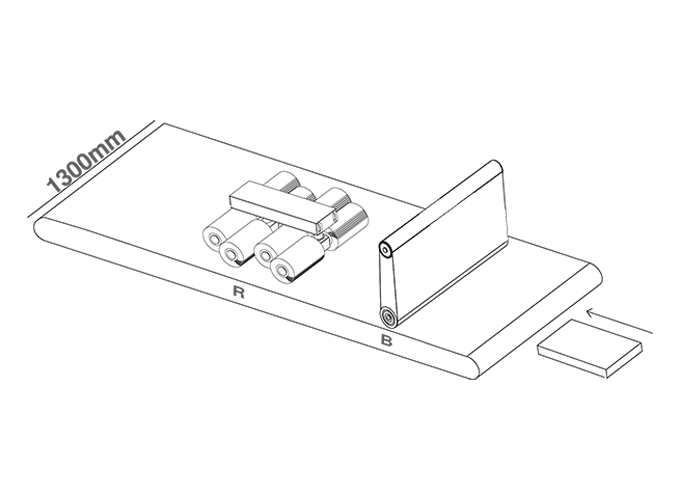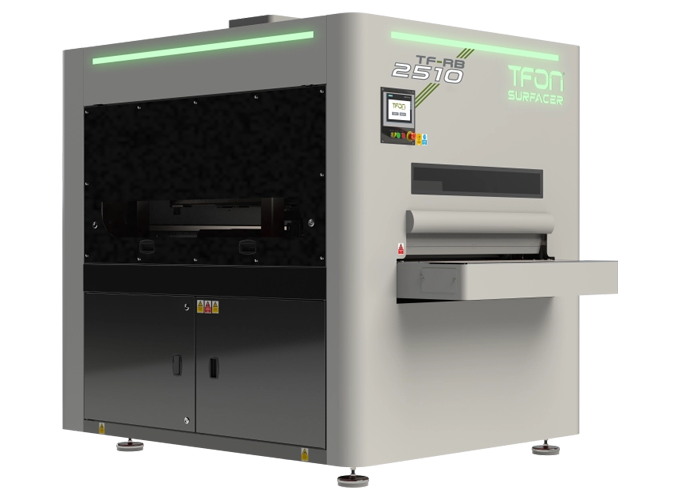
Serie 2510
Schleifbandbreite und -länge (mm)1030X1820
MaterialStahl, Aluminium und Edelstahl
Materialstärke0 - 120
Maximale Materialbreite1000
Mindestmaterialbreite (mm)50x50
Maximales Materialgewicht (kg)500
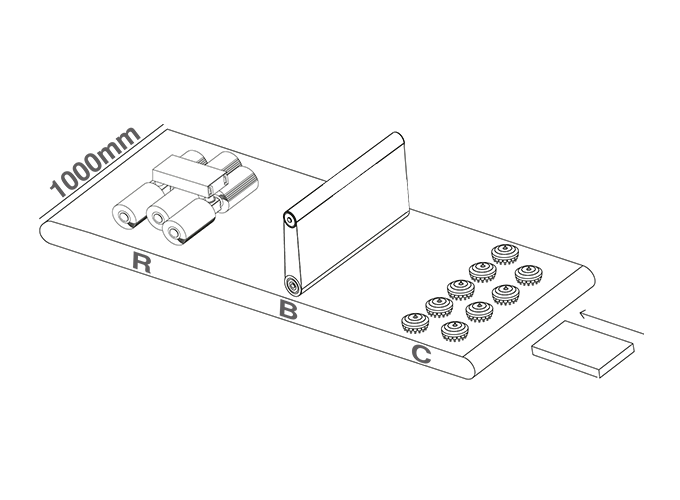
Tischbreite (mm)1000
Baustahlpartikel, die über gemeinsam genutzte Werkzeuge verschleppt werden, verursachen Rostflecken auf Edelstahl. Getrennte Verbrauchsmaterialien sind deshalb eine Prozessanforderung, nicht nur gute Praxis.
Hat ein Teil eine vorgegebene Schliffrichtung oder ein definiertes Schliffbild, muss der Prozess darauf abgestimmt sein. Das schränkt die Auswahl an Aggregaten und Verbrauchsmaterialien ein.
Freigegebene Einstellungen helfen, eine getestete Einrichtung zu reproduzieren. Materialschwankungen, Werkzeugverschleiß und Teilelage prüfen Sie trotzdem gegen den abgenommenen Kanten- und Oberflächenzustand.
Diese Modelle gehören zur Baureihe TFON Surfacer. Klären Sie Werkzeuge, Reinigungsanforderungen und Finish-Kriterien für Ihre Edelstahlteile, bevor Sie eine Konfiguration wählen.
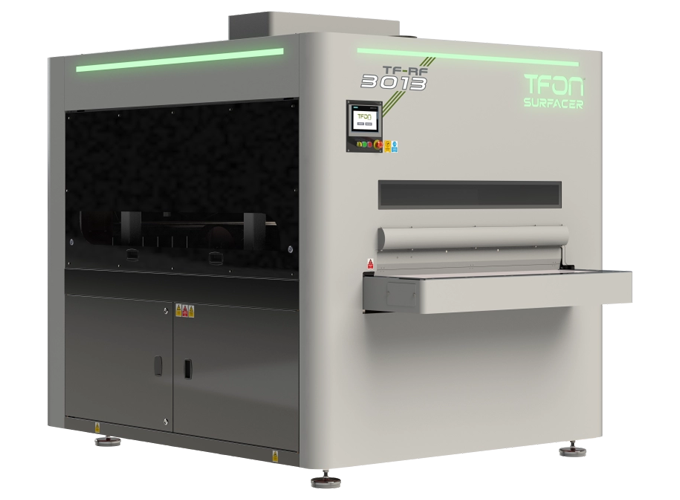
Beim Entgraten von Edelstahl gehören Gratentfernung, Kantenqualität und Oberflächenzustand zusammen. Der Prozess muss Werkstoffgüte, Zustand der Schnittkante, saubere Werkzeuge und das geforderte Finish berücksichtigen. Ein Mustertest legt fest, welches Ergebnis für Ihre Teile akzeptabel ist.
Am häufigsten unterschätzt wird die Kontamination. Läuft Edelstahl über Werkzeuge, die vorher Baustahl bearbeitet haben, können eingedrückte Partikel noch Wochen später Rostflecken bilden. Das betrifft auch Teile, die das Werk einwandfrei verlassen haben. Dagegen helfen eigene Verbrauchsmaterialien und konsequente Reinigung. Beides muss im laufenden Betrieb der Linie verankert sein, nicht nur in der Spezifikation.
Die zweite Randbedingung ist die Schliffrichtung. Ein Teil mit vorgegebener Schliffrichtung oder definiertem Schliffbild darf nicht einfach die Aggregatfolge durchlaufen, die den Grat am schnellsten entfernt. Die Oberfläche am Maschinenauslauf muss genau die sein, die Ihr Kunde abnimmt. Dieser Spielraum ist enger, als es klingt.
TFON konfiguriert Edelstahlanwendungen deshalb auf Basis getesteter Muster und vereinbarter Abnahmekriterien. Entgraten, Kantenbearbeitung und Finish sind getrennte Ergebnisse. Ein Teil kann eines davon oder alle drei benötigen.
Weitere Informationen: das gesamte Programm an Entgrat- und Kantenverrundungsmaschinen und die bürstenbasierte Kantenbearbeitung für geeignete Konturen und Oberflächenanforderungen.
Prüfen Sie die Abnahme des Oberflächenschliffs zusammen mit dem geforderten Kantenprofil Ihrer Edelstahlteile.
Grat entfernen, Kanten bearbeiten, Schliffrichtung einhalten: die Arbeitsschritte bei Edelstahlblech aufeinander abstimmen.
| Prozess | Funktion | Typische Anwendungen |
|---|---|---|
| Gratreduzierung | Entfernt den Schneid- oder Stanzgrat innerhalb der zulässigen Oberflächentoleranz | Laser- und Stanzteile aus Edelstahl mit geprüfter Sichtfläche |
| Kantenbearbeitung | Bricht die Kante auf das Profil, das für Handling, Schweißen oder Beschichtung vereinbart ist | Schweißbaugruppen und Teile, die von Hand gehandhabt werden |
| Finish | Erzeugt das vereinbarte Schliffbild oder die vereinbarte Schliffrichtung | Sichtbare Edelstahlpaneele und spezifizierte Architekturoberflächen |
Laser- und Stanzteile aus Edelstahl, bei denen die Oberfläche genauso zählt wie der Grat.
Entfernen Sie den Schneid- oder Stanzgrat nur so weit, wie es die Oberflächenspezifikation zulässt. Sie ist meist die entscheidende Grenze.
Wo die Schliffrichtung zählt, muss die Aggregatfolge sie erzeugen, statt nur möglichst schnell Material abzutragen.
Hier wird der Oberflächenzustand geprüft, und Kontamination ist nicht zulässig. Die Trennung der Verbrauchsmaterialien wird deshalb nachgewiesen, nicht vorausgesetzt.
Bearbeiten Sie die Kante passend zum Schweißen oder zur Montage, nach Kriterien aus dem Mustertest statt nach einer allgemeinen Kantenspezifikation.
Eigene Verbrauchsmaterialien, konsequente Reinigung und gespeicherte Einstellungen sorgen bei Edelstahl für ein gleichmäßiges Ergebnis.
Werkzeuge, die Baustahl berührt haben, kommen nicht wieder an Edelstahl. Das stellt der Aufbau der Linie sicher, nicht das Gedächtnis des Bedieners.
Zu viel Schleifwärme verfärbt Edelstahl. Vorschub und Anpressdruck werden so eingestellt, dass diese Grenze nicht erreicht wird. Danach werden die Werte abgerufen, nicht neu geschätzt.
Ist eine Schliffrichtung gefordert, legt das Rezept Aggregatfolge und Teilelage fest. So entsprechen Wiederholaufträge dem freigegebenen Muster.
Gespeicherte Einstellungen reproduzieren eine freigegebene Einrichtung. Prüfen Sie bei Wiederholaufträgen Werkzeugzustand, Teilelage und Finish gegen das abgenommene Muster.
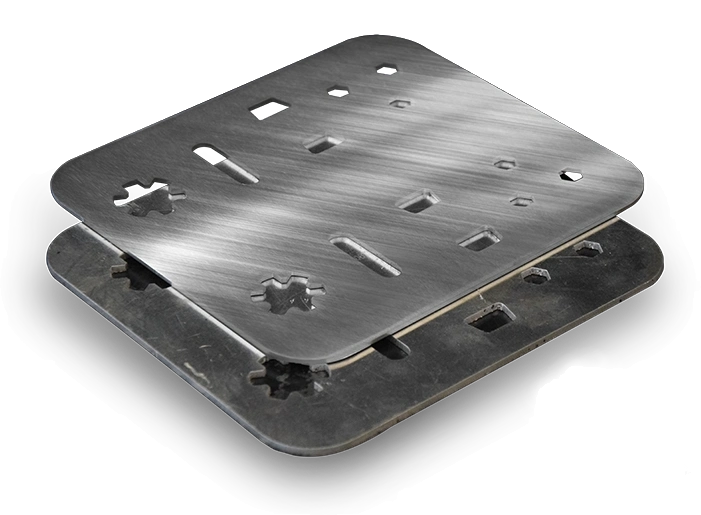
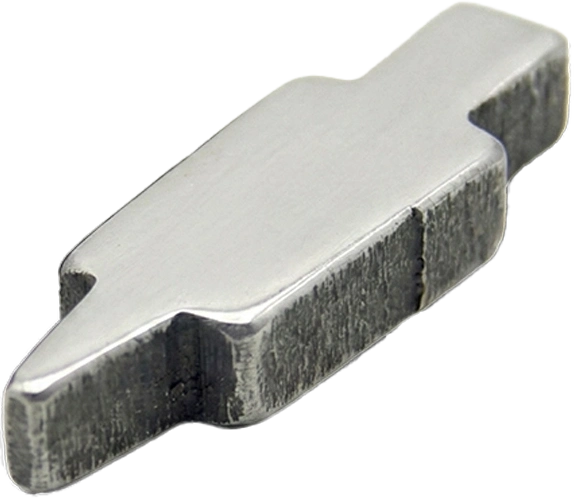
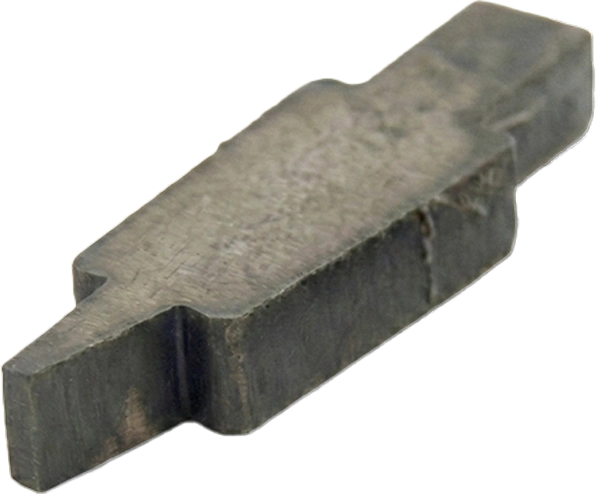
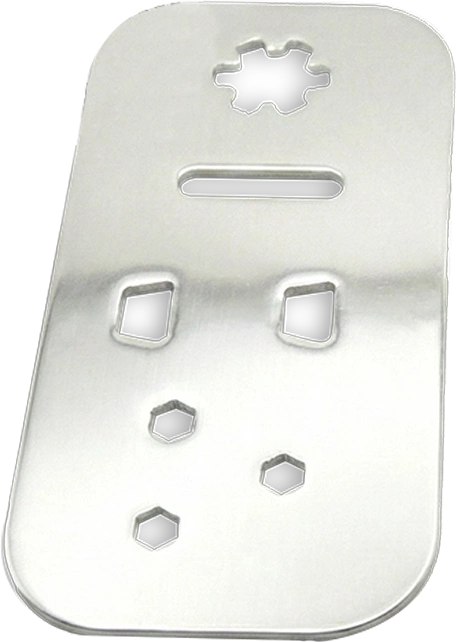
Die Bilder zeigen Bearbeitungsbeispiele von TFON. Werkstoff, Werkzeuge und Ergebnis für Ihre Anwendung bestätigen wir mit einem Mustertest.
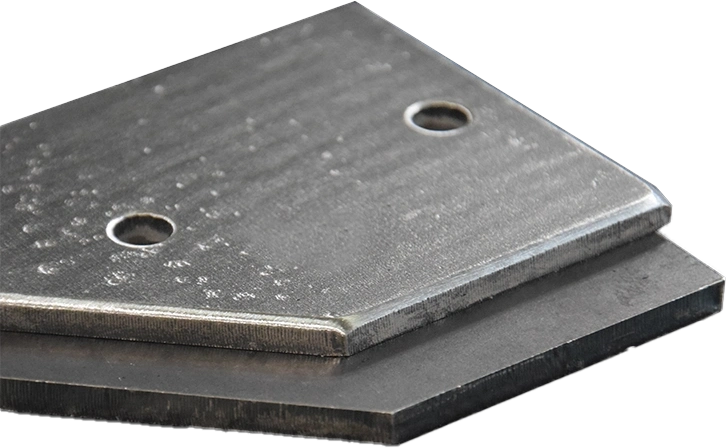
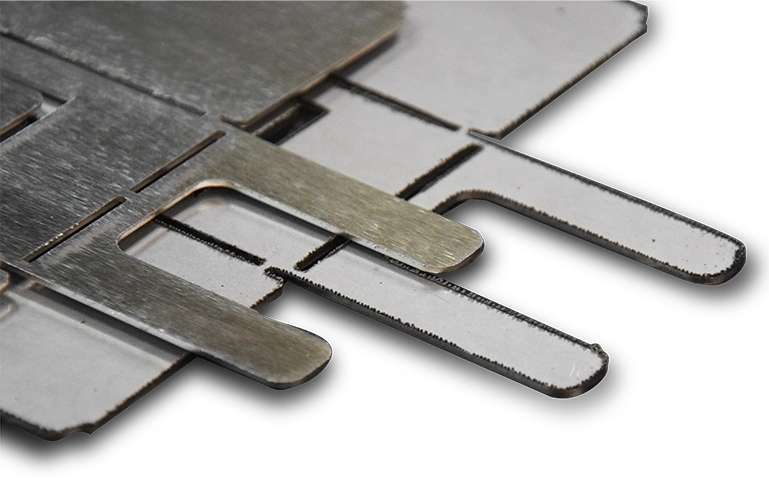
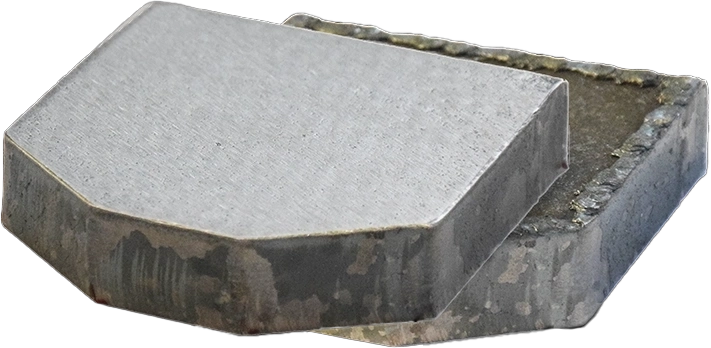
Die Konfiguration für Edelstahl richtet sich meist nach Finish-Güte, Kontaminationsschutz und Anzahl der Aggregate.
Senden Sie uns Edelstahlmuster. Wir vereinbaren mit Ihnen die Abnahmekriterien, bevor wir eine Konfiguration anbieten.
Beratung anfragen