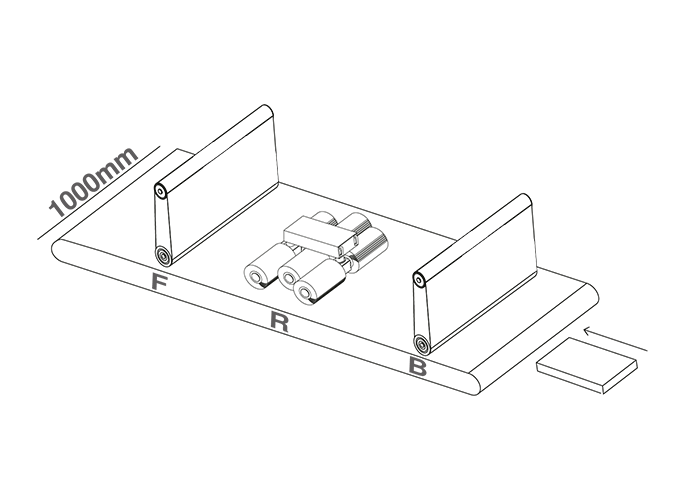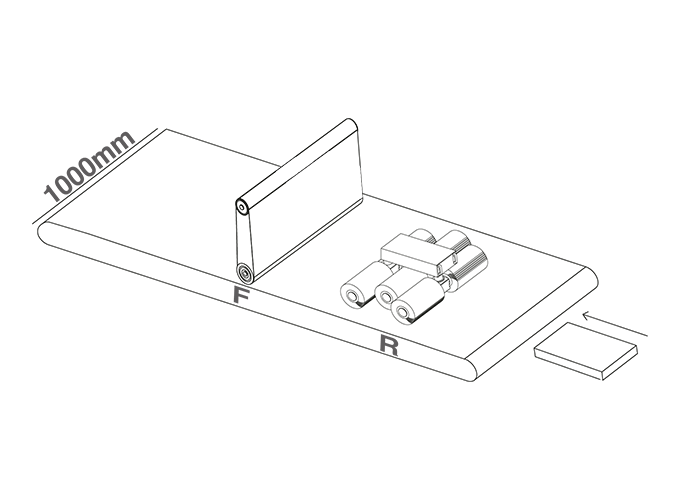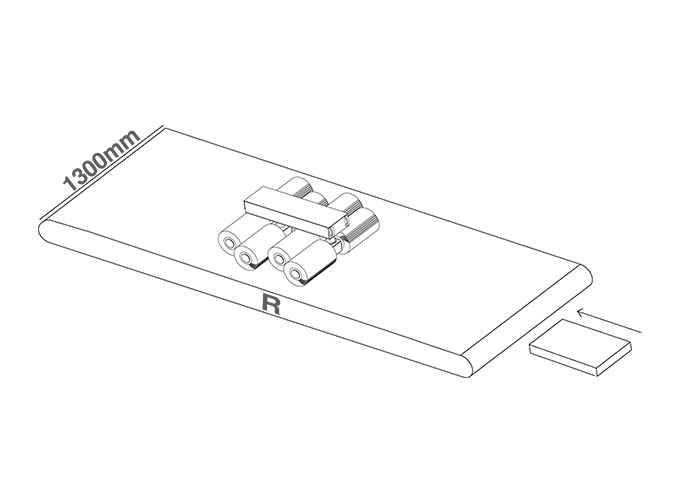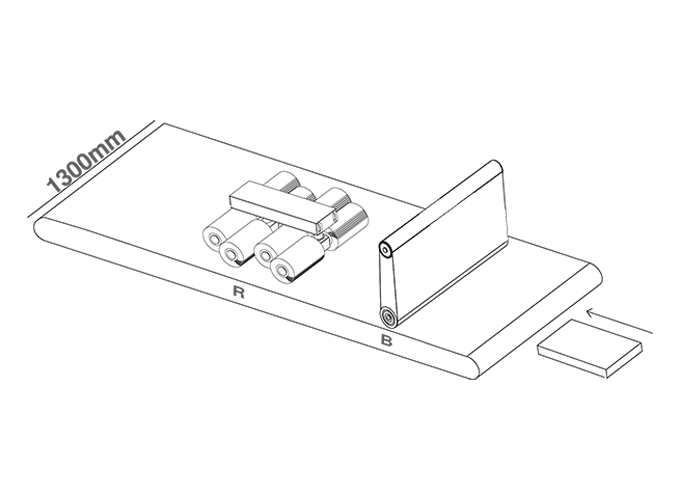
Serie 2510
Schleifbandbreite und -länge (mm)1030X1820
MaterialStahl, Aluminium und Edelstahl
Materialstärke0 - 120
Maximale Materialbreite1000
Mindestmaterialbreite (mm)50x50
Maximales Materialgewicht (kg)500
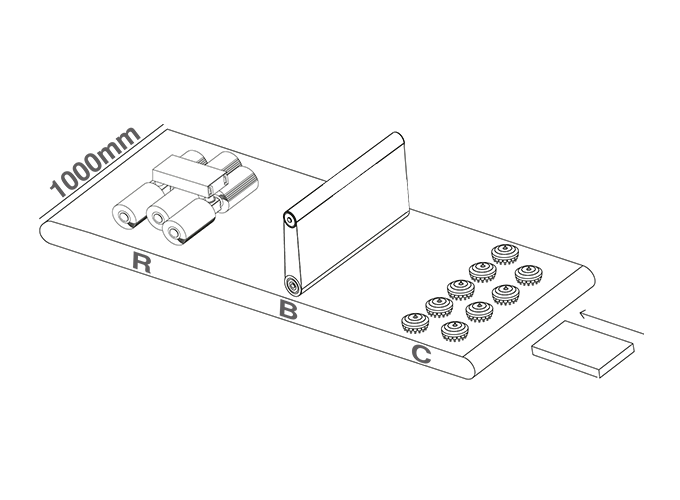
Tischbreite (mm)1000
Aluminiumlegierungen reagieren unterschiedlich auf Schleifmittel. Wählen Sie Werkzeuge und Zustellung nach Legierung, Grat und zulässiger Oberflächenveränderung. Prüfen Sie das Ergebnis danach an repräsentativen Teilen.
Bleibt das Teil nach der Montage sichtbar, stellen wir Transport, Anpressdruck und Verbrauchsmaterial so ein, dass die Sichtfläche geschützt bleibt. Die Kante allein ist nicht das Ziel.
Aluminiumstaub ist kein Stahlstaub. Absaugung, Reinigungsintervalle und Maschinenpflege legen wir mit der Konfiguration fest, nicht erst nachträglich.
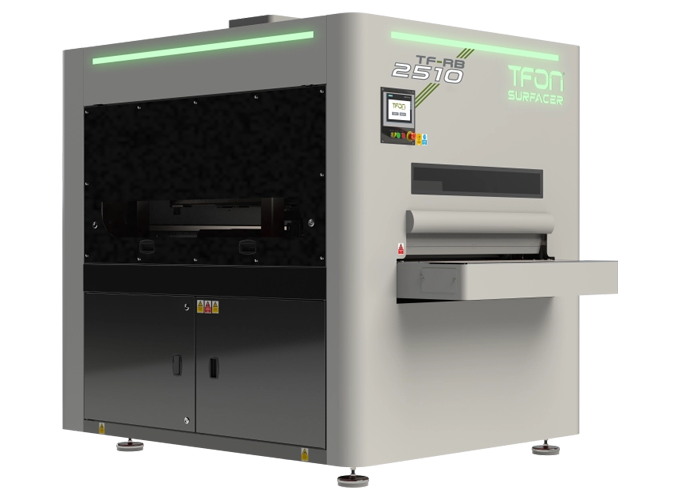
Diese Modelle gehören zur Baureihe TFON Surfacer. Ob sie für Ihre Aluminiumteile geeignet sind, hängt von Werkzeugen, Werkstückaufnahme, Absaugung und Mustertest ab.
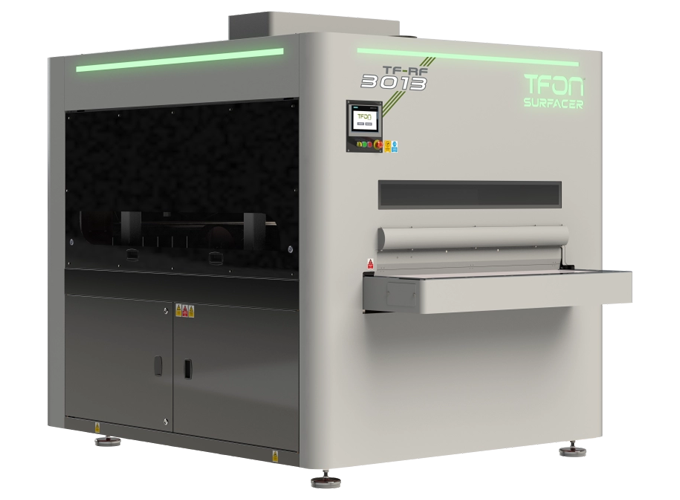
Beim Entgraten von Aluminium bewerten Sie Grat und Oberflächenanforderung gemeinsam. Legierung, Schneidverfahren, Teilegeometrie, Schleifmittelkontakt, Schutzfolie und Handling beeinflussen den Prozess. Prüfen Sie die Konfiguration an echten Teilen und an dem Finish, das der Folgeprozess verlangt.
TFON behandelt Aluminium deshalb als eigenen Prozess und nicht als Variante des Stahlrezepts. Wir prüfen die Legierung, soweit bekannt, und die Materialdicke. Außerdem klären wir, ob die Sichtfläche erhalten bleiben muss, ob während der Bearbeitung eine Folie aufliegt, wie das Teil beim Transport gehalten wird und was danach mit ihm geschieht.
Der Folgeprozess bestimmt die Abnahmekriterien. Ein Teil zum Eloxieren wird anders abgenommen als ein Teil für die Pulverbeschichtung. Beide unterscheiden sich von einem Teil, das vor der Montage nur sichere Kanten braucht. Diese Kriterien vereinbaren wir, bevor wir eine Konfiguration anbieten, denn sie bestimmen Aggregatfolge und Verbrauchsmaterialien.
Legierungen, Schnittqualität und optische Erwartungen unterscheiden sich von Kunde zu Kunde stark. TFON bestätigt den Prozess deshalb an Ihren Teilen, statt eine allgemeine Aluminiumeinstellung vorauszusetzen.
Weitere Informationen: das gesamte Programm an Entgrat- und Kantenverrundungsmaschinen und Optionen zur automatischen Bearbeitung für wiederkehrende Aluminiumchargen.
Legen Sie bei Aluminiumteilen das Entgraten getrennt von den Anforderungen an den Oberflächenschliff fest.
Eine Aggregatfolge für Aluminium ist mehr als ein übernommenes Baustahlrezept.
| Prozess | Funktion | Typische Anwendungen |
|---|---|---|
| Leichtes Schleifen | Reduziert den Schneid- oder Stanzgrat mit möglichst geringem Eingriff in die Oberfläche | Aluminium-Laserteile, deren Sichtfläche sauber bleiben muss |
| Kantenbearbeitung | Bricht die scharfe Kante, damit sich die Teile sicher handhaben und montieren lassen | Paneele, Halter und Gehäuseteile, die von Hand gehandhabt werden |
| Oberflächenvorbereitung | Erzeugt den vereinbarten Oberflächenzustand vor dem Beschichten oder Eloxieren | Teile mit definierter optischer oder Haftungsanforderung |
Aluminiumteile aus Schneiden, Stanzen und Zerspanen, die vor dem Beschichten oder der Montage entgratet werden.
Entfernen Sie den Grat ausreichend und begrenzen Sie dabei die Veränderung der Blechoberfläche. Prüfen Sie das Ergebnis gegen die vereinbarte Finish-Anforderung.
Teile, die nach der Montage sichtbar bleiben, brauchen vereinbarte Oberflächenkriterien, freigegebene Verbrauchsmaterialien und eine Werkstückaufnahme, die keine Abdrücke auf der Sichtfläche hinterlässt.
Zerspanen und Stanzen hinterlassen Grate an unterschiedlichen Stellen. Die Aggregatfolge richtet sich deshalb danach, wo der Grat tatsächlich sitzt, und nicht nur nach dem Werkstoff.
Testen Sie die Folienverträglichkeit vorab. Eine Folie, die sich im Prozess abhebt, reißt oder schmilzt, verursacht mehr Nacharbeit, als sie verhindert.
Transport, Anpressdruck, Staubverhalten und Schutzfolie bestimmen die Einrichtung für Aluminium.
Die Werkstückaufnahme muss das Teil stabil halten, ohne unzulässige Spuren auf der Oberfläche zu hinterlassen. Prüfen Sie Kontaktpunkte, Abstützung und Transport an der realen Teilegeometrie.
Welcher Anpressdruck nötig ist, hängt von Teil und Werkzeug ab. Bietet die Konfiguration eine kontrollierte Verstellung und Rezeptabruf, lässt sich der getestete Prozess mit freigegebenen Einstellungen reproduzieren.
Feiner Aluminiumstaub erfordert eine eigene Absaugung und konsequente Reinigung. Diese Anforderung legen wir zusammen mit der Maschine fest, nicht später.
Läuft auf derselben Linie auch Stahl, verhindern eigene Werkzeuge für Aluminium und eine feste Reinigungsroutine die Querkontamination von Sichtflächen.
Die Bilder zeigen Bearbeitungsbeispiele von TFON. Werkstoff, Werkzeuge und Ergebnis für Ihre Anwendung bestätigen wir mit einem Mustertest.
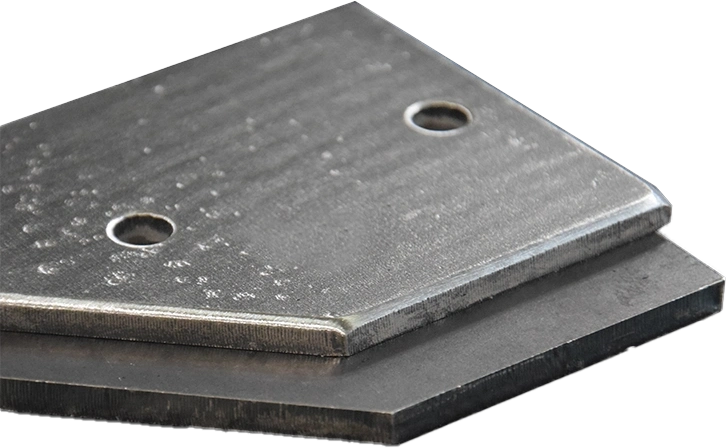
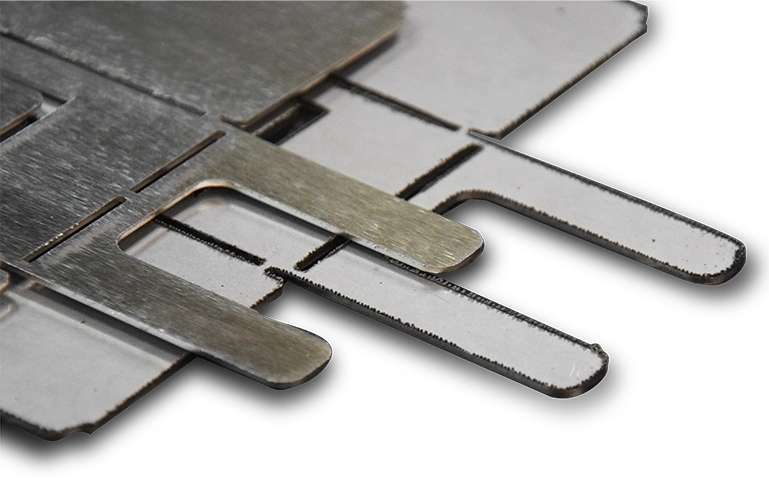
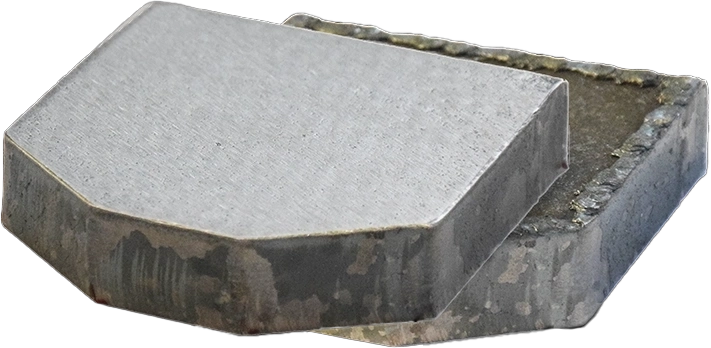
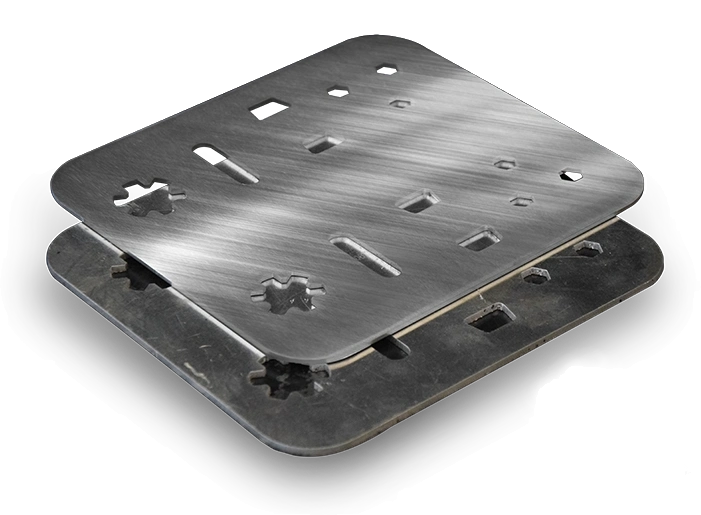
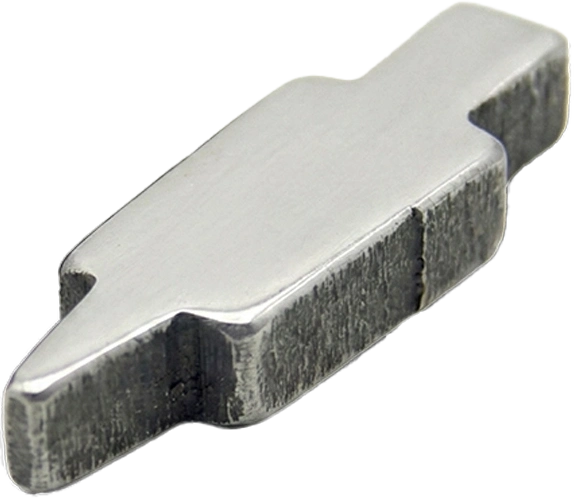
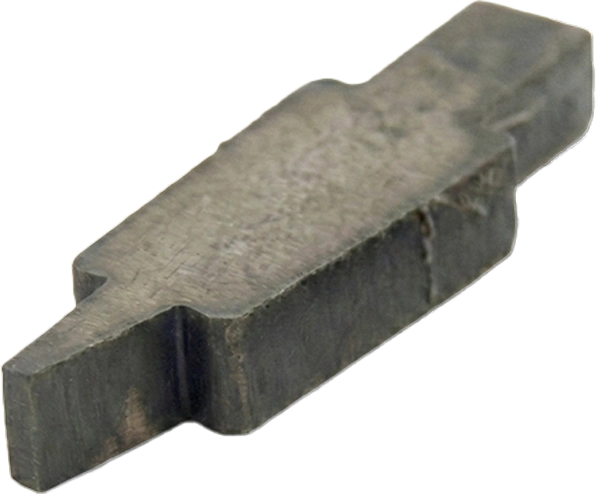
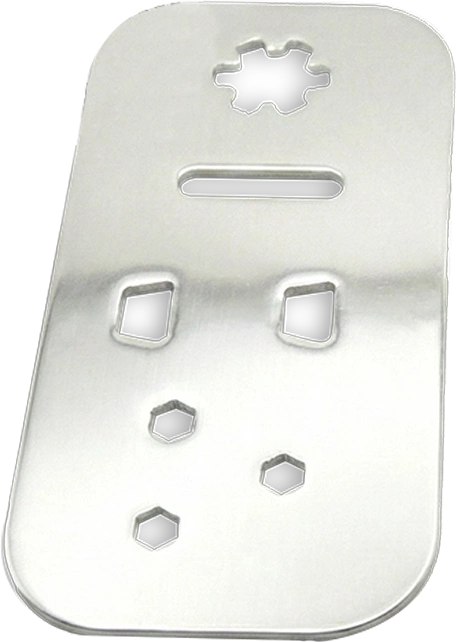
Die Konfiguration für Aluminium richtet sich meist nach Legierungsmix, optischer Anforderung und Absaugkonzept.
Senden Sie uns Aluminiummuster. Wir legen eine getestete Aggregatfolge für Ihre Legierung und Ihr Finish fest.
Beratung anfragen