Kalın sacların birleştirilmesi, metal işleme sektöründe yüksek dayanım ve hassasiyet gerektiren üretim süreçlerinden biridir. Özellikle çelik konstrüksiyon, ağır makine imalatı, gemi inşası ve endüstriyel ekipman üretiminde kaynak bağlantılarının kalitesi büyük önem taşır. Sac kalınlığı arttıkça kaynak metalinin birleşim bölgesinin tamamına ulaşması zorlaşabilir. Bu nedenle kalın sac kaynağında kaynak ağzı açma işlemi, yeterli kaynak nüfuziyeti sağlamak ve güvenilir bağlantılar oluşturmak amacıyla uygulanır. Doğru hazırlanan kaynak ağızları, kaynak işleminin daha kontrollü gerçekleştirilmesine yardımcı olur.
Kaynak ağzı, birleştirilecek metal parçaların kenarlarının belirli bir açı ve geometriyle hazırlanması sonucunda oluşturulan açıklıktır. İnce saclarda bazı kaynak yöntemleri ve birleşim tasarımları için kenarların düz bırakılması yeterli olabilirken kalın saclarda kaynak metalinin birleşim köküne ulaşabilmesi için uygun bir ağız geometrisine ihtiyaç duyulabilir. Bu işlem, kaynak metalinin birleşim bölgesine erişmesini kolaylaştırır ve yetersiz nüfuziyet riskinin azaltılmasına katkı sağlar.
Kalın sac kaynağında kaynak ağzı açılmasının temel nedenlerinden biri, kaynak bağlantısının istenen mekanik dayanımı karşılamasını sağlamaktır. Kaynak metali birleşim bölgesinde yeterli nüfuziyet oluşturamadığında bağlantının taşıma kapasitesi olumsuz etkilenebilir. Özellikle yüksek yük altında çalışan makine parçalarında ve çelik yapılarda bu durum ciddi kalite problemlerine neden olabilir. Uygun kaynak ağzı geometrisi, doğru kaynak parametreleriyle birlikte değerlendirildiğinde daha güvenilir bağlantıların elde edilmesini destekler.
Kaynak ağzının şekli ve açısı, kullanılacak kaynak yöntemine, sac kalınlığına ve bağlantının teknik gereksinimlerine göre belirlenir. V, X ve U tipi kaynak ağızları farklı uygulamalarda tercih edilebilir. Tek taraflı erişimin bulunduğu işlemlerde V tipi ağız kullanılabilirken iki taraftan kaynak yapılabilen kalın plakalarda çift V tipi birleşimler değerlendirilebilir. Ancak kaynak ağzının gereğinden geniş hazırlanması dolgu metali tüketimini artırabilir. Bu nedenle ağız açısı, kök yüzü ve kök aralığı gibi ölçüler kaynak prosedürüne uygun seçilmelidir.
Kalın saclarda kaynak ağzı hazırlığı, üretim süresi ve maliyet açısından da önemlidir. Yanlış hazırlanan kenarlar, kaynak sırasında gereksiz dolgu metali kullanılmasına veya ek düzeltme işlemlerine neden olabilir. Ayrıca parçaların kenarları boyunca farklı açılarda hazırlanan kaynak ağızları, kaynak kalitesinde tutarsızlıklara yol açabilir. Özellikle seri üretimde aynı ölçülerin korunması, işlem standardının sürdürülebilmesi açısından önemli bir avantaj sağlar.
Geleneksel yöntemlerde kaynak ağzı açma işlemi taşlama veya farklı mekanik işlemlerle gerçekleştirilebilir. Ancak büyük ve kalın sacların manuel yöntemlerle hazırlanması zaman alabilir ve operatöre bağlı ölçü farklılıkları oluşturabilir. Endüstriyel kaynak ağzı açma makineleri ise belirlenen açıların kontrollü biçimde uygulanmasına yardımcı olarak üretimde tekrarlanabilirliği artırabilir. Bu sistemler, kaynak öncesi kenar hazırlığının daha düzenli yürütülmesini sağlar.
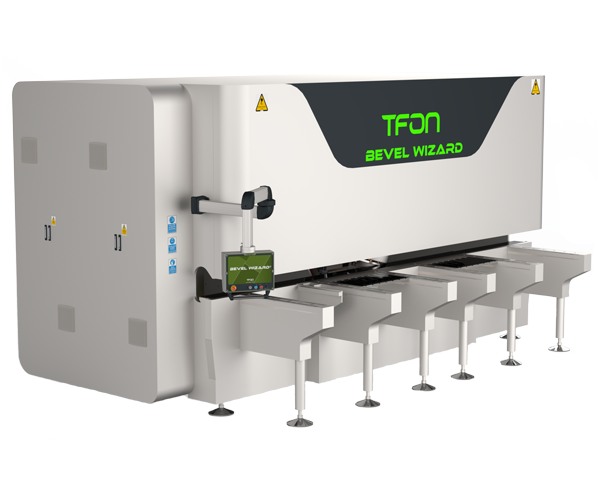
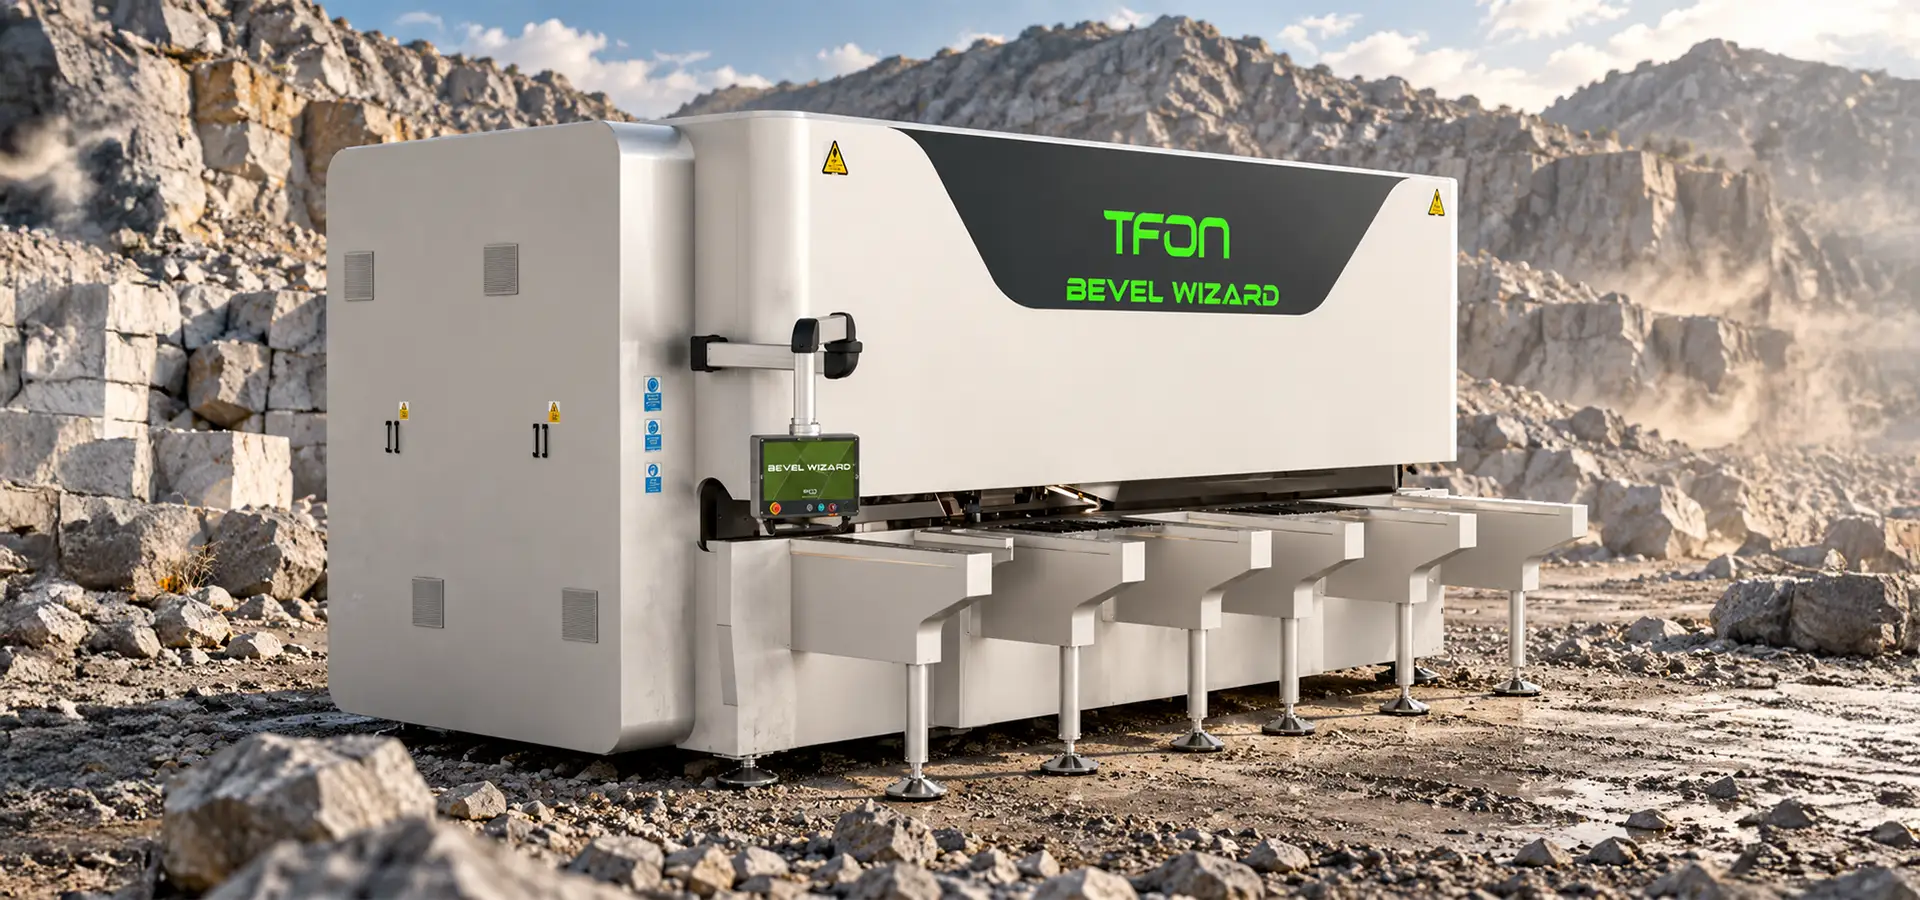
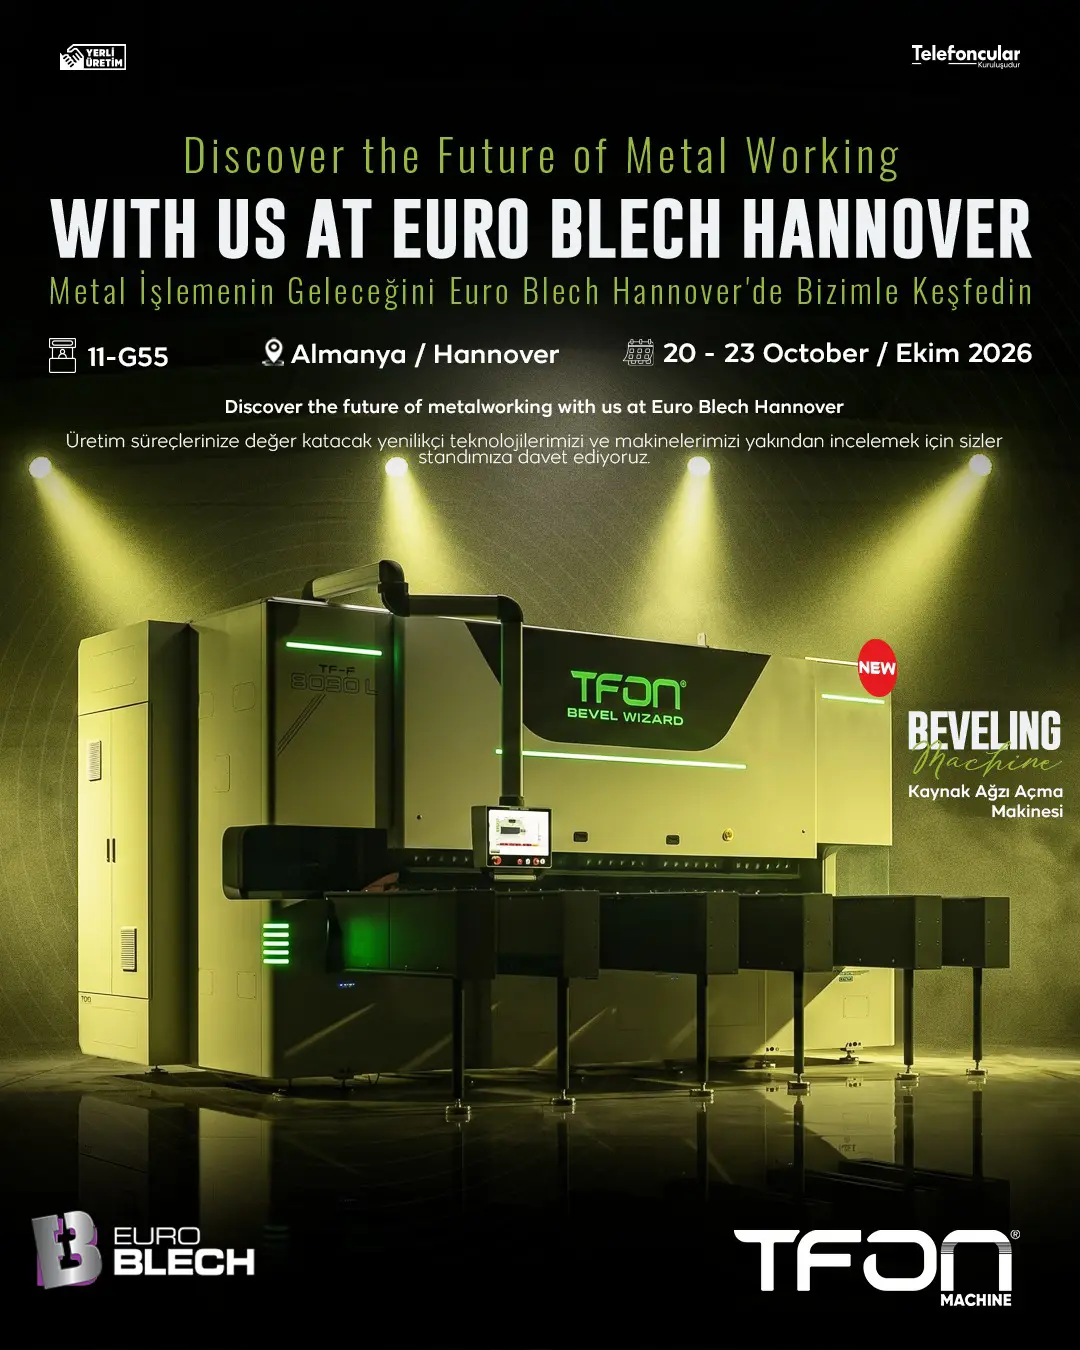
TFON, endüstriyel metal işleme sektörüne yönelik geliştirdiği Bevel Wizard serisiyle sac ve plaka kenarlarının kaynak öncesinde hazırlanmasına yönelik çözümler sunmaktadır. Farklı parça boyutları ve malzeme kalınlıkları için tasarlanan TFON kaynak ağzı açma makineleri, ayarlanabilir çalışma açıları sayesinde üreticilerin kaynak ağzı hazırlama süreçlerini daha kontrollü yönetmesine yardımcı olur. TFON Bevel Wizard serisi, özellikle tekrarlanabilir kenar geometrisinin önemli olduğu endüstriyel üretim uygulamalarına odaklanmaktadır.
Kaynak ağzı hazırlığında yalnızca makine seçimi değil, malzemenin özellikleri ve kaynak prosedürü de dikkate alınmalıdır. Karbon çeliği, paslanmaz çelik ve farklı alaşımların kaynak davranışları değişebilir. İşlem öncesinde teknik resimlerin incelenmesi, uygun açıların belirlenmesi ve kenar yüzeylerinin temizlenmesi önemlidir. Hazırlanan parçaların kaynak sırasında doğru konumlandırılması da bağlantı kalitesini etkileyen faktörler arasındadır.
Kalın sac kaynağında kaynak ağzı açma işlemi, yeterli nüfuziyetin sağlanması, kaynak kalitesinin artırılması ve üretim süreçlerinin daha kontrollü yürütülmesi açısından önemli bir uygulamadır. Doğru kaynak ağzı geometrisi, uygun ekipman ve belirlenmiş kaynak parametreleriyle birlikte değerlendirildiğinde üretimde kalite sürekliliğine katkı sağlar. TFON, geliştirdiği endüstriyel kaynak ağzı açma çözümleriyle üreticilerin kaynak öncesi hazırlık aşamalarında hassasiyet, verimlilik ve tekrarlanabilirlik elde etmesini desteklemektedir.