Lazer kesim teknolojisi, metal işleme sektöründe yüksek hassasiyet, hızlı üretim ve kaliteli kesim yüzeyleri sağladığı için yaygın olarak kullanılmaktadır. Ancak kesim işlemi tamamlandıktan sonra bazı sac parçalarda eğilme, dalgalanma veya çarpılma gibi şekil bozuklukları meydana gelebilir. Özellikle ince saclarda karşılaşılan bu durum, sonraki üretim aşamalarında ölçü hassasiyetini ve montaj kalitesini olumsuz etkileyebilir. Lazer kesim sonrası sac eğilmesi, doğru üretim yöntemleri ve uygun doğrultma işlemleriyle kontrol altına alınabilen bir sorundur.
Lazer kesim sırasında metal yüzeyin belirli bölgelerine yoğun ısı uygulanır. Kesilen alan hızla ısınırken çevresindeki malzeme daha düşük sıcaklıkta kalır. Bu sıcaklık farklılıkları, metalin düzensiz biçimde genleşmesine ve soğuma sırasında büzülmesine neden olabilir. Ortaya çıkan ısıl gerilmeler, sacın başlangıçtaki düzlemselliğini kaybetmesine yol açabilir. Ayrıca malzemede haddeleme veya önceki işlemlerden kalan iç gerilmelerin kesim sırasında yeniden dağılması da şekil bozukluklarını artırabilir.
Sac kalınlığı, malzeme özellikleri ve kesim parametreleri eğilme riskini doğrudan etkileyen faktörlerdir. İnce saclar, kalın plakalara göre ısıl etkilere karşı daha hassas olabilir. Uygun olmayan lazer gücü, düşük kesim hızı, yoğun kesim desenleri ve parçaların yerleşim şekli de deformasyon oluşumuna katkıda bulunabilir. Bu nedenle lazer kesim sonrası sac eğilmesini azaltmak için malzemeye uygun kesim parametrelerinin belirlenmesi ve ısı birikiminin kontrol edilmesi önemlidir.
Kesim sonrasında görülen şekil bozuklukları her zaman aynı değildir. Bazı parçalarda yalnızca kenar bölgelerinde hafif kıvrılmalar oluşurken bazı saclarda yüzey boyunca dalgalanmalar meydana gelebilir. Özellikle geniş yüzeyli veya karmaşık geometrili parçaların düzlemselliğini korumak daha zor olabilir. Bu problemler kaynak, büküm, montaj ve diğer hassas üretim aşamalarında uyumsuzluklara neden olarak yeniden işleme ihtiyacını artırabilir.
Lazer kesim sonrası eğilen sacların düzeltilmesi için kullanılan yöntemlerden biri mekanik doğrultma işlemidir. Bu yöntemde metal parça, özel olarak konumlandırılmış doğrultma silindirleri arasından geçirilir. Silindirlerin oluşturduğu kontrollü ve tekrarlı bükülme hareketleri sayesinde parçada meydana gelen eğrilikler azaltılır ve daha düzgün bir yüzey elde edilmesi hedeflenir. Doğrultma işleminin başarısı, malzemenin kalınlığına, mekanik özelliklerine, geometrisine ve başlangıçtaki deformasyon miktarına bağlıdır.
Endüstriyel üretimde manuel düzeltme yöntemleri küçük miktardaki parçalar için kullanılabilse de seri üretimde aynı doğrultma kalitesinin sürekli korunması zorlaşabilir. Otomatik doğrultma sistemleri, işlem parametrelerinin kontrollü biçimde uygulanmasını sağlayarak üretimde tekrarlanabilirliği artırmaya yardımcı olur. Özellikle farklı kalınlıklardaki saclarla çalışan işletmeler için uygun makine seçimi, üretim verimliliği ve parça kalitesi açısından önemli bir konudur.
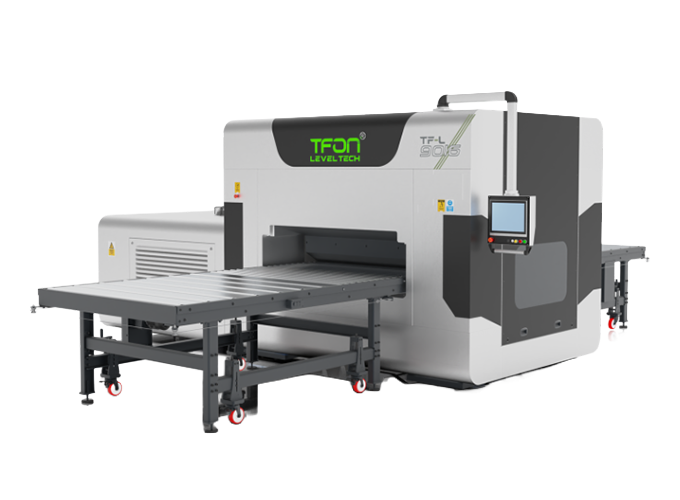
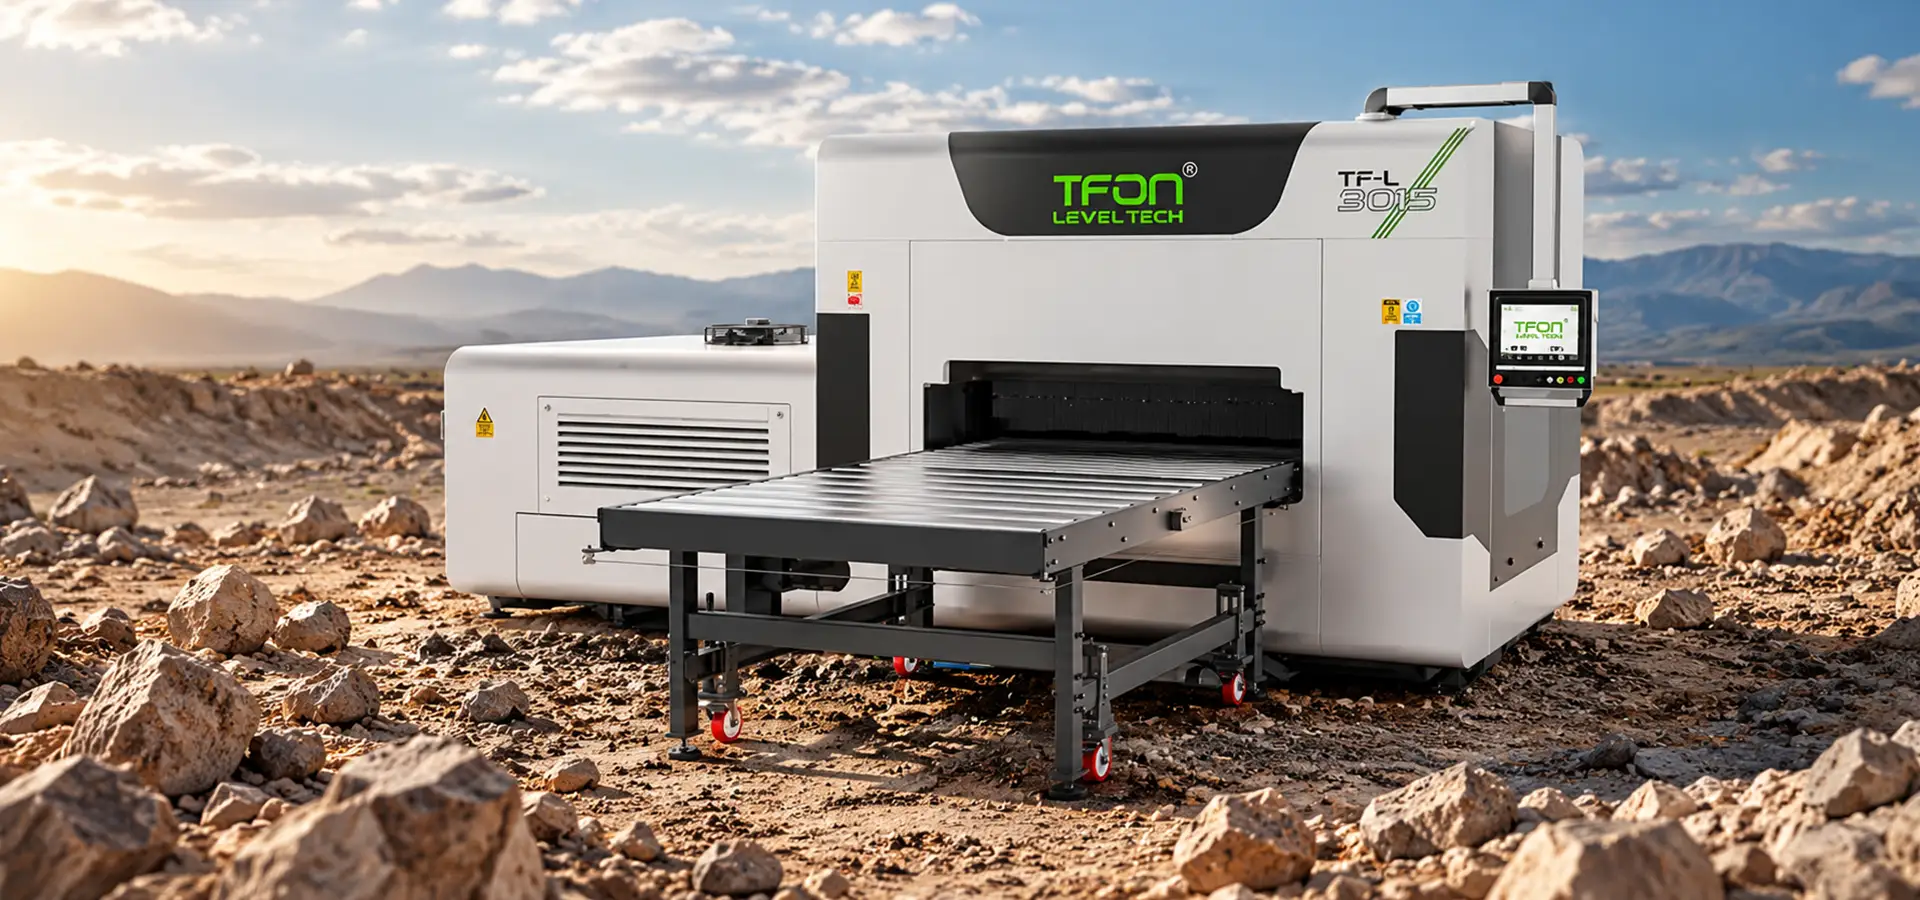
TFON, metal işleme sektörüne yönelik geliştirdiği Leveltech serisiyle sac, plaka ve lazer kesim sonrası şekil bozukluğu oluşan parçalar için mekanik doğrultma çözümleri sunmaktadır. Farklı malzeme kalınlıkları ve çalışma genişliklerine uygun seçenekleri bulunan TFON sac doğrultma ve gerilim giderme makineleri, üretim süreçlerinde düzlemsellik problemlerinin azaltılmasına yardımcı olur. Mekanik doğrultmanın ısıl gerilim giderme tavlamasından farklı bir işlem olduğu ve parçadaki tüm iç gerilimlerin ortadan kalktığını garanti etmediği unutulmamalıdır.
Doğrultma makinesi seçilirken yalnızca sac kalınlığı değil, malzemenin dayanımı, parça genişliği ve kesim geometrisi de değerlendirilmelidir. Delikli veya geniş boşluklara sahip parçalar, aynı kalınlıktaki dolu saclardan farklı davranabilir. Bu nedenle üretime geçmeden önce numune doğrultma testleri yapılması ve elde edilen düzlemsellik değerlerinin teknik resimde belirtilen toleranslarla karşılaştırılması faydalıdır.
Lazer kesim sonrası sac eğilmesini önlemek için kesim öncesinde uygun malzeme seçimi yapılmalı, kesim parametreleri optimize edilmeli ve parçaların üretim boyunca doğru şekilde desteklenmesine dikkat edilmelidir. Kesim sonrasında ise gerekli ölçümler yapılarak doğrultma ihtiyacı belirlenmelidir. TFON tarafından geliştirilen endüstriyel doğrultma çözümleri, üreticilerin bu süreçleri daha kontrollü yönetmesine katkı sağlar. Doğru ekipman ve uygun işlem parametreleriyle sac parçaların düzlemselliği iyileştirilebilir, montaj problemleri azaltılabilir ve üretim süreçlerinde daha tutarlı kalite standartları elde edilebilir.