
Metal işleme sektöründe lazer, plazma ve zımba kesim gibi yöntemler, farklı geometrilere sahip parçaların hassas biçimde üretilmesini sağlar. Ancak kesim tamamlandığında parça kenarlarında çapaklar, keskin çıkıntılar ve yüzey düzensizlikleri oluşabilir. Bu kusurlar yalnızca parçanın görünümünü etkilemez; montaj süreçlerini zorlaştırabilir, çalışanların güvenliğini riske atabilir ve boya ya da kaplama kalitesini düşürebilir. Otomatik çapak alma makineleri, kesim sonrası ortaya çıkan bu sorunları kontrollü bir işleme süreciyle gidermek için kullanılır. Özellikle seri üretimde tekrarlanabilir sonuçlara ulaşılması, parça kalitesinin korunması açısından önem taşır.
Otomatik Çapak Alma Makinelerinin Çalışma Prensibi
Otomatik çapak alma makineleri, metal parçaların konveyör sistemi üzerinden farklı işleme istasyonlarından geçirilmesi esasına dayanır. İşlem öncesinde malzemenin türü, kalınlığı, boyutları ve kenar yapısı değerlendirilir. Ardından konveyör hızı, zımpara basıncı ve istasyon konumları gibi parametreler parçaya uygun şekilde ayarlanır. Parçalar, makine tasarımına ve malzeme özelliklerine göre vakumlu veya manyetik tutma sistemleriyle sabitlenebilir.
İlk aşamada zımpara bandı, kesim sırasında oluşan çapakları ve kenarlardaki fazla malzemeyi aşındırarak uzaklaştırır. Bu aşamanın amacı, parçanın ölçüsel bütünlüğünü mümkün olduğunca korurken istenmeyen çıkıntıları gidermektir. Daha sonra fırça veya mop istasyonu devreye girerek keskin kenarları kontrollü biçimde yuvarlar. Böylece hem dış konturlarda hem de uygun geometrilerdeki iç kenarlarda daha dengeli bir bitiş elde edilebilir.
Bu sistemlerde işleme yoğunluğu her malzeme için aynı değildir. İnce saclarda gereğinden yüksek baskı yüzeyde iz bırakabilirken, kalın ve yoğun çapaklı parçalarda yetersiz temas istenen temizliği sağlayamayabilir. Bu nedenle otomatik çapak alma sürecinde aşındırıcı türü, tane büyüklüğü, ilerleme hızı ve istasyon ayarları birlikte ele alınır. Uygun toz toplama sistemlerinin kullanılması da çalışma ortamındaki metal ve aşındırıcı tozlarının kontrolüne katkı sağlar.
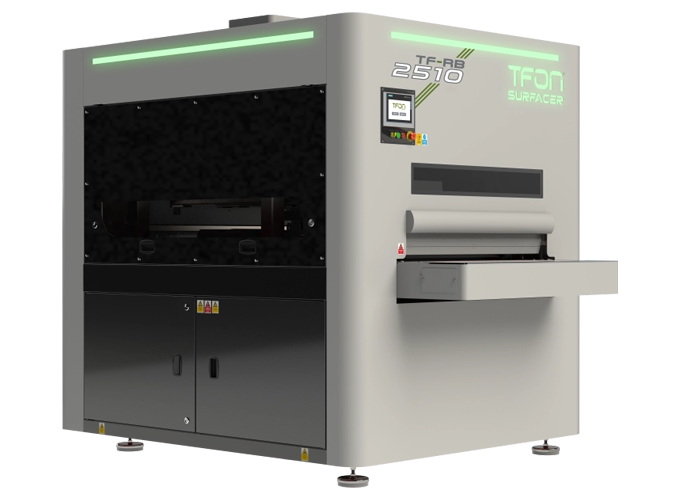
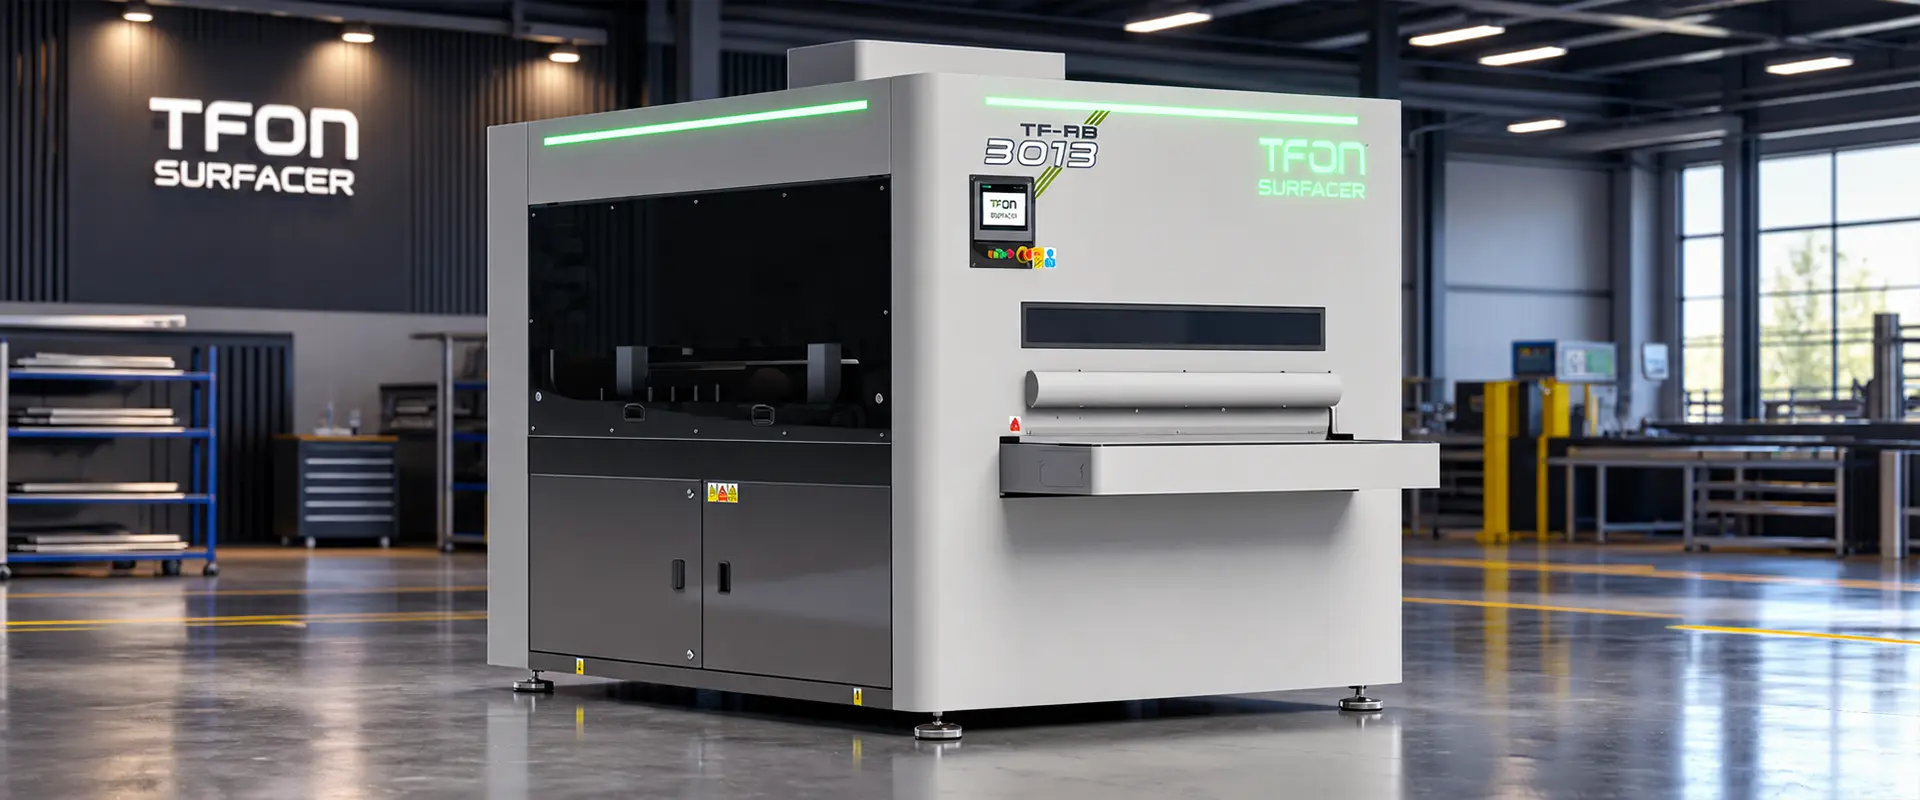
TFON tarafından geliştirilen TFON Surfacer® TF-RB-3013, çapak alma ve kenar yuvarlama istasyonlarını aynı gövdede birleştiren sistemlere örnektir. Model, 1300 mm çalışma genişliğiyle çelik, alüminyum ve paslanmaz çelik parçaların işlenmesi için tasarlanmıştır. Bant istasyonunun ardından çalışan mop istasyonu, iki işlemin tek geçişte yapılmasına olanak tanır. Bununla birlikte parçanın alt yüzeyinin de işlenmesi gerekiyorsa ikinci bir geçiş gerekebilir.
Otomatik Çapak Alma Sürecinde Verimlilik ve Kalite
Manuel çapak alma işlemlerinde sonuç, operatörün deneyimine, kullanılan ekipmana ve işlem süresine bağlı olarak değişebilir. Otomatik çapak alma makineleri ise belirlenen parametrelerin tekrar uygulanmasına yardımcı olarak üretimde daha tutarlı bir kalite standardı oluşturur. Özellikle aynı parçanın yüksek adetlerde üretildiği tesislerde işlem sürelerinin planlanması ve iş akışının düzenlenmesi kolaylaşır.
Üretim açısından bir diğer önemli konu, kesimden çıkan parçanın sonraki operasyona hangi durumda aktarılacağıdır. Kaynak öncesinde kalıntıların temizlenmesi, montaj öncesinde keskin kenarların giderilmesi veya boyama öncesinde kenar formunun iyileştirilmesi farklı hedeflerdir. Otomatik çapak alma makineleri için işlem parametreleri belirlenirken yalnızca görsel pürüzsüzlük değil, parçanın kullanılacağı süreç ve teknik resimdeki toleranslar da dikkate alınmalıdır.
Gelişmiş makinelerde dokunmatik kontrol panelleri, otomatik kalınlık ölçümü ve kayıtlı işleme reçeteleri gibi özellikler bulunabilir. Örneğin TFON Surfacer® TF-RB-3013 modelinde malzeme kalınlığının otomatik algılanması ve parça ayarlarının kaydedilmesi, farklı iş emirleri arasında hazırlık sürecini kolaylaştırır. Aşırı yük koruması gibi güvenlik sistemleri de beklenmeyen kalınlık farklılıklarında ekipmanın zarar görme riskini azaltmaya yardımcı olur.
Çapak alma sonrasında kenarların uygun biçimde yuvarlanması, boya ve kaplama uygulamaları için daha elverişli bir yüzey hazırlanmasını destekler. Ayrıca keskin kenarların azaltılması, montaj ve taşıma aşamalarında daha güvenli çalışma koşullarına katkıda bulunur. Bununla birlikte istenen sonucun elde edilmesi; malzemenin sertliğine, çapak miktarına, parça geometrisine ve kullanılan aşındırıcıların durumuna bağlıdır. Bu nedenle seri üretime geçmeden önce numune üzerinde işlem denemeleri yapılması, kenar profilinin ve kritik ölçülerin kontrol edilmesi gerekir.
Aşındırıcı bant ve mopların düzenli kontrol edilmesi de işlem kalitesinin sürdürülmesi için gereklidir. Aşınmış sarf malzemeleri, aynı ayarlarda çalışılsa bile farklı sonuçlar doğurabilir. Bu yüzden periyodik bakım, numune kontrolü ve işleme verilerinin kayıt altında tutulması üretimde sürekliliği destekler.
TFON'un geliştirdiği otomatik çapak alma makineleri, kesim sonrası yüzey hazırlığını üretim hattının düzenli bir parçasına dönüştürür. Doğru istasyon seçimi ve uygun proses ayarlarıyla çapak temizleme, kenar yuvarlama ve kalite kontrol aşamaları daha öngörülebilir şekilde yönetilebilir.