Die Laserschneidtechnologie wird in der metallverarbeitenden Industrie häufig eingesetzt, da sie eine hohe Präzision, schnelle Produktionsprozesse und hochwertige Schnittkanten ermöglicht. Nach dem Schneidprozess können jedoch bei einigen Blechteilen Verformungen wie Biegungen, Wellenbildung oder Verzug auftreten. Dieses Problem tritt besonders bei dünnen Blechen auf und kann die Maßgenauigkeit sowie die Montagequalität in nachfolgenden Fertigungsschritten beeinträchtigen. Blechverzug nach dem Laserschneiden ist ein Problem, das durch geeignete Fertigungsverfahren und professionelle Richtprozesse kontrolliert werden kann.
Während des Laserschneidens wird intensive Wärme auf bestimmte Bereiche der Metalloberfläche übertragen. Während sich die Schnittzone schnell erwärmt, bleibt das umliegende Material auf einer niedrigeren Temperatur. Diese Temperaturunterschiede können zu einer ungleichmäßigen Ausdehnung und anschließenden Schrumpfung des Metalls beim Abkühlen führen. Die entstehenden thermischen Spannungen können dazu führen, dass das Blech seine ursprüngliche Ebenheit verliert. Darüber hinaus kann die Umverteilung innerer Spannungen, die durch Walzprozesse oder vorherige Bearbeitungsschritte entstanden sind, die Verformung während des Schneidens zusätzlich verstärken.
Die Blechdicke, die Materialeigenschaften und die Schneidparameter beeinflussen das Risiko eines Blechverzugs unmittelbar. Dünne Bleche können empfindlicher auf thermische Einflüsse reagieren als dickere Metallplatten. Eine ungeeignete Laserleistung, zu niedrige Schnittgeschwindigkeiten, komplexe Schnittmuster und eine ungünstige Anordnung der Bauteile können ebenfalls zur Verformung beitragen. Daher sind die Auswahl geeigneter Schneidparameter und die Kontrolle des Wärmeeintrags entscheidend, um Blechverzug nach dem Laserschneiden zu reduzieren.
Die nach dem Schneiden auftretenden Verformungen sind nicht immer gleich. Bei einigen Bauteilen entstehen lediglich leichte Biegungen an den Kanten, während andere Bleche eine wellenförmige Verformung über die gesamte Oberfläche aufweisen können. Besonders bei großflächigen Bauteilen oder komplexen Geometrien kann es schwierig sein, die Ebenheit aufrechtzuerhalten. Diese Probleme können bei nachfolgenden Fertigungsprozessen wie Schweißen, Biegen, Montieren und anderen Präzisionsarbeiten zu Schwierigkeiten führen und zusätzliche Nacharbeiten erforderlich machen.
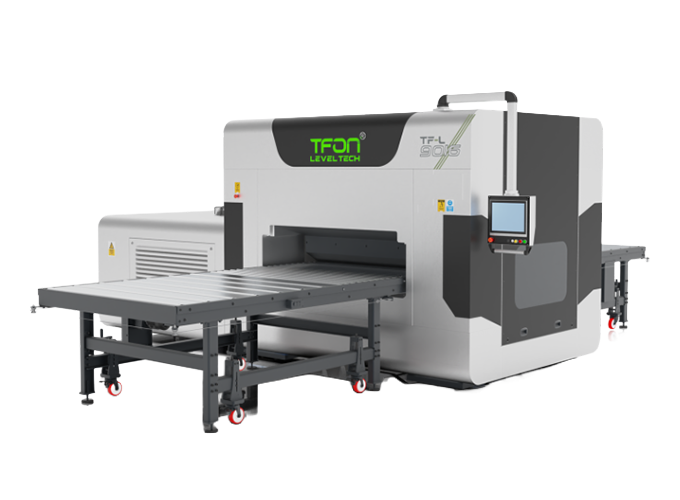
Eine der Methoden zur Korrektur von verformten Blechen nach dem Laserschneiden ist das mechanische Richten. Bei diesem Verfahren werden Metallbauteile durch speziell angeordnete Richtwalzen geführt. Durch kontrollierte und wiederholte Biegebewegungen der Walzen werden vorhandene Verformungen reduziert und die Ebenheit der Bauteile verbessert. Die Wirksamkeit des Richtprozesses hängt von der Materialdicke, den mechanischen Eigenschaften, der Bauteilgeometrie und dem ursprünglichen Verformungsgrad ab.
In der industriellen Fertigung können manuelle Richtverfahren bei kleinen Produktionsmengen eine geeignete Lösung darstellen. Bei der Serienfertigung ist es jedoch schwieriger, eine gleichbleibende Richtqualität sicherzustellen. Automatisierte Richtsysteme ermöglichen die kontrollierte Anwendung der Prozessparameter und tragen dadurch zu einer höheren Wiederholgenauigkeit bei. Für Unternehmen, die Bleche unterschiedlicher Dicken verarbeiten, ist die Auswahl geeigneter Maschinen entscheidend, um die Produktionseffizienz und die Bauteilqualität dauerhaft zu gewährleisten.
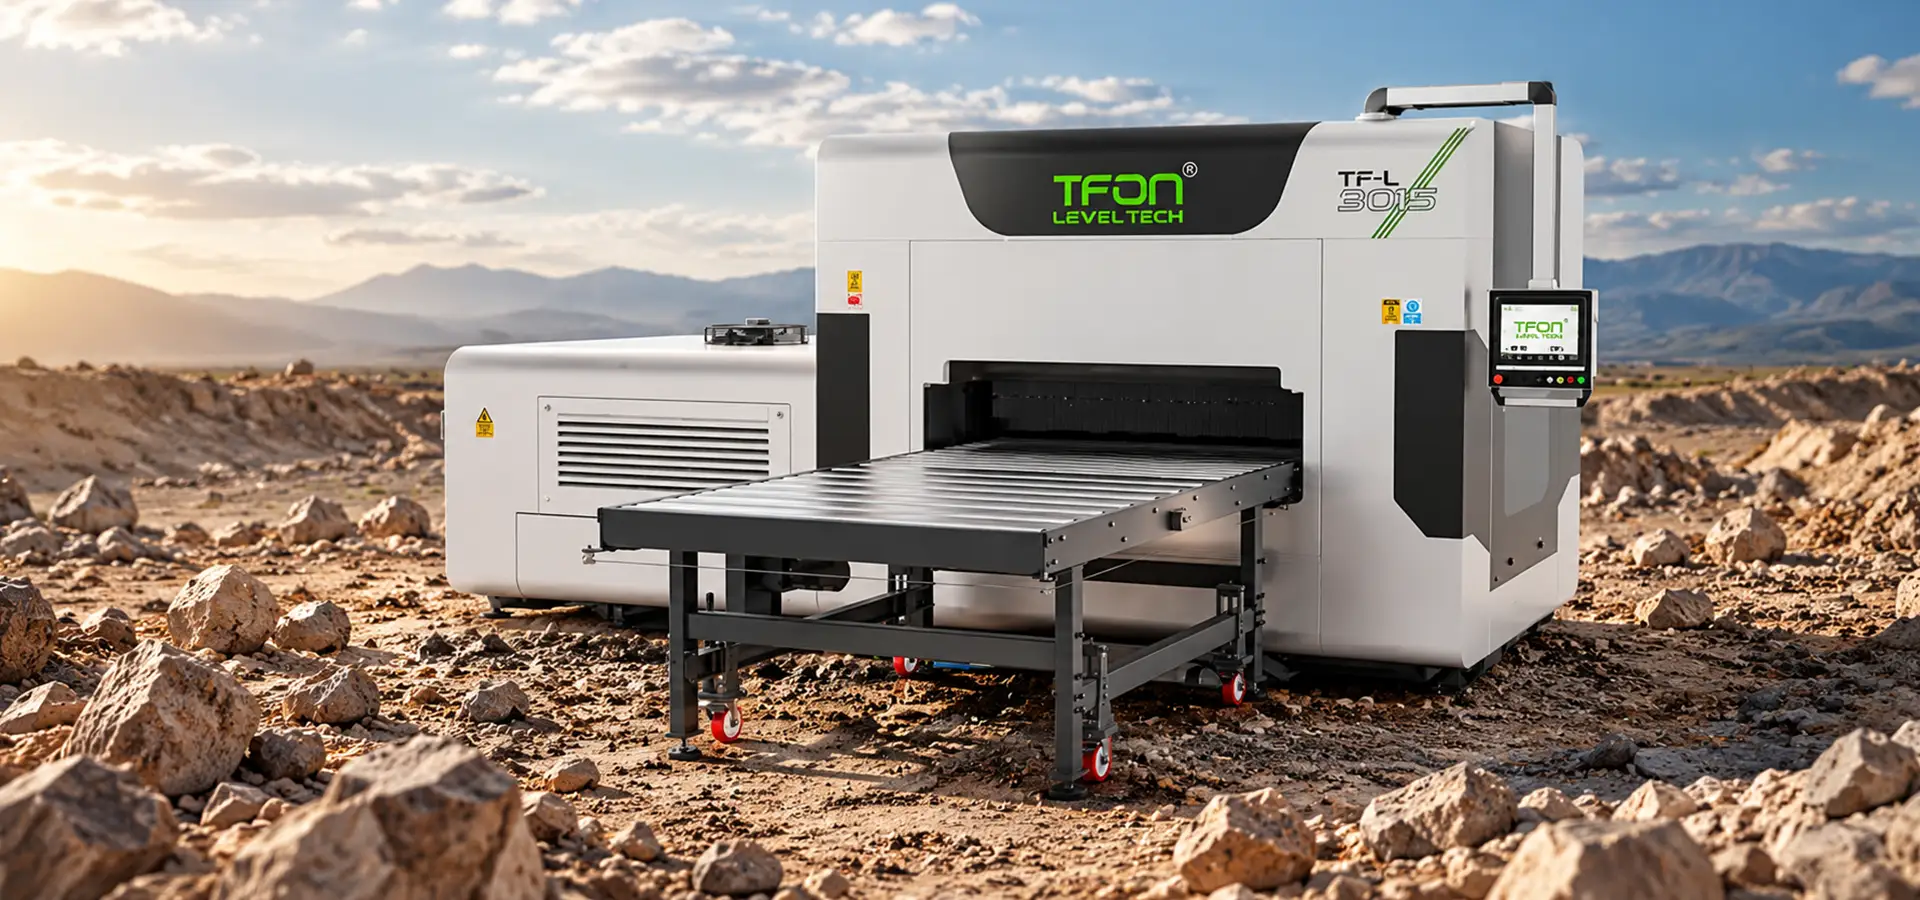
TFON bietet mit seiner speziell für die metallverarbeitende Industrie entwickelten Leveltech-Serie mechanische Richtlösungen für Bleche, Metallplatten und Bauteile, die nach dem Laserschneiden Verformungen aufweisen. Die in verschiedenen Ausführungen für unterschiedliche Materialdicken und Arbeitsbreiten erhältlichen Richt- und Spannungsabbaumaschinen von TFON unterstützen Hersteller dabei, Ebenheitsprobleme innerhalb ihrer Produktionsprozesse zu reduzieren. Dabei ist zu beachten, dass sich das mechanische Richten vom thermischen Spannungsarmglühen unterscheidet und nicht garantiert, dass sämtliche inneren Spannungen im Material vollständig beseitigt werden.
Bei der Auswahl einer Richtmaschine sollten Hersteller neben der Blechdicke auch die Materialfestigkeit, die Bauteilbreite und die Schnittgeometrie berücksichtigen. Perforierte Bauteile oder Werkstücke mit großen Aussparungen können sich anders verhalten als geschlossene Bleche gleicher Dicke. Daher empfiehlt es sich, vor Beginn der Serienproduktion Proberichtungen durchzuführen und die erzielten Ebenheitswerte mit den in den technischen Zeichnungen festgelegten Toleranzen zu vergleichen.
Um Blechverzug nach dem Laserschneiden möglichst gering zu halten, sollten geeignete Materialien ausgewählt, die Schneidparameter optimiert und die Bauteile während des gesamten Fertigungsprozesses ausreichend abgestützt werden. Nach dem Schneiden sollte durch entsprechende Messungen festgestellt werden, ob ein Richtprozess erforderlich ist. Die industriellen Richtlösungen von TFON helfen Herstellern dabei, diese Prozesse kontrollierter zu gestalten. Mit der richtigen Ausrüstung und geeigneten Prozessparametern lässt sich die Ebenheit von Blechen verbessern, Montageprobleme können reduziert und gleichbleibende Qualitätsstandards in der metallverarbeitenden Produktion erreicht werden.