








Bilgi Merkezi
Çapak Alma Makinesi Seçimi: Fiyatı Neler Belirler?
Çapak alma makinesi, kesim sonrası sac ve plaka parçaların kenarındaki çapağı zımpara bandı, fırça ya da mopla alan ve parçayı konveyörle taşıyan makinedir. Fiyatını tek bir etken belirlemez. Çalışma genişliği, istasyon sayısı, parça tutma sistemi, sac kalınlığı, otomasyon, sarf malzeme ve servis birlikte belirler.
Bu İş İçin TFON Makineleri
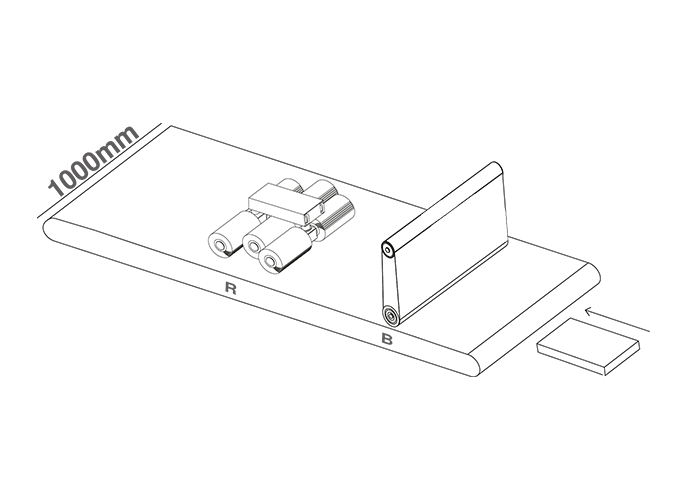
- TFON Surfacer® TF-RB-2510 1000 mm çalışma genişliği, 500 kg'a kadar parça; çapak alma ve kenar yuvarlama Teknik Özellikler Teklif İsteyin
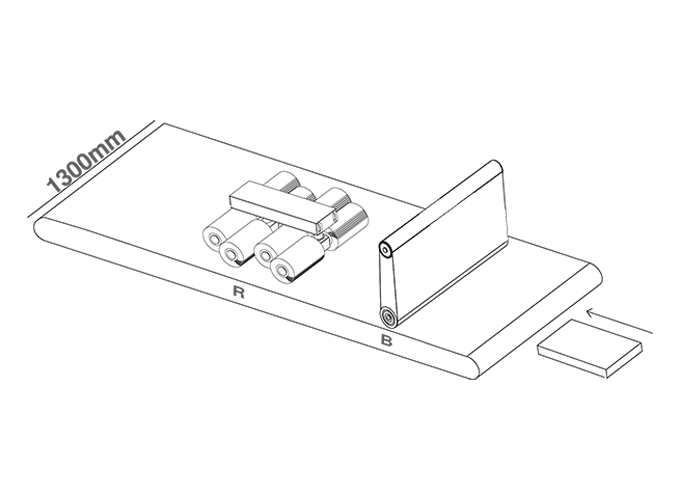
- TFON Surfacer® TF-RB-3013 1300 mm çalışma genişliği, 600 kg'a kadar parça; çapak alma ve kenar yuvarlama Teknik Özellikler Teklif İsteyin
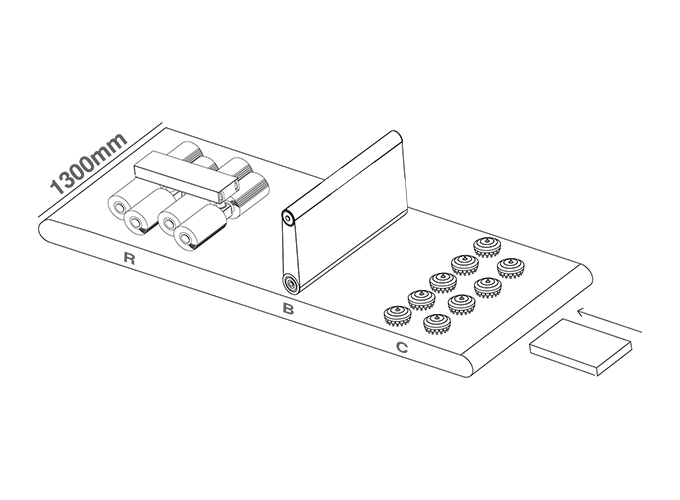
- TFON Surfacer® TF-RBC-3013 1300 mm çalışma genişliği; ağır cüruf alma, çapak alma ve kenar yuvarlama aynı gövdede Teknik Özellikler Teklif İsteyin
Çapak Alma Makinesi Nedir?
Çapak alma makinesi, kesimden çıkan sac ve plaka parçaları konveyörle taşıyıp kenardaki çapağı zımpara bandı, fırça ya da mopla alan makinedir. Aynı gövdede kenar yuvarlama, oksit giderme ve satine istasyonları da bulunabilir. Lazer, zımba, plazma ve oksijaz parçası için kullanılır.
Bu makineyi sıkça kullananlar lazer kesim fasoncuları ile sac kesim ve büküm atölyeleridir. Çelik konstrüksiyon firmaları, makine ve tarım makinesi imalatçıları, pano ve kabin üreticileri de bu grupta yer alır. Ortak noktaları, her gün çok sayıda düz sac parçanın kesimden sonra büküm, kaynak ya da boyaya gitmesidir.
Otomatik bir çapak alma makinesinde şu ana birimler vardır:
- Konveyör: Parçayı sabit hızla istasyonların altından geçirir.
- Parça tutma sistemi: Vakum ya da manyetik tabla, parçanın bantla sürüklenmesini önler.
- İşlem istasyonları: Zımpara bandı, mop ya da fırça, ağır çapak alma diskleri ve satine takımı.
- Yükseklik ve baskı ayarı: İstasyonları parça kalınlığına göre konumlar.
- Kontrol paneli: Hız, yükseklik ve reçeteleri yönetir.
- Toz emiş bağlantısı: Zımpara ve metal tozunu makineden uzaklaştırır.
Makineleri iki soruya göre ayırmak işinizi kolaylaştırır. Birincisi, parça makineden kendiliğinden mi geçiyor yoksa operatör takımı parçanın üstünde mi gezdiriyor? İlki otomatik makinedir, ikincisi manuel makinedir. İkincisi, makine parçanın kaç yüzünü bir geçişte işliyor?
Piyasada iki yüzü aynı geçişte işleyen makineler de vardır. TFON Surfacer standart olarak parçanın tek yüzünü işler; ikinci yüz için parça çevrilip yeniden geçirilir. Bu fark fiyatı da, kapasite hesabını da değiştirir. Parçanızın iki yüzünde de çapak varsa bunu teklif aşamasında belirtin.
Otomatik makinenin sac parçada öne çıkan tarafı tekrarlanabilirliktir. Onaylanan ayar her parçada aynen uygulanır ve kenar sonucu operatöre göre değişmez. Seri üretimde bu özellik, el işçiliğinin yarattığı farkı ortadan kaldırır. Seri üretim hattına uygun modelleri otomatik çapak alma makinesi sayfasında topladık.
Fiyatı Belirleyen 7 Faktör
Çapak alma makinesinin fiyatını gövdeden çok, parçanın istediği konfigürasyon belirler. Aynı gövde, farklı istasyon ve tutma sistemiyle bambaşka bir makineye dönüşür. Aşağıdaki yedi faktör teklifteki farkın neredeyse tamamını açıklar.
| Faktör | Neyi değiştirir | TFON Surfacer'da karşılığı |
|---|---|---|
| 1. Çalışma genişliği | Gövde, bant, mop ve tabla ölçüsü | 2510 gövde 1000 mm, 3013 gövde 1300 mm |
| 2. İstasyon sayısı ve tipi | Motor, takım ve ayar ekseni sayısı | R, B, C ve F istasyonlarının dizilimi |
| 3. Parça tutma sistemi | Tabla yapısı, vakum ya da mıknatıs donanımı | Vakum ve/veya manyetik tabla |
| 4. Sac kalınlığı ve parça ağırlığı | Konveyör, gövde rijitliği ve ayar aralığı | 120 mm'ye kadar kalınlık, uygulamaya bağlı; 500 ve 600 kg'a kadar parça |
| 5. Otomasyon ve reçete | Ayar süresi, hat bağlantısı, operatör ihtiyacı | Reçete kaydı, otomatik kalınlık ölçümü, giriş ve çıkış konveyörleri |
| 6. Sarf malzeme | İşletme maliyeti ve kenar sonucu | Bant, mop, fırça ve disk seçenekleri |
| 7. Servis, kurulum ve eğitim | Devreye alma süresi ve duruş riski | Kurulum, operatör eğitimi, bakım ve yedek parça |
İlk iki faktör makinenin kendisini, son ikisi ise yıllar içindeki maliyetini belirler. Teklifleri karşılaştırırken yalnız ilk satırlara bakmak yanıltır. Aynı çalışma genişliğinde iki makine, istasyon sayısı ve sarf maliyeti yüzünden çok farklı sonuç verebilir.
Faktörler birbirine bağlıdır. Plazma parçası ağır çapak alma istasyonu ister; bu istasyon gövdeyi uzatır ve sarf malzeme kalemini artırır. Paslanmaz parça vakum tabla ister ve manyetik tablanın fiyatla ilgili avantajını ortadan kaldırır. Bu yüzden faktörleri tek tek değil, parçanızla birlikte değerlendiriyoruz.
Teklifleri karşılaştırırken her satırı aynı birimle isteyin. Çalışma genişliği mm olarak, istasyonlar tip ve sayı olarak, sarf malzeme ölçü ve ömür olarak yazılsın. Kapsamı belirsiz bir teklif ilk bakışta daha uygun görünür, farkı devreye almada ya da ilk sarf siparişinde çıkarır.
Çalışma Genişliği ve İstasyon Seçimi
Çalışma genişliği, makinenin işleyebileceği en geniş parçayı belirler. Gövde büyüdükçe bant, mop ve tabla da büyür. TFON Surfacer'da iki gövde vardır ve farkları şöyledir:
- 2510 gövde: 1000 mm çalışma genişliği, 1030 × 1820 mm zımpara bandı, 6 adet Ø300 × 400 mm mop, 500 kg'a kadar parça.
- 3013 gövde: 1300 mm çalışma genişliği, 1330 × 1820 mm zımpara bandı, 8 adet Ø350 × 490 mm mop, 600 kg'a kadar parça.
Genişliği en sık kestiğiniz parçaya göre değil, en geniş parçanıza göre seçin. Genişliğe sığmayan tek bir parça bile bütün yıl elle işlenir. Öte yandan geniş gövde, küçük parçaları yan yana dizmeye izin verir. Bir geçişte daha çok parça işlenir ve kapasite artar. Seçim yaparken yalnız bugünkü işlere değil, önümüzdeki birkaç yılda gelmesini beklediğiniz parçalara da bakın.
İstasyonlar ise makinenin ne yapacağını belirler. TFON Surfacer'da dört istasyon tipi vardır:
- R: Mop ve fırçayla kenar yuvarlama ve oksit giderme.
- B: Zımpara bandıyla çapak alma.
- C: Ağır çapak alma diskleriyle plazma ve oksijaz cürufunu kırma.
- F: Satine, yani yüzeye düzgün bir zımpara izi verme.
Kesimden çapaksız çıkan parça yalnız R istasyonuyla kenar yuvarlama ister. Lazer ve zımba parçası B ve R ister. Plazma ve oksijaz parçasına C eklenir. Görünür yüzeyli paslanmazda F istasyonu devreye girer. Her ek istasyon bir iş yükünü üstlenir, ama gövdeyi ve sarf kalemini de büyütür. Gereksiz istasyon almak da, eksik istasyonla başlamak da maliyetlidir. Standart dizilimlerin dışında ihtiyaca göre özel istasyon dizilimleri de yapılır.
Sac Kalınlığı ve Parça Ağırlığı
Kalın ve ağır plaka, konveyörü, gövdeyi ve istasyon hareketini zorlar. TFON Surfacer 120 mm'ye kadar kalınlıkta, uygulamaya bağlı olarak çalışır. Parça ağırlığı sınırı 2510 gövdede 500 kg, 3013 gövdede 600 kg'dır. Büyük boşluklu parçada ağırlığı dolu levhaya göre değil, gerçek parçaya göre hesaplayın.
Parça Tutma, Otomasyon ve Manuel Seçenek
Vakum mu, Manyetik mi?
Manyetik tabla yalnız mıknatısa tutulan çeliği tutar. Östenitik paslanmaz, alüminyum ve bakır manyetik tablada tutulmaz; bunlar için vakum tabla gerekir. Yalnız karbon çeliği işleyen bir atölyede manyetik tabla yeterli olabilir. Karışık malzeme işleyen atölyede vakum ya da ikisi birlikte seçilir. TFON Surfacer'da tutucu sistem vakum ve/veya manyetik olarak sunulur.
Küçük parçalar tutma sisteminin sınırını belirler. TFON Surfacer'da minimum parça ölçüsü 50 × 50 mm'dir; bu değer bağlama yöntemine ve parça geometrisine bağlıdır. Çok delikli ya da ince bağlantılı parçada vakum etkisi azalır. Bu parçaları numune testinde özellikle deniyoruz.
Otomasyon ve Reçete
Otomasyon iki şeyi azaltır: ayar süresini ve operatöre bağlı hatayı. Parça çeşidi çok olan atölyede reçete kaydı, aynı parça tekrar geldiğinde ayarı tek dokunuşla geri getirir. Otomatik kalınlık ölçümü ve barkod okuma, yanlış değer girişini önler. Giriş, çıkış ve geri dönüş konveyörleri parçayı operatöre geri getirir ve hat bağlantısını kolaylaştırır.
Her opsiyon fiyata eklenir. Günde birkaç parça çeşidi işleyen atölye için reçete kaydı değerlidir. Tek bir parçayı uzun süre işleyen hatta ise konveyör bağlantısı daha fazla kazandırır.
Manuel Makine Seçeneği
Adet düşükse ve parça çeşidi çoksa ilk yatırım otomatik makine olmak zorunda değildir. Manuel makinede parça vakumlu tablada sabit durur, operatör takımı parçanın üzerinde gezdirir. TFON Lite Surfacer TF-M1 LITE H1 tek kafalı, TF-M1 LITE H2 çift kafalıdır. İkisi de 3-200 mm kalınlıkta, 800 mm genişliğe ve 1500 mm uzunluğa kadar parçayı işler. Sonuç operatöre bağlıdır; her parçada aynı sonuç yazılı bir şartsa otomatik makine gerekir. Manuel modeller manuel çapak alma ve kenar yuvarlama makineleri sayfasındadır. El aleti ile makine arasındaki sınırı ise çapak alma aleti mi, makine mi yazısında ele aldık.
Toplam Sahip Olma Maliyeti
Makinenin satın alma bedeli, yıllar içindeki toplam maliyetin yalnız bir kalemidir. Karar verirken şu kalemleri birlikte hesaplayın:
- Sarf malzeme: Zımpara bandı, mop, fırça ve diskler.
- Enerji ve basınçlı hava: Motorlar, vakum ve toz emiş. TFON Surfacer en az 4 bar basınçlı hava ister.
- Toz emiş ve filtre bakımı: Malzemeye uygun emiş ve düzenli filtre değişimi.
- Operatör: Parça besleme, çevirme ve kontrol için gereken kişi sayısı.
- Fire ve yeniden işleme: Tutmayan kenar yüzünden geri dönen parça.
- Bakım ve yedek parça: Periyodik bakım ve duruş süresi.
Sarf malzeme, işletme maliyetinin en belirgin kalemidir. TFON'un Surfacer sarf malzemeleri için yayımladığı ömür değerleri aşağıdadır. Değerler üst sınırdır; gerçek ömür malzemeye, çapak yoğunluğuna, baskıya ve çalışma saatine bağlıdır.
| Sarf malzeme | Kum ya da seçenek | Malzeme ömrü |
|---|---|---|
| Alüminyum oksit zımpara | 40-400 | 32 saate kadar |
| Zirkonyum zımpara | 40-400 | 32 saate kadar |
| Seramik zımpara | 40-400 | 64 saate kadar |
| Cubitron zımpara | 24-400 | 80 saate kadar |
| Scotch zımpara | Kaba, orta, ince, çok ince | 64 saate kadar |
| Mop zımpara | 60-400 | Kullanıma bağlı olarak 1500 saate kadar |
| Oksit kaldırma fırçası | Telli yapı | 250 saate kadar |
Sarf stoku da bir maliyet kalemidir. Kullandığınız bant ve mop ölçüsünün standart olması, tedarik süresini kısaltır ve depoda bekleyen stoğu azaltır. TFON zımpara bantları 680, 1030, 1330 ve 1630 mm genişlikte, 1820 mm boyda sunulur.
Hesabı basit tutmak için şu sırayı izleyin:
- Bir parçanın makinede geçiş sayısını ve geçiş süresini numune testinden alın.
- Bu süreyi aylık adetle çarpıp makine saatini bulun.
- Makine saatiyle sarf ömrünü karşılaştırıp aylık sarf ihtiyacını çıkarın.
- Enerji, basınçlı hava, operatör ve bakım kalemlerini ekleyin.
Parça başı maliyeti hesaplamak için yıllık toplamı işlenen parça sayısına bölün. Karşılaştırmayı el işçiliğiyle yapıyorsanız flex ile geçen süreyi, disk tüketimini, fireyi ve iş kazası riskini de hesaba katın. Sarf seçeneklerinin tamamını sarf malzeme sayfasında bulabilirsiniz.
Seçimde Sık Yapılan Hatalar
Aşağıdaki hatalar, makine devreye alındıktan sonra fark edilir ve düzeltmesi pahalıdır. Teklif aşamasında her birini tek tek kontrol edin.
- Makineyi en sık parçaya göre seçmek. En geniş, en ağır ve en küçük parça unutulur. Sığmayan ya da tutulamayan parça elle işlenmeye devam eder.
- İkinci yüzü hesaba katmamak. Tek yüz işleyen makinede iki yüzü çapaklı parça iki kez geçer. Kapasite hesabı buna göre yapılmalıdır.
- Cürufu banda bırakmak. Plazma ve oksijaz parçasında ağır çapak alma istasyonu yoksa bant kısa sürede körelir ve kenar yine temizlenmez.
- Malzemeye uymayan tutma sistemi. Yalnız manyetik tabla alıp sonradan paslanmaz ya da alüminyum işlemeye kalkmak sık görülen bir hatadır.
- Sarf maliyetini sormamak. Teklif karşılaştırmasında bant ölçüsü, mop ölçüsü ve beklenen ömür mutlaka yazılı istenmelidir.
- Toz emişi ve alanı unutmak. Makine yerleşimi, giriş ve çıkış konveyörü, parça çevirme alanı ve emiş hattı baştan planlanmalıdır.
- Operatör eğitimini atlamak. Reçete, sarf değişimi ve kalibrasyon bilinmezse makine kapasitesinin altında çalışır, sarf erken tükenir.
- Numune testi yapmadan karar vermek. Katalog verisi bir sonucu garanti etmez. Kenar sonucu sizin parçanızda ölçülmelidir.
Bir hata da kapasiteyi konveyör hızından hesaplamaktır. Konveyör hızı, saatte çıkan işlenmiş parça sayısıyla aynı şey değildir. Parça besleme aralığı, çevirme, ikinci geçiş ve kontrol süresi gerçek kapasiteyi belirler.
Numune testi için iki parça gönderin: normal bir üretim parçası ve en zor erişilen kenara sahip parça. Yalnız kolay parçayla yapılan deneme, üretimdeki gerçek durumu göstermez. Paslanmaz parça işliyorsanız paslanmaz çelik çapak alma makineleri sayfasındaki sarf ve tutma notlarına da göz atın.
Teklif İçin Hangi Bilgileri Göndermelisiniz?
Doğru teklif, doğru bilgiyle başlar. Aşağıdaki listeyi doldurup gönderdiğinizde size uygun gövdeyi, istasyon dizilimini ve sarf malzemeyi netleştirebiliriz. Eksik bilgi, gereğinden büyük ya da eksik donanımlı bir makineye yol açar.
- Malzeme cinsi ve kalitesi: karbon çeliği, paslanmaz, alüminyum ya da başka.
- En küçük ve en büyük parçanın ölçüleri, ayrıca en sık işlenen parçanın ölçüsü.
- Sac kalınlığı aralığı ve en ağır parçanın gerçek ağırlığı.
- Kesim yöntemi: lazer, zımba, plazma ya da oksijaz; lazerde kesim gazı.
- Parçanın iki yüzünün, kenarların ve deliklerin yakından çekilmiş fotoğrafları.
- Çapak ya da cürufun hangi yüzde olduğu ve yaklaşık boyu.
- İstenen kenar sonucu: yalnız çapaksız mı, kenar yuvarlama mı, radyüs değeri var mı?
- Yüzey şartı: görünür yüz, satine ya da oksitsiz kenar isteniyor mu?
- Günlük ya da aylık adet ve ortalama parti büyüklüğü.
- Sonraki işlem: büküm, kaynak, boya ya da kaplama.
- Yerleşim bilgisi: makine alanı, basınçlı hava ve toz emiş imkânı.
Her maddenin bir karşılığı vardır. Ölçüler gövdeyi, malzeme tutma sistemini, kesim yöntemi istasyonları belirler. Kenar ve yüzey şartı mop ile satine ihtiyacını, adet ise otomasyon seviyesini gösterir. Sonraki işlem de kenarın ne kadar yuvarlatılması gerektiğini söyler.
Teknik resim varsa ekleyin. Resimde kenar şartı ya da ISO 13715 sembolü varsa bunu ayrıca belirtin. Mümkünse numune parça da gönderin; sonucu sizin ölçüm noktalarınızda raporlarız.
Bilgileri teklif ve numune testi için iletişim sayfasından iletebilirsiniz. Makine devreye alındıktan sonraki adımlar için kurulum ve operatör eğitimi sayfalarına da bakabilirsiniz.
Model Kodu Nasıl Okunur?
TFON Surfacer model kodu, makinenin istasyonlarını ve gövde ölçüsünü tek satırda söyler. Harfler istasyonları, rakamlar gövdeyi gösterir. R kenar yuvarlama, B çapak alma, C ağır çapak alma, F satine istasyonudur. 2510 gövde 1000 mm, 3013 gövde 1300 mm çalışma genişliğindedir.
| Model | İstasyonlar | Yaptığı iş |
|---|---|---|
| TF-R-2510 / TF-R-3013 | R | Kenar yuvarlama ve oksit giderme |
| TF-RB-2510 / TF-RB-3013 | R + B | Çapak alma ve kenar yuvarlama |
| TF-RBC-2510 / TF-RBC-3013 | R + B + C | Ağır cüruf alma, çapak alma ve kenar yuvarlama |
| TF-RBF-2510 / TF-RBF-3013 | R + B + F | Çapak alma, kenar yuvarlama ve satine |
| TF-RF-2510 / TF-RF-3013 | R + F | Kenar yuvarlama ve satine |
Örnek: TF-RBC-3013, kenar yuvarlama, çapak alma ve ağır çapak alma istasyonlarını taşıyan, 1300 mm çalışma genişliğindeki makinedir. TF-RBC-3013: 1300 mm cüruf ve çapak alma makinesi plazma ve oksijaz plakası için tasarlandı. Lazer ve zımba parçası için TF-RB-2510: 1000 mm çapak alma makinesi ya da TF-RB-3013: 1300 mm çapak alma makinesi çoğu zaman yeterlidir.
Aynı harflere sahip iki model aynı istasyonları taşır. Aradaki fark çalışma genişliğinde, bant ölçüsünde ve mop sayısındadır. TF-RB-2510 ile TF-RB-3013 aynı işi yapar; ikincisi 1300 mm'ye kadar parçayı ve 600 kg'a kadar ağırlığı kabul eder.
Kodu tersinden de okuyabilirsiniz. Önce parçanızın istediği işleri yazın: cüruf var mı, çapak var mı, kenar yuvarlama ve satine isteniyor mu? Her işin harfini yan yana koyun, sonra en geniş parçanıza uyan gövdeyi ekleyin. Ortaya çıkan kod, üzerinde konuşacağımız ilk konfigürasyondur. Numune testinden sonra dizilim gerekirse değişir.
Modelleri yan yana görmek için makine karşılaştırma tablosunu kullanabilirsiniz. Her ailenin ayrıntılı model seçimi çapak alma ve kenar yuvarlama makineleri sayfasındadır.
Bu İş İçin TFON Makineleri
-
TFON Surfacer® TF-RB-2510
1000 mm çalışma genişliği, 500 kg'a kadar parça; çapak alma ve kenar yuvarlama
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RB-3013
1300 mm çalışma genişliği, 600 kg'a kadar parça; çapak alma ve kenar yuvarlama
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RBC-3013
1300 mm çalışma genişliği; ağır cüruf alma, çapak alma ve kenar yuvarlama aynı gövdede
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Çapak alma makinesi fiyatları ne kadar?
Tek bir fiyat yoktur. Fiyatı çalışma genişliği, istasyon sayısı ve tipi, parça tutma sistemi, sac kalınlığı, otomasyon seçenekleri, sarf malzeme ve servis kapsamı belirler. Aynı gövde, parçanızın istediği donanıma göre farklı bir makineye dönüşür. Parça bilgilerinizi gönderdiğinizde size uygun konfigürasyon için yazılı teklif hazırlarız.
İkinci el çapak alma makinesi almak mantıklı mı?
Parçanıza uyan bir istasyon dizilimi bulursanız düşünülebilir, ama riskleri vardır. Makinenin genişliği, tutma sistemi ve istasyonları sizin parçanız için seçilmemiştir. Sarf malzeme ölçüleri, yedek parça tedariki ve servis desteği ayrıca kontrol edilmelidir. Satın almadan önce kendi parçanızla deneme yapmadan karar vermeyin.
Çapak alma makinesi kaç parçada kendini amorti eder?
Tek bir sayı yoktur, hesap parçanıza göre yapılır. Bir parçanın elle çapak alma süresini işçilik maliyetiyle çarpın ve aylık adetle büyütün. Buna flex diskini, fireyi ve yeniden işlemeyi ekleyin. Makine tarafında sarf malzeme, enerji ve operatör süresini hesaplayın. Numune testinde parça başı süreyi ölçerek iki tarafı karşılaştırmanıza yardım ederiz.
Tek yüz işleyen makine iki yüzü çapaklı parçada yeterli mi?
Evet, parça çevrilip ikinci kez geçirilerek iki yüz de işlenir. TFON Surfacer standart olarak tek yüzü işler. Kapasite hesabında iki yüzü çapaklı parçaların iki geçiş gerektirdiğini hesaba katın. Parça çevirme için giriş ve çıkışta yeterli alan bırakın ya da geri dönüş konveyörünü değerlendirin.
Çapak alma makinesi için basınçlı hava ve toz emiş gerekir mi?
Evet. TFON Surfacer en az 4 bar basınçlı hava ister. Zımpara ve metal tozu için makineye uygun bir toz emiş sistemi de gerekir; alüminyum işleniyorsa emiş sistemi alüminyum tozuna uygun seçilmelidir. Elektrik bağlantı gücü model ve istasyon sayısına göre değişir ve teklifte ayrıca bildirilir.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.