








Bilgi Merkezi
Çapak Alma Aleti mi, Makine mi? Doğru Seçim
Çapak alma aleti, kesim ya da delme sonrasında kenarda kalan çapağı elle almak için kullanılan raspa, eğe, havşa ve flex gibi el takımlarıdır. Birkaç parçada hızlı ve düşük maliyetlidir. Adet arttığında, parça büyüdüğünde ya da her parçada aynı kenar istendiğinde yerini makineye bırakır.
Bu İş İçin TFON Makineleri
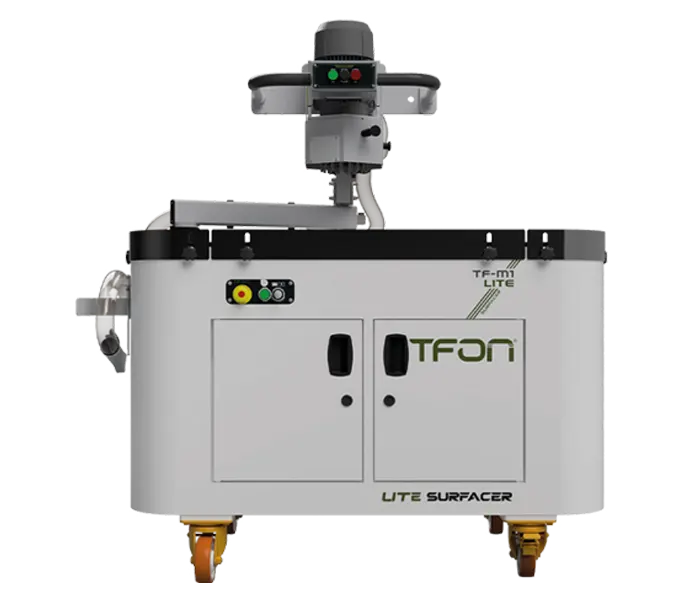
- TFON Lite Surfacer® TF-M1 LITE H1 Tek kafalı manuel çapak alma makinesi; 3-200 mm kalınlık, 800 × 1300 mm vakumlu tabla Teknik Özellikler Teklif İsteyin
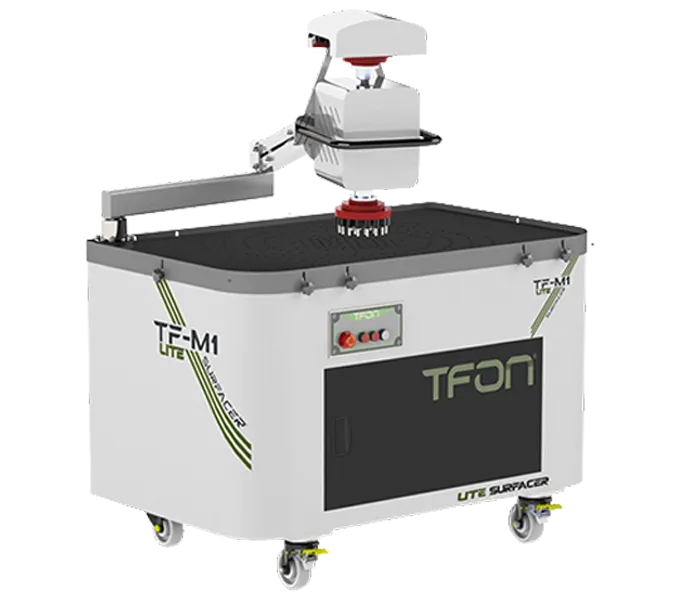
- TFON Lite Surfacer® TF-M1 LITE H2 Çift kafalı manuel çapak alma makinesi; 3-200 mm kalınlık, 1500 mm'ye kadar parça boyu Teknik Özellikler Teklif İsteyin
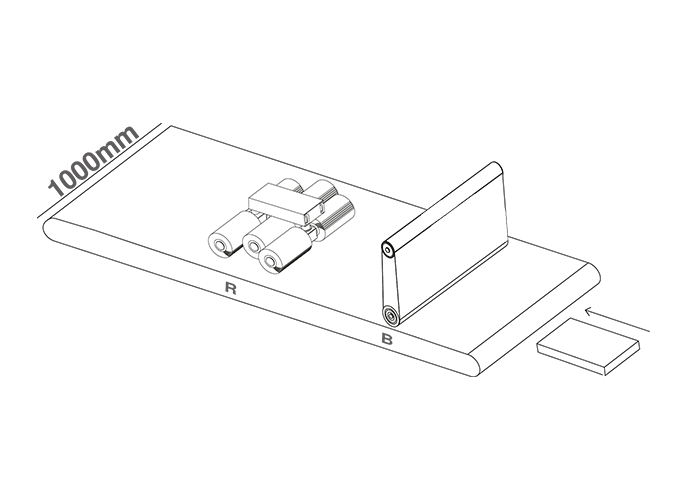
- TFON Surfacer® TF-RB-2510 1000 mm çalışma genişliği; seri üretimde bantla çapak alma ve mopla kenar yuvarlama Teknik Özellikler Teklif İsteyin
Çapak Alma Aleti Nedir?
Çapak alma aleti, kesim, delme ya da talaşlı işleme sonrasında kenarda kalan çapağı elle almak için kullanılan takımdır. Metal çapak alma aleti denince çoğunlukla döner uçlu raspa akla gelir. Oysa atölyede bu iş için bir alet ailesi kullanılır.
- Döner uçlu raspa: Saplı gövdeye takılan, dönebilen çelik uç. Kenar boyunca çekilir ve ince bir talaş kaldırır.
- Üçgen raspa ve eğe: Kalın çapakta ve kısa kenarlarda kullanılır.
- El havşası: Delik ağzındaki çapağı alır, deliğe hafif bir havşa verir.
- Arka havşa takımı: Deliğin karşı yüzüne uzanan uçla, parçayı çevirmeden çıkış ağzındaki çapağı alır.
- Kenar kırma aleti: Kenarın iki yüzünü aynı anda kıran, kılavuzlu el aleti.
- Pnömatik kenar kırıcı: Havayla çalışan, kılavuz yüzeyi olan döner takım.
- Flex ve flap disk: Kalın çapak ve plazma cürufu için taşlama.
- El tipi bant zımpara ve zımpara pedi: Düz kenarda ve yüzeyde son temizlik.
Çapak alma aleti ne işe yarar sorusunun kısa cevabı şudur: kenarı el kesmez hâle getirir ve parçayı sonraki işe hazırlar. Tek parçada, prototipte ve montaj sırasında yapılan rötuşta en hızlı çözüm budur. Yatırım gerektirmez ve her atölyede vardır.
Aletin sınırı da buradan doğar. Her kenar, her delik ve her yüz tek tek gezilir. Sonuç operatörün açısına, baskısına ve yorgunluğuna bağlıdır. Parça sayısı arttığında, parça büyüdüğünde ya da müşteri kenar şartını ölçüyle istediğinde aletin avantajı hızla azalır.
Alet Seçerken Nelere Bakılır?
Döner raspada uç malzemesi belirleyicidir. Hız çeliği uçlar çelik ve alüminyumda yaygındır; sert malzemede ve paslanmazda daha dayanıklı uçlar tercih edilir. Atölyede bu uçlara çapak alma bıçağı da denir. Yedek ucun kolay bulunması, aletin kendisinden daha önemlidir.
Sap ergonomisi uzun kenarlarda farkı gösterir. Kalın ve kaymaz sap bilekteki yükü azaltır. Kılavuzlu kenar kırma aletleri düzgün sonuç verir ama yalnız düz kenarda çalışır. Serbest raspa her yere girer, sonucu ise tamamen ele bırakır.
Çapak alma yöntemlerinin tamamını ve birbirine göre yerlerini çapak alma yöntemleri yazısında karşılaştırdık. Bu yazı, el aleti ile makine arasındaki sınıra odaklanır.
Çapak Alma Aleti Çeşitleri ve Sınırları
Her aletin güçlü olduğu bir iş ve zorlandığı bir sınır vardır. Tabloyu, elinizdeki parça için hangi aletin hangi noktada yetersiz kalacağını görmek için kullanın.
| Alet | Uygun olduğu iş | Sınırı |
|---|---|---|
| Döner uçlu raspa | İnce sac kenarı, delik ağzı, alüminyum ve plastik | Kalın çapakta ve sert malzemede uç çabuk körelir |
| Eğe | Kısa kenar, köşe, kalın çapak | Yavaştır, düzgün kenar operatör becerisine bağlıdır |
| El havşası | Delik ağzındaki halka çapak | Her delik tek tek işlenir, havşa derinliği değişir |
| Kenar kırma aleti | Düz kenarda iki yüzü birlikte kırma | İç kontur ve dar köşede kılavuz çalışmaz |
| Pnömatik kenar kırıcı | Uzun düz kenar, seri rötuş | Basınçlı hava ve düzenli bakım ister, titreşim üretir |
| Flex ve flap disk | Kalın çapak, plazma cürufu, kaynak sıçrantısı | Fazla malzeme alır, iz bırakır, kıvılcım, toz ve titreşim üretir |
| El tipi bant zımpara | Düz kenar ve yüzeyde son temizlik | Delik ve iç kontura girmez |
Tablodan iki sonuç çıkar. Birincisi, sac parçada tek bir alet bütün kenarları çözmez. Dış kontur için bir alet, delikler için başka bir alet, cüruf için flex gerekir. İkincisi, kalın çapak ve cüruf el aletinin en zorlandığı yerdir. Bu işlerde hem süre uzar hem de operatör yükü artar.
Bu yüzden atölyelerde çoğu zaman bir alet seti oluşur. Dış kenar için raspa ya da kenar kırma aleti kullanılır. Delikler için havşa, kalın çapak ve cüruf için flap diskli flex eklenir. Setin her parçası ayrı bir kenar tipini çözer. Parça başına süre de bu aletler arasında gidip gelirken uzar.
Malzeme de alet seçimini değiştirir. Paslanmazda karbon çeliğinde kullanılmış disk ve fırça kullanılmaz; demir tozu yüzeyde pas lekesi bırakır. Alüminyumda raspa ucu keskin tutulmalıdır, yoksa uç kesmek yerine kenarı ezer. Paslanmaz yüzeyde dikkat edilecekleri paslanmaz çelikte yüzeye zarar vermeden çapak alma yazımızda anlattık.
Makine Hangi Noktada Gerekir?
El aletinden makineye geçişin tek bir adet eşiği yoktur. Eşiği parça başına harcanan süre, parçanın büyüklüğü, müşterinin kenar şartı ve operatörün yükü birlikte belirler. Aşağıdaki tablo bu işaretleri üç seçenekle yan yana koyar.
| Durum | El aleti | Manuel makine | Otomatik makine |
|---|---|---|---|
| Günde birkaç parça, prototip | Uygun | Uygun | Gereğinden büyük |
| Parça çeşidi çok, partiler küçük | Zorlanır | Uygun | Reçete kaydıyla uygun |
| Aynı parça her gün yüzlerle | Pahalı ve yorucu | Zorlanır | Uygun |
| Parça 800 mm'den geniş | Mümkün ama yavaş | Tabla sınırını aşar | 1000 ve 1300 mm gövdeye kadar uygun |
| Kenar şartı ölçüyle isteniyor | Tutturmak zor | Operatöre bağlı | Uygun |
| Çok sayıda delik ve iç kontur | Çok yavaş | Diske göre uygun | Fırça istasyonuyla uygun |
| Plazma ve oksijaz cürufu | Flex ile, yüksek İSG yükü | Ağır çapak alma diskiyle uygun | Ağır çapak alma istasyonuyla uygun |
Tablodaki "uygun" ifadesi, yöntemin o durumda makul bir çözüm olduğunu gösterir. Kesin seçim parçanızla yapılan denemeden sonra yapılır.
Pratikte üç işaret makineye geçme zamanının geldiğini gösterir. Birincisi, çapak alma kesim ile büküm arasında darboğaz olmaya başlamıştır. İkincisi, müşteriden kenar yüzünden iade gelmektedir. Üçüncüsü, flex ile çalışacak operatör bulmak zorlaşmıştır. Bu üç işaretten ikisi aynı anda görülüyorsa el aleti artık ucuz yöntem değildir.
El aletiyle kenar şartını tutturmak da ayrı bir iştir. Müşteri kenarda belirli bir radyüs ya da en fazla belirli bir çapak yüksekliği istiyorsa her parçanın ölçülmesi gerekir. Aletle çalışılan kenar parçadan parçaya değiştiği için örnekleme yeterli olmaz.
Süreyi büyüten etkenleri de hesaba katın. Parçanın iki yüzünde çapak varsa el işçiliği ikiye katlanır. Her delik ve iç kontur ayrı bir işlem demektir. Büyük sacı çevirmek için iki kişi gerekiyorsa süre bir kez daha artar. Makinede ise delikli ve deliksiz parça aynı geçişte işlenir; fark yalnız fırçanın deliğe ne kadar girdiğindedir.
Bir başka ölçüt de parçanın gideceği yerdir. Boyahaneye, kaynak robotuna ya da müşterinin montaj hattına giden parçada kenar hatası bir sonraki adımda büyür. Bu tür parçalarda kenarın her seferinde aynı çıkması, çapak almanın hızından daha önemlidir.
Otomatik makinelerin fiyatını ve seçimini hangi faktörlerin belirlediğini çapak alma makinesi seçimi ve fiyatı yazısında ayrıntılı anlattık.
Manuel Makine: Ara Çözüm
Manuel makine, el aleti ile otomatik makine arasındaki boşluğu doldurur. Parça vakumlu tablada sabit durur. Operatör, motorlu kafayı parçanın üzerinde gezdirir. Takımın hızı ve gücü makineden gelir, yönü ve baskısı operatörden.
TFON Lite Surfacer iki modelle sunulur. Birincisi TF-M1 LITE H1: tek kafalı manuel çapak alma makinesi modelidir. İkincisi TF-M1 LITE H2: çift kafalı manuel çapak alma makinesi modelidir. İkisinin çalışma aralığı aynıdır:
- 3-200 mm malzeme kalınlığı.
- 800 mm'ye kadar parça genişliği, 1500 mm'ye kadar parça uzunluğu.
- 800 × 1300 mm vakumlu tabla, en küçük parça ölçüsü 80 × 80 mm.
- 5,5 kW makine güç tüketimi.
İşlem, kafaya takılan diske göre değişir. Ağır çapak alma diski oksijaz ve plazma parçasındaki kalın cürufu kırar; Ø150 mm ölçüde ve 700 dev/dk hızla çalışır. Çapak alma diski kenardaki çapağı alır. Oksit kaldırma diski kesim kenarındaki oksidi temizler. Kenar yuvarlama diski kenara eşit bir yuvarlama verir, satine diski ise yüzeye son görünümü kazandırır. Diskler hakkında ayrıntı disk ve fırça sayfasındadır.
Manuel makinenin el aletine göre farkı, takımın sabit hızda ve yüzeye paralel çalışmasıdır. Flex gibi kenarı rastgele açıyla taşlamaz ve operatörün kolu takımı taşımaz. Otomatik makineye göre farkı ise esnekliğidir: ayar yoktur, parça değiştiğinde disk değişir ve iş sürer.
Manuel makinenin iyi oturduğu işler şunlardır:
- Prototip ve numune üretimi.
- Sürekli değişen, düşük adetli karışık partiler.
- Kaynak sonrası rötuş ve montaj öncesi düzeltme.
- Otomatik hatta sığmayan ya da tek tek ele alınması gereken kalın parçalar.
H1 ile H2 arasındaki seçim iş yüküne göre yapılır. Çalışma aralıkları aynı olduğu için karar parçanızın büyüklüğüne değil, günlük iş dağılımına bağlıdır. Hangisinin size uyduğunu numune testinde birlikte belirleriz.
Sınırı da açıktır. Sonuç operatöre bağlıdır. Her parçada aynı sonuç yazılı bir şartsa otomatik bir TFON Surfacer gerekir. Manuel modelleri manuel çapak alma ve kenar yuvarlama makineleri sayfasında inceleyebilirsiniz.
İş Güvenliği ve Operatör
El aletiyle çapak alma, atölyede iş kazası ve meslek hastalığı riskinin yoğunlaştığı işlerden biridir. Riskler tek tek küçük görünür, ama her gün ve saatlerce tekrarlandığında büyür.
- Kesik: Çapaklı kenar eli ve bileği keser, sıradan eldiveni yırtar.
- El-kol titreşimi: Flex ve pnömatik aletler ele titreşim iletir. Uzun maruziyet parmaklarda uyuşma ve dolaşım bozukluğuna yol açar.
- Toz ve kıvılcım: Taşlama tozu solunur, kıvılcım göze gelir ve çevredeki yanıcı malzemeyi tutuşturabilir. Alüminyum tozu ayrıca yanıcıdır.
- Gürültü: Flex ile taşlama işitme kaybı riskini artırır.
- Ergonomi: Büyük sac parçayı çevirmek ve eğilerek çalışmak bel ve omuz yükü oluşturur.
Türkiye'de el-kol titreşimi için sınırları Çalışanların Titreşimle İlgili Risklerden Korunmalarına Dair Yönetmelik belirler. Sekiz saatlik çalışma için günlük maruziyet eylem değeri 2,5 m/s², günlük maruziyet sınır değeri 5 m/s²'dir. Eylem değeri aşılıyorsa işveren titreşimi azaltacak önlemleri almak zorundadır. Aletin titreşim değeri ve çalışma süresi birlikte hesaplanır.
Maruziyet tek bir aletin değeriyle değil, gün içindeki bütün titreşimli işlerin toplamıyla hesaplanır. Sabah flex, öğleden sonra pnömatik kenar kırıcı kullanan operatörün iki maruziyeti toplanır. Yönetmelik ayrıca risk değerlendirmesi yapılmasını, çalışanların bilgilendirilmesini ve sağlık gözetimini ister. Çapak almayı aletten makineye taşımak, bu yükü kaynağında azaltmanın en doğrudan yoludur.
Kişisel koruyucu donanım riski azaltır, ortadan kaldırmaz. Kesilmeye dayanıklı eldiven, koruyucu gözlük ya da yüz siperi, kulak koruyucu ve toz maskesi flex ile çalışmanın asgarisidir. Titreşimi ise eldiven değil, maruziyet süresini kısaltmak azaltır.
Makineye geçiş operatörün işini değiştirir. Operatör kenarı tek tek gezmek yerine parçayı besler, çevirir ve kontrol eder. Makinenin de kendi riskleri vardır: dönen istasyonlar ve konveyör sıkışma noktası oluşturur. Koruyucular açık çalıştırılmamalı ve operatör eğitimi atlanmamalıdır. Toz emiş hattı makineyle birlikte planlanır; acil durdurma düğmelerinin yeri ve bakım sırasında enerjinin kesilmesi operatör eğitiminin parçasıdır.
Aletle Çapak Almanın Gerçek Maliyeti
El aletinin satın alma bedeli düşüktür, bu yüzden çoğu atölyede çapak almanın maliyeti hiç hesaplanmaz. Oysa maliyet aletin kendisinde değil, aletin kullanıldığı saatlerdedir. Hesabı yapmak için aşağıdaki kalemleri toplayın.
- İşçilik: Bir parçanın çapağını almak için geçen süreyi kronometreyle ölçün. Bu süreyi aylık adetle çarpıp saate çevirin.
- Sarf: Flap disk, taşlama taşı, raspa ucu ve zımpara tüketimi.
- Fire ve yeniden işleme: Fazla taşlanan, ölçüsü bozulan ya da kenarı tutmayan parçalar.
- Müşteri iadesi: Kenar yüzünden geri dönen parçanın taşıma ve tekrar işleme maliyeti.
- İş kazası ve kayıp gün: Kesik, göz yaralanması ve titreşim kaynaklı rahatsızlıklar.
- Darboğaz: Lazer ve abkant hızlıyken çapak almada bekleyen parçaların yarattığı gecikme.
Kalemleri bir ay boyunca kayda almak, tahminden çok daha doğru bir tablo verir. Disk ve uç tüketimini depo çıkışından, işçiliği iş emirlerinden, fireyi kalite kayıtlarından çıkarabilirsiniz. Sonuç çoğu zaman beklenenden yüksek çıkar, çünkü çapak alma süresi genellikle ayrı bir iş olarak kaydedilmez.
Bu kalemlerin toplamını parça sayısına bölün. Çıkan değer, el aletiyle çapak almanın parça başı maliyetidir. Aynı hesabı makine için yapmak için numune testinden alınan parça başı süreyi, sarf ömrünü ve operatör süresini kullanın.
Hesaba çoğu zaman girmeyen iki kalem daha vardır. Birincisi kontrol süresidir: el işçiliğinde her parçanın kenarına tek tek bakmak gerekir. Onaylanmış ayarla çalışan makinede kontrol, belirli aralıklarla alınan parçalarla yapılabilir. İkincisi eleman maliyetidir. Tesviyede deneyimli operatör yetiştirmek zaman alır ve bu operatör başka işe geçtiğinde bilgi de onunla gider.
Karşılaştırmada ölçülmesi zor bir kalem daha vardır: sonucun tutarlılığı. El aletiyle alınan kenar bir parçada iyi, diğerinde eksik olabilir. Otomatik makinede onaylanan ayar her parçada aynı uygulanır. Kenar şartını ölçüyle isteyen bir müşteriniz varsa bu fark doğrudan sipariş kaybı ya da kazancı anlamına gelir.
Karar Vermeden Önce Parçanızı Tartın
Aşağıdaki soruları kendi parçalarınız için cevaplayın. Cevapların çoğu "evet" ise makineyle yapılacak bir deneme vakit kaybı olmaz.
- Aynı parça ya da benzer parçalar her hafta tekrar geliyor mu?
- Çapak alma, kesim ile büküm ya da kaynak arasında bekleme yaratıyor mu?
- Müşteri kenar şartını teknik resimde ya da şartnamede yazılı istiyor mu?
- Parçalar 800 mm'den geniş ya da elle çevirmesi zor mu?
- Plazma ya da oksijaz parçasında flex ile cüruf kırılıyor mu?
- Çapaklı yüz, delik ve iç kontur sayısı fazla mı?
- Flex ile çalışacak operatör bulmakta zorlanıyor musunuz?
İlk üç soruya "evet" diyorsanız otomatik makine, dördüncü ve beşinci soruya "evet" diyorsanız ağır çapak alma istasyonlu bir gövde gündeme gelir. Adet düşük ama çeşit fazlaysa manuel makine ile başlamak mantıklıdır.
Makineye geçişi tek seferde yapmak zorunda değilsiniz. Önce en yüksek adetli ve en çok tekrar eden parçaları makineye alın. Rötuş, prototip ve makineye sığmayan parçalar el aletinde ya da manuel makinede kalabilir. Böylece yatırım, en çok zaman kaybettiğiniz işten geri dönmeye başlar.
Karar verdikten sonra geçiş dönemini de planlayın. İlk haftalarda makinede alınan kenarı el aletiyle alınan kenarla yan yana kontrol edin. Operatörün reçete ve sarf değişimini öğrenmesi için eğitime zaman ayırın. Kalite kaydında kenar sonucunu makine ayarıyla birlikte tutun.
Denemeye teknik resmi, varsa kenar şartını ve aylık adet bilgisini de ekleyin. Parçanın çapaklı yüzünü işaretlerseniz beslemeyi doğru yönde yaparız.
Deneme için iki parça gönderin: normal bir üretim parçası ve en zor erişilen kenara sahip parça. Sonucu sizin kontrol noktalarınızda raporlarız. Seri üretim için TF-RB-2510: 1000 mm çapak alma makinesi gibi otomatik modelleri çapak alma ve kenar yuvarlama makineleri sayfasında bulabilirsiniz. Kontrol noktalarının listesi sac metal çapak alma sayfasındadır.
Bu İş İçin TFON Makineleri
-
TFON Lite Surfacer® TF-M1 LITE H1
Tek kafalı manuel çapak alma makinesi; 3-200 mm kalınlık, 800 × 1300 mm vakumlu tabla
Teknik Özellikler Teklif İsteyin -
TFON Lite Surfacer® TF-M1 LITE H2
Çift kafalı manuel çapak alma makinesi; 3-200 mm kalınlık, 1500 mm'ye kadar parça boyu
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RB-2510
1000 mm çalışma genişliği; seri üretimde bantla çapak alma ve mopla kenar yuvarlama
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Sac metal için hangi çapak alma aleti uygun?
İnce sacda döner uçlu raspa ve kenar kırma aleti düz kenarlarda hızlıdır, delik ağzında el havşası kullanılır. Kalın sacta ve plazma parçasında flex ile flap disk gerekir. Aynı parçadan her gün çok sayıda işleniyorsa tek bir alet yerine bant ve fırça istasyonlu bir makine daha tutarlı sonuç verir.
Flex ile çapak almak parçaya zarar verir mi?
Evet, verebilir. Flex kenardan gereğinden fazla malzeme alabilir, yüzeyde derin taşlama izi bırakabilir ve ince sacda kenarı ısıtarak renk değişimine yol açabilir. Paslanmazda karbon çeliğinde kullanılmış disk pas lekesi bırakır. Görünür ya da ölçü toleransı dar parçada flex yerine kontrollü bir yöntem seçin.
Raspa ucu ne zaman değiştirilmeli?
Uç kesmek yerine kenarı ezmeye başladığında. Kör uç talaş kaldırmaz, kenarda parlak bir iz ve geri dönen ince bir çapak bırakır. Değişim aralığı malzemeye ve çapağın kalınlığına bağlıdır; paslanmaz ve sert çelikte uç daha çabuk körelir. Alüminyumda keskin uç kullanmak ayrıca önemlidir.
El aletiyle çapak alırken eldiven yeterli mi?
Hayır. Kesilmeye dayanıklı eldiven kesik riskini azaltır ama tek başına yetmez. Koruyucu gözlük ya da yüz siperi, flex ile çalışırken kulak koruyucu ve toz maskesi de gerekir. El-kol titreşimini eldiven azaltmaz; titreşimli aletle çalışma süresi ölçülmeli ve sınırlandırılmalıdır.
Otomatik makineye geçince operatöre gerek kalır mı?
Evet, kalır. Operatör parçayı besler, gerekirse çevirir, sonucu kontrol eder ve sarf malzemeyi değiştirir. Değişen, operatörün yaptığı iştir: kenarları tek tek gezmek yerine makineyi yönetir. Kişi başına işlenen parça sayısı artar, titreşim ve toz maruziyeti azalır.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.