








Bilgi Merkezi
Çapak Alma Yöntemleri ve Hangi Parçaya Hangisi Uygun?
Çapak alma yöntemleri, kesim ve işleme sonrası kenarda kalan fazla malzemeyi temizlemek için kullanılan el, mekanik, termal ve elektrokimyasal tekniklerdir. Sac parçada en yaygın olanları raspa ve flex ile el işçiliği, vibrasyonlu tambur ile bantlı ve fırçalı makinelerdir. Yöntemi parça boyu, adet ve istenen kenar sonucu belirler.
Bu İş İçin TFON Makineleri
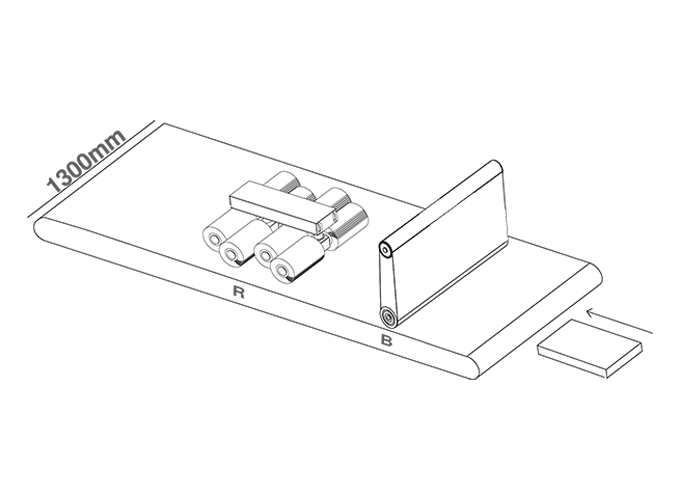
- TFON Surfacer® TF-RB-3013 1300 mm çalışma genişliği; zımpara bandıyla çapak alma ve mopla kenar yuvarlama aynı gövdede Teknik Özellikler Teklif İsteyin
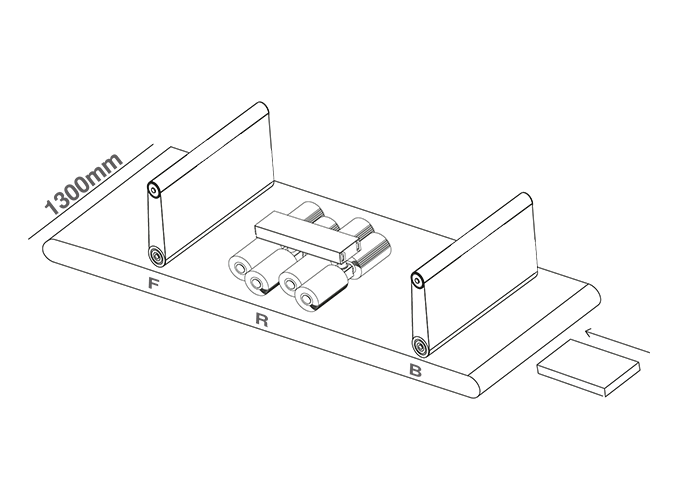
- TFON Surfacer® TF-RBF-3013 1300 mm çalışma genişliği; çapak alma, kenar yuvarlama ve satine üç istasyonda Teknik Özellikler Teklif İsteyin
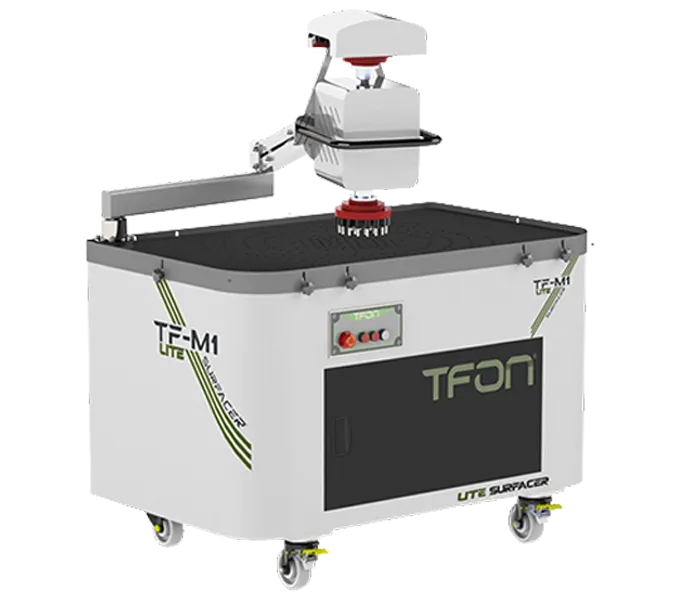
- TFON Lite Surfacer® TF-M1 LITE H2 Çift kafalı manuel makine; 3-200 mm kalınlık, değiştirilebilir disklerle çapak, kenar ve satine Teknik Özellikler Teklif İsteyin
Çapak Alma Yöntemleri Nelerdir?
Çapak alma yöntemleri çalışma prensibine göre dört grupta toplanır: elle, mekanik, termal ve elektrokimyasal. Sac metal atölyesinde işin büyük kısmı ilk iki grupla yapılır.
- Elle çapak alma: Raspa, eğe, zımpara, flex ve pnömatik el aletleri.
- Vibrasyonlu (tambur) çapak alma: Parçalar aşındırıcı taşlarla birlikte titreşen bir kapta işlenir.
- Bantlı çapak alma: Sonsuz zımpara bandı parçanın üst yüzünden ve dış konturundan çapağı alır.
- Fırçalı ve mop ile çapak alma: Döner fırça ve lamelli mop zımpara kenarlara, delik ağızlarına ve iç konturlara ulaşır.
- Termal çapak alma: Kapalı bir hücrede ateşlenen gaz karışımı ince çapakları yakar.
- Elektrokimyasal çapak alma: Elektrolit ve akım, belirli bir noktadaki çapağı çözer.
Bunlara kumlama, yüksek basınçlı su ve kriyojenik yöntemler de eklenebilir. Bu yöntemler sac parçada ana çapak alma yöntemi olarak nadiren kullanılır.
| Yöntem | Nasıl çalışır | Tipik parça |
|---|---|---|
| Elle (raspa, eğe, flex) | Operatör takımı kenar boyunca gezdirir | Tek parça, rötuş, büyük kaynaklı konstrüksiyon |
| Vibrasyonlu tambur | Parça ve aşındırıcı taşlar titreşerek birbirine sürtünür | Küçük döküm, dövme ve talaşlı parça |
| Bantlı makine | Parça konveyörle zımpara bandının altından geçer | Lazer, zımba ve plazma kesim sac parça |
| Fırçalı ve mop makine | Esnek takım dönerek kenara ve delik ağzına temas eder | Delikli ve iç konturlu sac parça |
| Termal | Gaz karışımı patlayarak ince çapağı yakar | Kesişen delikli hidrolik ve otomotiv parçası |
| Elektrokimyasal | Elektrolit ve akım çapağı seçici olarak çözer | İç kanallı, hassas talaşlı parça |
Aşağıdaki bölümlerde her yöntemin sac parçadaki yerini ve sınırını anlatıyoruz. Yazının sonundaki karar tablosu seçimi tek bakışta yapmanızı sağlar.
Elle Çapak Alma: Raspa, Eğe, Flex
Elle çapak alma, en eski ve yatırım gerektirmeyen yöntemdir. Atölyede bu işe tesviye de denir. Her atölyede vardır ve tek parçada çoğu zaman en hızlı çözümdür.
Raspa ve Eğe
Döner uçlu raspa, kenar boyunca çekilerek ince bir talaş kaldırır. Düz kenarlarda ve delik ağızlarında hızlıdır; uç değiştirilerek alüminyum, çelik ve plastikte kullanılır. Eğe ise daha kalın çapakta ve kısa kenarlarda iş görür. İkisinde de sonuç operatörün açısına ve baskısına bağlıdır.
Flex ve Spiral
Flex ile zımparalı flap disk ya da taşlama taşı kalın çapağı ve plazma cürufunu da alır. Hızlıdır ama kontrolü zordur. Disk kenardan fazla malzeme alabilir, yüzeyde taşlama izi bırakabilir. Kıvılcım, toz, gürültü ve el-kol titreşimi operatörü doğrudan etkiler.
Pnömatik El Aletleri
Pnömatik kenar kırma aletleri ve el tipi bant zımparalar, flex ile raspa arasında bir yerde durur. Kenar boyunca sabit bir kılavuzla ilerleyen aletler daha düzgün sonuç verir. Yine de her kenar tek tek gezilir.
Elle çapak almanın gerçek maliyeti işçiliktir. Büyük bir sac parçada dört dış kenar, delikler ve iç konturlar ayrı ayrı işlenir. Parçanın iki yüzü varsa süre ikiye katlanır. Aynı parça yüzlerce kez tekrarlanıyorsa bu süre, bir makinenin yıllık maliyetini kolayca geçer.
Operatöre bağlı fark da bir maliyettir. Sabah vardiyasındaki parça ile akşam vardiyasındaki parça aynı kenarı vermez. Müşteri kenar şartını yazılı istiyorsa elle çapak alma bu şartı her parçada tutturmakta zorlanır. El aleti ile makine arasındaki sınırı çapak alma aleti mi, makine mi yazısında ayrıntılı ele aldık.
Vibrasyonlu (Tambur) Çapak Alma
Vibrasyonlu çapak alma, parçaların aşındırıcı taşlar, su ve kimyasal katkıyla birlikte titreşen bir kapta işlenmesidir. Taşlar parçaya sürtünür, kenarlardaki çapağı aşındırır ve köşeleri yuvarlar. Sektörde bu yönteme toplu yüzey işlem de denir.
Makine tipleri kabın biçimine göre ayrılır:
- Çanak tipi: Parçalar ve taşlar dairesel bir kapta spiral hareketle döner. En yaygın tiptir.
- Tekne ya da lineer tip: Uzun parçalar için dikdörtgen bir tekne kullanılır.
- Santrifüj disk: Dönen bir tabanla daha yüksek yoğunlukta çalışır; küçük parçalarda çevrimi kısaltır.
- Döner tambur: Kapalı bir varil döner, parçalar ve taşlar içinde yuvarlanır.
Taş seçimi sonucu belirler. Seramik taşlar agresiftir ve çelikte çapak alır. Plastik taşlar daha yumuşaktır; alüminyum ve pirinçte kullanılır. Parlatma için porselen ya da çelik bilye tercih edilir.
Yöntemin güçlü yanı, parçanın bütün yüzeylerini ve kenarlarını aynı anda işlemesidir. İki yüz, dış kenarlar ve taşın girebildiği iç kenarlar birlikte işlenir. Küçük döküm, dövme ve talaşlı parçalarda bu yüzden yaygındır.
Sac parçada sınırları vardır. Büyük parça kaba sığmaz. İnce ve düz parçalar birbirine ya da kap duvarına yapışır. Parçalar birbirine çarparak iz bırakabilir, taş küçük deliklere sıkışabilir. Kullanılan su ayrıca arıtılmalıdır. Çevrim bitince parçalar taştan elekle ayrılır, durulanır ve kurutulur. Kimyasal katkı burada iki iş görür: yağı çözer ve parçanın kısa sürede paslanmasını önler. İki yöntemi ayrıntılı karşılaştırdığımız vibrasyonlu ve bantlı çapak alma farkı yazısına bakabilirsiniz. TFON vibrasyon makinesi üretmez; sac parça için bantlı ve fırçalı makineler üretir.
Bantlı Çapak Alma
Bantlı çapak alma, parçanın konveyörle sonsuz bir zımpara bandının altından geçirilmesidir. Bant, parçanın üst yüzüne ve dış konturuna temas eder ve taşan malzemeyi alır. Lazer, zımba ve plazma kesim sac parçada ana çapak alma yöntemidir.
Parça makinede serbest durmaz. Vakum ya da manyetik tabla parçayı konveyöre bastırır; bant parçayı sürükleyemez. Küçük parçaların işlenebilmesi bu tutma sistemine bağlıdır. TFON Surfacer'da minimum parça ölçüsü, bağlama yöntemine ve parça geometrisine bağlı olarak 50 × 50 mm'dir.
Zımpara bandının cinsi ve kum numarası sonucu belirler. TFON'un Surfacer için sunduğu bantlar şunlardır:
- Alüminyum oksit ve zirkonyum: 40-400 kum aralığı, 32 saate kadar malzeme ömrü.
- Seramik: 40-400 kum aralığı, 64 saate kadar malzeme ömrü.
- Cubitron: 24-400 kum aralığı, 80 saate kadar malzeme ömrü.
- Scotch: Kaba, orta, ince ve çok ince seçenekler, 64 saate kadar malzeme ömrü.
Kaba kum hızlı malzeme alır ama derin iz bırakır. İnce kum düzgün yüzey verir ama kalın çapakta yavaş kalır. Seçimi çapak yüksekliği, malzeme ve sonraki işlem birlikte belirler. Ayrıntılar zımpara bandı sayfasındadır.
Makinede bant hızı, istasyon yüksekliği ve baskı parça kalınlığına göre ayarlanır. TFON Surfacer'da bant hızı 0,6-4,0 m/dk aralığındadır. Onaylanan ayar reçete olarak kaydedilir ve aynı parça tekrar geldiğinde çağrılır; kontrol yine de her partide yapılır.
Bantlı yöntemin sınırı da bellidir. Düz bant, delik içine ve iç kontura girmez. Çapağı aldıktan sonra kenarı keskin bırakır. Ağır plazma cürufunda bant kısa sürede körelir. Bu yüzden bant tek başına değil, fırça istasyonu ya da ağır çapak alma kademesiyle birlikte kullanılır. TF-RB-3013: 1300 mm çapak alma makinesi bant ve mop istasyonunu aynı gövdede taşır; 1330 × 1820 mm bantla çalışır.
Fırçalı ve Mop ile Çapak Alma
Fırçalı çapak alma, döner fırçaların ya da lamelli mop zımparaların kenarı esnek biçimde işlemesidir. Esnek takım, düz bandın ulaşamadığı delik ağızlarına, kanallara ve iç konturlara temas eder. Aynı takım kenara radyüs de verir.
Mop zımpara, bir göbeğe dizilmiş zımpara lamellerinden oluşur. Dönerken lameller açılır ve kenarı her yönden kavrar. TFON Surfacer'da mop istasyonu gövdeye göre değişir. 2510 gövdede 6 adet Ø300 × 400 mm mop çalışır. 3013 gövdede ise 8 adet Ø350 × 490 mm mop bulunur. Mop zımparanın kum aralığı 60-400'dür; ömrü kullanıma bağlı olarak 1500 saate kadar çıkar. Ayrıntılar mop zımpara sayfasındadır.
Telli oksit kaldırma fırçası ise lazerle oksijen kesilmiş kenardaki oksidi alır. Esnek ve telli yapısı sayesinde ömrü 250 saate kadar uzar. Boya ve kaynak öncesi oksit istenmiyorsa bu fırça devreye girer.
Fırça tek başına her işi yapmaz. Belirgin bir lazer ya da zımba çapağını fırçaya bırakmak yavaş üretim ve hızlı aşınma demektir. Pratikte önce bant çapağı azaltır, ardından fırça kalan kenarı işler ve profili verir. Plazma cürufu varsa önce ağır çapak alma kademesi çalışır.
Fırça ve mop, kenarda bir radyüs oluşturduğu için çapak alma ile kenar yuvarlama arasındaki çizgiyi de belirler. Hangi kenarın ne kadar yuvarlatılacağı teknik resimden gelir. Yalnız çapak alınacaksa mop hafif, kenar yuvarlama isteniyorsa daha derin çalıştırılır.
Fırçanın deliğe ne kadar gireceği deliğin çapına, fırçanın biçimine ve parçanın altındaki desteğe bağlıdır. Delik ağzı işlenir; derin delik duvarı ise genellikle işlenmez. Bu sınırı numune parçada ölçmek gerekir. Fırçalı yöntemin kullanım alanlarını fırçalı çapak alma makineleri sayfasında anlattık.
Termal ve Elektrokimyasal Yöntemler
Bu iki yöntem, elle ya da mekanik takımla ulaşılamayan iç kanallar için geliştirilmiştir. Sac parçada nadiren kullanılır ve TFON'un kapsamı dışındadır. Yine de ne yaptıklarını bilmek, yanlış beklentiyi baştan önler.
Termal Çapak Alma
Parçalar kapalı bir hücreye konur. Hücre, yanıcı bir gaz ile oksijen karışımıyla doldurulur ve ateşlenir. Çok kısa süren yanma, hacmine göre yüzeyi büyük olan ince çapakları yakar. Parçanın gövdesi bu kısa sürede belirgin ısınmaz. Kesişen deliklerin içindeki çapak da aynı anda temizlenir. Yanma artığı oksit tabakası sonradan yıkanarak alınır. İnce sac kenarı da çapak gibi ince bir kesit olduğu için bu yöntem sac parçaya uygun düşmez.
Elektrokimyasal Çapak Alma
Parça artı kutup, çapağın hemen yanına yerleştirilen takım eksi kutup olur. Aradan elektrolit akar ve akım çapağı çözer. Takım yalnız istenen noktada çalıştığı için yöntem seçicidir. Parçaya özel takım gerekir; bu yüzden aynı parçanın uzun süre üretildiği seri işlerde kullanılır.
Kumlama, Su ve Kriyojenik Yöntemler
Kumlama yüzeyi pürüzlendirir ve ince çapağı kısmen yuvarlar, kalın çapağı almaz. Yüksek basınçlı su jeti gevşek çapağı ve talaşı koparır. Kriyojenik yöntemde parça soğutularak gevrekleştirilir; plastik ve kauçuk parçada kullanılır. Üçü de sac parçada genellikle yüzey hazırlığının parçasıdır, çapak alma yöntemi değildir.
Hangi Yöntem Hangi Parçaya?
Doğru yöntemi beş soru belirler. Parça ne kadar büyük ve kaç adet? Hangi kenar isteniyor, her parçada aynı sonuç şart mı? Operatör ne kadar risk altında? Aşağıdaki tablo bu beş soruyu yöntemlerle yan yana koyar.
| Yöntem | Parça boyu | Adet | Kenar sonucu | Tekrarlanabilirlik | İSG yükü |
|---|---|---|---|---|---|
| Raspa ve eğe | Küçük ve orta | Birkaç parça | Kırılmış, düzensiz kenar | Düşük, operatöre bağlı | Kesik riski |
| Flex ve spiral | Her boy | Az | Kaba kenar, taşlama izi | Düşük | Kıvılcım, toz, titreşim, gürültü |
| Vibrasyonlu tambur | Kaba sığan küçük parça | Toplu, orta ve yüksek | Tüm kenarlarda küçük radyüs, iki yüz birden | Yüksek | Düşük; gürültü ve atık su |
| Bantlı makine | Çalışma genişliğine kadar sac | Orta ve yüksek | Üst yüz ve dış kontur çapaksız, kenar keskin kalabilir | Yüksek | Düşük |
| Bant ve fırça birlikte | Çalışma genişliğine kadar sac | Orta ve yüksek | Çapaksız ve yuvarlatılmış kenar, delik ağzı dahil | Yüksek | Düşük |
| Manuel makine | Tabla ölçüsüne kadar | Az ve orta, karışık parti | Diske göre çapak, kenar ya da satine | Orta, operatöre bağlı | Orta |
| Termal ve elektrokimyasal | Küçük, iç kanallı parça | Yüksek, sabit parça | İç kanallarda çapaksız | Yüksek | Özel tesis gerekir |
Tabloyu okurken bir kuralı akılda tutun: parça sac ise ve çalışma genişliğine sığıyorsa aday neredeyse her zaman bant ve fırçadır. Soru, hangi istasyonların ve kaç geçişin gerektiğidir. Parça küçük ve kalın gövdeli ise vibrasyon öne çıkar. Adet düşük ve parça çeşidi çoksa manuel makine iki dünya arasında bir köprü kurar.
TFON'da bant ve fırça birlikte çapak alma ve kenar yuvarlama makineleri ailesinde çalışır. Manuel çözüm ise TF-M1 LITE H2: çift kafalı manuel çapak alma makinesi ile sunulur.
Deliklerin İçi Nasıl Temizlenir?
Delik çapağı iki yerde oluşur: deliğin ağzında ve delik duvarında. İkisi farklı takım ister. Temiz görünen bir parçada bile deliğin çıkış tarafında çapak kalmış olabilir.
Deliğin ağzındaki çapak için seçenekler şunlardır:
- El havşası ve döner raspa: Az adette ve kalın sacta hızlıdır. Her delik tek tek işlenir.
- Matkapta havşa ya da çift taraflı çapak alma takımı: Delik açılırken giriş ve çıkış ağzı aynı bağlamada temizlenir. Talaşlı imalatta yaygındır.
- Esnek fırça ve mop: Sac parçadaki çok sayıda deliğin ağzını tek geçişte işler. Delik ağzına radyüs de verir.
Düz zımpara bandı deliğin yalnız üst ağzına dokunur. Deliğin içine ve alt ağzına ulaşmaz. Sac parçada delik çapağı çoğunlukla kesimin çıktığı alt yüzde olduğu için parça, çapaklı yüzü üste gelecek şekilde beslenir. İki ağız da işlenecekse parça ikinci kez geçirilir.
Delik duvarındaki çapak ise daha zordur. Kesişen deliklerde ve derin kanallarda fırça yeterince içeri giremez. Bu durumda uzun saplı özel fırçalar, termal ya da elektrokimyasal yöntemler gündeme gelir. Sac parçada bu ihtiyaç nadirdir; genellikle delik ağzını ve iç konturu çapaksız yapmak yeterlidir.
Deneme için en küçük deliğe ve en dar kanala sahip parçayı seçin. Deliğin ağzını ve duvarını ayrı ayrı kontrol edin. Fırçanın hangi çaptaki deliğe ne kadar girdiğini numune testinde ölçer, sonucu size yazılı olarak iletiriz. Çapak alma kontrolünde atlanan diğer noktaları sac metal çapak alma sayfasında listeledik.
Yöntemleri Birleştirmek: Tipik İşlem Sıraları
Sac parçada çoğu zaman tek bir yöntem yetmez. İş, doğru sırayla dizilmiş birkaç istasyona bölünür. Aşağıdaki sıralar sık görülen parça tiplerinden çıkarılmıştır.
- Lazer ve zımba kesim sac: Zımpara bandıyla çapak alma, ardından mop ya da fırçayla kenar yuvarlama.
- Oksijenle lazer kesilmiş, boyanacak parça: Bant, ardından kenar yuvarlama ve telli fırçayla oksit giderme.
- Plazma ve oksijaz kesim plaka: Ağır çapak alma diskleriyle cüruf kırma, bant ve fırça.
- Görünür yüzeyli paslanmaz: Bant, kenar yuvarlama ve satine ile düzgün zımpara izi.
- Küçük döküm ve talaşlı parça: Vibrasyonlu tamburda toplu işlem.
TFON Surfacer'ın model kodu bu sıraları doğrudan gösterir. R kenar yuvarlama ve oksit alma, B çapak alma, C ağır çapak alma, F satine istasyonudur. Görünür yüzeyli parçalar için TF-RBF-3013: 1300 mm çapak alma ve satine makinesi bant, mop ve satine istasyonlarını birlikte taşır.
Çapak almanın yeri de önemlidir. Bantlı ve fırçalı makine düz parçayı işler; bu yüzden çapak alma büküm ve kaynaktan önce, parça henüz düzken yapılır. Bükülmüş ya da kaynatılmış parçada aynı kenarlar ancak elle ulaşılabilir hâle gelir.
Sırayı kurarken iki noktaya dikkat edin. Birincisi, her istasyon bir öncekinin bıraktığını işler; kalın çapağı fırçaya bırakmayın. İkincisi, standart işlem tek yüzdendir. Parçanın iki yüzünde de çapak varsa ikinci geçişi üretim süresine ekleyin.
Kesim yöntemine göre işlem sırasını lazer ve zımba kesim parçaları ile plazma ve oksijaz kesim parçaları sayfalarında ayrıca anlattık. Çapağın nasıl oluştuğunu merak ediyorsanız çapak nedir yazısıyla başlayabilirsiniz.
Bu İş İçin TFON Makineleri
-
TFON Surfacer® TF-RB-3013
1300 mm çalışma genişliği; zımpara bandıyla çapak alma ve mopla kenar yuvarlama aynı gövdede
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RBF-3013
1300 mm çalışma genişliği; çapak alma, kenar yuvarlama ve satine üç istasyonda
Teknik Özellikler Teklif İsteyin -
TFON Lite Surfacer® TF-M1 LITE H2
Çift kafalı manuel makine; 3-200 mm kalınlık, değiştirilebilir disklerle çapak, kenar ve satine
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Tesviye çapak alma nedir?
Tesviye, metal parçanın eğe, raspa, zımpara ve el aletleriyle elde düzeltilmesi ve kenarlarının temizlenmesidir. Çapak alma, tesviye işinin en sık yapılan parçasıdır. Tek parçada ve rötuşta hızlıdır, seri üretimde ise işçilik süresi ve operatöre bağlı fark nedeniyle yerini makineye bırakır.
Sac parçada kumlama ile çapak alınır mı?
Kalın çapak kumlamayla alınmaz. Kumlama yüzeyi pürüzlendirir ve çok ince çapağı kısmen yuvarlar, ama kesim kenarındaki sırtı ve cürufu temizlemez. Sac parçada kumlama genellikle boya öncesi yüzey hazırlığıdır. Çapak önce bant ve fırçayla alınır, kumlama ardından yapılır.
Paslanmaz çelikte hangi çapak alma yöntemi kullanılır?
Sac paslanmazda bant ve fırçalı makine yaygındır. Önemli olan sarf malzemeyi ayırmaktır: karbon çeliğinde kullanılan bant ve disk paslanmaz yüzeye demir tozu bırakır ve sonradan pas lekesi oluşturur. Görünür yüzeyde çapak alma ile birlikte satine istasyonu düzgün bir zımpara izi verir.
Alüminyum parçada çapak alırken nelere dikkat edilir?
Alüminyum çapağı yumuşak ve uzundur, kopmak yerine kıvrılır ve zımpara kumunun arasını doldurur. Bu yüzden kum seçimi ve bant hızı çelikten farklı ayarlanır. Alüminyum tozu yanıcıdır; toz emiş sistemi alüminyuma uygun seçilmeli ve çelik tozuyla karıştırılmamalıdır.
Çapak alma sonrası parçanın yıkanması gerekir mi?
Yönteme bağlıdır. Vibrasyonlu işlemden çıkan parça ıslaktır; durulanır, kurutulur ve gerekirse pasa karşı korunur. Bantlı ve fırçalı makinede işlem kuru yapılır, parça üzerinde yalnız zımpara tozu kalır. Boya ya da kaplama öncesinde bu toz ve yağ, boyahanenin ön işlem adımında alınır.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.