








Bilgi Merkezi
Çapak Nedir, Metalde Nasıl Oluşur?
Çapak, kesme, delme ya da talaşlı işlemeden sonra parçanın olması gereken kenarından dışarı taşan istenmeyen malzemedir. Sac parçada çoğunlukla kesim kenarının bir yüzünde ince ve keskin bir sırt olarak görülür. Alınmayan çapak el keser, boyanın kenarda tutunmasını zayıflatır ve montajda parçanın oturmasını bozar.
Bu İş İçin TFON Makineleri
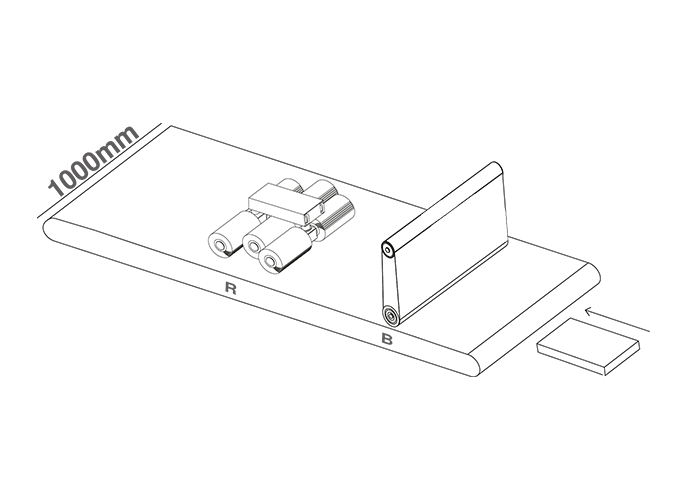
- TFON Surfacer® TF-RB-2510 1000 mm çalışma genişliği; zımpara bandıyla çapak alma, 6 moplu istasyonla kenar yuvarlama Teknik Özellikler Teklif İsteyin
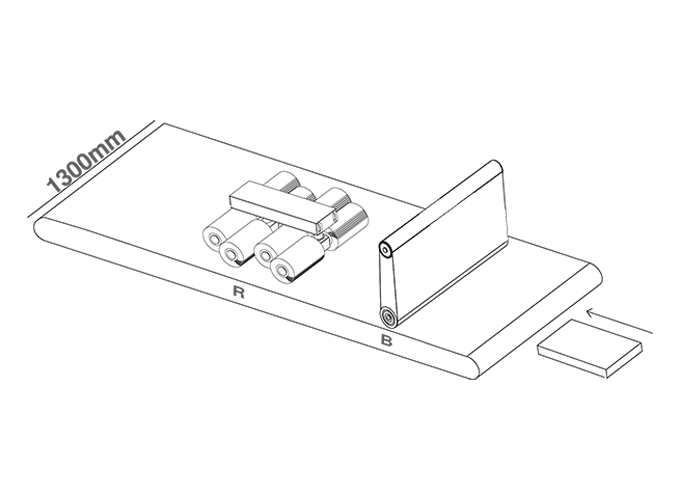
- TFON Surfacer® TF-RB-3013 1300 mm çalışma genişliği; zımpara bandıyla çapak alma, 8 moplu istasyonla kenar yuvarlama Teknik Özellikler Teklif İsteyin
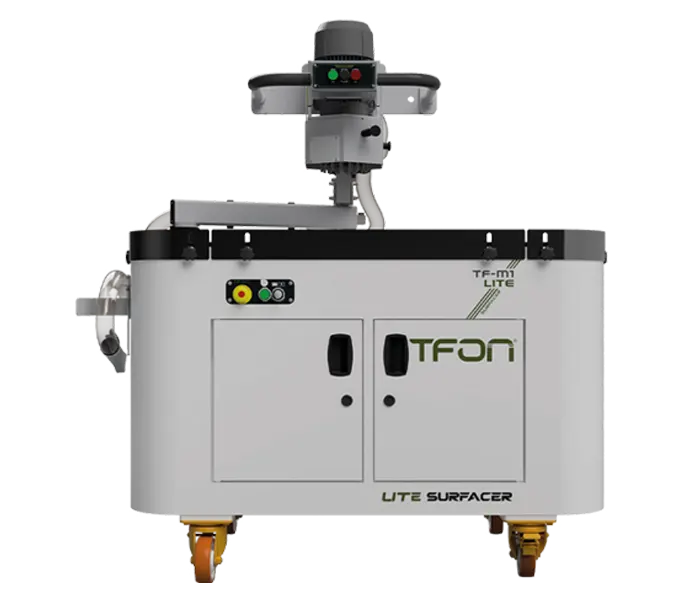
- TFON Lite Surfacer® TF-M1 LITE H1 Tek kafalı manuel makine; 3-200 mm kalınlık, 800 × 1300 mm vakumlu tabla, düşük adetli işler Teknik Özellikler Teklif İsteyin
Çapak Ne Demek?
Sözlükte çapak, kesilen ya da dökülen malzemenin kenarında kalan fazlalık olarak geçer. Kelimenin göz çapağı ve bir balık türü gibi başka anlamları da vardır. Metal işlemede ise tek bir şeyi anlatır: kenardan taşan, istenmeyen malzeme.
Teknik resim standardı ISO 13715, kenarları "olması gereken geometri" üzerinden tarif eder. Dış kenarda bu geometrinin dışına taşan malzeme çapaktır. Kenardan eksik kalan malzeme ise çapağın tersidir ve ayrı işaretlenir. Bu bakış, çapağı bir görüntü değil ölçülebilir bir sapma olarak ele alır.
Sac atölyesinde çapak birkaç biçimde karşınıza çıkar:
- Zımba ya da giyotinle kesilmiş kenarda, bir yüzde kenar boyunca uzanan ince ve keskin sırt.
- Lazer kesimde alt kenara yapışan eriyik damlaları. Atölyede buna "sakal" da denir.
- Delinmiş ya da zımbalanmış deliğin çıkış tarafında taç biçimli halka.
- Freze ve torna kenarlarında yana taşmış ya da kıvrılmış ince tabaka.
Plazma ve oksijaz kesimde alt kenarda kalan kalın birikinti de günlük dilde çapak diye anılır. Teknik olarak bu cüruftur: eriyip tekrar katılaşmış metal ve oksittir. Farkı cüruf nedir, kesimde ve kaynakta nasıl oluşur yazımızda tablo ile anlattık.
Plastik ve döküm parçadaki çapak ise kalıp birleşme çizgisine sızan malzemedir. Oluşumu farklıdır; bu yazı metal ve sac parçayı ele alır.
İhracat işlerinde çizim ve şartnameler çoğu zaman yabancı dildedir. Çapak İngilizcede "burr", Almancada "Grat" olarak geçer. Çapak alma "deburring" ve "Entgraten", çapaksız ise "burr-free" ve "gratfrei" diye yazılır. Bu kelimeleri tanımak, müşterinin kenar şartını doğru okumanın ilk adımıdır.
Çapak ile keskin kenar da birbirine karıştırılır. Çapak kenardan taşan fazlalıktır; keskin kenar ise çapağı alınmış ama radyüs verilmemiş köşedir. Birincisi temizlenir, ikincisi kırılır ya da yuvarlatılır.
Çapak Nasıl Oluşur?
Çapak, malzeme temiz bir çizgi boyunca ayrılmak yerine ezilip, akıp ya da eriyip kenarda kaldığında oluşur. Oluşum biçimi kesim yöntemine göre değişir.
Zımba ve Giyotin Kesimde
Zımba sacı önce ezer, sonra keser, en sonda koparır. Kesim yüzeyinde bu yüzden üç bölge görülür: üstte ezilme, ortada parlak kesme, altta kırılma bölgesi. Çapak, kırılma bölgesinin bittiği kalıp tarafında kalır. Zımba ile kalıp arasındaki boşluk sac kalınlığına göre fazla açılırsa çapak uzar. Zımba ve kalıp köreldikçe çapak her vuruşta biraz daha büyür. Boşluk gereğinden dar olursa bu kez kesim yüzeyinde ikinci bir parlak bant oluşur ve takım hızla aşınır. Giyotin makasta da bıçak boşluğu ve bıçak körlüğü aynı etkiyi yapar.
Lazer Kesimde
Lazer malzemeyi eritir, yardımcı gaz eriyiği kesim ağzından aşağı atar. Gaz basıncı, odak konumu ya da hız uymazsa eriyiğin bir kısmı alt kenarda katılaşır. Azotla kesilen paslanmaz ve alüminyumda bu çapak parlak ve metaliktir. Makine köşelerde yavaşladığı için çapak köşelerde ve delme noktalarında yoğunlaşır. Oksijenle kesilen karbon çeliğinde çapak genellikle daha azdır, ama kesim yüzeyinde oksit tabakası oluşur. Sac kalınlaştıkça iki gazda da alt kenardaki birikinti artar.
Plazma ve Oksijaz Kesimde
Isıl kesimin kalın plakalarında alt kenarda cüruf toplanır. Cüruf kırıldıktan sonra altında gerçek bir çapak ve keskin kenar kalır. Bu yüzden plazma parçasında iki ayrı iş vardır: önce cüruf, sonra çapak. Aşınmış nozulla ya da yüksek torçla kesilen parçada üst kenarda da ince sıçrantı ve hafif yuvarlanma görülür. Bu durumda iki yüz de kontrol edilmelidir.
Talaşlı İmalatta
Freze, torna ve matkapta çapak dört tipte incelenir. Poisson çapağı, takım baskısıyla malzemenin yana şişmesidir. Devrilme çapağı takımın çıktığı kenarda kıvrılan talaştır. Yırtılma çapağı malzemenin kesilmeden kopmasıyla, kopma çapağı ise son bağın kırılmasıyla oluşur. Delikte iki yüzde de çapak oluşur. Matkabın girdiği yüzde çapak küçüktür, çıktığı yüzde ise halka biçiminde ve belirgin büyüktür.
Çapak Türleri
Çapağı türüne göre ayırmak, hangi takımla alınacağını baştan gösterir. Aşağıdaki tablo, sac ve metal parçada sık görülen türleri özetler.
| Çapak türü | Nerede oluşur | Görünüşü | Nasıl alınır |
|---|---|---|---|
| Zımba ve giyotin çapağı | Kesim kenarında, kalıp tarafında | Kenar boyunca sürekli, keskin sırt | Zımpara bandı, ardından fırça |
| Lazer eriyik çapağı | Alt kenar, köşe ve delme noktası | Tek tek ya da sıralı metal damlaları | Zımpara bandı ve fırça |
| Mikro çapak | Lazer ve ince sac zımba kenarı | Gözle zor görülen, elle hissedilen ince sırt | Fırça ya da mop |
| Delik çıkış çapağı | Delinmiş ya da zımbalanmış deliğin çıkış yüzü | Taç biçimli halka | Havşa takımı ya da esnek fırça |
| Talaşlı imalat çapağı | Freze, torna ve matkap kenarları | Yana taşan ya da kıvrılmış ince tabaka | Raspa, fırça ya da vibrasyon |
| Plazma ve oksijaz cürufu | Isıl kesim kenarının alt yüzü | Kalın, gözenekli ya da boncuk biçimli birikinti | Ağır çapak alma kademesi, sonra bant ve fırça |
| Kaynak sıçrantısı | Kaynak dikişinin çevresi | Yüzeye yapışmış küçük metal boncuklar | Keski, spatula ya da taşlama |
Tablodaki ilk üç tür lazer ve zımba atölyesinin günlük işidir. Bunlarda çapak ince ve süneğe yakındır; bant ile fırça birlikte yeterli olur. Plazma ve oksijaz cürufu ise önce ayrı bir kademede kırılmalıdır.
Lazer ve plazma parçasında çapak her zaman kesim ışınının çıktığı alt yüzdedir. Aynı sacdan çıkan bütün parçalarda çapak yüzü bu yüzden aynıdır. Makineye beslerken parçaları çevirmeyi unutan operatör, çapaksız yüzü işleyip çapaklı yüzü olduğu gibi bırakır.
Aynı parçada birden fazla tür bir arada bulunabilir. Lazerle kesilmiş, sonra zımbada delik açılmış bir parçada dış konturda eriyik çapağı, deliklerde ise çıkış çapağı vardır. Takım seçimi en zor erişilen kenara göre yapılır.
Malzeme de çapağın davranışını değiştirir. Alüminyum ve bakırda çapak yumuşak ve uzundur; kopmak yerine kıvrılır ve zımpara kumunun arasını doldurur. Paslanmazda çapak serttir, ısınınca kenarda renk değişimi bırakabilir. Bu yüzden alüminyum çapak alma ve paslanmaz çapak alma için sarf malzeme ve ayar ayrı seçilir.
Kaynak Çapağı ve Demir Çapağı
Bu iki ifade aramalarda sık geçer ama tam olarak çapağı anlatmaz. Neyin kastedildiğini bilmek, doğru temizlik yöntemini seçmeyi sağlar.
Kaynak Çapağı
Kaynakçının "kaynak çapağı" dediği şey çoğunlukla sıçrantıdır. Arktan fırlayan metal damlaları dikişin çevresine yapışır ve soğuyunca küçük boncuklar olarak kalır. Bazen dikişin plaka yüzeyinden taşan fazla kısmı da bu adla anılır.
Sıçrantıyı çoğunlukla yüksek akım, uzun ark boyu, uygun olmayan koruyucu gaz ya da kirli yüzey artırır. Paslı, yağlı ya da cüruflu kesim kenarına yapılan kaynakta sıçrantı belirgin biçimde artar; kesim kenarını kaynaktan önce temizlemek bu yüzden işe yarar. Kaynaktan önce yüzeye sürülen sıçrantı önleyici sprey temizliği kolaylaştırır. Kaynak sonrası boncuklar keski, spatula ya da taşlamayla alınır. Dikişi örten camsı kabuk ise sıçrantı değil kaynak cürufudur.
Sıçrantı boyanacak yüzeyde ayrıca sorun çıkarır. Boncuğun çevresinde boya ince kalır ve ilk korozyon genellikle bu noktalarda görülür. Görünür yüzeyde sıçrantıyı taşlarken ana metali derin çizmemeye dikkat edin.
Demir Çapağı
"Demir çapağı" genellikle kesilmiş demir profil, lama ya da sacın kenarında kalan keskin sırttır. Testereyle, spiralle ya da giyotinle kesilen parçada her kesimde oluşur. Bazen de delinmiş deliğin ağzındaki halka için kullanılır. Profil kesiminde çapak özellikle iç köşelerde ve et kalınlığının değiştiği yerlerde toplanır.
Birkaç parçada eğe, raspa ya da flex ile takılan flap disk iş görür. Aynı ölçüdeki sac parçalar her gün yüzlerle kesiliyorsa el işçiliği pahalıya gelir. Bu noktada sac metal çapak alma bir makine adımı olarak planlanır. Elle çalışırken kesilmeye dayanıklı eldiven ve koruyucu gözlük kullanın; flex ile çalışırken çapak parçacıkları yüze doğru fırlar.
Çapak Neden Alınmalı?
Çapak, parçanın sonraki her adımında bir sorun olarak geri döner. Dört neden öne çıkar.
İş Sağlığı ve Güvenliği
Çapaklı kenar eli keser, eldiveni yırtar. Parçayı taşıyan, büken, kaynatan ve monte eden herkes aynı riskle çalışır. El kesmeyen parça, üretimin geri kalanında kaza sayısını ve iş kaybını azaltır.
Boya ve Kaplama Tutunması
Sıvı boya ve toz boya keskin kenarda incelir, kenardan çekilir. Kaplama en ince olduğu yerden delinir ve korozyon kenardan başlar. Boya öncesi yüzey hazırlığını tarif eden ISO 8501-3, en sıkı hazırlık derecesi olan P3'te kenarın en az 2 mm radyüsle yuvarlatılmasını ister. Çapağı almak bu şartın ilk adımıdır; ardından kenar yuvarlama gelir.
Montaj ve Ölçü
Çapak, parçanın ölçüsünü kenar boyunca büyütür. Birbirine oturması gereken parçalar tam oturmaz, cıvata başı düz yüzeye basmaz. Conta ve kablo gibi yumuşak parçalar çapaklı kenarda kesilir. Elektrik panosu ve kablo kanalı üreticileri bu yüzden çapaksız kenar ister.
Taşıma ve istifte de çapak zarar verir. Üst üste konan parçalarda çapaklı kenar alttaki parçanın yüzeyini çizer. Gıda ve hijyen ekipmanında ise çapaklı kenar kir tutar ve temizlenmesi zorlaşır.
Büküm ve Kaynak
Çapaklı yüz büküm dışına gelirse kenarda çatlak başlama riski artar. Tasarımcılar bu yüzden çapak yönünü çoğu zaman büküm içine verir. Kaynakta ise çapak iki parça arasındaki aralığı bozar, kök aralığını düzensiz yapar. Kaynak ağzında kalan çapak ve cüruf dikişe karışabilir.
Yorulma ve Görünüş
Titreşim ya da tekrarlı yük altında çalışan parçada çapak ve keskin kenar bir çentik gibi davranır. Gerilme bu noktada toplanır ve yorulma çatlağı çoğu zaman kenardan başlar. Görünür yüzeyli parçada ise çapak, müşterinin parçayı ilk elinde tuttuğu anda fark ettiği kusurdur. Kalite algısı kenarla başlar.
Çapak Yüksekliği Nasıl Ölçülür?
Çapak yüksekliği, çapağın tepesi ile parçanın komşu yüzeyi arasındaki mesafedir. Ölçülmeyen çapak tartışma konusu olur. Ölçülen çapak ise tedarikçi ile müşteri arasında net bir sınıra dönüşür.
| Yöntem | Ne ölçer | Uygun olduğu durum | Sınırı |
|---|---|---|---|
| Gözle ve elle kontrol | Çapağın varlığı | Hat içinde hızlı ayıklama | Yükseklik vermez, kişiye bağlıdır |
| Mikrometre ya da kumpas | Kenardaki toplam kalınlık ile sac kalınlığı farkı | Belirgin, sert çapak | Ölçüm kuvveti ince çapağı ezebilir |
| Komparatör | Yüzeyden çapak tepesine yükseklik | Seri kontrol, sabit ölçüm noktası | Uç çapı küçük tepeleri kaçırabilir |
| Kontur ya da profil ölçer | Kenarın kesit profili | Dar toleranslı parça | Yavaştır, ölçüm odası işidir |
| Optik ölçüm | Temassız profil ve yükseklik | İnce ve yumuşak çapak | Cihaz maliyeti yüksektir |
Seri üretim için basit bir ölçüm planı şöyle kurulur:
- Parçada dış kontur, delik ve köşeden birer temsilci kenar seçin.
- Her kenarda başta, ortada ve sonda olmak üzere üç noktayı işaretleyin.
- Çapak alma öncesinde ve sonrasında aynı noktaları aynı aletle ölçün.
- Sonuçları parti numarası, kesim programı ve takım durumuyla birlikte kaydedin.
Hangi yöntemi seçerseniz seçin, üç şeyi sabit tutun. Ölçüm hep aynı kenarlarda ve aynı noktalarda yapılsın. Çapağın hangi yüzde olduğu kayda geçsin. Işık ve büyütme her kontrolde aynı olsun.
Yüksekliğin yanında çapağın kök kalınlığına da bakın. Kısa ama kalın köklü bir çapak, uzun ama ince bir çapaktan daha zor alınır. Ölçüm kaydına bu gözlemi eklemek, makinede doğru zımpara ve baskıyı seçmeyi kolaylaştırır.
Teknik resimde "çapaksız" yazması tek başına yeterli değildir. ISO 13715'teki kenar sembolüyle izin verilen çapak artı işaretli, kenardan alınacak malzeme eksi işaretli bir değer olarak yazılır. Değer yoksa ölçüm yöntemi ve sınır müşteriyle yazılı olarak netleştirilmelidir.
Çapağı Kaynağında Azaltmak
Çapak almanın maliyeti, kesimde oluşan çapağın boyuyla doğru orantılı büyür. Kesim tarafında yapılan küçük ayarlar sonraki istasyonun işini belirgin biçimde azaltır.
- Zımbada: Takım boşluğunu sac kalınlığına ve malzemeye göre seçin. Zımbayı ve kalıbı çapak büyümeye başlamadan bileyin.
- Giyotinde: Bıçak boşluğunu her kalınlık değişiminde ayarlayın, körelen bıçağı çevirin ya da değiştirin.
- Lazerde: Gaz basıncını, odak konumunu ve meme merkezlemesini kontrol edin. Köşelerde hız düşüşünü programda dengeleyin.
- Plazmada: Hızı, akımı ve torç yüksekliğini kesim tablosuna göre ayarlayın, aşınan sarf parçayı zamanında değiştirin.
- Talaşlı imalatta: Keskin takım kullanın, takımın çıkış yönünü ve son geçişi çapağı azaltacak biçimde planlayın.
Zımbada takım ömrünü sezgiyle değil vuruş sayısıyla takip edin. Çapak ölçümünü vuruş sayısıyla birlikte kaydederseniz bileme aralığı kendiliğinden ortaya çıkar. Lazerde de meme ve lens temizliğini sabit aralıklarla yapmak çapağın partiden partiye değişmesini azaltır.
Bu ayarlar çapağı küçültür ama sıfırlamaz. Zımba her vuruşta biraz körelir, lazer her malzeme partisinde biraz farklı davranır. Seri üretimde bu yüzden çapak alma, kesimden sonraki sabit bir adım olarak planlanır.
Kesim programında da çapak azaltılabilir. Delme noktasını ve kesime giriş çizgisini parçanın kritik olmayan bir kenarına koymak, en kalın birikintiyi görünür kenardan uzak tutar. Küçük parçaları mikro bağlantıyla tutmak ise bağlantı noktasında ayrıca bir iz bırakır; bu izi de kenar listesine ekleyin.
Kesim ve çapak alma birlikte düşünülmelidir. Hafif bir çapak, bant ve fırçayla aynı geçişte alınıyorsa kesimi daha hızlı yapmak toplamda daha ekonomik olabilir. Bu dengeyi numune parçalarla, iki adımı birlikte ölçerek kurarız. Lazer ve zımba kesim parçalarında işlem sırası sayfası bu planlamayı adım adım anlatır.
Çapak Alındıktan Sonra Keskin Kenar
Çapağı alınmış bir kenar hâlâ keskin olabilir. Çapak alma taşan malzemeyi temizler; kenara radyüs vermez. Boya, İSG ya da montaj için yuvarlak kenar isteniyorsa ikinci bir işlem gerekir.
Otomatik makinelerde bu iki iş aynı gövdede sırayla yapılır. TFON Surfacer'da zımpara bandı istasyonu çapağı alır, mop ya da fırça istasyonu kenarı yuvarlar. Bant üst yüze ve dış kontura temas eder; esnek fırça delik ağızlarına ve iç konturlara da ulaşır. Standart işlem tek yüzdendir; diğer yüz için parça ikinci kez geçirilir.
TF-RB-2510: 1000 mm çapak alma makinesi 6 adet Ø300 mm mopla çalışır. TF-RB-3013: 1300 mm çapak alma makinesi ise 8 adet Ø350 mm mop taşır. İkisi de çelik, alüminyum ve paslanmaz parçayı vakum ve/veya manyetik tablada tutar. Diğer istasyon dizilimlerini çapak alma ve kenar yuvarlama makineleri sayfasında görebilirsiniz.
Lazerle oksijen kesilmiş parçada kenarda oksit de varsa aynı fırça istasyonu oksidi de alır. Paslanmaz ve görünür yüzeyli parçada ise satine istasyonu eklenir ve yüzeye düzgün bir zımpara izi verilir. Bu durumda TF-RBF gibi üç istasyonlu bir dizilim düşünülür.
Makine seçmeden önce parçanızla numune testi yapmanızı öneririz. İki parça gönderin: normal bir üretim parçası ve en zor erişilen kenara sahip parça. Sonucu sizin ölçüm noktalarınızda birlikte ölçer, istasyon dizilimini buna göre öneririz.
Hangi yöntemin parçanıza uyduğunu seçmek için çapak alma yöntemleri yazımızdaki karar tablosuna bakın. Az adetli işlerde el aleti ile makine arasındaki sınırı ise çapak alma aleti mi, makine mi yazısında tartıştık.
Bu İş İçin TFON Makineleri
-
TFON Surfacer® TF-RB-2510
1000 mm çalışma genişliği; zımpara bandıyla çapak alma, 6 moplu istasyonla kenar yuvarlama
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RB-3013
1300 mm çalışma genişliği; zımpara bandıyla çapak alma, 8 moplu istasyonla kenar yuvarlama
Teknik Özellikler Teklif İsteyin -
TFON Lite Surfacer® TF-M1 LITE H1
Tek kafalı manuel makine; 3-200 mm kalınlık, 800 × 1300 mm vakumlu tabla, düşük adetli işler
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Çapak parçanın hangi yüzünde kalır?
Kesen takımın ya da ışının çıktığı yüzde. Zımbada çapak kalıp tarafında, lazer ve plazmada alt yüzde, talaşlı imalatta takımın çıktığı kenarda kalır. TFON Surfacer standart olarak üst yüzü işlediği için parçayı çapaklı yüzü üste gelecek şekilde besleyin. İki yüzde de çapak varsa parça ikinci kez geçirilir.
Demir çapağı nasıl temizlenir?
Birkaç parçada eğe, raspa ya da flex ile takılan flap disk yeterlidir. Kalın çapağı önce alın, kenarı sonra hafifçe kırın. Aynı parçadan her gün çok sayıda kesiliyorsa zımpara bandı ve fırça istasyonlu bir makine el işçiliğini ve operatöre bağlı farkı ortadan kaldırır. Paslanmaz için ayrı disk ve bant kullanın.
Lazer kesimde çapaksız parça mümkün mü?
İnce sacda ve doğru gaz basıncı, odak ve hızla çapak gözle görülmeyecek kadar azalır. Kalın sacta, köşelerde ve delme noktalarında ise çoğu zaman eriyik damlaları kalır. Parametre her malzeme partisinde küçük sapmalar gösterdiği için seri üretimde çapak alma adımını baştan planlamak daha güvenlidir.
Teknik resimde çapaksız yazıyorsa ne kadar çapağa izin verilir?
Çapaksız ifadesi tek başına bir ölçü vermez. ISO 13715'e göre kenar sembolü ile izin verilen çapak artı işaretli, kenardan alınacak malzeme eksi işaretli bir değer olarak yazılır. Resimde değer yoksa ölçüm yöntemini ve sınırı üretime başlamadan müşterinizle yazılı olarak netleştirin.
Kaynak çapağı ile kaynak cürufu aynı şey mi?
Hayır. Kaynak çapağı denilen şey çoğunlukla sıçrantıdır: arktan fırlayıp yüzeye yapışan küçük metal damlalarıdır. Kaynak cürufu ise elektrot örtüsünden ya da kaynak tozundan oluşan ve dikişi örten camsı kabuktur. Sıçrantı keski ya da taşlamayla, cüruf kaynak çekici ve tel fırçayla alınır.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.