








Wissen
Entgratmaschine auswählen: Was bestimmt die Kosten?
Eine Entgratmaschine entfernt Grate, Schlacke und Oxidschichten an Blechteilen und verrundet die Kanten, meist im Durchlauf mit Schleifband, Bürsten oder Lamellenwalzen. Was sie kostet, hängt vor allem von Arbeitsbreite, Art und Anzahl der Aggregate, Werkstückaufnahme, Blechdicke und Automatisierung ab. Hinzu kommen Verbrauchsmaterial, Energie und Service.
Passende TFON-Maschinen
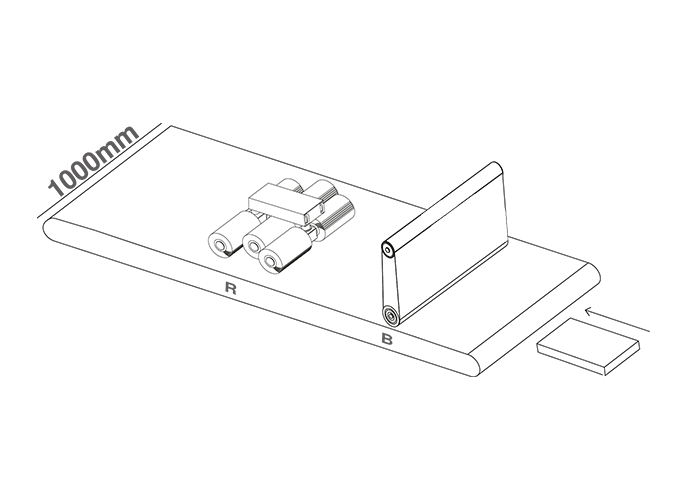
- TFON Surfacer® TF-RB-2510 1.000 mm Arbeitsbreite; Entgraten und Kantenverrunden in einem Durchlauf, 6 Lamellenwalzen Technische Daten Angebot anfordern
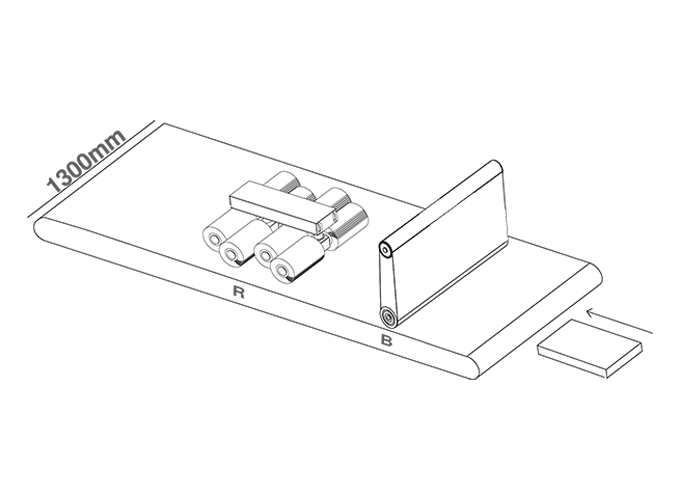
- TFON Surfacer® TF-RB-3013 1.300 mm Arbeitsbreite; Entgraten und Kantenverrunden in einem Durchlauf, 8 Lamellenwalzen Technische Daten Angebot anfordern
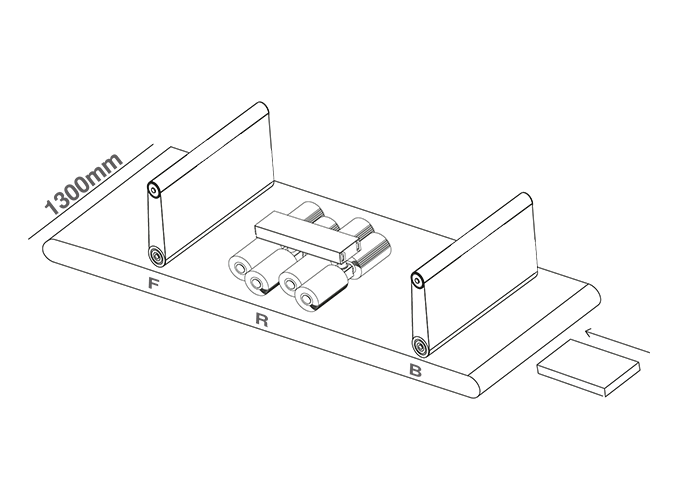
- TFON Surfacer® TF-RBF-3013 1.300 mm Arbeitsbreite; Entgraten, Kantenverrunden und Satinieren für Sichtteile Technische Daten Angebot anfordern
Was ist eine Entgratmaschine?
Eine Entgratmaschine ist eine Maschine, die Grate an Werkstückkanten mechanisch entfernt und die Kante je nach Ausstattung bricht oder verrundet. In der Blechbearbeitung ist damit meist eine Durchlaufmaschine gemeint. Ein Förderband führt die Teile unter einem oder mehreren Aggregaten hindurch. Jedes Aggregat übernimmt eine Aufgabe: Schlacke brechen, Grat abschleifen, Kante verrunden, Oberfläche finishen. Dazu kommen das Maschinengestell, die Werkstückaufnahme, die Steuerung und der Anschluss für die Absaugung. Der Bediener legt die Teile am Einlauf auf und nimmt sie am Auslauf ab.
Daneben gibt es weitere Bauarten. Kantenentgrater und Kantenfräsmaschinen bearbeiten einzelne Kanten, die der Bediener am Werkzeug entlangführt. Bürstenentgratmaschinen arbeiten nur mit Bürsten und eignen sich für feine Grate und Kantenverrundung. Manuelle Entgratmaschinen halten das Teil auf einem Tisch, die Bearbeitung führt der Bediener. Für Kleinteile gibt es außerdem das Gleitschleifen mit Schleifkörpern im Behälter.
Typische Aggregate einer Durchlauf-Entgratmaschine sind:
- Schleifband für den Primärgrat an der Oberseite.
- Walzenbürsten, Tellerbürsten oder Lamellenwalzen für Restgrat, Kantenverrundung und Oxidschicht.
- Schlackenaggregat mit Schlag- oder Pin-Werkzeugen für starke Schlacke an Brennteilen.
- Finishaggregat mit Vlies oder feinem Schleifmittel für ein gleichmäßiges Schliffbild.
TFON ist ein Hersteller von Entgrat-, Richt- und Anfasmaschinen mit Sitz in Konya, Türkei. Die Durchlauf-Entgratmaschinen heißen TFON Surfacer, die manuellen Entgratmaschinen Lite Surfacer. Einen Überblick bietet die Seite Entgrat- und Kantenverrundungsmaschinen. Was beim Entgraten von Blechteilen zu prüfen ist, beschreibt die Seite Entgraten von Blechteilen.
Bauart wählen: Durchlaufmaschine, Bürstenmaschine oder manuelle Maschine
Vor den Kostenfaktoren steht die Frage nach der Bauart. Sie entscheidet, in welcher Größenordnung sich das Budget bewegt und welche Teile die Maschine überhaupt bearbeiten kann.
- Manuelle Entgratmaschine: für Einzelteile, Mischchargen und Nacharbeit. Das Ergebnis hängt vom Bediener ab, dafür entfällt das Einrichten einer Anlage. Beispiel: die manuellen Entgratmaschinen der Baureihe Lite Surfacer.
- Bürstenentgratmaschine: für feine Grate und Kantenverrundung an Laser- und Stanzteilen. Für kräftige Grate oder Schlacke fehlt das Schleifband.
- Durchlauf-Entgratmaschine mit mehreren Aggregaten: für Serien und gemischte Teilespektren. Schleifband, Lamellenwalzen und bei Bedarf Schlacken- und Finishaggregat arbeiten nacheinander.
Ein gängiger Weg ist der Start mit einer manuellen Lösung und der Umstieg, sobald die Stückzahlen wachsen. Umgekehrt bleibt neben einer Durchlaufmaschine eine manuelle Maschine für Nacharbeit und Sonderteile oft sinnvoll. Welche Bauart zu Ihrem Teilespektrum passt, zeigt schon ein Blick auf Stückzahl, Teilegröße und Rückstand an der Kante. Eine manuelle Maschine passt zu wechselnden Einzelteilen, eine Bürstenmaschine zu feinen Graten, die Durchlaufmaschine mit mehreren Aggregaten zu Serien mit Grat, Schlacke oder Oxidschicht.
Kostenfaktoren: Arbeitsbreite und Aggregate
Einen Listenpreis für „die Entgratmaschine“ gibt es nicht. Der Preis ergibt sich aus der Konfiguration, und die folgt Ihren Teilen. Sieben Faktoren bestimmen die Kosten, die ersten beiden wirken besonders stark.
1. Arbeitsbreite
Die Arbeitsbreite legt fest, wie breit ein Teil maximal sein darf. Mit ihr wachsen Maschinengestell, Schleifband, Walzen, Antriebe und Förderband. Bei der TFON Surfacer stehen zwei Größen zur Wahl. Die Baureihe 2510 hat 1.000 mm Arbeitsbreite, ein Schleifband von 1.030 × 1.820 mm und sechs Lamellenwalzen mit Ø 300 mm. Die Baureihe 3013 hat 1.300 mm Arbeitsbreite, ein Schleifband von 1.330 × 1.820 mm und acht Walzen mit Ø 350 mm. Das zulässige Teilegewicht liegt bei 500 kg beziehungsweise 600 kg.
Wählen Sie die Arbeitsbreite nach Ihrem regelmäßigen Teilespektrum, nicht nach dem seltenen Ausnahmeteil. Ein zu breites Format kostet in Anschaffung und Verbrauchsmaterial. Ein zu schmales Format zwingt zu Nacharbeit von Hand.
2. Aggregate
Jedes Aggregat bringt eigene Antriebe, Verstellungen und Verbrauchsmaterial mit. Die Aggregatkombination ist deshalb der zweite große Kostenfaktor. Die Surfacer-Modelle tragen die Aggregate im Namen: R für Kantenverrundung und Oxidschicht, B für Entgraten mit Schleifband, C für starke Schlacke, F für Satinieren und Oberflächenfinish. Eine TF-RB entgratet und verrundet, eine TF-RBC entfernt zusätzlich Schlacke, eine TF-RBF erzeugt zusätzlich ein Finish.
Planen Sie nur die Aggregate ein, die Ihre Teile wirklich brauchen. Wer ausschließlich Laserteile mit Stickstoffschnitt fertigt, braucht kein C-Aggregat. Wer Sichtteile aus Edelstahl liefert, braucht dagegen meist ein F-Aggregat. Das R-Aggregat mit Lamellenwalzen ist in allen Surfacer-Modellen enthalten. Es sorgt dafür, dass nach dem Entgraten keine scharfe Kante und kein Sekundärgrat zurückbleiben.
Kostenfaktoren: Werkstückaufnahme und Blechdicke
3. Werkstückaufnahme: Vakuum oder Magnet
Das Teil muss während der Bearbeitung sicher auf dem Förderband liegen. Sonst ziehen Schleifband und Bürsten es mit. Vakuum hält unabhängig vom Werkstoff, also auch Edelstahl und Aluminium. Magnete halten nur ferromagnetische Werkstoffe wie Baustahl. Die TFON Surfacer arbeitet mit Vakuum und/oder Magnet.
Die Werkstückaufnahme bestimmt auch die Mindestteilgröße. Bei der Surfacer liegt sie bei 50 × 50 mm, je nach Werkstückaufnahme und Teilegeometrie. Fertigen Sie viele kleine Teile, klären Sie diesen Punkt früh. Eine Kombination aus Vakuum und Magnet kostet mehr, deckt aber ein breiteres Teilespektrum ab.
4. Blechdicke und Teilegewicht
Dünne Laserteile und dicke Brennteile stellen völlig unterschiedliche Anforderungen. Dicke Teile brauchen einen großen Verstellweg der Aggregate, ein stabiles Gestell und kräftige Antriebe. Dünne Teile brauchen eine sichere Haltung und fein dosierten Anpressdruck. Die Surfacer bearbeitet je nach Anwendung Materialdicken bis 120 mm. Geben Sie in der Anfrage immer den Bereich der Blechdicken an, von minimal bis maximal, dazu das maximale Teilegewicht.
Auch der Werkstoff zählt. Die Surfacer ist für Stahl, Aluminium und Edelstahl ausgelegt. Wer mehrere Werkstoffe bearbeitet, braucht getrennte Sätze Verbrauchsmaterial, damit auf Edelstahl kein Fremdrost entsteht.
Kostenfaktoren: Automatisierung, Verbrauchsmaterial und Service
5. Automatisierung und Rezepte
Je mehr die Maschine selbst einstellt, desto weniger hängt das Ergebnis vom Bediener ab. Dazu gehören motorische Höhenverstellung, Dickenerkennung, gespeicherte Rezepte für wiederkehrende Teile sowie Zuführ- und Rückförderbänder. Jede Option kostet, spart aber Rüstzeit und Fehler. Die Surfacer wird über einen SIEMENS-Touchscreen bedient, mit 7 Zoll bei der Baureihe 2510 und 12,1 Zoll bei der Baureihe 3013. Welche Automatisierung möglich ist, zeigt die Seite Automatische Entgratmaschine.
6. Verbrauchsmaterial
Schleifbänder, Lamellenwalzen, Bürsten und Scheiben sind Verschleißteile. Ihr Verbrauch hängt von Grat, Werkstoff, Anpressdruck und Vorschub ab. Er gehört in jede Kostenrechnung, dazu mehr im Abschnitt zu den Gesamtkosten. Die Schleifbänder der Surfacer messen 1.030 × 1.820 mm bei der Baureihe 2510 und 1.330 × 1.820 mm bei der Baureihe 3013. Wer Edelstahl und Baustahl bearbeitet, hält für jede Werkstoffgruppe einen eigenen Satz vor. Das erhöht den Lagerbestand, verhindert aber Fremdrost und Reklamationen.
7. Service, Installation und Schulung
Zum Preis gehört auch, was nach der Lieferung passiert: Installation und Inbetriebnahme, Bedienerschulung, Wartung und Ersatzteilversorgung. Fragen Sie im Angebot gezielt, wie Service und Ersatzteile organisiert sind und wie schnell Verschleißteile verfügbar sind.
| Faktor | Wirkung auf die Anschaffung | Wirkung im Betrieb | Frage an Ihre Fertigung |
|---|---|---|---|
| Arbeitsbreite | hoch | Verbrauchsmaterial wächst mit der Breite | Wie breit ist der Großteil Ihrer Teile? |
| Aggregate | hoch | jedes Aggregat hat eigenes Verbrauchsmaterial | Grat, Schlacke, Oxidschicht, Finish: was fällt an? |
| Werkstückaufnahme | mittel | bestimmt die Mindestteilgröße | Welche Werkstoffe, wie klein sind die Teile? |
| Blechdicke, Teilegewicht | mittel | Verschleiß bei dicken Brennteilen | Welcher Dickenbereich, welches maximale Teilegewicht? |
| Automatisierung, Rezepte | mittel | weniger Rüstzeit und Fehler | Wie oft wechseln die Teile? |
| Verbrauchsmaterial | gering | großer Anteil der laufenden Kosten | Wie viele Teile pro Schicht? |
| Service, Schulung | gering bis mittel | Verfügbarkeit, Stillstandszeiten | Wer bedient, wer wartet? |
Gesamtkosten über die Nutzungsdauer
Der Kaufpreis ist nur ein Teil der Rechnung. Über die Jahre summieren sich Verbrauchsmaterial, Energie, Bedienzeit und Wartung. Auf der anderen Seite stehen die eingesparten Stunden manuellen Entgratens und die geringere Nacharbeit. Für einen fairen Vergleich rechnen Sie mit den Kosten pro Teil oder pro Betriebsstunde.
In die Rechnung gehören diese Posten:
- Abschreibung der Maschine über die geplante Nutzungsdauer.
- Verbrauchsmaterial nach Standzeit und Teilemenge, siehe Tabelle.
- Energie und Druckluft: Die Surfacer braucht mindestens 4 bar Druckluft.
- Bedienzeit für Auflegen, Abnehmen, Prüfen und Rüsten.
- Absaugung und Entsorgung des Schleifstaubs.
- Wartung und Ersatzteile, zum Beispiel nach den Hinweisen unter Wartung.
- Nacharbeit und Ausschuss, die ohne Maschine anfallen würden.
| Verbrauchsmaterial | Einsatz | Standzeit laut TFON |
|---|---|---|
| Aluminiumoxid-Schleifband | Entgraten, Körnung 40–400 | bis 32 Stunden |
| Zirkonium-Schleifband | Entgraten, Körnung 40–400 | bis 32 Stunden |
| Keramisches Schleifband | Entgraten, Körnung 40–400 | bis 64 Stunden |
| Cubitron-Schleifmittel | Entgraten, Körnung 24–400 | bis 80 Stunden |
| Scotch Schleifpapier | Finish, Grob bis Sehr fein | bis 64 Stunden |
| Schleiflamellenwalze | Kantenverrundung, Körnung 60–400 | bis 1.500 Stunden, je nach Nutzung |
| Oxidentfernungsbürste | Oxidschicht entfernen | bis 250 Stunden |
Teurere Schleifmittel mit längerer Standzeit können sich rechnen, wenn Bandwechsel die Maschine häufig stoppen. Vergleichen Sie deshalb nicht den Preis pro Band, sondern die Kosten pro Betriebsstunde. Alle Verbrauchsmaterialien finden Sie unter Verbrauchsmaterial.
Wirtschaftlichkeit: So rechnen Sie den Vergleich
Ob sich eine Entgratmaschine lohnt, zeigt ein einfacher Vergleich mit dem heutigen Zustand. Sie brauchen dafür keine Preise aus dem Internet, sondern Zahlen aus Ihrer eigenen Fertigung.
- Ermitteln Sie die heutige Entgratzeit pro Woche, getrennt nach Teilefamilien.
- Bewerten Sie diese Zeit mit Ihrem Stundensatz, einschließlich Nacharbeit und Ausschuss.
- Schätzen Sie die Bedienzeit an der Maschine: Auflegen, Abnehmen, Prüfen, Rüsten.
- Rechnen Sie Verbrauchsmaterial und Energie über die Standzeiten auf Betriebsstunden um.
- Stellen Sie die Differenz der Anschaffung gegenüber und ermitteln Sie die Amortisationszeit.
Rechnen Sie dabei mit realistischen Auslastungen. Eine Maschine, die nur einen Teil der Schicht läuft, amortisiert sich langsamer als eine, die mehrere Abteilungen versorgt. Oft lohnt es sich, Teile aus Laser, Stanzerei und Brennschneiden an einer Maschine zusammenzuführen.
Vergessen Sie die Effekte, die sich schwer in Euro fassen lassen, nicht ganz. Weniger Schnittverletzungen, weniger Reklamationen und gleichmäßige Kanten für die Beschichtung haben einen Wert. Dasselbe gilt für Mitarbeiter, die statt mit dem Winkelschleifer an anspruchsvolleren Aufgaben arbeiten. Den Vergleich zwischen Handarbeit, manueller Maschine und Durchlaufmaschine vertieft der Beitrag Handentgrater oder Entgratmaschine.
Checkliste für die Anfrage
Ein belastbares Angebot braucht belastbare Angaben. Je vollständiger Ihre Anfrage, desto genauer lässt sich die Konfiguration festlegen. Diese Punkte sollten Sie vorbereiten:
- Zeichnungen oder DXF-Dateien typischer Teile, dazu Fotos der Kanten mit Maßstab.
- Werkstoffe: Baustahl, Edelstahl, Aluminium, verzinkt oder vorbeschichtet.
- Minimale und maximale Blechdicke.
- Minimale und maximale Teileabmessung, maximales Teilegewicht.
- Schneidverfahren: Laser mit Stickstoff oder Sauerstoff, Stanzen, Plasma, Brennschneiden.
- Art des Rückstands: Grat, Schlacke, Oxidschicht, Spritzer.
- Gefordertes Kantenergebnis: gratfrei, gebrochen oder Kantenradius laut Zeichnung.
- Oberflächenanforderung, zum Beispiel ein Schliffbild bei Sichtteilen.
- Stückzahl pro Schicht und Anzahl der Teilevarianten.
- Ein- oder beidseitige Bearbeitung.
- Folgeprozesse: Abkanten, Schweißen, Pulverbeschichten, Verzinken.
- Aufstellort, Stromanschluss, Druckluft und Absaugung.
Noch aussagekräftiger als Zeichnungen sind Musterteile. Senden Sie ein typisches Serienteil und ein Teil mit schwer zugänglichen Kanten. Am Musterteil zeigt sich, ob der Grat mit Schleifband allein abgeht, ob ein Sekundärgrat bleibt und welche Kantenverrundung erreichbar ist. Legen Sie dem Muster die Zeichnungsangabe zur Kante bei, damit das Ergebnis gegen Ihre Anforderung geprüft werden kann. Ihre Anfrage stellen Sie über die Seite Kontakt.
Modellcode der TFON Surfacer
Der Modellname zeigt Aggregate und Baugröße auf einen Blick. Die Buchstaben stehen für die Aggregate, die Zahl für die Baureihe. TF-RBC-3013 bedeutet also: Kantenverrundung, Entgraten mit Schleifband und Schlackenentfernung bei 1.300 mm Arbeitsbreite. Die ausführliche Erklärung steht auf der Kategorieseite im Abschnitt zum Modellcode. Neben den Serienmodellen nennt TFON dort weitere Aggregatkombinationen als Sonderprojekte. Alle Modelle mit technischen Daten vergleicht die Seite Maschinenvergleich.
| Modell | Aggregate | Arbeitsbreite | Typischer Einsatz |
|---|---|---|---|
| TF-R-2510 / TF-R-3013 | R | 1.000 / 1.300 mm | Kanten verrunden, Oxidschicht entfernen |
| TF-RB-2510 / TF-RB-3013 | R, B | 1.000 / 1.300 mm | Laser- und Stanzteile entgraten und verrunden |
| TF-RBC-2510 / TF-RBC-3013 | R, B, C | 1.000 / 1.300 mm | Plasma- und Brennschneidteile mit starker Schlacke |
| TF-RBF-2510 / TF-RBF-3013 | R, B, F | 1.000 / 1.300 mm | Entgraten mit Satinieren, Sichtteile |
| TF-RF-2510 / TF-RF-3013 | R, F | 1.000 / 1.300 mm | Kantenverrundung und Oberflächenfinish |
Für Laser- und Stanzteile sind die TF-RB-2510: Entgratmaschine mit 1.000 mm Arbeitsbreite und die TF-RB-3013: Entgratmaschine mit 1.300 mm Arbeitsbreite der übliche Einstieg. Für Sichtteile kommt die TF-RBF-3013: Entgrat- und Satiniermaschine, 1.300 mm in Frage.
Häufige Fehler bei der Auswahl
- Arbeitsbreite nach dem Ausnahmeteil: Eine Maschine, die ein Teil pro Monat aufnehmen soll, ist für die übrigen Teile überdimensioniert.
- Aggregate ohne Musterteil festgelegt: Ob ein Grat mit Schleifband allein weggeht oder ein Sekundärgrat bleibt, zeigt erst der Versuch.
- Kleine Teile vergessen: Unterhalb der Mindestteilgröße hält die Werkstückaufnahme nicht sicher. Diese Teile landen wieder beim Handentgraten.
- Beidseitigkeit übersehen: Die Surfacer bearbeitet eine Seite pro Durchlauf. Sitzen Grate beidseitig, verdoppelt sich die Zahl der Durchläufe.
- Verbrauchsmaterial nicht kalkuliert: Bänder und Walzen sind laufende Kosten und gehören in die Wirtschaftlichkeitsrechnung.
- Edelstahl und Baustahl gemischt: Ohne getrennte Schleifmittel droht Fremdrost. Hinweise dazu gibt die Seite Edelstahl-Entgratmaschine.
- Folgeprozess nicht mitgedacht: Für Pulverbeschichtung und Stahlbau reicht gratfrei oft nicht, gefordert ist ein Kantenradius.
- Aufstellung unterschätzt: Einlauf und Auslauf brauchen Platz für Ablagen und Ladungsträger. Absaugung und Druckluft müssen am Aufstellort vorhanden sein.
Viele dieser Fehler lassen sich mit einer vollständigen Anfrage und einem Versuch an echten Teilen vermeiden. Welche Methode für welches Teil passt, zeigt der Beitrag Metall entgraten: Methoden im Überblick.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RB-2510
1.000 mm Arbeitsbreite; Entgraten und Kantenverrunden in einem Durchlauf, 6 Lamellenwalzen
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RB-3013
1.300 mm Arbeitsbreite; Entgraten und Kantenverrunden in einem Durchlauf, 8 Lamellenwalzen
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RBF-3013
1.300 mm Arbeitsbreite; Entgraten, Kantenverrunden und Satinieren für Sichtteile
Technische Daten Angebot anfordern
Häufige Fragen
Was kostet eine Entgratmaschine?
Das hängt von der Konfiguration ab, ein Pauschalpreis wäre nicht seriös. Entscheidend sind vor allem Arbeitsbreite und Anzahl der Aggregate, danach Werkstückaufnahme, Blechdicke und Automatisierung. Für ein belastbares Angebot braucht der Hersteller Zeichnungen, Werkstoffe, Blechdicken, Stückzahlen und idealerweise Musterteile.
Welche Arbeitsbreite brauche ich?
Eine Arbeitsbreite, die Ihre regelmäßig gefertigten Teile abdeckt. Seltene Übergrößen lassen sich oft anders lösen. Die TFON Surfacer gibt es mit 1.000 mm und 1.300 mm Arbeitsbreite. Prüfen Sie neben der Breite auch die Mindestteilgröße von 50 × 50 mm, die je nach Werkstückaufnahme und Teilegeometrie gilt.
Wie lange hält ein Schleifband in der Entgratmaschine?
Das hängt von Schleifmittel, Werkstoff und Grat ab. Für die TFON Surfacer nennt TFON bis zu 32 Stunden für Aluminiumoxid- und Zirkonium-Schleifbänder, bis zu 64 Stunden für keramische Bänder und bis zu 80 Stunden für Cubitron-Schleifmittel. Lamellenwalzen erreichen je nach Nutzung bis zu 1.500 Stunden.
Kann eine Entgratmaschine beide Seiten gleichzeitig bearbeiten?
Die TFON Surfacer bearbeitet standardmäßig eine Seite pro Durchlauf. Für die zweite Seite wird das Teil gewendet und erneut durchgeführt. Da Grate an Laser- und Stanzteilen meist einseitig sitzen, genügt oft ein Durchlauf. Planen Sie bei beidseitigen Graten die doppelte Zahl an Durchläufen in die Kapazität ein.
Was bedeutet RBC bei TFON-Entgratmaschinen?
RBC steht für die drei Aggregate der Maschine: R für Kantenverrundung und Oxidschichtentfernung mit Lamellenwalzen, B für Entgraten mit Schleifband und C für die Entfernung starker Schlacke. Die Zahl dahinter nennt die Baureihe: 2510 für 1.000 mm, 3013 für 1.300 mm Arbeitsbreite.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.