








Bilgi Merkezi
Cüruf Nedir? Kesimde ve Kaynakta Nasıl Oluşur, Nasıl Alınır?
Cüruf, metal eridiğinde oluşan ve katılaştıktan sonra metalin yüzeyinde ya da kenarında kalan oksit, silikat ve eriyik artığıdır. Yüksek fırında cevherden ayrılan yan ürün de, kaynak dikişini örten kabuk da cüruftur. Plazma ve oksijaz kesimde kenarın altına yapışan metal damlaları da aynı adı alır.
Bu İş İçin TFON Makineleri
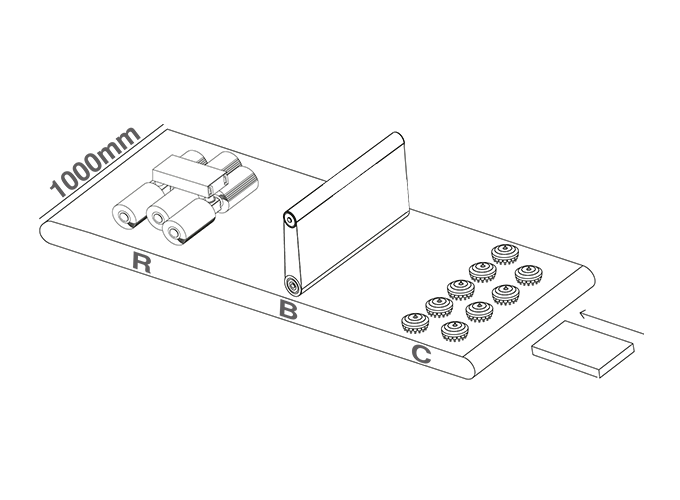
- TFON Surfacer® TF-RBC-2510 1000 mm çalışma genişliği, 500 kg'a kadar parça; ağır cüruf alma, çapak alma ve kenar yuvarlama aynı gövdede Teknik Özellikler Teklif İsteyin
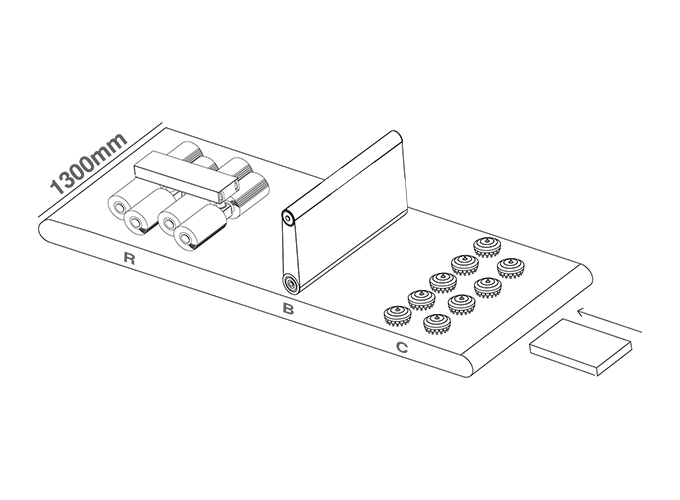
- TFON Surfacer® TF-RBC-3013 1300 mm çalışma genişliği, 600 kg'a kadar parça; ağır cüruf alma, çapak alma ve kenar yuvarlama aynı gövdede Teknik Özellikler Teklif İsteyin
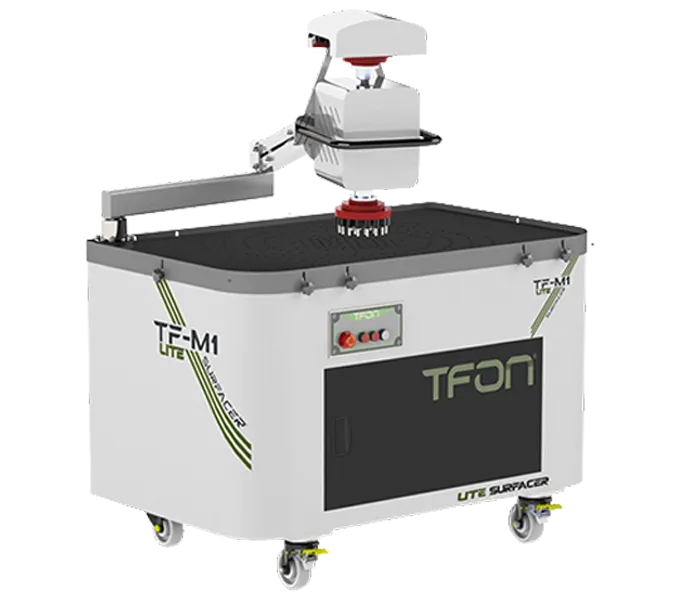
- TFON Lite Surfacer® TF-M1 LITE H2 Çift kafalı manuel makine; 3-200 mm kalınlık, 800 × 1300 mm vakumlu tabla, ağır çapak alma diskiyle cüruf alma Teknik Özellikler Teklif İsteyin
Cüruf Ne Demek?
TDK sözlüğünde cüruf, eriyen madenin yüzünde toplanan tortu olarak geçer. Halk arasında "demir boku" ya da "dışık" da denir. Sobada yanıp taşlaşan kömür artığına da aynı ad verilir.
Metal işleyen biri için kelimenin üç ayrı karşılığı vardır. Hepsinde ortak nokta aynıdır: metal ya da metalle birlikte bir malzeme erir, sonra metalden ayrı bir tabaka olarak katılaşır.
- Metalurjik cüruf: Yüksek fırında ya da çelikhanede eriyik metalin üstünde toplanan oksit ve silikat tabakası.
- Kaynak cürufu: Örtülü elektrot, özlü tel ya da tozaltı kaynağında dikişin üstünü örten camsı kabuk.
- Kesim cürufu: Plazma, oksijaz ya da lazer kesimde kenarın alt yüzüne yapışan, tekrar katılaşmış metal ve oksit.
Coğrafyada ve peyzajda geçen "volkanik cüruf" ya da cüruf taşı ise gözenekli bir volkanik kayaçtır. Adı aynıdır ama metal işlemeyle bir ilgisi yoktur. Kömür cürufu da ayrı bir konudur: kazanda ve sobada külün içinde kalan, erimiş mineral parçalarının taşlaşmış hâlidir.
Demir çelik tesisinde çıkan cüruf atık değil, yan ürün olarak ele alınır. Ayrı depolanır, kırılır, elenir ve inşaat sektörüne verilir. Sac işleme atölyesinde çıkan kesim ve kaynak cürufu ise hurda ve toz ile birlikte toplanır.
"Demir cürufu nedir?" sorusunun cevabı da bağlama göre değişir. Demir çelik tesisinde bu söz yüksek fırın ya da çelikhane cürufunu anlatır. Bir sac atölyesinde ise çoğu zaman plazma ya da oksijazla kesilmiş demir plakanın altındaki sert birikintiyi anlatır. Atölyede bu birikintiye bazen "çapak" da denir. İki kavramın farkını aşağıda ayrı bir bölümde tablo ile gösterdik.
Cüruf Nasıl Oluşur?
Cüruf, eriyik içinde metalden hafif olan maddelerin ayrışıp katılaşmasıyla oluşur. Ayrışmayı yoğunluk farkı, kimyasal tepkime ve ısı sağlar. Üç bağlamda mekanizma şöyle işler.
Metalurjide
Cevherde ve hurdada silis, alümina, kükürt ve fosfor gibi safsızlıklar bulunur. Fırına eklenen kireçtaşı bu safsızlıkları bağlar. Oluşan karışım sıvı metalden hafif olduğu için yüzeye çıkar ve fırından ayrı akıtılır. Soğutulan yüksek fırın cürufu çimento ve beton katkısı olarak, çelikhane cürufu ise yol yapımında agrega olarak değerlendirilir.
Çelikhanede cüruf yalnız bir artık değildir, çeliğin temizlenmesinde görev alır. Kükürt ve fosforun bir kısmını üzerine çeker, eriyiği havadan korur ve ısı kaybını azaltır. Cürufun bileşimi bu yüzden dökümhanede ölçülür ve ayarlanır.
Kesimde
Oksijaz kesimde çelik tutuşma sıcaklığına kadar ısıtılır, ardından saf oksijen jeti demiri yakar. Oluşan demir oksit eriyiğini aynı jet kesim ağzından aşağı üfler. Plazmada ise ark metali eritir, plazma gazı eriyiği atar. Jet eriyiği kenardan tam koparamazsa eriyik alt kenarda soğur ve cüruf olarak yapışır.
Cürufun neden hep alt kenarda toplandığının cevabı da buradadır. Jetin gücü plakanın üst yüzünde en yüksektir ve aşağı indikçe azalır. Kalın plakada eriyiğin alt kenardan kopması bu yüzden zorlaşır. Hız, gaz ya da ark bu kaybı karşılamıyorsa birikinti büyür.
Kaynakta
Elektrot örtüsü ya da kaynak tozu arkta erir. Metalden hafif olduğu için kaynak banyosunun üstüne çıkar ve dikişi örten bir kabuk olarak katılaşır. Burada cüruf bir kusur değil, kaynak yönteminin parçasıdır. Sorun, dikişin içinde kaldığında başlar.
| Tür | Nerede oluşur | Bileşimi | Nasıl alınır |
|---|---|---|---|
| Yüksek fırın ve çelikhane cürufu | Demir çelik üretiminde, eriyik metalin üstünde | Kireç, silika, alümina ve magnezya ağırlıklı oksitler | Sıvıyken fırından akıtılır, soğutulup çimento ve yol yapımında kullanılır |
| Kaynak cürufu | Örtülü elektrot, özlü tel ve tozaltı kaynağında dikişin üstünde | Elektrot örtüsünden ya da kaynak tozundan gelen silikat ve oksitler | Kaynak çekici, tel fırça ya da iğneli çekiçle, her pasodan sonra |
| Kesim cürufu | Plazma, oksijaz ve lazer kesimde kenarın alt yüzünde | Tekrar katılaşmış ana metal ve demir oksit | Keski, flex ya da ağır çapak alma istasyonlu makineyle |
Plazma ve Oksijaz Kesimde Cüruf
Termal kesimde cüruf, kesim parametresinin plaka kalınlığına uymadığını gösteren ilk işarettir. Plazmada cürufu belirleyen üç ana ayar kesim hızı, akım ve torç yüksekliğidir. Oksijazda bunlara meme boyu ve oksijen basıncı eklenir.
Cürufun görünüşü, hangi ayarın kaçtığını çoğu zaman söyler. Aşağıdaki tablo, sık görülen durumları ve ilk bakılacak ayarı özetler.
| Görünüş | Olası neden | İlk bakılacak ayar |
|---|---|---|
| Alt kenarda kalın, kabarcıklı, kolay kopan birikinti (düşük hız cürufu) | Hız plaka kalınlığına göre düşük | Hızı kesim tablosuna göre artırın, akımı kontrol edin |
| Alt kenarda ince, sert, zor kopan boncuk (yüksek hız cürufu) | Hız yüksek, torç yüksek ya da akım düşük | Hızı düşürün, torç yüksekliğini ve akımı kontrol edin |
| Üst kenarda ince sıçrantı | Aşınmış nozul, yüksek hız ya da yüksek torç | Sarf malzemeyi değiştirin, hız ve yüksekliği düzeltin |
| Oksijazda alt kenara yapışan oksit | Meme, oksijen basıncı ya da hız kalınlığa uymuyor | Memeyi ve basıncı plaka kalınlığına göre seçin |
Cüruf birden artarsa ayarlara şu sırayla bakın:
- Nozul ve elektrot gibi sarf parçaların aşınması.
- Kesim hızının plaka kalınlığı ve akıma uygunluğu.
- Torç yüksekliği ya da ark voltajı.
- Gaz basıncı ve debisi.
- Plaka yüzeyi: pas, boya, tufal ve plakanın sıcaklığı.
Düşük hız cürufu kaba görünür ama çoğu zaman keski darbesiyle kopar. Yüksek hız cürufu küçüktür, kenara kaynamış gibi tutunur. Taşlama ya da makine gerektiren cüruf genellikle budur.
Ayar dışında plakanın kendisi de cürufu etkiler. Paslı ya da boyalı yüzey, arka arkaya kesimde ısınan plaka ve malzeme kalitesindeki değişim aynı programda farklı sonuç verir. Oksijaz yalnız karbon çeliği ve düşük alaşımlı çelikte kullanılır; paslanmaz ve alüminyum plazma ya da lazerle kesilir.
Oksijazda ön ısıtma alevinin ayarı, memenin temizliği ve kesme oksijeninin saflığı da sonucu değiştirir. Kirli ya da hasarlı memede jet dağılır, eriyik kesim ağzından düzgün atılamaz. Kesime başlamadan memeyi kontrol etmek, sonradan cüruf kırmaktan kısa sürer.
Ayar düzeltmesi cürufu azaltır. Kalın plakada ve uzun seri kesimde ise tamamen bitirmeyebilir. Bu yüzden plazma ve oksijaz hattında cüruf alma, kesimden sonraki sabit bir adım olarak planlanır. Plazma ve oksijaz kesim parçalarında işlem sırası sayfasında bu adımın doğrultma ve kaynak ağzı açmayla nasıl sıralandığını anlattık.
Lazer Kesimde Alt Kenar Birikintisi
Lazer kesimde de kenarın altında eriyik damlaları kalabilir. Atölyede buna çoğu zaman çapak, bazen de sakal denir. Teknik olarak plazmadaki cürufla aynı olaydır: yardımcı gaz eriyiği kesim ağzından tam atamamıştır.
Azotla kesilen paslanmaz ve alüminyumda bu damlalar parlak ve metaliktir. Neden çoğunlukla gaz basıncı, odak konumu, meme durumu ya da hızdır. Oksijenle kesilen karbon çeliğinde ise damlaların yanında kesim yüzeyinde ince bir oksit tabakası da oluşur.
Birikinti parçanın her yerinde aynı değildir. Makine köşelerde ve kısa dönüşlerde yavaşlar, ısı o noktada yoğunlaşır. Delme noktası ve kesime giriş çizgisi de benzer davranır. Kontrolde bu bölgelere ayrıca bakın.
Lazer birikintisi plazma cürufundan incedir. Genellikle zımpara bandı ve fırçayla alınır; ağır çapak alma kademesine ihtiyaç duymaz. Bu iş için bant ve fırça istasyonlu TF-RB-3013: 1300 mm çapak alma makinesi gibi bir konfigürasyon yeterli olur. Lazer ve zımba parçalarında işlem sırasını lazer ve zımba kesim parçaları sayfasında bulabilirsiniz. Kesim yüzeyindeki oksit ise ayrı bir iştir. Boya ve kaynaktan önce lazer kesim kenarında oksit giderme gerekebilir.
Oksijen ve azotun kenarda bıraktığı farkı lazer kesimde kesim gazı ve oksit yazımızda ayrıntılı karşılaştırdık.
Kaynakta Cüruf
Kaynak cürufu, elektrot örtüsünün ya da kaynak tozunun ark içinde erimesiyle oluşan camsı kabuktur. Her kaynak yöntemi cüruf bırakmaz.
- Örtülü elektrot kaynağı: Belirgin, sökülmesi gereken bir cüruf kabuğu bırakır.
- Özlü tel ve tozaltı kaynağı: Dikişin tamamını örten cüruf oluşur.
- Dolu telle MAG kaynağı: Dikiş üstünde yer yer küçük silikat adacıkları kalır.
- TIG kaynağı: Pratikte cüruf oluşmaz.
Cüruf kaynakta işe yarar. Banyoyu havadaki oksijen ve azottan korur, dikişin yavaş soğumasını sağlar ve dikiş biçimini destekler. Görevini kaynak bitince tamamlar ve alınması gerekir.
Çok pasolu kaynakta her pasodan sonra cüruf kaynak çekici ve tel fırçayla temizlenir. Kalın dikişlerde pnömatik iğneli çekiç kullanılır. Temizlenmeyen cüruf bir sonraki pasonun altında kalır ve cüruf kalıntısı adı verilen iç kusura dönüşür.
Cüruf kalıntısı, ISO 6520-1'deki kaynak kusurları sınıflandırmasında katı kalıntılar grubundadır. Ne kadarına izin verildiğini ISO 5817'deki B, C ve D kalite seviyeleri belirler. Yaygın nedenleri paso arası eksik temizlik, düşük akım, yanlış torç ya da elektrot açısı ve dar kaynak ağzıdır. Kaynak ağzı geometrisi bu konuda doğrudan rol oynar; kaynak ağzı çeşitleri ve açıları yazımızda tipik ölçüleri tablo hâlinde verdik.
Paso arası temizlikte sıra şöyledir:
- Cüruf kabuğunu kaynak çekiciyle dikiş boyunca kırın.
- Kalan parçaları tel fırçayla alın; dikiş kenarındaki oluklara özellikle bakın.
- Kalın ya da çok pasolu dikişte iğneli çekiçle kök bölgesini temizleyin.
- Bir sonraki pasoya geçmeden yüzeyde cüruf kalmadığını gözle kontrol edin.
Temizlik sırasında sıcak cüruf parçaları sıçrar. Koruyucu gözlük ve eldiven bu işte kaynak maskesi kadar gereklidir. Cüruf kendiliğinden ya da zorlanmadan kalkmıyorsa bu da bir işarettir: akım, hız ve elektrot açısı kontrol edilmelidir. Boyanacak kaynaklı parçalarda ISO 8501-3, kaynak dikişlerindeki yüzey kusurları için de hazırlık dereceleri verir.
Kesimden kalan cüruf da kaynağı etkiler. Kaynak ağzında kalan kesim cürufu dikişe karışabilir. Bu yüzden plaka, kaynak ağzı açma ve kaynaktan önce cüruftan temizlenir.
Çapak ile Cüruf Arasındaki Fark
Çapak ve cüruf atölyede çoğu zaman aynı kelimeyle anılır. Oysa oluşumları, sertlikleri ve alınma yöntemleri farklıdır. Farkı bilmek, doğru takımı ve doğru istasyonu seçmeyi kolaylaştırır.
Basit bir kural işinizi görür: soğuk kesimde çapak, ısıl kesimde cüruf oluşur. Zımba, giyotin ve talaşlı imalatta malzeme ezilip kenardan taşar. Plazma ve oksijazda ise metal erir, sonra kenara yapışarak katılaşır.
| Özellik | Çapak | Cüruf |
|---|---|---|
| Neyden oluşur | Parçanın kendi malzemesinin şekil değiştirip kenardan taşmasıyla | Eriyip tekrar katılaşan metal ve oksitten |
| Tipik kesim yöntemi | Zımba, giyotin, talaşlı imalat, lazer (ince çapak) | Plazma, oksijaz, kaynak |
| Nerede görülür | Kesim kenarında, çoğunlukla kalıp ya da çıkış tarafında | Kesim kenarının alt yüzünde, kaynak dikişinin üstünde |
| Yapısı | Ana metalle bütün, sünek | Gevrek, gözenekli ya da camsı, kenara kaynamış |
| Nasıl alınır | Zımpara bandı, fırça, mop | Önce ağır çapak alma kademesi, sonra bant ve fırça |
Kural her zaman keskin değildir. Lazer kesimde alt kenardaki eriyik damlası teknik olarak cüruftur ama ince olduğu için çapak gibi alınır. Kalın plazma parçasında ise cüruf kırıldıktan sonra altında gerçek bir çapak ve keskin kenar kalır.
Ayrım sarf malzeme bütçesini de etkiler. Sert cüruf zımpara bandının kumunu kısa sürede köreltir. Cürufu önce ayrı bir kademede kırmak, bandı asıl işi olan çapak alma için saklar. Çapak için seçilen seramik ya da zirkonyum bant böylece planlanan ömrüne yaklaşır.
Çapağın zımba, lazer ve talaşlı imalatta nasıl oluştuğunu çapak nedir ve metalde nasıl oluşur yazısında ayrıca anlattık.
Cüruf Nasıl Alınır?
Kesim cürufu üç yolla alınır: elle, taşlamayla ya da makineyle. Seçimi parça adedi, plaka ağırlığı ve cürufun ne kadar sıkı yapıştığı belirler.
Elle: Çekiç, Keski ve Spatula
Düşük hız cürufu çoğu zaman keski ya da spatula darbesiyle kopar. Az adetli işte en hızlı başlangıç budur. Sert yüksek hız cürufunda ise keski yetmez ve kenarda iz bırakır.
Taşlama: Flex ve Flap Disk
Flex ile taşlama taşı ya da zımparalı flap disk, sıkı cürufu da alır. Sonuç operatörün eline bağlıdır ve parçadan parçaya değişir. Kıvılcım, toz, gürültü ve el-kol titreşimi iş güvenliği riskini artırır. Büyük plakada parça başına süre de hızla uzar. Paslanmaz ve karbon çeliği aynı diskle taşlanmamalıdır; karbon çeliği tozu paslanmaz yüzeyde pas lekesi bırakır.
Makineyle: Ağır Çapak Alma İstasyonu
Seri işte cüruf, kenar işleme istasyonlarından önce ayrı bir kademede kırılır. TFON Surfacer TF-RBC serisinde bu işi C istasyonu yapar. İstasyon, Ø150 mm ve 700 dev/dk dönen ağır çapak alma diskleri kullanır. Disklerin özel pin yapısı kalın ve iri cürufu kenardan kırar. Ardından B istasyonundaki zımpara bandı kalan çapağı alır, R istasyonu kenarı yuvarlar ve oksidi temizler.
Seri iki gövde ölçüsünde sunulur. TF-RBC-2510: 1000 mm cüruf ve çapak alma makinesi 500 kg'a kadar parça taşır. TF-RBC-3013: 1300 mm cüruf ve çapak alma makinesi ise 600 kg'a kadar parçayı işler. İkisinde de bant hızı 0,6-4,0 m/dk'dır; parçayı vakum ve/veya manyetik tabla tutar.
Besleme yönüne dikkat edin. Kesim cürufu plakanın alt yüzündedir, Surfacer ise standart olarak üst yüzü işler. Parçayı cüruflu yüzü üste gelecek şekilde çevirip makineye verin. Diğer yüzde de işlem gerekiyorsa parça ikinci kez geçirilir.
Yöntemi adede göre kabaca şöyle seçebilirsiniz: arada bir gelen birkaç parça için keski ve flex yeter. Parça çeşidi çok, adedi düşük işlerde manuel makine iş görür. Her gün plazma ya da oksijaz parçası çıkan hatta ise ağır çapak alma istasyonlu otomatik makine gerekir.
Ağır çapak alma diskleri her cüruf tipini tek geçişte tamamen almayabilir. Geçiş sayısını sizin parçanızla yaptığımız numune testinde belirleriz. Düşük adetli işlerde ağır çapak alma diski takılan manuel Lite Surfacer çapak alma makineleri de kullanılabilir. Tüm konfigürasyonları çapak alma ve kenar yuvarlama makineleri sayfasında karşılaştırabilirsiniz.
Cüruf Alındıktan Sonra Neye Bakılır?
Cürufun gitmiş olması parçanın bir sonraki işe hazır olduğunu göstermez. Kırılan cürufun altında çoğu zaman çapak, keskin kenar ve kesim yüzeyinde oksit kalır. Kontrolü parçanın gideceği işe göre yapın.
- Boyaya gidecekse: ISO 8501-3'ün P3 hazırlık derecesi, termal kesim yüzeyinin cüruftan arınmış olmasını ve kenarın en az 2 mm radyüsle yuvarlatılmasını ister. Bu şart varsa kenar yuvarlama ayrı kontrol edilir.
- Kaynağa gidecekse: Kaynak ağzında ve kök yüzünde cüruf kalıntısı olmamalı, yüzey oksitten temizlenmiş olmalıdır.
- Doğrultmaya gidecekse: Yapışık cüruflu parçayı doğrultma silindirlerine vermek uygun olmayabilir. Sıralamayı makine konfigürasyonuna göre birlikte belirleriz; ayrıntı doğrultma sayfasındadır.
Makineyle yapılan cüruf almada bir de aşırı işleme bakın. Alt kenarda derin taşlama izi, kenarda yuvarlanmış bir bölge ya da plaka kalınlığında düşüş varsa baskı veya geçiş sayısı fazladır. Cüruf gitmiş ama ana metal de alınmıştır; bu durum ölçü toleransı dar parçalarda sorun çıkarır.
Kontrolü yalnız düz bölümlerde yapmayın. Köşeler, delme noktaları ve kesimin başladığı yerler cürufun en inatçı kaldığı bölgelerdir. Işığı sabit tutun ve iki yüze de bakın. Parçayı çevirerek ikinci yüzü işliyorsanız çevirme adımını da kayda alın.
Kontrol kaydına en az şunları yazın: plaka kalınlığı ve malzeme, kesim yöntemi ve programı, besleme yönü ve geçiş sayısı. Kalan cüruf ya da çapak varsa yerini de not edin. Kayıt kısa olabilir; önemli olan her partide aynı maddelerin doldurulmasıdır.
Numune testinde kullandığımız kontrol kaydını seri üretimde de aynen uygulamanızı öneririz. Böylece operatör değiştiğinde ya da kesim programı güncellendiğinde fark hemen görünür.
Bu İş İçin TFON Makineleri
-
TFON Surfacer® TF-RBC-2510
1000 mm çalışma genişliği, 500 kg'a kadar parça; ağır cüruf alma, çapak alma ve kenar yuvarlama aynı gövdede
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RBC-3013
1300 mm çalışma genişliği, 600 kg'a kadar parça; ağır cüruf alma, çapak alma ve kenar yuvarlama aynı gövdede
Teknik Özellikler Teklif İsteyin -
TFON Lite Surfacer® TF-M1 LITE H2
Çift kafalı manuel makine; 3-200 mm kalınlık, 800 × 1300 mm vakumlu tabla, ağır çapak alma diskiyle cüruf alma
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Cüruf ne işe yarar?
Metalurjide cüruf, eriyik metaldeki safsızlıkları bağlar ve metali havadan korur; soğutulan yüksek fırın cürufu çimento ve beton katkısı, çelikhane cürufu yol agregası olarak kullanılır. Kaynakta cüruf banyoyu korur ve dikişin yavaş soğumasını sağlar. Kesim cürufunun ise bir faydası yoktur; kaynak, boya ve montajdan önce alınması gerekir.
Cüruf taşı ile metal cürufu aynı şey mi?
Hayır. Cüruf taşı ya da volkanik cüruf, lavın gaz kabarcıklarıyla katılaşmasından oluşan gözenekli doğal bir kayaçtır ve peyzajda kullanılır. Metal cürufu ise metal eritilirken ya da kesilirken oluşan oksit ve silikat artığıdır. İkisi yalnız adı ve gözenekli görünümü paylaşır.
Kesim cürufu boyadan önce mutlaka alınmalı mı?
Evet. Cüruf boyanın altında gevşek bir tabaka gibi kalır ve zamanla boyayla birlikte kalkar. ISO 8501-3'ün P3 hazırlık derecesi, termal kesim yüzeyinin cüruftan arınmış olmasını ve kenarın en az 2 mm radyüsle yuvarlatılmasını ister. Boya şartnamenizde hangi derecenin istendiğini kontrol edin.
Plazma cürufu zımpara bandıyla alınır mı?
İnce ve gevşek cüruf alınabilir, ağır ve sıkı yapışmış cüruf için bant tek başına yetmez. Bu tür cüruf önce ağır çapak alma disklerinin çalıştığı ayrı bir kademede kırılır. TFON Surfacer TF-RBC serisi bu kademeyi bant ve fırça istasyonlarıyla aynı gövdede taşır.
Paslanmaz ve alüminyum parçada cüruf oluşur mu?
Evet, plazma kesimde oluşur. Eriyik alt kenarda katılaşır ve karbon çeliğindekine benzer bir birikinti bırakır. Oksijaz bu malzemeleri kesmediği için oksijaz cürufu görülmez. Lazerde azotla kesimde de alt kenarda metal damlaları kalabilir. TFON Surfacer çelik, alüminyum ve paslanmaz parçaları işler; paslanmazda ayrı sarf malzeme kullanmanızı öneririz.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.