








Wissen
Was ist ein Grat? So entsteht er an Laser- und Stanzteilen
Ein Grat ist ein unerwünschter Werkstoffüberstand an der Kante eines Werkstücks, der beim Trennen oder Bearbeiten entsteht. An Blechteilen bildet er sich beim Stanzen durch Scheren und Abreißen, beim Laser- und Plasmaschneiden durch erstarrte Schmelze an der Unterkante. Grate gefährden die Arbeitssicherheit und stören Abkanten, Schweißen und Beschichten.
Passende TFON-Maschinen
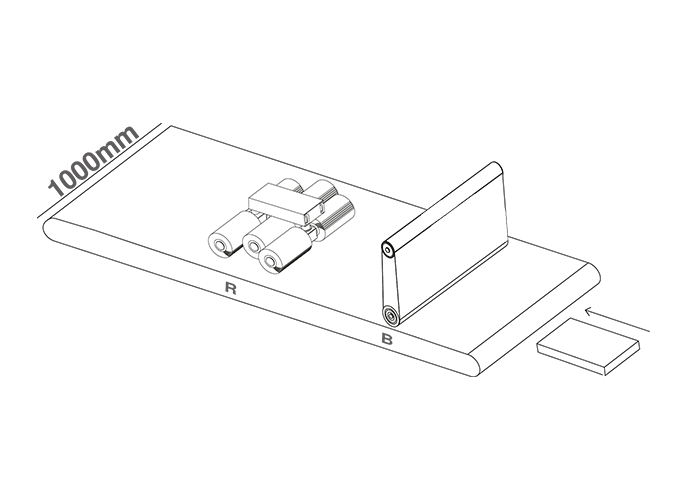
- TFON Surfacer® TF-RB-2510 1.000 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit 6 Lamellenwalzen Technische Daten Angebot anfordern
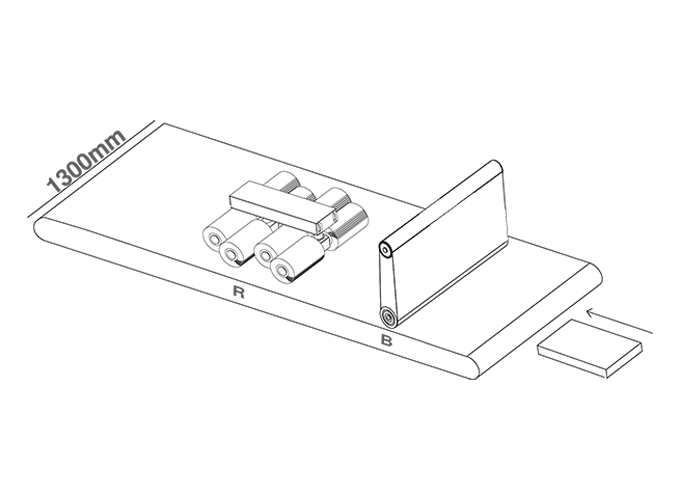
- TFON Surfacer® TF-RB-3013 1.300 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit 8 Lamellenwalzen Technische Daten Angebot anfordern
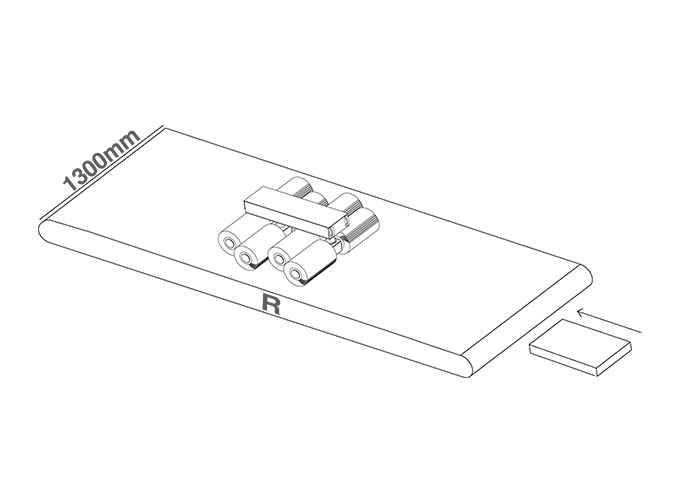
- TFON Surfacer® TF-R-3013 Kantenverrundungsmaschine, 1.300 mm Arbeitsbreite; Kanten verrunden und Oxidschicht entfernen Technische Daten Angebot anfordern
Grat an Blechteilen: Begriff und Kantenzustand
Ein Grat ist ein Werkstoffüberstand, der beim Trennen oder Bearbeiten an der Kante entsteht und über die geplante Kontur hinausragt. Er gehört zum Grundwerkstoff, wurde aber verdrängt statt abgetrennt. An Blechteilen ist er oft kaum sichtbar, aber gut fühlbar. Trotzdem entscheidet er darüber, ob ein Teil sicher gegriffen, sauber abgekantet und dauerhaft beschichtet werden kann.
Vom Grat zu unterscheiden ist die scharfe Kante. Sie hat keinen Überstand, ist aber so spitz, dass sie schneidet. Nach dem Entgraten bleibt häufig genau so eine Kante zurück. Etwas anderes ist auch Schlacke, also wiedererstarrte Schmelze an Brenn- und Plasmateilen. Sie behandelt der Beitrag Schlacke beim Brenn- und Plasmaschneiden.
Wie eine Kante aussehen darf, legt die Zeichnung fest. Maßgeblich ist DIN ISO 13715 für Werkstückkanten mit unbestimmter Form. Die Norm unterscheidet bei Außenkanten drei Zustände:
- Mit Grat: Ein Überstand ist zulässig. Die Angabe erfolgt mit Pluszeichen, zum Beispiel +0,3 für einen Grat bis 0,3 mm.
- Gratfrei: Es darf kein Überstand bleiben, eine Abtragung ist erlaubt. Die Angabe erfolgt mit Minuszeichen, zum Beispiel -0,3.
- Scharfkantig: Grat oder Abtragung sind nur in einem sehr kleinen Bereich zulässig, zum Beispiel ±0,05.
Für Innenkanten kennt die Norm entsprechend den Übergang, also einen Werkstoffrest in der Ecke, und die Abtragung. An Blechteilen betrifft das vor allem Innenecken von Ausschnitten und die Übergänge an Laschen.
Die Lage der Maßzahl am Kantensymbol zeigt zusätzlich, in welche Richtung der Grat oder die Abtragung zeigen darf. Fehlt eine solche Angabe, entsteht in der Praxis leicht Streit über den Lieferzustand. Klären Sie den Kantenzustand deshalb vor dem ersten Auftrag, gern anhand eines Grenzmusters.
Entstehung von Graten nach Schneidverfahren
Stanzen und Scherschneiden
Beim Stanzen trennt der Stempel das Blech gegen die Matrize. Zuerst wird der Werkstoff plastisch eingezogen, dann geschert, zuletzt reißt er ab. Die Schnittfläche zeigt deshalb typische Zonen: Kanteneinzug, Glattschnitt, Bruchfläche und Schnittgrat. Die Richtlinie VDI 2906 beschreibt diese Kenngrößen für das Scherschneiden.
Die Grathöhe hängt vor allem vom Schneidspalt und vom Zustand der Schneidkanten ab. Ein zu großer Spalt oder ein stumpfer Stempel lassen den Grat wachsen. Auch Werkstofffestigkeit und Blechdicke spielen mit. Beim Lochen sitzt der Grat am Blech auf der Matrizenseite. Beim Ausschneiden liegt er am ausgeschnittenen Teil auf der Stempelseite. Auf Stanzmaschinen werden lange Konturen oft genibbelt, also in vielen überlappenden Hüben geschnitten. Die Kante zeigt dann zusätzlich eine leichte Welligkeit, an deren Spitzen sich der Grat verstärkt.
Laserschneiden
Beim Laserschneiden entsteht der Grat an der Unterkante aus erstarrter Schmelze. Beim Schmelzschneiden mit Stickstoff ist er meist fein und zäh. Beim Laserbrennschneiden mit Sauerstoff kommt eine Oxidschicht auf der Schnittfläche hinzu. Typische Ursachen für mehr Grat sind eine falsche Fokuslage, zu wenig Gasdruck, eine verschmutzte Düse oder ein unpassender Vorschub. Wie Sie diese Grate entfernen, zeigt der Beitrag Grate nach dem Laserschneiden entfernen.
Eine eigene Gratquelle an Laserteilen sind Mikrostege. Sie halten das Teil während des Schneidens in der Restgitter-Tafel. Beim Ausbrechen bleibt an dieser Stelle ein kleiner Überstand stehen, der wie ein Grat wirkt. Er sitzt nicht an der Unterkante, sondern an der Schnittfläche, und wird beim Entgraten leicht übersehen.
Plasma- und Brennschneiden
An Plasmateilen und Brennschneidteilen ist der Übergang zwischen Grat und Schlacke fließend. An der Unterkante hängt meist eine Wulst aus erstarrter Schmelze und Oxid. Sie ist deutlich massiver als ein Laser- oder Stanzgrat und verlangt andere Werkzeuge. Hinzu kommen Spritzer auf der Oberseite und eine Oxidschicht auf der Schnittfläche. Solche Teile brauchen in der Regel mehrere Bearbeitungsschritte nacheinander.
Spanende Bearbeitung
Bohren, Fräsen, Sägen und Gewindeschneiden erzeugen ebenfalls Grate. Besonders ausgeprägt ist der Grat am Bohrungsaustritt, wenn der Bohrer das Material zum Schluss vor sich herschiebt. Auch Senkungen, Gewindeanfänge und gesägte Profilenden müssen oft nachgearbeitet werden.
Gratarten und ihre Merkmale
Für die Wahl des Entgratverfahrens reicht die Frage nach dem Schneidverfahren nicht aus. Entscheidend sind Form, Höhe, Festigkeit und Lage des Grates. Die Tabelle ordnet die Gratarten ein, die in der Blechfertigung häufig vorkommen.
| Gratart | Entstehung | Typische Teile | Merkmal | Geeignete Bearbeitung |
|---|---|---|---|---|
| Schnittgrat (Stanzgrat) | Abreißen des Werkstoffs am Ende des Scherschnitts | Stanzteile, Scherenzuschnitte | gleichmäßig, fest, scharf | Schleifband, danach Bürste oder Lamellenwalze |
| Schmelzgrat (Bart) | erstarrte Schmelze an der Unterkante | Laserteile | fein bis kräftig, zäh | Schleifband, Lamellenwalze |
| Schlackebart | Schmelze und Oxid an der Strahlaustrittsseite | Plasmateile, Brennschneidteile | massiv, perlig oder raupenförmig | Schlagwerkzeug, Pin-Scheibe, danach Schleifband |
| Bohrgrat | Werkstoff wird am Bohrungsaustritt herausgedrückt | gebohrte Bleche und Platten | kragenförmig, oft umlaufend | Senker, Bürste |
| Sekundärgrat | Restgrat wird beim Schleifen über die Kante gedrückt | geschliffene Teile | klein, liegt umgelegt an der Kante | Bürste, Lamellenwalze |
Der Sekundärgrat wird oft übersehen. Ein Schleifband schleift den Primärgrat nicht immer ab, sondern kann dünne Grate über die Kante drücken. Das Teil wirkt gratfrei, bis jemand mit dem Finger über die Kante fährt. Deshalb folgen in Entgratmaschinen auf das Schleifband meist Bürsten oder Lamellenwalzen. Sie nehmen den umgelegten Grat ab und brechen oder verrunden die Kante.
Auch die Festigkeit des Werkstoffs prägt den Grat. Weiche, zähe Werkstoffe wie Aluminium und Kupfer neigen zu langen, biegsamen Graten. Hochfeste Stähle bilden eher kurze, harte Grate. Edelstahl liegt dazwischen, verlangt aber eigene Schleifmittel, damit kein Fremdrost entsteht.
Folgen für Abkanten, Schweißen und Beschichten
Abkanten
Ein Grat an der Anlagekante verschiebt das Teil am Hinteranschlag. Das Maß stimmt dann nicht mehr, und bei mehreren Biegungen summiert sich der Fehler. Harte Grate beschädigen außerdem Ober- und Unterwerkzeug. Liegt die Gratseite beim Abkanten außen, steigt an der gedehnten Außenfaser die Gefahr von Anrissen. In der Konstruktion wird die Gratseite deshalb nach Möglichkeit auf die Innenseite der Biegung gelegt.
Schweißen
Grate an den Fugenflanken verhindern, dass die Teile satt anliegen. Der Spalt schwankt, und die Wurzel wird ungleichmäßig. DIN EN ISO 9692-1 empfiehlt deshalb, die Längskanten der Stegflanke zu entgraten. Eine Fase bis 2 mm ist dort zulässig. Welche Fugenformen üblich sind, zeigt der Beitrag Fugenformen und Fasenwinkel für die Schweißnahtvorbereitung.
Beschichten
An scharfen Kanten und Graten zieht sich flüssiger Lack beim Trocknen zurück. Die Schicht wird an der Kante dünner als auf der Fläche. Dieser Effekt heißt Kantenflucht, und genau dort beginnt später die Korrosion. DIN EN ISO 8501-3 fordert deshalb schon im Vorbereitungsgrad P1 gratfreie Kanten an gestanzten, geschnittenen und gesägten Teilen. Im Vorbereitungsgrad P3 müssen die Kanten mit mindestens 2 mm Radius gerundet sein.
Montage und Funktion
Grate stören Passungen, beschädigen Dichtungen und scheuern die Isolierung von Kabeln durch. In Gehäusen und Schaltschränken sind lose Gratpartikel ein Risiko für die Elektrik. Bei Sichtteilen fallen Grate spätestens beim Kunden auf. Warum sich Entgraten deshalb fast immer rechnet, erklärt die Seite Entgraten von Blechteilen.
Grate an Stahl, Edelstahl, Aluminium und verzinktem Blech
Derselbe Schnitt erzeugt an verschiedenen Werkstoffen unterschiedliche Grate. Das beeinflusst nicht nur die Grathöhe, sondern auch die Wahl von Schleifmittel und Verfahren.
Baustahl
An Baustahl sind Grate meist kurz und fest. Nach dem Laserbrennschneiden mit Sauerstoff kommt eine Oxidschicht auf der Schnittfläche hinzu. Sie muss vor dem Beschichten ebenso entfernt werden wie der Grat, was die Seite Oxidschicht entfernen beschreibt.
Edelstahl
Edelstahl ist zäh und bildet feste, scharfe Grate. Die größere Herausforderung liegt aber in der Oberfläche. Schleifmittel, die vorher an Baustahl gearbeitet haben, tragen Eisenpartikel ein, die später als Fremdrost sichtbar werden. Für Edelstahl brauchen Sie deshalb eigene Bänder, Bürsten und Walzen. Hinweise dazu enthält der Beitrag Edelstahl entgraten ohne Oberflächenschäden.
Aluminium
Aluminium ist weich und neigt zu langen, biegsamen Graten. Diese Grate lassen sich leicht umlegen, was Sekundärgrate begünstigt. Außerdem setzt Aluminium Schleifmittel schnell zu. Offene Streuung und passende Körnung verlängern hier die Standzeit.
Verzinktes Blech
An verzinktem Blech ist die Schnittkante ohnehin ohne Zinkschicht. Beim Entgraten wird zusätzlich Zink an der Oberkante abgetragen. Entgraten Sie hier nur so viel wie nötig und prüfen Sie, ob die Kante danach nachbehandelt werden muss.
Arbeitsschutz: Schnittverletzungen durch Grate
Grate und scharfe Kanten verursachen Schnittverletzungen, vor allem beim Greifen, Stapeln und Umsetzen von Blechteilen. Betroffen sind nicht nur die Mitarbeiter an der Schneidanlage. Auch Lager, Biegerei, Schweißerei, Montage und am Ende der Kunde fassen die Teile an. Jede ungebrochene Kante bleibt so über die gesamte Fertigungskette ein Risiko.
Schnittschutzhandschuhe nach EN 388 senken das Risiko, lösen das Problem aber nicht. Sie erschweren das Greifen kleiner Teile und werden nicht immer getragen. Das Arbeitsschutzgesetz verlangt, Gefahren an ihrer Quelle zu bekämpfen. Übertragen auf Blechteile heißt das: Grate früh entfernen, möglichst direkt nach dem Schneiden. Persönliche Schutzausrüstung ergänzt diese Maßnahme, ersetzt sie aber nicht.
In der Gefährdungsbeurteilung sollten Grate deshalb nicht nur am Entgratplatz auftauchen. Sie gehören auch in die Beurteilung von Lager, Kommissionierung und Montage. Praktisch bewährt haben sich klare Regeln: Teile mit Grat werden gekennzeichnet und nicht weitergegeben. Behälter und Ladungsträger werden so gewählt, dass niemand in scharfkantige Teile greifen muss.
Das manuelle Entgraten bringt eigene Belastungen mit: Hand-Arm-Vibrationen, Schleifstaub, Lärm und Zwangshaltungen. Welche Grenzwerte gelten und wann eine Maschine sinnvoll ist, vergleicht der Beitrag Handentgrater oder Entgratmaschine.
Grathöhe messen und festlegen
Was nicht gemessen wird, lässt sich nicht vereinbaren. Viele Betriebe prüfen Grate nur mit dem Finger. Das ist schnell, aber nicht reproduzierbar und bei scharfen Graten gefährlich. Für Serienteile und Reklamationen brauchen Sie ein Messverfahren, das jeder im Betrieb gleich anwendet.
| Methode | Prinzip | Einsatz | Grenzen |
|---|---|---|---|
| Sicht- und Tastprüfung | Vergleich mit Grenzmuster, Kante mit Spatel abtasten | Wareneingang, Werkerselbstprüfung | subjektiv, kein Zahlenwert |
| Bügelmessschraube | Dicke an der Kante minus Blechdicke auf der Fläche | Stichprobe in der Werkstatt | Messpunkt muss auf dem Grat liegen, weiche Grate geben nach |
| Messuhr mit Feintaster | Taster fährt über die Kante und zeigt den Überstand an | Serienprüfung an festen Messpunkten | Vorrichtung nötig |
| Konturmessgerät | Tastspitze zeichnet das Kantenprofil auf | Grathöhe und Kantenradius im Messraum | zeitaufwendig, nur einzelne Schnitte |
| Optische Messung | Mikroskop, Laserlinien- oder Streifenlichtsensor | berührungslose Prüfung, auch weicher Grate | höherer Aufwand, Reflexion an blanken Kanten |
Legen Sie Messpunkte fest, zum Beispiel an Ecken, an langen Geraden und an Bohrungen. Messen Sie immer auf derselben Seite, denn Grate sitzen meist einseitig. Dokumentieren Sie die Werte zusammen mit Schneidparametern oder Werkzeugstand. So erkennen Sie früh, wann ein Stempel nachgeschliffen oder eine Laserdüse getauscht werden muss. Die Prüfhäufigkeit richtet sich nach dem Risiko: am ersten Teil nach jedem Rüsten, danach in festen Abständen.
Die zulässige Grathöhe gehört in die Zeichnung oder in die Liefervereinbarung. Einen allgemeinen Grenzwert für alle Teile gibt es nicht. Die Angabe nach DIN ISO 13715 ist dafür das passende Werkzeug. Für die Kantenverrundung nach dem Entgraten gibt es eigene Messverfahren, die auf der Seite Kanten verrunden beschrieben sind.
Häufige Fehler im Umgang mit Graten
- Kantenzustand nicht vereinbart: Ohne Angabe in der Zeichnung beurteilt jeder die Kante anders. Reklamationen sind dann vorprogrammiert.
- Nur die Außenkontur geprüft: Grate an Bohrungen, Ausschnitten und Mikrostegen bleiben unbemerkt, bis sie in der Montage stören.
- Sekundärgrat übersehen: Nach dem Schleifband wirkt die Kante sauber, der umgelegte Grat fällt erst beim Anfassen auf.
- Zu spät entgratet: Nach dem Abkanten sind viele Kanten schlecht zugänglich. Entgraten lohnt sich, solange das Teil eben ist.
- Schleifmittel gemischt: Wer Edelstahl mit Bändern bearbeitet, die vorher an Baustahl liefen, erzeugt Fremdrost.
- Ursache nicht verfolgt: Steigende Grathöhen sind ein Signal für Werkzeugverschleiß oder falsche Schneidparameter. Wer nur nacharbeitet, bezahlt den Fehler bei jedem Teil erneut.
Viele dieser Fehler lassen sich mit einer klaren Zeichnungsangabe, festen Messpunkten und einem fest eingeplanten Entgratschritt vermeiden. Hilfreich ist außerdem eine kurze Rückmeldung aus Biegerei, Schweißerei und Montage. Wer dort Grate findet, meldet Teil, Stelle und Seite, damit die Ursache an der Schneidanlage gesucht werden kann.
Grate reduzieren und entfernen
Jeder Grat, der gar nicht erst entsteht, spart Nacharbeit. Beim Stanzen helfen der passende Schneidspalt und rechtzeitig nachgeschliffene Stempel. Beim Laserschneiden sind Fokuslage, Gasdruck und Düsenzustand die Stellhebel. Beim Plasmaschneiden kommt es auf Vorschub, Brennerabstand und Verschleißteile an. Ganz vermeiden lassen sich Grate trotzdem nicht, deshalb gehört ein Entgratschritt fest in den Ablauf.
Auch die Konstruktion hat Einfluss. Kleine Radien statt spitzer Innenecken verringern Schmelzansammlungen beim Laser- und Plasmaschneiden. Mikrostege gehören an Stellen, die später gut zugänglich sind oder ohnehin bearbeitet werden. Und wo immer möglich wird entgratet, solange das Teil noch eben ist, also vor dem Abkanten und Schweißen.
Welche Methode passt, hängt von Teilegröße, Stückzahl und Kantenanforderung ab. Einen Vergleich von Handentgrater, Schleifen, Bürsten, Gleitschleifen und Maschine bietet der Beitrag Metall entgraten: Methoden im Überblick. Für flache Laser- und Stanzteile ist die Durchlauf-Entgratmaschine in vielen Betrieben der Standard.
Die TFON Surfacer kombiniert dafür ein Schleifbandaggregat mit Schleiflamellenwalzen. Die TF-RB-3013: Entgratmaschine mit 1.300 mm Arbeitsbreite entfernt den Grat mit dem Schleifband und verrundet die Kante anschließend mit acht Lamellenwalzen. Für Teile bis 1.000 mm Breite gibt es die TF-RB-2510: Entgratmaschine mit 1.000 mm Arbeitsbreite mit sechs Walzen. Beide arbeiten mit 0,6–4,0 m/min Vorschub. Sie halten Teile ab 50 × 50 mm, je nach Werkstückaufnahme und Teilegeometrie. Sind die Teile bereits gratfrei und brauchen nur eine verrundete Kante oder eine oxidfreie Schnittfläche, genügt die TF-R-3013: Kantenverrundungsmaschine mit 1.300 mm Arbeitsbreite.
Pro Durchlauf bearbeitet die Surfacer eine Seite. Sitzt ein Grat auf beiden Seiten, etwa nach dem Bohren, wird das Teil gewendet und erneut durchgeführt. Mehr zu Aufbau und Modellen finden Sie unter Entgrat- und Kantenverrundungsmaschinen und auf der Anwendungsseite Laser- und Stanzteile.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RB-2510
1.000 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit 6 Lamellenwalzen
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RB-3013
1.300 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit 8 Lamellenwalzen
Technische Daten Angebot anfordern -
TFON Surfacer® TF-R-3013
Kantenverrundungsmaschine, 1.300 mm Arbeitsbreite; Kanten verrunden und Oxidschicht entfernen
Technische Daten Angebot anfordern
Häufige Fragen
Was bedeutet gratfrei?
Gratfrei heißt, dass an der Kante kein Werkstoff über die Soll-Kontur hinausragt. In der Zeichnung wird das nach DIN ISO 13715 mit einem Minuszeichen angegeben, zum Beispiel -0,3. Dann ist statt eines Grates eine Abtragung bis 0,3 mm zulässig, etwa durch Brechen oder Verrunden der Kante.
Auf welcher Seite entsteht der Grat beim Laserschneiden?
Auf der Unterseite. Der Schneidgasstrahl treibt die Schmelze von oben nach unten aus der Fuge. Was an der Unterkante nicht abreißt, erstarrt dort als Grat oder Bart. In der Entgratmaschine wird das Teil deshalb mit der Gratseite zu den Aggregaten aufgelegt.
Ist ein Grat dasselbe wie eine scharfe Kante?
Nein. Ein Grat ist ein Überstand aus verdrängtem Werkstoff. Eine scharfe Kante hat keinen Überstand, ist aber so spitz, dass sie schneiden kann. Nach dem Entgraten bleibt deshalb oft eine scharfe Kante zurück. Sie wird anschließend gebrochen oder verrundet, zum Beispiel mit Bürsten oder Lamellenwalzen.
Wie hoch darf ein Grat sein?
Das legt die Zeichnung fest, einen allgemeinen Grenzwert gibt es nicht. Nach DIN ISO 13715 bedeutet etwa +0,3, dass ein Grat bis 0,3 mm zulässig ist. Für beschichtete Stahlbauteile verlangt DIN EN ISO 8501-3 schon im Vorbereitungsgrad P1 gratfreie Kanten. Vereinbaren Sie den Wert vor Serienbeginn mit Ihrem Kunden.
Kann man Grate beim Stanzen vermeiden?
Vollständig nicht, aber deutlich verringern. Entscheidend sind ein zu Werkstoff und Blechdicke passender Schneidspalt und scharfe Schneidkanten. Messen Sie die Grathöhe regelmäßig an festen Punkten. Steigt sie an, ist das ein Hinweis, dass Stempel oder Matrize nachgeschliffen werden müssen.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.