








Wissen
Schlacke beim Brenn- und Plasmaschneiden: Entstehung und Entfernung
Schlacke ist beim Brenn- und Plasmaschneiden erstarrte Schmelze aus Metall und Metalloxiden, die an der Unterkante der Schnittfuge haften bleibt. Sie entsteht, wenn der Gas- oder Plasmastrahl die Schmelze nicht vollständig austreibt. Vor dem Abkanten, Schweißen und Beschichten muss sie entfernt werden: von Hand, mit dem Winkelschleifer oder maschinell im Durchlauf.
Passende TFON-Maschinen
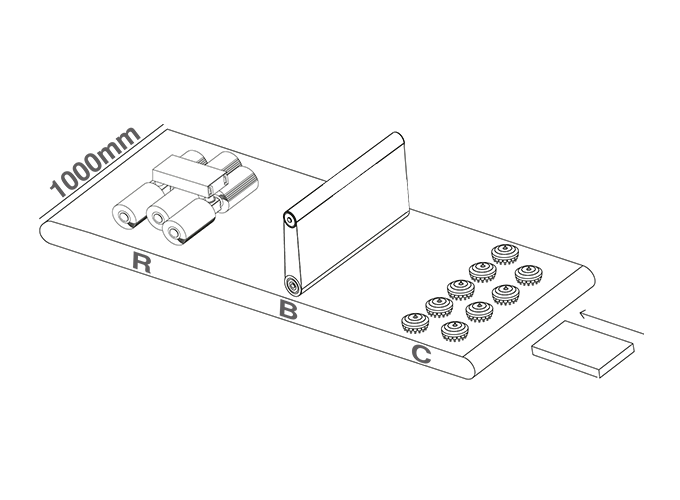
- TFON Surfacer® TF-RBC-2510 1.000 mm Arbeitsbreite; starke Schlacke entfernen, Entgraten und Kantenverrunden in einem Durchlauf Technische Daten Angebot anfordern
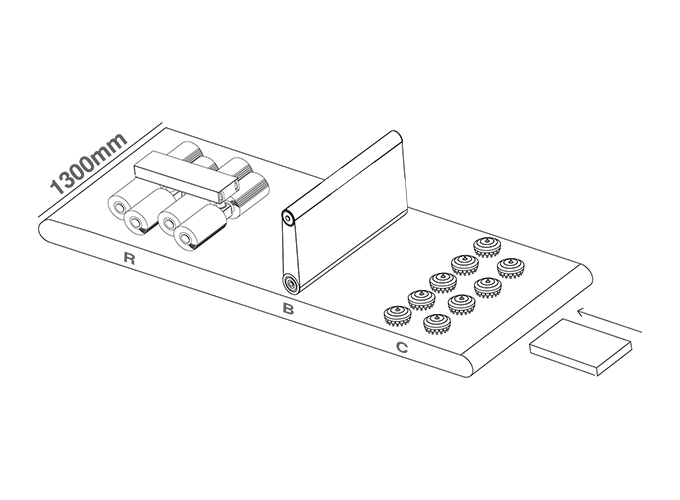
- TFON Surfacer® TF-RBC-3013 1.300 mm Arbeitsbreite; starke Schlacke entfernen, Entgraten und Kantenverrunden in einem Durchlauf Technische Daten Angebot anfordern
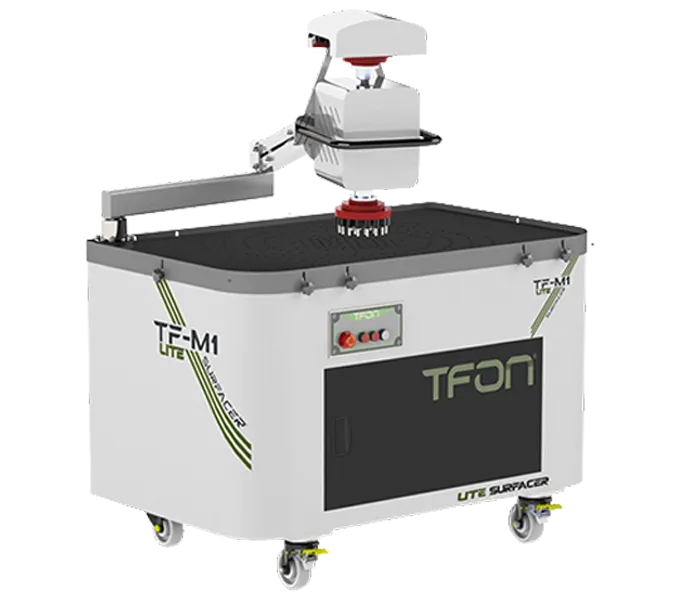
- TFON Lite Surfacer® TF-M1 LITE H2 Manuelle Entgratmaschine mit 2 Köpfen; Vakuumtisch 800 × 1.300 mm, Scheibe für starke Schlacke Technische Daten Angebot anfordern
Schlacke in der Blechbearbeitung
Unter Schlacke versteht man in der Blechbearbeitung erstarrte Schmelze, die nach einem thermischen Verfahren am Bauteil haften bleibt. Beim Brenn- und Plasmaschneiden besteht sie aus Metalloxiden und mitgerissenem Metall. Sie sitzt fast immer an der Strahlaustrittsseite, also an der Unterkante der Schnittfuge. In der Werkstatt spricht man dort auch vom Schlackebart oder kurz vom Bart.
Der Begriff wird allerdings in drei Zusammenhängen verwendet. In der Metallurgie trennt die Schlacke im Hochofen die Begleitstoffe vom Roheisen. Beim Schweißen schützt eine Schlackeschicht das Schmelzbad und die erstarrende Naht. In der Blechfertigung ist mit Schlacke meist der Rückstand am Brenn- oder Plasmateil gemeint. Um diesen Rückstand geht es in diesem Beitrag.
Für die Praxis zählt vor allem die Haftung. Lose Schlacke fällt beim Abklopfen oder Abschieben ab. Fest anhaftende Schlacke ist mit dem Grundwerkstoff verschmolzen und lässt sich nur mechanisch abschlagen oder abschleifen. Genau diese Schlacke kostet in der Fertigung Zeit, Schleifmittel und Kapazität.
| Schlackeart | Wo sie entsteht | Zusammensetzung | Entfernung |
|---|---|---|---|
| Hochofenschlacke | Roheisenerzeugung im Hochofen | Oxide aus Gangart und Zuschlägen, vor allem Kalk, Kieselsäure und Tonerde | flüssiger Abstich; Weiterverwendung zum Beispiel als Hüttensand im Baustoff |
| Schweißschlacke | Lichtbogenhand-, Unterpulver- und Fülldrahtschweißen | erstarrte Bestandteile aus Umhüllung, Pulver oder Fülldraht | Schlackenhammer und Drahtbürste, bei Mehrlagennähten vor jeder Lage |
| Schneidschlacke | Brenn- und Plasmaschneiden, in geringerem Maß Laserschneiden | Eisenoxide und wiedererstarrtes Metall an der Unterkante | abschlagen, schleifen oder maschinell mit Schlackenaggregat |
Entstehung von Schlacke beim thermischen Schneiden
Beim thermischen Schneiden wird der Werkstoff in der Schnittfuge geschmolzen oder verbrannt. Ein Gasstrahl treibt die Schmelze nach unten aus. Gelingt das nicht vollständig, kühlt ein Teil der Schmelze an der Unterkante ab und erstarrt dort. Wie viel Schlacke entsteht und wie fest sie sitzt, hängt vom Verfahren und von den Schneidparametern ab.
Brennschneiden
Beim autogenen Brennschneiden erwärmt eine Heizflamme den Stahl auf Zündtemperatur. Danach verbrennt der Schneidsauerstoff das Eisen in der Fuge. Das funktioniert, weil die Zündtemperatur des Stahls unter seiner Schmelztemperatur liegt. Die entstehenden Eisenoxide schmelzen niedriger als der Stahl und sind dünnflüssig, deshalb lassen sie sich ausblasen. Diese Bedingungen erfüllen unlegierte und niedrig legierte Stähle. Edelstahl und Aluminium lassen sich nicht brennschneiden, weil ihre Oxide zu hoch schmelzen.
Brennteile sind oft dick. Je dicker die Platte, desto länger ist der Weg der Schmelze durch die Fuge. Ein zu hoher Vorschub, verunreinigter Sauerstoff oder ein zu großer Düsenabstand lassen mehr Schmelze hängen.
Plasmaschneiden
Beim Plasmaschneiden schmilzt ein eingeschnürter Lichtbogen den Werkstoff auf. Das Plasmagas bläst die Schmelze aus der Fuge. Mit Sauerstoff oder Druckluft als Plasmagas oxidiert ein Teil der Schmelze zusätzlich. Die Schlacke an Plasmateilen ist deshalb eine Mischung aus Metall und Oxid. Sie kann weich und perlig sein oder hart und fest mit der Kante verschmolzen. Welche Form entsteht, bestimmen vor allem Vorschub, Brennerabstand, Stromstärke und Zustand der Verschleißteile. Anders als beim Brennschneiden lassen sich mit Plasma auch Edelstahl und Aluminium schneiden. An diesen Werkstoffen bildet sich eher ein metallischer Bart aus wiedererstarrter Schmelze.
Laserschneiden
Auch beim Laserschneiden kann erstarrte Schmelze an der Unterkante hängen bleiben. Beim Schneiden mit Stickstoff entsteht eher ein feiner Schmelzbart. Beim Schneiden mit Sauerstoff kommt eine Oxidschicht auf der Schnittfläche hinzu. Die Unterschiede erklärt der Beitrag Laserschneiden mit Sauerstoff oder Stickstoff.
Schlackeformen an Plasma- und Brennschneidteilen
Wer Schlacke dauerhaft reduzieren will, muss ihr Erscheinungsbild lesen können. Form und Lage verraten meist die Ursache. Die Übersicht fasst die typischen Bilder an Plasmateilen und Brennschneidteilen zusammen. Sie ersetzt nicht die Schneidtabelle der Anlage, hilft aber bei der ersten Einordnung.
| Erscheinungsbild | Typische Ursache | Entfernbarkeit | Erste Maßnahme |
|---|---|---|---|
| Dicke, perlige Wulst an der Unterkante | Vorschub zu niedrig | meist leicht, bricht oft in größeren Stücken ab | Vorschub erhöhen, Schneidtabelle prüfen |
| Feine, harte Raupe, fest mit der Kante verbunden | Vorschub zu hoch | schwer, oft nur durch Schleifen oder Schlagwerkzeug | Vorschub senken, Stromstärke und Düse prüfen |
| Spritzer auf der Blechoberseite | Vorschub zu hoch, Brennerabstand zu gering oder Gasdruck zu niedrig | leicht bis mittel, aber flächig verteilt | Brennerabstand und Gasdruck einstellen |
| Wechselnde Schlacke entlang der Kontur | verschlissene Düse oder Elektrode, schwankende Höhenregelung, feuchtes oder verschmutztes Gas | wechselnd | Verschleißteile tauschen, Gasversorgung prüfen |
| Schlackenester in Ecken und kleinen Radien | Vorschub sinkt in Ecken, Wärme staut sich | mittel | Eckenstrategie und Konturparameter anpassen |
| Schlacke am Einstich | Schmelze wird beim Einstechen nach oben und zur Seite geworfen | mittel | Anschnitt außerhalb der Teilekontur legen |
Bei dicken Brennteilen lässt sich etwas Schlacke kaum vollständig vermeiden. Dann lohnt es sich, die Entfernung als festen Arbeitsschritt einzuplanen. Die Stellhebel an der Schneidanlage finden Sie im letzten Abschnitt. Fotografieren Sie auffällige Kanten mit einem Maßstab im Bild. So lassen sich Schlackeformen über Wochen vergleichen und Schneidparameter gezielt anpassen.
Schlacke beim Schweißen
Beim Lichtbogenhandschweißen, beim Unterpulverschweißen und mit schlackebildenden Fülldrähten entsteht eine Schlackeschicht über der Naht. Sie entsteht aus Umhüllung, Pulver oder Füllung. Die Schlacke schützt das Schmelzbad vor der Luft und verlangsamt die Abkühlung. Nach dem Erstarren wird sie mit Schlackenhammer und Drahtbürste entfernt.
Bei Mehrlagennähten muss die Schlacke vor jeder neuen Lage vollständig heraus. Bleibt sie in der Naht, entsteht ein Schlackeneinschluss. DIN EN ISO 6520-1 ordnet Schlackeneinschlüsse der Gruppe der festen Einschlüsse zu. Ob ein Einschluss zulässig ist, regelt die geforderte Bewertungsgruppe nach DIN EN ISO 5817. Beim MAG-Schweißen mit Massivdraht entsteht keine geschlossene Schlackeschicht. Hier bilden sich nur kleine, glasartige Silikatinseln auf der Naht, die vor dem Beschichten ebenfalls entfernt werden sollten.
Für die Blechfertigung gibt es eine direkte Verbindung zur Schneidschlacke. Brennschlacke in der Schweißfuge wird beim Schweißen aufgeschmolzen und kann Poren und Einschlüsse verursachen. Schlackefreie Fugenflanken gehören deshalb zur Schweißnahtvorbereitung. Welche Fugenformen dabei üblich sind, zeigt der Beitrag Fugenformen und Fasenwinkel für die Schweißnahtvorbereitung.
Grat, Schlacke und Oxidschicht: die Unterschiede
In Werkstatt und Angebot werden Grat, Schlacke und Oxidschicht oft in einen Topf geworfen. Für die Wahl des Werkzeugs ist die Unterscheidung aber entscheidend. Ein Schleifband, das Grate an Laserteilen sauber abnimmt, verschleißt an starker Schlacke in kurzer Zeit. Umgekehrt entfernt ein Schlagwerkzeug zwar die Schlacke, lässt aber den Grat und die scharfe Kante stehen. An Brennteilen treten oft alle drei gemeinsam auf, deshalb arbeiten Maschinen für diese Teile mit mehreren Aggregaten nacheinander.
Ein Grat ist Werkstoff, der beim Trennen verdrängt wurde und an der Kante hängen bleibt. Er gehört zum Grundwerkstoff. Schlacke ist dagegen wiedererstarrte Schmelze, die sich an die Kante angelagert hat. Die Oxidschicht ist eine dünne Zunderschicht auf der Schnittfläche. Sie entsteht typisch beim Brennschneiden und beim Laserschneiden mit Sauerstoff. Den Grat erklärt der Beitrag Was ist ein Grat? ausführlich.
| Merkmal | Grat | Schlacke | Oxidschicht |
|---|---|---|---|
| Herkunft | verdrängter Grundwerkstoff | wiedererstarrte Schmelze und Oxide | Oxidation der Schnittfläche |
| Typische Teile | Stanzteile, Laserteile | Plasmateile, Brennschneidteile | Brennschneidteile, Laserteile mit Sauerstoffschnitt |
| Lage | an der Kante, meist auf einer Seite | Unterkante der Schnittfuge | auf der Schnittfläche |
| Werkzeug | Schleifband, Bürste, Lamellenwalze | Schlagwerkzeug, Pin-Scheibe, Winkelschleifer | Drahtbürste, Lamellenwalze |
| Risiko bei Verbleib | Schnittverletzung, Maßfehler | Werkzeugschäden, Einschlüsse, Lackablösung | schlechte Haftung der Beschichtung |
Wie Sie die Oxidschicht an Schnittflächen entfernen, zeigt die Seite Oxidschicht entfernen.
Folgen für Abkanten, Schweißen und Beschichten
Schlacke ist kein Schönheitsfehler. Sie wirkt sich auf fast jeden Folgeprozess aus:
- Abkanten: Schlacke an der Anlagekante verfälscht die Lage am Hinteranschlag. Harte Schlackeperlen drücken sich in Ober- und Unterwerkzeug.
- Schweißen: Schlacke in der Fuge verhindert eine saubere Passung. Beim Schweißen schmilzt sie auf und kann Poren und Einschlüsse bilden.
- Beschichten: Lack und Pulver haften auf Schlacke schlecht. Löst sich die Schlacke später, reißt sie die Schicht mit, und an dieser Stelle beginnt die Korrosion.
- Verzinken: Schlacke und dicker Zunder stören die Vorbehandlung. Es drohen Fehlstellen im Zinküberzug.
- Handling und Montage: Scharfe Schlackeperlen verletzen Hände und beschädigen Dichtungen, Kabel und Nachbarteile.
Für beschichtete Stahlbauteile gibt DIN EN ISO 8501-3 klare Vorgaben. Schon im Vorbereitungsgrad P1 müssen thermisch geschnittene Kanten frei von Schlacke und losem Zunder sein. Im Vorbereitungsgrad P3 muss die Schnittfläche nachgearbeitet und die Kante mit mindestens 2 mm Radius gerundet werden. Welcher Grad gilt, ergibt sich aus Korrosivitätskategorie und Schutzdauer nach DIN EN 1090-2 und DIN EN ISO 12944.
Wer Brennteile für den Stahlbau liefert, muss also Schlacke entfernen und oft auch die Kante verrunden. Das gilt ebenso für Teile, die nach dem Schweißen feuerverzinkt oder pulverbeschichtet werden. Beides lässt sich an der Maschine in einem Durchlauf kombinieren. Wie die Kante danach aussehen soll, beschreibt die Seite Kanten verrunden.
Schlacke von Hand und mit dem Winkelschleifer entfernen
Abschlagen mit Hammer und Meißel
Einzelteile werden oft mit Hammer, Meißel, Flacheisen oder Spachtel bearbeitet. Lose Schlacke aus einem zu langsamen Schnitt springt dabei gut ab. Bei fest verbundener Schlacke bleiben Reste stehen, die nachgeschliffen werden müssen. Der Aufwand pro Meter Kante ist hoch, und das Ergebnis schwankt von Teil zu Teil.
Schleifen mit dem Winkelschleifer
Der Winkelschleifer mit Fächer- oder Schruppscheibe ist in vielen Betrieben der Standard. Er entfernt auch harte Schlacke. Allerdings trägt er leicht zu viel ab und hinterlässt Riefen und Facetten an der Kante. Hinzu kommen Funkenflug, Staub, Lärm und Hand-Arm-Vibrationen. Bei größeren Stückzahlen wird der Winkelschleifer schnell zum Engpass. Ein weiteres Problem ist die Kantengeometrie. Wer unter Zeitdruck schleift, erzeugt schräge Facetten statt einer gleichmäßigen Kante. Das fällt spätestens beim Schweißen oder bei der Beschichtungsprüfung auf.
Schlagwerkzeuge für Handmaschinen
Für Handmaschinen gibt es Werkzeuge mit beweglichen Stahlpins oder Hammerköpfen. Sie schlagen die Schlacke ab, statt sie abzuschleifen. Das schont die Kante und verbraucht weniger Schleifmittel. Die Arbeit bleibt aber Handarbeit mit allen Folgen für Zeit, Reproduzierbarkeit und Belastung der Mitarbeiter. Wann sich der Umstieg auf eine Maschine lohnt, beschreibt der Beitrag Metall entgraten: Methoden im Überblick.
Schlacke maschinell entfernen
Für Serien und großformatige Brennteile arbeiten Durchlaufmaschinen mit einem eigenen Aggregat für starke Schlacke. Bei der TF-RBC-3013: Entgratmaschine mit Schlackenentfernung, 1.300 mm ist das das C-Aggregat. Es arbeitet mit der Scheibe zur Entfernung starker Schlacke: Ø 150 mm, 700 U/min, mit einer speziellen Pin- und Scheibenkonstruktion. Die Pins brechen die Schlacke von der Kante ab. Weil die Schlacke gebrochen und nicht geschliffen wird, bleibt das Schleifband im nächsten Aggregat länger scharf.
Die Reihenfolge der Aggregate folgt dem Materialabtrag. Zuerst wird die grobe Schlacke gebrochen, danach der Restgrat geschliffen, zuletzt die Kante verrundet. Die Aggregate werden in der Höhe an die Blechdicke angepasst. Ob Ihre Schlacke in einem Durchlauf vollständig abgeht, zeigt zuverlässig nur ein Versuch mit Musterteilen aus der laufenden Fertigung.
Danach folgen in derselben Maschine das B-Aggregat mit Schleifband für den Restgrat und das R-Aggregat mit Schleiflamellenwalzen. Die Walzen verrunden die Kante und nehmen die Oxidschicht ab. Die Teile werden mit Vakuum und/oder Magnet gehalten und mit 0,6–4,0 m/min Vorschub durch die Maschine geführt. Die Materialdicke reicht je nach Anwendung bis 120 mm. Für Teile bis 1.000 mm Breite gibt es die TF-RBC-2510: Entgratmaschine mit Schlackenentfernung, 1.000 mm.
Eine Einschränkung sollten Sie kennen: Die Surfacer bearbeitet standardmäßig eine Seite pro Durchlauf. Sitzen Schlacke oder Spritzer auch auf der Oberseite, wird das Teil gewendet und ein zweites Mal durchgeführt. Aufbau und Modelle finden Sie unter Entgrat- und Kantenverrundungsmaschinen.
Manuell geführt mit Scheibe
Für Einzelteile, Muster und Nacharbeit gibt es einen Mittelweg. Die manuellen Entgratmaschinen der Baureihe Lite Surfacer nutzen dieselbe Scheibe zur Entfernung starker Schlacke. Das Teil liegt auf einem Vakuumtisch, die Bearbeitung führt der Bediener. Die TF-M1 LITE H2: manuelle Entgratmaschine mit zwei Köpfen hält dabei zwei Scheiben bereit, etwa für Schlacke und Kantenverrundung. Ersatzscheiben finden Sie unter Scheiben und Bürsten.
Kante nach dem Entfernen prüfen
Nach dem Entfernen folgt die Prüfung. Prüfen Sie die Unterkante über die ganze Konturlänge, nicht nur an geraden Abschnitten. Kritisch sind Ecken, kleine Radien, Innenkonturen und der Anschnitt. Dort bleibt Restschlacke am ehesten stehen.
- Restschlacke: Fahren Sie mit einem Kunststoffspatel an der Unterkante entlang. Haftende Reste bleiben am Spatel hängen oder lassen sich abheben.
- Spritzer: Sehen Sie auch die Oberseite an. Festsitzende Spritzer stören Anlageflächen und Beschichtung ebenso wie Schlacke.
- Kantenzustand: Vergleichen Sie Grat, Kantenbruch oder Radius mit der Zeichnungsangabe oder einem Grenzmuster.
- Schweißfugen: Stegflanken und Fasen müssen vor dem Heften frei von Schlacke und Oxid sein.
Für beschichtete Stahlbauteile dokumentieren Sie den erreichten Vorbereitungsgrad nach DIN EN ISO 8501-3. Hinterlegen Sie für wiederkehrende Teile ein freigegebenes Grenzmuster am Arbeitsplatz. So beurteilen alle Schichten die Kante nach demselben Maßstab. Befunde mit Restschlacke gehören mit Teil, Stelle und Schneidparametern in die Rückmeldung an die Schneidanlage. So schließt sich der Kreis zwischen Schneiden und Entgraten.
Schlacke vermeiden: Schneidparameter und Anlagenzustand
Jede Minute, die an der Schneidanlage gespart wird, kostet beim Nacharbeiten oft ein Vielfaches. Bevor Sie in Entgrattechnik investieren, lohnt deshalb ein Blick auf den Schnitt. Diese Punkte haben sich in der Praxis bewährt:
- Vorschub nach Schneidtabelle für Werkstoff, Blechdicke und Stromstärke einstellen und an Probeschnitten nachjustieren.
- Brennerabstand prüfen und die Höhenregelung kalibrieren. Ein schwankender Abstand zeigt sich als wechselnde Schlacke.
- Düse und Elektrode rechtzeitig wechseln. Einseitig abgebrannte Düsen lenken den Lichtbogen ab.
- Gasdruck, Gasqualität und Feuchte in der Zuleitung kontrollieren. Öl und Wasser verschlechtern den Schnitt.
- Die Blechoberfläche beachten. Rost, Walzzunder und Farbe beeinflussen Einstechen und Schnittqualität.
- Anschnitte außerhalb der Teilekontur setzen und die Eckenstrategie für kleine Radien anpassen.
- Auflagestege regelmäßig reinigen. An verschlackten Stegen kann Schmelze am Teil anhaften.
Ganz verschwinden wird Schlacke an dicken Brennteilen trotzdem nicht. Sinnvoll ist ein fester Prüfschritt nach dem Schneiden: Kante ansehen, Haftung testen, Befund dokumentieren. So erkennen Sie, ob ein Parameter wegläuft, bevor ein ganzer Auftrag nachgearbeitet werden muss. Die Schnittfläche selbst bewertet DIN EN ISO 9013, unter anderem über Rechtwinkligkeits- und Neigungstoleranz sowie die gemittelte Rautiefe.
Weitere Hinweise zu Teilen und Verfahren finden Sie unter Plasma- und Brennschneidteile und Schlacke entfernen an Plasma- und Brennschneidteilen.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RBC-2510
1.000 mm Arbeitsbreite; starke Schlacke entfernen, Entgraten und Kantenverrunden in einem Durchlauf
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RBC-3013
1.300 mm Arbeitsbreite; starke Schlacke entfernen, Entgraten und Kantenverrunden in einem Durchlauf
Technische Daten Angebot anfordern -
TFON Lite Surfacer® TF-M1 LITE H2
Manuelle Entgratmaschine mit 2 Köpfen; Vakuumtisch 800 × 1.300 mm, Scheibe für starke Schlacke
Technische Daten Angebot anfordern
Häufige Fragen
Wie sieht Schlacke an Brennteilen aus?
Schlacke sitzt als dunkle, perlige oder raupenförmige Wulst an der Unterkante der Schnittfuge. Schlacke aus einem zu langsamen Schnitt ist dick und bricht meist in Stücken ab. Schlacke aus einem zu schnellen Schnitt ist fein, hart und fest mit der Kante verbunden. Spritzer auf der Oberseite deuten auf zu hohen Vorschub, zu geringen Brennerabstand oder zu wenig Gasdruck hin.
Kann eine normale Entgratmaschine Schlacke entfernen?
Nur leichte Schlacke. Ein Schleifband entfernt dünne, lose Rückstände, verschleißt an starker Schlacke aber schnell. Für dicke Brennteile braucht die Maschine ein eigenes Schlackenaggregat. Bei der TFON Surfacer TF-RBC übernimmt das C-Aggregat mit Pin-Scheiben diese Aufgabe, bevor Schleifband und Lamellenwalzen Grat und Kante bearbeiten.
Muss Schlacke vor dem Lackieren oder Pulverbeschichten entfernt werden?
Ja. Auf Schlacke haftet keine Beschichtung dauerhaft. Löst sich die Schlacke später, reißt sie die Schicht mit, und die Kante beginnt zu rosten. DIN EN ISO 8501-3 verlangt deshalb schon im Vorbereitungsgrad P1, dass thermisch geschnittene Kanten frei von Schlacke und losem Zunder sind.
Warum bildet sich Schlacke an der Unterseite?
Weil der Schneidstrahl die Schmelze von oben nach unten aus der Fuge treibt. An der Unterkante verliert der Strahl an Wirkung, und die Schmelze kühlt ab. Was dort nicht rechtzeitig abreißt, erstarrt und verbindet sich mit der Kante. Deshalb liegt Schneidschlacke fast immer auf der Strahlaustrittsseite.
Ist Schlacke dasselbe wie Zunder?
Nein. Zunder ist eine dünne Oxidschicht auf der Oberfläche, etwa Walzzunder oder die Oxidschicht auf einer Brennschnittfläche. Schlacke ist wiedererstarrte Schmelze, die als Wulst an der Kante hängt. Beide stören die Beschichtung, werden aber unterschiedlich entfernt: Zunder mit Bürsten oder Strahlen, Schlacke mit Schlagwerkzeug oder Schlackenaggregat.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.