








Bilgi Merkezi
Kaynak Ağzı Çeşitleri, Açıları ve Sembolleri
Kaynak ağzı, birleşecek iki parçanın kenarında kaynak metalinin kesitin tamamına ulaşması için bilinçli olarak açılan eğimli yüzeydir. Başlıca kaynak ağzı çeşitleri V, Y, yarım V, X, K, J ve U'dur. Hangisinin seçileceğini sac kalınlığı, kaynağa bir ya da iki yüzden erişim ve kaynak prosedürü belirler.
Bu İş İçin TFON Makineleri
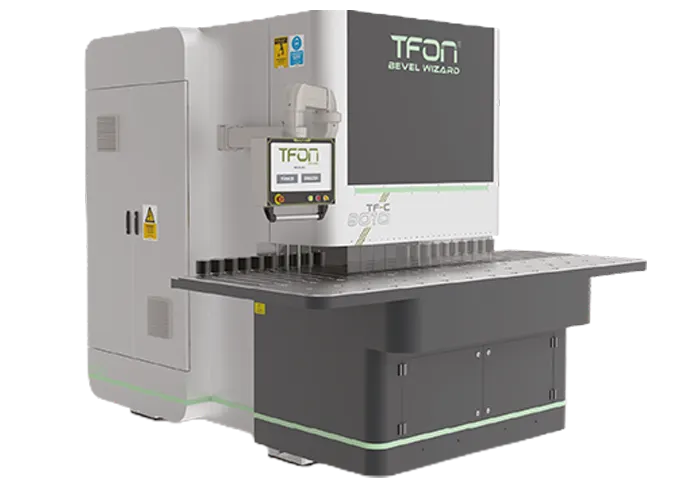
- TFON Bevel Wizard® TF-C 8010 L Kayar tablalı Bevel Wizard; 4-100 mm kalınlık, 12000 mm'ye kadar plaka boyu, -30° / +80° açı aralığı Teknik Özellikler Teklif İsteyin
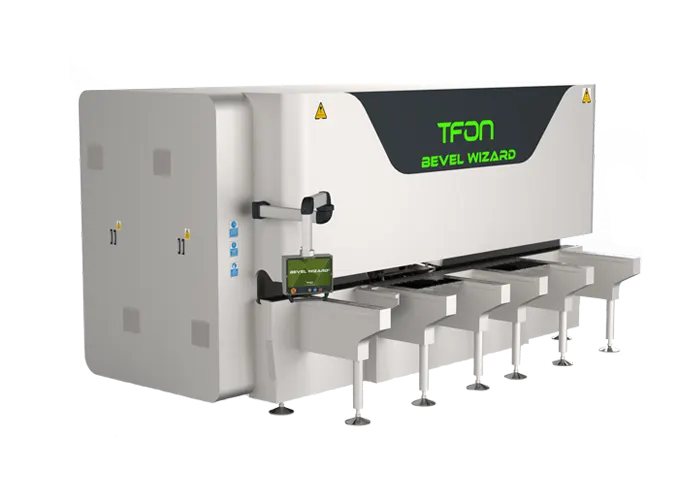
- TFON Bevel Wizard® TF-F 8030 L Sabit tablalı Bevel Wizard; 4-100 mm kalınlık, 60-3000 mm parça boyu, -30° / +80° açı aralığı Teknik Özellikler Teklif İsteyin
Kaynak Ağzı Nedir, Neden Açılır?
Kaynak ağzı, birleşecek iki parçanın kenarında bilinçli olarak açılan eğimli yüzeydir. Amacı, kaynak metalinin ve arkın kesitin tamamına, yani köke kadar ulaşmasını sağlamaktır. İnce sacda iki kenar düz bırakılıp yan yana konur ve kaynatılır. Kalınlık arttıkça ark kök bölgesine ulaşamaz; kenar açılmadan tam nüfuziyet sağlanamaz.
ISO 9692-1'e göre çelikte tek taraftan yapılan küt alın kaynağı, örtülü elektrot, gaz ve TIG kaynağında yaklaşık 4 mm kalınlığa kadar önerilir. Bu kalınlığın üstünde tam nüfuziyet için kaynak ağzı açılır.
Bir kaynak ağzını tarif etmek için beş ölçü kullanılır:
- Ağız açısı (α): İki ağız yüzü arasındaki toplam açı. Simetrik V ağzında her yüzün açısının iki katıdır.
- Ağız yüzü açısı (β): Tek bir ağız yüzünün, plaka yüzeyine dik düzlemle yaptığı açı. Yarım V, K, J ve U ağızları bu açıyla verilir.
- Kök yüzü (c): Ağız açılan kenarın altında işlenmeden kalan düz bölüm.
- Kök aralığı (b): Parçalar montajda yan yana konduğunda aralarında kalan boşluk.
- Ağız derinliği (h): Ağzın plaka yüzeyinden kök yüzüne kadar olan derinliği; iki taraflı ağızlarda her yüz için ayrı verilir.
Bu ölçülerin ikisi makinede, biri montajda oluşur. Açı ve kök yüzü kenar hazırlığında açılır; kök aralığı ise parçalar puntalanırken ortaya çıkar. Plakada kaynak ağzının nasıl hazırlandığını plakada kaynak ağzı açma sayfasında anlattık. Açının kaynak kalitesine etkisi ise kaynak ağzı açısının kaynak kalitesine etkisi yazısının konusudur.
Kaynak Ağzı Çeşitleri
Kaynak ağzı çeşitleri harflerle anılır, çünkü kesitleri o harfe benzer. Sac ve plakada kullanılan başlıca tipler V, Y, yarım V, X, K, J ve U'dur. Aşağıdaki tabloda her tip için ISO 9692-1'de çelik için önerilen tipik ölçüler yer alır. Değerler örtülü elektrot, gazaltı ve TIG kaynağı içindir.
| Tip | ISO 9692-1'deki adı | Tipik kalınlık (t) | Açı | Kök yüzü (c) | Kök aralığı (b) | Kaynak tarafı |
|---|---|---|---|---|---|---|
| V | Tek taraflı V ağzı | 3-10 mm | α 40°-60° | en fazla 2 mm | en fazla 4 mm | Tek taraftan |
| Y | Geniş kök yüzlü V ağzı | 5-40 mm | α yaklaşık 60° | 2-4 mm | 1-4 mm | Tek taraftan |
| Yarım V | Tek taraflı yarım V ağzı | 3-10 mm | β 35°-60° | 1-2 mm | 2-4 mm | Tek taraftan |
| X | Çift V ağzı | 10 mm üstü | α 40°-60° | en fazla 2 mm | 1-3 mm | İki taraftan, h yaklaşık t/2 |
| K | Çift taraflı yarım V ağzı | 10 mm üstü | β 35°-60° | en fazla 2 mm | 1-4 mm | İki taraftan, h yaklaşık t/2 ya da t/3 |
| J | Tek taraflı J ağzı | 16 mm üstü | β 10°-20° | 1-2 mm | 2-4 mm | Tek taraftan |
| U | Tek taraflı U ağzı | 12 mm üstü | β 8°-12° | en fazla 3 mm | en fazla 4 mm | Tek taraftan |
Kesin değerleri kaynak prosedür şartnamesi (WPS) ve uygulanan standart belirler. ISO 9692-1 bu aralıkları tasarım sınırı olarak verir; imalat toleransı değildir. X ağzında açı, örtülü elektrot ve TIG kaynağı için yaklaşık 60°, gazaltı kaynağı için 40°-60° olarak önerilir.
Tipler kabaca üç gruba ayrılır. V, Y ve yarım V ince ve orta kalınlıkta, tek taraftan kaynakta kullanılır. X ve K, iki yüze erişilebilen kalın parçada dolgu hacmini ve çarpılmayı dengeler. J ve U ise kalın plakada yan duvarı dikleştirerek dolgu hacmini azaltır. Çok kalın plakada, 30 mm ve üstünde, iki taraflı çift U ağzı da kullanılır.
Yarım V, K ve J tipleri yalnız bir parçanın kenarına açılır; diğer parça düz kalır. Bu yüzden T birleşimlerde ve köşe birleşimlerde sık görülürler.
Kaynak Ağzı Standartları
Kaynak ağzı ölçüleri tek bir standartta değil, kaynak yöntemine ve malzemeye göre ayrılmış bir standart ailesinde verilir. Avrupa'da ve Türkiye'de başvurulan temel kaynak ISO 9692 serisidir.
- ISO 9692-1: Çelikte örtülü elektrot, gazaltı, gaz, TIG ve ışın kaynağı için kaynak ağzı tipleri. Güncel baskısı 2013 tarihlidir.
- ISO 9692-2: Çelikte tozaltı kaynağı için kaynak ağzı tipleri.
- ISO 9692-3: Alüminyum ve alaşımlarında MIG ve TIG kaynağı için kaynak ağzı tipleri.
- ISO 9692-4: Kaplamalı çelikler için kaynak ağzı hazırlığı.
Bu standartlara bağlı iki standart daha vardır. ISO 2553, kaynak ağzının teknik resimde sembolle nasıl gösterileceğini belirler. ISO 4063 ise kaynak yöntemlerine numara verir: 111 örtülü elektrot, 135 dolu telle MAG, 141 TIG kaynağıdır. Kaynak ağzı tablolarında hangi ölçünün hangi yöntem için geçerli olduğu bu numaralarla gösterilir.
ISO 9692-1'in kapsamı tam nüfuziyetli alın kaynakları ve köşe kaynaklarıdır. Kısmi nüfuziyetli kaynakta farklı ölçüler belirlenebilir. Standart, kök aralığını puntalamadan sonraki aralık olarak ele alır; yani ölçü montajdan sonra kontrol edilir.
Standart bir öneri çerçevesidir, reçete değildir. Proje hangi değerle kaynatılacaksa o değer, onaylanmış kaynak prosedür şartnamesinde (WPS) yazar. Kaynak prosedür şartnamesi, standarttaki aralığın içinden işe uygun tek bir geometri seçer ve kaynak yöntemi, pozisyon ve malzemeyle birlikte tanımlar.
Kaynak Ağzı Kaç Derece Açılır?
Kaynak ağzının tek bir doğru açısı yoktur. Açıyı sac kalınlığı, kaynak yöntemi, kaynak pozisyonu ve ağız tipi birlikte belirler. ISO 9692-1'deki tipik değerler şöyledir:
- V ağzı: toplam 40°-60°.
- Y ağzı: toplam yaklaşık 60°.
- Yarım V ve K ağzı: her ağız yüzü 35°-60°.
- J ağzı: ağız yüzü 10°-20°.
- U ağzı: ağız yüzü 8°-12°.
Simetrik bir V ağzında her iki yüz dikten 30° açıldığında toplam açı 60° olur. Bu, açı ile yüz açısı arasındaki ilişkiyi gösteren bir geometri örneğidir, kaynak ağzı önerisi değildir.
Açı ile dolgu miktarı arasındaki ilişki doğrudandır. Kök yüzü ve kök aralığı ihmal edildiğinde V ağzının kesit alanı t² × tan(α/2) ile büyür. Aynı kalınlıkta 60° ağız, 40° ağıza göre yaklaşık 1,6 kat dolgu ister. Aynı açıdaki simetrik X ağzı ise V ağzının yaklaşık yarısı kadar dolgu ister, çünkü kesit iki yüze bölünür.
Dolgu arttıkça kaynak süresi, tel ya da elektrot tüketimi ve parçaya giren ısı da artar. Isı arttıkça çarpılma riski büyür. Açıyı daraltmak ise ark ve torcun köke ulaşmasını zorlaştırır; yan duvarda ergime eksikliği ve kök hatası riski doğar. Doğru açı bu iki uç arasında, kaynak prosedürünün onayladığı değerdir.
Seri üretimde asıl sorun çoğu zaman açının kendisi değil, parçadan parçaya değişmesidir. Elle taşlanan uzun bir kenarda başta 30° olan yüz açısı sonda farklılaşabilir. Açının kaynak kalitesine etkisini kaynak ağzı açısı ve kaynak kalitesi yazısında ayrıntılı ele aldık.
Kaynak Ağzı Sembolleri (ISO 2553)
Teknik resimde kaynak ağzı çizilmez, sembolle gösterilir. Sembollerin kuralını ISO 2553 belirler; güncel baskısı 2019 tarihlidir. Kaynak işareti üç parçadan oluşur: birleşme yerini gösteren ok çizgisi, sembolün üzerine yerleştirildiği referans çizgisi ve ek bilgilerin yazıldığı kuyruk.
| Kaynak ağzı | Temel sembolün biçimi | Not |
|---|---|---|
| Küt alın (ağızsız) | İki paralel dik çizgi | İnce sacda, ağız açılmadan |
| V | V harfi | Tek taraftan V ağzı |
| Yarım V | Bir dik çizgi ve ona bağlanan eğik çizgi | Dik çizgi, ağız açılmayan parça tarafıdır |
| Y | V harfinin altında kısa dik çizgi | Dik çizgi kök yüzünü gösterir |
| U | U biçimi | Yarıçaplı tabanlı ağız |
| J | Bir dik çizgi ve ona bağlanan yay | Yarım U gibi tek parçaya açılır |
| X | Referans çizgisinin iki yanında V sembolü | İki taraflı V ağzı |
| K | Referans çizgisinin iki yanında yarım V sembolü | İki taraflı yarım V ağzı |
| Köşe kaynağı | Üçgen | Ağız açılmadan yapılan köşe birleşimi |
ISO 2553, ok tarafı ile karşı tarafı göstermek için iki sistem tanır. A sisteminde referans çizgisi bir sürekli, bir kesikli çizgiden oluşur. Sürekli çizgi üzerindeki sembol ok tarafını, kesikli çizgi üzerindeki sembol karşı tarafı gösterir. B sisteminde tek referans çizgisi vardır; çizginin altındaki sembol ok tarafını, üstündeki sembol karşı tarafı gösterir. İki sistem aynı resimde karıştırılmaz ve resimde hangisinin kullanıldığı belirtilir.
Sembolün yanına ölçüler yazılır. Alın kaynağında nüfuziyet derinliği sembolün soluna, kaynak boyu sağına gelir. Kuyrukta ISO 4063'e göre kaynak yöntemi numarası ve gerekirse kalite seviyesi yer alır. Ağız açısı ve kök aralığı gerektiğinde sembolün yanında, ayrıntılı geometri ise çoğu zaman ayrı bir kesit detayında verilir.
Açı Hangi Referanstan Ölçülür?
Aynı kaynak ağzı iki farklı sayıyla anlatılabilir. ISO 9692-1, ağız yüzü açısını (β) plaka yüzeyine dik düzlemden, yani kesilmiş kenarın ilk dik hâlinden ölçer. Atölyedeki bazı açıölçerler ve makine skalaları ise açıyı plaka yüzeyinden verir. İkisi arasındaki ilişki basittir: yüzeyden ölçülen açı, 90° eksi ağız yüzü açısıdır.
| Ağız yüzü açısı β (dik düzlemden) | Plaka yüzeyinden ölçülen açı | Simetrik V ağzında toplam açı α |
|---|---|---|
| 20° | 70° | 40° |
| 25° | 65° | 50° |
| 30° | 60° | 60° |
| 35° | 55° | 70° |
| 45° | 45° | 90° |
Tablo bir geometri dönüşümüdür, kaynak ağzı önerisi değildir. Yine de sık yapılan bir hatayı gösterir. Resim 30° ağız yüzü istiyor olsun. Açıyı plaka yüzeyinden ölçen operatör 30° ayarlarsa, gerçekte 60° yüz açısı açılır. Bu yüzden teknik resimde açının hangi referanstan verildiğini açıkça yazın.
Ölçüm için açıölçer, dijital açıölçer ya da kaynak kontrol mastarı kullanılır. Kök yüzü kumpas ya da mastarla ölçülür. Ölçümü tek noktada değil, kenar boyunca başta, ortada ve sonda yapın. Uzun plakada uçlara yakın bölgeler, desteğin değiştiği yerler olduğu için ayrıca kontrol edilmelidir.
Kayda şunları geçirin: ölçüm referansı, kullanılan alet, ölçüm noktaları ve bulunan açı ile kök yüzü. Gözle düzgün görünen bir ağzın referansı yanlış ya da kök yüzü düzensiz olabilir. Kaynak dikişinin son kontrolü ise ayrı bir iştir.
Kaynak Ağzı Açma Yöntemleri
Kaynak ağzı dört ana yolla açılır. Seçimi kalınlık, parça boyu, adet, istenen açı hassasiyeti ve kenarın kaynağa hangi durumda gideceği belirler.
Termal Kesimle Açılı Kesim
Oksijaz ya da plazma torcu açılı konumlanarak kenar kesilirken ağız da açılır. Uzun ve kalın plakada hızlıdır. Kesim yüzeyinde oksit ve cüruf kalır; kenar kaynağa geçmeden temizlenmelidir. Açı ve kök yüzü, torç ayarına ve kesim kalitesine bağlıdır.
Taşlama
Flex ile elle taşlama her atölyede yapılabilir. Kısa kenarlarda ve tamirde iş görür. Açı ve kök yüzü operatörün eline bağlıdır ve uzun kenarda boydan boya değişir. Kıvılcım, toz ve titreşim operatörü doğrudan etkiler.
Talaşlı İşleme
Kenar frezeleme ve benzeri talaşlı yöntemler ölçülü ve düzgün yüzey verir. Yarıçaplı tabanı olan J ve U ağızları çoğunlukla bu yolla açılır. Takım ve bağlama maliyeti vardır.
Zımpara Esaslı Makine
Parça sabit ya da hareketli bir tablada ilerlerken dönen bir zımpara tamburu kenarı istenen açıda işler. Açı ve kök yüzü makinede ayarlanır ve bütün kenar boyunca aynı kalır. TFON Bevel Wizard bu gruptadır.
Boru ve plaka farklı ekipman ister. Boruda ağız, boru ekseni etrafında dönen orbital ya da kelepçeli sistemlerle açılır. TFON Bevel Wizard plaka ve sac kenarı içindir, boru için değildir. İki işin farkını plaka ve boru kaynak ağzı açma farkı yazısında anlattık.
Makineyle Kaynak Ağzı Açma (Bevel Wizard)
Makineyle kaynak ağzı açmanın asıl kazancı tekrarlanabilirliktir. Onaylanan açı ve kök yüzü, ilk parçadan son parçaya ve kenarın başından sonuna kadar aynı kalır. Seri üretimde kaynak parametresini sabit tutabilmek bu tutarlılığa bağlıdır.
TFON Bevel Wizard iki seriyle sunulur. İkisi de 4-100 mm kalınlıkta ve -30° / +80° çalışma açısı aralığında çalışır. Fark parça ölçüsündedir:
- TF-C 8010 L: Kayar tabla düzeni. 400-12000 mm parça boyu, 250-1250 mm parça genişliği. Uzun plakalar içindir.
- TF-F 8030 L: Sabit tabla düzeni; parça sabit kalırken zımpara hareket eder. 60-3000 mm parça boyu, 100-1250 mm parça genişliği; tabla 3000 kg'a kadar yük taşır. Küçük ve orta boy parçalar içindir.
İki seride de Ø400 mm zımpara tamburu 30 m/sn hızla döner, parça 1,0-4,0 m/dk hızla ilerler.
Bevel Wizard düz yüzeyli ağız açar. V, yarım V ve kök yüzü bırakılan Y hazırlıkları bu gruptadır. X ve K ağızlarında her yüz ayrı ayrı hazırlanır. Yarıçaplı tabanı olan J ve U ağızları için uygunluğu parçanıza göre birlikte değerlendiririz.
Çalışma açısı aralığı bir kaynak ağzı önerisi değildir. Açıyı ve referansını teknik resim ve kaynak prosedürü belirler. Makine seçimini ise iki şey yönlendirir: istenen açı ve kök yüzü, bir de parçanın ölçüsü. Uzun plakada giriş ve çıkış desteği atölye yerleşiminde planlanmalıdır.
Teknik veriler ürün sayfalarındadır: TF-C 8010 L: 12 m'ye kadar plakalar için Bevel Wizard. Küçük ve orta boy parça için: TF-F 8030 L: 3 m'ye kadar parçalar için Bevel Wizard. İki seriyi Bevel Wizard kaynak ağzı açma makineleri sayfasında karşılaştırabilirsiniz.
Kaynağa Hazırlık: Temizlik ve Kontrol
Doğru açılmış bir ağız, temiz değilse iyi bir kaynak vermez. Kaynaktan önce ağız yüzeyi ve çevresi, kaynağa zarar verecek her şeyden arındırılır.
- Oksit ve cüruf: Termal kesimle açılan ağızda kesim yüzeyindeki oksit ve alt kenardaki cüruf alınır. Lazerle oksijen kesilmiş kenarda da oksit giderme gerekebilir. Kalan cüruf dikişe karışarak kalıntı kusuruna dönüşebilir.
- Çapak: ISO 9692-1, kök yüzü kenarlarının çapağının alınmasını ister ve bu kenarların 2 mm'ye kadar kırılabileceğini belirtir.
- Yağ, boya ve pas: Gözenek ve sıçrantı riskini artırır; ağız ve çevresinden temizlenir.
- Nem: Soğuk ve nemli plakada yoğuşma olabilir; kaynaktan önce yüzey kuru olmalıdır.
Temizlikten sonra montaj gelir. Kök aralığı parçalar yan yana konup puntalandıktan sonra ölçülür. Makine kenarı hazırlar, kök aralığını ise montaj belirler ve kaynak prosedüründe ayrıca yazar. İki kenar birbirine paralel değilse aralık boy boyunca değişir; bu yüzden aralık da tek noktada değil, birkaç noktada kontrol edilir.
Kaynağa geçmeden önce kısa bir kontrol listesi kullanın:
- Ağız tipi, açı ve kök yüzü teknik resme ve kaynak prosedürüne uyuyor mu?
- Açının referansı resimde yazılı ve ölçüm bu referansa göre yapılmış mı?
- Ağız yüzeyi oksit, cüruf, çapak, yağ ve boyadan temiz mi?
- Kök aralığı puntalamadan sonra, boy boyunca birkaç noktada ölçüldü mü?
Kesim cürufunun nasıl oluştuğunu ve alındığını cüruf nedir yazısında, termal kesim sonrası işlem sırasını ise plazma ve oksijaz kesim parçaları sayfasında bulabilirsiniz.
Bu İş İçin TFON Makineleri
-
TFON Bevel Wizard® TF-C 8010 L
Kayar tablalı Bevel Wizard; 4-100 mm kalınlık, 12000 mm'ye kadar plaka boyu, -30° / +80° açı aralığı
Teknik Özellikler Teklif İsteyin -
TFON Bevel Wizard® TF-F 8030 L
Sabit tablalı Bevel Wizard; 4-100 mm kalınlık, 60-3000 mm parça boyu, -30° / +80° açı aralığı
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
X kaynak ağzı ile V kaynak ağzı arasındaki fark nedir?
V ağzı tek taraftan kaynatılır ve ince ile orta kalınlıkta kullanılır. X ağzı plakanın iki yüzüne açılır ve iki taraftan kaynatılır. Aynı açıda X ağzı yaklaşık yarı dolgu ister ve iki taraftan kaynatıldığı için çarpılmayı dengeler. Buna karşılık plakanın iki yüzüne de erişim gerekir; ISO 9692-1 bu ağzı 10 mm üstü kalınlıkta önerir.
K kaynak ağzı nerede kullanılır?
K ağzı, iki yüzüne yarım V açılmış tek bir parça ile düz kalan ikinci parçanın birleşimidir. Kalın levhalarda T birleşimlerde ve köşe birleşimlerde, iki taraftan kaynak yapılabildiğinde kullanılır. ISO 9692-1'de 10 mm üstü kalınlık için, 35°-60° ağız yüzü açısıyla önerilir.
Kaynak ağzı açarken kök yüzü neden bırakılır?
Kök yüzü, kök pasosunda arkın kenarı delip geçmesini ve erimiş metalin alttan akmasını önler. Kök bölgesine taşıyıcı bir destek verir ve kök aralığının kararlı kalmasını sağlar. ISO 9692-1, tek taraflı V ağzında en fazla 2 mm, geniş kök yüzlü Y ağzında 2-4 mm kök yüzü önerir. Kesin değer kaynak prosedüründe yazar.
Kaynak ağzı hangi kalınlıktan itibaren açılır?
ISO 9692-1'e göre çelikte tek taraftan küt alın kaynağı örtülü elektrot, gaz ve TIG kaynağında yaklaşık 4 mm'ye kadar önerilir. Bu kalınlığın üstünde tam nüfuziyet isteniyorsa kaynak ağzı açılır. Kısmi nüfuziyetli kaynakta ve derin nüfuziyetli yöntemlerde farklı değerler geçerli olabilir; kararı kaynak prosedürü verir.
Alüminyumda kaynak ağzı ölçüleri çelikle aynı mı?
Hayır. Alüminyum ve alaşımlarında MIG ve TIG kaynağı için kaynak ağzı tipleri ayrı bir standartta, ISO 9692-3'te verilir. Alüminyumun ısı iletimi ve ergime davranışı çelikten farklı olduğu için açı, kök yüzü ve kök aralığı önerileri de farklıdır. Çelik tablosunu alüminyuma uygulamayın.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.