








Bilgi Merkezi
Lazer Kesimde Kesim Gazı: Oksijen, Azot ve Hava Kenarı Nasıl Etkiler?
Lazer kesimde kesim gazı, lazerin erittiği metali kesim ağzından üfleyen ve kenarın yüzeyini belirleyen yardımcı gazdır. Karbon çeliğinde çoğunlukla oksijen, paslanmaz ve alüminyumda azot, ince ve orta kalınlıkta basınçlı hava kullanılır. Oksijen kesim yüzeyinde oksit tabakası bırakır; azot bırakmaz. Bu fark boya ve kaynak öncesi temizliği belirler.
Bu İş İçin TFON Makineleri
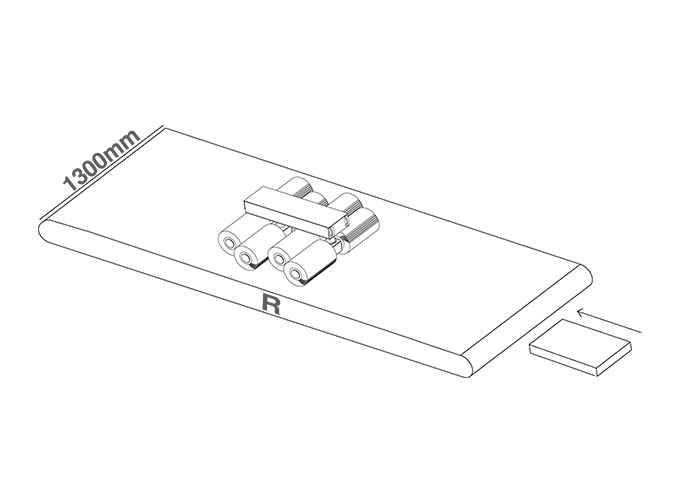
- TFON Surfacer® TF-R-3013 1300 mm çalışma genişliği; 8 adet Ø350 mm mop ile kenar yuvarlama, oksit kaldırma fırçasıyla oksit giderme Teknik Özellikler Teklif İsteyin
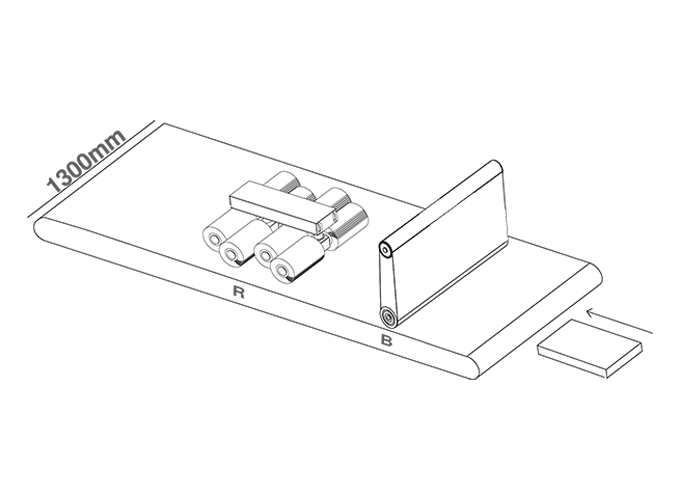
- TFON Surfacer® TF-RB-3013 1300 mm çalışma genişliği; zımpara bandıyla çapak alma, fırça ve moplarla oksit giderme ve kenar yuvarlama Teknik Özellikler Teklif İsteyin
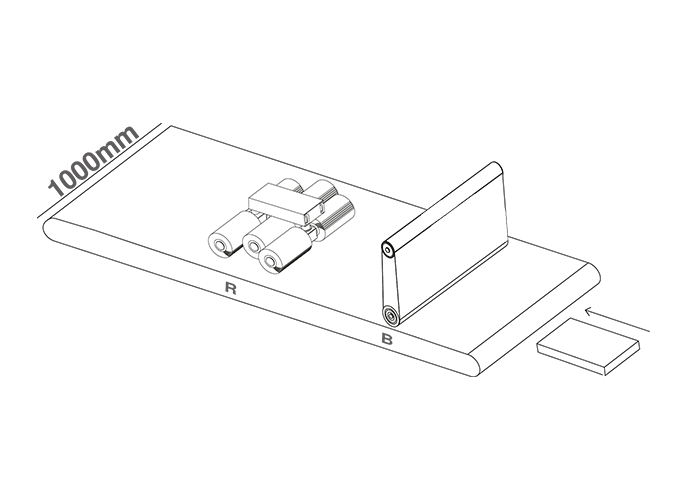
- TFON Surfacer® TF-RB-2510 1000 mm çalışma genişliği; çapak alma, oksit giderme ve kenar yuvarlama aynı gövdede Teknik Özellikler Teklif İsteyin
Lazer Kesimde Kullanılan Gazlar
Lazer kesimde üç gaz öne çıkar: oksijen, azot ve basınçlı hava. Karbon çeliğinde çoğunlukla oksijen, paslanmaz çelik ve alüminyumda azot kullanılır. Basınçlı hava ise ince ve orta kalınlıkta, maliyetin öne çıktığı işlerde tercih edilir. Titanyum gibi reaktif metallerde argon da kullanılır, ama sac atölyesinin günlük işi bu üç gazla döner.
Oksijen ve azot tüp, tüp demeti ya da sıvı tank olarak gelir. Azot tüketimi yüksek olan bazı atölyeler azotu jeneratörle yerinde üretir. Basınçlı hava ise zaten atölyede bulunan kompresör hattından, kurutulup filtrelenerek beslenir.
Kesim gazının, yardımcı gaz da denir, iki temel görevi vardır. Lazerin erittiği metali kesim ağzından aşağı üfler ve kesim kafasındaki merceği sıçrayan eriyikten korur. Oksijen bunlara üçüncü bir iş ekler: demirle tepkimeye girer ve kesime ısı katar. Kenarın rengini, yüzeyini ve sonraki işlemleri belirleyen fark budur.
| Gaz | Kesim şekli | Tipik malzeme | Kesim yüzeyi | Sonraki işlem |
|---|---|---|---|---|
| Oksijen | Yanmalı (reaktif) kesim; tepkime ısısı kesime katkı verir | Karbon çeliği, özellikle orta ve kalın sac | Koyu renkli oksit tabakası | Boya ve kaynak öncesi çoğu zaman oksit giderme |
| Azot | Ergitme kesimi; gaz metalle tepkimeye girmez | Paslanmaz çelik, alüminyum, ince ve orta karbon çeliği | Parlak, oksitsiz metal yüzey | Oksit giderme gerekmez; çapak ve kenar kontrolü sürer |
| Basınçlı hava | Karışık; havada yaklaşık yüzde 78 azot ve yüzde 21 oksijen bulunur | İnce ve orta kalınlıkta çelik, paslanmaz ve alüminyum | İnce oksit ya da grileşme görülebilir | Kullanım yerine göre değerlendirilir |
Tablo genel eğilimi gösterir. Hangi gazın hangi kalınlığa kadar kullanılacağını lazerin gücü, kesim kafası ve kesim parametreleri belirler. Parçayı satın alan taraf olarak sizin için önemli soru şudur: kenar hangi gazla kesildi ve sonraki işlem bu kenardan ne istiyor?
Oksijenle Kesim ve Oksit Tabakası
Oksijenle kesimde lazer, çeliği tutuşma sıcaklığına kadar ısıtır. Oksijen demirle tepkimeye girer ve bu tepkime ek ısı açığa çıkarır. Bu sayede aynı lazer gücüyle daha kalın karbon çeliği kesilebilir. Oksijen görece düşük basınçla verilir ve gaz tüketimi azotla kesime göre azdır.
Bu tepkimenin bir bedeli vardır. Kesim yüzeyinde ince, koyu renkli bir demir oksit tabakası kalır. Tabaka kesim yüzeyinin tamamını kaplar: dış konturda, delik duvarlarında ve kanalların içinde de vardır. Sacın üst yüzeyi parlak görünse bile dik kesim yüzeyi oksitli olabilir.
Oksit tabakası çapaktan ve cüruftan farklı bir sorundur. Çapak, kenardan dışarı taşan malzemedir. Cüruf ise kesim ağzının alt kenarına yapışan katılaşmış eriyiktir; plazma ve oksijaz kesimde daha belirgindir. Cürufun oluşumunu cüruf nedir yazısında anlattık. Oksit ise kesim yüzeyinin kendisinde, ince bir kabuk hâlindedir.
Kesim yüzeyinin kalitesi ayrıca değerlendirilir. Isıl kesim için ISO 9013, kesim yüzeyini diklik ve pürüzlülük (Rz5) gibi ölçülerle sınıflandırır. Bu değerler oksit tabakasının varlığını söylemez; yalnız yüzeyin geometrisini anlatır. Rz ve Ra kavramlarını yüzey pürüzlülüğü yazısında bulabilirsiniz.
Oksijenin saflığı ve basıncı da kesim yüzeyini etkiler. Saflık düştükçe tepkime zayıflar, kesim yavaşlar ve alt kenarda cüruf artar. Basınç ya da ısı girdisi fazla olursa tepkime kontrolden çıkar. Keskin köşelerde ve küçük deliklerde kenar erir, kesim yüzeyinde yanma izleri görülür.
Oksijenle kesim kalın karbon çeliğinde hız ve düşük gaz maliyeti getirir. Parça boyanmayacak, kaynak edilmeyecek ya da kenarı görünmeyecekse oksit çoğu zaman sorun yaratmaz. Sorun, parçanın sonraki durağında başlar.
Azotla ve Havayla Kesim
Azotla Kesim
Azot metalle tepkimeye girmez. Kesimi yalnız lazerin enerjisi yapar; azot eriyiği yüksek basınçla kesim ağzından atar. Buna ergitme kesimi denir. Sonuç, oksitsiz ve parlak bir kesim yüzeyidir. Paslanmaz çelikte kenar, malzemenin korozyon direncini korur; alüminyumda kenar temiz ve açık renkli kalır.
Azotun bedeli gaz tüketimidir. Yüksek basınç ve debi gerektiği için gaz maliyeti oksijene göre yüksektir. Kalın karbon çeliğinde kesim hızı da oksijene göre düşer. Gaz saflığı da sonucu değiştirir: saflık düştüğünde paslanmaz kenarda sarımsı ya da kahverengi renk görülebilir.
Azotla kesilen karbon çeliğinde kenar oksitsiz olur, ama kalınlık arttıkça alt kenarda ince ve sert bir çapak kalma eğilimi artar. Bu yüzden azotla kesimde de çapak kontrolü sürer. Çapağın nasıl oluştuğunu çapak nedir yazısında anlattık.
Basınçlı Havayla Kesim
Basınçlı hava kompresörle üretilir ve tüp ya da tank gazına bağlı değildir. Havanın büyük kısmı azottur, bir kısmı oksijendir. Bu yüzden kenar, azotla kesilen kadar parlak değildir; ince bir oksit ya da grileşme görülebilir. Oksijenle kesimdeki kalın oksit tabakası da oluşmaz.
Havayla kesimde havanın kalitesi belirleyicidir. Nemli ya da yağlı hava merceği kirletir ve kenar kalitesini bozar. Bu yüzden kurutucu ve filtre düzeni şarttır. Hava ince saclarda, boya öncesi zaten yüzey hazırlığı yapılacak parçalarda ve alüminyumda sık kullanılır. Bazı atölyeler azot ile oksijeni karıştıran gaz çözümleri de kullanır; amaç hız ile kenar kalitesi arasında denge kurmaktır.
Hangi Durumda Hangisi?
- Kenar boyanacak ya da kaynak edilecek karbon çeliği: azot ya da hava ile kesim, veya oksijen kesim sonrası oksit giderme.
- Kalın karbon çeliği, kenar görünmüyor: oksijen yaygın ve ekonomik seçimdir.
- Paslanmaz ve alüminyum: azot; görünümün ikinci planda olduğu ince parçada hava.
Kesim Gazı Kenardan Nasıl Anlaşılır?
Parçayı fason kesimden alıyorsanız kesim gazını her zaman bilmeyebilirsiniz. İş emrinde yazmıyorsa kenara bakarak ilk tahmini yapabilirsiniz. Kesin bilgi için kesimciye sorun ve cevabı iş emrine yazdırın.
- Renk: Oksijenle kesilen karbon çeliğinde kesim yüzeyi koyu gri ya da siyahtır. Azotla kesilen yüzey parlak metal rengindedir. Havayla kesilen yüzey ikisinin arasında, mat gri durur.
- Beze sürtme: Beyaz bir bezi kesim yüzeyine sürtün. Oksitli yüzey bezde koyu iz bırakır.
- Kazıma: Kesim yüzeyini sivri bir uçla hafifçe kazıyın. Oksit tabakası pul hâlinde kalkıyorsa boya ve kaynak öncesi sorun çıkarır.
- Delik duvarları: Dış konturu temiz görünen parçada delik ve kanal duvarlarına ayrıca bakın.
Karışık partiler en çok hataya yol açan durumdur. Aynı malzeme bazen oksijenle, bazen havayla kesilir ve parçalar aynı kasaya girer. Boyahaneye giden partide bu fark sonradan kenardaki boya kalkması olarak ortaya çıkar. Kesim gazını parça etiketine ya da iş emrine eklemek, bu hatayı baştan önler.
Diğer kesim yöntemleri de kenarda farklı iz bırakır. Zımba kesim parçada oksit yoktur; kenarda kesme ve kopma bölgeleri görülür. Plazma ve oksijaz kesimde ise kesim yüzeyinde oksit ile alt kenarda cüruf birlikte bulunur. Bu parçaların işlem sırasını plazma ve oksijaz kesim parçalar sayfasında bulabilirsiniz.
Kenardan anlaşılmayan bir konu da tabakanın kalınlığı ve yapışma gücüdür. Aynı gazla kesilen iki parti, kesim parametrelerine göre farklı davranabilir. Seri üretime geçmeden önce her kesim ayarından bir numune alın ve temizlik yöntemini bu numune üzerinde deneyin. Lazer kesim parçalarda kesim sonrası işlem sırasını lazer ve zımba kesim parçalar sayfasında adım adım anlattık.
Gaz Seçiminin Maliyete ve Sonraki İşleme Etkisi
Kesim gazını çoğu zaman lazer operatörü seçer ve kararı kesim hızına göre verir. Oysa gazın maliyeti yalnız kesimde oluşmaz. Oksijenle hızlı kesilen bir parça, boyahaneye gitmeden önce oksit giderme ister. Azotla kesilen parça bu adımı atlar ama kesimde daha çok gaz harcar. Toplam maliyeti görmek için kesimi ve sonraki işlemi birlikte değerlendirin.
| Kalem | Oksijen | Azot | Basınçlı hava |
|---|---|---|---|
| Gaz tüketimi ve basınç | Düşük basınç, az tüketim | Yüksek basınç, yüksek tüketim | Kompresörle üretilir; enerji ve kurutma maliyeti |
| Kalın karbon çeliğinde hız | Yüksek | Kalınlık arttıkça düşer | İnce ve orta kalınlıkla sınırlı |
| Kesim yüzeyi | Oksit tabakası | Oksitsiz, parlak | İnce oksit ya da grileşme |
| Boya öncesi hazırlık | Oksit giderme çoğu zaman gerekir | Oksit giderme gerekmez | Numune üzerinde karar verilir |
| Kaynak öncesi hazırlık | Alın kaynağında ağız temizliği istenir | Genelde ek temizlik gerekmez | Kaynak prosedürüne göre |
Tablodaki eğilimler lazerin gücüne ve kesim kafasına göre değişir. Kesin karşılaştırma için aynı parçayı iki gazla kestirin, ikisini de boyahaneye gönderin ve sonucu yan yana koyun. Kenar, boya ve kaynak sorumlusunun aynı numuneye bakması, sonradan çıkan kalite tartışmasını önler.
Fason kesim yaptıran atölyeler için bir not: teklif isterken kesim gazını da yazdırın. Aynı parça farklı gazla farklı fiyatla gelir. Ucuz görünen oksijen kesim, oksit giderme adımı eklenince pahalıya dönüşebilir. Tersine, oksit giderme makinesi zaten hattaysa oksijenle kesim ekonomik kalabilir.
Karar için üç soru sorun:
- Kenar boyanacak ya da toz boyayla kaplanacak mı?
- Kesim yüzeyi kaynak ağzı olarak kullanılacak mı?
- Parça dış ortamda ya da nemli ortamda mı çalışacak?
Üçünün cevabı da hayırsa kalın karbon çeliğinde oksijen ekonomik bir seçimdir. Biri evetse ya azot veya hava ile kesim ya da oksijen kesim sonrası oksit giderme planlanmalıdır.
Oksit Tabakası Boya ve Kaynakta Neden Sorun Çıkarır?
Boya ve Toz Boyada
Boya ya da toz boya, oksit tabakasının üzerine iyi tutunur. Sorun, oksit tabakasının çeliğe sıkı yapışmamasıdır. Parça bir yere çarptığında ya da kenar zorlandığında oksit pul hâlinde kalkar ve üzerindeki boyayı da götürür. Açılan yerden nem girer; boya filminin altında korozyon ilerler.
Bu hata çoğu zaman boyahaneden çıkışta görülmez. Montajda, sevkiyatta ya da parça açık havada birkaç ay kaldıktan sonra ortaya çıkar. Boya öncesi fosfat ya da benzeri ön işlemler yüzeyi yağdan ve kirden temizler. Kesim yüzeyindeki oksit tabakasını ise çoğu zaman tam kaldırmaz; bu yüzden oksidin mekanik ya da kimyasal olarak ayrıca alınması gerekir.
Kenarın şekli de ayrı bir etkendir. Keskin kenarda boya filmi incelir, çünkü sıvı boya ve eriyen toz kenardan çekilir. Oksit alındıktan sonra kenarın hafifçe yuvarlatılması, boyanın kenarda kalınlığını korumasına yardım eder. Kenar profilini kenar yuvarlama sayfasında anlattık.
Kaynakta
Kesim yüzeyi kaynak ağzı olarak kullanılacaksa oksit doğrudan kaynak banyosuna girer. Oksit, banyoya oksijen taşır; gözenek, cüruf kalıntısı ve yan duvarda erime eksikliği riskini artırır. Köşe kaynağında etki daha sınırlıdır, çünkü kaynak kesim yüzeyine değil sacın yüzeyine yapılır. Alın kaynağında ve tam nüfuziyet istenen birleşimlerde ise kaynak prosedürü çoğu zaman ağzın çıplak metale kadar temiz olmasını ister.
Alüminyumda durum farklıdır. Alüminyum oksidin erime sıcaklığı alüminyumun kendisinden çok yüksektir. Bu yüzden alüminyum parçalar oksijenle değil azotla ya da havayla kesilir ve kaynaktan önce oksit film ayrıca temizlenir.
Boya tarafında kenar temizliğinin ne kadar olacağını boyahaneyle baştan konuşun. Zor konturları boyadan önce kontrol edin, boyadan sonra kaplama şartnamesinin istediği yapışma testini yaptırın. Oksit alınmış bir kenar da boya tutmasını tek başına garanti etmez; sonucu kaplama sisteminin kendi testi gösterir. Kataforez ve yaş boyada da mantık aynıdır: boya, altındaki tabaka kadar sağlamdır.
Oksit Nasıl Temizlenir?
Kesim yüzeyindeki oksit mekanik ya da kimyasal yolla alınır. Seçimi parça adedi, parça boyu, delik ve kanal sayısı ve boyahanenin istediği temizlik belirler. Temel kural şudur: takım, dik kesim yüzeyine ve delik duvarına ulaşmalıdır. Sacın üst yüzeyini zımparalamak kesim yüzeyindeki oksidi almaz.
| Yöntem | Nasıl çalışır | Uygun olduğu durum | Sınırı |
|---|---|---|---|
| Tel fırça ve flex | Operatör kenarı elle fırçalar | Az adet, tamir işi | Delik içine erişim zor; sonuç operatöre bağlı |
| Kumlama, bilyalı temizleme | Aşındırıcı tanecikler yüzeye püskürtülür | Boya öncesi tüm yüzey hazırlığı | Tüm yüzey pürüzlenir; ayrı kabin ve toz yönetimi ister |
| Zımpara bandı | Bant sacın üst yüzeyine temas eder | Çapak alma | Dik kesim yüzeyine ve delik duvarına ulaşmaz |
| Döner fırçalı makine | Esnek telli fırçalar kenara ve kesim yüzeyine sarılır | Seri üretimde sac parçalar | Çok küçük delik ve dar kanalda erişim numuneyle kontrol edilir |
| Asitle temizleme (dekapaj) | Kimyasal banyo oksidi çözer | Kimyasal hat bulunan tesisler | Atık yönetimi, durulama ve iş güvenliği ister |
| Lazerle temizleme | Lazer ışını oksidi buharlaştırır | Lokal temizlik, kaynak ağzı hazırlığı | Geniş alanda yavaş kalabilir |
Seri üretimde en yaygın yol, döner fırçalı bir çapak alma makinesidir. Esnek teller kesim yüzeyine kadar iner ve oksidi kazır. Aynı istasyon kenarı da yuvarlar. Çapaklı parçada önce zımpara bandıyla çapak alınır, ardından fırçalar oksidi temizler. Çapak ile oksit aynı geçişte alınabilir, ama ikisi ayrı kontrol edilir.
Genel aramada "oksit" çoğu zaman pas anlamında da kullanılır. Pas, çeliğin nem ve oksijenle zamanla tepkimesinden oluşan gevşek bir tabakadır. Kesim oksidi ise kesim sırasında yüksek sıcaklıkta oluşur ve kesim yüzeyine yapışıktır. Mekanik yöntemler ikisinde de işe yarar; ama kesim oksidinde asıl konu kesim yüzeyine erişimdir.
Temizlikten Sonra Kontrol
- Beyaz bezi kesim yüzeyine sürtün; bezde koyu iz kalmamalı.
- En küçük deliğin ve en dar kanalın iç duvarına bakın.
- Önce ve sonra fotoğraflarını aynı yönden, aynı ışıkta çekin.
- Onaylanan numuneyi saklayın ve seri parçaları ona göre kontrol edin.
TFON Surfacer ile Oksit Giderme
TFON Surfacer makinelerinde oksit giderme, R istasyonunda yapılır. Bu istasyon kenar yuvarlama istasyonudur; mop zımpara yerine oksit kaldırma fırçası takıldığında kesim yüzeyindeki oksidi alır. Oksit kaldırma fırçası esnek ve telli yapısıyla parçanın kenar yüzeylerindeki oksidi temizler. Yapısı gereği sarf ömrü uzundur ve 250 saate kadar dayanır.
TFON Surfacer TF-R-3013, çapaksız gelen lazer kesim parçalar içindir. 8 adet Ø350 mm mop ile kenarı yuvarlar ve oksit kaldırma fırçasıyla kenar yüzeyindeki oksidi alır. Çalışma genişliği 1300 mm, bant hızı 0,6-4,0 m/dk'dır.
TFON Surfacer TF-RB-3013, aynı gövdeye zımpara bandıyla çalışan çapak alma istasyonunu ekler. Kesim kenarında hem çapak hem oksit varsa iki iş aynı makinede yapılır. Daha dar parçalar için 1000 mm çalışma genişliğindeki TF-RB-2510 modeline bakın. Oksit kaldırma fırçası TF-RBC, TF-RBF ve TF-RF modellerinin R istasyonunda da kullanılır.
Surfacer standart olarak parçanın tek yüzünü işler. Alt kenarda da işlem isteniyorsa parça çevrilip ikinci kez geçirilir. Az adetli işler ve tek tek işlenen parçalar için manuel Lite Surfacer makinelerinde oksit kaldırma diski kullanılır. TF-M1 LITE modelleri 3-200 mm kalınlık aralığında, 800 mm tabla genişliğinde ve vakumlu tutucuyla çalışır. Oksit kaldırma fırçası ve diskler disk ve fırça sarf malzemeleri arasında yer alır.
Seçimi iki bilgi belirler: kesim gazı ve boya ya da kaynak öncesi istenen temizlik. Fırçanın dik kesim yüzeyine ve delik iç duvarına ne kadar ulaştığını, en zor erişilen açıklığı taşıyan bir numune üzerinde birlikte kontrol ediyoruz. Kesim yüzeyinde oksit temizliğinin adımlarını lazer kesimde oksit giderme sayfasında bulabilirsiniz. Tüm Surfacer modellerini çapak alma ve kenar yuvarlama makineleri sayfasında karşılaştırabilirsiniz.
Bu İş İçin TFON Makineleri
-
TFON Surfacer® TF-R-3013
1300 mm çalışma genişliği; 8 adet Ø350 mm mop ile kenar yuvarlama, oksit kaldırma fırçasıyla oksit giderme
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RB-3013
1300 mm çalışma genişliği; zımpara bandıyla çapak alma, fırça ve moplarla oksit giderme ve kenar yuvarlama
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RB-2510
1000 mm çalışma genişliği; çapak alma, oksit giderme ve kenar yuvarlama aynı gövdede
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Paslanmaz çelik lazerde oksijenle kesilir mi?
Kesilebilir ama tercih edilmez. Oksijen paslanmazın kesim yüzeyini oksitler, kenar koyulaşır ve korozyon direnci o bölgede zayıflar. Bu kenar ek temizlik ister. Paslanmaz çelikte genelde azot kullanılır; görünümün ikinci planda olduğu ince parçalarda basınçlı hava da seçilebilir.
Azotla kesilen parçada oksit giderme gerekir mi?
Genelde hayır. Azot metalle tepkimeye girmediği için kesim yüzeyinde oksit tabakası oluşmaz. Ama çapak, keskin kenar ve boya için kenar yuvarlama ihtiyacı devam eder. Gaz saflığı düşükse paslanmaz kenarda renk değişimi görülebilir; bu durumu numune üzerinde kontrol edin.
Kesim yüzeyindeki oksit zımpara bandıyla alınır mı?
Tek başına çoğu zaman hayır. Zımpara bandı sacın üst yüzeyine ve kenarın üst köşesine temas eder; dik kesim yüzeyine ve delik iç duvarına ulaşmaz. Kesim yüzeyindeki oksit için kenara sarılan esnek telli döner fırçalar kullanılır. Bant ise çapak almak için aynı hatta yer alır.
Havayla lazer kesim oksijenden daha ekonomik mi?
Gaz tarafında çoğu zaman evet, çünkü basınçlı hava tüp gaza bağlı değildir ve kompresörle üretilir. İşletme maliyetini kompresörün enerjisi, kurutma ve filtreleme belirler. Kenar kalitesi oksijen ve azottan farklıdır; bu yüzden karar, parçanın boya ve kaynak ihtiyacına göre verilir.
Pas ile lazer kesim oksidi aynı şey mi?
Hayır. Pas, çeliğin nem ve oksijenle zamanla tepkimesinden oluşan gevşek, kırmızı kahverengi bir tabakadır. Kesim oksidi ise oksijenle kesim sırasında yüksek sıcaklıkta oluşur, koyu renklidir ve kesim yüzeyine yapışıktır. İkisi de mekanik olarak alınabilir, ama kesim oksidinde asıl mesele kesim yüzeyine erişmektir.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.