








Bilgi Merkezi
Metal Yüzey İşlem Türleri ve Sac Parçada Kullanımı
Metal yüzey işlem türleri, parçanın yüzeyine istenen görünümü, dokuyu ve korumayı veren işlemlerdir ve üç gruba ayrılır: mekanik işlemler, kimyasal işlemler ve kaplamalar. Sac parçada en sık kullanılan mekanik yüzeyler satine, fırçalı, taşlanmış ve kenarı yuvarlatılmış yüzeydir. Bu yüzeyler zımpara bandı, scotch bant ve mop zımparayla elde edilir.
Bu İş İçin TFON Makineleri
- TFON Surfacer® TF-RF-3013 1300 mm çalışma genişliği; çapaksız parçada kenar yuvarlama ve satine aynı gövdede Teknik Özellikler Teklif İsteyin
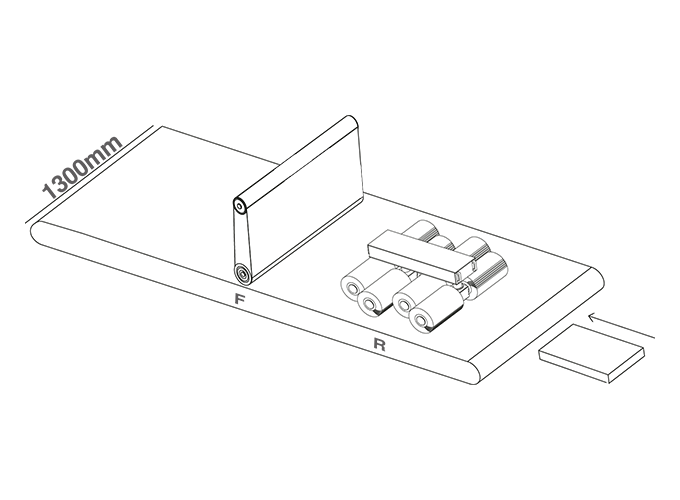
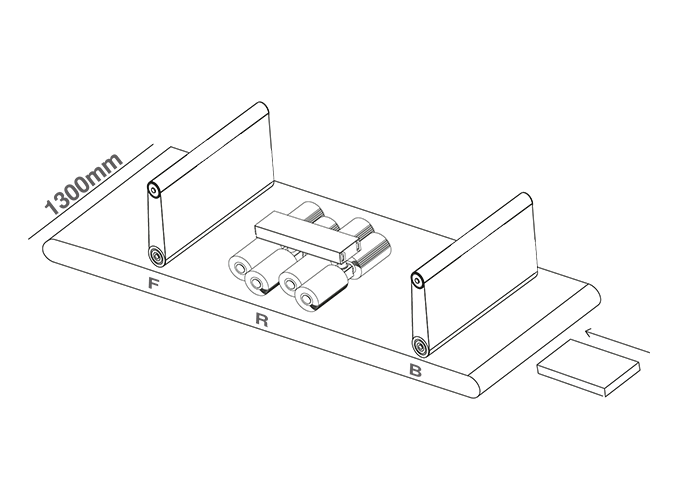
- TFON Surfacer® TF-RBF-3013 1300 mm çalışma genişliği; çapak alma, kenar yuvarlama ve satine sırayla, tek geçişte Teknik Özellikler Teklif İsteyin
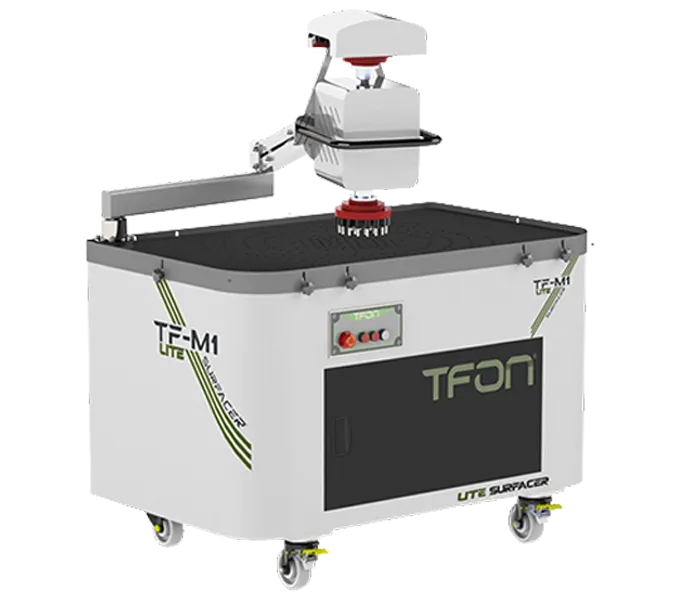
- TFON Lite Surfacer® TF-M1 LITE H2 Manuel, 2 kafa; 3-200 mm kalınlık, 800 mm tabla genişliği, satine diski ile finisaj Teknik Özellikler Teklif İsteyin
Finisaj Nedir?
Finisaj, bir parçanın yüzeyine verilen son işlemdir. Kelime Fransızca "finissage" kelimesinden gelir ve inşaatta, tekstilde de kullanılır. Metal işlemede finisaj denince çoğunlukla parçanın görünen yüzeyine istenen dokuyu ve pürüzlülüğü veren mekanik işlem anlaşılır: satine, fırçalama, taşlama ve parlatma.
Sac parçada finisaj ile çapak alma aynı iş değildir. Çapak alma, kesimden kalan istenmeyen malzemeyi kenardan alır. Finisaj ise yüzeyin görünümünü ve dokusunu belirler. Aynı makinede sırayla yapılabilirler, ama ikisi ayrı ayrı kontrol edilir. Çapaklı bir kenarı finisajla gizlemek mümkün değildir; ince bir finisaj kademesi, önceki kademelerin bıraktığı derin çizikleri de kendiliğinden silmez.
Polisaj, yani parlatma, finisajın bir türüdür ve yüzeyi yansıtıcı hâle getirir. Satine ve fırçalı yüzey ise mat kalır. Sac atölyesinde finisaj denince çoğunlukla satine ve fırçalı yüzey kastedilir; ayna parlatma ayrı bir uzmanlık işidir.
Finisajın üç amacı vardır:
- Görünüm: Asansör paneli, mutfak ekipmanı, cephe ve makine kaportası gibi görünür yüzeylerde istenen doku.
- Yüzey hazırlığı: Boya, toz boya ya da yapıştırma öncesi yüzeyin temizlenmesi ve pürüzlendirilmesi.
- İşlev: Temizlenebilirlik, sızdırmazlık ya da sürtünme için belirli bir pürüzlülük.
Finisaj bir zımpara numarasından ibaret değildir. Dokunun yönü, kalan çizikler ve parçanın nasıl kontrol edildiği sonucu birlikte belirler. Kademelerin nasıl planlandığını sac metal yüzey finisajı sayfamızda anlattık. Bu yazı ise metal yüzey işlem türlerini ve sac parçada nerede kullanıldıklarını karşılaştırır.
Metal Yüzey İşlem Türleri
Metal yüzey işlemleri üç ana gruba ayrılır. Mekanik yüzey işlemleri yüzeyi aşındırıcıyla işler: taşlama, zımparalama, satine, fırçalama, polisaj, kumlama ve kenar yuvarlama bu gruptadır. Kimyasal ve elektrokimyasal işlemler yüzeyi banyoda değiştirir: dekapaj, pasivasyon ve elektro parlatma gibi. Kaplamalar ise yüzeyin üzerine yeni bir tabaka ekler.
Bu yazıda sac parçada en çok karşılaşılan mekanik yüzey türlerini ayrıntılı ele alıyoruz. TFON makineleri bu grubun bir bölümünü kapsar.
| Yüzey türü | Nasıl elde edilir? | Görünüm | Tipik kullanım | TFON kapsamı |
|---|---|---|---|---|
| Taşlanmış | Kaba kum zımpara bandı ya da taşlama taşı | Tek yönlü, belirgin çizgi, düşük parlaklık | Tufal ve kaynak dikişi alma, boya öncesi hazırlık | Evet (zımpara bandı istasyonu) |
| Fırçalı | Orta ve ince kum bant, scotch bant ya da aşındırıcı fırça | Tek yönlü, görünür çizgi, mat | Makine kaportası, dekoratif panel | Evet |
| Satine | İnce kum bant, scotch bant, satine diski | İnce, düzenli çizgi, ipeksi mat | Asansör, mutfak ekipmanı, cephe paneli | Evet (satine istasyonu) |
| Kenarı yuvarlatılmış | Mop zımpara, döner fırça, kenar yuvarlama diski | Keskin kenar yerine radyüslü kenar | Boya öncesi, elle taşınan parçalar | Evet (kenar yuvarlama istasyonu) |
| Parlak (ayna) | Kademeli polisaj ve keçe ile parlatma | Yönsüz, yansıtıcı | Dekorasyon, tabela | Hayır |
| Kumlanmış | Aşındırıcı taneciklerin püskürtülmesi | Yönsüz, mat, pürüzlü | Boya ve kaplama öncesi, dekoratif mat | Hayır |
Tablodaki "fırçalı" ve "satine" kelimeleri piyasada çoğu zaman aynı anlamda kullanılır. Aralarındaki fark çizginin inceliği ve düzenidir; aşağıda ayrı ayrı anlatıyoruz. Termal, elektrokimyasal ve vibrasyonlu (tambur) yüzey işlemleri TFON kapsamı dışındadır.
Satine İşlemi Nedir?
Satine işlemi, metal yüzeye ince, düzenli ve tek yönlü çizgilerle ipeksi mat bir görünüm veren zımparalama işlemidir. Kelime Fransızca "satin" (saten) kelimesinden gelir; yüzey ışığı saten kumaş gibi yumuşak yansıtır. Paslanmaz çelik ve alüminyumda en yaygın dekoratif yüzeydir.
Satine yüzey, ince kum zımpara bantlarıyla ya da dokusuz aşındırıcı (scotch) bantlarla elde edilir. Aşındırıcı parçaya hep aynı yönde temas eder ve yüzeyde birbirine paralel ince çizgiler bırakır. Kum numarası büyüdükçe çizgi incelir ve yüzey daha parlak görünür. Çizgilerin düzgün olması için parçanın tamamında temas basıncı ve hız aynı kalmalıdır.
Fabrika Satinesi ve Atölye Satinesi
Paslanmaz sac, fabrikadan satineli olarak da satın alınabilir. EN 10088-2 bu yüzeyi 2K (satine parlatılmış) olarak adlandırır; ABD'de ASTM A480'deki No. 4 yüzeyi yaygın karşılığıdır. Fabrika satinesi düz levha içindir. Parça kesildikten, delindikten ve kaynatıldıktan sonra yüzey çizilir, kenarlar ve kaynak bölgeleri bozulur. Bu durumda satine, kesim ve kaynaktan sonra atölyede parçaya yeniden verilir.
Satine Yüzeyde En Sık Görülen Hatalar
- Parçalar arasında farklı doku yönü: montajda yan yana duran iki panel farklı görünür.
- Kaba kademeden kalan derin çizik: ince satine kademesi bu çiziği silmez.
- Parçanın başında ve sonunda farklı iz: giriş ve çıkışta temas değişir.
- Demir bulaşması: karbon çeliğinde kullanılan sarf paslanmaza demir tozu taşır ve sonradan pas lekesi yapar.
- Taşıma izi: finisajdan sonra istiflemede oluşan çizik, makine hatası gibi görünür.
Satine görünümü tarif etmenin en güvenilir yolu, müşteriyle onaylanmış bir referans numunedir. Numuneyi ve üretim parçasını aynı ışıkta ve aynı yönde karşılaştırın.
Fırçalı Yüzey
Fırçalı yüzey, satineye göre daha belirgin ve daha kaba çizgili, tek yönlü mat bir yüzeydir. Adı, eskiden bu yüzeyin aşındırıcı fırçalarla yapılmasından gelir. Bugün çoğunlukla orta ve ince kum zımpara bantlarıyla ya da scotch bantlarla elde edilir.
EN 10088-2'de fırçalı ya da mat parlatılmış yüzey 2J olarak geçer. Bu yüzey satine (2K) kadar pürüzsüz değildir ama benzer şekilde tek yönlüdür ve az yansıtır. ASTM A480'deki No. 3 yüzeyi de doğrusal dokulu, No. 4'ten daha kaba bir yüzeydir. Piyasada uzun ve kesintisiz çizgili bir görünüm de "saç teli" (hairline) adıyla satılır; bu bir standart adı değil, ticari bir tanımdır.
Fırçalı yüzeyin atölyede tercih edilmesinin pratik bir nedeni vardır: küçük çizikleri ve el izlerini satineden daha iyi gizler. Makine kaportası, elektrik panosu kapağı ve endüstriyel ekipman panelleri için bu yüzden sık seçilir. Aynı sebeple, taşımada oluşan küçük izler fırçalı yüzeyde daha az göze batar.
Fırçalı yüzey de yönlüdür. Parçayı doksan derece çevirdiğinizde görünüm değişir. Teknik resimde doku yönünü sabit bir kenara göre verin; örneğin "çizgiler uzun kenara paralel". Aynı montaj grubundaki tüm parçalar aynı yönde işlenmelidir. Kesimden sonra parçaları istiflerken doku yönünü de işaretlemek, montajda karışmayı önler.
Fırçalı yüzey, çoğu zaman çapak alma ile aynı makinede elde edilebilir. Zımpara bandı istasyonu önce çapağı alır, ardından daha ince bir bant ya da scotch bant yüzeye fırçalı dokuyu verir.
Taşlanmış Yüzey
Taşlanmış yüzey, kaba kum zımpara bandı ya da taşlama taşıyla talaş kaldırılarak elde edilen, belirgin çizgili ve düşük parlaklıklı bir yüzeydir. EN 10088-2 bu yüzeyi 2G olarak adlandırır ve kum numarasının ya da pürüzlülüğün siparişte belirtilmesine izin verir.
Taşlamanın asıl amacı çoğu zaman görünüm değil, malzeme almaktır:
- Sıcak haddelenmiş sacın yüzeyindeki tufalı ve yüzey hatalarını almak.
- Kaynak dikişini yüzeyle aynı seviyeye getirmek.
- Boya ve kaplama öncesi yüzeyi pürüzlendirmek ve temizlemek.
- Satine ya da fırçalı yüzey için ilk kademeyi oluşturmak.
Taşlanmış yüzeyin pürüzlülüğü kullanılan kuma ve bandın durumuna göre geniş bir aralıkta değişir. Genel mühendislik tablolarında taşlama için tipik Ra aralığı 0,1-1,6 µm olarak verilir; kaba zımpara bandıyla yapılan taşlama bu aralığın üstüne çıkabilir. Ra ve Rz değerlerinin nasıl ölçüldüğünü yüzey pürüzlülüğü yazısında anlattık.
Taşlamada ısı da bir konudur. Aşırı basınçla ya da körelmiş bantla taşlanan paslanmazda yüzey renklenir ve korozyon direnci o bölgede zayıflar. İnce sacda ise ısı yerel çarpılmaya yol açar. Keskin taneli seramik ve Cubitron bantlar daha soğuk keser. Bu yüzden ağır talaş kaldırmada sık tercih edilir. TFON'un sunduğu Cubitron bant 24-400, seramik bant 40-400 kum aralığındadır.
Taşlanmış yüzey boyanacaksa çizgilerin derinliği boya kalınlığına göre değerlendirilir. Çok kaba bir taşlama izi ince boya filminin altında görünebilir.
Kenarı Yuvarlatılmış Yüzey
Kenar yuvarlama bir yüzey işlemi sayılmasa da sac parçanın son görünümünü ve kullanımını doğrudan etkiler. Kesimden çıkan keskin kenar, mop zımpara, döner fırça ya da kenar yuvarlama diskiyle radyüslü bir kenara dönüştürülür. İşlem parçanın geniş yüzeyinde değil, kenarında ve kenara yakın bölgede yapılır.
Kenar yuvarlamanın üç nedeni vardır:
- Boya ve toz boya: Keskin kenarda boya filmi incelir ve kenardan korozyon başlar. Yuvarlatılmış kenarda film kalınlığı daha iyi korunur.
- İş güvenliği: Elle taşınan, montajı yapılan ya da son kullanıcının dokunduğu parçada keskin kenar el keser.
- Görünüm: Satine ya da fırçalı panelde yuvarlatılmış kenar, yüzeyle bütün bir görünüm verir.
Kenar radyüsünün ne olacağı teknik resimde ya da kaplama şartnamesinde yazılır. Radyüsün nasıl ölçüldüğünü ve kenar profilinin nasıl tarif edildiğini kenar yuvarlama sayfasında anlattık.
TFON Surfacer makinelerinde kenar yuvarlama R istasyonunda mop zımparayla yapılır. Mop zımpara 60-400 kum aralığında sunulur ve kullanıma bağlı olarak 1500 saate kadar ömre sahiptir. 3013 gövdede 8 adet Ø350 mm, 2510 gövdede 6 adet Ø300 mm mop çalışır. Oksijenle kesilmiş parçada aynı istasyona oksit kaldırma fırçası takılarak kesim yüzeyindeki oksit de alınır. Bu konuyu lazer kesimde kesim gazı ve oksit yazısında ele aldık.
Kenar yuvarlama ile satine birlikte isteniyorsa iki iş aynı gövdede sırayla yapılabilir. Doğru sıra şöyledir: önce kenar, sonra görünür yüzey.
Paslanmaz Sac Yüzey Kodları ve Tipik Pürüzlülük
Paslanmaz sac siparişinde yüzey genelde bir kodla verilir. Avrupa'da EN 10088-2, ABD'de ASTM A480 kodları kullanılır. Aşağıdaki değerler paslanmaz çelik sektör kuruluşlarının yayımladığı yönlendirme değerleridir. Üreticiye ve partiye göre değişir; istenen değer varsa siparişte ayrıca yazılmalıdır.
| Yüzey | EN 10088-2 kodu | ASTM A480 karşılığı | Tipik Ra (µm) | Görünüm |
|---|---|---|---|---|
| Soğuk haddelenmiş, tavlanmış, dekape, hafif hadde pasolu | 2B | 2B | 0,1-0,5 | Pürüzsüz, gri, az yansıtıcı |
| Taşlanmış | 2G | - | Kum ya da Ra siparişte belirtilir | Tek yönlü, az yansıtıcı |
| Fırçalı ya da mat parlatılmış | 2J | No. 3 | 2J: 0,2-1,0; No. 3: genelde 1'e kadar | Tek yönlü, az yansıtıcı |
| Satine parlatılmış | 2K | No. 4 | 2K: enine 0,5'ten küçük; No. 4: genelde 0,6'ya kadar | İnce çizgili, ipeksi |
| Parlak parlatılmış | 2P | No. 8 | 0,1'den küçük | Yönsüz, ayna gibi yansıtıcı |
Tabloda iki önemli ayrıntı vardır. Birincisi, kodlar üretim yolunu tarif eder, kesin bir pürüzlülük değeri değil. Aynı kodla gelen iki parti farklı görünebilir. İkincisi, yönlü yüzeylerde Ra değeri ölçüm yönüne bağlıdır. Satine yüzeyde çizgilere dik yönde ölçülen değer, çizgi boyunca ölçülenden yüksek çıkar.
Atölyede yapılan satine ya da fırçalı yüzey için de aynı mantık geçerlidir. Görünüm önemliyse bir referans numune, işlev önemliyse ölçüm yönüyle birlikte yazılmış bir Ra üst sınırı kullanın.
Satine ve Fırçalı Yüzey Makinede Nasıl Elde Edilir?
Atölyede satine ve fırçalı yüzey elle, flex ve keçe diskle de yapılır. Tek tek parçada bu yöntem çalışır, ama seri üretimde doku yönü ve çizgi derinliği parçadan parçaya değişir. Otomatik makinede parça konveyörle sabit hızda geçer ve her parça aynı temas basıncını görür.
Makinede satine genelde şu sırayla elde edilir:
- Gelen yüzey kontrol edilir: derin çizik, tufal ya da kaynak izi varsa önce kaba kademe gerekir.
- Çapaklı parçada zımpara bandıyla çapak alınır.
- Kenar mop zımparayla yuvarlatılır.
- Satine istasyonu ince kum bant ya da scotch bantla son dokuyu verir.
TFON Surfacer'da satine F istasyonunda yapılır. Çapaksız kesimden gelen parçalar için TF-RF-3013 kenar yuvarlama ile satineyi birleştirir. Önce çapak alınması gerekiyorsa TF-RBF-3013 çapak alma, kenar yuvarlama ve satineyi aynı gövdede yapar. İki modelde de çalışma genişliği 1300 mm'dir; 2510 gövdede 1000 mm'dir. Scotch bantlar kaba, orta, ince ve çok ince olarak sunulur ve 64 saate kadar ömre sahiptir. Seçenekleri scotch zımpara sayfasında bulabilirsiniz.
Surfacer standart olarak parçanın tek yüzünü işler. İki yüzü de görünür bir parçada ikinci yüz için parça çevrilip ikinci kez geçirilir; bu geçişi taşıma planına ekleyin. Az adetli işler için manuel TF-M1 LITE H2 satine diskiyle çalışır ve 800 mm tabla genişliğine kadar parça işler.
Paslanmaz ve karbon çeliğini aynı makinede işliyorsanız sarf malzemeleri ayrı tutun. Paslanmazda çapak ve yüzey işlemenin inceliklerini paslanmaz çelikte çapak alma yazımızda anlattık.
Kaplama Türleri (TFON Kapsamı Dışı)
Metal yüzey işlem türleri arasında kaplamalar da sayılır. Bu işlemler TFON kapsamı dışındadır: TFON kaplama yapmaz ve kaplama makinesi üretmez. Yine de kısa bir özet, mekanik hazırlığın yerini anlamaya yardım eder. Sıcak daldırma ve elektrolitik galvaniz, çeliği çinko tabakasıyla korur. Elektrostatik toz boya ve yaş boya renk ve korozyon koruması verir. Kataforez, parçayı banyoya daldırarak ince ve düzgün bir boya astarı oluşturur. Eloksal, alüminyumun yüzeyinde kontrollü bir oksit tabakası büyütür. Krom ve nikel kaplama dekoratif ya da aşınmaya dayanıklı bir metal katman ekler. Pasivasyon ise paslanmazın koruyucu tabakasını kimyasal olarak güçlendirir. Bu kaplamaların hepsinde sonucun kalitesi alttaki yüzeyin hazırlığına bağlıdır. Çapağı alınmış, oksidi temizlenmiş ve kenarı yuvarlatılmış bir parça kaplamaya daha iyi hazırdır. Kaplama öncesi yüzeyin nasıl hazırlanacağını kaplama sisteminin şartnamesi belirler; kenar ve yüzey şartını kaplamacıyla baştan konuşun. TFON makinelerinin bu zincirdeki yeri, kaplamadan önceki mekanik hazırlıktır. Galvanizli sacın yüzeyini ise zımparalamayın, çünkü zımpara çinko tabakasını inceltir ya da tamamen alır.
Siparişte ve Teknik Resimde Yüzey Nasıl Tarif Edilir?
Yüzey türünü tek kelimeyle yazmak, tedarikçi ile müşteri arasında en sık anlaşmazlık çıkaran konudur. "Satine" kelimesi iki atölyede iki farklı yüzey anlamına gelebilir. Siparişte ve teknik resimde şu bilgileri verin:
- Görünür yüzey: Parçanın hangi yüzü görünecek? Diğer yüz için şart var mı?
- Doku yönü: Sabit bir kenara göre verin; örneğin uzun kenara paralel.
- Referans: Onaylanmış bir fiziksel numune ya da ölçüm yönüyle birlikte yazılmış Ra üst sınırı.
- Kenar: Kenar yuvarlama isteniyor mu, radyüs ne kadar?
- Koruma: Finisajdan sonra koruyucu folyo, ara kâğıdı ya da ayrı istifleme gerekiyor mu?
- Malzeme: Paslanmazda sarfın ayrı tutulması, alüminyumda iz hassasiyeti.
Seri üretime geçmeden önce ilk parçayı onaya gönderin. Onaylanan parçayı referans numune olarak etiketleyin ve hem sizde hem tedarikçide birer tane saklayın. Sonraki partilerde karşılaştırma bu numuneyle, aynı ışıkta ve aynı yönde yapılır. Sarf malzeme değiştiğinde ya da makine ayarı güncellendiğinde yeni bir onay parçası isteyin.
Alüminyum yumuşaktır; zımpara teması yüzeyde kolay iz bırakır. Görünür bir alüminyum panelde asıl ölçüt çoğu zaman çapak değil, yüzeyin görünümüdür. Alüminyum parçalar için makine seçimini alüminyum çapak alma makineleri, paslanmaz için paslanmaz çelik çapak alma makineleri sayfasında anlattık.
Parça çiziminizi ya da fotoğrafınızı gönderin; istenen yüzeyi numune üzerinde birlikte belirleyelim. Tüm Surfacer modellerini çapak alma ve kenar yuvarlama makineleri sayfasında, manuel modelleri manuel çapak alma ve kenar yuvarlama makineleri sayfasında bulabilirsiniz.
Bu İş İçin TFON Makineleri
-
TFON Surfacer® TF-RF-3013
1300 mm çalışma genişliği; çapaksız parçada kenar yuvarlama ve satine aynı gövdede
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RBF-3013
1300 mm çalışma genişliği; çapak alma, kenar yuvarlama ve satine sırayla, tek geçişte
Teknik Özellikler Teklif İsteyin -
TFON Lite Surfacer® TF-M1 LITE H2
Manuel, 2 kafa; 3-200 mm kalınlık, 800 mm tabla genişliği, satine diski ile finisaj
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Satine ile fırçalı yüzey aynı şey mi?
Piyasada çoğu zaman aynı anlamda kullanılır, ama aynı değildir. İkisi de tek yönlü ve mat bir yüzeydir. Satinede çizgiler daha ince ve düzenlidir, yüzey daha ipeksi görünür. Fırçalı yüzeyin çizgisi daha belirgindir. EN 10088-2'de satine 2K, fırçalı ya da mat parlatılmış yüzey 2J olarak geçer.
Satine işlemi hangi zımparayla yapılır?
İnce kum zımpara bantlarıyla ya da dokusuz aşındırıcı scotch bantlarla yapılır. Kum numarası büyüdükçe çizgi incelir. TFON'un scotch bantları kaba, orta, ince ve çok ince olarak sunulur; mop zımpara 60-400 kum aralığındadır. Tek başına kum numarası sonucu belirlemez; bandın durumu ve temas basıncı da etkilidir.
Paslanmaz satine yüzey paslanır mı?
Kendiliğinden paslanmaz, ama işlem sırasında bulaşan demir tozu sonradan pas lekesi yapar. Bu yüzden paslanmazda karbon çeliğinde kullanılan sarf kullanılmaz. Satine çizgileri kir ve tuz tutabileceği için dış ortamda ince bir yüzey ve düzenli temizlik korozyon riskini azaltır.
Galvanizli sac zımparalanabilir mi?
Önerilmez. Galvanizin korozyon koruması yüzeydeki çinko tabakasından gelir. Zımpara bu tabakayı inceltir ya da tamamen alır ve çelik açıkta kalır. Galvanizli parçada çapak alma gerekiyorsa işlem kenarla sınırlı tutulmalı, açılan bölgeler kaplama şartnamesine göre korunmalıdır.
Alüminyuma satine yapılır mı?
Evet. Alüminyum satine ve fırçalı yüzey için yaygın bir malzemedir. Yumuşak olduğu için zımpara teması kolay iz bırakır; temas basıncı ve kum sırası paslanmazdan farklı ayarlanır. Satineden sonra eloksal yapılabilir; eloksal satine dokusunu örtmez, üzerinde görünür kalır.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.