








Wissen
Oberflächenfinish bei Blechteilen: Arten im Überblick
Oberflächenfinish bezeichnet den endgültigen Zustand einer Blechoberfläche und ihrer Kanten nach der mechanischen Bearbeitung. Zu den mechanischen Finisharten zählen geschliffene, satinierte und gebürstete Oberflächen sowie verrundete Kanten. Sie unterscheiden sich in Werkzeug, Schliffbild und Rauheit. Welches Finish passt, hängt von Werkstoff, Sichtfläche und Folgeprozess ab.
Passende TFON-Maschinen
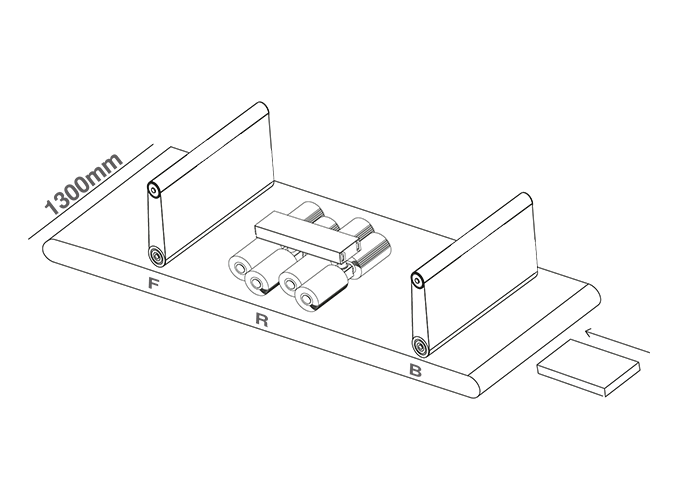
- TFON Surfacer® TF-RBF-3013 Max. Materialbreite 1.300 mm, Vorschub 0,6–4,0 m/min; Entgraten, Kantenverrunden und Satinieren in einem Durchlauf Technische Daten Angebot anfordern
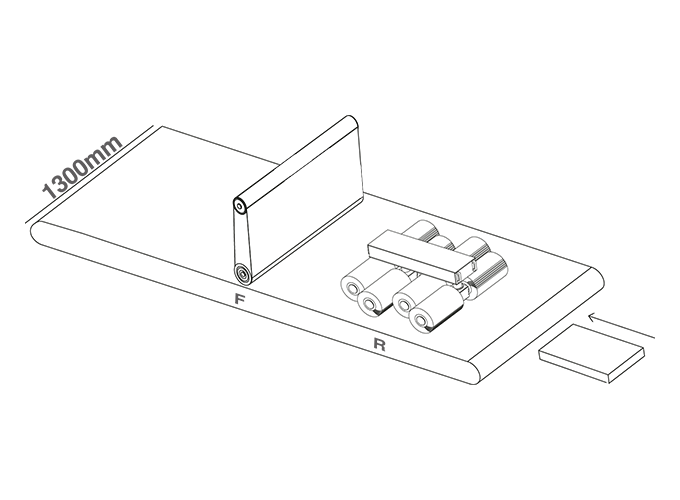
- TFON Surfacer® TF-RF-3013 Max. Materialbreite 1.300 mm; Kantenverrundung und Finishaggregat für Teile aus gratfreiem Schnitt Technische Daten Angebot anfordern
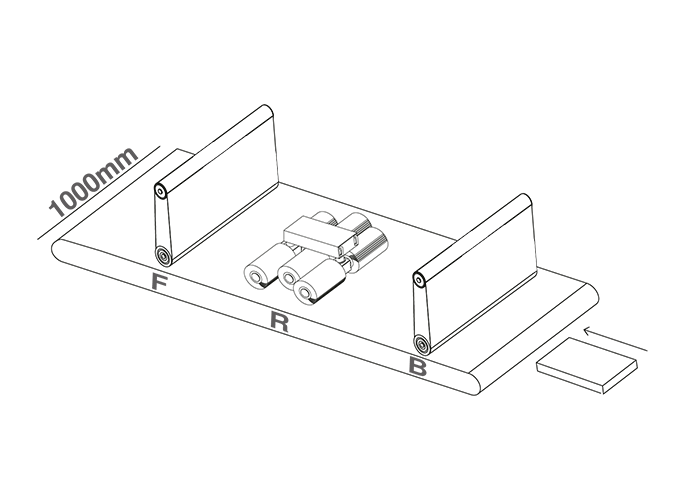
- TFON Surfacer® TF-RBF-2510 Max. Materialbreite 1.000 mm; Entgrat- und Satiniermaschine für kleinere Blechteile Technische Daten Angebot anfordern
Oberflächenfinish an Blechteilen: Begriff und Abgrenzung
Mit „Finish“ ist in der Blechbearbeitung der sichtbare und messbare Endzustand einer Oberfläche gemeint. Das Wort ist in der Branche fest eingeführt. Es umfasst die Fläche selbst mit Schliffbild, Rauheit und Glanz sowie die Kante mit Grat, Kantenradius und Oxidschicht.
Mechanische Finisharten entstehen durch Schleifen, Bürsten oder Satinieren. Sie tragen Werkstoff ab oder glätten ihn, ohne eine neue Schicht aufzubringen. In der Serienfertigung übernehmen Durchlaufmaschinen mit mehreren Aggregaten diese Aufgabe: Schleifband, Lamellenschleifwalzen, Walzen- oder Tellerbürsten und Vlies-Schleifmittel. Für Einzelteile und kleine Serien gibt es manuelle Maschinen mit Vakuumtisch.
Welches Finish nötig ist, ergibt sich aus drei Punkten: Sichtfläche oder Funktionsfläche, der nächste Arbeitsgang und die Aufgabe der Oberfläche, etwa als Haftgrund, für die Reinigung oder für das Aussehen. Eine Maschinenverkleidung aus Edelstahl stellt andere Anforderungen als ein Laserteil, das anschließend pulverbeschichtet wird.
Ein Finish entsteht meist in Stufen. Zuerst werden Grat und scharfe Kante bearbeitet, dann folgt der Vorschliff der Fläche, zum Schluss das eigentliche Finish. Jede Stufe baut auf der vorherigen auf. Fehler aus einer frühen Stufe lassen sich später nur mit Mehraufwand beheben.
Beschichtungen wie Pulverbeschichtung, Nasslack, KTL, Feuerverzinken, galvanische Überzüge oder Eloxieren sind ebenfalls Oberflächenveredelungen. Sie bringen eine eigene Schicht auf und liegen außerhalb des TFON-Leistungsumfangs. TFON Maschinen liefern dafür die Vorarbeit: entgratete, verrundete und von Oxid befreite Kanten sowie eine gleichmäßige Fläche als Haftgrund. Die Anforderungen an diese Vorbereitung legt der Beschichter fest.
Geschliffene Oberfläche
Eine geschliffene Oberfläche entsteht, wenn ein Schleifband über das Blech läuft. Die Schleifkörner ritzen feine, parallele Riefen in die Oberfläche. So entsteht ein gerichtetes Schliffbild, das Walzhaut, leichte Kratzer und kleine Oberflächenfehler überdeckt. In der Durchlaufmaschine läuft das Band über eine Kontaktwalze, das Teil wird darunter hindurchgeführt.
Die Körnung bestimmt, wie grob das Schliffbild wirkt. Grob eingeteilt tragen Körnungen um 40–80 viel ab und eignen sich zum Entgraten und Vorschleifen. Mittlere Körnungen um 120–180 ergeben einen gleichmäßigen Werkstattschliff. Feine Körnungen ab etwa 240 führen zum satinierten Finish. Die Grenzen sind fließend und hängen vom Werkstoff ab.
Einen Anhaltspunkt für die Rauheit gibt das Merkblatt 984 der Informationsstelle Edelstahl Rostfrei. Für Edelstahl nennt es nach Korn 120 etwa Ra 1,3 µm und nach Korn 240 etwa Ra 0,4 µm. Die Werte schwanken bei gleicher Körnung erheblich. Eine Körnung garantiert keinen Ra-Wert; abgenommen wird über Messung oder Referenzmuster. Einzelheiten im Beitrag Oberflächenrauheit Ra und Rz.
Für Edelstahlblech führt DIN EN 10088-2 die geschliffene Oberfläche als Ausführungsart 2G. Die Norm benennt damit das Verfahren, nicht ein bestimmtes Schliffbild. Beim Kauf von vorgeschliffenem Blech sollten Körnung oder Rauheit deshalb zusätzlich vereinbart werden.
Die Schleifbänder von TFON gibt es aus Aluminiumoxid, Zirkonium und Keramik in den Körnungen 40–400 sowie als Cubitron-Schleifband in den Körnungen 24–400. Je nach Kornart erreichen sie Standzeiten von bis zu 32, 64 oder 80 Stunden.
Satinierte Oberfläche
Satinieren ist ein Feinschliff, der ein seidenmattes, gleichmäßiges Schliffbild erzeugt. Der Begriff stammt aus der Edelstahlverarbeitung und wird dort für Sichtflächen verwendet. Typisch sind feine Körnungen und ein abschließender Durchgang mit Vlies-Schleifmittel, der die Spitzen der Schleifriefen glättet.
Im Handel werden „geschliffen“ und „satiniert“ oft gleichbedeutend verwendet. Technisch unterscheidet sich das satinierte Finish durch die feinere, gleichmäßigere Struktur und den matten Glanz. DIN EN 10088-2 kennt für Edelstahl die Ausführungsart 2K, seidenmatt poliert, mit einer Rauheit quer zum Schliff von Ra unter 0,5 µm.
Ein satiniertes Finish verzeiht wenig. Querkratzer, Streifen durch ungleichmäßigen Anpressdruck und Kontaktspuren fallen sofort auf. Die Oberfläche muss deshalb vor dem letzten Schleifgang im Anlieferungszustand geprüft werden. Eine feine Finishstufe entfernt tiefe Kratzer aus früheren Arbeitsschritten nicht. Jede Schleifstufe übernimmt die Spuren der vorherigen, wenn diese nicht vollständig ausgeschliffen sind.
In den TFON Surfacer Modellen TF-RF und TF-RBF übernimmt ein Finishaggregat das Satinieren. Der TFON Surfacer TF-RBF-3013 entgratet, verrundet und satiniert in einer Maschine. Der TFON Surfacer TF-RF-3013 kombiniert Kantenverrundung und Finish für Teile aus gratfreiem Schnitt. Beide verarbeiten Teile bis 1.300 mm Breite bei einem Vorschub von 0,6–4,0 m/min. Standardmäßig wird eine Seite bearbeitet; sind beide Seiten Sichtflächen, braucht die zweite Seite einen weiteren Durchlauf.
Satinieren in der Fertigungskette
Flache Zuschnitte werden in der Regel vor dem Abkanten und Schweißen satiniert. In der Durchlaufmaschine ist das schnell und gleichmäßig. Schweißnähte und Abkantbereiche werden danach von Hand im gleichen Schliffbild nachgearbeitet. Damit das gelingt, sollten Körnung und Schliffrichtung der Maschinenbearbeitung bekannt und dokumentiert sein.
Gebürstete Oberfläche
Beim Bürsten arbeiten rotierende Walzenbürsten oder Tellerbürsten mit Schleifmittelbesatz auf der Oberfläche. Der Kontakt ist elastischer als beim Schleifband. Die Bürste folgt Unebenheiten und erreicht auch leicht vertiefte Bereiche. Das Ergebnis wirkt weicher und gleichmäßiger, die einzelnen Riefen sind flacher.
Walzenbürsten erzeugen ein gerichtetes Bild in Vorschubrichtung. Rotierende Tellerbürsten hinterlassen ein ungerichtetes, wirbelartiges Bild. Welche Variante passt, hängt vom gewünschten Aussehen und von der Teilegeometrie ab.
DIN EN 10088-2 führt für Edelstahl die Ausführungsart 2J, gebürstet oder mattpoliert. Auch hier beschreibt die Normbezeichnung das Verfahren und keinen bestimmten Rauheitswert. Muster und Rauheit sollten deshalb vereinbart werden.
Bürsten eignet sich auch für Teile, die nicht ganz eben sind, und für Oberflächen, die nur leicht aufgeraut werden sollen, etwa als Haftgrund. Bei Aluminium-Sichtteilen ist der weichere Kontakt oft ein Vorteil, weil der Werkstoff empfindlich auf Druckstellen reagiert. Die Vlies-Schleifmittel von TFON gibt es in den Stufen grob, mittel, fein und sehr fein, mit einer Standzeit von bis zu 64 Stunden.
Walzenbürsten mit Schleifmittelbesatz übernehmen oft mehrere Aufgaben zugleich. Sie entgraten feine Grate, brechen oder verrunden Kanten und erzeugen dabei auf der Fläche ein leichtes Bürstbild. Weil die Borsten nachgeben, erreichen sie auch Innenkonturen und Bohrungsränder.
Maschinen, die mit Bürsten entgraten und verrunden, zeigt die Seite Bürstenentgratmaschine für Blech.
Verrundete und gebrochene Kanten
Zum Finish gehört auch die Kante. Nach dem Laserschneiden, Stanzen oder Plasmaschneiden ist sie scharf und oft mit Grat besetzt. Zwei Zustände werden unterschieden:
- Kante brechen: Die scharfe Kante wird leicht abgenommen, sodass sie nicht mehr schneidet. Der Übergang bleibt klein und ist meist nicht genau festgelegt.
- Kante verrunden: Die Kante erhält einen gleichmäßigen Radius. Er wird in Millimetern angegeben und lässt sich messen.
Verrundete Kanten sind vor allem vor dem Beschichten wichtig. An scharfen Kanten zieht sich der Beschichtungsstoff beim Aushärten zurück, die Schicht wird dünn. Diese Kantenflucht ist eine typische Ursache für Rost an den Kanten beschichteter Teile. Für den Korrosionsschutz von Stahlbauten fordert DIN EN ISO 8501-3 im Vorbereitungsgrad P3 einen Kantenradius von mindestens 2 mm.
In der Durchlaufmaschine verrunden Lamellenschleifwalzen oder Tellerbürsten die Kante. In den TFON Surfacer Modellen arbeiten dafür sechs Lamellenschleifwalzen bei der Baugröße 2510 und acht bei der Baugröße 3013. Die Lamellenschleifwalzen von TFON gibt es in den Körnungen 60–400; je nach Einsatz erreichen sie eine Standzeit von bis zu 1.500 Stunden.
Bei Laserteilen aus Sauerstoffschnitt gehört das Entfernen der Oxidschicht dazu. Sonst sitzt die Beschichtung auch an einer gut verrundeten Kante auf einer schlecht haftenden Schicht. Mehr dazu im Beitrag Laserschneiden mit Sauerstoff oder Stickstoff. Gemessen wird der Radius mit Radiuslehren, Konturmessgeräten oder optischen Verfahren. Wichtig ist, dass Außen- und Innenkonturen geprüft werden, denn dort unterscheidet sich das Ergebnis oft. Wie Kanten verrundet und gemessen werden, beschreibt die Seite Kanten verrunden.
Schliffbild und Schliffrichtung
Das Schliffbild ist das sichtbare Muster, das Schleifmittel auf der Oberfläche hinterlassen. Bei gerichteten Finisharten hängt sein Aussehen stark vom Blickwinkel und vom Lichteinfall ab. Dasselbe Blech wirkt längs zur Schliffrichtung betrachtet anders als quer dazu. Zwei Teile mit unterschiedlicher Schliffrichtung sehen in der Baugruppe verschieden aus, obwohl ihre Oberfläche gleich ist.
Für Sichtteile gehört die Schliffrichtung deshalb in die Zeichnung. Sie wird zu einer festen Bezugskante angegeben, zum Beispiel parallel zur Längskante. Das Zeichen für die Rillenrichtung nach DIN EN ISO 21920-1 kennt dafür unter anderem „=“ für parallel und „⊥“ für senkrecht zur Projektionsebene.
Beim Schachteln auf der Tafel spielt die Schliffrichtung ebenfalls eine Rolle. Wird vorgeschliffenes Blech verwendet, müssen alle Sichtteile gleich ausgerichtet geschachtelt werden. Wird nach dem Schneiden geschliffen, legt die Einlegerichtung in der Maschine die Schliffrichtung fest.
Referenzmuster und Abnahme
Liegt die Optik in der Abnahme, dient ein aufbewahrtes Grenzmuster als Maßstab. Verglichen wird unter gleichem Licht und aus gleicher Blickrichtung. Ergänzend kann ein Rauheitswert mit Messrichtung vorgeschrieben werden, denn Messungen längs und quer zum Schliffbild ergeben unterschiedliche Werte. Hinweise zur Festlegung gibt auch die Seite Oberflächenschliff und Schliffrichtung bei Blech.
Bei ungerichteten Finisharten, etwa mit Tellerbürsten, spielt die Lage des Teils eine geringere Rolle. Das macht sie für Teile interessant, die in unterschiedlicher Orientierung verbaut werden oder aus verschiedenen Tafeln stammen.
Nach dem Entladen und Stapeln lohnt eine zweite Prüfung. Querkratzer durch aufeinanderliegende Teile oder Kontaktspuren der Werkstückaufnahme zeigen sich oft erst dort.
Mechanische Finisharten im Vergleich
Die folgende Übersicht fasst Werkzeug, Erscheinungsbild und typische Anwendung der mechanischen Finisharten zusammen. Sie ersetzt keine Musterfreigabe, erleichtert aber die Vorauswahl:
| Finish | Werkzeug | Erscheinungsbild | Typische Anwendung | Worauf achten |
|---|---|---|---|---|
| Geschliffen | Schleifband, grobe bis mittlere Körnung | gerichtete, sichtbare Riefen | Verkleidungen, Vorbereitung für den Feinschliff, Entgraten | Körnung und Schliffrichtung festlegen |
| Satiniert | feines Schleifband, Vlies-Schleifmittel | seidenmatt, gleichmäßig | Sichtflächen aus Edelstahl, Gerätebau, Innenausbau | Kratzer aus Vorstufen, Referenzmuster |
| Gebürstet | Walzen- oder Tellerbürsten, Vlies | weiche, flache Struktur, gerichtet oder ungerichtet | Aluminium-Sichtteile, leicht unebene Teile, Haftgrund | Anpressdruck, Muster |
| Kante gebrochen | Bürsten, Lamellenschleifwalzen, Handentgrater | kleine, nicht festgelegte Rundung oder Fase | unbeschichtete Teile, sichere Handhabung | Grat vorher vollständig entfernen |
| Kante verrundet | Lamellenschleifwalzen, Tellerbürsten | gleichmäßiger, messbarer Radius | Teile vor Pulverbeschichtung, KTL und Korrosionsschutz | Radius messen, Innenkonturen prüfen |
| Oxidfreie Schnittkante | Oxidbürsten mit Drahtbesatz | metallisch blanke Schnittfläche | Laserteile aus Sauerstoffschnitt vor Beschichtung oder Schweißen | Bohrungswände prüfen |
In der Praxis kombinieren viele Teile mehrere Zeilen der Tabelle. Ein Laserteil aus Edelstahl für eine Sichtverkleidung braucht zum Beispiel eine entgratete, verrundete Kante und eine satinierte Fläche. Eine Durchlaufmaschine mit passenden Aggregaten erledigt beides in einem Durchlauf. Welche TFON Konfiguration welche Aufgaben übernimmt, zeigt diese Übersicht:
| Konfiguration | Aufgaben | Max. Materialbreite |
|---|---|---|
| TF-R | Kantenverrundung, Oxidschichtentfernung mit Oxidbürsten | 1.000 mm (2510) / 1.300 mm (3013) |
| TF-RB | Entgraten mit Bandaggregat, Kantenverrundung | 1.000 mm (2510) / 1.300 mm (3013) |
| TF-RF | Kantenverrundung und Finish für Teile aus gratfreiem Schnitt | 1.000 mm (2510) / 1.300 mm (3013) |
| TF-RBF | Entgraten, Kantenverrunden und Satinieren | 1.000 mm (2510) / 1.300 mm (3013) |
Alle Konfigurationen arbeiten mit einem Vorschub von 0,6–4,0 m/min. Eine Übersicht aller Modelle finden Sie unter Entgrat- und Kantenverrundungsmaschinen.
Finish nach Werkstoff: Edelstahl, Aluminium, Baustahl
Edelstahl
Bei Edelstahl ist das Finish oft Teil der Produktanforderung. Neben dem Aussehen zählt die Korrosionsbeständigkeit. Schleifmittel, die vorher an Baustahl eingesetzt wurden, übertragen Eisenpartikel. Diese können später als Fremdrost sichtbar werden. Halten Sie Schleifmittel für Edelstahl deshalb getrennt.
| Kurzzeichen | Ausführungsart | Rauheit |
|---|---|---|
| 1D | warmgewalzt, wärmebehandelt, gebeizt | typisch Ra 3,5–5,5 µm |
| 2B | kaltgewalzt, wärmebehandelt, gebeizt, kalt nachgewalzt | typisch Ra 0,3–0,5 µm |
| 2G | geschliffen | Körnung oder Rauheit vereinbaren |
| 2J | gebürstet oder mattpoliert | Körnung oder Rauheit vereinbaren |
| 2K | seidenmatt poliert | quer zum Schliff Ra unter 0,5 µm |
| 2P | blankpoliert | nach Vereinbarung |
Hygienetauglichkeit weist ein Finish allein nicht nach; dafür gelten eigene Anforderungen an Werkstoff, Oberfläche und Reinigung. Wie Edelstahl entgratet wird, ohne die Oberfläche zu beschädigen, beschreibt der Beitrag Edelstahl entgraten ohne Oberflächenschäden. Maschinen dafür zeigt die Seite Entgratmaschine für Edelstahl.
Aluminium
Aluminium ist weich. Schleifkontakt hinterlässt schnell Spuren, und Schleifmittel setzen sich zu. Bei sichtbaren Aluminiumpaneelen entscheidet oft nicht der Grat über die Abnahme, sondern das Aussehen der Fläche. Geringer Anpressdruck, geeignete Schleifmittel und saubere Auflageflächen sind hier wichtiger als hoher Abtrag. Soll das Teil später eloxiert werden, können Schleifspuren nach dem Eloxieren deutlicher hervortreten. Mehr unter Entgratmaschine für Aluminium.
Baustahl
Bei Baustahl dient das Finish meist der Vorbereitung auf die Beschichtung. Wichtig sind gratfreie, verrundete Kanten und bei Sauerstoffschnitt eine oxidfreie Schnittfläche. Die Fläche selbst wird oft nur leicht angeschliffen oder gar nicht bearbeitet, weil der Beschichter ohnehin vorbehandelt.
Bei verzinktem Blech gilt eine eigene Regel: Das Finish darf die Zinkschicht auf der Fläche nicht durchschleifen. Entgratet wird deshalb mit geringem Abtrag, etwa mit Bürsten oder Lamellenschleifwalzen, und der Anpressdruck bleibt niedrig.
Finish festlegen und abnehmen
Viele Reklamationen beim Finish entstehen nicht in der Fertigung, sondern in der Anfrage. „Geschliffen“ oder „satiniert“ allein beschreibt kein prüfbares Ergebnis. Eine vollständige Finishangabe enthält:
- Sichtfläche in der Zeichnung markiert, Nichtsichtflächen gekennzeichnet,
- Finishart und Schliffrichtung zu einer Bezugskante,
- Rauheitswert mit Kenngröße, Grenzwert und Messrichtung, falls gefordert,
- Kantenzustand: gebrochen oder verrundet, mit Radius und Prüfmethode,
- Referenzmuster mit Beleuchtung und Betrachtungsabstand für die Sichtprüfung,
- Bereiche ohne zulässige Kontaktspuren,
- Prüfzeitpunkt, auch nach dem Entladen und Stapeln.
Punkt 6 wird oft unterschätzt. In der Durchlaufmaschine hält ein Vakuumtisch oder ein Magnetband das Teil. Die TFON Surfacer arbeiten mit Vakuum- und/oder Magnetaufnahme, die Mindestteilgröße liegt bei 50 × 50 mm, je nach Werkstückaufnahme und Teilegeometrie. Bei empfindlichen Sichtflächen sollte vorab geklärt sein, ob die Aufnahme Spuren hinterlassen darf.
Senden Sie Werkstoff, Zeichnung und Anlieferungszustand mit Ihrer Anfrage und markieren Sie die Fläche oder Kante, die bearbeitet werden soll. So lässt sich die passende Maschinenkonfiguration eingrenzen. Hilfreich sind zwei Muster: ein Gutmuster, das zeigt, was erwartet wird, und ein Grenzmuster, das gerade noch akzeptiert wird. Beide werden gekennzeichnet und bei Kunde und Fertiger aufbewahrt. Begriffe wie Schliffbild, Kantenflucht oder Vlies erklärt das Glossar der Blechbearbeitung.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RBF-3013
Max. Materialbreite 1.300 mm, Vorschub 0,6–4,0 m/min; Entgraten, Kantenverrunden und Satinieren in einem Durchlauf
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RF-3013
Max. Materialbreite 1.300 mm; Kantenverrundung und Finishaggregat für Teile aus gratfreiem Schnitt
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RBF-2510
Max. Materialbreite 1.000 mm; Entgrat- und Satiniermaschine für kleinere Blechteile
Technische Daten Angebot anfordern
Häufige Fragen
Was ist der Unterschied zwischen geschliffen und gebürstet?
Geschliffen wird mit dem Schleifband, gebürstet mit rotierenden Bürsten oder Vlies. Der Bandschliff hinterlässt schärfere, tiefere Riefen und ein klar gerichtetes Schliffbild. Das Bürsten arbeitet mit elastischem Kontakt, die Struktur wirkt weicher und flacher. Im Handel werden beide Begriffe nicht immer sauber getrennt.
Welche Körnung für satinierten Edelstahl?
Für ein satiniertes Finish werden meist feine Körnungen ab etwa 240 eingesetzt, oft mit einem abschließenden Durchgang mit Vlies-Schleifmittel. Eine feste Regel gibt es nicht. Schleifmittel, Anpressdruck, Vorschub und Vorzustand verändern das Ergebnis. Legen Sie das Finish deshalb über ein Referenzmuster oder einen Rauheitswert fest.
Kann man beide Seiten eines Blechs in einem Durchlauf schleifen?
Mit den TFON Surfacer Modellen nicht. Sie bearbeiten standardmäßig eine Seite des Teils. Sind beide Seiten Sichtflächen oder sollen die Kanten auf beiden Seiten verrundet werden, wird das Teil gewendet und ein zweites Mal durch die Maschine geführt.
Ist satinierter Edelstahl rostfrei?
Nicht automatisch. Das Finish ändert nichts am Werkstoff, die Korrosionsbeständigkeit hängt von der Stahlsorte und vom Zustand der Oberfläche ab. Eisenpartikel aus Schleifmitteln, die vorher an Baustahl eingesetzt wurden, können auf satiniertem Edelstahl Fremdrost verursachen. Getrennte Schleifmittel sind deshalb Pflicht.
Was bedeutet 2B bei Edelstahl?
2B ist eine Ausführungsart nach DIN EN 10088-2: kaltgewalzt, wärmebehandelt, gebeizt und kalt nachgewalzt. Typische Ra-Werte liegen bei 0,3–0,5 µm, können aber je nach Hersteller schwanken. 2B ist häufig der Ausgangszustand, bevor Edelstahlblech geschliffen oder satiniert wird.
Warum Kanten vor dem Pulverbeschichten verrunden?
Weil sich die Beschichtung an scharfen Kanten beim Aushärten zurückzieht und dort dünn wird. Diese Kantenflucht führt zu Rost und Abplatzungen an der Kante. Ein gleichmäßiger Radius hält die Schichtdicke besser. DIN EN ISO 8501-3 fordert im Vorbereitungsgrad P3 einen Kantenradius von mindestens 2 mm.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.