








Bilgi Merkezi
Plaka ve Boru Kaynak Ağzı Açma Arasındaki Fark
Plaka ve boru kaynak ağzı açma, aynı kaynak hazırlığını iki farklı geometride yapan işlemlerdir: plakada ağız düz kenar boyunca, boruda boru ucunun çevresinde açılır. Bu yüzden bağlama, açı referansı ve ölçüm yöntemi de değişir. TFON yalnız plaka ve sac kenarı için kaynak ağzı açma makinesi (Bevel Wizard) üretir.
Bu İş İçin TFON Makineleri
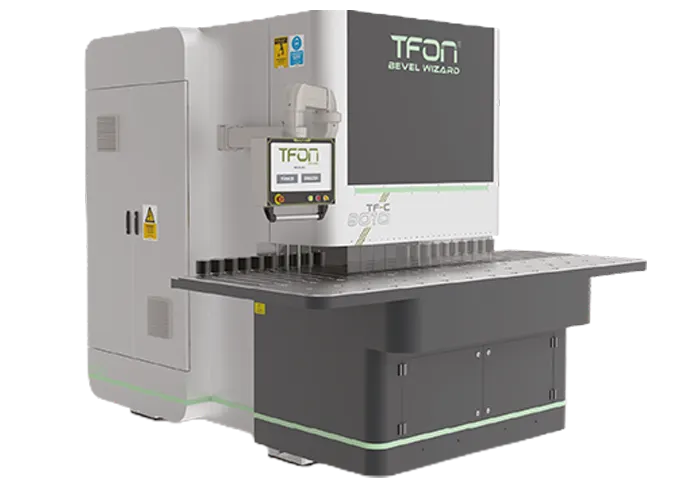
- TFON Bevel Wizard® TF-C 8010 L 4-100 mm plaka, 400-12000 mm parça boyu; -30° / +80° çalışma açısı, uzun kenarlar için kayar tabla Teknik Özellikler Teklif İsteyin
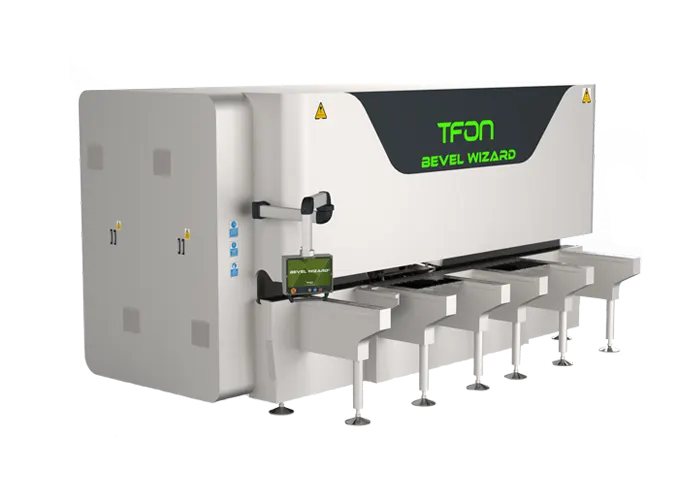
- TFON Bevel Wizard® TF-F 8030 L 4-100 mm plaka, 60-3000 mm parça boyu; -30° / +80° çalışma açısı, 3000 kg tabla kapasitesi Teknik Özellikler Teklif İsteyin
Plaka ve Boru Kaynak Ağzı Açma Aynı İş Değil
TFON olarak yalnız plaka ve sac kenarı için kaynak ağzı açma makinesi üretiyoruz: Bevel Wizard kaynak ağzı açma makineleri. Boru ucu için makine üretmiyoruz. Bu yazıda boru tarafını genel bilgi olarak anlatıyoruz. Amaç, iki işin neden ayrı ekipman istediğini netleştirmek.
İki işin hedefi aynıdır. Kalın kesitte kaynağın köke ulaşması ve tam nüfuziyet için birleşme yerine bir oluk açılır. Oluğun açısını, kök yüzünü ve kök aralığını teknik resim ya da kaynak prosedürü (WPS) verir. V, X, Y, K, J ve U ağızlarının ölçülerini kaynak ağzı çeşitleri yazısında tablo hâlinde bulabilirsiniz.
Fark geometridedir. Plakada ağız düz bir kenar boyunca açılır. Kenar bir doğrudur ve parça tablaya oturur. Boruda ise ağız silindirik bir ucun çevresinde açılır. Takım borunun etrafında döner ya da boru takımın önünde döner.
Bu tek fark bağlamayı, açının ölçüldüğü referansı, ölçüm noktalarını ve makinenin yapısını değiştirir. Plaka makinesi uzun ve düz kenarı sabit açıyla işler. Boru ucu makinesi ise boruyu merkezler, ucu çevre boyunca işler ve çoğu zaman alın tornalama ile iç çap almayı da aynı bağlamada yapar. Birinin işini ötekine yaptırmak ya geometriyi tutturamamak ya da boşa yatırım demektir.
Plaka ve Boru Arasındaki Farklar Tek Tabloda
Aşağıdaki tablo, atölyede en çok karıştırılan noktaları yan yana koyar. Değerler bir makineye değil, işin kendisine aittir.
| Kriter | Plaka ve sac kenarı | Boru ucu |
|---|---|---|
| İşlenen geometri | Düz kenar, bir doğru boyunca | Silindirik uç, çevre boyunca |
| Hareket | Parça ya da takım kenar boyunca ilerler | Takım borunun çevresinde döner ya da boru döner |
| Bağlama | Tabla, baskı ve sıkma düzeni | İç çaptan genişleyen mandrel ya da dış çaptan kelepçe |
| Açı referansı | Dik kenar ya da plaka yüzeyi; resimde yazılır | Boru eksenine dik düzlem |
| Kök yüzü kontrolü | Kenar boyunca, uçlar dahil birkaç noktada | Çevre boyunca, saat konumlarında |
| Ek işlemler | Çift taraflı ağızda (X, K) ikinci taraf | Alın tornalama, iç çap alma |
| Sık kullanılan referans | ISO 9692-1 (çelikte ağız tipleri) | ISO 9692-1 temel alınır; boru uçlarında ASME B16.25 yaygındır |
| Çalışma yeri | Çoğunlukla atölye | Atölye ve saha, hat üzerinde |
| TFON kapsamı | Bevel Wizard, 4-100 mm plaka | Kapsam dışı |
Tabloda en çok gözden kaçan satır açı referansıdır. Plakada açı dik kenardan da, plaka yüzeyinden de verilebilir. Dik kenardan 30° açılan bir ağız, plaka yüzeyine göre 60° eder. Boruda ise açı, boru eksenine dik düzleme göre ölçülür. Bu yüzden boru için yazılmış bir değeri plaka resmine olduğu gibi taşımak hatalı ağıza yol açar.
İkinci kritik satır bağlamadır. Plaka tablaya yatar ve kenarı takıma sunulur. Boru ise ya içinden ya dışından merkezlenir. Merkezleme boru eksenini bulmak içindir. Eksen bulunmadan açılan ağızda kök yüzü çevre boyunca değişir.
Boru Kaynak Ağzı Açma Makinası Nasıl Çalışır?
Boru ucu hazırlığında genelde üç iş birlikte yapılır. Alın tornalama ile uç, eksene dik ve düz hâle getirilir. Ardından kaynak ağzı açılır. Gerekirse iç çap alınır; bu işlem iki borunun iç çaplarını kök bölgesinde eşitler. Boru makineleri bu işleri bağlama tipine göre farklı yollarla yapar.
İçten Bağlamalı Makineler
Makine, borunun içine giren ve genişleyerek merkezlenen bir mandrelle bağlanır. Takım kafası mandrel ekseni etrafında döner. Bu makineler hafif ve taşınabilirdir; kazan, eşanjör ve proses borularında sık görülür. Referans iç çap olduğu için iki borunun kökü aynı hizaya daha kolay gelir. Çalışmak için boru ucunun açık olması gerekir.
Dıştan Kelepçeli, İkiye Ayrılan Gövdeli Makineler
Gövde iki yarıma ayrılır ve boruyu dıştan sarar. Takım, gövdedeki halka üzerinde borunun çevresinde döner. Sahada hat üzerinde duran bir boruyu kesip aynı bağlamada ağzını açabilir. Büyük çaplarda ve bakım işlerinde tercih edilir. Kesim soğuk yapıldığı için ısıdan etkilenen bölge oluşmaz.
Sabit Tezgâh Tipi Makineler
Atölyede seri boru ucu hazırlığı için kullanılır. Boru tezgâha taşınır ve sıkılır; takım ya da boru döner. Kısa boru parçaları, dirsek ve redüksiyon gibi bağlantı parçaları bu tezgâhlarda hazırlanır.
Termal Yöntemler ve Elde Taşlama
Boru çevresine bağlanan ray ya da zincir üzerinde yürüyen bir oksijen veya plazma torçu açılı kesim yapabilir. Bu yöntem hızlıdır ama kesim yüzeyinde oksit ve cüruf bırakır; ağız çoğu zaman taşlanarak temizlenir. Flex ile elde ağız açmak en yaygın yoldur. Açı ve kök yüzü operatörün eline bağlı kalır ve çevre boyunca değişir.
Sahada ve atölyede beklenti farklıdır. Sahada makinenin ağırlığı, enerji kaynağı ve kurulum süresi öne çıkar. Pnömatik tahrikli makineler basınçlı hava bulunan sahalarda, elektrikli olanlar prizin olduğu yerlerde tercih edilir. Atölyede ise hız, tekrarlanabilirlik ve boruyu makineye taşıma düzeni belirleyicidir.
Boru Ucunda Açı, Kök Yüzü ve Ovalite
Boru uçları için en sık başvurulan referans ASME B16.25'tir. Bu standart, 3 mm'nin üzerinden 22 mm'ye kadar et kalınlığında çalışır. Her boru ucu için 37,5° ± 2,5° ağız açısı ve 1,6 ± 0,8 mm kök yüzü verir. Açı, boru eksenine dik düzlemden ölçülür. İki boru karşı karşıya geldiğinde toplam ağız açısı 75° olur.
Et kalınlığı 22 mm'yi aştığında standart bileşik ağız gösterir. Ağız önce 37,5° ile başlar, dış yüzeye doğru 10° eğimle devam eder. Böylece kalın cidarda doldurulacak kaynak metali azalır. Çok kalın cidarlarda J ağzı da aynı amaçla kullanılır. Bu değerler yaygın referanstır; bağlayıcı olan, iş için onaylanmış kaynak prosedürüdür.
Ovalite Kök Yüzünü Neden Bozar?
Boru tam yuvarlak değildir. Dış çapın, et kalınlığının ve yuvarlaklığın üretim toleransları vardır. Takım sabit bir daire çizerek dönerse, ovalleşmiş boruda kök yüzü çevre boyunca incelip kalınlaşır. Bu yüzden bazı boru makinelerinde takımı boru yüzeyine göre yönlendiren takip düzenekleri bulunur.
Kaçıklık ve İç Çap Alma
İki borunun iç çapları farklıysa kök bölgesinde basamak oluşur. Kaynakçı bu basamağı eritmekte zorlanır ve kökte erime eksikliği riski doğar. İç çap alma işlemi bu basamağı azaltır. İzin verilen kaçıklığı ilgili standart ve kaynak prosedürü belirler.
Plakada ovalite diye bir sorun yoktur. Orada kenarın düzlüğü, parçanın tablaya tam oturması ve uzun parçanın işleme boyunca desteklenmesi belirleyicidir. Çarpılmış bir plakada kök yüzü de kenar boyunca değişir. Böyle parçalarda ağız açmadan önce sac doğrultma gerekip gerekmediğine bakın.
Plaka Kenarında Kaynak Ağzı Nasıl Açılır?
Plakada kaynak ağzı dört ana yolla açılır. Seçimi kalınlık, parça boyu, adet ve kenarın kaynaktan önce ne kadar temiz olması gerektiği belirler.
- Termal kesimde açılı kesim. Plazma ya da oksijen kesim tezgâhındaki açılı torç, parçayı keserken ağzı da açar. Hızlıdır; ama kesim yüzeyinde oksit, cüruf ve ısıdan etkilenen bölge kalır. Kenar çoğu zaman cüruf alma ve taşlama ister.
- Talaşlı kenar işleme. Freze kafası plaka kenarı boyunca ilerler ya da plaka kafanın önünden geçer. Soğuk bir işlemdir ve düzgün yüzey verir. J ve U ağızları da bu yolla açılabilir.
- Zımpara tamburuyla taşlama. Dönen bir zımpara tamburu kenara ayarlanan açıda temas eder. TFON Bevel Wizard bu gruptadır ve Ø400 mm zımpara tamburuyla çalışır.
- Elde flex ile taşlama. Kısa kenarlar ve tamir işleri için pratiktir. Uzun kenarda açı ve kök yüzü operatöre göre değişir.
Ağzın ölçüsü yine standarttan ya da prosedürden gelir. Örneğin ISO 9692-1, 3-10 mm çelik plakada tek taraflı V ağzı için 40-60° toplam açı önerir. Aynı satırda kök aralığı en çok 4 mm, kök yüzü en çok 2 mm'dir. Bu değerler el ile ark, gazaltı ve TIG kaynağı içindir; kalınlık ve kaynak yöntemi değiştikçe ağız da değişir.
Kalın plakada X ya da K ağzı kullanılıyorsa kenarın iki yüzü ayrı ayrı işlenir. İş planına parçanın çevrilmesini ve ikinci yüzün de aynı referanstan ölçülmesini ekleyin. Uzun plakada giriş ve çıkış desteği unutulursa parça sarkar; açı kenarın iki ucunda farklı çıkar.
Hangi Yöntem Hangi Geometriye Uyar?
Aynı yöntem adı plakada ve boruda farklı makinelere karşılık gelir. Tablo, yöntemlerin iki geometrideki karşılığını ve dikkat edilecek noktayı özetler.
| Yöntem | Plaka ve sac kenarı | Boru ucu | Dikkat edilecek nokta |
|---|---|---|---|
| Elde flex ile taşlama | Kısa kenar, tamir işi | Saha tamiri, az adet | Açı ve kök yüzü operatöre bağlı |
| Oksijen ya da plazma ile açılı kesim | Kesimle aynı adımda | Ray ya da zincir üzerinde torç | Oksit, cüruf ve ısıdan etkilenen bölge kalır |
| Talaşlı işleme | Frezeli kenar işleme makineleri | İçten ya da dıştan bağlamalı makineler, tezgâh tipi | Soğuk işlem; takım aşınması takip edilir |
| Zımpara tamburuyla taşlama | Tablalı makineler (Bevel Wizard) | Tablalı makineler uygun değil | Kenar boyunca sabit açı; soğuk işlem |
Seçimde ilk soru geometridir: düz kenar mı, boru ucu mu? İkinci soru, işin nerede yapılacağıdır. Hat üzerindeki bir boruyu atölyeye taşıyamazsınız; plaka ise zaten atölyededir. Üçüncü soru adettir. Günde birkaç parça için elde taşlama yetebilir. Seri üretimde ise açının ve kök yüzünün her parçada aynı çıkması gerekir; bu da makine ister.
Termal kesimde açılan ağız ayrıca değerlendirilmelidir. Kesim hızlıdır ama kesim yüzeyindeki oksit tabakası ve alt kenardaki cüruf kaynaktan önce alınmalıdır. Oksijenle kesimin kenara etkisini lazer kesimde kesim gazı ve oksit yazısında ayrıntılı anlattık.
Soğuk ve sıcak yöntem ayrımını da hesaba katın. Termal kesim kenarda ısıdan etkilenen bir bölge bırakır. Yüksek mukavemetli ve ısıya duyarlı çeliklerde kaynak prosedürü bu bölgenin taşlanarak alınmasını isteyebilir. Talaşlı işleme ve zımpara tamburuyla taşlama soğuk yöntemlerdir; kenarda ısı etkisi bırakmaz. Paslanmaz çelikte karbon çeliğinde kullanılan taşı ya da zımparayı kullanmak yüzeye demir bulaştırır ve sonradan pas lekesi yapar.
Plaka ile Borunun Buluştuğu Birleşimler
Atölyede plaka ile boru çoğu zaman aynı kaynakta buluşur. Basınçlı kap gövdesine nozul, tank tabanına manşon, taban plakasına boru ayağı kaynatılır. Bu birleşimlerde ağzın hangi parçaya açılacağı birleşim tipine bağlıdır.
- Gövdeye oturan nozul: Boru, gövdenin üzerine oturur. Ağız boru ucunda açılır ve gövdenin eğriliğini takip eden eyer biçiminde bir profil ister.
- Gövdeye geçen nozul: Boru gövdedeki delikten içeri girer. Bu kez ağız gövdedeki deliğin kenarına açılır.
- Kaynak boyunlu flanş: Flanşın boyun ucu, bağlanacağı boru ucuyla aynı ağız geometrisini ister.
- Boru ayağı ve taban plakası: Çoğunlukla köşe kaynağıdır. Kalın plakada tam nüfuziyet istenirse plaka tarafında yarım V ya da K ağzı açılabilir.
Plakadaki delik ya da kavisli kontur, düz kenar gibi işlenmez. Böyle konturlarda ağız çoğunlukla açılı kafalı CNC plazma veya oksijen kesimle ya da frezeyle açılır. Tablalı plaka makineleri, Bevel Wizard dahil, doğrusal kenarlar için tasarlanır. Parçanız düz kenarlıysa tablalı makine, kavisli konturluysa kesim tezgâhındaki açılı kafa daha uygundur.
Bu birleşimlerde de ağız ölçüsünü tahminle değil, çizimden alın. Nozul bağlantılarında kaynak prosedürü genelde ağzı, kök aralığını ve kaynak sırasını birlikte verir. Ağız doğru açılsa bile montajdaki kök aralığı tutmazsa kökte erime eksikliği riski kalır.
Açı Nasıl Ölçülür, Neye Göre Verilir?
Kaynak ağzında üç ölçü kontrol edilir: açı, kök yüzü ve montajda oluşacak kök aralığı. Kök aralığı makinenin işi değildir; parçalar birleştirilirken oluşur. Makine yalnız kenarı hazırlar.
Plakada Ölçüm
Açıyı hangi referanstan verdiğinizi teknik resme yazın: dik kenardan mı, plaka yüzeyinden mi? Açıyı açı ölçer ya da kaynak mastarıyla, kök yüzünü kumpasla ölçün. Ölçümü tek noktada değil, kenar boyunca ve iki uca yakın bölgelerde tekrarlayın. Uzun plakada uçlar, desteğin zayıf kaldığı yerlerdir.
Boruda Ölçüm
Boruda ölçüm çevre boyunca yapılır. Saat 12, 3, 6 ve 9 konumları yaygın kontrol noktalarıdır. Kök yüzü bu noktalarda farklı çıkıyorsa sebep çoğu zaman ovalite ya da merkezleme hatasıdır. Montajda iki boru arasındaki kaçıklık ayrı bir mastarla kontrol edilir.
Atölyede Sık Yapılan Hatalar
- Tek ağız açısı ile toplam ağız açısını karıştırmak.
- Boru uçları için verilen 37,5° değerini plaka resmine taşımak.
- Kök yüzünü tek noktadan ölçüp kenarın tamamını onaylamak.
- Termal kesilmiş ağzı oksit ve cüruf alınmadan kaynağa göndermek.
- Çarpılmış plakaya doğrultmadan ağız açmak.
Açının kaynak kalitesine etkisini kaynak ağzı açısının kaynak kalitesine etkisi yazımızda anlattık. Kök yüzü, kök aralığı ve nüfuziyet gibi terimlerin kısa tanımları için sac işleme terimleri sözlüğüne bakabilirsiniz.
Plaka İçin TFON Bevel Wizard Modelleri
Bevel Wizard, plaka ve sac kenarına zımpara tamburuyla kaynak ağzı açar. İki seri de 4-100 mm kalınlıkta, -30° / +80° çalışma açısı aralığında çalışır. Zımpara tamburu Ø400 mm, parça ilerleme hızı 1,0-4,0 m/dk'dır. Seriler parça ölçüsüne ve tabla düzenine göre ayrılır.
TFON Bevel Wizard TF-C 8010 L uzun plakalar içindir. Kayar tablası uzun ve düz kenarlar için tasarlandı. 400-12000 mm parça boyunu ve 250-1250 mm parça genişliğini işler. Gemi, çelik konstrüksiyon ve basınçlı kap imalatında uzun kenarlı plakalar için bu seriye bakın.
TFON Bevel Wizard TF-F 8030 L küçük ve orta boy parçalar içindir. Sabit tablalı bu modelde parça sabit kalır, zımpara hareket eder. 60-3000 mm parça boyu ve 100-1250 mm parça genişliğiyle çalışır. Tablanın taşıyabileceği en yüksek ağırlık 3000 kg'dır; kalın ve ağır parçalar tabla üzerinde işlenir.
Çalışma açısı aralığı bir ağız önerisi değildir. Hangi açının, hangi referanstan açılacağını teknik resim ve kaynak prosedürü belirler. Makineyi seçerken önce parçanın en uzun ve en kısa boyuna, kalınlığına ve günlük adedine bakın. Kaynak öncesi kenar hazırlığının adımlarını plakada kaynak ağzı açma sayfamızda bulabilirsiniz.
Boru ucu için bu modeller uygun değildir. Tablalı bir makine, silindirik bir ucu çevre boyunca işleyecek şekilde tasarlanmaz. Boru ve plakayı birlikte işleyen bir atölyede iki ayrı ekipman grubu planlanmalıdır.
Makine Fiyatını Belirleyen Özellikler
"Boru kaynak ağzı açma makinası fiyatları" araması, çok farklı makineleri aynı listede toplar. Fiyatı belirleyen şey makinenin sınıfı ve kapasitesidir. Burada rakam vermiyoruz; teklif karşılaştırırken bakmanız gereken özellikleri sıralıyoruz.
Boru Ucu Makinelerinde
- İşlenebilen çap aralığı ve et kalınlığı
- Bağlama tipi: içten bağlamalı ya da dıştan kelepçeli
- Tahrik: pnömatik, elektrikli ya da hidrolik
- Kesme ile ağız açmanın aynı makinede yapılması
- Takım seti, alın tornalama ve iç çap alma kabiliyeti
- Taşınabilirlik ve saha şartları
Plaka Makinelerinde
- Kalınlık aralığı ve açı aralığı
- En uzun ve en kısa parça boyu, parça genişliği
- Tabla tipi ve tablanın taşıyabileceği ağırlık
- Parça ilerleme hızı ve sarf malzeme tüketimi
Makinenin satın alma bedeli tek başına maliyeti göstermez. Sarf malzeme ve takım tüketimi, operatörün parça başına harcadığı süre ve ağız hatası yüzünden tekrar işlenen parçalar da hesaba girer. Elde taşlamada bu kalemler görünmez ama her parçaya yük bindirir.
Plaka için bizden teklif isteyecekseniz şu bilgileri gönderin: malzeme ve kalınlık, en uzun ve en kısa parça ölçüsü, ağız tipi, açı ve ölçüldüğü referans. Kök yüzünü, günlük adedi ve parçaların hangi kesim yöntemiyle geldiğini de ekleyin. Bir parça çizimi ya da fotoğrafı değerlendirmeyi hızlandırır. İletişim sayfamızdan bize ulaşabilirsiniz.
Bu İş İçin TFON Makineleri
-
TFON Bevel Wizard® TF-C 8010 L
4-100 mm plaka, 400-12000 mm parça boyu; -30° / +80° çalışma açısı, uzun kenarlar için kayar tabla
Teknik Özellikler Teklif İsteyin -
TFON Bevel Wizard® TF-F 8030 L
4-100 mm plaka, 60-3000 mm parça boyu; -30° / +80° çalışma açısı, 3000 kg tabla kapasitesi
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Plaka kaynak ağzı açma makinesiyle boru ucuna ağız açılır mı?
Hayır. Tablalı plaka makineleri düz kenar için tasarlanır. Boru ucunda takımın çevre boyunca dönmesi ve borunun eksene göre merkezlenmesi gerekir. TFON Bevel Wizard modelleri de yalnız plaka ve sac kenarı içindir; boru ucu için boruya özel bağlama yapan ekipman gerekir.
Boru kaynak ağzı açma makinasıyla plakaya kaynak ağzı açılır mı?
Hayır, uzun plaka kenarında sonuç vermez. Boru ucu makineleri iç ya da dış çaptan merkezlenerek çalışır ve düz bir kenarı bu şekilde bağlayamaz. Plaka kenarında açının ve kök yüzünün kenar boyunca aynı kalması için tablalı bir plaka makinesi kullanılır.
Boru kaynak ağzı kaç derece açılır?
Boru uçlarında yaygın referans ASME B16.25'tir. Bu standart, 3 mm'nin üzerinden 22 mm'ye kadar et kalınlığında 37,5° ± 2,5° açı ve 1,6 ± 0,8 mm kök yüzü verir. İki boru birleşince toplam açı 75° olur. Bağlayıcı değer iş için onaylanmış kaynak prosedüründe yazandır.
TFON boru kaynak ağzı açma makinesi satıyor mu?
Hayır. TFON yalnız plaka ve sac kenarı için kaynak ağzı açma makinesi üretir: Bevel Wizard TF-C 8010 L ve TF-F 8030 L. İki model de 4-100 mm kalınlıkta, -30° / +80° çalışma açısı aralığında plaka kenarına ağız açar. Boru ucu hazırlığı için ayrı bir makine sınıfı gerekir.
Plazmayla açılı kesilen kenar doğrudan kaynağa gider mi?
Her zaman değil. Açılı kesilen kenarda oksit, cüruf ve ısıdan etkilenen bölge kalır. Kaynak prosedürü ağzın çıplak metale kadar temiz olmasını istiyorsa kenar taşlanır ya da fırçalanır. Kök yüzünün kenar boyunca aynı kalıp kalmadığı da ayrıca ölçülür.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.