








Wissen
Glossar: Begriffe der Blechbearbeitung
Das Glossar der Blechbearbeitung erklärt die Fachbegriffe rund um Entgraten, Kantenverrundung, Oxidschicht- und Schlackeentfernung, Oberflächenfinish, Richten und Anfasen. Jeder Eintrag nennt die Bedeutung und die praktische Relevanz und führt zur passenden Seite mit Verfahren oder Maschinen. Die Begriffe folgen dem Sprachgebrauch der deutschen Blechbranche und den einschlägigen Normen.
Passende TFON-Maschinen
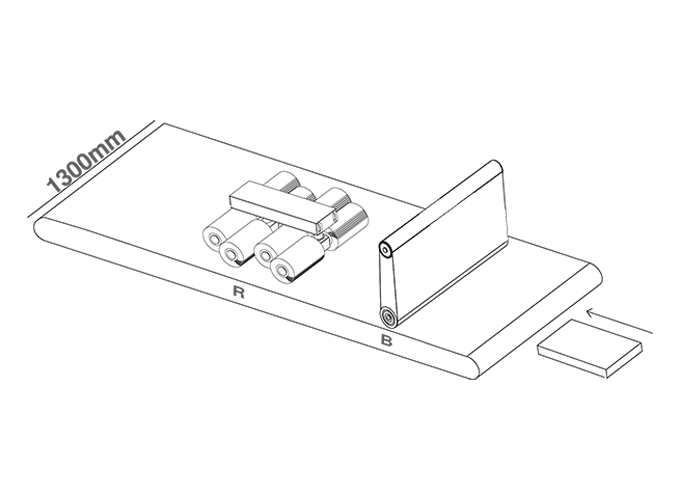
- TFON Surfacer® TF-RB-3013 Max. Materialbreite 1.300 mm, Vorschub 0,6–4,0 m/min; Entgraten und Kantenverrunden in einem Durchlauf Technische Daten Angebot anfordern
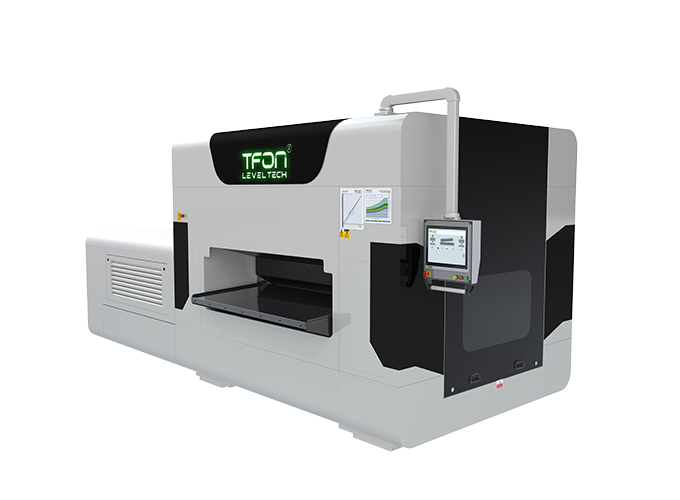
- TFON Leveltech® TF-M 5513 Blechdicke 0,5–15 mm, max. Materialbreite 1.300 mm; Richtmaschine mit servohydraulischer Richtspalteinstellung Technische Daten Angebot anfordern
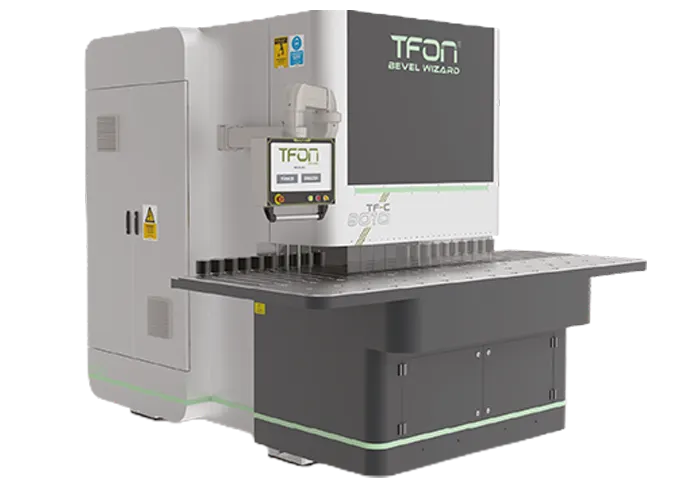
- TFON Bevel Wizard® TF-C 8010 L Blechdicke 4–100 mm, Fasenwinkel -30° bis +80°, Materiallänge bis 12.000 mm; Anfasmaschine für Bleche und Platten Technische Daten Angebot anfordern
Hinweise zur Nutzung des Glossars
Das Glossar sammelt die Begriffe, die in Anfragen, Zeichnungen und Datenblättern der Blechbearbeitung immer wieder vorkommen. Der Schwerpunkt liegt auf den Arbeitsschritten nach dem Schneiden: Entgraten, Kanten verrunden, Oxidschicht und Schlacke entfernen, Oberflächenfinish, Richten und Anfasen für die Schweißnahtvorbereitung.
Wo eine Norm den Begriff festlegt, folgt die Erklärung der Norm, zum Beispiel DIN EN ISO 21920 für Rauheitskenngrößen oder DIN EN ISO 9692-1 für Fugenformen. Wo die Branche mehrere Wörter für dieselbe Sache nutzt, verwendet das Glossar die gängige Variante und nennt Synonyme im Text. So heißt es hier Blechdicke statt Blechstärke, Ebenheit statt Planheit und Aggregat statt Station.
Zahlenangaben zu TFON Maschinen und Verbrauchsmaterial stammen aus den technischen Daten der jeweiligen Modelle. Sie sind Auswahlkriterien, keine Zusage für ein bestimmtes Ergebnis. Ausführliche Erklärungen finden Sie in den Beiträgen im Bereich Wissen und auf den Seiten zu den einzelnen Verfahren der Blechbearbeitung. Passende Maschinen zeigt die Übersicht Maschinen für Blech.
A
- Abkanten
Abkanten ist das Biegen von Blech entlang einer geraden Linie, meist auf der Abkantpresse. Grat an der Biegekante kann reißen oder Werkzeuge beschädigen, und unebene Zuschnitte führen zu Winkelabweichungen. Entgratet und gerichtet wird deshalb vor dem Abkanten. Mehr dazu unter Entgraten von Blech.
- Aggregat
Ein Aggregat ist eine Bearbeitungseinheit in einer Durchlaufmaschine, zum Beispiel ein Bandaggregat zum Entgraten oder ein Kantenverrundungsaggregat mit Lamellenschleifwalzen. Mehrere Aggregate hintereinander bearbeiten ein Teil in einem Durchlauf. Welche Aggregate eine Maschine hat, bestimmt ihre Aufgaben. Die Kombinationen der TFON Surfacer zeigt die Übersicht der Entgrat- und Kantenverrundungsmaschinen.
- Anfasen
Anfasen ist das Anbringen einer Fase an einer Blech- oder Plattenkante, meist zur Schweißnahtvorbereitung. Beschrieben wird die Fase durch Fasenwinkel und Steghöhe. Maschinell angefaste Kanten sind gleichmäßiger als von Hand geschliffene oder brenngeschnittene Fasen. Mehr dazu unter Anfasen von Blechen und Platten.
- Anfasmaschine
Eine Anfasmaschine erzeugt Fasen an Blech- und Plattenkanten für die Schweißnahtvorbereitung. Die TFON Bevel Wizard Modelle bearbeiten Blechdicken von 4–100 mm mit Fasenwinkeln von -30° bis +80°. Sie sind für Platten und Blechkanten ausgelegt, nicht für Rohre. Ein Beispiel ist die TFON Bevel Wizard TF-C 8010 L für Materiallängen bis 12.000 mm.
- Arbeitsbreite
Die Arbeitsbreite gibt an, wie breit ein Teil höchstens sein darf, um in einem Durchlauf bearbeitet zu werden. In den technischen Daten von TFON steht sie als maximale Materialbreite, zum Beispiel 1.000 mm bei der Baugröße 2510 und 1.300 mm bei der Baugröße 3013 des Surfacer. Schmale Teile lassen sich nebeneinander einlegen. Ein Beispiel ist der TFON Surfacer TF-RB-3013.
B
- Blechdicke
Die Blechdicke ist die Dicke eines Blechs oder einer Platte in Millimetern, umgangssprachlich auch Blechstärke. Sie ist ein zentrales Auswahlkriterium für Entgrat-, Richt- und Anfasmaschinen. Die TFON Leveltech Baureihen decken zum Beispiel 0,3–5 mm (TF-S), 0,5–15 mm (TF-M) und 1–30 mm (TF-L) ab. Details stehen im Beitrag Blech richten.
- Brennschneiden
Brennschneiden trennt Stahl mit einer Brenngas-Sauerstoff-Flamme und einem Schneidsauerstoffstrahl. Das Eisen verbrennt in der Fuge, die Schlacke wird ausgeblasen. Brennschneidteile haben raue Schnittflächen, anhaftende Schlacke und oft eine Oxidschicht. Wie diese Teile nachbearbeitet werden, beschreibt die Seite Plasma- und Brennschneidteile.
E
- Ebenheit
Ebenheit beschreibt, wie weit eine Fläche von einer idealen Ebene abweicht. Als Toleranz wird sie nach DIN EN ISO 1101 durch zwei parallele Ebenen angegeben, zwischen denen die Fläche liegen muss. Ohne Messzustand und Messmethode ist eine Ebenheitsangabe nicht eindeutig prüfbar. Wie Ebenheit durch Richten entsteht, zeigt die Seite Walzenrichten von Blechteilen.
- Eigenspannungen
Eigenspannungen sind mechanische Spannungen, die ohne äußere Last in einem Bauteil wirken. Sie entstehen beim Walzen, Schneiden, Schweißen und Umformen. Werden sie freigesetzt, verzieht sich das Teil. Wie sie abgebaut werden, erklärt der Beitrag Eigenspannungen abbauen.
- Entgraten
Entgraten ist das Entfernen von Grat, also von Material, das nach dem Schneiden, Stanzen oder Zerspanen über die Sollkontur hinaussteht. Es erfolgt von Hand, mit Bürsten, mit Schleifband oder im Gleitschleifen. In der Blechfertigung ist die Durchlauf-Entgratmaschine verbreitet. Einen Überblick gibt der Beitrag Metall entgraten: Methoden.
- Entgratmaschine
Eine Entgratmaschine entfernt Grat maschinell, meist im Durchlauf mit Schleifband, Bürsten oder Lamellenschleifwalzen. Viele Modelle verrunden im selben Durchlauf die Kanten und entfernen Oxidschicht oder Schlacke. Für Einzelteile und kleine Serien gibt es manuelle Maschinen mit Vakuumtisch. Durchlaufmodelle zeigt die Seite automatische Entgratmaschine.
F
- Fasenwinkel
Der Fasenwinkel gibt die Neigung der angefasten Flanke an. In DIN EN ISO 9692-1 heißt er Flankenwinkel β; zwei Flanken bilden zusammen den Öffnungswinkel α der Fuge. Der passende Winkel hängt von Blechdicke, Schweißprozess und Schweißanweisung ab. Mehr dazu im Beitrag Fasenwinkel und Schweißqualität.
- Flammrichten
Flammrichten korrigiert Verzug durch gezielte örtliche Erwärmung mit dem Brenner. Die erwärmte Zone staucht sich und schrumpft beim Abkühlen, dadurch verkürzt sich die zu lange Seite des Bauteils. Das Verfahren eignet sich für Schweißkonstruktionen und dicke Teile, ist aber stark erfahrungsabhängig. Den Vergleich mit dem Walzenrichten zeigt der Beitrag Blech richten.
- Folgeprozesse
Folgeprozesse sind die Arbeitsschritte nach dem Schneiden oder Entgraten, etwa Abkanten, Schweißen, Beschichten oder Montage. Sie bestimmen, welcher Kantenzustand und welches Finish gefordert sind. Eine Oxidschicht stört zum Beispiel beim Pulverbeschichten, an unbeschichteten Innenteilen meist nicht. Wie die Schnittkante den Folgeprozess beeinflusst, erklärt der Beitrag Laserschneiden mit Sauerstoff oder Stickstoff.
- Fugenform
Die Fugenform beschreibt die Geometrie der vorbereiteten Stoßstelle zweier Bleche vor dem Schweißen, etwa I-, V-, Y-, X-, U- oder HV-Naht. Empfehlungen für Stahl enthält DIN EN ISO 9692-1. Die Fugenform bestimmt Nahtvolumen, Wärmeeinbringung und Verzug. Die gängigen Formen erklärt der Beitrag Fugenformen beim Schweißen.
G
- Grat
Grat ist Material, das nach dem Schneiden, Stanzen oder Zerspanen über die Sollkontur einer Kante hinaussteht. Er sitzt an der Unterkante von Laser- und Plasmateilen ebenso wie an der Schnittgratseite von Stanzteilen. Grat verursacht Schnittverletzungen, stört beim Fügen und beeinträchtigt Beschichtungen. Ursachen und Formen erklärt der Beitrag Was ist ein Grat.
K
- Kante brechen
Kante brechen heißt, eine scharfe Kante leicht abzunehmen, sodass sie nicht mehr schneidet. Anders als bei der Kantenverrundung ist der Übergang klein und meist nicht als Radius festgelegt. Auf Zeichnungen steht dafür oft der Hinweis „Kanten gebrochen“ oder eine Angabe nach DIN ISO 13715. Den Unterschied erklärt die Seite Kanten verrunden.
- Kantenflucht
Kantenflucht bezeichnet das Zurückziehen eines flüssigen Beschichtungsstoffs von einer scharfen Kante beim Auftragen oder Aushärten. An der Kante bleibt dadurch nur eine dünne Schicht, die früh korrodiert oder abplatzt. Verrundete Kanten wirken dem entgegen. Mehr dazu im Beitrag Oberflächenfinish bei Blechteilen.
- Kantenradius
Der Kantenradius ist der Radius, mit dem eine verrundete Kante in die Fläche übergeht. Er wird in Millimetern angegeben und mit Radiuslehren, Konturmessgeräten oder optisch gemessen. Für den Korrosionsschutz fordert DIN EN ISO 8501-3 im Vorbereitungsgrad P3 mindestens 2 mm. Wie der Radius entsteht, beschreibt die Seite Kantenverrundung an Blechteilen.
- Kantenverrundung
Kantenverrundung ist das gezielte Abrunden einer Kante auf einen gleichmäßigen Radius. Sie verbessert Haftung und Schichtdicke von Beschichtungen an der Kante und macht Teile sicher in der Handhabung. In Durchlaufmaschinen übernehmen Lamellenschleifwalzen oder Tellerbürsten diese Aufgabe. Eine Kantenverrundungsmaschine ist zum Beispiel der TFON Surfacer TF-R-3013.
- Körnung
Die Körnung gibt die Korngröße eines Schleifmittels an; je höher die Zahl, desto feiner das Korn. Grobe Körnungen tragen viel ab, feine erzeugen ein glattes Schliffbild. Die Körnung beeinflusst die Rauheit, legt einen Ra-Wert aber nicht fest. TFON Schleifbänder gibt es in den Körnungen 40–400, als Cubitron-Band in 24–400, siehe Schleifbänder.
L
- Lamellenschleifwalze
Eine Lamellenschleifwalze ist eine Walze mit radial angeordneten Schleiflamellen, die elastisch an Kanten und Konturen anliegen. Sie wird zum Kantenverrunden und zum Entfernen feiner Grate eingesetzt. Die TFON Lamellenschleifwalzen gibt es in den Körnungen 60–400 und Größen wie Ø300 × 400 mm oder Ø350 × 490 mm. Mehr unter Lamellenschleifwalzen.
- Laserbrennschneiden
Laserbrennschneiden ist Laserschneiden mit Sauerstoff als Schneidgas. Der Sauerstoff reagiert exotherm mit dem Stahl und liefert zusätzliche Wärme, dadurch lassen sich auch dicke Baustahlbleche wirtschaftlich schneiden. Auf der Schnittfläche bleibt eine Oxidschicht zurück. Die Folgen beschreibt der Beitrag Laserschneiden mit Sauerstoff oder Stickstoff.
- Laserschmelzschneiden
Laserschmelzschneiden ist Laserschneiden mit einem inerten Gas wie Stickstoff oder Argon. Das Gas reagiert nicht mit dem Werkstoff, es bläst die Schmelze mit hohem Druck aus der Fuge. Die Schnittkante bleibt metallisch blank, deshalb ist das Verfahren für Edelstahl und Aluminium üblich. Nachbearbeitet werden meist Grat und scharfe Kante, siehe Laser- und Stanzteile.
M
- Magnetband
Ein Magnetband hält Teile aus ferromagnetischem Stahl während der Bearbeitung auf dem Transportband fest. So lassen sich auch kleine Teile sicher durch eine Entgratmaschine führen. Für Aluminium, austenitischen Edelstahl und andere nicht magnetische Werkstoffe kommt stattdessen ein Vakuumtisch zum Einsatz. Die TFON Surfacer arbeiten mit Vakuum- und/oder Magnetaufnahme, zum Beispiel der TFON Surfacer TF-RBC-2510.
N
- Nacharbeit
Nacharbeit umfasst alle Arbeitsschritte, die ein Teil über den geplanten Ablauf hinaus braucht, etwa manuelles Entgraten, Nachschleifen oder Nachrichten. Sie kostet Zeit, ist schwer planbar und schwankt in der Qualität. Ein reproduzierbarer Maschinenprozess senkt den Anteil an Nacharbeit. Wann sich der Schritt vom Handentgrater zur Maschine lohnt, zeigt der Beitrag Handentgrater oder Entgratmaschine.
O
- Oberflächenfinish
Oberflächenfinish bezeichnet den Endzustand einer Oberfläche nach der mechanischen Bearbeitung, etwa geschliffen, satiniert oder gebürstet. Beschrieben wird es durch Schliffbild, Schliffrichtung und Rauheit. Bei Sichtteilen wird es meist über ein Referenzmuster abgenommen. Einen Überblick gibt der Beitrag Oberflächenfinish bei Blechteilen.
- Oxidentfernungsbürste
Eine Oxidentfernungsbürste ist eine Walzenbürste mit flexiblem Drahtbesatz, die die Oxidschicht von der Schnittfläche lasergeschnittener Teile entfernt. Die Drähte erreichen auch Bohrungswände und Innenkonturen. Die TFON Oxidentfernungsbürste für die Surfacer erreicht eine Standzeit von bis zu 250 Stunden. Mehr unter Scheiben und Bürsten.
- Oxidschicht
Die Oxidschicht ist ein dünner, fest haftender Belag aus Eisenoxiden auf der Schnittfläche, der vor allem beim Laserschneiden mit Sauerstoff entsteht. Pulverbeschichtung und Lack haften auf ihr nicht zuverlässig, beim Schweißen kann sie Poren und Bindefehler begünstigen. Entfernt wird sie mit Oxidbürsten, durch Schleifen oder Strahlen. Mehr dazu unter Oxidschicht entfernen.
P
- Plasmaschneiden
Plasmaschneiden trennt elektrisch leitende Werkstoffe mit einem Plasmalichtbogen, der den Werkstoff schmilzt und aus der Fuge bläst. Es wird vor allem für mittlere und dicke Bleche eingesetzt. Plasmateile tragen oft Schlacke an der Unterkante und haben eine leicht geneigte Schnittfläche. Wie Plasmateile nachbearbeitet werden, zeigt die Seite Schlacke entfernen.
- Pressrichten
Pressrichten ist Richten mit einer hydraulischen Presse, die das Teil punktuell in Gegenrichtung über die Streckgrenze biegt. Es eignet sich für dicke Platten, Profile und Einzelteile, die für eine Walzenrichtmaschine zu dick oder zu groß sind. Ergebnis und Zeitbedarf hängen stark von der Erfahrung ab. Den Vergleich der Verfahren zeigt der Beitrag Blech richten.
R
- Ra (Mittenrauwert)
Ra ist der arithmetische Mittenrauwert, also der Mittelwert der Beträge aller Profilabweichungen von der Mittellinie. Er ist in DIN EN ISO 21920-2 definiert und wird in Mikrometern angegeben. Ra ist robust, reagiert aber kaum auf einzelne tiefe Riefen. Mehr im Beitrag Rauheit Ra und Rz.
- Rautiefe
Rautiefe ist im Werkstattgebrauch meist die Bezeichnung für den Kennwert Rz, in älteren Unterlagen auch für die Gesamthöhe Rt. Sie beschreibt Höhenunterschiede zwischen Profilspitzen und Profiltälern. Weil verschiedene Definitionen im Umlauf sind, sollte auf der Zeichnung immer die Kenngröße stehen, nicht nur das Wort. Einzelheiten im Beitrag Oberflächenrauheit Ra und Rz.
- Richten
Richten bringt verformte Bleche, Teile oder Profile in die geforderte Form zurück, meist in eine ebene oder gerade Lage. Die Verfahren reichen vom Walzenrichten über das Pressrichten bis zum Flammrichten. Richten ist eine Formkorrektur und ersetzt kein Spannungsarmglühen. Mehr unter Walzenrichten von Blechteilen.
- Richtmaschine
Eine Richtmaschine richtet Blech, indem sie es zwischen versetzten Richtwalzen wechselnd biegt. Bandrichtmaschinen arbeiten am Coil, Teilerichtmaschinen richten einzelne Teile und Zuschnitte. Dickenbereich, Arbeitsbreite und Mindestteillänge bestimmen, welche Teile eine Maschine richten kann. Die TFON Leveltech Modelle zeigt die Seite Richtmaschinen für Bleche und Teile.
- Richtspalt
Der Richtspalt ist der Abstand zwischen der oberen und der unteren Reihe der Richtwalzen. Er ist am Einlauf enger eingestellt als am Auslauf, damit die Biegung zum Auslauf hin abnimmt. Bei den TFON Leveltech Baureihen wird der Richtspalt servomechanisch (XS, TF-S) oder servohydraulisch mit PC-Steuerung (TF-M, TF-L) eingestellt, zum Beispiel an der TFON Leveltech TF-M 5513.
- Richtwalzen
Richtwalzen sind die Walzen einer Richtmaschine, zwischen denen das Blech wechselnd gebogen wird. Ihr Durchmesser und ihre Teilung müssen zur Blechdicke passen: Dünne Bleche brauchen kleine Walzen mit enger Teilung. Bei den TFON Leveltech Modellen ist ein Schnellwechsel der Richtwalzen optional, etwa an der TFON Leveltech TF-S 3513.
- Rz
Rz ist die maximale Höhe des Rauheitsprofils: der Abstand zwischen höchster Spitze und tiefstem Tal innerhalb eines Abschnitts, gemittelt über in der Regel fünf Abschnitte. DIN EN ISO 21920-2 hat die Definition aus DIN EN ISO 4287 übernommen, nur die Benennung hat sich geändert. Rz reagiert stärker auf einzelne Riefen als Ra. Beispiele im Beitrag Rauheit Ra und Rz.
S
- Satinieren
Satinieren ist ein Feinschliff, der ein seidenmattes, gleichmäßiges Schliffbild erzeugt, vor allem an Sichtflächen aus Edelstahl. Dafür werden feine Schleifbänder und Vlies-Schleifmittel eingesetzt. Kratzer aus früheren Schleifstufen bleiben sichtbar, wenn sie nicht vorher ausgeschliffen werden. Ein Modell mit Finishaggregat ist der TFON Surfacer TF-RBF-3013.
- Schlacke
Schlacke ist erstarrte, oxidreiche Schmelze, die beim Brenn- und Plasmaschneiden an der Unterkante der Schnittfuge haften bleibt. Sie ist hart, oft scharfkantig und muss vor dem Schweißen, Beschichten oder Abkanten entfernt werden. Für starke Schlacke gibt es Maschinen mit eigenem Aggregat, etwa den TFON Surfacer TF-RBC-3013. Hintergründe im Beitrag Schlacke.
- Schleifband
Ein Schleifband ist ein endloses Band mit aufgebrachtem Schleifkorn, das über Antriebs- und Kontaktwalze läuft. In Entgratmaschinen trägt es Grat ab und erzeugt ein geschliffenes Finish. Die Kornart bestimmt Standzeit und Abtrag; TFON bietet Bänder aus Aluminiumoxid, Zirkonium, Keramik und Cubitron. Übersicht unter Schleifbänder.
- Schliffbild
Das Schliffbild ist das sichtbare Muster aus Schleifriefen, das ein Schleifmittel auf der Oberfläche hinterlässt. Es kann gerichtet, gekreuzt oder ungerichtet sein. Bei Sichtteilen entscheidet das Schliffbild oft mehr über die Abnahme als der Rauheitswert. Mehr unter Oberflächenschliff von Blech.
- Schliffrichtung
Die Schliffrichtung ist die Richtung, in der die Riefen eines gerichteten Schliffbilds verlaufen. Sie wird auf der Zeichnung zu einer Bezugskante angegeben, etwa parallel zur Längskante. Teile mit unterschiedlicher Schliffrichtung wirken in einer Baugruppe unterschiedlich hell. Hinweise zur Angabe gibt der Beitrag Oberflächenfinish bei Blechteilen.
- Schneidgas
Das Schneidgas beim Laserschneiden treibt die Schmelze aus der Fuge und bestimmt das Schneidverfahren. Sauerstoff führt zum Brennschneiden mit Oxidschicht, Stickstoff zum Schmelzschneiden mit blanker Kante, Druckluft liegt dazwischen. Für die Nachbearbeitung ist das Schneidgas eine der ersten Fragen. Details im Beitrag Laserschneiden mit Sauerstoff oder Stickstoff.
- Schweißnahtvorbereitung
Schweißnahtvorbereitung umfasst alle Schritte, die eine Kante schweißbereit machen: Anfasen, Reinigen, Entfernen von Oxidschicht und Schlacke sowie das Einhalten von Stegabstand und Steghöhe. Die Anforderungen stehen in der Schweißanweisung. Gleichmäßige, maschinell hergestellte Fasen verringern Nacharbeit und Schweißgutmenge. Maschinen dafür zeigt die Seite Anfasmaschinen für Blech und Platten.
- Spannungsarmglühen
Spannungsarmglühen ist eine Wärmebehandlung unterhalb der Umwandlungstemperatur Ac1, bei unlegiertem und niedriglegiertem Stahl meist bei 550–650 °C. Es baut Eigenspannungen ab, ohne das Gefüge wesentlich zu verändern. Wo ein Regelwerk die Wärmebehandlung nach dem Schweißen fordert, ist sie durch Richten nicht ersetzbar. Mehr im Beitrag Eigenspannungen abbauen.
- Steg
Der Steg ist der nicht angefaste Teil der Blechkante an der Wurzel einer Schweißfuge. Seine Höhe heißt in DIN EN ISO 9692-1 Steghöhe c. Der Steg stützt die Wurzellage und verhindert, dass das Schmelzbad durchfällt. Wie Fase und Steg in einem Arbeitsgang entstehen, zeigt die Seite Anfasen für die Schweißnahtvorbereitung.
- Stegabstand
Der Stegabstand, in DIN EN ISO 9692-1 als Spalt b bezeichnet, ist der Abstand zwischen den Stegen zweier Bleche an der Nahtwurzel. Er beeinflusst die Durchschweißung der Wurzel und die benötigte Schweißgutmenge. Empfohlene Werte hängen von Fugenform, Blechdicke und Schweißprozess ab. Mehr im Beitrag Fugenformen beim Schweißen.
- Stützwalzen
Stützwalzen stützen die Richtwalzen einer Richtmaschine über die Arbeitsbreite ab. Ohne sie würden sich die Richtwalzen unter den Richtkräften durchbiegen, und das Blech würde in der Mitte anders gerichtet als am Rand. Bei vielen Maschinen lassen sich Stützwalzen einzeln zustellen, um Rand- oder Mittenwelligkeit gezielt zu korrigieren. Mehr zur Funktion im Beitrag Blech richten.
T
- Teilerichtmaschine
Eine Teilerichtmaschine ist eine Walzenrichtmaschine für einzelne Blechteile und Zuschnitte, zum Beispiel Laser-, Stanz- und Brennschneidteile. Anders als eine Bandrichtmaschine arbeitet sie nicht am Coil. Wichtige Kenngrößen sind Dickenbereich, Arbeitsbreite und Mindestteillänge, bei der TFON Leveltech TF-L etwa 1–30 mm, bis 2.000 mm und 160 mm. Ein Beispiel ist die TFON Leveltech TF-L 9020.
- Tellerbürste
Eine Tellerbürste ist eine rotierende, scheibenförmige Bürste, deren Achse senkrecht zur Blechoberfläche steht. In Durchlaufmaschinen verrunden Tellerbürsten Kanten rundum, weil sie die Kontur aus wechselnden Richtungen treffen. Auf der Fläche hinterlassen sie ein ungerichtetes Schliffbild. Mehr unter Bürstenentgratmaschine.
V
- Vakuumtisch
Ein Vakuumtisch hält Teile während der Bearbeitung durch Unterdruck fest. Er eignet sich für nicht magnetische Werkstoffe wie Aluminium und austenitischen Edelstahl. Kleine Teile und Teile mit vielen Ausschnitten brauchen ausreichend Auflagefläche, damit das Vakuum hält. Die manuellen TFON Lite Surfacer arbeiten mit Vakuum, siehe TFON Lite Surfacer TF-M1 LITE H1.
- Verzug
Verzug ist die unerwünschte Formänderung eines Bauteils durch Eigenspannungen, etwa nach dem Schneiden, Schweißen oder Wärmebehandeln. Typische Formen sind Längs- und Querbogen, Welligkeit und Verwindung. Verzug an Blechteilen wird meist durch Walzenrichten korrigiert. Ursachen erklärt der Beitrag Was verursacht Blechverzug.
- Vibrationsentspannen
Vibrationsentspannen baut Spannungsspitzen in Schweiß- und Gussteilen durch Schwingungen nahe der Resonanz ab. Es arbeitet ohne Ofen bei Raumtemperatur und dient vor allem der Maßstabilität vor dem Zerspanen. Wo ein Regelwerk eine Wärmebehandlung fordert, ist es kein Ersatz. Den Vergleich zeigt der Beitrag Eigenspannungen abbauen.
- Vlies-Schleifmittel
Vlies-Schleifmittel bestehen aus einem offenen Kunststoffvlies, in das Schleifkorn eingebunden ist. Sie tragen wenig ab, glätten Riefenspitzen und erzeugen ein gleichmäßiges, mattes Finish. TFON bietet Scotch-Vliesbänder in den Stufen grob, mittel, fein und sehr fein mit einer Standzeit von bis zu 64 Stunden. Mehr unter Vlies-Schleifmittel.
- Vorschub
Der Vorschub ist die Geschwindigkeit, mit der das Teil durch eine Durchlaufmaschine läuft, angegeben in m/min. Ein niedriger Vorschub verlängert die Bearbeitung je Stelle und erhöht den Abtrag, ein hoher Vorschub steigert den Durchsatz. Die TFON Surfacer arbeiten mit 0,6–4,0 m/min, die Bevel Wizard Anfasmaschinen mit 1,0–4,0 m/min. Ein Beispiel ist der TFON Surfacer TF-RB-2510.
W
- Walzenbürste
Eine Walzenbürste ist eine zylindrische Bürste, deren Achse quer zur Vorschubrichtung liegt. Mit Schleifmittel- oder Drahtbesatz entgratet sie, verrundet Kanten oder entfernt die Oxidschicht. Weil die Borsten nachgeben, erreicht sie auch Innenkonturen und Bohrungsränder. Mehr unter Bürstenentgratmaschine für Blech.
- Walzenrichten
Walzenrichten ist Richten durch Wechselbiegung zwischen versetzt angeordneten Richtwalzen, mit abnehmender Biegung zum Auslauf. Es gleicht unterschiedliche Faserlängen im Blech an und macht Tafeln und Teile eben. Für Blechteile in Serie ist es das übliche Richtverfahren. Mehr unter Walzenrichten.
- Wechselbiegung
Wechselbiegung ist das abwechselnde Biegen eines Blechs nach oben und unten, wie es in einer Walzenrichtmaschine geschieht. Am Einlauf wird so stark gebogen, dass der Werkstoff über einen großen Teil der Dicke plastifiziert; zum Auslauf hin nimmt die Biegung ab. So verlässt das Blech die Maschine eben. Das Prinzip erklärt der Beitrag Blech richten.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RB-3013
Max. Materialbreite 1.300 mm, Vorschub 0,6–4,0 m/min; Entgraten und Kantenverrunden in einem Durchlauf
Technische Daten Angebot anfordern -
TFON Leveltech® TF-M 5513
Blechdicke 0,5–15 mm, max. Materialbreite 1.300 mm; Richtmaschine mit servohydraulischer Richtspalteinstellung
Technische Daten Angebot anfordern -
TFON Bevel Wizard® TF-C 8010 L
Blechdicke 4–100 mm, Fasenwinkel -30° bis +80°, Materiallänge bis 12.000 mm; Anfasmaschine für Bleche und Platten
Technische Daten Angebot anfordern
Häufige Fragen
Was ist der Unterschied zwischen Kante brechen und Kante verrunden?
Kante brechen nimmt die scharfe Kante nur leicht ab, damit sie nicht mehr schneidet; die Form bleibt meist unbestimmt. Kante verrunden erzeugt einen gleichmäßigen, messbaren Radius. Vor dem Beschichten wird in der Regel verrundet, weil sich die Schicht an einem Radius besser hält als an einer nur gebrochenen Kante.
Was ist der Unterschied zwischen Grat und Schlacke?
Grat ist Werkstoff, der beim Schneiden oder Stanzen über die Sollkontur hinaus stehen bleibt. Schlacke ist erstarrte, oxidreiche Schmelze, die beim Brenn- und Plasmaschneiden an der Unterkante anhaftet. Beide werden entfernt, brauchen aber oft unterschiedliche Werkzeuge: Schleifband und Bürsten für Grat, kräftige Schlackeaggregate für starke Schlacke.
Heißt es Blechdicke oder Blechstärke?
Beide Wörter sind gebräuchlich. Normen sprechen von Dicke oder Nenndicke, Fachpresse und Datenblätter meist von Blechdicke. Blechstärke ist vor allem in der Werkstattsprache verbreitet. Gemeint ist in allen Fällen die Dicke des Blechs in Millimetern, die bei Maschinen als Dickenbereich angegeben wird.
Was bedeutet Ra auf einer Zeichnung?
Ra steht für den arithmetischen Mittenrauwert der Oberfläche in Mikrometern. Die Zahl dahinter ist der Grenzwert, etwa Ra 1,6. Nach DIN EN ISO 21920-1 darf ohne weitere Angabe kein Messwert diesen Grenzwert überschreiten. Die Messbedingungen ergeben sich aus dem Grenzwert nach DIN EN ISO 21920-3.
Was ist der Unterschied zwischen Richten und Spannungsarmglühen?
Richten ist eine mechanische Formkorrektur, Spannungsarmglühen eine Wärmebehandlung. Richten macht Teile eben oder gerade und kann Eigenspannungen im Blech umlagern. Spannungsarmglühen baut Eigenspannungen im ganzen Bauteil ab, ohne die Form zu korrigieren. Richten ersetzt deshalb kein gefordertes Spannungsarmglühen.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.