
Wissen
Schweißnahtsymbole nach DIN EN ISO 2553 lesen
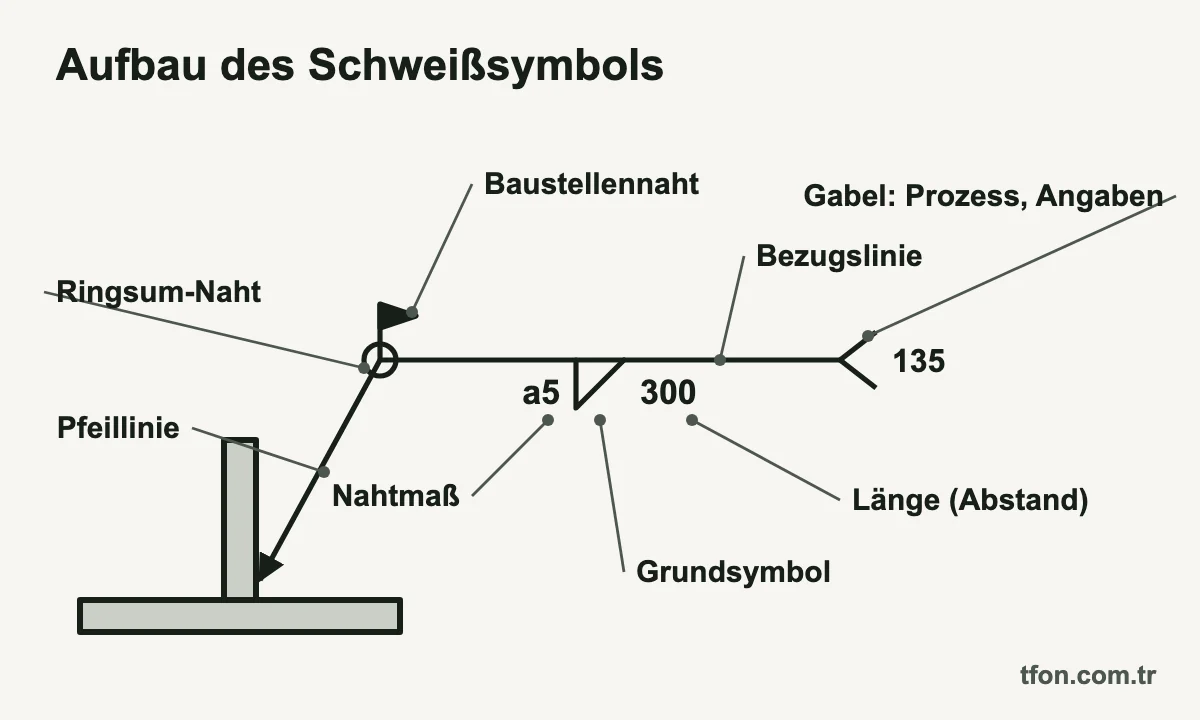
Schweißnahtsymbole geben in der Zeichnung an, welche Naht wo und wie geschweißt wird. Nach DIN EN ISO 2553 besteht ein Schweißsymbol aus Pfeillinie, Bezugslinie, Grundsymbol, Maßen und Gabel. Im europäischen System A kennzeichnet eine Strichlinie die Gegenseite. Die Maße nennen Nahtdicke und Länge, die Gabel zum Beispiel die Prozessnummer nach ISO 4063.
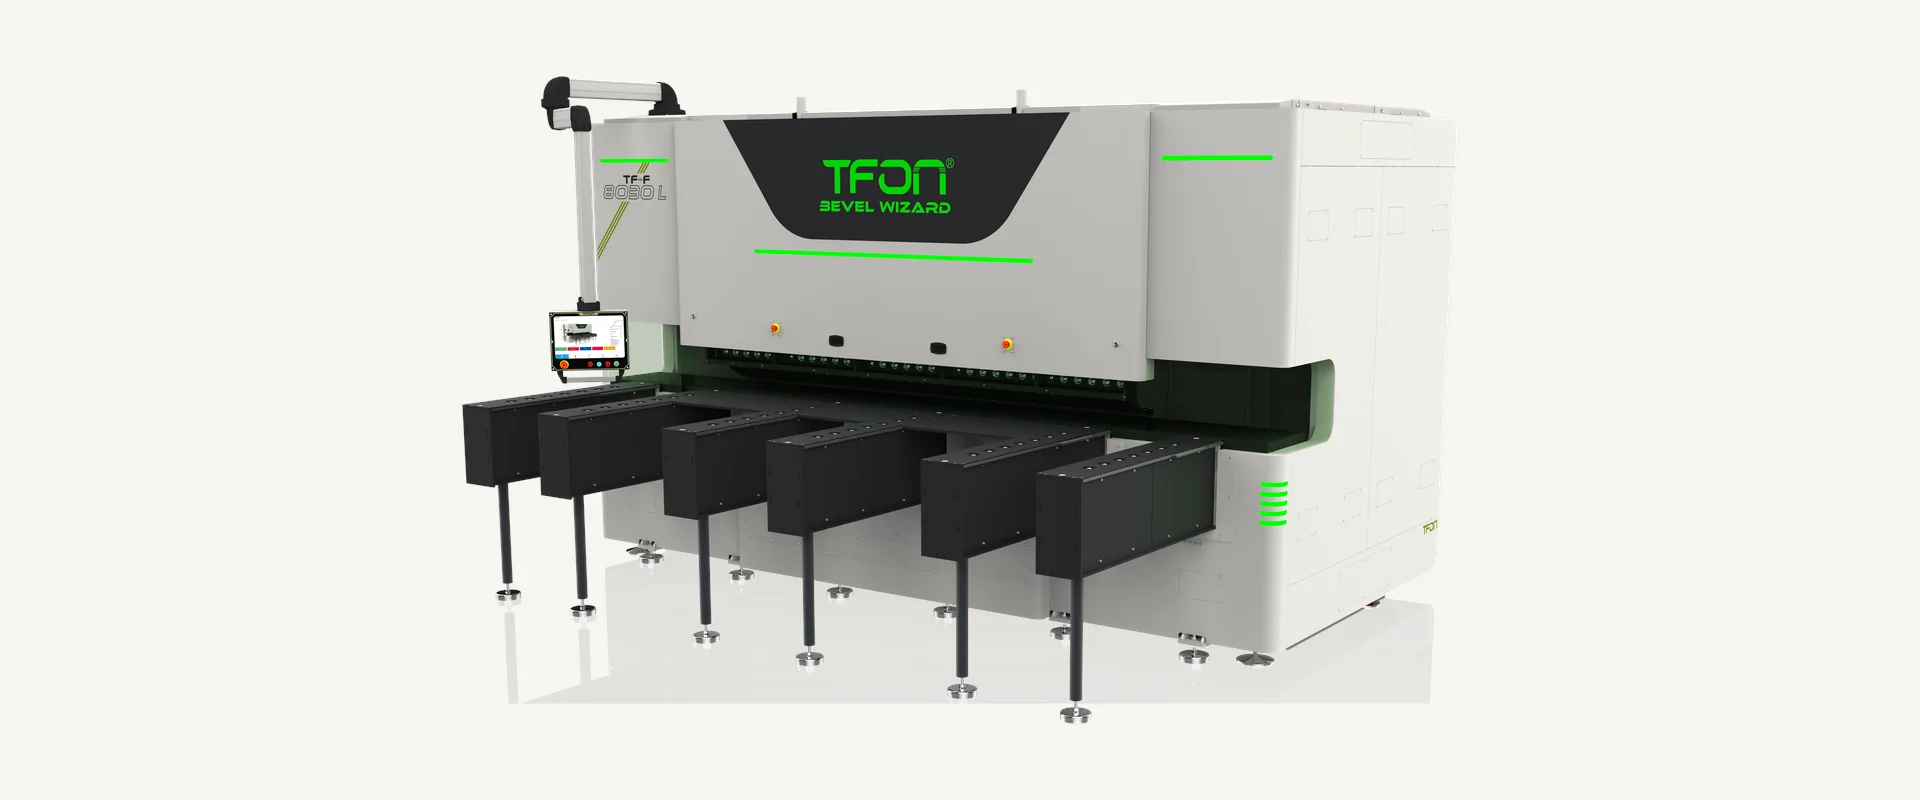
Passende TFON-Maschinen
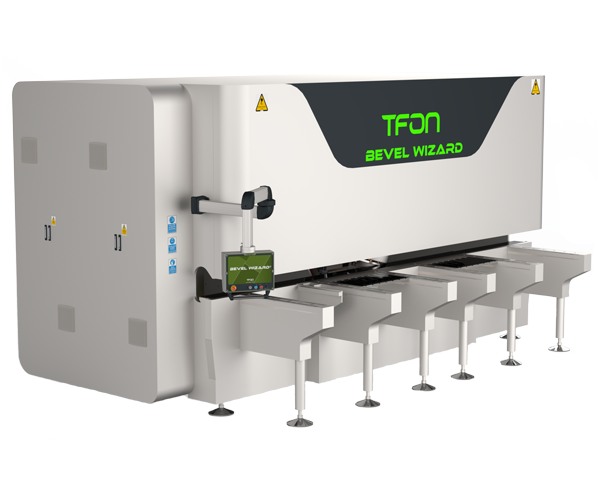
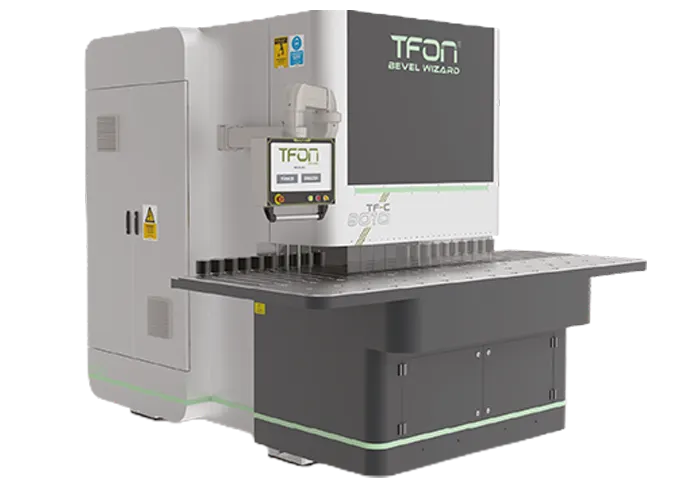
- TFON Bevel Wizard® TF-C 8010 L Anfasmaschine für Bleche bis 12 m; Blechdicke 4–100 mm, Fasenwinkel -30°/+80° Technische Daten Angebot anfordern
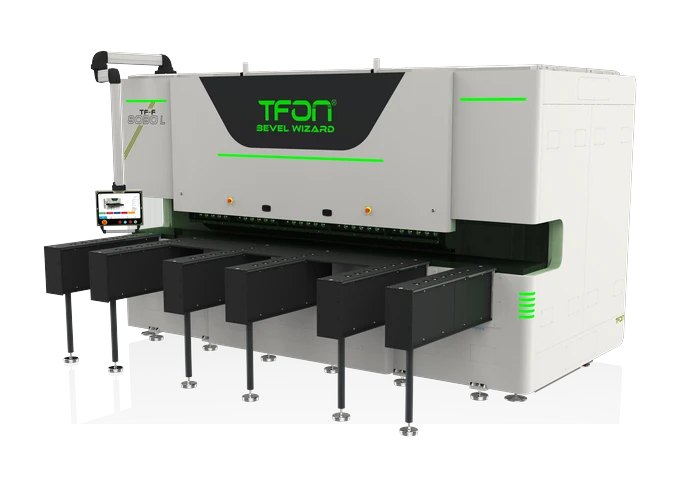
- TFON Bevel Wizard® TF-F 8030 L Anfasmaschine für Zuschnitte bis 3.000 mm; Blechdicke 4–100 mm, Fasenwinkel -30°/+80° Technische Daten Angebot anfordern
Schweißnahtsymbole im Überblick
Schweißnahtsymbole sind die Kurzschrift für Schweißnähte in technischen Zeichnungen. Ein einziges Zeichen ersetzt die Detailzeichnung der Naht. Die Regeln dafür legt ISO 2553:2019 fest, in Deutschland übernommen als DIN EN ISO 2553. Die Übersicht zeigt die wichtigsten Schweißsymbole auf einen Blick und steht auch als PDF bereit.
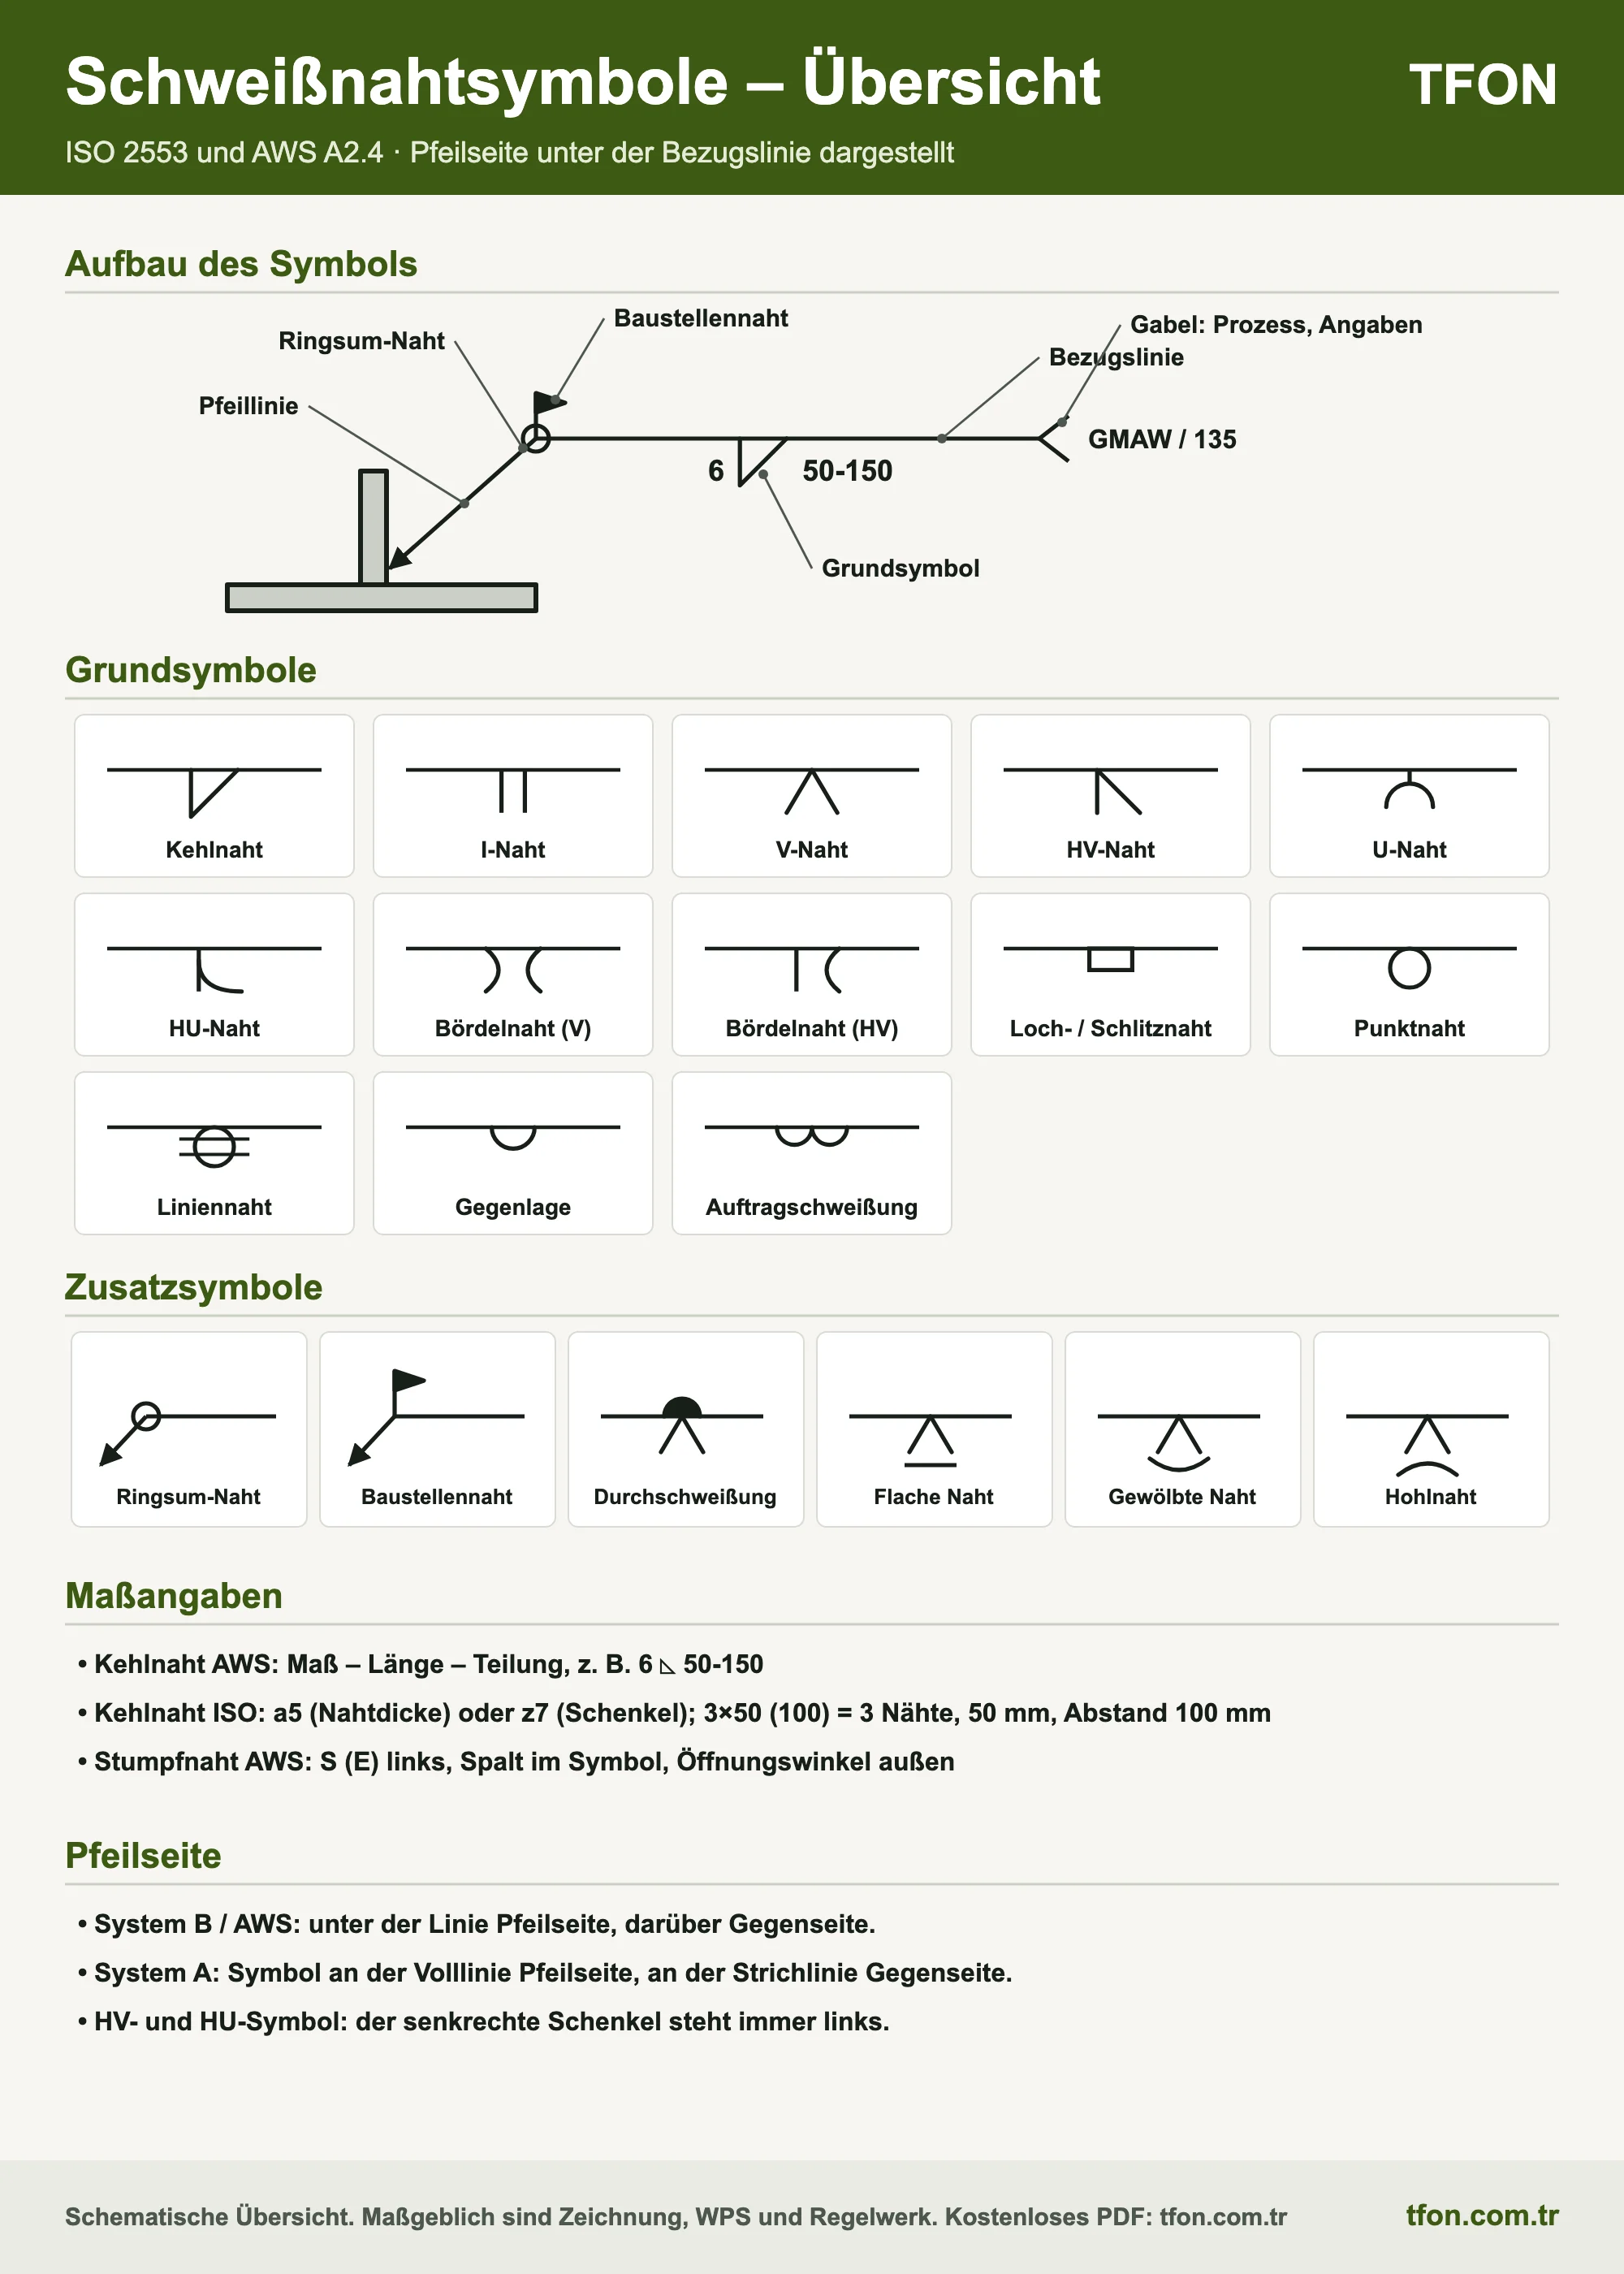
Die Tabelle fasst die häufigsten Grundsymbole zusammen. Sie beschreibt die Form des Zeichens und den typischen Einsatz in der Fertigung.
| Nahtart | Form des Grundsymbols | Typischer Einsatz |
|---|---|---|
| Kehlnaht | rechtwinkliges Dreieck, senkrechter Schenkel links | T-Stoß, Überlappstoß, Eckstoß |
| I-Naht | zwei senkrechte, parallele Striche | Stumpfstoß an dünnen Blechen ohne Anfasen |
| V-Naht | V | Stumpfstoß, beide Kanten angefast, einseitig geschweißt |
| HV-Naht | senkrechter Strich mit schräger Flanke | nur ein Teil angefast, Stumpf- oder T-Stoß |
| Y-Naht | V auf einem senkrechten Steg | V-Fuge mit größerer Steghöhe |
| HY-Naht | HV-Zeichen auf einem senkrechten Steg | HV-Fuge mit größerer Steghöhe |
| U-Naht (Tulpennaht) | U-förmiger Bogen auf einem senkrechten Steg | dicke Bleche, Fuge mit Radius am Grund |
| HU-Naht (J-Naht) | senkrechter Strich mit gebogener Flanke | ein Teil mit Radius angefast |
| X-Naht (DV-Naht) | V über und unter der Bezugslinie | beidseitig geschweißter Stumpfstoß |
| K-Naht (DHV-Naht) | HV-Zeichen über und unter der Bezugslinie | voll durchgeschweißter T-Stoß |
| Gegenlage | flacher Bogen | Lage auf der Wurzelseite einer Stumpfnaht |
| Punktnaht | Kreis | Widerstandspunktschweißen am Überlappstoß |
| Liniennaht | Kreis mit zwei waagerechten Linien | Rollennahtschweißen, dichte Überlappnähte |
| Lochnaht, Langlochnaht | Rechteck | Überlappstoß, Naht in einem Loch oder Langloch |
| Auftragung | zwei nebeneinanderliegende Bögen | Auftragschweißen auf Flächen |
Ein Grundsymbol allein beschreibt nur die Nahtart. Erst mit Bezugslinie, Maßen und Zusatzangaben wird daraus ein vollständiger Arbeitsauftrag. Wie diese Teile zusammenwirken, zeigen die folgenden Abschnitte.
Aufbau des Schweißsymbols: Pfeillinie, Bezugslinie, Gabel
Ein Schweißsymbol besteht aus festen Elementen, die immer an derselben Stelle stehen. In der Werkstatt heißt die ganze Angabe oft auch Schweißzeichen. DIN EN ISO 2553 unterscheidet die Linien, das Grundsymbol und die ergänzenden Angaben. Die Abbildung am Seitenanfang zeigt diese Elemente an einem Beispiel.
- Pfeillinie: Sie verbindet das Symbol mit dem Stoß. Die Pfeilspitze berührt die Stoßlinie in der Zeichnung.
- Bezugslinie: Diese Volllinie liegt vorzugsweise parallel zur Unterkante der Zeichnung. Sie trägt Grundsymbol und Maße.
- Strichlinie: Die gestrichelte Kennlinie verläuft im System A parallel zur Bezugslinie. Sie kennzeichnet die Gegenseite.
- Grundsymbol: Es nennt die Nahtart, etwa Kehlnaht oder V-Naht. Seine Form erinnert an den Nahtquerschnitt.
- Maße: Links vom Grundsymbol stehen Querschnittsmaße wie a, z oder s. Rechts davon stehen Nahtlänge und Anzahl der Einzelnähte.
- Zusatzsymbole: Sie sitzen am Grundsymbol oder am Knick zwischen Pfeillinie und Bezugslinie. Beispiele sind Nahtoberfläche, Ringsum-Naht und Baustellennaht.
- Gabel: Sie steht am freien Ende der Bezugslinie. Hier folgen Prozessnummer, Bewertungsgruppe, Schweißposition oder Zusatzwerkstoff.
Ein Schweißsymbol gilt immer für den Stoß, auf den der Pfeil zeigt. Fehlen Angaben, greifen Grundregeln der Norm. Steht rechts vom Symbol keine Länge, verläuft die Naht über die ganze Länge des Stoßes. Steht bei einer Stumpfnaht links kein Maß, ist sie voll durchzuschweißen.
Gabel und Zusatzsymbole sind keine Pflicht. Sie entfallen, wenn sie nichts Zusätzliches aussagen. Häufig stehen allgemeine Angaben wie die Bewertungsgruppe einmal im Schriftfeld. Die Gabel bleibt dann frei für Abweichungen an einzelnen Nähten.
Pfeilseite und Gegenseite: die Strichlinie im System A
Die Strichlinie zeigt im System A, auf welcher Seite des Stoßes die Naht liegt. Pfeilseite ist die Seite des Stoßes, auf die die Pfeillinie zeigt. Gegenseite ist die abgewandte Seite. Für das Lesen gilt eine einfache Regel:
- Symbol auf der Volllinie: Die Naht liegt auf der Pfeilseite.
- Symbol auf der Strichlinie: Die Naht liegt auf der Gegenseite.
- Symbol auf beiden Seiten: Auf beiden Seiten des Stoßes wird geschweißt.
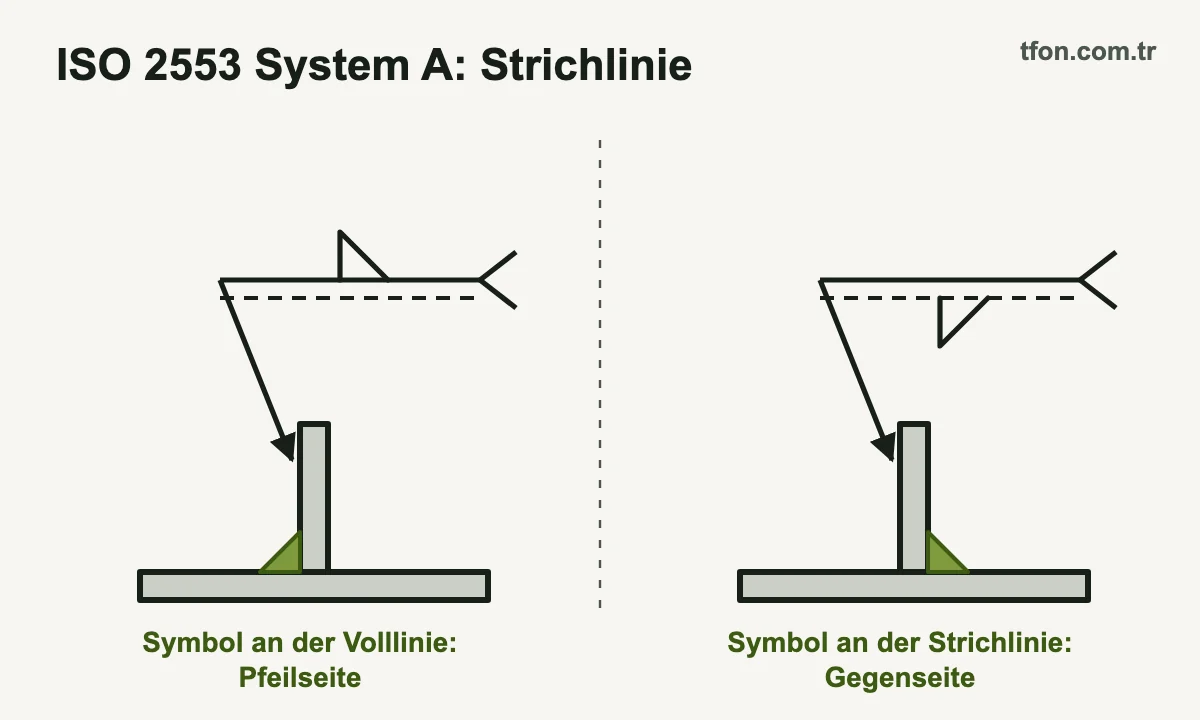
Die Abbildung zeigt die Strichlinie am Beispiel einer Kehlnaht. Ob die Strichlinie über oder unter der Volllinie liegt, spielt keine Rolle. Entscheidend ist allein, an welcher der beiden Linien das Symbol steht. Wer Schweißnahtsymbole liest, sucht deshalb zuerst die Strichlinie.
Bei symmetrischen Nähten darf die Strichlinie entfallen. Das betrifft etwa X-Naht, K-Naht und Doppelkehlnaht mit gleichen Maßen auf beiden Seiten. Die Seite ist dann eindeutig, weil auf beiden Seiten dasselbe geschweißt wird. Haben die beiden Seiten unterschiedliche Maße, bleibt die Strichlinie nötig.
Am T-Stoß wird die Regel besonders oft verwechselt. Die Pfeilseite ist dort die Seite des Stegblechs, an der die Pfeilspitze anliegt. Eine einseitige Kehlnaht auf der Gegenseite liegt also hinter dem Stegblech, aus Sicht des Pfeils. Eine falsch gelesene Seite fällt meist erst nach dem Heften auf.
System A und System B: ISO 2553 und AWS A2.4
DIN EN ISO 2553 enthält zwei Systeme, um die Nahtseite zu kennzeichnen. System A arbeitet mit Volllinie und Strichlinie und ist in Europa üblich. System B kommt ohne Strichlinie aus und folgt der Logik der amerikanischen Norm AWS A2.4. Es ist vor allem im pazifischen Raum verbreitet.
Im System B ergibt sich die Seite aus der Lage des Symbols zur Bezugslinie. Steht das Symbol unter der Bezugslinie, liegt die Naht auf der Pfeilseite. Steht es darüber, liegt sie auf der Gegenseite. Genauso werden Zeichnungen nach AWS A2.4 gelesen.
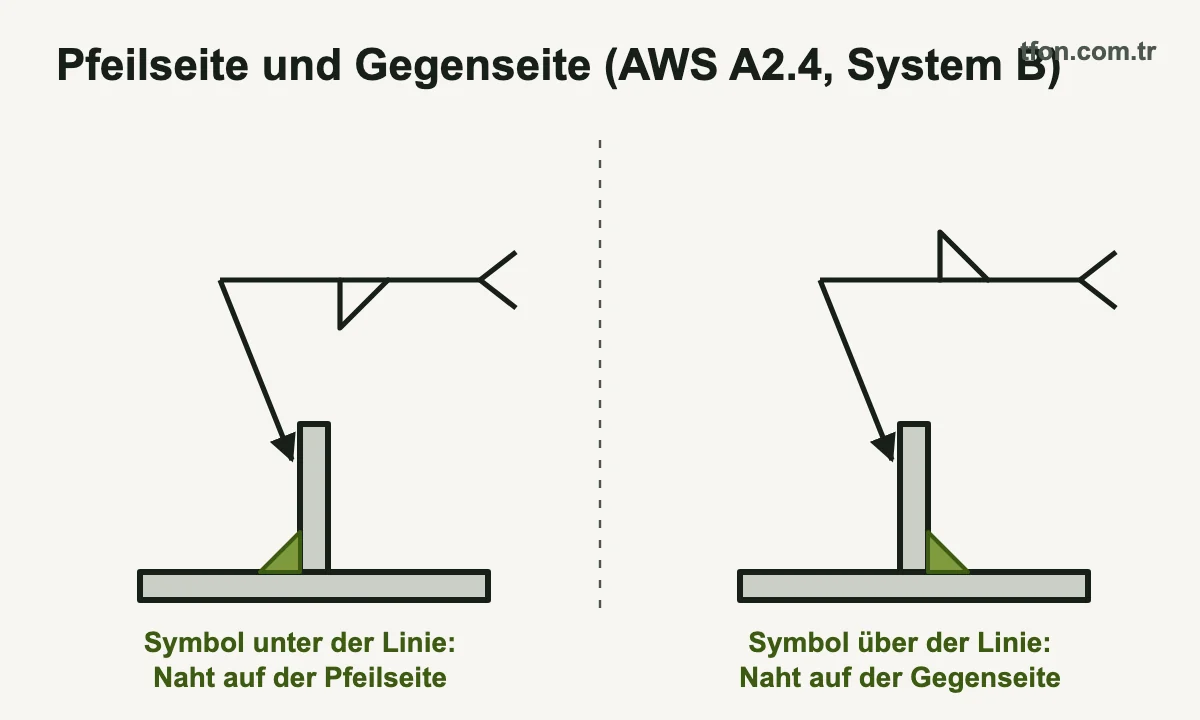
Die Abbildung zeigt diese Regel mit den Nähten, die daraus entstehen. In einer Zeichnung darf nur eines der beiden Systeme vorkommen. Es empfiehlt sich, das System im Schriftfeld oder in einer Anmerkung zu nennen. Bei Zeichnungen aus Nordamerika oder Asien prüfen Sie immer zuerst, welches System gilt.
Die Tabelle vergleicht System A mit System B und den amerikanisch geprägten Zeichnungen.
| Merkmal | ISO 2553, System A | ISO 2553, System B und AWS A2.4 |
|---|---|---|
| Verbreitung | Europa, in Deutschland als DIN EN ISO 2553 | Pazifikraum (System B), Nordamerika (AWS) |
| Bezugslinie | Volllinie mit Strichlinie | nur eine Volllinie |
| Naht auf der Pfeilseite | Symbol auf der Volllinie | Symbol unter der Bezugslinie |
| Naht auf der Gegenseite | Symbol auf der Strichlinie | Symbol über der Bezugslinie |
| Symmetrische Doppelnaht | Strichlinie darf entfallen | Symbol über und unter der Linie |
| Kehlnahtmaß | a (Nahtdicke) oder z (Schenkellänge), Buchstabe steht immer davor | AWS: Zahl ohne Buchstabe ist die Schenkellänge |
| Unterbrochene Naht | n × l (e), e ist der Abstand zwischen den Einzelnähten | AWS: Länge und Mittenabstand (Pitch), z. B. 2-6 |
| Nicht voll durchgeschweißte Stumpfnaht | Nahtdicke s links vom Symbol | AWS: Fasentiefe S und Nahtdicke (E) |
| Schweißprozess in der Gabel | Prozessnummer nach ISO 4063, z. B. 135 | AWS: Kurzzeichen wie GMAW oder SMAW |
| Maßeinheit | Millimeter | AWS-Zeichnungen meist in Zoll |
Der häufigste Lesefehler entsteht beim Wechsel zwischen den Systemen. Ein Symbol unter der Linie bedeutet im System B immer Pfeilseite. Im System A hängt die Bedeutung davon ab, ob die Strichlinie darüber oder darunter liegt. Für Exportaufträge lohnt es sich, die Zeichnung vor dem Zuschnitt mit der Schweißaufsicht durchzugehen.
Grundsymbole für Schweißnähte
Grundsymbole kennzeichnen die Nahtart und ähneln in ihrer Form dem Nahtquerschnitt. Das Dreieck der Kehlnaht entspricht dem Querschnitt der Naht im Winkel. Das V-Symbol zeigt die geöffnete Fuge zwischen zwei angefasten Kanten. So lässt sich die Nahtart oft schon ohne Legende erkennen.
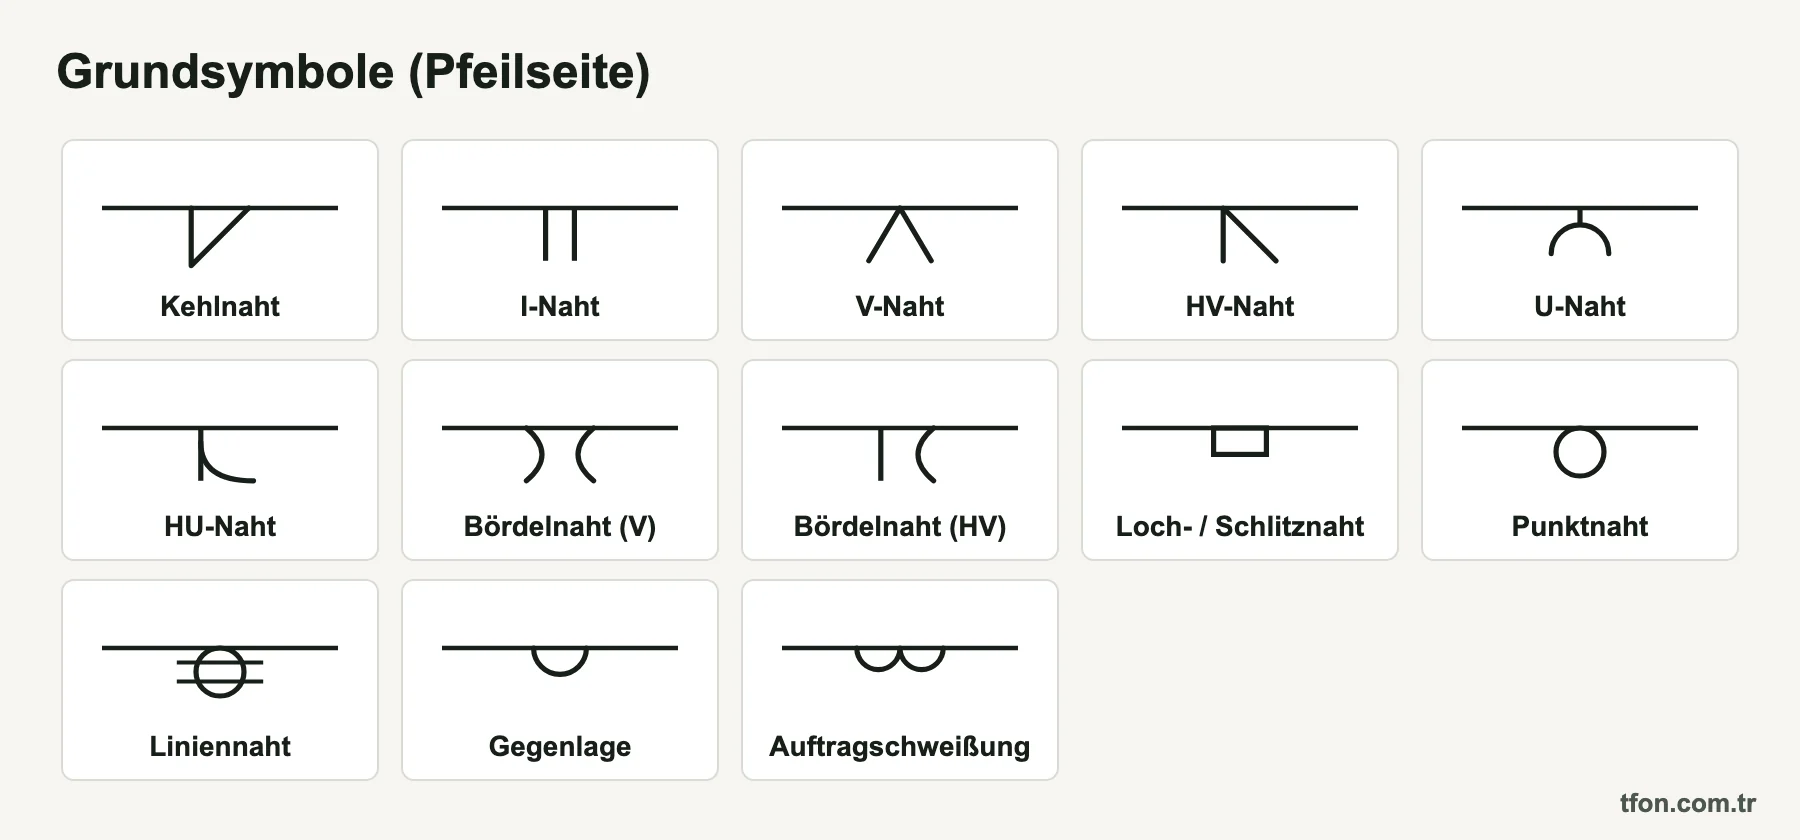
Die Abbildung zeigt die Grundsymbole im Vergleich. Nach ihrer Verwendung lassen sie sich in vier Gruppen ordnen:
- Stumpfnähte: I-, V-, HV-, Y-, HY-, U- und HU-Naht sowie Steilflanken- und Bördelnähte.
- Kehlnähte: das Dreieck, einseitig oder als Doppelkehlnaht auf beiden Seiten.
- Nähte an Überlappstößen: Lochnaht, Langlochnaht, Punktnaht und Liniennaht.
- Weitere Nahtarten: Stirnflachnaht, Auftragung und Gegenlage.
Für die Form gelten feste Zeichenregeln. Bei Kehlnaht, HV-, HY- und HU-Naht steht der senkrechte Schenkel immer links. Das gilt unabhängig davon, wie der Stoß im Bauteil liegt. Das Symbol beschreibt also die Nahtart, nicht die Lage der Naht im Raum.
Grundsymbole lassen sich kombinieren. Eine X-Naht besteht aus zwei V-Symbolen auf beiden Seiten der Bezugslinie, eine K-Naht aus zwei HV-Symbolen. Eine V-Naht mit Gegenlage zeigt das V auf der einen und den Bogen der Gegenlage auf der anderen Seite. Punkt- und Liniennähte in der Fügeebene stehen mittig auf der Bezugslinie, weil es dort keine Pfeilseite gibt.
Kehlnahtsymbol: a-Maß, z-Maß, Länge und unterbrochene Nähte
Das Kehlnahtsymbol ist ein rechtwinkliges Dreieck, links davon steht die Nahtdicke a oder die Schenkellänge z. Im System A steht der Buchstabe immer vor der Zahl. „a5“ bedeutet also 5 mm Nahtdicke, „z5“ dagegen 5 mm Schenkellänge. Beide Angaben ergeben unterschiedlich große Nähte.
a-Maß: die Nahtdicke der Kehlnaht
Das a-Maß einer Schweißnaht ist die Höhe des größten gleichschenkligen Dreiecks, das sich in den Nahtquerschnitt einschreiben lässt. Gemessen wird vom Wurzelpunkt senkrecht bis zur Hypotenuse dieses Dreiecks. Überwölbung und Einbrand zählen dabei nicht mit. Die Nahtdicke a ist die rechnerische Größe für die Tragfähigkeit, zusammen mit der wirksamen Nahtlänge.
Das z-Maß ist die Schenkellänge, also der Abstand vom Wurzelpunkt bis zum Nahtübergang am Blech. Bei einer gleichschenkligen Kehlnaht am rechtwinkligen Stoß gilt a = z · cos 45°. Daraus folgt a ≈ 0,7 · z und umgekehrt z ≈ 1,41 · a. Eine Naht a5 hat demnach rund 7 mm Schenkellänge.
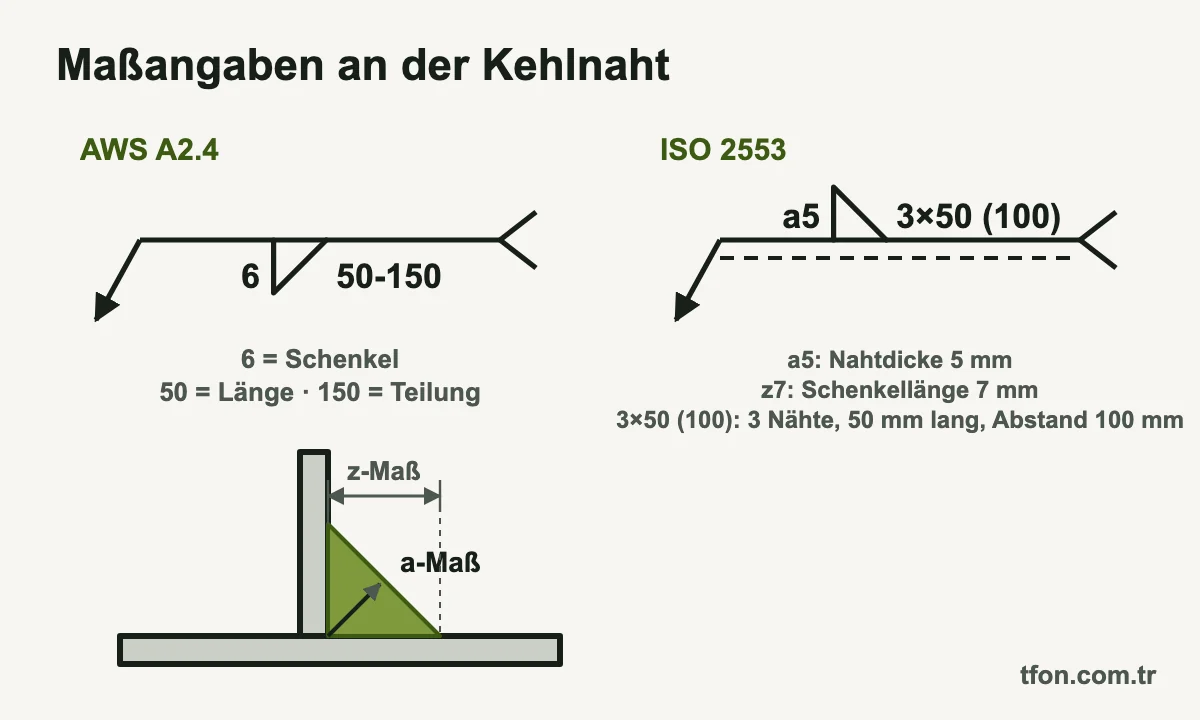
Die Abbildung zeigt a und z am Querschnitt und ihre Lage am Kehlnahtsymbol. Die Tabelle rechnet gängige a-Maße in Schenkellängen um. Sie gilt für gleichschenklige Kehlnähte mit ebener Oberfläche am rechtwinkligen T-Stoß. Die letzte Spalte zeigt, wie viel Nahtdicke übrig bleibt, wenn jemand a mit z verwechselt.
| a-Maß in mm | Schenkellänge z in mm (≈ 1,41 · a) | Nahtdicke, wenn die Zahl als z gelesen wird |
|---|---|---|
| 3 | 4,2 | 2,1 mm |
| 4 | 5,7 | 2,8 mm |
| 5 | 7,1 | 3,5 mm |
| 6 | 8,5 | 4,2 mm |
| 7 | 9,9 | 4,9 mm |
| 8 | 11,3 | 5,7 mm |
| 10 | 14,1 | 7,1 mm |
Die Verwechslung kostet rund 30 % Nahtdicke und damit Tragfähigkeit. Bei hohlen Nähten und schiefwinkligen Stößen gilt die Umrechnung nicht. Bei hohler Oberfläche ist die tatsächliche Schenkellänge für dasselbe a größer. Ungleichschenklige Kehlnähte erhalten beide Schenkellängen, die Zuordnung zeigt eine Detailskizze.
Grenzen für das a-Maß
Wie groß das a-Maß sein muss, ergibt sich aus der statischen Berechnung. DIN EN 1993-1-8 fordert im Stahlbau eine wirksame Nahtdicke von mindestens 3 mm. Die frühere DIN 18800-1 nannte zusätzlich zwei Grenzwerte, die in der Praxis noch als Faustregel dienen. Danach soll a höchstens das 0,7-Fache der kleineren Blechdicke betragen.
Außerdem soll a mindestens √t − 0,5 betragen, mit t als größerer Blechdicke in mm. Geprüft wird das a-Maß mit einer Kehlnahtlehre, viele Lehren zeigen a und z auf zwei Skalen. DIN EN ISO 5817 bewertet sowohl eine zu kleine als auch eine zu große Nahtdicke als Unregelmäßigkeit. Eine überdimensionierte Naht bringt mehr Wärme ein und erhöht Verzug und Eigenspannungen.
Wie sich diese Spannungen nach dem Schweißen verringern lassen, beschreibt der Beitrag Eigenspannungen nach dem Schweißen abbauen.
Nahtlänge und unterbrochene Kehlnähte
Rechts vom Kehlnahtsymbol steht die Nahtlänge l. Fehlt sie, verläuft die Naht durchgehend über die gesamte Stoßlänge. Unterbrochene Nähte werden im System A als n × l (e) angegeben. Dabei ist n die Anzahl der Einzelnähte, l ihre Länge und e der Abstand zwischen ihnen.
Ein Beispiel: „a4 3 × 80 (120)“ beschreibt drei Einzelnähte mit 80 mm Länge und 4 mm Nahtdicke. Zwischen den Nähten liegen jeweils 120 mm ohne Naht. Die Gesamtlänge beträgt 3 × 80 mm plus 2 × 120 mm, also 480 mm. Liegen sich die Nähte auf beiden Seiten gegenüber, entsteht eine Kettennaht.
Bei versetzt angeordneten Nähten auf beiden Seiten spricht man von einer Zickzacknaht. Für sie sieht die Norm eine eigene Kennzeichnung am Symbol vor. Ohne diese Kennzeichnung geht die Werkstatt von gegenüberliegenden Nähten aus.
Stumpfnahtsymbole: I-, V-, HV-, Y-, HY-, U-, HU-, X- und K-Naht
Das Stumpfnahtsymbol zeigt die Fugenform zwischen den Teilen und damit, wie die Kanten vorbereitet werden. Jedes Symbol entspricht vereinfacht dem Querschnitt der Fuge. Ein V-Symbol bedeutet zwei angefaste Kanten, ein HV-Symbol nur eine. Die Doppelformen X und K entstehen, wenn das Symbol auf beiden Seiten der Bezugslinie steht.
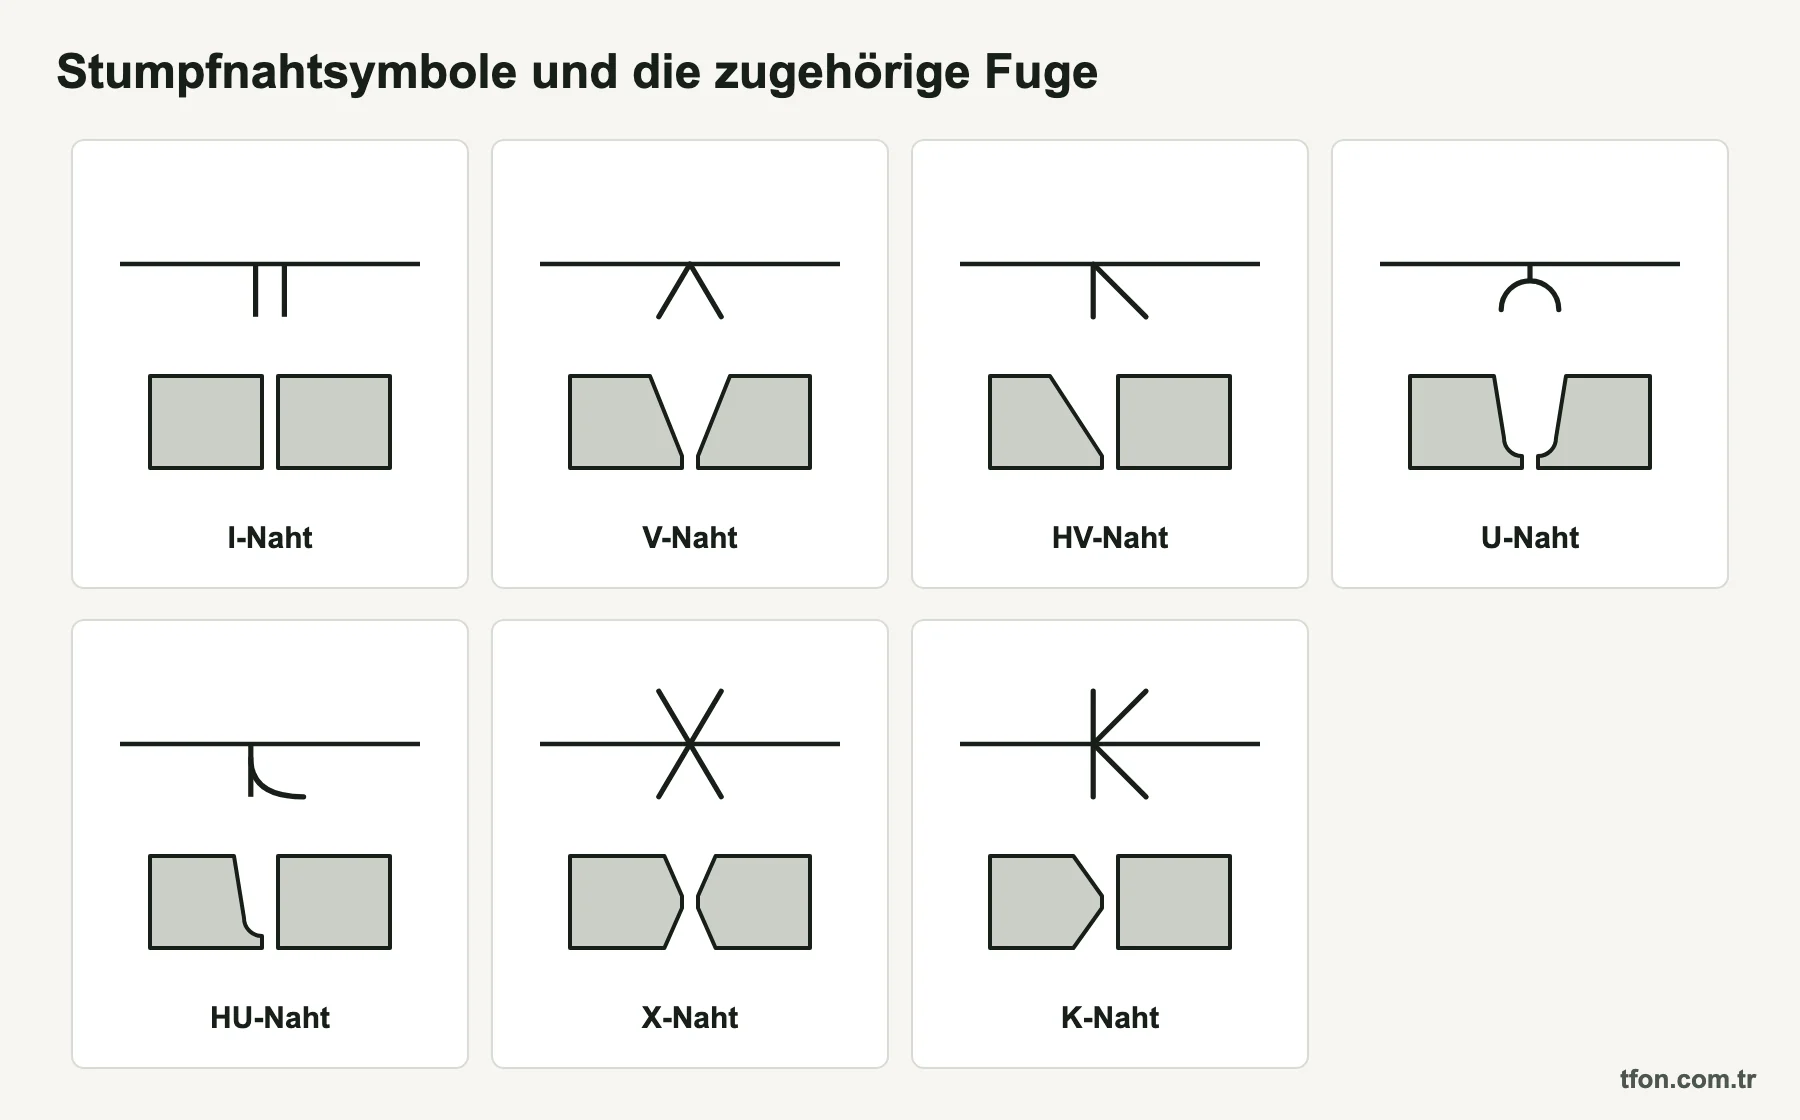
Die Abbildung stellt die Stumpfnahtsymbole neben die Fugen, die sie beschreiben. Die Tabelle zeigt, worauf Sie beim Lesen der einzelnen Symbole achten.
| Nahtart | Fugenvorbereitung | Pfeillinie zeigt auf | Geschweißt |
|---|---|---|---|
| I-Naht | keine, Kanten bleiben stumpf | den Stoß | ein- oder beidseitig |
| V-Naht | beide Teile angefast | den Stoß | einseitig |
| HV-Naht (halbe V-Naht) | ein Teil angefast | das angefaste Teil | einseitig |
| Y-Naht | beide Teile angefast, mit Steg | den Stoß | einseitig |
| HY-Naht | ein Teil angefast, mit Steg | das angefaste Teil | einseitig |
| U-Naht (Tulpennaht) | beide Teile, Radius am Fugengrund | den Stoß | einseitig |
| HU-Naht (J-Naht) | ein Teil, Radius am Fugengrund | das angefaste Teil | einseitig |
| X-Naht (DV-Naht) | beide Teile von beiden Seiten angefast | den Stoß | beidseitig |
| K-Naht (DHV-Naht) | ein Teil von beiden Seiten angefast | das angefaste Teil | beidseitig |
Bei HV-, HY-, HU- und K-Nähten wird nur ein Teil angefast. Hier hat die Pfeillinie eine zweite Aufgabe: Sie zeigt auf das Teil, das angefast wird. Am T-Stoß ist das fast immer das Stegblech. Wer diese Regel übersieht, fast die falsche Kante an.
Die I-Naht ohne Fase reicht nur bei dünnen Blechen. Bei dickeren Blechen erreicht der Lichtbogen die Wurzel nicht mehr. Dann verlangt die Zeichnung eine angefaste Fuge. Den Hintergrund erklärt der Beitrag warum dicke Bleche vor dem Schweißen angefast werden.
Weitere Doppelformen folgen demselben Prinzip. Die DY-Naht besteht aus zwei Y-Nähten, die DU-Naht aus zwei U-Nähten. Was eine Stumpfnaht konstruktiv leistet und wann sie der Kehlnaht vorzuziehen ist, beschreibt der Beitrag Stumpfnaht: Nahtformen und Fugenvorbereitung.
Maßangaben an Stumpfnähten: Nahtdicke s, Spalt, Öffnungswinkel
An einer Stumpfnaht steht links vom Symbol nur dann ein Maß, wenn sie nicht voll durchgeschweißt wird. Ohne Maß gilt die Stumpfnaht als voll durchgeschweißt. Mit Maß gibt der Buchstabe s die geforderte Nahtdicke an. „s8“ vor einem Y-Symbol bedeutet also eine Y-Naht mit 8 mm Nahtdicke.
Die Nahtdicke s ist nicht dasselbe wie die Fasentiefe. s reicht von der Bauteiloberfläche bis zum tiefsten Punkt des Einbrands. Größer als die Dicke des dünneren Teils kann s nicht sein. Wie tief angefast werden muss, damit s sicher erreicht wird, legt die WPS fest.
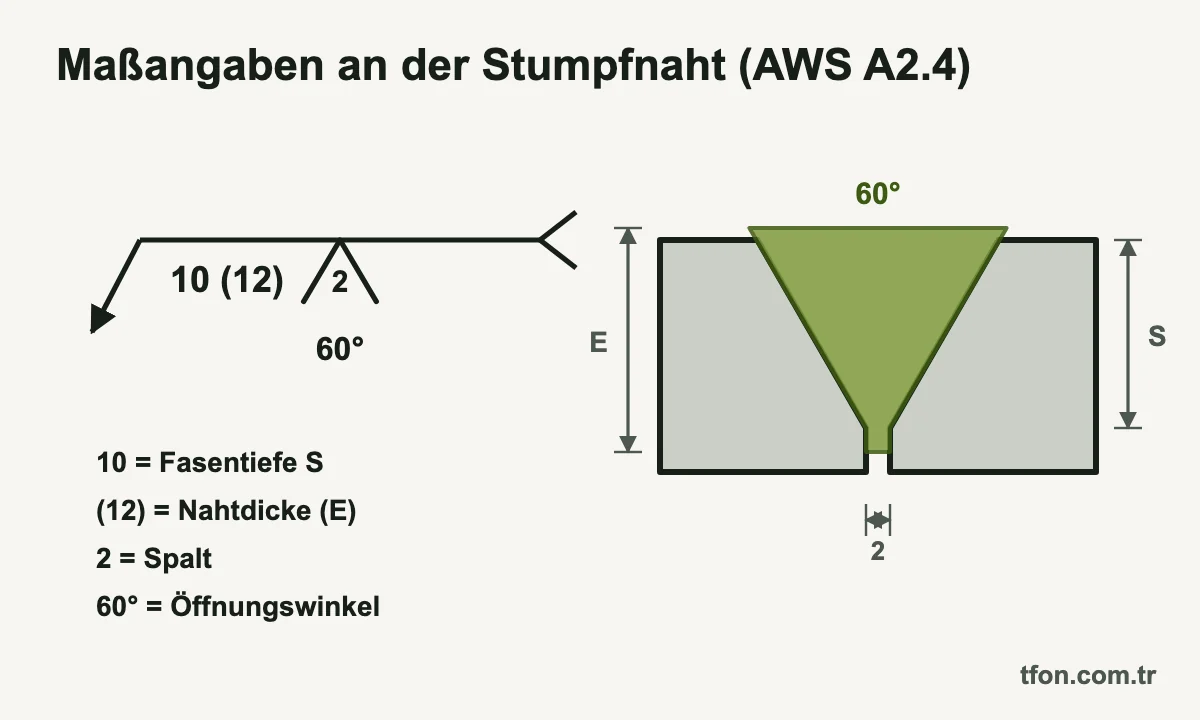
Die Abbildung zeigt, wo Naht- und Fugenmaße am Symbol stehen. ISO 2553 erlaubt, auch Maße der Fugenvorbereitung wie Öffnungswinkel und Spalt am Symbol einzutragen. Europäische Zeichnungen verweisen für diese Maße aber oft auf eine Detailskizze oder die WPS. Auch die Referenznummer der Fugenform nach DIN EN ISO 9692-1 ist ein üblicher Verweis.
Typische Werte für Öffnungswinkel, Steghöhe und Spalt finden Sie im Beitrag Fugenformen und Fasenwinkel für die Schweißnahtvorbereitung. Wie sich der Winkel auf Bindung und Nahtvolumen auswirkt, erklärt der Beitrag Fasenwinkel und Schweißqualität.
Zeichnungen nach AWS A2.4 arbeiten mit zwei Werten. Links vom Symbol steht die Fasentiefe S, dahinter in Klammern die Nahtdicke (E). Der Fugenwinkel steht über oder unter dem Symbol, der Spalt im Symbol. Wer AWS-Zeichnungen umsetzt, liest S als Maß für die Fase und E als Maß für die Naht.
Die Nahtlänge steht wie bei der Kehlnaht rechts vom Symbol. Fehlt sie, wird über die ganze Länge geschweißt. Bei Doppelnähten kann für jede Seite ein eigenes s stehen, etwa bei unsymmetrischen X-Nähten.
Zusatzsymbole: ringsum, Baustelle, Nahtoberfläche, Badsicherung
Zusatzsymbole ergänzen das Grundsymbol um Angaben zu Nahtoberfläche, Wurzel und Ausführungsort. Sie stehen entweder direkt am Grundsymbol oder am Knick zwischen Pfeillinie und Bezugslinie. Ihre Form legt DIN EN ISO 2553 fest.
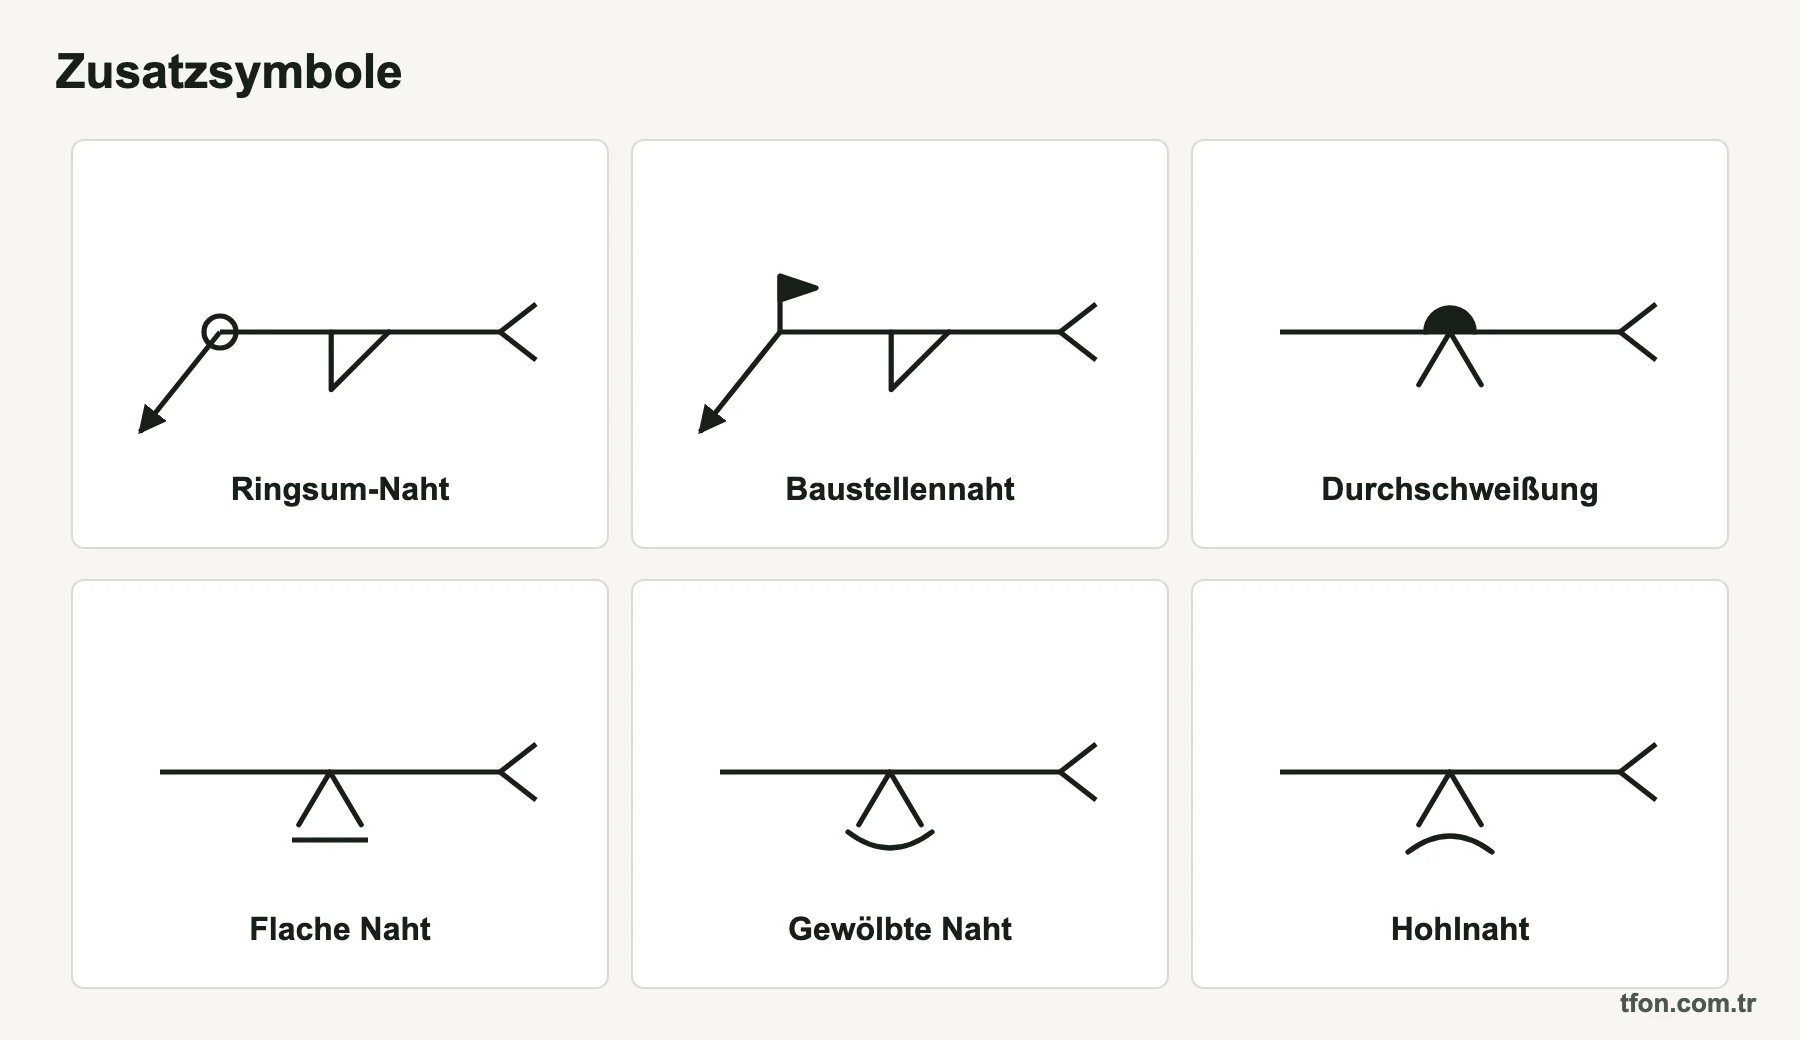
Die Abbildung zeigt die Zusatzsymbole am Schweißsymbol. Die Tabelle nennt ihre Bedeutung für die Fertigung.
| Zusatzsymbol | Form und Lage | Bedeutung für die Fertigung |
|---|---|---|
| Ringsum-Naht | Kreis am Knick zwischen Pfeillinie und Bezugslinie | Naht läuft ganz um das Bauteil herum, etwa um ein Rohr oder Profil |
| Baustellennaht | Fahne am Knick zwischen Pfeillinie und Bezugslinie | Naht wird bei der Montage oder auf der Baustelle geschweißt |
| Flache Nahtoberfläche | waagerechter Strich am Grundsymbol | Naht eben, meist blecheben nachgearbeitet |
| Gewölbte Nahtoberfläche | nach außen gewölbter Bogen | Naht mit konvexer Oberfläche |
| Hohle Nahtoberfläche | nach innen gewölbter Bogen | Naht mit konkaver Oberfläche, häufig bei Kehlnähten |
| Nahtübergänge kerbfrei | eigenes Zeichen am Grundsymbol | Übergänge zum Grundwerkstoff kerbfrei verschliffen |
| Verbleibende Schweißbadsicherung | Rechteck mit M | Badsicherung bleibt am Bauteil |
| Entfernbare Schweißbadsicherung | Rechteck mit MR | Badsicherung wird nach dem Schweißen entfernt |
Ein flacher Strich sagt nur, dass die Oberfläche eben sein soll. Wie sie eben wird, etwa durch Schleifen, steht bei Bedarf in der Gabel oder in einer Anmerkung. AWS A2.4 setzt dafür Buchstaben wie G für Schleifen oder M für spanende Bearbeitung an das Konturzeichen. Bei schwingend beanspruchten Bauteilen verbessert eine blecheben bearbeitete Naht die Ermüdungsfestigkeit deutlich.
Angaben zur Wurzel
Für die Wurzelseite einer Stumpfnaht gibt es mehrere Angaben. Ein Gegenlagensymbol auf der Strichlinie zeigt, dass die Wurzelseite nachgeschweißt wird. Meist wird die Wurzel vorher ausgearbeitet, zum Beispiel durch Fugenhobeln oder Schleifen. Ein flacher Strich am Gegenlagensymbol verlangt zusätzlich eine eben bearbeitete Wurzelseite.
Steht eine Schweißbadsicherung im Symbol, wird die Wurzel einseitig gegen eine Unterlage geschweißt. M und MR unterscheiden, ob diese Unterlage am Bauteil bleibt oder entfernt wird. AWS A2.4 kennt zusätzlich ein Zeichen für eine sichtbar durchgeschweißte Wurzel ohne Gegenlage.
Prozessnummer nach ISO 4063 und weitere Angaben in der Gabel
In der Gabel steht vor allem die Prozessnummer nach DIN EN ISO 4063. Sie legt fest, mit welchem Schweißprozess die Naht hergestellt wird. Die Zahl 135 steht zum Beispiel für MAG-Schweißen mit Massivdrahtelektrode. Weitere Angaben folgen, jeweils durch Schrägstriche getrennt.
Üblich ist die Reihenfolge Prozessnummer, Bewertungsgruppe, Schweißposition und Zusatzwerkstoff. Ein Beispiel für eine Gabel lautet „135/ISO 5817-C/ISO 6947-PB“. Das heißt: MAG-Schweißen, Bewertungsgruppe C, Schweißposition PB. Statt vieler Einzelangaben nennt die Gabel häufig auch nur die Nummer der WPS.
Die Tabelle nennt Prozessnummern, die in Zeichnungen für Stahl- und Blechbau häufig vorkommen.
| Prozessnummer | Schweißprozess nach ISO 4063 | Werkstattbezeichnung |
|---|---|---|
| 111 | Lichtbogenhandschweißen mit umhüllter Stabelektrode | E-Hand |
| 114 | Metall-Lichtbogenschweißen mit Fülldrahtelektrode ohne Schutzgas | Fülldraht ohne Gas |
| 121 | Unterpulverschweißen mit Massivdrahtelektrode | UP |
| 131 | Metall-Inertgasschweißen mit Massivdrahtelektrode | MIG |
| 135 | Metall-Aktivgasschweißen mit Massivdrahtelektrode | MAG |
| 136 | Metall-Aktivgasschweißen mit schweißpulvergefüllter Drahtelektrode | MAG mit Fülldraht |
| 138 | Metall-Aktivgasschweißen mit metallpulvergefüllter Drahtelektrode | MAG mit Metallpulverdraht |
| 141 | Wolfram-Inertgasschweißen mit Massivdraht- oder Massivstabzusatz | WIG |
| 15 | Plasmaschweißen | Plasma |
| 21 | Widerstandspunktschweißen | Punktschweißen |
| 311 | Gasschweißen mit Sauerstoff-Acetylen-Flamme | Autogenschweißen |
| 52 | Laserstrahlschweißen | Laser |
Die Bewertungsgruppe nach DIN EN ISO 5817 legt fest, welche Unregelmäßigkeiten an Stahlnähten zulässig sind. B steht für hohe, C für mittlere und D für niedrige Anforderungen. Für Aluminium gilt DIN EN ISO 10042 mit denselben Gruppen. Höhere Anforderungen bedeuten mehr Prüfaufwand und oft eine sorgfältigere Fugenvorbereitung.
Die Schweißposition folgt DIN EN ISO 6947. Häufige Kürzel sind PA für die Wannenposition, PB für horizontal-vertikal, PF für steigend und PG für fallend. Die Position beeinflusst Fugenform, Parameter und die Qualifikation des Schweißers.
Lesen von Schweißsymbolen: vier Beispiele
Schweißsymbole werden immer in derselben Reihenfolge gelesen: Stoß, Seite, Nahtart, Maße, Zusatzangaben. Die Abbildung zeigt vier Beispiele, links das Symbol, rechts die fertige Naht. Die folgenden Fälle aus dem System A folgen derselben Lesart.
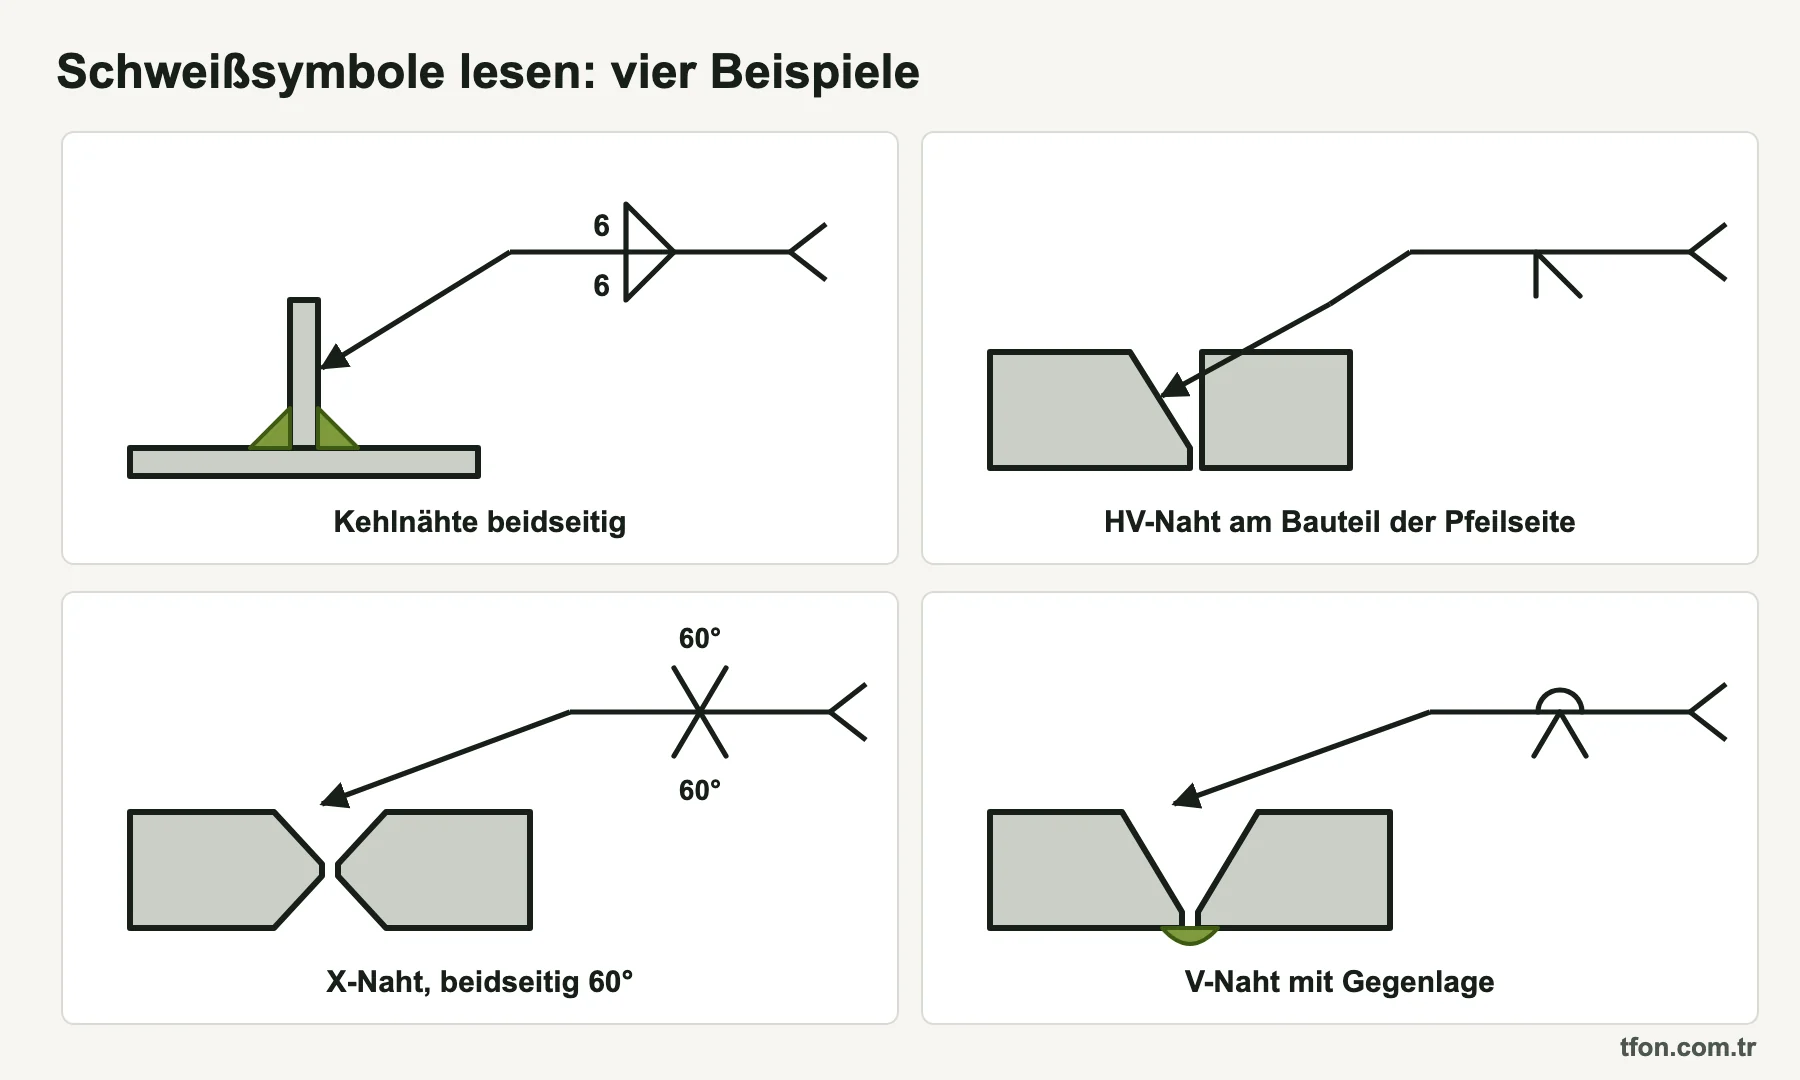
Beispiel 1: Kehlnaht a5 auf der Pfeilseite
Das Kehlnahtsymbol steht auf der Volllinie, links davon a5, rechts keine Länge. In der Gabel steht 135. Gefordert ist eine durchgehende Kehlnaht mit 5 mm Nahtdicke auf der Seite, auf die der Pfeil zeigt. Geschweißt wird mit MAG, die Schenkellänge liegt bei rund 7 mm.
Beispiel 2: unterbrochene Doppelkehlnaht
Das Kehlnahtsymbol steht über und unter der Bezugslinie, eine Strichlinie fehlt. Auf beiden Seiten steht „a4 3 × 80 (120)“. Gefordert sind auf jeder Seite drei Nähte mit 80 mm Länge und 120 mm Abstand. Die Nähte liegen sich gegenüber, es entsteht eine Kettennaht.
Beispiel 3: V-Naht mit Gegenlage, blecheben
Das V-Symbol steht auf der Volllinie, das Gegenlagensymbol auf der Strichlinie. Beide tragen einen flachen Strich, links vom V steht kein Maß. In der Gabel steht „111/ISO 5817-B“. Gefordert ist eine voll durchgeschweißte V-Naht in E-Hand, deren Wurzelseite nachgeschweißt wird.
Decklage und Gegenlage werden eben bearbeitet. Die Bewertungsgruppe B verlangt eine hohe Nahtqualität mit entsprechendem Prüfumfang.
Beispiel 4: K-Naht am T-Stoß als Baustellennaht
Am Knick der Pfeillinie sitzt eine Fahne, das HV-Symbol steht über und unter der Bezugslinie. Der Pfeil zeigt auf das Stegblech, links vom Symbol steht kein Maß. Gefordert ist eine voll durchgeschweißte K-Naht, die erst bei der Montage geschweißt wird. In der Werkstatt wird das Stegblech auf beiden Seiten angefast.
Bleibt ein Symbol unklar, klären Sie es vor dem Zuschnitt mit Konstruktion oder Schweißaufsicht. Ein falsch gelesenes Symbol fällt sonst erst nach dem Anfasen oder Schweißen auf.
Vom Symbol zur Fugenvorbereitung
Das Stumpfnahtsymbol ist der Arbeitsauftrag für die Fugenvorbereitung. Es sagt, welches Teil angefast wird, auf welcher Seite und mit welcher Fugenform. Fasenwinkel, Steghöhe und Spalt stehen in der WPS oder folgen DIN EN ISO 9692-1. Aus Symbol und WPS ergibt sich die Einstellung an der Anfasmaschine.
- Teil: Bei V-, Y-, U- und X-Nähten werden beide Teile angefast. Bei HV-, HY-, HU- und K-Nähten nur das Teil, auf das der Pfeil zeigt.
- Seite: Die Fase liegt auf der Pfeilseite oder der Gegenseite. Bei Doppelnähten wird das Blech auf beiden Seiten angefast.
- Fasenwinkel: Bei einer symmetrischen V-Naht ist der Fasenwinkel je Kante halb so groß wie der Öffnungswinkel. Bei der HV-Naht entspricht er dem Flankenwinkel.
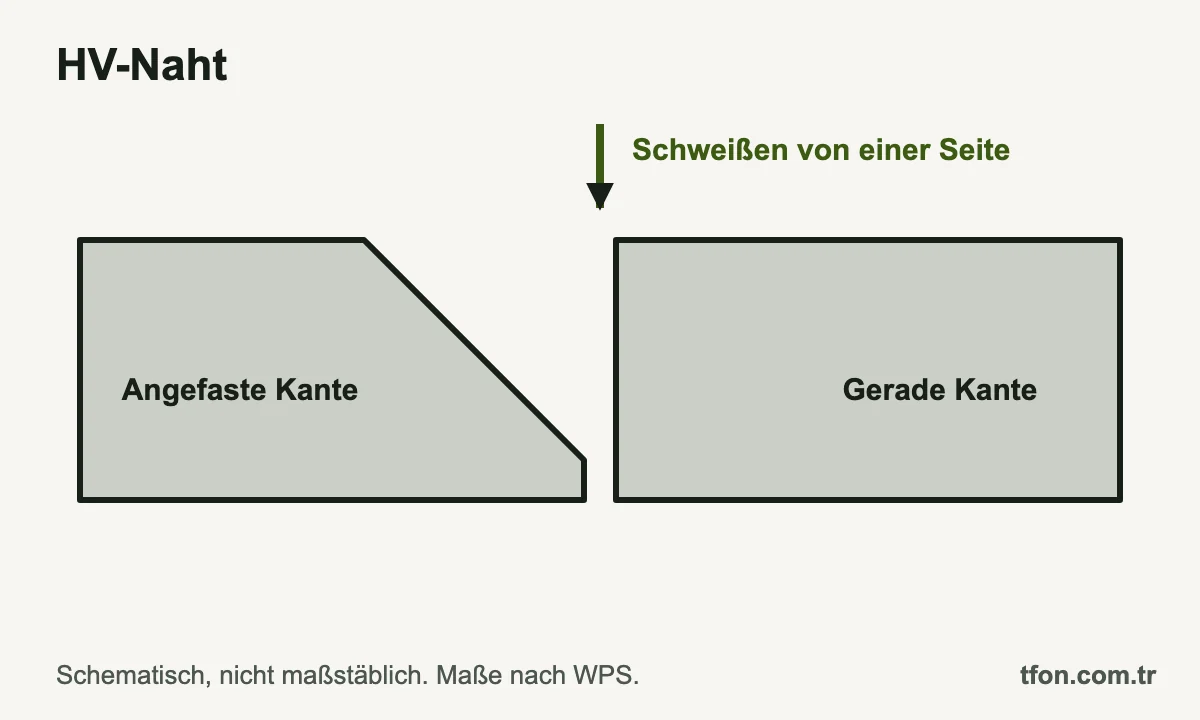
Die Abbildung zeigt die HV-Fuge, die zu einem HV-Symbol gehört. Nur ein Teil wird angefast, das zweite bleibt stumpf. Typisch ist sie am T-Stoß und am Stumpfstoß, wenn nur ein Teil bearbeitet werden kann.
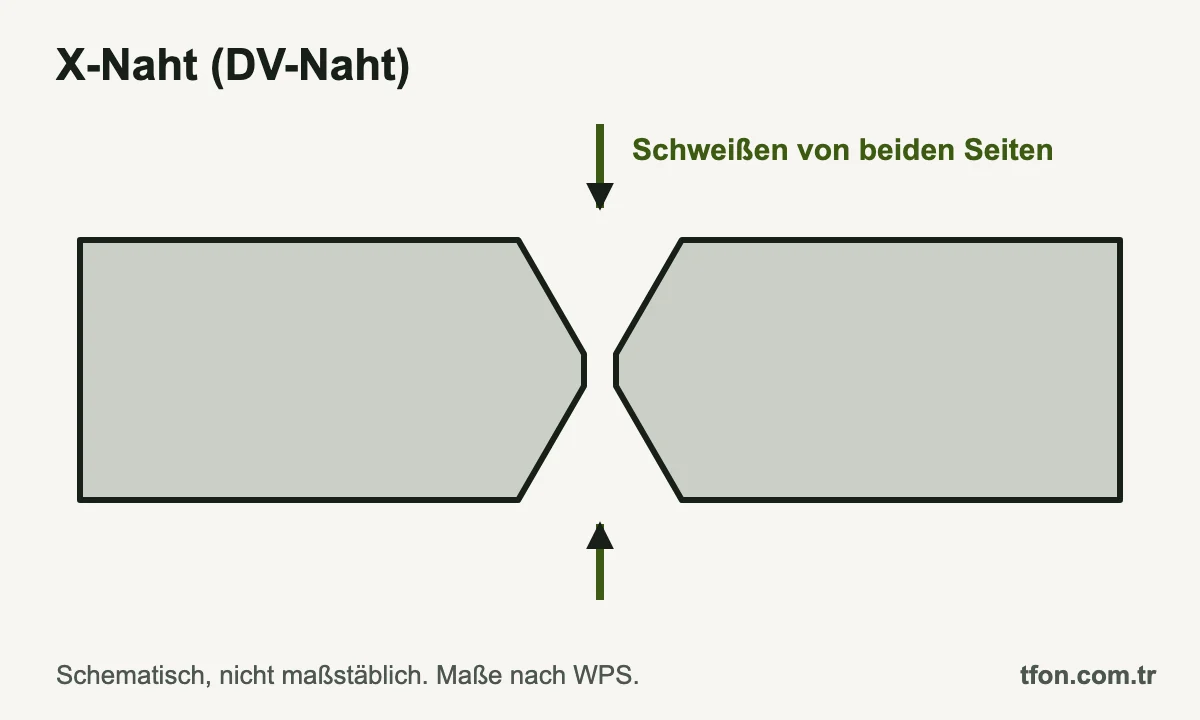
Die X-Fuge entsteht aus einem X-Symbol, also aus V-Symbolen auf beiden Seiten. Beide Teile werden von oben und von unten angefast. Bei dicken Blechen spart diese Form Schweißgut und verteilt den Verzug auf beide Seiten.
Prüfen Sie vor dem ersten Teil, ob sich der Winkel in Zeichnung, WPS und Maschinenanzeige auf dieselbe Fläche bezieht. Thermisch geschnittene Fasen an Plasma- und Brennschneidteilen müssen vor dem Schweißen frei von Oxidschicht und Schlacke sein. Eine mechanisch hergestellte Fase ist dagegen metallisch blank.
Für gerade Kanten an Blechen und Platten eignet sich eine Anfasmaschine. Die TFON Bevel Wizard fast Bleche von 4–100 mm Dicke mit Fasenwinkeln von -30° bis +80° an. TFON ist Maschinenhersteller in Konya, Türkei, und bietet die Bevel Wizard in zwei Ausführungen an.
- Anfasmaschine TF-C 8010 L: verfahrbarer Tisch, Teile bis 12.000 mm Länge
- Anfasmaschine TF-F 8030 L: feststehender Tisch, Zuschnitte von 60–3.000 mm Länge
Mehr zum Verfahren lesen Sie unter Anfasen zur Schweißnahtvorbereitung.
Passende TFON-Maschinen
-
TFON Bevel Wizard® TF-C 8010 L
Anfasmaschine für Bleche bis 12 m; Blechdicke 4–100 mm, Fasenwinkel -30°/+80°
Technische Daten Angebot anfordern -
TFON Bevel Wizard® TF-F 8030 L
Anfasmaschine für Zuschnitte bis 3.000 mm; Blechdicke 4–100 mm, Fasenwinkel -30°/+80°
Technische Daten Angebot anfordern
Häufige Fragen
Was bedeutet das a-Maß bei einer Schweißnaht?
Das a-Maß ist die Nahtdicke einer Kehlnaht. Es entspricht der Höhe des größten gleichschenkligen Dreiecks, das in den Nahtquerschnitt passt. Im Schweißsymbol steht es als „a“ mit Zahl links vom Kehlnahtsymbol, zum Beispiel a5 für 5 mm.
Wie rechnet man das a-Maß in das z-Maß um?
Bei gleichschenkligen Kehlnähten am rechtwinkligen Stoß gilt z ≈ 1,41 · a und a ≈ 0,7 · z. Eine Naht a5 hat also rund 7,1 mm Schenkellänge. Bei hohlen Nähten oder schiefwinkligen Stößen gilt diese Umrechnung nicht.
Was bedeutet die gestrichelte Linie am Schweißsymbol?
Sie kennzeichnet im System A nach DIN EN ISO 2553 die Gegenseite. Steht das Symbol auf der gestrichelten Linie, liegt die Naht auf der dem Pfeil abgewandten Seite. Steht es auf der Volllinie, liegt die Naht auf der Pfeilseite.
Was bedeutet der Kreis am Schweißsymbol?
Der Kreis am Knick der Pfeillinie bedeutet Ringsum-Naht. Die Naht läuft ganz um das Bauteil herum, zum Beispiel um ein Rohr oder ein Profil. Ohne Kreis gilt die Naht nur für den Stoß, auf den der Pfeil zeigt.
Was bedeutet die Fahne am Schweißsymbol?
Die Fahne kennzeichnet eine Baustellennaht. Die Naht wird nicht in der Werkstatt, sondern bei der Montage geschweißt. Die Fuge wird in der Werkstatt meist vorbereitet, geschweißt wird sie erst vor Ort.
Was bedeutet 135 am Schweißsymbol?
135 ist die Prozessnummer nach DIN EN ISO 4063 für MAG-Schweißen mit Massivdrahtelektrode. Sie steht in der Gabel am Ende der Bezugslinie. Andere häufige Nummern sind 111 für E-Hand, 141 für WIG und 136 für MAG mit Fülldraht.
Wie sieht das Symbol einer Kehlnaht aus?
Das Kehlnahtsymbol ist ein rechtwinkliges Dreieck mit dem senkrechten Schenkel links. Links davon steht a oder z mit dem Maß, rechts die Nahtlänge. Steht das Dreieck auf beiden Seiten der Bezugslinie, ist eine Doppelkehlnaht gefordert.
Was ist der Unterschied zwischen System A und System B?
System A arbeitet mit Volllinie und Strichlinie, System B nur mit einer Bezugslinie. Im System B bedeutet ein Symbol unter der Linie Pfeilseite und darüber Gegenseite, wie bei AWS A2.4. In Europa ist System A üblich, und in einer Zeichnung darf nur ein System vorkommen.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.