
Wissen
Was ist eine Stumpfnaht? Nahtformen und Fugenvorbereitung
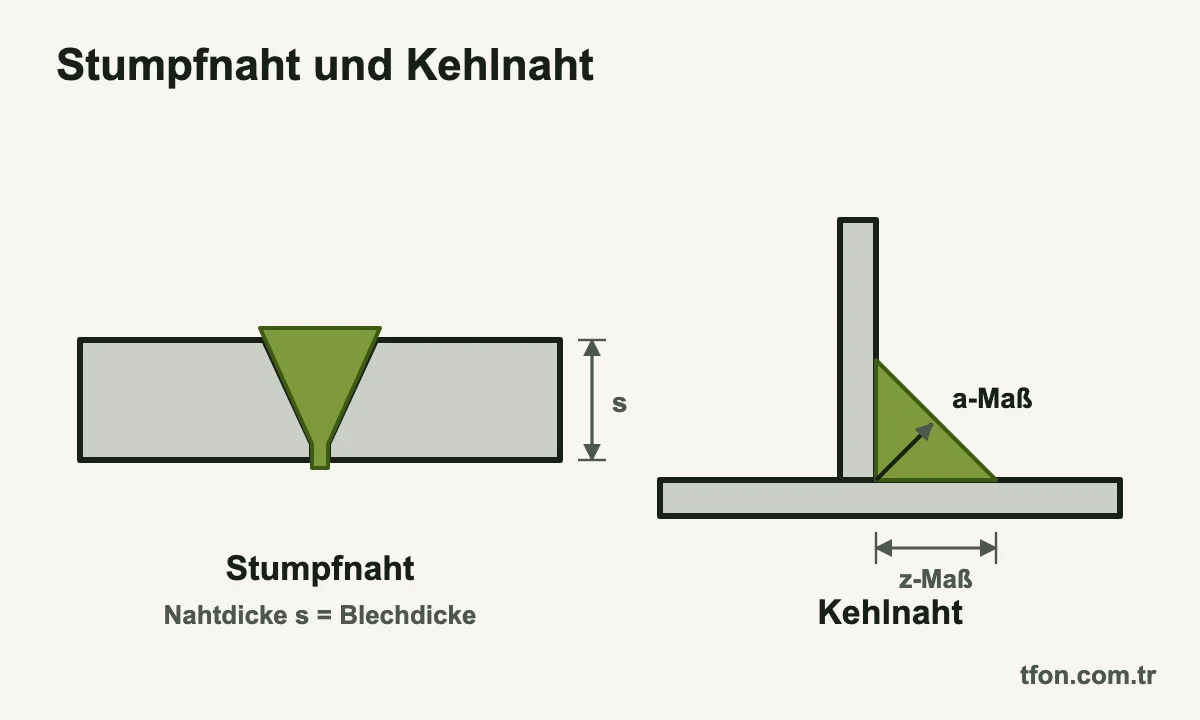
Eine Stumpfnaht verbindet zwei Bauteile in einer Fuge zwischen ihren Stoßflächen. Die Naht liegt im Querschnitt der Teile, nicht im Winkel wie die Kehlnaht. Typische Nahtformen sind I-, V-, Y-, HV-, X- und K-Naht. Ab etwa 4 mm Blechdicke werden die Kanten meist angefast, die Fugenform legt die WPS fest.
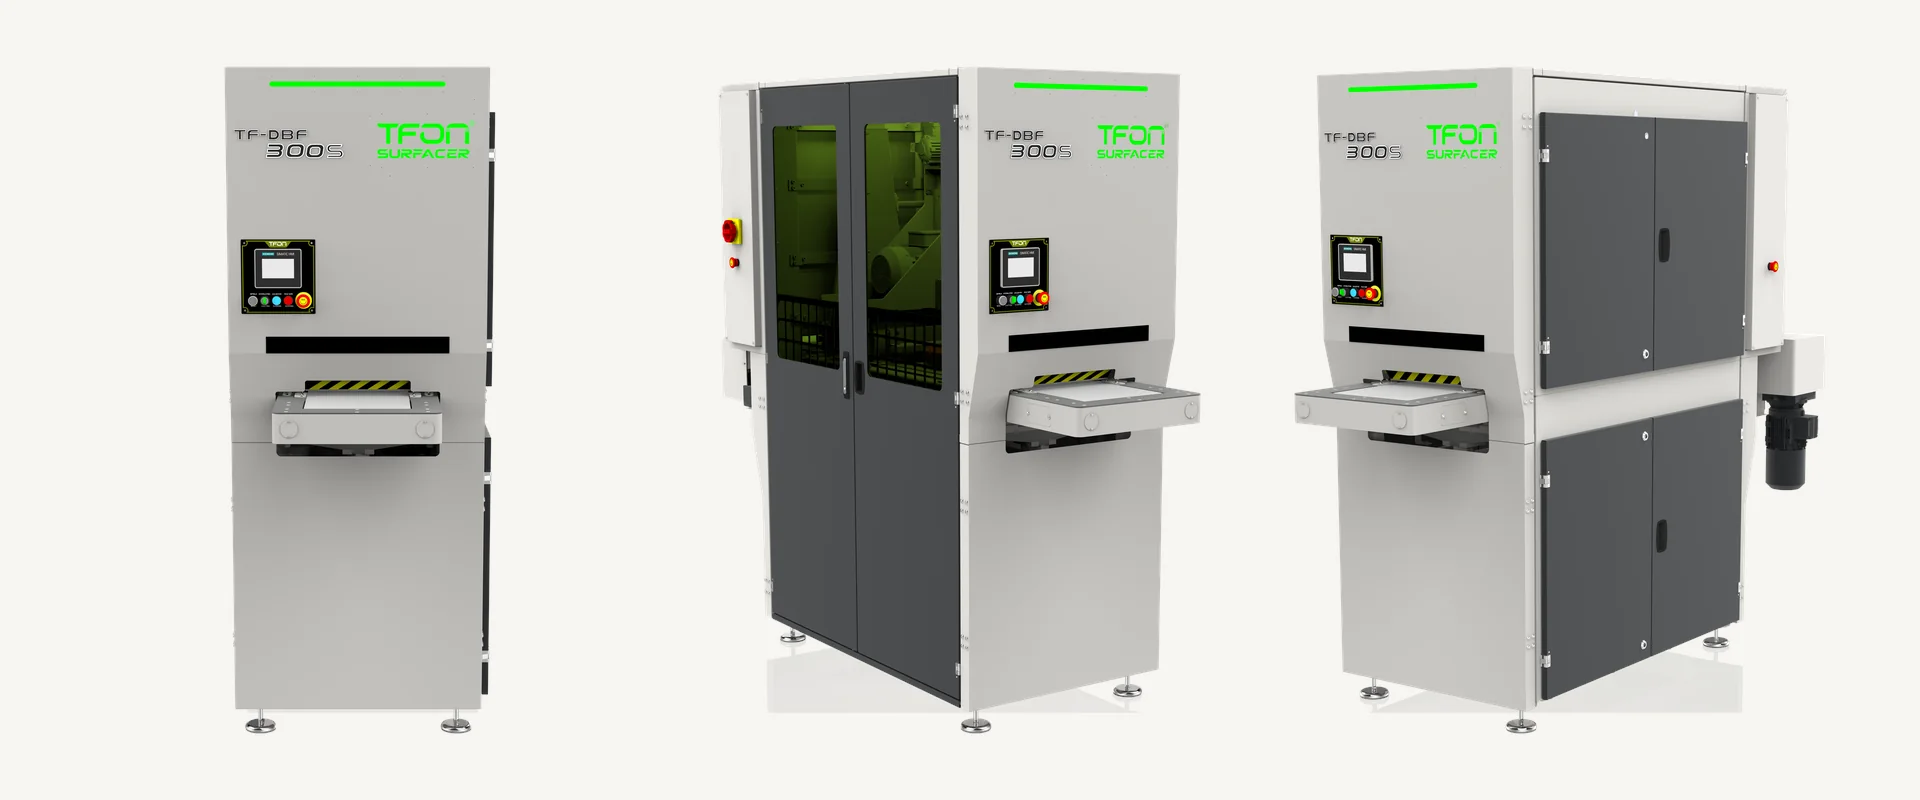
Passende TFON-Maschinen
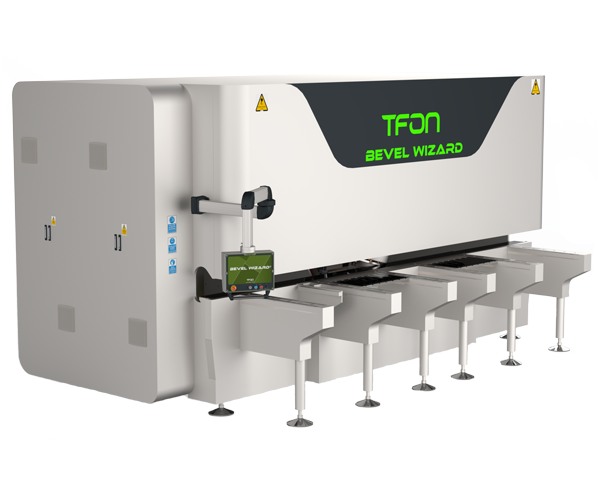
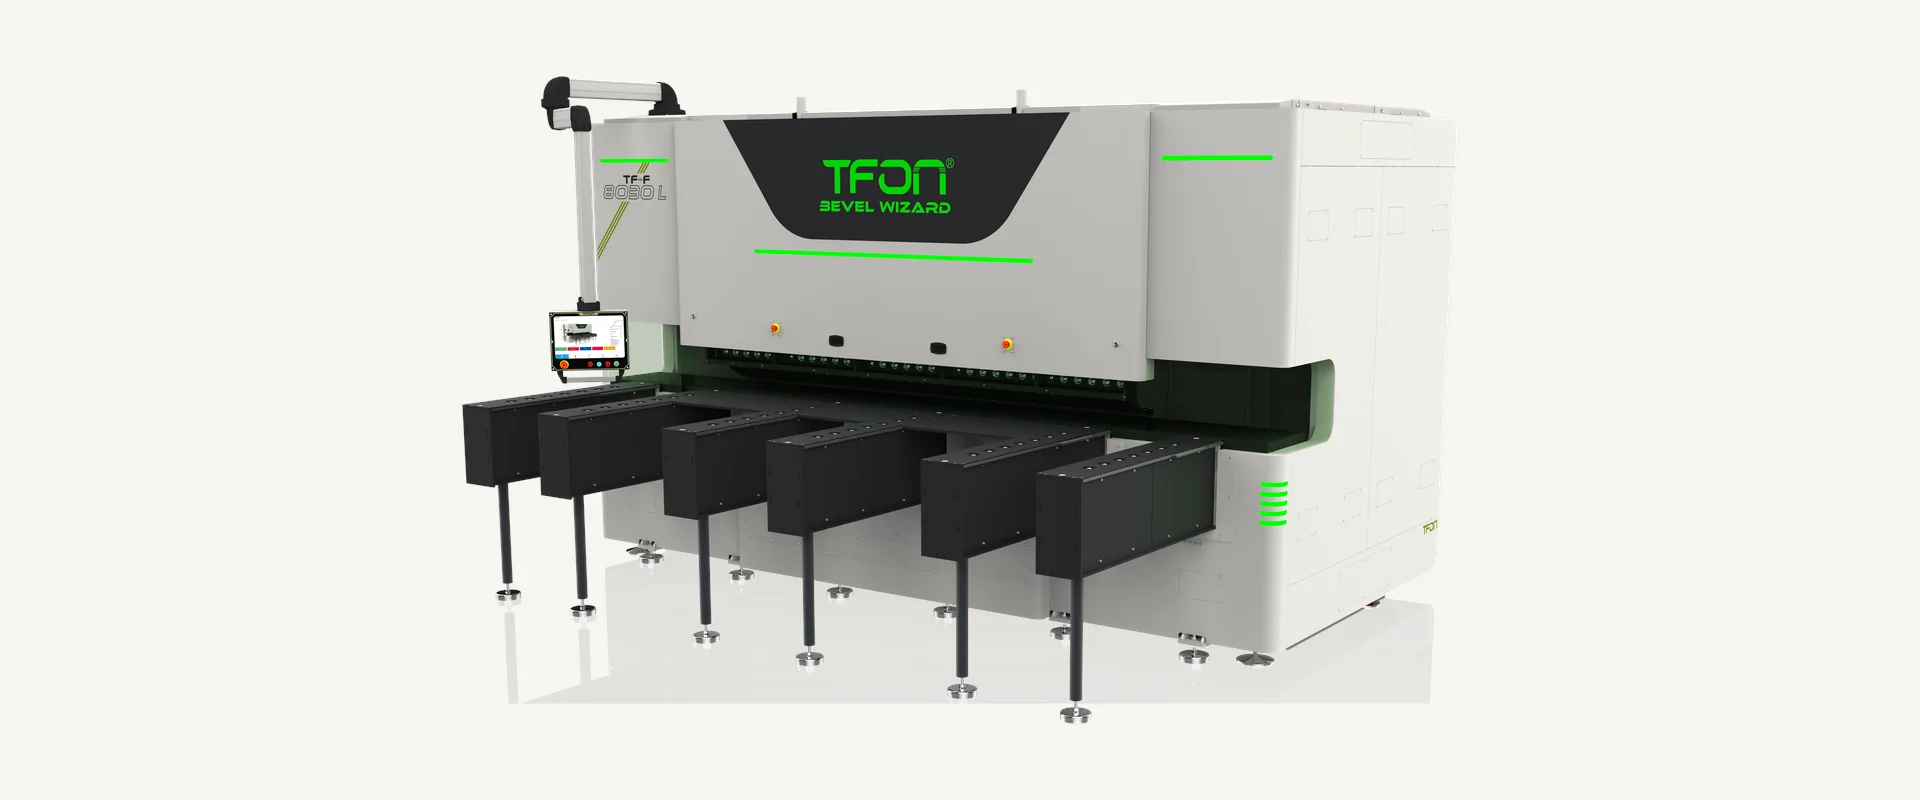
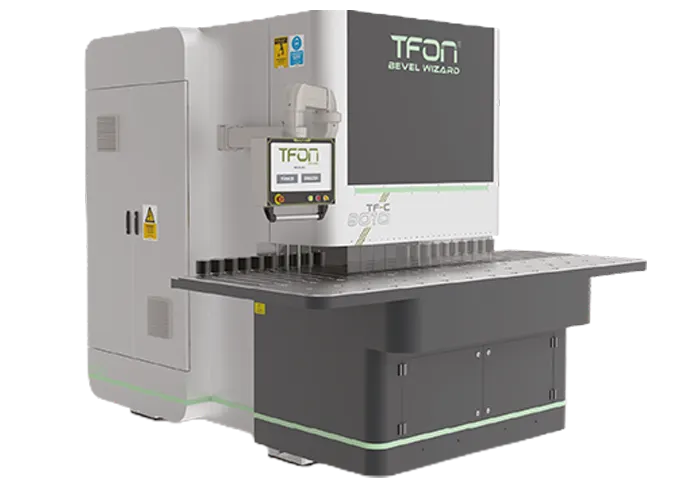
- TFON Bevel Wizard® TF-C 8010 L Anfasmaschine für Bleche bis 12 m; Blechdicke 4–100 mm, Fasenwinkel -30°/+80° Technische Daten Angebot anfordern
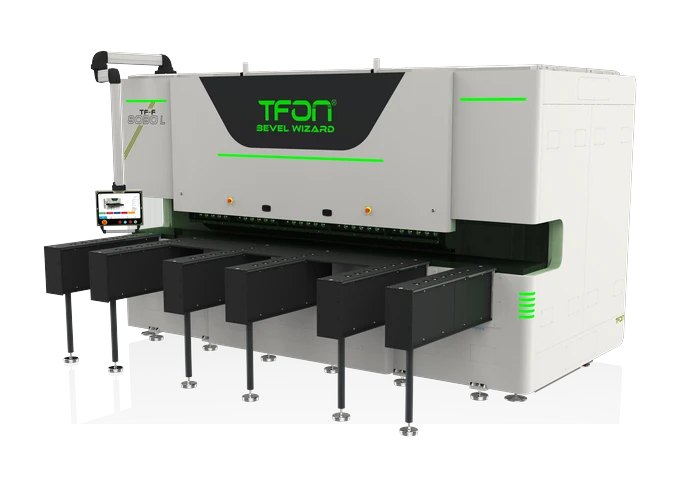
- TFON Bevel Wizard® TF-F 8030 L Anfasmaschine für Zuschnitte bis 3.000 mm; Blechdicke 4–100 mm, Fasenwinkel -30°/+80° Technische Daten Angebot anfordern
Stumpfnaht: Definition und Begriff
Eine Stumpfnaht ist eine Schweißnaht, die zwei Bauteile in einer Fuge zwischen ihren Stoßflächen verbindet. Die Naht füllt diese Fuge und liegt damit im Querschnitt der Teile. Bei dünnen Blechen reicht ein Spalt zwischen den stumpfen Kanten. Bei dickeren Blechen werden die Kanten angefast, damit eine Fuge mit festgelegter Form entsteht.
Die Schweißtechnik trennt dabei zwei Begriffe. Die Stoßart beschreibt, wie die Teile zueinander liegen, etwa als Stumpfstoß oder T-Stoß. Die Nahtart beschreibt, wie sie verbunden werden, etwa als Stumpfnaht oder Kehlnaht. DIN EN ISO 17659 fasst diese Benennungen mehrsprachig und mit Bildern zusammen.
Auf Englisch heißt die Stumpfnaht butt weld. In amerikanischen Normen wie AWS A3.0 heißt sie groove weld, der Stumpfstoß butt joint. Eine voll durchgeschweißte Stumpfnaht ist dort eine complete joint penetration weld, kurz CJP.
Stumpfnähte finden sich überall dort, wo Kräfte direkt durch die Naht fließen sollen. Beispiele sind Gurtstöße an Trägern, Längs- und Rundnähte an Behältern und Rohren sowie Stöße großer Platten. Voll durchgeschweißt ist die Naht so dick wie das Blech und trägt den ganzen Querschnitt.
Nicht zu verwechseln ist die Stumpfnaht mit dem Stumpfschweißen im Widerstandsverfahren. Beim Pressstumpf- und Abbrennstumpfschweißen werden Teile ohne Fuge und ohne Zusatzwerkstoff unter Druck verbunden. ISO 4063 führt diese Prozesse unter den Nummern 25 und 24. Dieser Beitrag behandelt die Stumpfnaht beim Schmelzschweißen mit Lichtbogen, Laser oder Gasflamme.
Stoßarten mit Stumpfnaht: Stumpfstoß, T-Stoß, Eckstoß
Die Stumpfnaht kommt nicht nur am Stumpfstoß vor, sondern auch am T-Stoß und am Eckstoß. Entscheidend ist, dass die Naht in einer Fuge liegt. Wird das anstoßende Teil angefast, entsteht auch am T-Stoß eine Stumpfnaht.
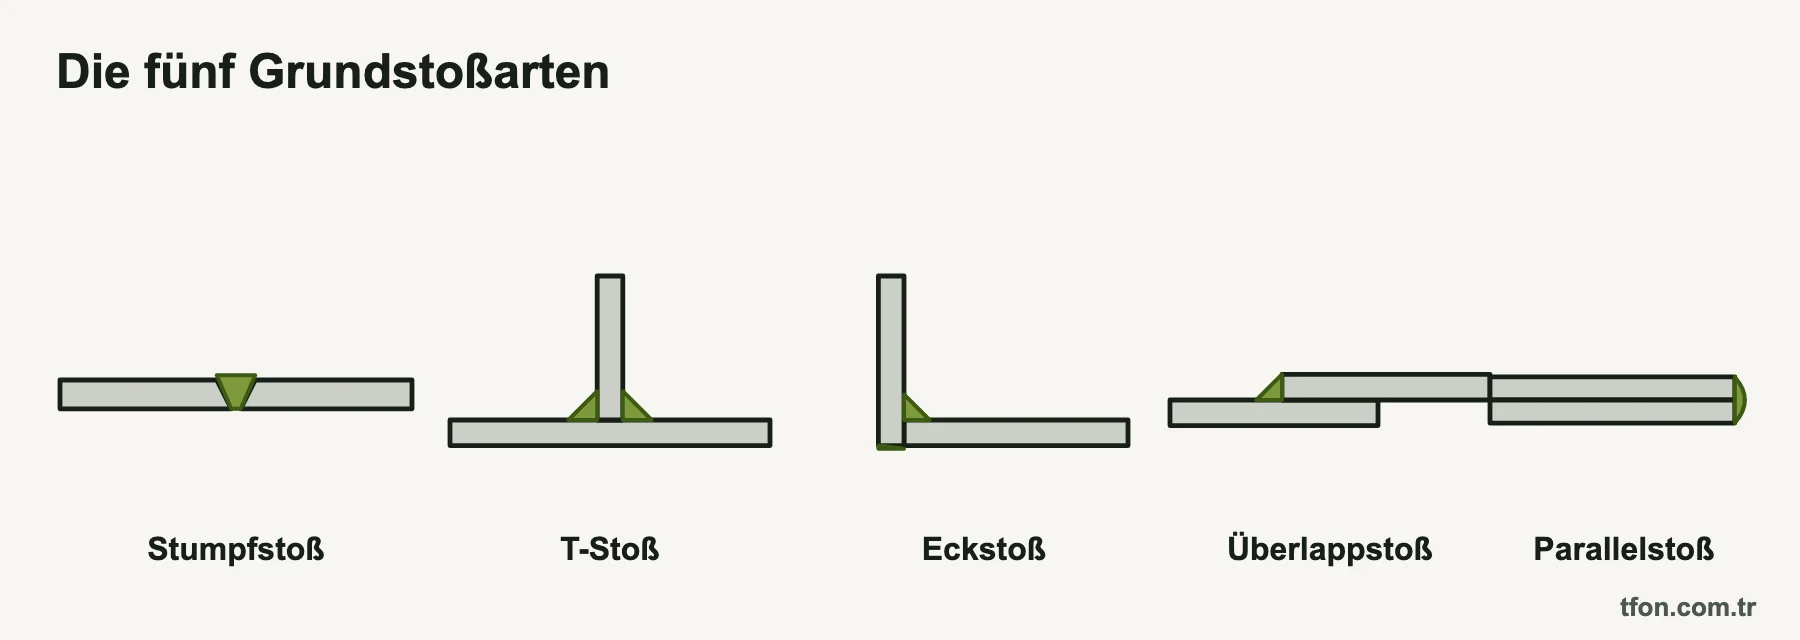
Die Abbildung zeigt die Grundstoßarten nebeneinander. Für die Stumpfnaht sind drei davon wichtig:
- Stumpfstoß: Die Teile liegen in einer Ebene, die Stoßflächen stehen sich gegenüber. Üblich sind I-, V-, Y-, X- und U-Nähte.
- T-Stoß: Ein Teil stößt rechtwinklig auf das andere. Mit HV-, HY-, K- oder HU-Naht am Stegblech wird der Stoß voll oder teilweise durchgeschweißt.
- Eckstoß: Zwei Teile treffen sich an ihren Kanten unter einem Winkel. Eine HV-Naht an der Außenecke verbindet den Stoß über die ganze Blechdicke.
Am T-Stoß ohne Fase bleibt nur die Kehlnaht. Der Doppel-T-Stoß, auch Kreuzstoß genannt, wird wie der T-Stoß behandelt, meist mit K-Nähten. Am Überlappstoß und am Parallelstoß gibt es dagegen keine Stumpfnaht. Dort liegen die Teile flach aufeinander und werden mit Kehlnaht, Lochnaht, Punktnaht oder Stirnflachnaht verbunden.
Bei Stumpfstößen mit unterschiedlicher Blechdicke wird das dickere Blech meist mit einer flachen Neigung an das dünnere angeglichen. So entsteht ein sanfter Dickenübergang, der den Kraftfluss nicht abrupt umlenkt. Die zulässige Neigung legen Regelwerk und Konstruktion fest.
Stumpfnaht und Kehlnaht: Unterschied im Vergleich
Der Unterschied zwischen Stumpfnaht und Kehlnaht liegt in der Lage der Naht. Die Stumpfnaht füllt eine Fuge im Querschnitt der Bauteile. Die Kehlnaht liegt im Winkel zwischen zwei Flächen und hat einen etwa dreieckigen Querschnitt. Daraus folgen Unterschiede bei Tragfähigkeit, Vorbereitung und Prüfung.
Die Abbildung am Seitenanfang zeigt beide Nahtarten im Querschnitt. Die Tabelle stellt ihre Eigenschaften gegenüber.
| Merkmal | Stumpfnaht | Kehlnaht |
|---|---|---|
| Lage der Naht | in der Fuge, im Querschnitt der Bauteile | im Winkel zwischen zwei Flächen |
| Typische Stöße | Stumpfstoß, T-Stoß mit HV- oder K-Naht, Eckstoß | T-Stoß, Überlappstoß, Eckstoß |
| Kantenvorbereitung | Anfasen meist ab etwa 4 mm Blechdicke | in der Regel keine |
| Maß im Schweißsymbol | ohne Maß voll durchgeschweißt, sonst Nahtdicke s | Nahtdicke a oder Schenkellänge z |
| Rechnerische Tragfähigkeit | voll durchgeschweißt wie das schwächere Bauteil | aus Nahtdicke a und wirksamer Nahtlänge |
| Kraftfluss | geradlinig durch die Naht | umgelenkt, Kerben an Wurzel und Nahtübergang |
| Ermüdung | günstiger, besonders blecheben bearbeitet | ungünstiger bei tragenden Nähten |
| Volumenprüfung | Durchstrahlung und Ultraschall gut möglich | nur eingeschränkt aussagekräftig |
| Aufwand | Fugenvorbereitung, genaue Passung, oft Gegenlage | wenig Vorbereitung, schnell geschweißt |
Die Kehlnaht ist schneller und günstiger, solange die Kraft gering ist oder längs zur Naht wirkt. Die Stumpfnaht ist gefragt, wenn der volle Querschnitt tragen muss oder das Bauteil schwingend beansprucht wird. Im Ermüdungsnachweis nach DIN EN 1993-1-9 erhalten quer belastete Stumpfnähte einen günstigeren Kerbfall als tragende Kehlnähte. Wird die Naht blecheben geschliffen, verbessert sich der Kerbfall weiter.
Zwischen beiden Formen gibt es Kombinationen. Eine HV-Naht lässt sich am T-Stoß mit einer aufgesetzten Kehlnaht verbinden. So entsteht eine größere Nahtdicke bei kleinerer Fase. Welche Lösung passt, entscheidet die Berechnung.
Bei dicken Stegblechen kippt der Vergleich oft zugunsten der Stumpfnaht. Das Volumen einer Kehlnaht wächst mit dem Quadrat des a-Maßes. Müssen Doppelkehlnähte den vollen Blechquerschnitt anschließen, werden sie sehr groß. Eine K-Naht braucht dann oft weniger Schweißgut, verlangt aber eine beidseitige Fase am Stegblech.
Nahtformen der Stumpfnaht im Überblick
Die Nahtform einer Stumpfnaht richtet sich nach Blechdicke, Zugänglichkeit und Stoßart. Dieser Abschnitt stellt die wichtigsten Formen kurz vor. Typische Winkel, Steghöhen und Spalte nach DIN EN ISO 9692-1 finden Sie im Beitrag Fugenformen beim Schweißen.
I-Naht
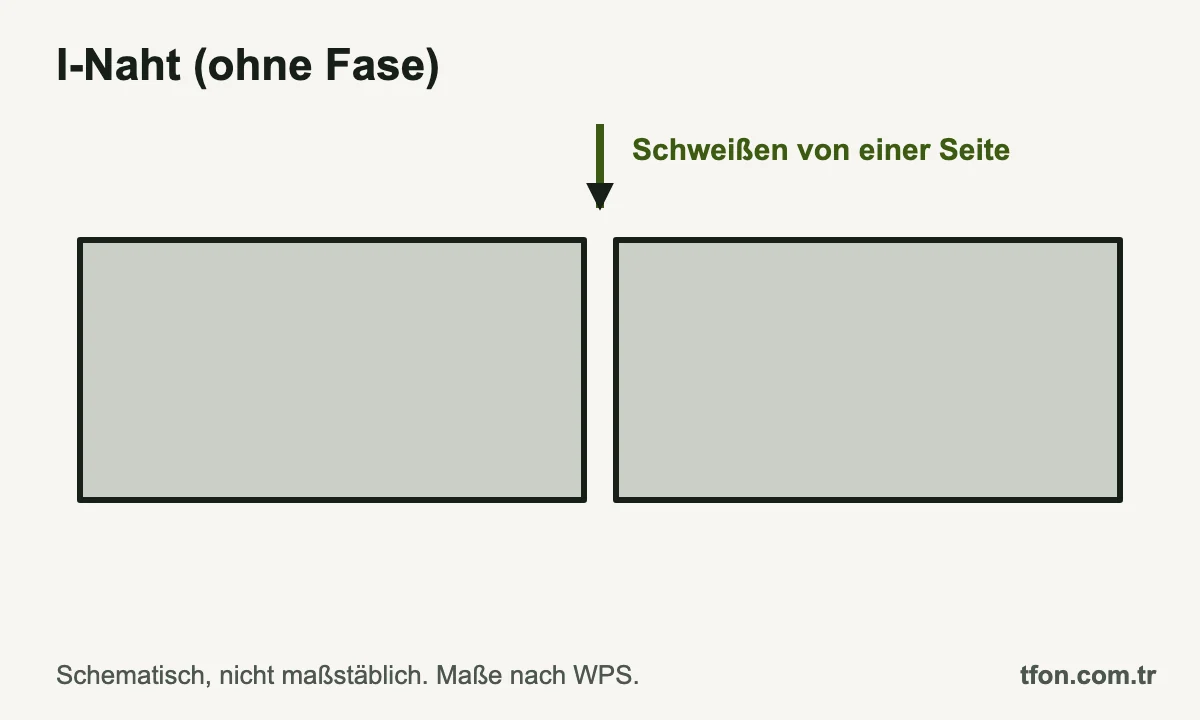
Die I-Naht braucht keine Fase, die Kanten bleiben stumpf. Sie eignet sich für dünne Bleche, bei denen der Lichtbogen die Wurzel von einer Seite erreicht. Beidseitig geschweißt sind etwas größere Dicken möglich.
V-Naht
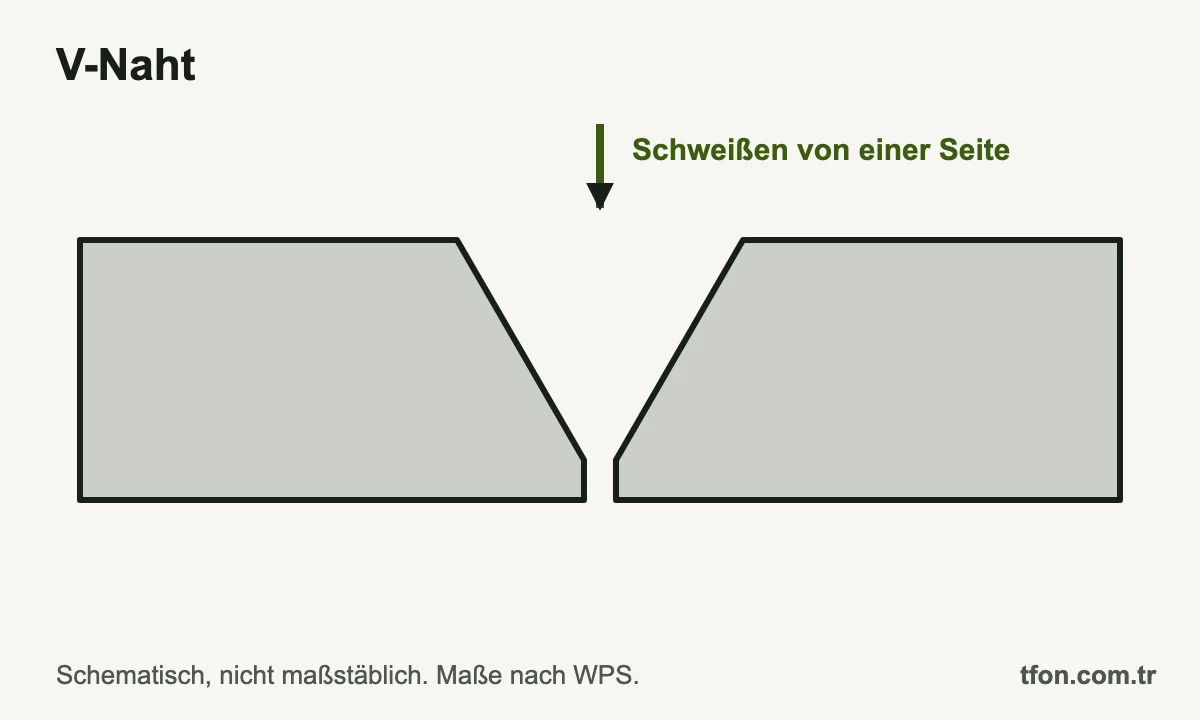
Bei der V-Naht werden beide Kanten angefast, geschweißt wird von einer Seite. Sie ist die Standardform für mittlere Blechdicken am Stumpfstoß. Mit wachsender Dicke steigt ihr Nahtvolumen stark an.
Y-Naht
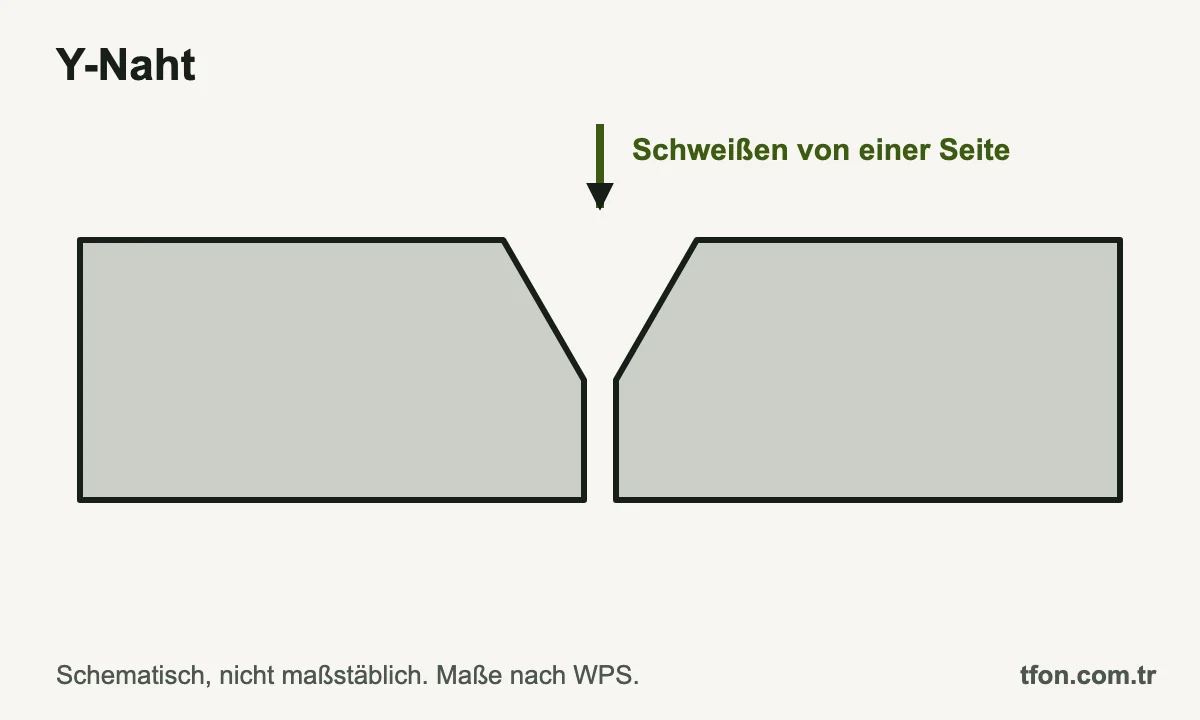
Die Y-Naht ist eine V-Naht mit höherem Steg. Der Steg stützt die Wurzel und verringert die Gefahr, dass das Schmelzbad durchfällt. Der höhere Steg verlangt aber genug Einbrand, damit die Wurzel vollständig erfasst wird.
HV-Naht und HY-Naht
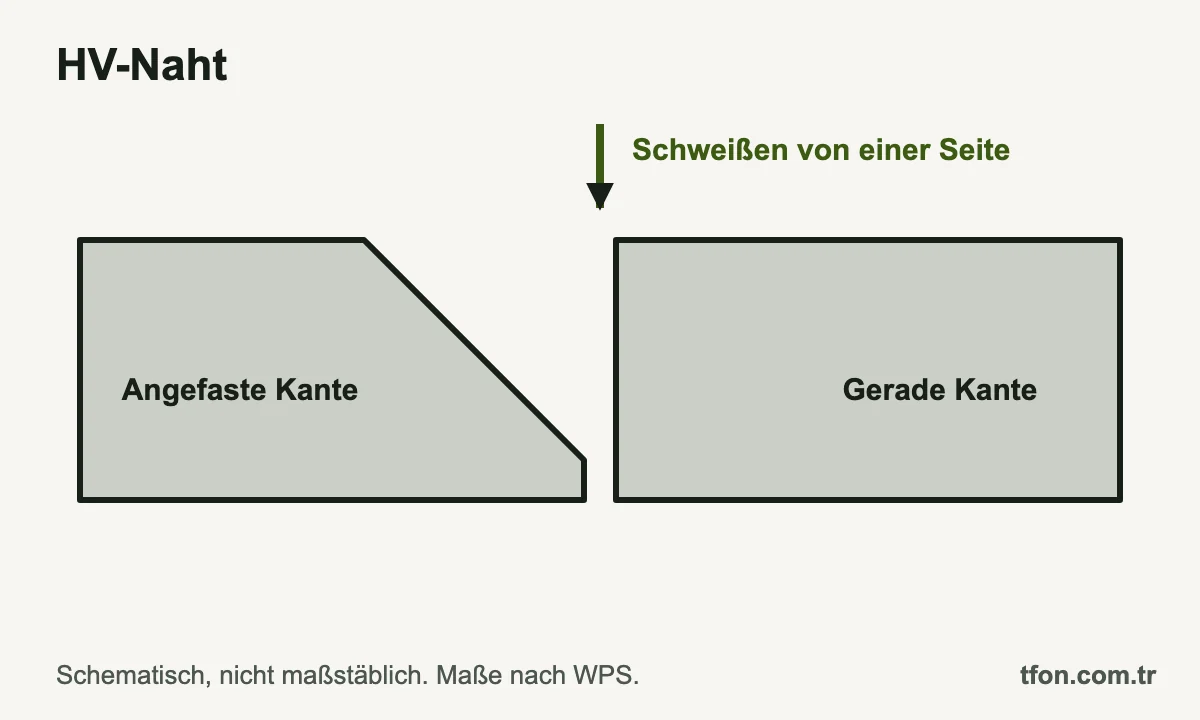
Bei der HV-Naht wird nur ein Teil angefast, das andere bleibt stumpf. Sie ist die typische Form am T-Stoß und am Eckstoß. Am Stumpfstoß hilft sie, wenn nur ein Teil bearbeitet werden kann. Die HY-Naht ist die Variante mit höherem Steg.
X-Naht und K-Naht
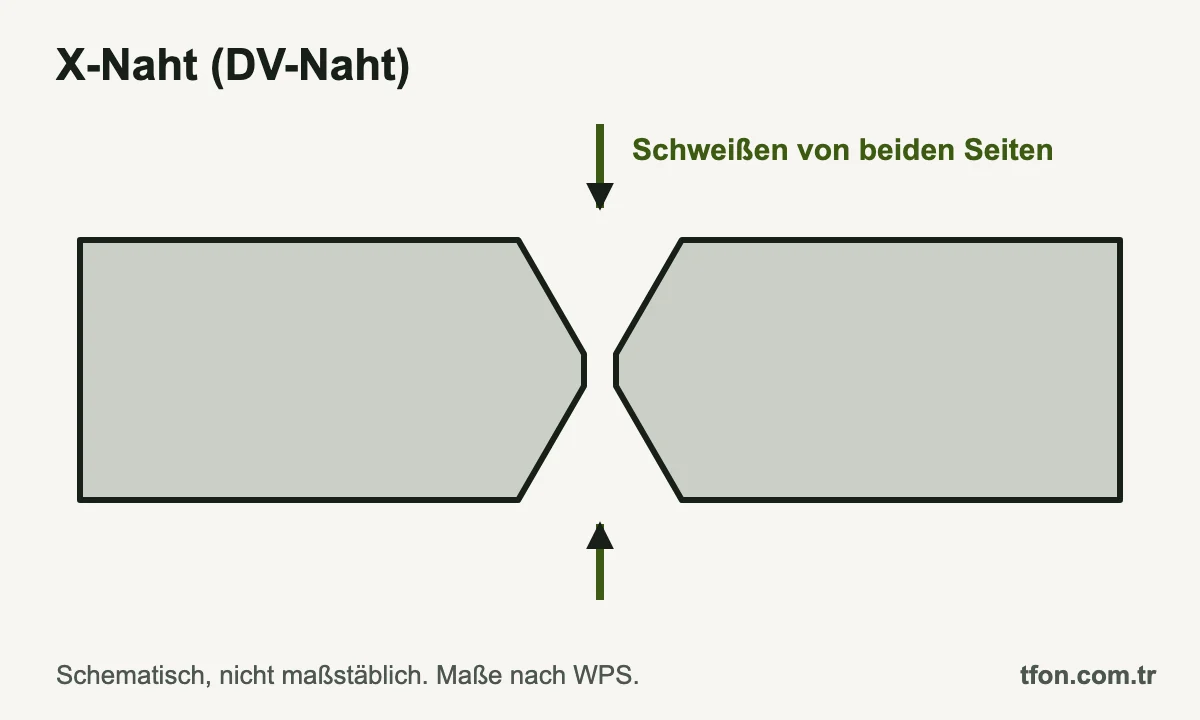
X-Naht und K-Naht sind beidseitige Formen für dickere Bleche. Bei der X-Naht, auch DV-Naht genannt, werden beide Teile von beiden Seiten angefast. Bei der K-Naht, der DHV-Naht, wird nur ein Teil beidseitig angefast. Beide brauchen Zugang von beiden Seiten und sparen gegenüber einseitigen Formen Schweißgut.
U-Naht und HU-Naht
U-Naht und HU-Naht, auch J-Naht genannt, haben einen Radius am Fugengrund und kleine Flankenwinkel. Sie kommen bei dicken Platten zum Einsatz, weil sie wenig Schweißgut brauchen. Die Fuge wird meist gefräst oder gehobelt und ist aufwendiger herzustellen.
Voll und teilweise durchgeschweißte Stumpfnähte
Eine Stumpfnaht ist voll durchgeschweißt, wenn das Schweißgut die ganze Blechdicke erfasst, einschließlich Wurzel. Bei einer teilweise durchgeschweißten Naht bleibt ein Teil des Querschnitts ungeschweißt. Die tragende Dicke heißt dann Nahtdicke s. Sie steht im Schweißsymbol links vom Nahtsymbol.
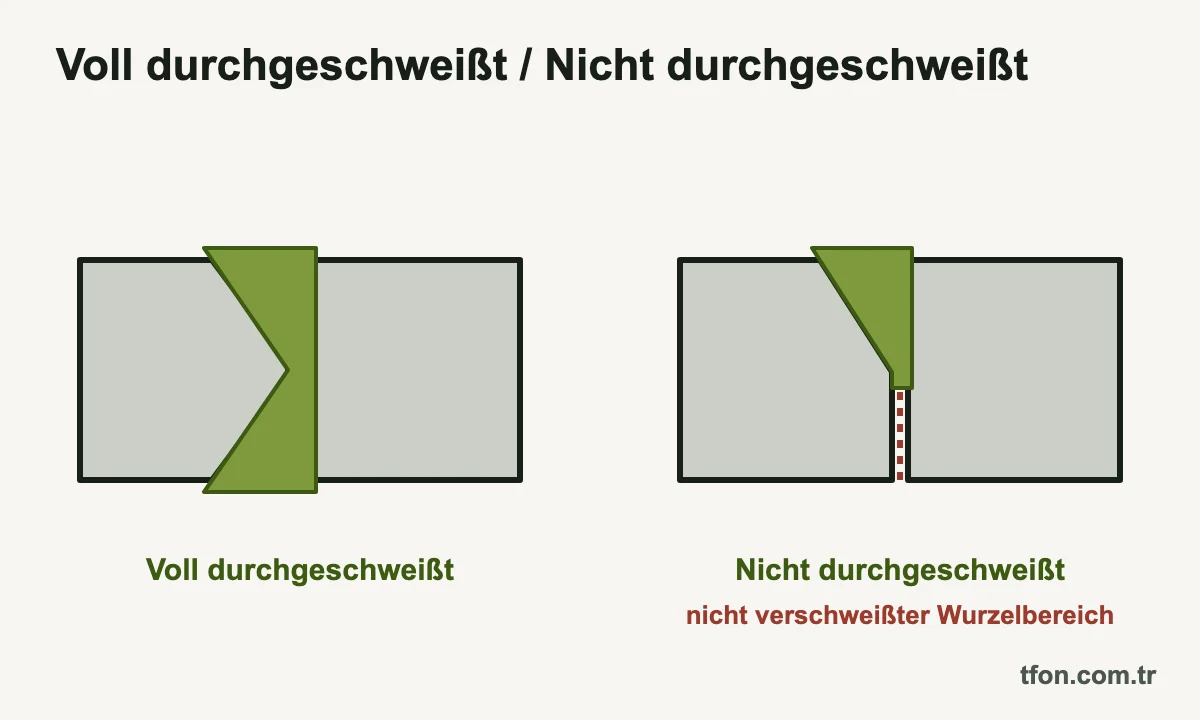
Die Abbildung stellt beide Varianten gegenüber. Voll durchgeschweißt trägt die Naht nach DIN EN 1993-1-8 wie das schwächere der verbundenen Bauteile. Voraussetzung ist ein Zusatzwerkstoff, der mindestens die Festigkeit des Grundwerkstoffs erreicht. Eine teilweise durchgeschweißte Stumpfnaht wird dagegen wie eine Kehlnaht mit tiefem Einbrand bemessen.
Für die volle Durchschweißung gibt es drei übliche Wege:
- Einseitig mit offener Wurzel: Spalt und Steg erlauben eine durchgeschweißte Wurzel von einer Seite. Das verlangt eine gleichmäßige Fuge und einen geübten Schweißer.
- Einseitig mit Schweißbadsicherung: Eine Unterlage aus Keramik, Kupfer oder Stahl stützt das Schmelzbad. Unterlagen aus Stahl bleiben oft am Bauteil.
- Beidseitig mit Gegenlage: Nach der ersten Seite wird die Wurzel ausgearbeitet, etwa durch Fugenhobeln oder Schleifen. Danach wird die Gegenlage geschweißt.
Ob die Wurzel durchgeschweißt ist, zeigt sich nur auf der Rückseite oder in der Volumenprüfung. Bei Rohren und geschlossenen Profilen ist die Rückseite oft nicht zugänglich. Dort hängt die Wurzelqualität besonders stark von einer gleichmäßigen Fuge ab.
Bei nichtrostenden Stählen kommt der Wurzelschutz hinzu. Die Wurzelseite wird dann mit Formiergas vor Oxidation geschützt. Ob und wie formiert wird, steht in der WPS.
Teilweise durchgeschweißte Nähte sparen Fasenarbeit und Schweißgut. Bei schwingender Beanspruchung quer zur Naht sind sie aber kritisch. Der ungeschweißte Rest wirkt wie eine scharfe innere Kerbe, an der Ermüdungsrisse beginnen können. Ob eine Naht voll durchgeschweißt sein muss, entscheiden Berechnung, Regelwerk und Zeichnung.
Nahtvorbereitung nach Blechdicke
Die Schweißnahtvorbereitung einer Stumpfnaht richtet sich zuerst nach der Blechdicke. DIN EN ISO 9692-1 nennt für Stahl typische Fugenformen je Dickenbereich und Zugänglichkeit. Die Tabelle fasst diese Bereiche als Richtwerte zusammen. Verbindlich sind die WPS und das vereinbarte Regelwerk.
| Blechdicke t (Richtwert) | Einseitig geschweißt | Beidseitig geschweißt | Hinweis |
|---|---|---|---|
| bis 4 mm | I-Naht | I-Naht | Kanten stumpf, Spalt nach WPS |
| über 4 bis 10 mm | V-Naht, HV-Naht | I-Naht bis etwa 8 mm, sonst V-Naht mit Gegenlage | V- und HV-Fugen nennt die Norm ab über 3 mm |
| über 10 bis 20 mm | Y-Naht, V-Naht | X-Naht, K-Naht, DY-Naht | beidseitige Formen führt die Norm ab über 10 mm |
| über 20 bis 40 mm | Y-Naht, U-Naht | X-Naht, K-Naht, DY-Naht | Y-Naht nach Norm bis 40 mm, Lagenzahl steigt |
| über 40 mm | U-Naht, HU-Naht | X-Naht, K-Naht, Doppel-U-Naht | kleine Flankenwinkel sparen Schweißgut |
Die Bereiche überschneiden sich bewusst. Ob eine 8-mm-Naht als beidseitige I-Naht oder als V-Naht entsteht, hängt von Prozess, Position und Prüfanforderung ab. Unterpulver- und Laserstrahlschweißen kommen oft mit kleineren Fugen aus als das Lichtbogenhandschweißen. Für das Unterpulverschweißen gilt DIN EN ISO 9692-2, für Aluminium DIN EN ISO 9692-3.
Warum dicke Bleche ohne Fuge nicht sicher durchgeschweißt werden, erklärt der Beitrag Anfasen dicker Bleche vor dem Schweißen.
Schritte der Schweißnahtvorbereitung
- Fugenform und Maße aus Zeichnung und WPS übernehmen.
- Kanten thermisch oder mechanisch anfasen.
- Fase und Stegflanke von Oxidschicht, Schlacke, Grat, Öl und Farbe befreien.
- Teile ausrichten, Spalt einstellen, Kantenversatz prüfen und heften.
- Bei Bedarf vorwärmen, zum Beispiel nach den Hinweisen in DIN EN 1011-2.
Die Schritte klingen einfach, entscheiden aber über die Qualität der Wurzel. Eine Fase mit schwankendem Steg oder Oxidschicht führt später zu Bindefehlern und ungleichmäßiger Durchschweißung. Thermisch geschnittene Fasen an Plasma- und Brennschneidteilen brauchen deshalb besondere Aufmerksamkeit.
Spalt, Heften und Kantenversatz
Der Spalt wird nach dem Heften gemessen, weil Heftstellen die Teile zusammenziehen. Heftnähte werden so lang und in solchen Abständen gesetzt, dass sich der Spalt beim Schweißen nicht schließt. Sie werden später überschweißt oder entfernt und müssen deshalb selbst fehlerfrei sein. Den zulässigen Kantenversatz begrenzt DIN EN ISO 5817 abhängig von Blechdicke und Bewertungsgruppe.
Symbol der Stumpfnaht nach DIN EN ISO 2553
Das Symbol der Stumpfnaht zeigt die Fugenform, also I, V, HV, Y, HY, U oder HU. Es steht auf der Bezugslinie des Schweißsymbols nach DIN EN ISO 2553. Im System A bedeutet ein Symbol auf der Volllinie Pfeilseite, auf der Strichlinie Gegenseite. Bei X- und K-Nähten steht das Symbol auf beiden Seiten der Linie.
Für die Durchschweißung gilt eine klare Regel. Steht links vom Symbol kein Maß, ist die Stumpfnaht voll durchzuschweißen. Steht dort s mit einer Zahl, ist eine teilweise durchgeschweißte Naht mit dieser Nahtdicke gefordert. „s6“ vor einem V-Symbol bedeutet also eine V-Naht mit 6 mm Nahtdicke.
Zusatzsymbole ergänzen die Angabe. Ein flacher Strich verlangt eine eben bearbeitete Oberfläche, ein Bogen auf der Gegenseite eine Gegenlage. Ein Rechteck mit M oder MR steht für eine verbleibende oder entfernbare Schweißbadsicherung. In der Gabel folgt die Prozessnummer nach ISO 4063, etwa 135 für MAG-Schweißen.
Bei HV-, HY-, HU- und K-Nähten zeigt der Pfeil auf das Teil, das angefast wird. Alle Symbole, Maße und Lesebeispiele erklärt der Beitrag Schweißnahtsymbole nach DIN EN ISO 2553.
Prüfung von Stumpfnähten: Sichtprüfung, Durchstrahlung, Ultraschall
Stumpfnähte werden zuerst visuell geprüft und bei Bedarf mit Durchstrahlung oder Ultraschall auf innere Fehler untersucht. Welche Verfahren und welcher Prüfumfang gelten, legen Regelwerk und Zeichnung fest. Im Stahlbau nach DIN EN 1090-2 hängt der Umfang der zusätzlichen Prüfung von der Ausführungsklasse ab. Allgemeine Regeln zur Auswahl der Verfahren enthält DIN EN ISO 17635.
Die Tabelle zeigt die üblichen Prüfverfahren mit ihren Normen.
| Verfahren | Norm | Findet vor allem | Grenzen |
|---|---|---|---|
| Sichtprüfung (VT) | DIN EN ISO 17637 | Nahtform, Einbrandkerben, Oberflächenfehler, Wurzel bei Zugang | keine inneren Fehler |
| Durchstrahlungsprüfung (RT) | DIN EN ISO 17636-1 und -2 | Poren, Schlackeneinschlüsse, ungenügende Durchschweißung | flächige Fehler je nach Lage schwer erkennbar, Strahlenschutz nötig |
| Ultraschallprüfung (UT) | DIN EN ISO 17640 | Bindefehler, Risse und andere flächige Fehler | in der Regel ab 8 mm Dicke, erfahrene Prüfer nötig |
| Magnetpulverprüfung (MT) | DIN EN ISO 17638 | Risse an und dicht unter der Oberfläche | nur ferromagnetische Werkstoffe |
| Eindringprüfung (PT) | DIN EN ISO 3452-1 | zur Oberfläche offene Risse und Poren | keine verdeckten Fehler |
Bewertet werden die Befunde nach DIN EN ISO 5817 mit den Bewertungsgruppen B, C und D. Für Durchstrahlung und Ultraschall gibt es eigene Zulässigkeitsgrenzen, etwa in DIN EN ISO 10675-1 und DIN EN ISO 11666. Die Sichtprüfung sollte schon während des Schweißens beginnen, an Wurzel und Zwischenlagen. Ein Fehler in der Wurzel lässt sich später nur mit großem Aufwand beheben.
Für die Verfahrensprüfung nach DIN EN ISO 15614-1 werden Stumpfnähte zusätzlich zerstörend geprüft. Dazu gehören Querzugversuch, Biegeversuch und Makroschliff, je nach Werkstoff auch Kerbschlagbiege- und Härteprüfung. Auch die Schweißerprüfung nach DIN EN ISO 9606-1 unterscheidet zwischen Stumpfnaht (BW) und Kehlnaht (FW).
Typische Fehler an Stumpfnähten
Die häufigsten Fehler an Stumpfnähten sitzen in der Wurzel und an den Flanken. Viele entstehen nicht beim Schweißen, sondern schon bei der Fugenvorbereitung. DIN EN ISO 6520-1 ordnet die Unregelmäßigkeiten mit Ordnungsnummern ein. Die Tabelle nennt typische Fehler, ihre Ursache und die Abhilfe.
| Fehler (Nr. nach DIN EN ISO 6520-1) | Typische Ursache | Abhilfe |
|---|---|---|
| Ungenügende Durchschweißung (402) | Steg zu hoch, Spalt zu klein, Öffnungswinkel zu eng | Steg und Spalt nach WPS, gleichmäßige Fase |
| Bindefehler (401) | Flankenwinkel zu klein, Oxidschicht oder Zunder auf der Fase | Winkel prüfen, Fase metallisch blank |
| Durchbrand (510), zu große Wurzelüberhöhung (504) | Steg zu niedrig, Spalt zu groß | Steg und Spalt einhalten, Badsicherung einsetzen |
| Kantenversatz (507) | ungenaues Ausrichten, unebene Bleche | Teile ausrichten, Bleche vorher richten |
| Pore (2011) | Feuchtigkeit, Öl, Farbe oder Oxidschicht in der Fuge | Fuge reinigen und trocknen |
| Schlackeneinschluss (301) | Schlacke zwischen den Lagen nicht entfernt, Fuge zu eng | Lagen sauber putzen, Fugenform nach WPS |
| Einbrandkerbe (5011) | Stromstärke zu hoch, falscher Brennerwinkel | Parameter nach WPS |
| Winkelversatz (508) | einseitige Fuge, großes Nahtvolumen | symmetrische Fuge, Schweißfolge, Vorbiegen |
Die meisten dieser Fehler haben ihre Ursache ganz oder teilweise an der Fuge. Ein gleichmäßiger Steg, ein konstanter Winkel und eine blanke Flanke verhindern sie zu einem großen Teil. Unebene Bleche erschweren zudem das Ausrichten und führen zu Kantenversatz. Bleche und Zuschnitte lassen sich vorher ebnen, mehr dazu unter Richten von Blechen.
Neben diesen Fehlern führt das Schrumpfen des Schweißguts zu Verzug und Eigenspannungen. Beides lässt sich durch eine symmetrische Fuge und eine durchdachte Schweißfolge verringern. Wie sich Eigenspannungen nach dem Schweißen verringern lassen, beschreibt der Beitrag Eigenspannungen abbauen.
Maschinelles Anfasen für Stumpfnähte
Eine maschinell hergestellte Fase ist die Grundlage für eine gleichmäßige Stumpfnaht. Winkel und Steghöhe bleiben über die ganze Kantenlänge konstant. Das erleichtert das Schweißen der Wurzel und verringert Nacharbeit. Besonders bei Serienteilen und langen Kanten macht sich das bemerkbar.
Thermisch geschnittene Fasen sind schnell hergestellt, tragen aber eine Oxidschicht und oft Schlacke. Beides muss vor dem Schweißen entfernt werden. Eine mechanisch hergestellte Fase ist dagegen metallisch blank. Welchen Einfluss der Winkel auf die Naht hat, erklärt der Beitrag Fasenwinkel und Schweißqualität.
Die TFON Bevel Wizard ist eine Anfasmaschine für gerade Kanten an Blechen und Platten. Sie fast Blechdicken von 4–100 mm mit Fasenwinkeln von -30° bis +80° an. Damit deckt sie die geraden Fasen ab, aus denen V-, Y-, HV-, X- und K-Fugen bestehen. Für U- und J-Fugen mit Wurzelradius stimmen Sie die Bearbeitung vorab mit TFON ab.
TFON ist Maschinenhersteller in Konya, Türkei, und bietet die Bevel Wizard in zwei Ausführungen an:
- Anfasmaschine TF-C 8010 L: verfahrbarer Tisch, Teile bis 12.000 mm Länge
- Anfasmaschine TF-F 8030 L: feststehender Tisch, Zuschnitte von 60–3.000 mm Länge
Legen Sie vor der ersten Serie Fasenwinkel, Steghöhe und Bezugsfläche nach WPS fest. Prüfen Sie das erste Teil vollständig mit Fasenlehre und Messschieber. Mehr zum Verfahren lesen Sie unter Anfasen zur Schweißnahtvorbereitung.
Passende TFON-Maschinen
-
TFON Bevel Wizard® TF-C 8010 L
Anfasmaschine für Bleche bis 12 m; Blechdicke 4–100 mm, Fasenwinkel -30°/+80°
Technische Daten Angebot anfordern -
TFON Bevel Wizard® TF-F 8030 L
Anfasmaschine für Zuschnitte bis 3.000 mm; Blechdicke 4–100 mm, Fasenwinkel -30°/+80°
Technische Daten Angebot anfordern
Häufige Fragen
Was ist eine Stumpfnaht?
Eine Stumpfnaht ist eine Schweißnaht in einer Fuge zwischen den Stoßflächen zweier Bauteile. Sie liegt im Querschnitt der Teile und kann voll oder teilweise durchgeschweißt sein. Typische Formen sind I-, V-, Y-, HV-, X- und K-Naht.
Was ist der Unterschied zwischen Stumpfnaht und Kehlnaht?
Die Stumpfnaht füllt eine Fuge im Querschnitt der Bauteile, die Kehlnaht liegt im Winkel zwischen zwei Flächen. Die Stumpfnaht braucht meist ab etwa 4 mm eine Fase und trägt voll durchgeschweißt wie das schwächere Bauteil. Die Kehlnaht kommt ohne Fase aus und wird über das a-Maß bemessen.
Wie heißt Stumpfnaht auf Englisch?
Auf Englisch heißt die Stumpfnaht butt weld. In amerikanischen Normen wie AWS A3.0 heißt sie groove weld, der Stumpfstoß butt joint. Die voll durchgeschweißte Stumpfnaht wird dort als CJP-Naht bezeichnet.
Wann muss eine Stumpfnaht voll durchgeschweißt sein?
Das legen Berechnung, Regelwerk und Zeichnung fest. Voll durchgeschweißt wird meist dann, wenn der ganze Querschnitt tragen muss oder die Naht quer zur Kraft schwingend beansprucht wird. Im Schweißsymbol erkennen Sie die volle Durchschweißung daran, dass links vom Symbol kein Maß steht.
Was bedeutet s bei einer Stumpfnaht?
s ist die Nahtdicke einer nicht voll durchgeschweißten Stumpfnaht. Sie reicht von der Bauteiloberfläche bis zum tiefsten Punkt des Einbrands. „s8“ vor einem V-Symbol fordert also eine V-Naht mit 8 mm Nahtdicke.
Wie wird eine Stumpfnaht geprüft?
Zuerst mit einer Sichtprüfung nach DIN EN ISO 17637, bei Bedarf zusätzlich mit Durchstrahlung oder Ultraschall. Durchstrahlung zeigt vor allem Poren und Einschlüsse, Ultraschall eher Bindefehler und Risse. Den Prüfumfang legen Regelwerk und Ausführungsklasse fest.
Wie sieht das Symbol einer Stumpfnaht aus?
Das Symbol zeigt vereinfacht die Fugenform, etwa ein V für die V-Naht oder zwei parallele Striche für die I-Naht. Es steht auf der Bezugslinie des Schweißsymbols nach DIN EN ISO 2553. Steht es auf beiden Seiten der Linie, ist eine X- oder K-Naht gefordert.
Ist eine Stumpfnaht stabiler als eine Kehlnaht?
Bei voller Durchschweißung meist ja, wenn der ganze Querschnitt tragen soll. Sie trägt dann rechnerisch wie das schwächere Bauteil und hat bei Ermüdung einen günstigeren Kerbfall. Für viele statisch beanspruchte Verbindungen reicht aber eine richtig bemessene Kehlnaht.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.