








Wissen
Fugenformen und Fasenwinkel für die Schweißnahtvorbereitung
Die Fugenform beschreibt die Geometrie der vorbereiteten Stoßkanten vor dem Schweißen: Öffnungs- oder Flankenwinkel, Steghöhe und Spalt. Gängige Fugenformen für Stumpfnähte an Blechen und Platten sind V-, Y-, HV-, X-, K-, U- und J-Naht. Typische Maße nennt DIN EN ISO 9692-1, verbindlich sind die Schweißanweisung (WPS) und die angewandte Norm.
Passende TFON-Maschinen
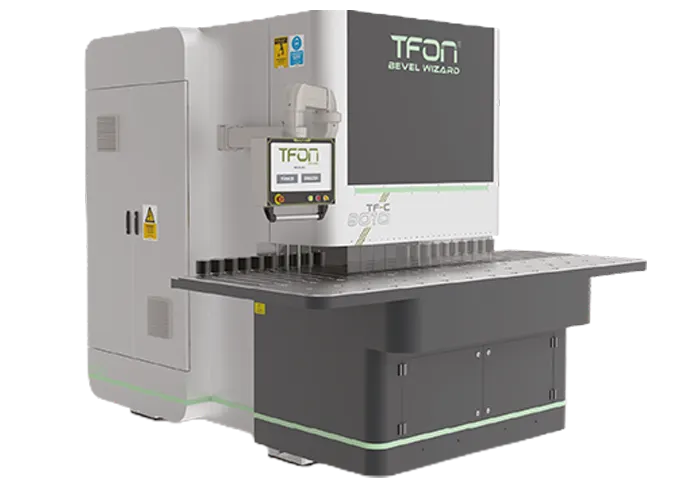
- TFON Bevel Wizard® TF-C 8010 L Anfasmaschine für Bleche bis 12 m; Blechdicke 4–100 mm, Fasenwinkel -30°/+80° Technische Daten Angebot anfordern
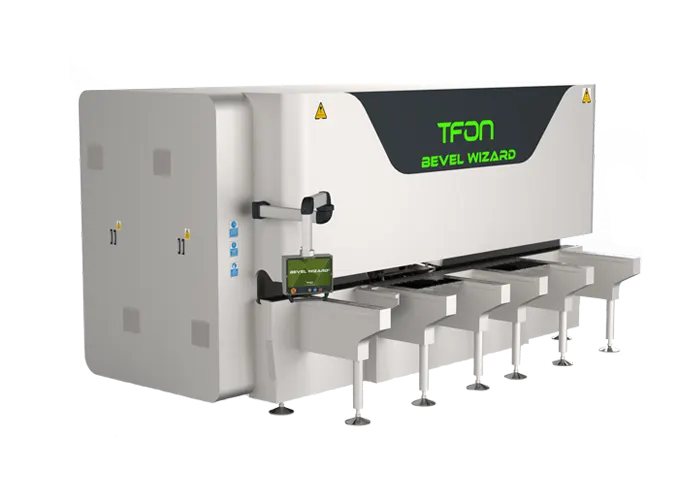
- TFON Bevel Wizard® TF-F 8030 L Anfasmaschine für Zuschnitte bis 3.000 mm; Blechdicke 4–100 mm, Fasenwinkel -30°/+80° Technische Daten Angebot anfordern
Schweißnahtvorbereitung: Aufgabe der Fugenform
Bei dünnen Blechen genügt es oft, die Kanten stumpf aneinanderzulegen und durchzuschweißen. Ab einer gewissen Blechdicke erreicht der Lichtbogen die Wurzel nicht mehr. Dann werden die Kanten angefast, sodass eine Fuge entsteht. Die Fugenform legt fest, wie diese Fuge aussieht.
Die Fugenform hat mehrere Aufgaben. Sie macht die Wurzel zugänglich und ermöglicht eine vollständige Durchschweißung. Sie bestimmt das Nahtvolumen und damit Schweißzeit, Zusatzwerkstoff und Wärmeeinbringung. Und sie beeinflusst den Verzug, weil eine einseitige Fuge das Bauteil anders zusammenzieht als eine beidseitige.
Für Stähle beschreibt DIN EN ISO 9692-1 die Arten der Schweißnahtvorbereitung beim Lichtbogenhandschweißen, Schutzgasschweißen, Gasschweißen, WIG-Schweißen und Strahlschweißen. Die Norm gilt für voll durchgeschweißte Stumpfnähte und für Kehlnähte. Für das Unterpulverschweißen gibt es Teil 2, für Aluminium Teil 3 und für plattierte Stähle Teil 4.
Wichtig ist eine Einordnung, die in der Norm selbst steht. Die angegebenen Maßbereiche beruhen auf Erfahrung und sind Konstruktionsgrenzen, keine Fertigungstoleranzen. Die zulässigen Fertigungsabweichungen hängen unter anderem von Schweißprozess, Grundwerkstoff, Position und Bewertungsgruppe ab. Verbindlich für Ihr Bauteil sind die Schweißanweisung (WPS) und die im Auftrag vereinbarte Norm.
Kenngrößen der Fuge: Winkel, Steg, Spalt
Eine Fuge wird mit wenigen Maßen beschrieben. Die Formelzeichen stammen aus DIN EN ISO 9692-1 und tauchen so auch in Zeichnungen und Schweißanweisungen auf.
- Werkstückdicke t: Blechdicke am Stoß, Ausgangspunkt für die Wahl der Fugenform.
- Öffnungswinkel α: Winkel zwischen den beiden Fugenflanken, zum Beispiel bei der V-Naht.
- Flankenwinkel β: Winkel einer einzelnen Flanke, zum Beispiel bei HV- und U-Naht.
- Spalt b: Abstand der Teile an der Wurzel. Die Norm meint den Zustand nach dem Heften.
- Steghöhe c: nicht angefaster Teil der Kante am Fugengrund.
- Flankenhöhe h: Tiefe der Anfasung, wichtig bei beidseitigen Fugen.
- Radius R: Rundung am Fugengrund bei U- und J-Nähten.
In der Werkstatt ist meist vom Fasenwinkel die Rede. Gemeint ist der Winkel, mit dem eine einzelne Kante angefast wird. Bei einer symmetrischen V-Naht ergeben zwei Fasen zusammen den Öffnungswinkel. Eine V-Naht mit 60° Öffnungswinkel braucht also zwei Fasen mit je 30°. Bei der HV-Naht wird nur ein Teil angefast, der Fasenwinkel entspricht dort dem Flankenwinkel β.
Die Stegflanke verdient eigene Aufmerksamkeit. DIN EN ISO 9692-1 empfiehlt, ihre Längskanten zu entgraten, eine Fase bis 2 mm ist zulässig. Grat und Schlacke an der Fuge verhindern eine gleichmäßige Passung und einen konstanten Spalt.
Fugenformen im Überblick: V-, Y-, HV-, X-, K-, U- und J-Naht
Die Tabelle zeigt gängige Fugenformen für Stumpfnähte an Stahl mit typischen Maßen nach DIN EN ISO 9692-1. Die Referenznummern entsprechen der Norm. Nummern mit 1 am Anfang stehen für einseitig geschweißte, Nummern mit 2 für beidseitig geschweißte Stumpfnähte.
| Fugenform | Ref.-Nr. | Werkstückdicke t | Winkel | Spalt b | Steghöhe c |
|---|---|---|---|---|---|
| V-Naht | 1.3 | 3 < t ≤ 10 mm | α = 40°–60° | ≤ 4 mm | ≤ 2 mm |
| Y-Naht | 1.5 | 5 ≤ t ≤ 40 mm | α ≈ 60° | 1–4 mm | 2–4 mm |
| HV-Naht | 1.9.1 | 3 < t ≤ 10 mm | β = 35°–60° | 2–4 mm | 1–2 mm |
| U-Naht | 1.8 | t > 12 mm | β = 8°–12° | ≤ 4 mm | ≤ 3 mm |
| J-Naht (HU-Naht) | Tabelle 1 | dicke Bleche | kleiner Flankenwinkel mit Radius R | nach Norm und WPS | nach Norm und WPS |
| X-Naht (DV-Naht) | 2.5.1 | t > 10 mm | α ≈ 60° (E-Hand, WIG), 40°–60° (Schutzgas) | 1–3 mm | ≤ 2 mm |
| DY-Naht | 2.4 | t > 10 mm | α ≈ 60° (E-Hand, WIG), 40°–60° (Schutzgas) | 1–4 mm | 2–6 mm |
| K-Naht (DHV-Naht) | 2.9.1 | t > 10 mm | β = 35°–60° | 1–4 mm | ≤ 2 mm |
Drei Hinweise zur Tabelle. Erstens ist sie ein Auszug: Die Norm enthält weitere Varianten, etwa Steilflankennähte mit Schweißbadsicherung, U-Nähte mit V-Wurzel und unsymmetrische X-Nähte. Zweitens entnehmen Sie die Maße für J-Nähte und Doppel-U-Nähte direkt der Norm oder der WPS. Drittens nennt die Norm für dünne Bleche bis 4 mm die I-Naht ohne Anfasen (Ref.-Nr. 1.2.1).
Verbindlich sind die WPS und die angewandte Norm. Die Tabelle ersetzt weder die Schweißanweisung noch die Freigabe durch die verantwortliche Schweißaufsicht.
Fugenform nach Blechdicke und Zugänglichkeit wählen
Welche Fugenform passt, hängt vor allem von drei Dingen ab: Blechdicke, Zugänglichkeit von beiden Seiten und Stoßart. Hinzu kommen Schweißverfahren, Position und die Frage, wie die Fuge hergestellt wird.
- Dünne Bleche: Bis 4 mm nennt die Norm für einseitiges Schweißen die I-Naht ohne Anfasen.
- Mittlere Dicken, eine Seite zugänglich: V-Naht oder, wenn nur ein Teil angefast wird, HV-Naht.
- Dickere Bleche mit Steg: Die Y-Naht hat eine größere Steghöhe. Das stützt die Wurzel und verringert die Gefahr des Durchfallens.
- Beide Seiten zugänglich: X-Naht oder K-Naht. Die symmetrische Fuge verteilt die Schrumpfung auf beide Seiten und verringert den Winkelverzug.
- Dicke Platten: U- oder J-Naht. Der kleine Flankenwinkel spart Nahtvolumen, die Fuge ist aber aufwendiger herzustellen.
- T-Stoß mit Durchschweißung: HV-, K- oder J-Naht, weil nur das anstoßende Teil angefast wird.
Ein Rechenbeispiel zeigt, warum sich die X-Naht bei dicken Blechen lohnt. Der Querschnitt einer V-Fuge wächst mit dem Quadrat der Blechdicke. Eine X-Naht besteht aus zwei V-Fugen mit halber Tiefe. Bei gleichem Öffnungswinkel und ohne Spalt und Steg braucht sie deshalb nur etwa die Hälfte des Schweißguts. Weniger Schweißgut bedeutet weniger Wärme, weniger Lagen und weniger Verzug.
| Situation | Übliche Fugenform | Begründung |
|---|---|---|
| Blech bis 4 mm, einseitig | I-Naht | Durchschweißung ohne Anfasen möglich |
| Mittlere Blechdicke, nur eine Seite zugänglich | V-Naht, Y-Naht | Wurzel von einer Seite erreichbar |
| Nur ein Teil darf angefast werden | HV-Naht, HY-Naht | ein Teil bleibt stumpf |
| Beidseitig zugänglich, dicke Bleche | X-Naht, DY-Naht | weniger Schweißgut, symmetrischer Verzug |
| T-Stoß, voll durchgeschweißt | HV-Naht, K-Naht | Anfasung am anstoßenden Teil |
| Dicke Platten, lange Nähte | U-Naht, J-Naht | kleiner Flankenwinkel, geringes Nahtvolumen |
Verzug lässt sich durch die Fugenform verringern, aber nicht ganz vermeiden. Wie Sie verzogene Bauteile richten und Eigenspannungen abbauen, erklären die Beiträge Blech richten und Eigenspannungen abbauen.
Öffnungswinkel und Fasenwinkel: typische Werte
Für V- und X-Nähte liegt der Öffnungswinkel nach DIN EN ISO 9692-1 typisch zwischen 40° und 60°. Für X-Nähte nennt die Norm beim Lichtbogenhandschweißen und WIG-Schweißen etwa 60°, beim Schutzgasschweißen 40°–60°. Für HV- und K-Nähte liegt der Flankenwinkel bei 35°–60°. U-Nähte kommen mit 8°–12° Flankenwinkel aus, weil der Radius am Fugengrund die Wurzel zugänglich macht. Für das Laserstrahlschweißen nennt die Norm bei Blechdicken über 8 bis 12 mm sogar V-Fugen mit nur 6°–8°.
Übersetzt in Fasenwinkel pro Kante heißt das: Eine symmetrische V-Naht mit 60° entsteht aus zwei Fasen mit je 30°. Eine V-Naht mit 40° braucht zwei Fasen mit je 20°. Bei der HV-Naht wird nur ein Teil angefast, der Fasenwinkel entspricht dann dem Flankenwinkel.
Ein größerer Winkel macht die Wurzel leichter zugänglich. Er vergrößert aber Nahtvolumen, Wärmeeinbringung und Verzug. Ein zu kleiner Winkel spart Schweißgut, erhöht aber das Risiko von Bindefehlern an den Flanken. Den passenden Kompromiss legt die WPS fest. Wie sich der Fasenwinkel auf die Schweißqualität auswirkt, beschreibt der Beitrag Fasenwinkel und Schweißqualität.
Bezugsfläche: Von wo aus der Winkel gemessen wird
Ein häufiger Fehler in der Praxis ist eine falsch verstandene Winkelangabe. Derselbe Winkel ergibt zwei verschiedene Zahlen, je nachdem, worauf er sich bezieht. In DIN EN ISO 9692-1 werden Öffnungs- und Flankenwinkel von der Senkrechten zur Blechoberfläche aus angegeben. Eine Flanke mit 30° Flankenwinkel steht also 60° zur Blechoberfläche.
Maschinenanzeigen und Messmittel beziehen sich dagegen oft auf die Blechoberfläche oder auf die Schnittkante. Stellt jemand an der Maschine 30° zur Oberfläche ein, obwohl 30° zur Senkrechten gemeint waren, ist die Fuge unbrauchbar. Legen Sie deshalb vor dem Anfasen fest, auf welche Fläche sich die Angabe in Zeichnung, WPS und Maschinenanzeige bezieht.
Zur Kontrolle eignen sich:
- Schweißnahtlehren und Fasenlehren für Winkel und Steghöhe
- Universalwinkelmesser für die Flankenneigung
- Messschieber für Steghöhe und Flankenhöhe
- Spaltlehren für den Spalt nach dem Heften
Prüfen Sie das erste Teil jeder Serie vollständig und danach in festen Abständen. Grat und Schlacke an der Fuge erklären die Beiträge Was ist ein Grat? und Schlacke beim Brenn- und Plasmaschneiden.
Häufige Fehler bei der Fugenvorbereitung
- Winkelbezug verwechselt: Der Winkel wird zur Oberfläche statt zur Senkrechten eingestellt. Die Fuge ist dann deutlich zu weit oder zu eng.
- Steghöhe schwankt: Bei unebenen Blechen oder ungenauer Führung ändert sich der Steg über die Kantenlänge. Die Wurzel wird an einer Stelle durchgeschweißt, an der nächsten nicht.
- Spalt nicht gleichmäßig: Heftstellen ziehen die Teile zusammen. Prüfen Sie den Spalt nach dem Heften, wie es die Norm vorsieht.
- Oxidschicht und Schlacke in der Fuge: Thermisch geschnittene Fasen müssen vor dem Schweißen metallisch blank sein.
- Grat an der Stegkante: Er verhindert, dass die Teile satt anliegen. Die Längskanten des Stegs werden entgratet.
- X-Naht ohne Zugang zur Rückseite: Eine beidseitige Fuge nützt nur, wenn die Gegenseite auch geschweißt werden kann.
Viele dieser Fehler entstehen nicht beim Schweißen, sondern schon beim Zuschnitt und Anfasen. Eine mechanisch hergestellte Fase mit festem Winkel und gleichmäßigem Steg nimmt dem Schweißer einen Teil dieser Unsicherheit ab. Wer die Schweißnahtvorbereitung im eigenen Haus macht, sollte Fasenwinkel und Steghöhe deshalb als Prüfmerkmale aufnehmen.
Fasen an Brenn-, Plasma- und Laserteilen
Viele Fugen entstehen direkt an der Schneidanlage, mit schwenkbarem Brenner oder Fasenkopf. Das spart einen Arbeitsgang, bringt aber eigene Anforderungen mit sich. Die Schnittfläche einer thermisch geschnittenen Fase trägt eine Oxidschicht, oft auch Schlacke an der Unterkante. Beides muss vor dem Schweißen entfernt werden, sonst drohen Poren und Einschlüsse.
Hinzu kommt die Maßhaltigkeit. Winkel und Steghöhe einer thermischen Fase hängen von Brennerabstand, Vorschub und Plattenebenheit ab. Bei langen Kanten und dicken Platten lohnt es sich, Winkel und Steg an mehreren Stellen zu messen. Eine mechanisch geschliffene oder gefräste Fase hat dagegen eine metallisch blanke Flanke ohne Oxidschicht. Wie Sie die Oxidschicht an Schnittflächen entfernen, zeigt die Seite Oxidschicht entfernen.
Bei Laserteilen mit Fasenschnitt gilt Ähnliches, wenn mit Sauerstoff geschnitten wurde. Mit Stickstoff geschnittene Fasen sind oxidfrei, können aber einen feinen Grat an der Unterkante tragen. Auch er wird vor dem Heften entfernt. Prüfen Sie dabei auch die Stegkante, an der sich Grat bevorzugt sammelt.
Schweißsymbole nach DIN EN ISO 2553
In der Zeichnung wird die Fugenform nicht ausgezeichnet, sondern mit einem Symbol angegeben. Die Regeln dafür stehen in DIN EN ISO 2553. Die Angabe besteht aus mehreren Elementen:
- Pfeillinie: zeigt auf den Stoß. Bei HV-, HY-, K- und J-Nähten zeigt der Pfeil auf das Teil, das angefast wird.
- Bezugslinie: trägt das Nahtsymbol und die Maße.
- Strichlinie: Im in Europa üblichen System A unterscheidet sie Pfeilseite und Gegenseite. Steht das Symbol auf der Volllinie, liegt die Naht auf der Pfeilseite, steht es auf der Strichlinie, auf der Gegenseite. Bei symmetrischen Nähten entfällt die Strichlinie.
- Gabel: nimmt Zusatzangaben auf, etwa die Prozessnummer nach ISO 4063, zum Beispiel 135 für MAG-Schweißen, die Bewertungsgruppe nach DIN EN ISO 5817 oder die Arbeitsposition.
| Nahtart | Symbol | Hinweis |
|---|---|---|
| I-Naht | zwei senkrechte parallele Striche | Kanten nicht angefast |
| V-Naht | V | beide Kanten angefast, Naht von einer Seite |
| HV-Naht | senkrechter Strich mit schräger Flanke | Pfeil zeigt auf das angefaste Teil |
| Y-Naht | V mit senkrechtem Steg (Y) | V-Fuge mit Steghöhe |
| HY-Naht | HV-Symbol mit senkrechtem Steg | halbe Y-Naht |
| U-Naht | U-förmiges Symbol | Fuge mit Radius am Grund |
| J-Naht (HU-Naht) | senkrechter Strich mit gebogener Flanke | Pfeil zeigt auf das angefaste Teil |
| X-Naht | V-Symbol ober- und unterhalb der Bezugslinie | beidseitige V-Naht |
| K-Naht | HV-Symbol ober- und unterhalb der Bezugslinie | beidseitige HV-Naht |
Maße stehen links und rechts vom Symbol. Bei Stumpfnähten gibt s die Nahtdicke an, wenn die Naht nicht voll durchgeschweißt ist. Bei Kehlnähten steht a für die Nahtdicke und z für die Schenkellänge. Hinzu kommen Zusatzsymbole für ringsum verlaufende Nähte, Baustellennähte und die Form der Nahtoberfläche. In einer Zeichnung darf nur eines der beiden Systeme A oder B verwendet werden.
Anfasen von Blechen und Platten
Fugen lassen sich thermisch oder mechanisch herstellen. Brenn- und Plasmaanlagen mit Fasenaggregat schneiden die Fase direkt beim Zuschnitt. Das ist schnell, hinterlässt aber eine Oxidschicht und oft Schlacke, die vor dem Schweißen entfernt werden müssen. Mechanisch entstehen Fasen durch Fräsen, Hobeln oder Schleifen. U- und J-Fugen mit Radius werden meist gefräst oder gehobelt.
Die TFON Bevel Wizard ist eine Anfasmaschine für Bleche und Platten, die mit Schleifband arbeitet. Die Schleifbandtrommel hat Ø 400 mm, das Band läuft mit 30 m/s. Der Fasenwinkel ist laut technischen Daten im Bereich von -30° bis +80° einstellbar, die Blechdicke reicht von 4–100 mm. Der Vorschub liegt bei 1,0–4,0 m/min, die Materialbreite bei bis zu 1.250 mm.
Zwei Modelle decken unterschiedliche Teileformate ab:
- TF-C 8010 L: Anfasmaschine für Bleche bis 12 m, Materiallänge 400–12.000 mm, Materialbreite 250–1.250 mm
- TF-F 8030 L: Anfasmaschine für Zuschnitte bis 3.000 mm, Materiallänge 60–3.000 mm, Materialbreite 100–1.250 mm, Tischtragfähigkeit 3.000 kg
Die Bevel Wizard ist für gerade Kanten an Blechen und Platten gebaut, nicht für Rohre. Legen Sie vor der ersten Serie Fasenwinkel, Steghöhe und Bezugsfläche nach WPS fest und prüfen Sie sie am ersten Teil. Anfasen für die Schweißnahtvorbereitung ist übrigens etwas anderes als Kanten brechen. Beim Kantenbrechen wird nur die scharfe Kante leicht entschärft, eine Fuge entsteht dabei nicht.
Mehr zum Verfahren lesen Sie unter Anfasen zur Schweißnahtvorbereitung, die Maschinen finden Sie unter Anfasmaschinen.
Passende TFON-Maschinen
-
TFON Bevel Wizard® TF-C 8010 L
Anfasmaschine für Bleche bis 12 m; Blechdicke 4–100 mm, Fasenwinkel -30°/+80°
Technische Daten Angebot anfordern -
TFON Bevel Wizard® TF-F 8030 L
Anfasmaschine für Zuschnitte bis 3.000 mm; Blechdicke 4–100 mm, Fasenwinkel -30°/+80°
Technische Daten Angebot anfordern
Häufige Fragen
Ab welcher Blechdicke muss man anfasen?
Das legt die WPS fest. DIN EN ISO 9692-1 nennt für einseitig geschweißte Stumpfnähte die I-Naht ohne Anfasen bis 4 mm Blechdicke. V- und HV-Fugen führt die Norm ab über 3 mm. Der Überschneidungsbereich zeigt: Schweißverfahren, Position und Qualitätsanforderung entscheiden mit.
Was ist der Unterschied zwischen X-Naht und K-Naht?
Bei der X-Naht werden beide Teile von beiden Seiten angefast, es entstehen zwei V-Fugen. Bei der K-Naht wird nur ein Teil beidseitig angefast, das andere bleibt stumpf. Die K-Naht ist deshalb typisch für voll durchgeschweißte T-Stöße. Beide Formen setzen voraus, dass der Stoß von beiden Seiten zugänglich ist.
Was ist der Unterschied zwischen V-Naht und Y-Naht?
Die Y-Naht ist eine V-Naht mit ausgeprägtem Steg. Nach DIN EN ISO 9692-1 hat die V-Naht eine Steghöhe bis 2 mm, die Y-Naht 2–4 mm. Der höhere Steg stützt die Wurzel und verringert die Gefahr des Durchfallens. Die Norm führt die Y-Naht deshalb für Blechdicken bis 40 mm.
Was bedeutet Steghöhe beim Schweißen?
Die Steghöhe c ist der nicht angefaste Teil der Kante am Fugengrund. Sie stützt die Wurzel und verhindert, dass das Schmelzbad durchfällt. Ist der Steg zu hoch, wird die Wurzel nicht durchgeschweißt. Ist er zu niedrig, droht Durchbrand. Die zulässige Steghöhe steht in der Norm und in der WPS.
Kann man mit der Bevel Wizard Rohre anfasen?
Nein. Die TFON Bevel Wizard ist für gerade Kanten an Blechen und Platten mit 4–100 mm Blechdicke gebaut. Für Rohre gibt es eigene Rohrfassysteme. Für Platten bietet TFON zwei Modelle an: die TF-C 8010 L für Längen bis 12.000 mm und die TF-F 8030 L für Zuschnitte bis 3.000 mm.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.