








Wissen
Handentgrater oder Entgratmaschine: Was passt zu Ihren Teilen?
Ein Handentgrater ist ein handgeführtes Werkzeug mit Klinge oder Schneidscheibe, das Grate an einzelnen Kanten abschabt. Eine Entgratmaschine bearbeitet ganze Blechteile mit Schleifband, Bürsten oder Scheiben, manuell geführt oder im Durchlauf. Welche Lösung passt, entscheiden Stückzahl, Teilegröße, geforderte Reproduzierbarkeit und die Belastung der Mitarbeiter.
Passende TFON-Maschinen
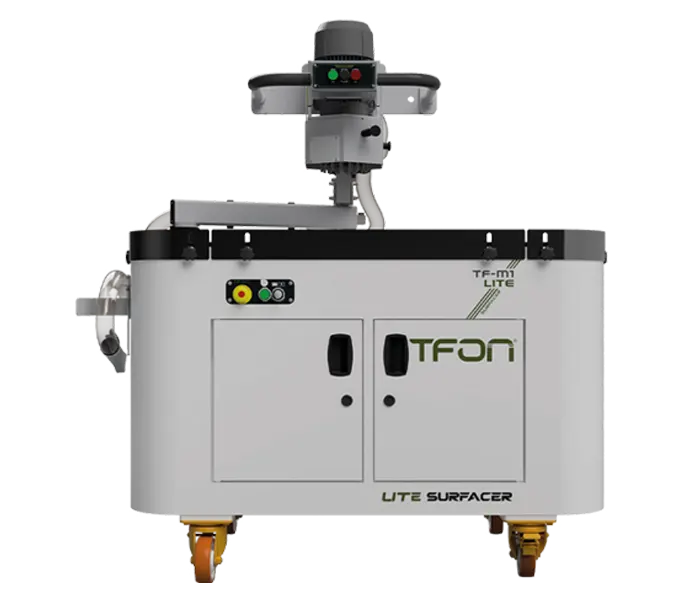
- TFON Lite Surfacer® TF-M1 LITE H1 Manuelle Entgratmaschine mit 1 Kopf; Vakuumtisch 800 × 1.300 mm, Materialdicke 3–200 mm Technische Daten Angebot anfordern
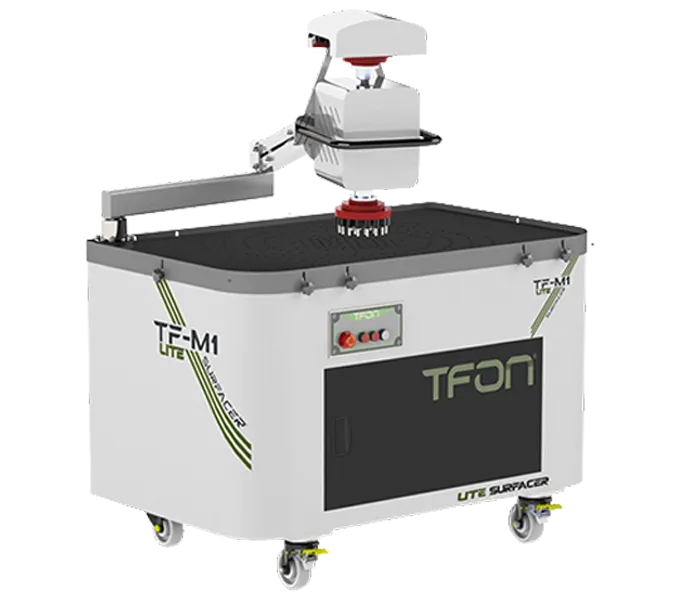
- TFON Lite Surfacer® TF-M1 LITE H2 Manuelle Entgratmaschine mit 2 Köpfen; Teile bis 1.500 × 800 mm, Scheiben für Grat, Schlacke und Oxid Technische Daten Angebot anfordern
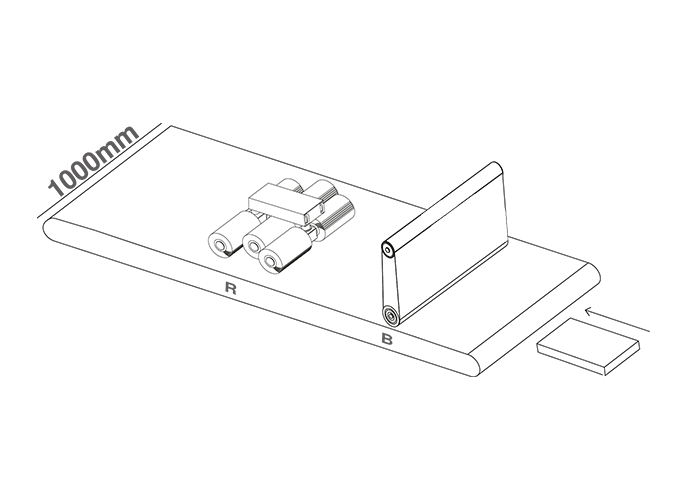
- TFON Surfacer® TF-RB-2510 Entgratmaschine mit 1.000 mm Arbeitsbreite; Entgraten und Kantenverrunden im Durchlauf Technische Daten Angebot anfordern
Was sind Entgratwerkzeuge?
Entgratwerkzeuge sind handgeführte Werkzeuge, mit denen Grate an Kanten, Bohrungen und Ausschnitten entfernt werden. Sie arbeiten schneidend, schabend oder schleifend. Der Mitarbeiter führt das Werkzeug an der Kante entlang, Kraft und Winkel bestimmt er selbst. Für Blechteile sind vor allem diese Werkzeuge verbreitet:
Handentgrater mit Wechselklinge
Ein Griff mit drehbar gelagerter Klinge. Die Klinge folgt der Kante und schabt den Grat ab. Es gibt Klingen für Stahl, Edelstahl, Aluminium und Kunststoff sowie Formen für Bohrungen und Innenkanten.
Blechentgrater
Der Doppel-Blechentgrater hat zwei Schneidscheiben, zwischen die die Blechkante geführt wird. So werden Ober- und Unterkante in einem Zug entgratet. Viele Modelle sind für Blechdicken bis etwa 12 mm ausgelegt, maßgeblich ist die Angabe des Werkzeugherstellers.
Schaber und Feilen
Dreikantschaber und Feilen gehören zu den ältesten Entgratwerkzeugen. Sie nehmen kräftige Grate an kurzen Kanten ab und erreichen auch Stellen, an die kein Handentgrater kommt.
Entgratsenker und Rückwärtsentgrater
Senker brechen Bohrungskanten mit einer kleinen Fase. Rückwärtsentgrater bearbeiten einen verdeckten Bohrungsaustritt von der Gegenseite.
Kantenfräser und Winkelschleifer
Elektrische oder pneumatische Kantenfräser erzeugen eine Fase mit definierter Breite. Winkelschleifer mit Fächer- oder Vliesscheibe nehmen auch kräftige Grate und Schlacke ab, allerdings mit wenig Kontrolle über das Kantenmaß.
| Werkzeug | Prinzip | Geeignet für | Grenzen |
|---|---|---|---|
| Handentgrater | Klinge schabt den Grat ab | Einzelteile, Konturen, Bohrungen | langsam bei langen Kanten, bedienerabhängig |
| Doppel-Blechentgrater | zwei Schneidscheiben, beidseitig | gerade Blechkanten | Blechdicke begrenzt, enge Radien schwierig |
| Entgratsenker | Fase an der Bohrungskante | Bohrungen, Stanzlöcher | nur runde Öffnungen |
| Kantenfräser | Fräser mit Führung, definierte Fase | Sichtkanten, kleine Schweißfasen | Rüsten, Lärm, Späne |
| Winkelschleifer | Schleifscheibe mit hohem Abtrag | Schlacke, kräftige Grate | ungleichmäßig, Vibration, Staub |
Entgratwerkzeuge richtig einsetzen
Auch mit Handwerkzeugen lassen sich gleichmäßige Kanten erreichen, wenn ein paar Regeln eingehalten werden. Sie sparen Zeit, schonen das Teil und senken das Verletzungsrisiko.
- Scharfe Klingen: Stumpfe Klingen rattern, rutschen ab und brauchen mehr Kraft. Wechseln Sie die Klinge, sobald sie nicht mehr sauber schneidet.
- Passende Klinge je Werkstoff: Für Aluminium, Edelstahl und Baustahl gibt es unterschiedliche Schneidengeometrien. Eine Universalklinge ist ein Kompromiss.
- Gleichmäßiger Winkel: Führen Sie das Werkzeug in einem konstanten Winkel und mit gleichmäßigem Zug. So wird die Kante gleichmäßig gebrochen.
- Zugrichtung vom Körper weg: Rutscht das Werkzeug ab, bewegt es sich von der Hand weg, die das Teil hält.
- Getrennte Werkzeuge für Edelstahl: Klingen und Schleifmittel, die an Baustahl gearbeitet haben, übertragen Eisenpartikel und verursachen Fremdrost.
- Nur so viel wie nötig: Wer die Kante zu stark bricht, verändert Maße und Optik. Vereinbaren Sie den Kantenzustand vorher.
Diese Regeln verbessern das Ergebnis, ändern aber nichts am Grundprinzip. Die Qualität der Kante bleibt an die Person und ihre Tagesform gebunden.
Grenzen des manuellen Entgratens
Handwerkzeuge sind günstig und flexibel. Mit steigender Stückzahl werden ihre Schwächen aber zum Kostenfaktor. Vier Punkte fallen in der Praxis besonders ins Gewicht:
- Zeit: Der Aufwand wächst mit jedem Meter Kante. Ein Laserteil mit vielen Ausschnitten hat schnell mehrere Meter Kantenlänge, die einzeln abgefahren werden müssen.
- Reproduzierbarkeit: Ein Mitarbeiter bricht die Kante stärker, der nächste schwächer. Über eine lange Schicht lässt die Sorgfalt nach. Ein definierter Kantenradius ist von Hand kaum gleichmäßig herzustellen.
- Oberfläche: Abrutschende Werkzeuge hinterlassen Kratzer. Bei Sichtteilen und Edelstahl führt das zu Ausschuss.
- Belastung: Wiederholte Bewegungen, Vibration und Staub belasten die Mitarbeiter über Jahre.
Hinzu kommt der Nachweis. Fordert ein Kunde gratfreie Kanten nach Zeichnung, müssen Sie das belegen können. Mit Handwerkzeugen gelingt das nur über aufwendige Prüfungen jedes Loses. Eine Maschine mit festen Einstellungen liefert dagegen gleiche Kanten bei gleichen Parametern. Das vereinfacht Stichproben und macht Reklamationen seltener.
Auch die Kapazitätsplanung leidet. Handentgraten wird oft als Puffer zwischen Laser und Biegerei behandelt. Fällt ein Mitarbeiter aus, staut sich die Arbeit, und die Biegerei wartet auf Teile. Umgekehrt binden Auftragsspitzen beim Laser sofort zusätzliche Hände am Entgratplatz. Diese Schwankungen sind schwer zu planen und kosten oft mehr als die eigentliche Entgratzeit.
Handentgraten an Laser-, Stanz- und Brennteilen
Welches Handwerkzeug passt, hängt stark vom Schneidverfahren ab.
Laserteile
Der Grat an Laserteilen ist meist fein und sitzt an der Unterkante. Handentgrater und Schleifvlies reichen oft aus. Bei vielen Innenkonturen wird der Zeitaufwand aber schnell groß, weil jede Kontur einzeln abgefahren werden muss.
Stanzteile
Stanzgrate sind fest und gleichmäßig. An geraden Kanten arbeitet der Blechentgrater zügig, an Stanzlöchern der Entgratsenker. Genibbelte Kanten mit leichter Welligkeit sind von Hand mühsam, weil die Klinge immer wieder ansetzt.
Plasma- und Brennschneidteile
Hier kommen Handentgrater an ihre Grenze. Schlacke und Spritzer verlangen Hammer, Meißel oder den Winkelschleifer. Damit steigen Zeitaufwand, Lärm und Vibration deutlich. Mehr dazu erklärt der Beitrag Schlacke beim Brenn- und Plasmaschneiden.
Edelstahl und Aluminium
Edelstahl verlangt eigene Werkzeuge und Sorgfalt an der Oberfläche, weil jeder Kratzer auf Sichtteilen auffällt. Aluminium ist weich und bildet lange, biegsame Grate. Sie lassen sich leicht umlegen, statt abgetrennt zu werden. Für beide Werkstoffe lohnen sich scharfe, werkstoffgerechte Klingen und feines Schleifvlies zum Abschluss.
Was sich mit einer Durchlaufmaschine ändert
Mit einer Durchlauf-Entgratmaschine wird Entgraten vom Handwerk zum Maschinenschritt. Der Mitarbeiter legt die Teile auf das Förderband und nimmt sie am Auslauf ab. Einstellungen für wiederkehrende Teile werden einmal ermittelt und dann wiederverwendet.
Die TFON Surfacer arbeitet mit 1.000 mm oder 1.300 mm Arbeitsbreite und 0,6–4,0 m/min Vorschub. Sie hält Teile ab 50 × 50 mm, je nach Werkstückaufnahme und Teilegeometrie, mit Vakuum und/oder Magnet. Die TF-RB-2510: Entgratmaschine mit 1.000 mm Arbeitsbreite entgratet mit Schleifband und verrundet die Kante mit Lamellenwalzen in einem Durchlauf. Pro Durchlauf wird eine Seite bearbeitet, für die zweite Seite wird das Teil gewendet.
Für die Qualitätssicherung ändert sich ebenfalls viel. Statt jedes Teil zu prüfen, genügen Stichproben nach dem Einrichten und in festen Abständen. Abweichungen deuten dann auf verschlissenes Verbrauchsmaterial oder geänderte Teile hin, nicht auf einen anderen Bediener. Für den Mitarbeiter bedeutet das weniger körperliche Arbeit und mehr Verantwortung für Einstellung und Prüfung. Dazu gehört auch der Wechsel des Verbrauchsmaterials. Die Schleiflamellenwalzen der Surfacer erreichen je nach Nutzung eine Standzeit von bis zu 1.500 Stunden, Schleifbänder je nach Schleifmittel bis zu 80 Stunden. Ersatz finden Sie unter Lamellenschleifwalzen. Wie die Maschine für Blechteile aufgebaut ist, zeigt die Seite Blech-Entgratmaschine.
Entscheidung nach Stückzahl, Teilegröße und Kantenanforderung
Eine feste Stückzahl, ab der sich eine Maschine lohnt, gibt es nicht. Entscheidend ist die Kantenlänge pro Schicht, nicht die Teilezahl allein. Hundert kleine Teile mit einfacher Kontur sind schneller entgratet als zehn große Brennteile mit Schlacke. So kommen Sie zu einer belastbaren Zahl:
- Kantenmeter pro Teil aus Zeichnung oder CAD ermitteln.
- Mit der Stückzahl pro Schicht multiplizieren.
- Die Zeit pro Meter beim manuellen Entgraten am realen Teil stoppen.
- Das Ergebnis mit Ihrem Stundensatz bewerten und Nacharbeit und Ausschuss ergänzen.
Rechnen Sie zusätzlich mit der Zeit für Handling: Teile holen, drehen, prüfen, ablegen. Beim Handentgraten entfällt dieser Aufwand nicht, bei der Durchlaufmaschine schrumpft er auf Auflegen und Abnehmen. Auch das Kantenergebnis gehört in die Bewertung: Wird ein Radius gefordert, scheidet das Handwerkzeug für Serien praktisch aus.
Die Tabelle zeigt, wie sich die drei Lösungen grundsätzlich unterscheiden.
| Kriterium | Handentgrater | Manuelle Entgratmaschine | Durchlauf-Entgratmaschine |
|---|---|---|---|
| Stückzahl | Einzelteile, Muster | Einzelteile bis kleine Serien, Mischchargen | Serien, auch mit vielen Varianten |
| Teilegröße | beliebig | bis Tischgröße | bis Arbeitsbreite, ab Mindestteilgröße |
| Kantenergebnis | gratfrei, gebrochen | gratfrei bis verrundet | gratfrei, verrundet, Oxidschicht entfernt |
| Reproduzierbarkeit | gering | mittel, bedienerabhängig | hoch |
| Rüstaufwand | keiner | gering, Scheibenwechsel je Aufgabe | Einstellung oder Rezept je Teil |
| Belastung der Mitarbeiter | hoch | mittel | gering, Auflegen und Abnehmen |
| Investition | gering | mittel | höher |
Die manuelle Maschine ist keine abgespeckte Durchlaufmaschine, sondern eine eigene Lösung für wechselnde Teile ohne Rüstaufwand. Die Durchlaufmaschine spielt ihre Stärke aus, sobald Teile regelmäßig in größerer Zahl anfallen. Die Kostenfaktoren vertieft der Beitrag Entgratmaschine: Auswahl und Kosten.
Manuelle Entgratmaschine als Zwischenlösung: TFON Lite Surfacer
Zwischen Handwerkzeug und Durchlaufmaschine liegt die manuelle Entgratmaschine. Bei der TFON Lite Surfacer wird das Teil auf einem Vakuumtisch mit 800 × 1.300 mm gehalten. Die Bearbeitung ist bedienergeführt. Das Werkzeug muss also nicht wie ein Handgerät frei gehalten werden, und das Teil verrutscht nicht.
Es gibt zwei Ausführungen. Die TF-M1 LITE H1: manuelle Entgratmaschine mit einem Kopf hat einen Bearbeitungskopf, die TF-M1 LITE H2: manuelle Entgratmaschine mit zwei Köpfen hat zwei. Mit zwei Köpfen lassen sich zwei Scheiben gleichzeitig bereithalten, etwa eine für den Grat und eine für die Kantenverrundung. So entfällt ein Teil der Scheibenwechsel. Die H1 genügt, wenn überwiegend eine Aufgabe anfällt, zum Beispiel nur Entgraten. Die H2 lohnt sich, wenn an denselben Teilen regelmäßig zwei Schritte nacheinander nötig sind.
Beide Maschinen bearbeiten Teile von 80 × 80 mm bis 1.500 × 800 mm bei Materialdicken von 3–200 mm. Die Leistungsaufnahme liegt bei 5,5 kW. Je nach Aufgabe wird eine andere Scheibe eingesetzt:
- Scheibe zur Entfernung starker Schlacke, Ø 150 mm, 700 U/min, für Brenn- und Plasmateile
- Entgratscheibe für Grate und Oberflächenreinigung
- Oxidentfernungsscheibe mit Drahtstruktur für Oxidschichten
- Kantenverrundungsscheibe für eine gleichmäßige Kantenverrundung
- Finishscheibe für ein gleichmäßiges Oberflächenbild zum Abschluss
Typische Einsätze sind Prototypen, Mischchargen, Nacharbeit nach dem Schweißen und Teile, die zu selten anfallen, um eine Durchlaufmaschine einzurichten. Eine Grenze bleibt: Das Ergebnis hängt weiterhin vom Bediener ab. Wenn Reproduzierbarkeit schriftlich gefordert ist, führt kein Weg an einer automatischen Lösung vorbei. Details finden Sie unter Manuelle Entgrat- und Kantenverrundungsmaschinen.
Arbeitsschutz beim Entgraten: Schnitt, Vibration, Staub
Beim Entgraten treffen mehrere Gefährdungen zusammen. Die Gefährdungsbeurteilung muss sie alle erfassen, egal ob von Hand oder mit Maschine gearbeitet wird.
Schnittverletzungen
Grate und scharfe Kanten verletzen beim Greifen, Stapeln und Umsetzen. Schnittschutzhandschuhe nach EN 388 senken das Risiko. Das Arbeitsschutzgesetz verlangt aber, Gefahren an ihrer Quelle zu bekämpfen. Früh entgratete Kanten schützen alle nachfolgenden Arbeitsplätze.
Hand-Arm-Vibrationen
Winkelschleifer und Druckluftwerkzeuge übertragen Vibrationen auf Hand und Arm. Die Lärm- und Vibrations-Arbeitsschutzverordnung nennt für Hand-Arm-Vibrationen einen Auslösewert von A(8) = 2,5 m/s² und einen Expositionsgrenzwert von A(8) = 5 m/s². Ab dem Auslösewert muss der Arbeitgeber unter anderem ein Programm zur Minderung der Exposition umsetzen und arbeitsmedizinische Vorsorge anbieten. Bei langen Schleifzeiten mit dem Winkelschleifer kann der Auslösewert schnell erreicht werden.
Ergonomie
Entgraten von Hand bedeutet viele gleiche Bewegungen, oft im Stehen und mit gebeugtem Oberkörper. Schwere Teile müssen gedreht und gewendet werden. Höhenverstellbare Arbeitstische, Hebehilfen und Pausen mildern die Belastung. Nachhaltig sinkt sie erst, wenn die Wiederholungen an eine Maschine übergehen.
Staub und Lärm
Schleifstaub gehört abgesaugt, bei Edelstahl wegen der Legierungsbestandteile besonders konsequent. Winkelschleifer erreichen außerdem hohe Schallpegel, sodass Gehörschutz nötig ist. Eine Maschine bündelt Staub und Lärm an einem Ort, an dem Absaugung und Einhausung wirken.
Eine Durchlaufmaschine verändert die Tätigkeit grundlegend. Der Mitarbeiter legt Teile auf und nimmt sie ab, das Werkzeug arbeitet in der Maschine. Die Modelle finden Sie unter Entgrat- und Kantenverrundungsmaschinen, die Prüfpunkte beim Entgraten unter Entgraten von Blechteilen.
Typische Fehler beim Wechsel vom Handwerkzeug zur Maschine
- Kantenanforderung nicht definiert: Ohne klare Vorgabe weiß niemand, ob die Maschine richtig eingestellt ist. Legen Sie gratfrei, gebrochen oder Radius vorher fest.
- Nur einfache Teile getestet: Musterteile sollten auch die schwierigen Fälle abdecken, etwa Teile mit vielen Ausschnitten oder mit Schlacke.
- Kleine Teile übersehen: Teile unterhalb der Mindestteilgröße brauchen weiterhin eine andere Lösung.
- Beidseitige Grate nicht eingeplant: Wenn eine Seite pro Durchlauf bearbeitet wird, braucht ein Teil mit beidseitigen Graten zwei Durchläufe.
- Bediener nicht eingebunden: Wer bisher von Hand entgratet hat, kennt die Problemteile. Dieses Wissen gehört in die Einrichtung der Maschine.
- Handarbeitsplatz ersatzlos abgebaut: Für Nacharbeit und gekantete Teile wird er oft weiter gebraucht.
Wer diese Punkte vorab klärt, verkürzt die Einführungsphase deutlich. Die Maschine arbeitet dann vom ersten Tag an mit Teilen, für die sie ausgewählt wurde. Planen Sie außerdem eine Einlaufphase ein, in der Handarbeitsplatz und Maschine parallel laufen.
Umstieg auf die Maschine: So gehen Sie vor
- Ist-Aufnahme: Wie viele Stunden pro Woche wird heute entgratet, an welchen Teilen und von wem?
- Teilespektrum ordnen: Welche Teile sind flach, welche gekantet? Welche Blechdicken und Werkstoffe kommen vor?
- Kantenanforderung festlegen: Gratfrei, gebrochen oder Radius, möglichst als Zeichnungsangabe nach DIN ISO 13715.
- Musterteile testen: Typische Teile und Problemteile unter realen Bedingungen bearbeiten lassen.
- Ablauf planen: Wo steht die Maschine, wie kommen die Teile vom Laser dorthin, wer bedient?
- Schulung einplanen: Bediener lernen Einstellung, Wechsel des Verbrauchsmaterials und Prüfung der Kante, siehe Schulung.
Nicht jedes Teil muss sofort auf die Maschine. Oft bleibt ein Rest an gekanteten oder sehr kleinen Teilen, der weiter von Hand oder im Gleitschleifen bearbeitet wird. Das ist normal und kein Argument gegen die Maschine. Wichtig ist, dass der Rest klein bleibt und der Handarbeitsplatz dafür gut ausgestattet ist. Dazu gehören passende Klingen, getrennte Werkzeuge für Edelstahl, Absaugung und eine gute Beleuchtung der Kante. Welche Methode für welches Teil passt, zeigt der Beitrag Metall entgraten: Methoden im Überblick.
Passende TFON-Maschinen
-
TFON Lite Surfacer® TF-M1 LITE H1
Manuelle Entgratmaschine mit 1 Kopf; Vakuumtisch 800 × 1.300 mm, Materialdicke 3–200 mm
Technische Daten Angebot anfordern -
TFON Lite Surfacer® TF-M1 LITE H2
Manuelle Entgratmaschine mit 2 Köpfen; Teile bis 1.500 × 800 mm, Scheiben für Grat, Schlacke und Oxid
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RB-2510
Entgratmaschine mit 1.000 mm Arbeitsbreite; Entgraten und Kantenverrunden im Durchlauf
Technische Daten Angebot anfordern
Häufige Fragen
Was ist ein Blechentgrater?
Ein Blechentgrater ist ein Handwerkzeug mit zwei Schneidscheiben, zwischen die die Blechkante geführt wird. Er entgratet Ober- und Unterkante in einem Zug. Viele Modelle sind für Blechdicken bis etwa 12 mm ausgelegt. Für gerade Kanten an Einzelteilen ist er praktisch, für Serien und Innenkonturen zu langsam.
Ab wann lohnt sich eine Entgratmaschine?
Sobald das manuelle Entgraten regelmäßig Arbeitszeit bindet und die Kanten gleichmäßig sein müssen. Eine feste Stückzahl gibt es nicht. Rechnen Sie Kantenmeter pro Schicht mal Zeit pro Meter und bewerten Sie das mit Ihrem Stundensatz. Dazu kommen Nacharbeit, Ausschuss und die Belastung der Mitarbeiter.
Welcher Handentgrater eignet sich für Bohrungen?
Für gut zugängliche Bohrungen ein Entgratsenker oder ein Handentgrater mit Klinge für Bohrungskanten. Liegt der Bohrungsaustritt verdeckt, zum Beispiel in einem Rohr, hilft ein Rückwärtsentgrater. Er wird durch die Bohrung geführt und entgratet die Rückseite beim Zurückziehen. Viele Bohrungen in flachen Teilen bearbeitet eine Maschine mit Bürsten schneller.
Kann eine manuelle Entgratmaschine Schlacke entfernen?
Ja. Die TFON Lite Surfacer arbeitet dafür mit der Scheibe zur Entfernung starker Schlacke, Ø 150 mm, 700 U/min. Sie bricht Schlacke an Brenn- und Plasmateilen mit einer Pin- und Scheibenkonstruktion ab. Für Grat, Oxidschicht, Kantenverrundung und Finish werden jeweils eigene Scheiben eingesetzt.
Ersetzt eine Entgratmaschine das Entgraten von Hand vollständig?
Meist nicht ganz. Flache Teile laufen durch die Maschine, gekantete Teile, sehr kleine Teile und schwer zugängliche Stellen bleiben oft Handarbeit. Der Anteil sinkt aber deutlich. Sinnvoll ist deshalb ein Handarbeitsplatz oder eine manuelle Entgratmaschine für Nacharbeit und Sonderfälle.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.