Zum Inhalt

Blech-Entgratmaschine

  • Entgraten im Durchlauf

    Schleifband und Lamellenschleifwalzen arbeiten hintereinander im selben Maschinengestell. Das Teil verlässt die Maschine entgratet und mit verrundeter Kante, mit deutlich weniger Nacharbeit am Winkelschleifer.

  • Fünf Aggregatkonfigurationen

    Von der reinen Kantenverrundung (TF-R) bis zur Kombination aus Schlackenentfernung, Entgraten und Kantenverrundung (TF-RBC): Sie wählen die Aggregatfolge nach Schneidverfahren und Teilespektrum.

  • Vakuum und Magnet

    Die Werkstückaufnahme hält Baustahl, Edelstahl und Aluminium über Vakuum, Magnet oder beides. Je nach Aufnahme und Teilegeometrie laufen Teile ab 50 × 50 mm durch die Maschine.
Erweiterte Filter
Max. Materialbreite (mm)
Prozesse

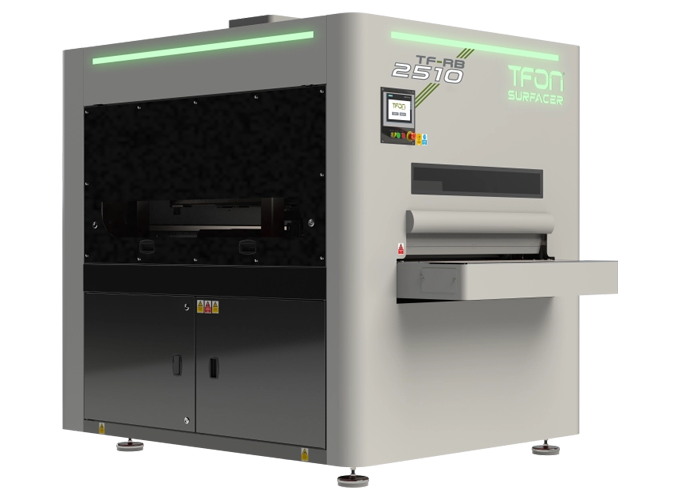
TFON Surfacer Modelle für das Entgraten von Blechteilen

Serie 2510

Serie 2510

Schleifbandbreite und -länge (mm)1030X1820
MaterialStahl, Aluminium und Edelstahl
Materialstärke0 - 120
Maximale Materialbreite1000
Mindestmaterialbreite (mm)50x50
Maximales Materialgewicht (kg)500
Tischbreite (mm)1000
TFON Surfacer® TF-R-2510

TFON Surfacer® TF-R-2510

Serie 2510
TFON Surfacer® TF-RB-2510

TFON Surfacer® TF-RB-2510

Serie 2510
TFON Surfacer® TF-RBC-2510

TFON Surfacer® TF-RBC-2510

Serie 2510
TFON Surfacer® TF-RBF-2510

TFON Surfacer® TF-RBF-2510

Serie 2510
TFON Surfacer® TF-RF-2510

TFON Surfacer® TF-RF-2510

Serie 2510
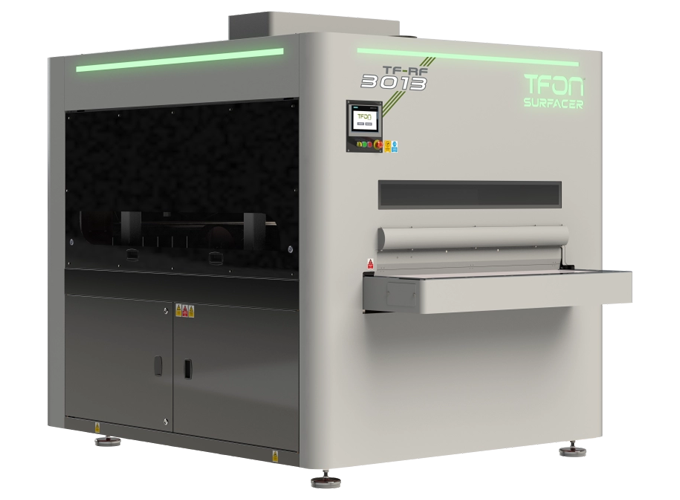
Serie 3013

Serie 3013

Schleifbandbreite und -länge (mm)1330x1820
MaterialStahl, Aluminium und Edelstahl
Materialstärke (mm)0 - 120
Maximale Materialbreite (mm)1300
Mindestmaterialbreite (mm)50x50
Maximales Materialgewicht (kg)600
Tischbreite (mm)1300
TFON Surfacer® TF-R-3013

TFON Surfacer® TF-R-3013

Serie 3013
TFON Surfacer® TF-RB-3013

TFON Surfacer® TF-RB-3013

Serie 3013
TFON Surfacer® TF-RF-3013

TFON Surfacer® TF-RF-3013

Serie 3013
TFON Surfacer® TF-RBC-3013

TFON Surfacer® TF-RBC-3013

Serie 3013
TFON Surfacer® TF-RBF-3013

TFON Surfacer® TF-RBF-3013

Serie 3013

Entgraten von Blechen im Durchlauf

Beim Entgraten von Blechen entfernen Sie den Grat, der beim Laserschneiden, Stanzen, Plasma- oder Brennschneiden an der Schnittkante entsteht. Eine Blech-Entgratmaschine übernimmt diese Arbeit im Durchlauf. Das Transportband führt die Teile unter Schleifband- und Bürstenaggregaten hindurch. Am Auslauf sind sie entgratet, die Kanten gebrochen oder verrundet.
Grate führen beim Handling zu Schnittverletzungen und stören beim Fügen und in der Montage. Beim Schweißen geraten Grat und Oxidschicht in die Naht. An scharfen Kanten zieht sich Pulver- oder Nasslack zurück, die Schicht wird dort dünn und korrodiert zuerst. DIN EN ISO 8501-3 fordert deshalb im Vorbereitungsgrad P3 Kanten mit mindestens 2 mm Radius.
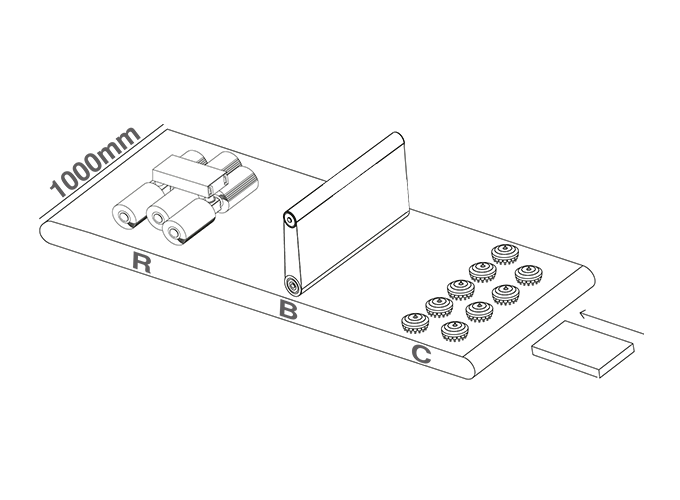
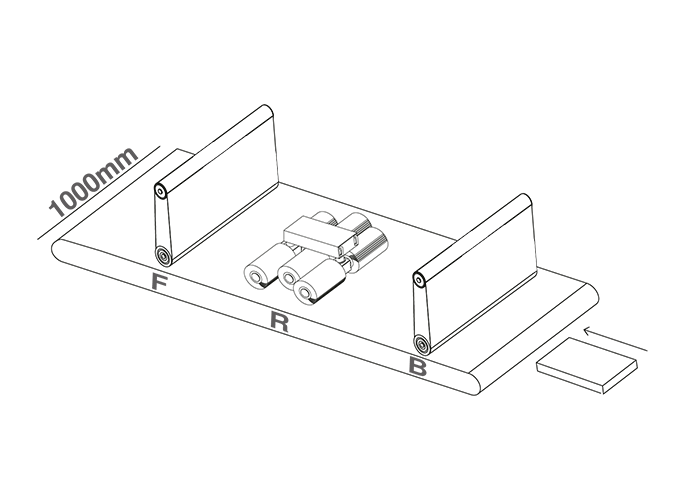
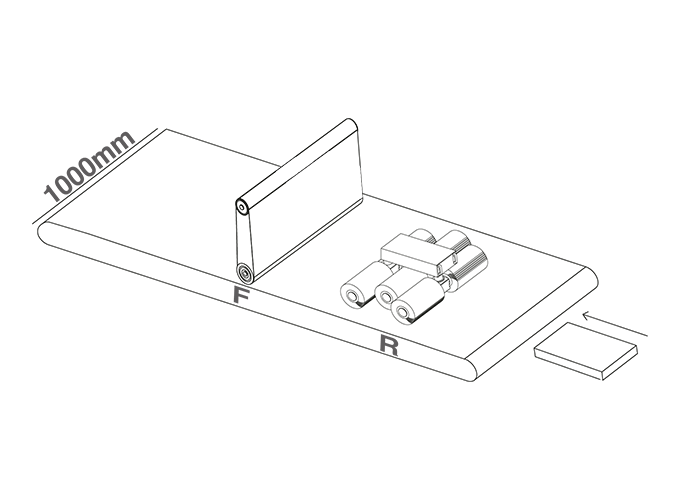
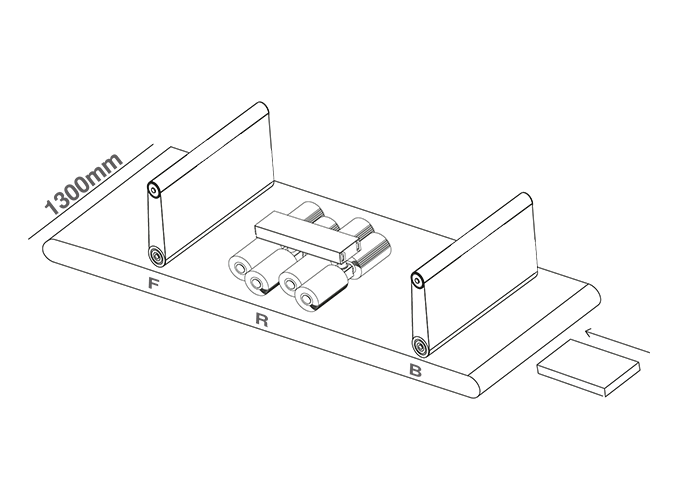
Im TFON Surfacer sitzen die Aggregate hintereinander im selben Maschinengestell. Zuerst trägt das Schleifbandaggregat den Primärgrat an Fläche und Außenkontur ab. Danach erreichen die Lamellenschleifwalzen Bohrungen, Langlöcher und Innenkonturen und verrunden die Kante. Diese Reihenfolge verhindert, dass ein starker Grat nur umgelegt statt entfernt wird. Die Baureihe 2510 arbeitet mit sechs Lamellenschleifwalzen Ø300 mm, die Baureihe 3013 mit acht Walzen Ø350 mm.
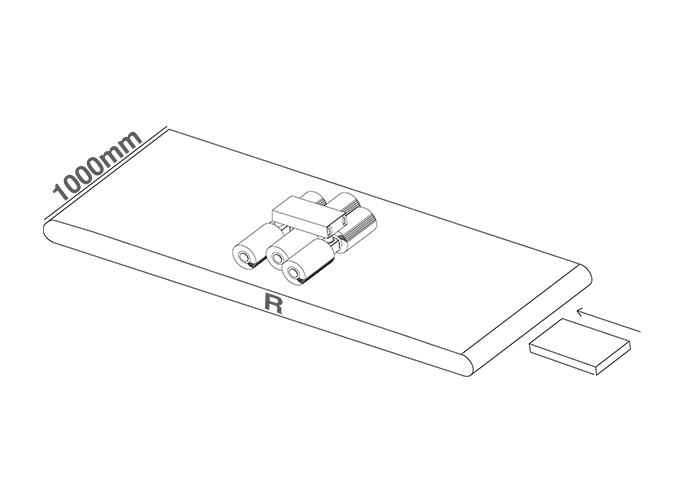
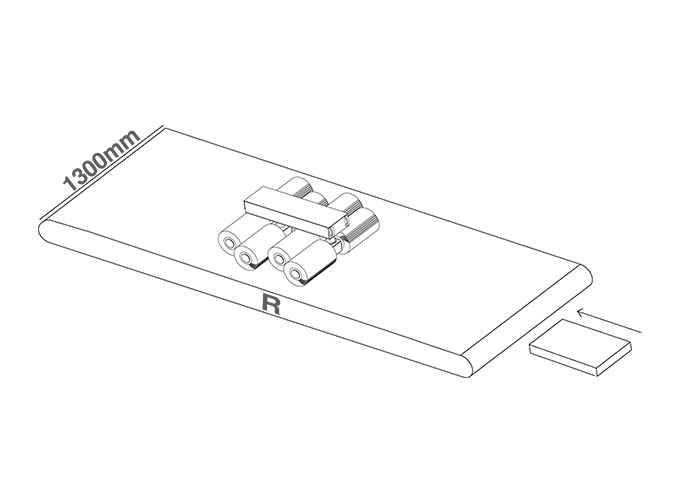
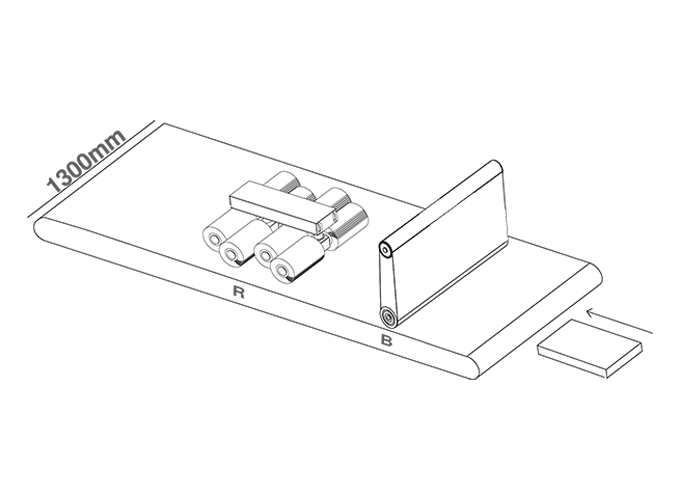
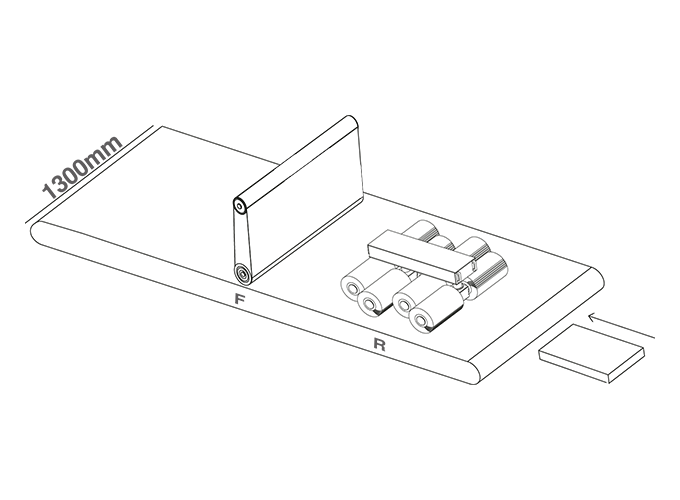
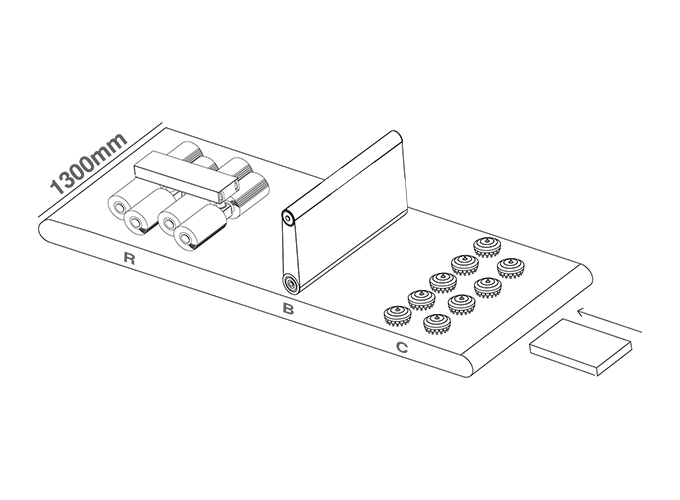
Die Buchstaben im Modellcode stehen für die Aggregate. R steht für Kantenverrundung und Oxidschichtentfernung, B für Entgraten mit Schleifband. C steht für Schwerentgraten und Schlacke, F für das Finish. TF-RB ist die Entgratmaschine für Laser- und Stanzteile. TF-RBC entfernt zusätzlich starke Schlacke an Plasma- und Brennschneidteilen. TF-RBF ergänzt ein Finish-Aggregat. TF-RF verrundet und satiniert ohne Entgrataggregat, TF-R verrundet Kanten und entfernt die Oxidschicht.
Als Entgratmaschine für Metall bearbeitet der Surfacer Baustahl, Edelstahl und Aluminium. Alle fünf Konfigurationen gibt es mit 1.000 mm (Baureihe 2510) und 1.300 mm Arbeitsbreite (Baureihe 3013). Den Vorschub stellen Sie zwischen 0,6 und 4,0 m/min ein. Die Blechdicke reicht je nach Anwendung bis 120 mm, das Teilegewicht bis 500 bzw. 600 kg.
Die Maschine bearbeitet standardmäßig die Oberseite des Teils. Beim Laserschneiden und Stanzen sitzt der Grat meist an der Unterseite. Sie legen das Teil deshalb mit der Gratseite nach oben auf. Muss auch die zweite Seite entgratet werden, wenden Sie das Teil und schicken es ein zweites Mal durch.
Aluminium und austenitischer Edelstahl sind nicht magnetisch und werden über Vakuum gehalten. Für Edelstahl setzen Sie eigene Schleifbänder und Lamellenschleifwalzen ein. So verursacht kein Baustahlabrieb später Fremdrost.
Schicken Sie uns Zeichnung, Werkstoff, Blechdicke und Fotos der Schnittkanten. Wir schlagen Ihnen Modell und Aggregatfolge für Ihre Blechteile vor.

Verfahren zum Entgraten von Blechteilen

Manuell, im Durchlauf oder im Gleitschleifen: wofür sich welches Verfahren eignet.

Process What it does Typical applications
Manuelles Entgraten Handentgrater, Feile oder Winkelschleifer bearbeiten jedes Teil einzeln. Ergebnis und Zeitbedarf hängen vom Bediener ab. Einzelteile, Reparaturen, große Schweißbaugruppen
Entgraten im Durchlauf Schleifband und Lamellenschleifwalzen entgraten und verrunden flache Blechteile auf dem Transportband. Gespeicherte Rezepte machen das Ergebnis reproduzierbar. Laser-, Stanz-, Plasma- und Brennschneidteile in Serie und im Losgrößenmix
Schwerentgraten und Schlacke entfernen Gummierte Stiftscheiben brechen Schlacke von der Schnittkante ab, bevor das Schleifband entgratet. Dicke Platten, Plasma- und Brennschneidteile, Stahlbau
Gleitschleifen Kleine Teile laufen mit Schleifkörpern im Behälter. Alle Kanten werden gleichzeitig bearbeitet, im Chargenbetrieb. Kleine Massenteile, die für ein Transportband zu klein sind

Blechteile entgraten nach Schneidverfahren

Laserteile, Stanzteile, Plasma- und Brennschneidteile sowie Sichtflächen.

  • Laserteile entgraten

    Nach dem Laserschneiden sitzt ein feiner Grat an der Unterkante, beim Schneiden mit Sauerstoff zusätzlich eine Oxidschicht an der Schnittfläche. TF-RB entgratet und verrundet, die Oxidentfernungsbürste im R-Aggregat reinigt die Schnittkante.

  • Stanzteile entgraten

    Stanzgrate an Bohrungen, Durchbrüchen und Außenkonturen entfernen Sie im selben Durchlauf. Die Lamellenschleifwalzen erreichen auch Innenkonturen, an die das Schleifband nicht herankommt.

  • Plasma- und Brennschneidteile

    Starke Schlacke an dicken Platten bricht das C-Aggregat des TF-RBC mit gummierten Stiftscheiben ab. Entgraten und Kantenverrunden folgen im selben Durchlauf.

  • Kanten vor dem Beschichten

    Für Pulverbeschichtung und Nasslack verrunden Sie die Kanten, damit die Schicht auch an der Kante ihre Dicke behält. Welcher Radius an Ihrem Teil erreichbar ist, klären wir am Musterteil.

  • Sichtflächen aus Edelstahl und Aluminium

    Das Finish-Aggregat von TF-RBF und TF-RF erzeugt ein gleichmäßiges, gerichtetes Schliffbild. Edelstahl-Sichtflächen werden satiniert, Aluminiumteile für die Beschichtung vorbereitet.

Einstellung, Rezepte und Materialfluss

Aggregatverstellung, Maschinenschutz und Fördertechnik am TFON Surfacer.

  • Unabhängig verstellbare Aggregate

    Das Transportband bleibt auf fester Höhe, die Aggregate fahren servogesteuert einzeln auf und ab. So stellen Sie jedes Aggregat getrennt auf Blechdicke und gewünschten Abtrag ein.

  • Rezeptverwaltung und Laserdickenmessung

    Gespeicherte Rezepte rufen Sie über den Teilenamen auf. Die automatische Laserdickenmessung erfasst die Blechdicke und übernimmt sie in die Maschineneinstellung.

  • Schutz für Schleifband und Kontaktwalze

    Eine Oszillationssteuerung hält das Schleifband in der Spur. Überlastschutz und Endschalter stoppen die Maschine, wenn ein Teil dicker ist als am Bildschirm eingegeben.

  • Zuführ- und Rückförderbänder

    Optionale Zuführbänder vor und hinter der Maschine sowie ein Rückförderband bringen die Teile zum Bediener zurück. Das spart Wege, vor allem beim Wenden für die zweite Seite.
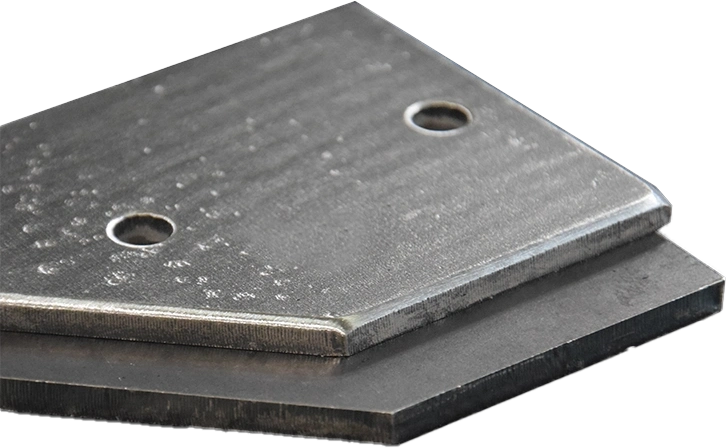
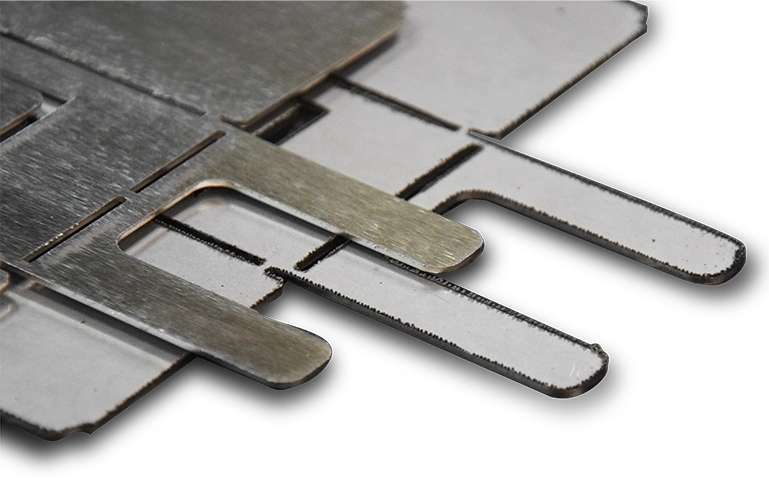
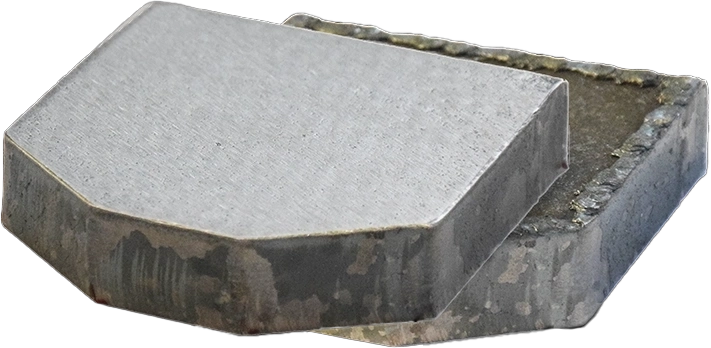
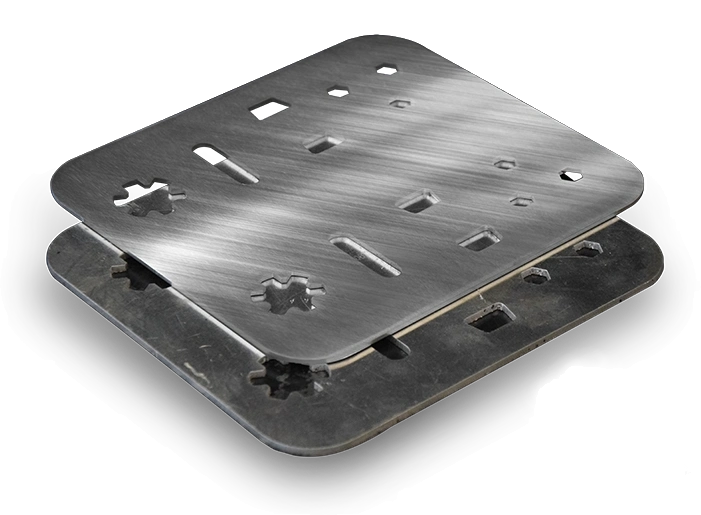
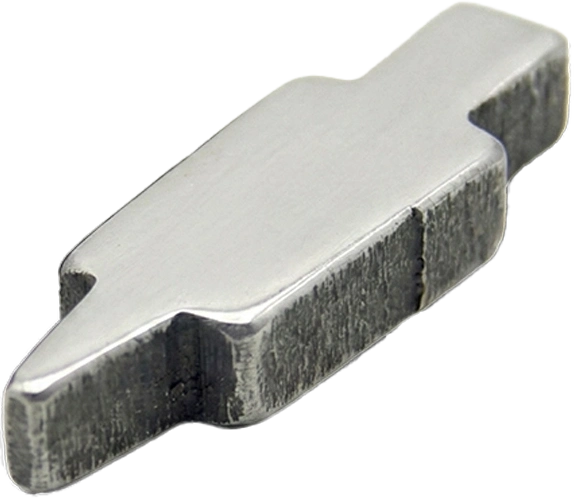
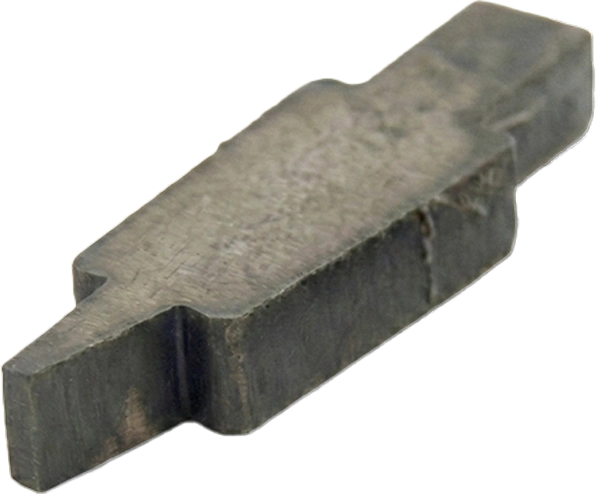
Vorher / Nachher

Nachher
TFON metal part processing example 1, before and after
Vorher
Nachher
TFON metal part processing example 2, before and after
Vorher
Nachher
TFON metal part processing example 3, before and after
Vorher
Nachher
TFON metal part processing example 4, before and after
Vorher
Nachher Metal part after processing, example 5
Vorher Metal part before processing, example 5
Nachher Metal part after processing, example 6
Vorher Metal part before processing, example 6

Kostenfaktoren einer Blechentgratmaschine

Arbeitsbreite, Aggregatfolge und Automatisierung bestimmen die Konfiguration.

  • Arbeitsbreite: Die Baureihe 2510 (1.000 mm) oder 3013 (1.300 mm) bestimmt Maschinengestell, Schleifbandbreite und Anzahl der Lamellenschleifwalzen.
  • Aggregatfolge: Ob Sie nur Kanten verrunden (TF-R) oder zusätzlich entgraten, Schlacke entfernen und satinieren, entscheidet über Anzahl und Art der Aggregate.
  • Werkstückaufnahme: Vakuum, Magnet oder beides, je nachdem, ob Sie Baustahl, Edelstahl oder Aluminium bearbeiten.
  • Automatisierung: Rezeptverwaltung, Laserdickenmessung, Barcode-Scanner und Messschieber-Anbindung.
  • Materialfluss: Zuführbänder, Rückförderband oder seitlich verfahrbarer Förderer für den Einbau in eine Linie.
  • Absaugung und Verbrauchsmaterial: Absaugleistung nach Werkstoff und Stückzahl sowie der laufende Bedarf an Schleifbändern und Lamellenschleifwalzen.

Fragen zum Entgraten von Blechen

Wie funktioniert eine Blech-Entgratmaschine?

Die Blechteile liegen auf einem Transportband und laufen unter den Aggregaten hindurch. Das Schleifband trägt den Grat an Fläche und Außenkontur ab. Die Lamellenschleifwalzen verrunden danach die Kanten, auch an Bohrungen und Innenkonturen. Je nach Modell kommen Aggregate für Schlacke oder Finish hinzu. Der TFON Surfacer bearbeitet Teile bis 1.000 oder 1.300 mm Breite.

Werden beide Blechseiten in einem Durchlauf entgratet?

Nein. Der TFON Surfacer bearbeitet standardmäßig die Oberseite. Für die Rückseite wenden Sie das Teil und schicken es ein zweites Mal durch. Bei Laser- und Stanzteilen sitzt der Grat meist nur auf einer Seite, deshalb genügt oft ein Durchlauf. Ein Rückförderband bringt die Teile zum Wenden zur Bedienerseite zurück.

Welche Blechdicken und Teilegrößen sind möglich?

Die Arbeitsbreite beträgt 1.000 mm (Baureihe 2510) oder 1.300 mm (Baureihe 3013). Die Blechdicke reicht je nach Anwendung bis 120 mm, das Teilegewicht bis 500 bzw. 600 kg. Die Mindestteilgröße liegt bei 50 × 50 mm und hängt von Werkstückaufnahme und Teilegeometrie ab.

Kann die Maschine auch Edelstahl und Aluminium entgraten?

Ja. Baustahl, Edelstahl und Aluminium laufen auf dem Surfacer, nicht magnetische Teile hält der Vakuumtisch. Für Edelstahl nutzen Sie eigene Schleifbänder und Lamellenschleifwalzen, damit kein Baustahlabrieb Fremdrost verursacht. Mehr zu Schliffrichtung und Kontaminationsschutz finden Sie auf unserer Seite zur Edelstahl-Entgratmaschine.

Schleifband oder Bürste: Was eignet sich zum Entgraten?

Beide haben eine eigene Aufgabe. Das Schleifband trägt den Grat an Fläche und Außenkontur ab. Bürste oder Lamellenschleifwalze erreichen Bohrungen und Innenkonturen und verrunden die Kante. Eine Bürste allein legt starke Grate eher um, als sie zu entfernen. Im Surfacer läuft deshalb zuerst das Band, danach die Walze.

Baut TFON auch Gleitschleifmaschinen?

Nein. TFON baut Durchlaufmaschinen für flache Blechteile, keine Gleitschleif- oder Trowalisieranlagen. Für sehr kleine Massenteile, die nicht sicher auf dem Transportband liegen, ist Gleitschleifen oft das passende Verfahren. Blechteile ab 50 × 50 mm, je nach Aufnahme und Geometrie, entgratet der Surfacer im Durchlauf.

Schicken Sie uns Zeichnung und Fotos Ihrer Blechteile. Wir empfehlen Modell und Aggregatfolge.

Angebot anfordern