








Wissen
Gleitschleifen oder Durchlauf-Entgratmaschine: Ein Vergleich
Gleitschleifen ist ein Verfahren, bei dem Werkstücke zusammen mit Schleifkörpern und Compound in einem Behälter bewegt und dabei rundum entgratet werden. Durchlauf-Entgratmaschinen führen flache Blechteile auf einem Förderband unter Schleifband, Bürsten oder Lamellenwalzen hindurch. Kleinteile als Schüttgut passen ins Gleitschleifen, großformatige Laser- und Brennteile in den Durchlauf.
Passende TFON-Maschinen
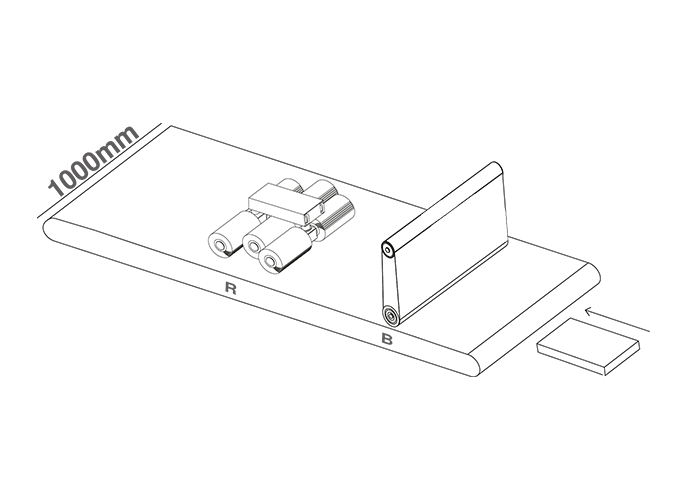
- TFON Surfacer® TF-RB-2510 1.000 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit Lamellenwalzen Technische Daten Angebot anfordern
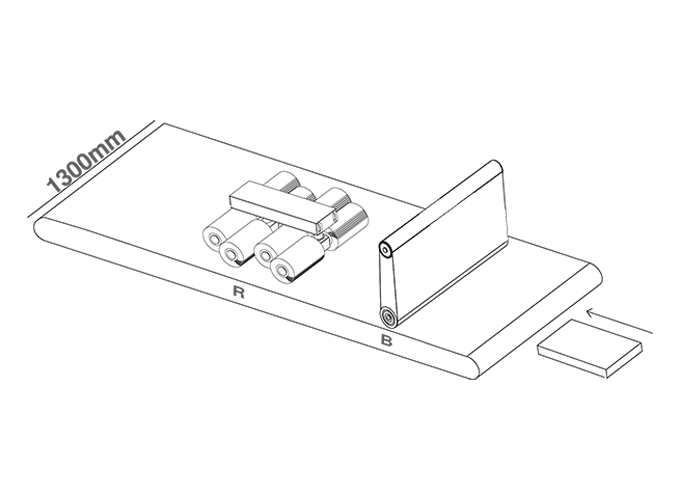
- TFON Surfacer® TF-RB-3013 1.300 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit Lamellenwalzen Technische Daten Angebot anfordern
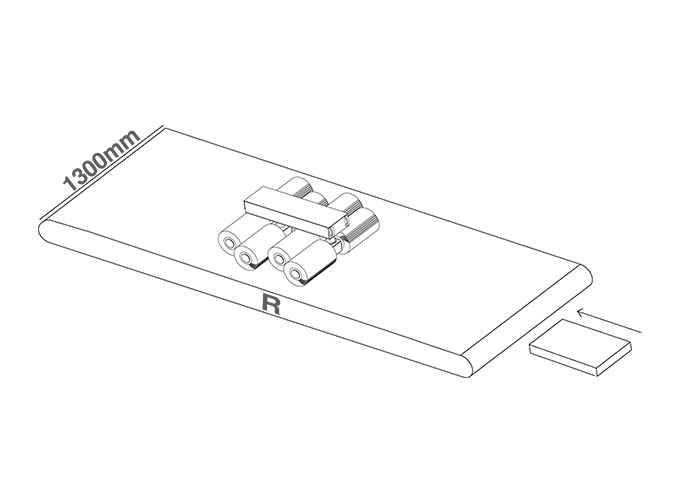
- TFON Surfacer® TF-R-3013 Kantenverrundungsmaschine, 1.300 mm Arbeitsbreite; Kanten verrunden und Oxidschicht entfernen Technische Daten Angebot anfordern
Gleitschleifen und Durchlauf-Entgraten im Direktvergleich
Gleitschleifen und Durchlauf-Entgraten lösen dieselbe Aufgabe auf völlig unterschiedliche Weise. Beim Gleitschleifen bewegen sich viele Teile gleichzeitig in einem Behälter mit Schleifkörpern. Beim Durchlauf-Entgraten fährt jedes Teil einzeln unter feststehenden Aggregaten hindurch. Daraus ergeben sich klare Einsatzgebiete, die sich nur in einem Grenzbereich überschneiden.
| Kriterium | Gleitschleifen | Durchlauf-Entgratmaschine |
|---|---|---|
| Angebot von TFON | TFON baut keine Gleitschleifanlagen | TFON Surfacer mit 1.000 mm und 1.300 mm Arbeitsbreite |
| Arbeitsweise | Charge im Behälter, Teile als Schüttgut | Teil für Teil auf dem Förderband |
| Teilegröße | klein bis mittel, begrenzt durch den Behälter | flach, ab Mindestteilgröße bis zur Arbeitsbreite |
| Teileform | auch gebogen, gekantet, räumlich | flach oder nahezu flach |
| Bearbeitete Kanten | alle zugänglichen Kanten rundum | Kanten der bearbeiteten Seite, eine Seite pro Durchlauf |
| Kantenergebnis | gleichmäßige Verrundung, matte Oberfläche | gratfrei, verrundet, gerichtetes Schliffbild |
| Starke Schlacke | in der Regel ungeeignet | mit eigenem Schlackenaggregat |
| Hilfsstoffe | Schleifkörper, Compound, Prozesswasser | Schleifbänder, Lamellenwalzen, Bürsten, Scheiben |
Die Tabelle zeigt die Grundrichtung. Kleinteile, die rundum entgratet werden müssen, gehören ins Gleitschleifen. Großformatige, flache Laser-, Stanz- und Brennteile gehören in den Durchlauf. Die folgenden Abschnitte erklären, wo die Grenzen genau liegen und welche Fragen Sie vor der Entscheidung klären sollten.
Gleitschleifen: Prinzip, Anlagen und Verfahrensmittel
Gleitschleifen ist ein Spanverfahren mit geometrisch unbestimmter Schneide, das DIN 8589-17 als Gleitspanen einordnet. Werkstücke, Schleifkörper und eine wässrige Compound-Lösung liegen gemeinsam in einem Arbeitsbehälter. Die Anlage versetzt die Masse in Bewegung. Dabei gleiten die Schleifkörper an den Werkstücken entlang und tragen an Kanten und Flächen Material ab.
Je nach Teil kommen unterschiedliche Anlagen zum Einsatz:
- Rundvibratoren als universelle Anlage für viele Teilearten.
- Trogvibratoren für längere oder größere Teile und große Chargen.
- Fliehkraftanlagen mit rotierendem Teller für kurze Bearbeitungszeiten an Kleinteilen.
- Schleppschleifanlagen, in denen eingespannte Teile durch die Schleifkörper gezogen werden.
- Trommelanlagen mit rotierendem Behälter und geringer Abtragswirkung.
Die Schleifkörper bestehen aus Keramik, Kunststoff, Naturstoffen oder Metall und sind etwa 1–80 mm groß. Größe und Form müssen zu Bohrungen und Ausschnitten passen, sonst verklemmen sie sich. Das Compound enthält Reinigungs- und Korrosionsschutzbestandteile. Das Prozesswasser nimmt Abrieb auf und wird über Siebe, Zentrifugen oder Flockung aufbereitet. Nach der Bearbeitung werden die Teile abgesiebt und in der Regel getrocknet. Die Bearbeitungszeit einer Charge hängt von Grat, Schleifkörper und gewünschtem Radius ab. Sie wird für jede Teilefamilie in Versuchen ermittelt und dann festgeschrieben.
Durchlauf-Entgraten: Prinzip und Aggregate
Bei der Durchlauf-Entgratmaschine liegt das Teil flach auf einem Förderband. Vakuum oder Magnete halten es fest, während es unter den Aggregaten hindurchläuft. Jedes Aggregat hat eine Aufgabe. Ein Schleifband nimmt den Grat ab, Bürsten oder Lamellenwalzen verrunden die Kante und entfernen Oxidschichten. Für Brennteile kommt ein Aggregat für starke Schlacke hinzu, für Sichtteile ein Finishaggregat.
Die TFON Surfacer arbeitet nach diesem Prinzip. Sie ist mit 1.000 mm oder 1.300 mm Arbeitsbreite erhältlich und bearbeitet Stahl, Aluminium und Edelstahl. Der Vorschub liegt bei 0,6–4,0 m/min, die Materialdicke je nach Anwendung bei bis zu 120 mm. Die Aggregate stehen im Modellnamen. Die TF-RB-3013: Entgratmaschine mit 1.300 mm Arbeitsbreite kombiniert Schleifband und Lamellenwalzen. Die TF-R-3013: Kantenverrundungsmaschine mit 1.300 mm Arbeitsbreite arbeitet nur mit Lamellenwalzen.
Wichtig für den Vergleich mit dem Gleitschleifen: Die Surfacer bearbeitet standardmäßig eine Seite pro Durchlauf. Dabei werden die Kanten der Oberseite sowie die Kanten von Bohrungen und Ausschnitten auf dieser Seite erfasst. Für die Unterseite wird das Teil gewendet und ein zweites Mal durchgeführt. Da Grate an Laser- und Stanzteilen meist einseitig sitzen, reicht oft ein Durchlauf. Die Aggregate werden in der Höhe auf die Blechdicke eingestellt. Für wiederkehrende Teile lassen sich diese Einstellungen hinterlegen, damit jede Schicht mit denselben Parametern arbeitet.
Teilegröße, Blechdicke und Geometrie als Auswahlkriterien
Kleine Teile
Das Gleitschleifen spielt seine Stärke bei kleinen Teilen aus. Viele Teile lassen sich in einer Charge bearbeiten. Eine Durchlaufmaschine braucht dagegen eine Mindestauflage, damit Vakuum oder Magnet das Teil halten. Bei der Surfacer liegt die Mindestteilgröße bei 50 × 50 mm, je nach Werkstückaufnahme und Teilegeometrie. Kleinere Teile lassen sich nicht sicher halten.
Große und dünne Teile
Große, flache Blechteile sind das Einsatzgebiet der Durchlaufmaschine. Im Gleitschleifen begrenzt der Behälter die Teilegröße. Dünne, flache Teile können dort außerdem aneinanderhaften, sich überlappen oder verformen. Gegen das Aneinanderhaften werden teils Trennmittel zugegeben, das Grundproblem bleibt. In der Durchlaufmaschine liegt das dünne Blech flach auf und wird gleichmäßig gehalten.
Dicke Teile
Dicke Brennteile sind schwer und tragen oft starke Schlacke. Für fest anhaftende Schlacke ist Gleitschleifen in der Regel nicht ausgelegt. In der Durchlaufmaschine übernimmt ein Schlackenaggregat diese Aufgabe, etwa bei der TF-RBC. Die Surfacer nimmt je nach Baureihe Teile bis 500 kg beziehungsweise 600 kg auf.
Gekantete und räumliche Teile
Hier liegt der Vorteil klar beim Gleitschleifen. Die Schleifkörper erreichen alle Seiten eines gebogenen Teils. Eine Durchlaufmaschine bearbeitet nur, was flach unter den Aggregaten liegt. Entgraten Sie deshalb vor dem Abkanten, solange das Teil noch eben ist. Das ist ohnehin sinnvoll, weil Grate beim Abkanten stören.
Kantenergebnis und Oberfläche im Vergleich
Beide Verfahren liefern reproduzierbare Kanten, aber mit unterschiedlichem Charakter. Im Gleitschleifen wird jede zugängliche Kante gleichzeitig bearbeitet. Die Verrundung fällt rundum gleichmäßig aus, und die Oberfläche wird matt und homogen. Der Radius wächst mit der Bearbeitungszeit. Innenkanten tiefer Ausschnitte und enger Bohrungen werden allerdings schwächer erfasst als Außenkanten.
In der Durchlaufmaschine entstehen Entgraten und Kantenverrunden in einem Durchlauf, jeweils an der bearbeiteten Seite. Das Schleifband hinterlässt ein gerichtetes Schliffbild auf der Fläche. Bei Sichtteilen aus Edelstahl ist das oft gewünscht, bei beschichteten Teilen meist ohne Bedeutung. Lamellenwalzen und Bürsten verrunden die Kanten und nehmen Oxidschichten von Laser- und Brennschnittflächen ab. Wie die Kante danach aussehen soll, beschreibt die Seite Kanten verrunden. Legen Sie für beide Verfahren fest, wie der Radius geprüft wird, etwa mit Radiuslehre oder Konturmessung. Nur dann lassen sich die Ergebnisse beider Verfahren fair vergleichen.
| Anforderung | Gleitschleifen | Durchlauf-Entgratmaschine |
|---|---|---|
| Kleinteile unterhalb der Mindestteilgröße | geeignet | nicht geeignet |
| Großformatige Zuschnitte | nicht geeignet | geeignet |
| Gekantete Teile | geeignet | nur vor dem Abkanten |
| Alle Kanten in einem Arbeitsgang | geeignet | nein, eine Seite pro Durchlauf |
| Starke Schlacke an Brennteilen | in der Regel ungeeignet | mit Schlackenaggregat |
| Oxidschicht an Schnittflächen | möglich, je nach Schleifkörper und Laufzeit | mit Bürsten oder Lamellenwalzen |
| Gerichtetes Schliffbild für Sichtteile | nein, matte Oberfläche | mit Schleifband oder Finishaggregat |
| Einzelteilfluss direkt nach dem Laser | nein, Chargenbetrieb | geeignet |
Stahl, Edelstahl und Aluminium in beiden Verfahren
Beide Verfahren bearbeiten Stahl, Edelstahl und Aluminium. In beiden Fällen müssen die Verbrauchsmittel aber zum Werkstoff passen.
Im Gleitschleifen werden Schleifkörper und Compound auf den Werkstoff abgestimmt. Weiche Werkstoffe wie Aluminium brauchen andere Schleifkörper als Stahl. Bei Stahlteilen schützt das Compound vor Korrosion, solange die Teile nass sind. Nach der Bearbeitung müssen sie zügig getrocknet werden.
In der Durchlaufmaschine werden Schleifbänder, Lamellenwalzen und Bürsten je Werkstoffgruppe getrennt gehalten. Für Edelstahl ist das Pflicht, denn Eisenabrieb von Baustahlteilen führt zu Fremdrost. Die Surfacer ist für Stahl, Aluminium und Edelstahl ausgelegt. Das gilt auch für die TF-RB-2510: Entgratmaschine mit 1.000 mm Arbeitsbreite. Hinweise für Edelstahlteile gibt die Seite Edelstahl-Entgratmaschine, für Aluminium die Seite Aluminium-Entgratmaschine.
Aluminium setzt Schleifmittel schneller zu als Stahl. In der Durchlaufmaschine helfen passende Körnung und angepasster Anpressdruck, im Gleitschleifen die Wahl geeigneter Schleifkörper. In beiden Verfahren sollten Aluminiumteile nicht zusammen mit Stahlteilen bearbeitet werden, damit kein Fremdmetall eingetragen wird.
Stückzahl, Durchlaufzeit und Einbindung in die Fertigung
Das Gleitschleifen ist ein Chargenverfahren. Teile werden gesammelt, in den Behälter gegeben, bearbeitet, abgesiebt, getrocknet und wieder sortiert. Eine Charge kann viele Teile umfassen, braucht aber Zeit. Unterschiedliche Aufträge dürfen sich nicht vermischen, sonst geht die Zuordnung verloren. Für Kleinteile in großer Zahl ist das effizient, für wechselnde Einzelaufträge umständlich.
Die Durchlaufmaschine arbeitet im Teilefluss. Ein Teil kommt vom Laser, wird aufgelegt und liegt nach kurzer Zeit entgratet am Auslauf. Auftragswechsel sind ohne Sortieren möglich. Bei wechselnden Teilen helfen gespeicherte Einstellungen, damit das nächste Teil ohne langes Rüsten läuft. Das passt zur typischen Lohnfertigung mit vielen Varianten und kleinen Losen.
Auch die Infrastruktur unterscheidet sich. Gleitschleifanlagen brauchen Wasseranschluss, Aufbereitung und oft einen Trockner. Durchlaufmaschinen brauchen Strom, Druckluft und eine Absaugung. Die Surfacer benötigt mindestens 4 bar Druckluft. Diese Punkte gehören in die Planung, bevor die Entscheidung fällt. Hinzu kommt der Platz für Ablagen am Einlauf und Auslauf beziehungsweise für Siebmaschine und Trockner.
Kosten im Vergleich: worauf es ankommt
Pauschale Stückkosten für beide Verfahren helfen wenig, weil sie stark von Teil, Grat und Auslastung abhängen. Sinnvoller ist ein Vergleich der Kostenarten.
- Gleitschleifen: Anlage, Schleifkörper, Compound, Wasser und Abwasseraufbereitung, Trocknung, Sortieraufwand und Laufzeit pro Charge.
- Durchlauf-Entgraten: Maschine, Schleifbänder, Lamellenwalzen und Bürsten, Energie und Druckluft, Absaugung, Bedienzeit für Auflegen und Abnehmen.
Für die Surfacer nennt TFON Standzeiten von bis zu 80 Stunden für Cubitron-Schleifmittel und bis zu 1.500 Stunden für Schleiflamellenwalzen, je nach Nutzung. Diese Werte machen die laufenden Kosten planbar. Beim Gleitschleifen bestimmen Abrieb der Schleifkörper und Verbrauch an Compound die laufenden Kosten. Dazu kommen dort die Kosten für Wasser, Aufbereitung und Entsorgung des Schlamms. Bei der Durchlaufmaschine fallen Schleifstaub und verbrauchte Bänder an, die über die Absaugung und den Wertstoffkreislauf entsorgt werden.
Entscheidend ist am Ende, welches Verfahren Ihre Teile ohne Nacharbeit in die nächste Station bringt. Ein günstiges Verfahren, nach dem von Hand nachgearbeitet werden muss, ist in Summe teuer. Die Kostenfaktoren einer Entgratmaschine vertieft der Beitrag Entgratmaschine: Auswahl und Kosten.
Typische Teile und das passende Verfahren
Laserteile für Gehäuse und Schaltschränke
Flache Zuschnitte mit vielen Ausschnitten, die später gekantet und pulverbeschichtet werden. Sie laufen vor dem Abkanten durch die Durchlaufmaschine. Schleifband und Lamellenwalzen entfernen den Grat und verrunden die Kanten für eine gleichmäßige Beschichtung.
Kleine Stanzteile in großer Zahl
Laschen, Scheiben und Clips, oft nur wenige Zentimeter groß. Sie liegen unterhalb der Mindestteilgröße vieler Durchlaufmaschinen und werden im Gleitschleifen als Schüttgut bearbeitet.
Brennteile für den Stahlbau
Dicke Knotenbleche, Fußplatten und Laschen mit Schlacke an der Unterkante. Hier arbeitet eine Durchlaufmaschine mit Schlackenaggregat. Für beschichtete Bauteile verlangt DIN EN ISO 8501-3 im Vorbereitungsgrad P3 zusätzlich einen Kantenradius von mindestens 2 mm. Mehr dazu im Beitrag Schlacke beim Brenn- und Plasmaschneiden.
Gekantete Halter und Winkel
Werden sie erst nach dem Abkanten entgratet, bleibt nur das Gleitschleifen oder die Handarbeit. Besser ist es, die Zuschnitte schon vorher flach im Durchlauf zu entgraten. Nach dem Abkanten bleiben dann nur wenige Kanten übrig, die bei Bedarf von Hand nachgearbeitet werden.
Entscheidungshilfe in fünf Fragen
Mit fünf Fragen lässt sich die Wahl zwischen Gleitschleifen und Durchlauf-Entgraten meist schnell eingrenzen.
- Wie groß sind die Teile? Unterhalb der Mindestteilgröße der Durchlaufmaschine bleibt nur das Gleitschleifen oder die Handarbeit.
- Sind die Teile flach? Flache Zuschnitte laufen durch die Maschine. Gekantete oder räumliche Teile sprechen für das Gleitschleifen.
- Welcher Rückstand sitzt an der Kante? Feine Grate schaffen beide Verfahren. Starke Schlacke an Brennteilen verlangt ein Schlackenaggregat.
- Welche Kanten müssen bearbeitet werden? Alle Kanten rundum sprechen für das Gleitschleifen. Grat auf einer Seite spricht für den Durchlauf.
- Wie laufen die Aufträge? Große Mengen gleicher Kleinteile passen zum Chargenbetrieb. Viele Varianten in kleinen Losen passen zum Teilefluss.
Fallen die Antworten gemischt aus, spricht das für eine Aufteilung des Teilespektrums. Wer mehrheitlich flache Laser-, Stanz- und Brennteile fertigt, fährt mit einer Durchlaufmaschine meist gut. Wer vor allem Kleinteile als Massenware liefert, ist im Gleitschleifen besser aufgehoben. Im Zweifel entscheidet ein Versuch mit denselben Teilen in beiden Verfahren.
Typische Fehlentscheidungen
- Große Zuschnitte im Gleitschleifen: Teile verhaken, verformen sich oder passen nur einzeln in den Behälter. Der Chargenvorteil geht verloren.
- Kleinteile auf der Durchlaufmaschine: Unterhalb der Mindestteilgröße hält die Werkstückaufnahme nicht sicher.
- Schlacke unterschätzt: Brennteile mit starker Schlacke brauchen ein eigenes Aggregat, weder Bürste noch Gleitschleifen allein reichen dafür.
- Infrastruktur vergessen: Abwasseraufbereitung beim Gleitschleifen und Absaugung beim Durchlauf müssen früh eingeplant werden.
- Nur nach dem Kantenbild entschieden: Das Ergebnis am Einzelteil sagt wenig über den Ablauf in der Serie. Rechnen Sie Handling, Sortieren und Trocknen mit ein.
Diese Fehler haben eine gemeinsame Ursache: Die Entscheidung fällt nach dem Verfahren, nicht nach dem Teilespektrum. Sortieren Sie Ihre Teile deshalb zuerst nach Größe, Form und Rückstand an der Kante. Erst dann ordnen Sie jedem Teilebereich ein Verfahren zu. So vermeiden Sie, dass eine Anlage für Teile gekauft wird, die sie nur mit Mühe bearbeiten kann. Ein Blick auf die Folgeprozesse schärft die Zuordnung zusätzlich.
Wann beide Verfahren sinnvoll sind
In vielen Blechbetrieben fallen beide Teilearten an: große Zuschnitte und kleine Laschen, Winkel oder Distanzstücke. Dann lohnt eine klare Aufteilung. Flache Teile oberhalb der Mindestteilgröße laufen durch die Entgratmaschine. Kleinteile und gekantete Teile gehen ins Gleitschleifen oder zu einem Dienstleister für Lohngleitschleifen. Solange die Mengen für eine eigene Anlage nicht reichen, ist die Vergabe an einen Lohnbetrieb oft die wirtschaftliche Lösung. Wächst ein Teilebereich, lässt sich die Entscheidung später neu treffen.
Legen Sie die Grenze anhand von Musterteilen fest, nicht nach Gefühl. Prüfen Sie dabei Kantenergebnis, Oberfläche und Durchlaufzeit. Auch die Folgeprozesse zählen: Für Pulverbeschichtung und Stahlbau ist oft ein Kantenradius gefordert, für Sichtteile ein bestimmtes Schliffbild.
TFON baut Durchlauf-Entgratmaschinen und manuelle Entgratmaschinen, aber keine Gleitschleifanlagen. Die Durchlaufmodelle finden Sie unter Entgrat- und Kantenverrundungsmaschinen. Einen Vergleich weiterer Entgratmethoden bietet der Beitrag Metall entgraten: Methoden im Überblick. Grundlagen zum Grat selbst erklärt der Beitrag Was ist ein Grat?.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RB-2510
1.000 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit Lamellenwalzen
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RB-3013
1.300 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit Lamellenwalzen
Technische Daten Angebot anfordern -
TFON Surfacer® TF-R-3013
Kantenverrundungsmaschine, 1.300 mm Arbeitsbreite; Kanten verrunden und Oxidschicht entfernen
Technische Daten Angebot anfordern
Häufige Fragen
Baut TFON Gleitschleifanlagen?
Nein. TFON baut Durchlauf-Entgratmaschinen der Baureihe Surfacer mit 1.000 mm und 1.300 mm Arbeitsbreite sowie manuelle Entgratmaschinen der Baureihe Lite Surfacer. Für Kleinteile, die im Gleitschleifen bearbeitet werden sollen, wenden Sie sich an einen Hersteller von Gleitschleifanlagen oder an einen Lohngleitschleifer.
Kann man dünne Bleche gleitschleifen?
Kleine dünne Teile ja, großformatige dünne Zuschnitte meist nicht. Flache Teile können im Behälter aneinanderhaften, sich überlappen oder verformen. Trennmittel mildern das Aneinanderhaften, lösen das Problem aber nicht ganz. Große dünne Laser- und Stanzteile liegen in einer Durchlaufmaschine flach auf und werden gleichmäßig gehalten.
Welches Verfahren verrundet Kanten gleichmäßiger?
Beide verrunden gleichmäßig, aber unterschiedlich. Gleitschleifen verrundet alle zugänglichen Kanten rundum in einem Arbeitsgang. Die Durchlaufmaschine verrundet die Kanten der bearbeiteten Seite mit Lamellenwalzen oder Bürsten reproduzierbar, auch an Bohrungen und Ausschnitten. Für die zweite Seite ist ein weiterer Durchlauf nötig.
Wie klein dürfen Teile für eine Durchlauf-Entgratmaschine sein?
Das hängt von der Werkstückaufnahme ab. Bei der TFON Surfacer liegt die Mindestteilgröße bei 50 × 50 mm, je nach Werkstückaufnahme und Teilegeometrie. Das Teil muss so viel Auflagefläche haben, dass Vakuum oder Magnet es sicher halten. Kleinere Teile sind ein typischer Fall für das Gleitschleifen.
Entgratet Gleitschleifen auch Bohrungen?
Ja, soweit die Schleifkörper hineinreichen. Die Schleifkörper müssen dafür kleiner als die Bohrung sein, dürfen sich aber nicht darin verklemmen. Bei Teilen mit vielen verschiedenen Bohrungsdurchmessern schränkt das die Wahl der Schleifkörper stark ein. Enge und tiefe Bohrungen werden schwächer bearbeitet als Außenkanten.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.