








Wissen
Metall entgraten: Methoden und wann welche passt
Metall entgraten bedeutet, Grate und scharfe Kanten nach dem Schneiden, Stanzen oder Bohren zu entfernen. Die Methode richtet sich nach Teilegröße, Stückzahl, Gratart und gefordertem Kantenergebnis. Einzelteile entgraten Sie von Hand, Kleinteile in Serie im Gleitschleifen, flache Blechteile in der Durchlauf-Entgratmaschine mit Schleifband und Bürsten.
Passende TFON-Maschinen
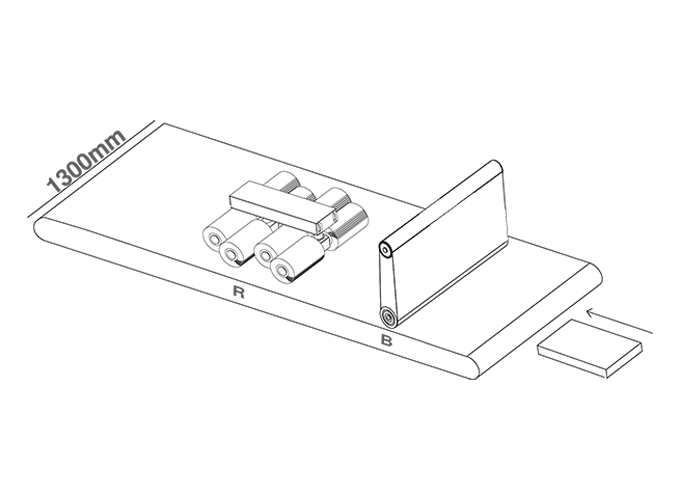
- TFON Surfacer® TF-RB-3013 1.300 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit Lamellenwalzen in einem Durchlauf Technische Daten Angebot anfordern
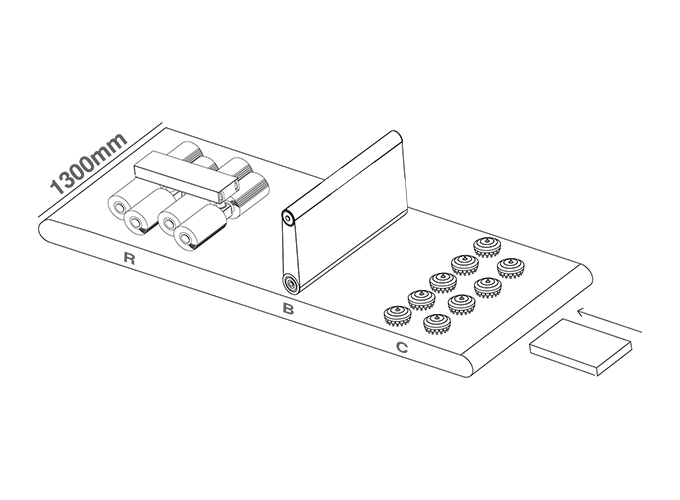
- TFON Surfacer® TF-RBC-3013 1.300 mm Arbeitsbreite; zusätzlich Aggregat für starke Schlacke an Brenn- und Plasmateilen Technische Daten Angebot anfordern
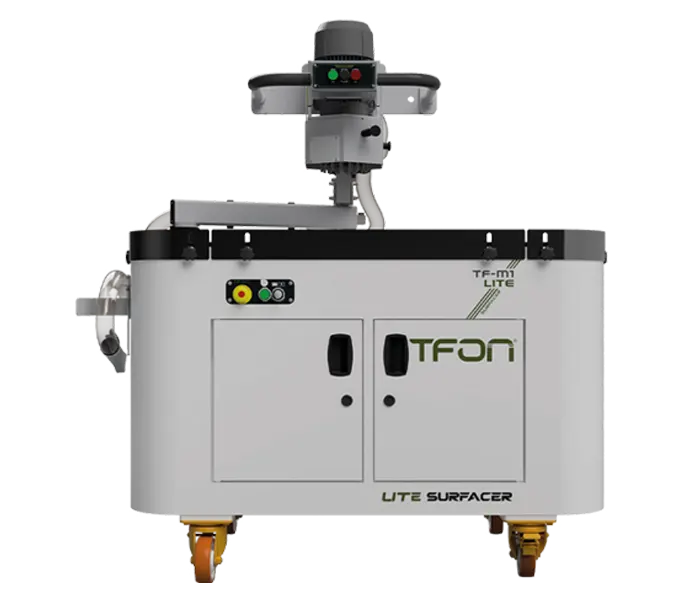
- TFON Lite Surfacer® TF-M1 LITE H1 Manuelle Entgratmaschine mit 1 Kopf; Teile bis 1.500 × 800 mm auf dem Vakuumtisch Technische Daten Angebot anfordern
Wie kann man Metall entgraten?
Metall lässt sich mechanisch, thermisch oder elektrochemisch entgraten. In der Blechfertigung dominieren die mechanischen Verfahren: Schaben, Feilen, Schleifen, Bürsten und Gleitschleifen. Sie unterscheiden sich weniger im Prinzip als in Durchsatz, Kantenergebnis und Reproduzierbarkeit.
Bevor Sie ein Verfahren wählen, klären Sie drei Fragen:
- Welcher Grat liegt vor? Ein feiner Laser- oder Stanzgrat braucht andere Werkzeuge als massive Schlacke an Brennteilen.
- Welches Teil wird bearbeitet? Maßgeblich sind Größe, Blechdicke, Form und Werkstoff. Flache Zuschnitte und gekantete Teile verlangen unterschiedliche Lösungen.
- Welches Ergebnis ist gefordert? Gratfrei, gebrochen oder verrundet mit definiertem Radius? Und wie viele Teile fallen pro Schicht an?
Aus den Antworten ergibt sich meist schon die Richtung. Einzelteile und Reparaturen bleiben Handarbeit. Kleinteile in großer Zahl gehen ins Gleitschleifen. Flache Laser-, Stanz- und Brennteile in Serie laufen durch eine Entgratmaschine.
Eine Frage wird oft vergessen: Wann im Ablauf wird entgratet? Grundsätzlich gilt: so früh wie möglich, solange das Teil noch eben ist. Das schützt alle nachfolgenden Arbeitsplätze vor Schnittverletzungen und vermeidet Fehler beim Abkanten.
Die folgenden Abschnitte stellen die Methoden der Reihe nach vor. Am Ende finden Sie eine Entscheidungstabelle und einen eigenen Abschnitt zum Entgraten von Bohrungen. Die Grundlagen zum Grat selbst erklärt der Beitrag Was ist ein Grat?.
Manuelles Entgraten mit Handentgrater, Feile und Winkelschleifer
Handentgrater und Blechentgrater
Der Handentgrater ist das Standardwerkzeug an jeder Werkbank. Eine drehbar gelagerte Klinge schabt den Grat entlang der Kante ab. Blechentgrater arbeiten mit zwei Schneidscheiben und entgraten Ober- und Unterkante in einem Zug. Beide Werkzeuge sind günstig, schnell zur Hand und für Einzelteile gut geeignet.
Feile, Schleifpapier und Schleifvlies
Feilen nehmen kräftige Grate an kurzen Kanten ab. Schleifpapier und Schleifvlies brechen die Kante und glätten die Oberfläche. Für Edelstahl verwenden Sie eigene Schleifmittel, damit kein Stahlabrieb eingeschleppt wird. Sonst droht Fremdrost, wie der Beitrag Edelstahl entgraten ohne Oberflächenschäden erklärt.
Winkelschleifer und Kantenfräser
Der Winkelschleifer mit Fächer-, Vlies- oder Bürstenscheibe schafft auch größere Grate und Schlacke. Er trägt aber schnell zu viel ab und hinterlässt ungleichmäßige Kanten. Elektrische oder pneumatische Kantenfräser erzeugen dagegen eine Fase mit gleichbleibender Breite. Sie eignen sich für sichtbare Kanten und für kleine Fasen zur Schweißnahtvorbereitung. Druckluft-Bandfeilen mit schmalem Schleifband erreichen enge Ausschnitte und Schlitze, in die kein Winkelschleifer passt.
Allen manuellen Methoden ist eines gemeinsam: Das Ergebnis hängt vom Bediener ab. Zwei Mitarbeiter entgraten dasselbe Teil unterschiedlich. Bei größeren Stückzahlen kommen Zeitaufwand und körperliche Belastung hinzu. Den Vergleich mit der Maschine zieht der Beitrag Handentgrater oder Entgratmaschine.
Gleitschleifen für Kleinteile
Beim Gleitschleifen liegen die Werkstücke zusammen mit Schleifkörpern und einer wässrigen Compound-Lösung in einem Arbeitsbehälter. Vibration oder Rotation setzt die Masse in Bewegung. Die Schleifkörper reiben an allen zugänglichen Kanten und Flächen und tragen dort den Grat ab. DIN 8589-17 ordnet das Verfahren als Gleitspanen ein.
Die Stärke des Gleitschleifens liegt bei Kleinteilen als Schüttgut. Alle Kanten werden gleichzeitig bearbeitet, auch an gebogenen und gekanteten Teilen. Die Kantenverrundung fällt gleichmäßig aus, die Oberfläche wird matt und homogen. Schleifkörper gibt es aus Keramik, Kunststoff, Naturstoffen oder Metall in Größen von etwa 1–80 mm.
Bei großen, flachen Blechteilen stößt das Verfahren an Grenzen. Flache Teile können aneinanderhaften, dünne Teile können sich verformen. Kleine Schleifkörper verklemmen sich in Bohrungen und Durchbrüchen. Außerdem fällt Prozesswasser an, das aufbereitet werden muss. Nach der Bearbeitung werden die Teile abgesiebt, gereinigt und getrocknet. Für wechselnde Einzelaufträge ist dieser Chargenbetrieb umständlich. TFON baut keine Gleitschleifanlagen. Wann Gleitschleifen und wann eine Durchlaufmaschine passt, vergleicht der Beitrag Gleitschleifen oder Durchlauf-Entgraten.
Entgraten mit Schleifband
Das Schleifband ist das Arbeitspferd der Durchlauf-Entgratmaschine. Es läuft über die gesamte Arbeitsbreite und schleift den Grat an der Oberseite ab. DIN 8589-12 beschreibt das Bandschleifen als eigenes Verfahren. Für kräftige Grate an Laser- und Stanzteilen ist das Schleifband meist der erste Schritt.
Die Körnung bestimmt Abtrag und Schliffbild. Grobe Körnungen nehmen starke Grate schnell ab, feine Körnungen hinterlassen ein gleichmäßigeres Finish. TFON liefert Schleifbänder für die Surfacer in den Abmessungen 1.030 × 1.820 mm und 1.330 × 1.820 mm. Keramische, Zirkonium- und Aluminiumoxid-Schleifbänder gibt es in Körnung 40–400, Cubitron-Schleifmittel in Körnung 24–400. Details finden Sie unter Schleifbänder.
Neben der Körnung zählen Anpressdruck und Vorschub. Zu viel Druck verrundet dünne Bleche an der Oberkante unkontrolliert und erwärmt das Teil. Zu wenig Druck lässt den Grat stehen. Das Schleifband hinterlässt außerdem ein gerichtetes Schliffbild auf der Fläche. Bei Sichtteilen ist das oft erwünscht, bei beschichteten Teilen meist ohne Bedeutung.
Das Schleifband hat zwei Grenzen. Es erreicht nur die Kante an der Oberfläche, nicht die Flanke einer Bohrung oder Innenkontur. Und es kann dünne Grate umlegen statt abzutragen. Dann entsteht ein Sekundärgrat, der erst beim Anfassen auffällt. Deshalb folgen auf das Schleifband in der Regel Bürsten oder Lamellenwalzen.
Bürsten und Lamellenwalzen für Kanten und Innenkonturen
Bürsten und Lamellenwalzen sind flexibel. Ihre Borsten oder Schleiflamellen legen sich um die Kante und erreichen auch Bohrungen, Ausschnitte und Innenkonturen. Sie entfernen Restgrate und Sekundärgrate, brechen die Kante und verrunden sie auf Wunsch gleichmäßig. Drahtbürsten nehmen außerdem Oxidschichten von Laser- und Brennschnittflächen ab.
In Maschinen arbeiten Walzenbürsten über die ganze Breite oder Tellerbürsten, die rotieren und zusätzlich über das Teil verfahren. Durch die Überlagerung der Bewegungen wird jede Kante aus mehreren Richtungen erfasst. Das ist wichtig, weil eine Kante quer zur Laufrichtung anders angegriffen wird als eine Kante längs dazu. Wie stark die Kante verrundet wird, steuern Zustellung, Drehzahl, Körnung und Vorschub. Entgraten und Kantenverrunden sind dabei zwei Ergebnisse: Das erste entfernt den Überstand, das zweite formt die verbleibende Kante. Welcher Radius sinnvoll ist, beschreibt die Seite Kanten verrunden.
Bei der TFON Surfacer übernimmt das R-Aggregat diese Aufgabe mit Schleiflamellenwalzen. Die Baureihe 2510 hat sechs Walzen mit Ø 300 mm, die Baureihe 3013 acht Walzen mit Ø 350 mm. Laut technischen Daten drehen die Walzen mit 300 / 960 U/min. Je nach Nutzung erreichen sie eine Standzeit von bis zu 1.500 Stunden.
Kombiniert mit dem Schleifband entstehen Entgraten und Kantenverrunden in einem Durchlauf, zum Beispiel an der TF-RB-3013: Entgratmaschine mit 1.300 mm Arbeitsbreite. Die Surfacer bearbeitet dabei standardmäßig eine Seite pro Durchlauf. Alle Modelle finden Sie unter Entgrat- und Kantenverrundungsmaschinen.
Thermisches und elektrochemisches Entgraten
Für Bauteile mit innenliegenden, schwer erreichbaren Graten gibt es Sonderverfahren. Beim thermischen Entgraten wird ein Brenngas-Sauerstoff-Gemisch in einer geschlossenen Kammer gezündet. Die kurze Hitzewelle verbrennt dünne Grate, weil sie im Verhältnis zu ihrem Volumen eine große Oberfläche haben. Das Grundteil erwärmt sich dabei nur wenig. Typische Anwendungen sind Ventilgehäuse, Hydraulikblöcke und andere Teile mit Kreuzbohrungen. Voraussetzung ist, dass die Teile vorher sauber und trocken sind.
Beim elektrochemischen Entgraten löst eine Elektrode den Grat unter Strom in einer Elektrolytlösung gezielt auf. Das Verfahren arbeitet ohne mechanische Kräfte und eignet sich für definierte Stellen an Serienteilen. Daneben gibt es das Hochdruck-Wasserstrahlentgraten und das Strahlen mit Korund oder Glasperlen.
Für flache Laser-, Stanz- und Brennteile sind diese Verfahren selten wirtschaftlich. Sie brauchen teilespezifische Vorrichtungen und lohnen sich erst bei großen Serien gleicher Teile. Thermisches und elektrochemisches Entgraten gehören nicht zum Programm von TFON. Für Blechteile mit Bohrungen und Ausschnitten reichen in der Regel Bürsten und Lamellenwalzen.
Entgraten von Laserteilen, Stanzteilen und Brennteilen
Das Schneidverfahren bestimmt, welcher Rückstand an der Kante sitzt. Daraus ergibt sich, welche Werkzeuge in welcher Reihenfolge arbeiten müssen.
- Laserteile mit Stickstoffschnitt: feiner, zäher Schmelzgrat an der Unterkante. Schleifband für den Grat, danach Lamellenwalzen oder Bürsten für Sekundärgrat und Kante.
- Laserteile mit Sauerstoffschnitt: zusätzlich eine Oxidschicht auf der Schnittfläche. Sie wird mit Drahtbürsten oder Lamellenwalzen entfernt, wenn die Teile beschichtet oder geschweißt werden.
- Stanzteile: fester Schnittgrat auf der Matrizenseite, an genibbelten Kanten zusätzlich wellig. Schleifband und Bürste arbeiten hier gut zusammen.
- Plasma- und Brennschneidteile: Schlacke an der Unterkante, Spritzer auf der Oberseite, Oxidschicht auf der Schnittfläche. Zuerst wird die Schlacke gebrochen, dann folgen Schleifband und Kantenverrundung.
- Edelstahl-Sichtteile: Entgraten mit getrennten Schleifmitteln, danach ein gleichmäßiges Oberflächenfinish.
Für Brennteile mit starker Schlacke gibt es Maschinen mit eigenem Schlackenaggregat. Die TF-RBC-3013: Entgratmaschine mit Schlackenentfernung, 1.300 mm bricht die Schlacke mit der Scheibe zur Entfernung starker Schlacke, schleift dann den Grat und verrundet zuletzt die Kante. Mehr zu Schlacke lesen Sie im Beitrag Schlacke beim Brenn- und Plasmaschneiden.
Entgraten vor oder nach dem Abkanten
In vielen Betrieben wird erst gekantet und dann entgratet, weil die Teile so vom Laser direkt zur Abkantpresse wandern. Das rächt sich mehrfach. Grate an der Anlagekante verfälschen die Lage am Hinteranschlag, und das Biegemaß stimmt nicht. Harte Grate hinterlassen Spuren im Werkzeug. Und nach dem Abkanten sind viele Kanten nur noch von Hand erreichbar.
Wer vor dem Abkanten entgratet, kann flache Teile maschinell im Durchlauf bearbeiten. Die Biegerei erhält gratfreie Teile, die sicher gegriffen und sauber angelegt werden. Nur Kanten, die erst beim Biegen oder Schweißen entstehen, bleiben für die Nacharbeit. Dafür reichen dann ein Handentgrater oder eine manuelle Entgratmaschine.
Ausnahmen gibt es bei Teilen, deren Kanten nach dem Abkanten ohnehin mechanisch bearbeitet werden, etwa Schweißfasen. Hier wird zuerst die Fuge vorbereitet und danach die Stegkante entgratet. Welche Fugenformen dabei üblich sind, zeigt der Beitrag Fugenformen und Fasenwinkel für die Schweißnahtvorbereitung. Die Reihenfolge gehört in den Arbeitsplan, damit sie nicht von Schicht zu Schicht wechselt.
Entscheidungstabelle: Methode nach Teil und Stückzahl
Die Tabelle fasst die Methoden nach den Kriterien zusammen, die in der Praxis den Ausschlag geben. Sie ersetzt keinen Versuch mit Musterteilen, grenzt die Auswahl aber schnell ein.
| Methode | Teilegröße | Stückzahl | Kantenergebnis | Reproduzierbarkeit | Arbeitsschutz |
|---|---|---|---|---|---|
| Handentgrater, Feile | beliebig, gut zugänglich | Einzelteile, Muster | gratfrei, Kante gebrochen | gering | Schnittgefahr, Ermüdung |
| Winkelschleifer | mittel bis groß | Einzelteile, kleine Serien | gratfrei, oft ungleichmäßig | gering | Vibration, Staub, Lärm, Funkenflug |
| Manuelle Entgratmaschine | bis Tischgröße | Einzelteile, Mischchargen, Nacharbeit | gratfrei bis verrundet | mittel, bedienerabhängig | Teil liegt auf dem Vakuumtisch |
| Gleitschleifen | klein, als Schüttgut | mittlere bis große Serien | rundum gleichmäßig verrundet | hoch | geschlossene Anlage, Prozesswasser |
| Durchlauf mit Schleifband | flach, ab Mindestteilgröße | Serien, auch viele Varianten | gratfrei an der bearbeiteten Seite | hoch | Bediener legt auf und nimmt ab |
| Durchlauf mit Band und Lamellenwalzen | flach, ab Mindestteilgröße | Serien, auch viele Varianten | gratfrei, verrundet, Oxidschicht entfernt | hoch | Bediener legt auf und nimmt ab |
| Thermisch, elektrochemisch | kleine bis mittlere Serienteile | große Serien gleicher Teile | auch innenliegende Grate | hoch | Sonderanlage |
Die Tabelle bewertet die Verfahren technisch. Für die Wirtschaftlichkeit zählt zusätzlich die Kantenlänge pro Schicht. Ein Teil mit vielen Ausschnitten hat schnell mehrere Meter Kante, die von Hand einzeln abgefahren werden müssen. In der Durchlaufmaschine spielt die Kantenlänge dagegen kaum eine Rolle, weil die ganze Fläche in einem Durchgang bearbeitet wird. Die Kostenfaktoren einer Maschine erklärt der Beitrag Entgratmaschine: Auswahl und Kosten.
Als Faustregeln haben sich bewährt:
- Einzelteile und Reparaturen: von Hand oder mit einer manuellen Entgratmaschine wie der TF-M1 LITE H1: manuelle Entgratmaschine mit einem Kopf.
- Kleinteile in großer Zahl, auch gebogene: Gleitschleifen.
- Flache Laser- und Stanzteile in Serie: Durchlauf-Entgratmaschine, siehe Blech entgraten mit der Maschine.
- Starke Schlacke an Brennteilen: Maschine mit eigenem Schlackenaggregat, siehe Schlacke entfernen.
Wie kann ich ein Loch von innen entgraten?
Bohrungen und Stanzlöcher haben zwei kritische Kanten: den Eintritt und den Austritt. Der Grat sitzt meist am Austritt, bei Stanzlöchern auf der Matrizenseite. Bei ebenen Blechteilen ist diese Seite gut zugänglich. Schwierig wird es bei Rohren, Profilen und Hohlteilen, bei denen der Austritt innen liegt.
Von Hand
Für gut zugängliche Bohrungen reicht ein Entgratsenker, der die Kante mit einer kleinen Fase bricht. Handentgrater mit gebogener Klinge erreichen auch die Rückseite dünner Bleche. Für Bohrungen, deren Austritt verdeckt liegt, gibt es Rückwärtsentgrater. Ihre Klinge wird durch die Bohrung geführt und entgratet die Rückseite beim Zurückziehen.
In der Maschine
In der Durchlauf-Entgratmaschine erreichen Bürsten und Lamellenwalzen die Bohrungskante, weil sie sich in die Öffnung legen. Ein Schleifband bearbeitet dagegen nur die Oberfläche. Tiefe Bohrungen in dicken Platten erreichen Bürsten nur am Rand.
| Situation | Geeignetes Werkzeug | Hinweis |
|---|---|---|
| Durchgangsbohrung in Blech, beide Seiten zugänglich | Entgratsenker, Handentgrater | beide Seiten nacheinander bearbeiten |
| Viele Bohrungen und Ausschnitte in flachen Teilen | Durchlaufmaschine mit Bürsten oder Lamellenwalzen | pro Durchlauf eine Seite, für die Gegenseite wenden |
| Austritt verdeckt, zum Beispiel in Rohr oder Profil | Rückwärtsentgrater | Werkzeug passend zum Bohrungsdurchmesser wählen |
| Kreuzbohrungen, innenliegende Kanten | thermisches oder elektrochemisches Entgraten | nur bei großen Serien wirtschaftlich |
| Einzelteil oder Nacharbeit | manuelle Entgratmaschine oder Senker | Ergebnis bedienerabhängig |
Gewinde und Senkungen
Bei Gewindebohrungen darf das Entgraten den ersten Gewindegang nicht beschädigen. Eine kleine Senkung vor dem Gewindeschneiden verhindert, dass sich am Gewindeanfang ein Grat aufwirft. Nach dem Gewindeschneiden reicht dann meist ein leichter Kantenbruch. Bei Senkungen für Senkkopfschrauben ist die Fase selbst Teil der Funktion und wird nicht nachträglich verrundet.
Wichtig bei Stanzlöchern: Legen Sie das Teil in der Maschine so auf, dass die Matrizenseite bearbeitet wird. Für Bohrungen mit Grat auf beiden Seiten planen Sie zwei Durchläufe ein.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RB-3013
1.300 mm Arbeitsbreite; Entgraten mit Schleifband und Kantenverrunden mit Lamellenwalzen in einem Durchlauf
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RBC-3013
1.300 mm Arbeitsbreite; zusätzlich Aggregat für starke Schlacke an Brenn- und Plasmateilen
Technische Daten Angebot anfordern -
TFON Lite Surfacer® TF-M1 LITE H1
Manuelle Entgratmaschine mit 1 Kopf; Teile bis 1.500 × 800 mm auf dem Vakuumtisch
Technische Daten Angebot anfordern
Häufige Fragen
Kann man Edelstahl und Baustahl mit denselben Schleifmitteln entgraten?
Nein. Abrieb aus Schleifmitteln, die vorher an Baustahl gearbeitet haben, setzt sich in der Edelstahloberfläche fest. Dort rostet er und verursacht Fremdrost. Verwenden Sie für Edelstahl eigene Schleifbänder, Bürsten und Scheiben und lagern Sie diese getrennt. Das gilt für Handwerkzeuge ebenso wie für Entgratmaschinen.
Entgratet eine Maschine beide Seiten in einem Durchlauf?
Das hängt von der Bauart ab. Die TFON Surfacer bearbeitet standardmäßig eine Seite pro Durchlauf. Für die zweite Seite wird das Teil gewendet und erneut durchgeführt. Da Grate an Laser- und Stanzteilen meist nur auf einer Seite sitzen, reicht oft ein Durchlauf. Bei Bohrungen mit Grat auf beiden Seiten planen Sie zwei ein.
Was ist ein Sekundärgrat?
Ein Sekundärgrat ist ein kleiner Restgrat, der beim Schleifen entsteht. Das Schleifband drückt dünne Grate über die Kante, statt sie abzutragen. Das Teil wirkt gratfrei, der umgelegte Grat fällt erst beim Anfassen auf. Bürsten oder Lamellenwalzen nach dem Schleifband entfernen ihn.
Welche Körnung nimmt man zum Entgraten?
Für kräftige Grate grobe, für ein feines Schliffbild feinere Körnungen. Welche genau passt, hängt von Grathöhe, Werkstoff und gewünschter Oberfläche ab und wird am Musterteil festgelegt. TFON liefert Schleifbänder in Körnung 40–400 und Cubitron-Schleifmittel in Körnung 24–400.
Ist Gleitschleifen für Blechteile geeignet?
Für kleine Blechteile ja, für große und dünne Zuschnitte meist nicht. Flache Teile können aneinanderhaften oder sich verformen, und Schleifkörper verklemmen sich in Bohrungen. Großformatige Laser- und Stanzteile entgraten Sie deshalb in der Regel in einer Durchlaufmaschine. TFON baut keine Gleitschleifanlagen.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.